
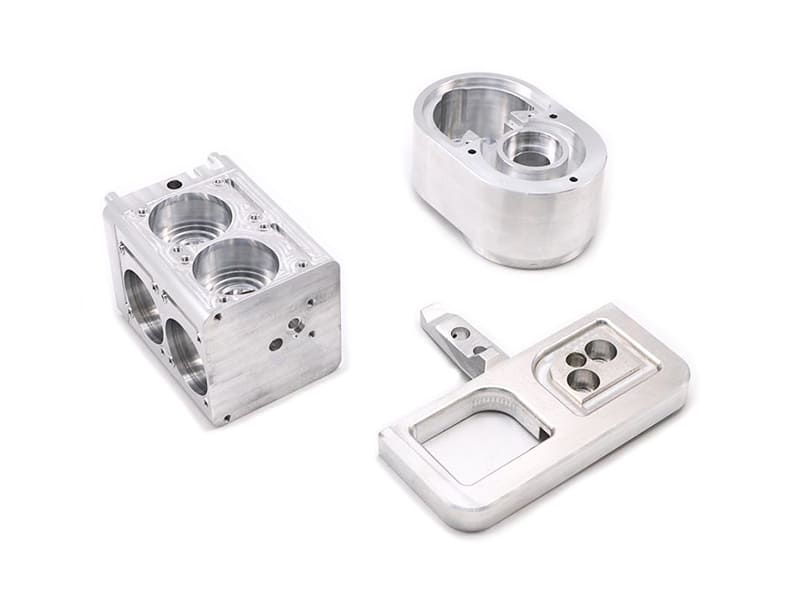
Une équipe produit conçoit un boîtier d’équipement en aluminium doté d’éléments de fixation usinés selon la norme CNC et d’une finition extérieure anodisée. Le cahier des charges initial prévoit l’utilisation de l’alliage 6063-T6 sur l’ensemble de la pièce, afin de tirer parti de sa qualité d’anodisation supérieure. Lors de l’usinage selon la norme CNC, l’alliage 6063, plus tendre, laisse des traces au lieu de se couper proprement. Des traces d’outils laissent des marques sur les surfaces. Les bavures nécessitent un ébavurage secondaire important. La tolérance dimensionnelle sur les alésages de précision s’écarte à ±0,03 mm au lieu des ±0,01 mm requis. Le fait de passer à l’alliage 6061-T6 pour le corps structurel usiné selon le procédé CNC, tout en conservant l’alliage 6063 pour les moulures décoratives extrudées, élimine tous les problèmes d’usinage : la dureté supérieure de l’alliage 6061 permet une formation nette des copeaux, des dimensions stables et un état de surface homogène dès la sortie de la machine. Nous optimisons régulièrement le choix entre le 6061 et le 6063 dans les programmes de CNC et d’extrusion. Ces deux alliages de la série 6xxx à base d’Al-Mg-Si partagent une bonne résistance à la corrosion et une bonne aptitude au traitement thermique — mais le 6061 est conçu pour la résistance structurelle et les performances d’usinage, tandis que le 6063 est optimisé pour l’écoulement lors de l’extrusion et l’aspect après anodisation. Choisir l’un là où l’autre est prévu entraîne des problèmes de fabrication prévisibles.
Ce guide aborde les différences de composition, les propriétés mécaniques, l'usinabilité et les performances du CNC, l'anodisation et la finition de surface, la résistance à la corrosion, les applications, l'analyse des coûts, ainsi qu'un cadre décisionnel pratique.
Composition
| Élément | 6061 | 6063 | Impact |
|---|---|---|---|
| Magnésium (Mg) | 0.8–1.2% | 0.45–0.9% | Plus de Mg → durcissement par précipitation plus important |
| Silicium (Si) | 0.4–0.8% | 0.2–0.6% | Une teneur plus élevée en silicium améliore la résistance mécanique |
| Cuivre (Cu) | 0.15–0.4% | ≤0,1% | Le cu augmente la résistance mécanique et réduit légèrement la corrosion |
| Chrome (Cr) | 0.04–0.35% | Très faible | Améliore le contrôle du grain et la ténacité |
Ces deux alliages acquièrent leur résistance grâce à la formation de précipités de Mg₂Si lors du traitement thermique (états T5/T6). La teneur plus élevée en Mg + Si + Cu de l'alliage 6061 génère davantage de précipités → résistance et dureté accrues. La teneur en éléments d'alliage plus faible de l'alliage 6063 rend le matériau plus malléable et plus facile à former → meilleur écoulement lors de l'extrusion et aspect anodisé plus net.
Effet de la composition des touches : La teneur en cuivre de l'alliage 6061 (~0,15–0,41 TP17T) renforce la résistance, mais peut donner lieu à une couleur anodisée légèrement moins homogène par rapport à celle de l'alliage 6063, dont la teneur en cuivre est très faible (<0,11 TP17T). Cette différence liée à un seul élément explique pourquoi le 6063 est le choix par défaut pour les extrusions architecturales : sa composition chimique plus pure permet d’obtenir un aspect anodisé plus homogène d’un lot de production à l’autre.
Propriétés mécaniques
| Propriété | 6061-T6 | 6063-T5/T6 | Signification |
|---|---|---|---|
| Résistance à la traction | ~290 MPa | ~145–240 MPa | Le 6061 supporte des charges plus importantes |
| Limite d'élasticité | ~240 MPa | ~110 à 200 MPa | Le 6061 offre une marge de sécurité plus importante |
| Dureté | ~95 HB | ~60 à 80 HB | Le 6061 offre une meilleure résistance à l'usure |
| Élongation | ~8–12% | ~10–18% | L'alliage 6063 se façonne et s'extrude plus facilement |
| Résistance à la fatigue | Mieux | Modéré | 6061 pour les sollicitations cycliques |
Le 6061-T6 offre une résistance supérieure de l'ordre de 20 à 50% à celle du 6063-T6, tous critères confondus. Cela fait du 6061 le matériau de référence pour les châssis porteurs, les supports, les fixations et tout composant pour lequel la marge de sécurité structurelle est primordiale. L’allongement plus élevé et la contrainte d’écoulement plus faible du 6063 le rendent idéal pour le passage dans les filières d’extrusion, ce qui permet d’obtenir des profilés à parois minces et à section complexe que le 6061 ne peut pas réaliser aussi efficacement. D'après nos données de production, l'alliage 6061-T6 représente environ 70% de nos programmes d'aluminium structurel CNC, tandis que l'alliage 6063 domine nos commandes de profilés extrudés avec une part d'environ 80% — chaque alliage occupe clairement son propre domaine de fabrication.
Usinabilité et performances du CNC
| Facteur | 6061 | 6063 | Impact |
|---|---|---|---|
| Cote d'usinabilité | Élevé | Modéré | 6061 machines plus rapides |
| Fabrication de puces | Court, maîtrisé | Molle, peut s'étaler | Le 6061 permet d'obtenir des coupes plus nettes |
| Qualité de surface | Stable, constant | Sujet aux traces de frottement | Le 6063 doit être fini |
| Stabilité dimensionnelle | Excellent | Modéré | L'alliage 6061 présente des tolérances plus strictes |
| Comportement de l'outil | Usure prévisible | Risque lié aux bords accumulés | Le 6063 nécessite des outils plus tranchants |
Pourquoi l'alliage 6061 est optimisé pour le CNC
Une dureté plus élevée signifie que l’outil de coupe cisaille le matériau proprement plutôt que de le déformer. Les copeaux se cassent rapidement et s’évacuent bien. La stabilité dimensionnelle permet d’atteindre une tolérance de ±0,01 mm, voire plus serrée, sur les éléments de précision. L’usure de l’outil est prévisible et progressive. Une erreur courante que nous constatons : choisir l'alliage 6063 pour des pièces nécessitant un usinage intensif en CNC en raison du coût moindre de la matière première — l'augmentation des coûts d'usinage (paramètres plus lents, ébavurage supplémentaire, taux de rebut plus élevé dû aux variations dimensionnelles) dépasse généralement les économies réalisées sur le matériau de 15 à 30 %%.
Usinage de l'aluminium 6063
Matériau plus tendre → l'outil pousse au lieu de couper proprement. L'accumulation de matière sur l'arête de coupe se produit plus facilement. Les bavures sur les arêtes nécessitent un ébavurage secondaire. Convient pour l'usinage léger de profilés extrudés (perçage, taraudage, coupes simples), mais n'est pas idéal pour l'usinage de précision multiaxial CNC.
Règle pratique : Si la pièce est principalement usinée selon le procédé CNC → 6061. Si la pièce est principalement extrudée et ne nécessite qu’un usinage secondaire minimal → 6063.
Anodisation et finition de surface
| Aspect | 6061 | 6063 | Sélection |
|---|---|---|---|
| Qualité de l'anodisation | Bon | Excellent | 6063 pour les pièces esthétiques |
| Uniformité des couleurs | Modéré | Élevé | 6063 pour l'uniformité des lots |
| Visibilité des défauts de surface | Plus visible | Moins visible | Le 6063 masque les imperfections |
| Finitions décoratives | Acceptable | Supérieur | 6063 pour l'architecture |
La faible teneur en cuivre de l'alliage 6063 permet d'obtenir une couche d'oxyde plus propre lors de l'anodisation, ce qui se traduit par une couleur plus uniforme, une texture plus lisse et moins de défauts de surface visibles. C'est pourquoi l'alliage 6063 est la référence mondiale en matière d'aluminium architectural (fenêtres, murs-rideaux, façades, moulures décoratives).
L'alliage 6061 se prête bien à l'anodisation à des fins fonctionnelles (protection contre la corrosion, résistance à l'usure), mais peut présenter de légères variations de couleur et des traces d'usinage plus visibles à travers la couche anodisée. D’après notre expérience en atelier, les taux de rejet des pièces anodisées pour lesquelles l’aspect est crucial sont environ trois fois plus élevés avec l’alliage 6061 qu’avec l’alliage 6063 — ce qui s’explique principalement par des incohérences de couleur entre les lots plutôt que par une défaillance fonctionnelle du revêtement.
Résistance à la corrosion
| Environnement | 6061 | 6063 |
|---|---|---|
| En intérieur / sur sol sec | Excellent | Excellent |
| En extérieur (pluie) | Bon | Très bien |
| Extérieur anodisé | Bon | Excellent |
| Environnement côtier / brouillard salin | Bien (avec protection) | Mieux (avec anodisation) |
Ces deux alliages forment un film naturel d’oxyde d’aluminium (Al₂O₃) qui offre une protection intrinsèque contre la corrosion. La teneur en cuivre plus faible de l’alliage 6063 donne un oxyde plus pur et plus uniforme, ce qui lui confère des performances légèrement supérieures en cas d’exposition à l’extérieur et en milieu côtier, en particulier lorsqu’il est anodisé. Pour les pièces structurelles en extérieur où l’aspect esthétique est secondaire, l’alliage 6061, associé à une anodisation appropriée (10 à 25 µm), offre de bonnes performances. Pour les pièces visibles en extérieur où l’uniformité de l’aspect est importante, l’alliage 6063 avec anodisation constitue le choix le plus sûr.
Applications
| Application | Meilleur choix | Raison |
|---|---|---|
| Supports usinés CNC | 6061 | Résistance + usinabilité |
| Châssis structurels | 6061 | Capacité de charge |
| Profilés pour fenêtres et portes | 6063 | Qualité d'extrusion + anodisation |
| Profilés à rainure en T | 6063 | Sections transversales complexes |
| Dissipateurs thermiques | 6063 | Extrusion à ailettes fines + surface |
| Structures aérospatiales | 6061 | Rapport résistance/poids + fatigue |
| Moulure décorative | 6063 | Finition de surface + uniformité de la couleur |
Domaine 6061 : Supports structurels, châssis de machines, plaques de fixation, composants pour l'automobile et l'aérospatiale, pièces de précision usinées selon la norme CNC, gabarits et dispositifs de fixation. Ces solutions sont privilégiées lorsque les performances mécaniques et la précision dimensionnelle sont des critères déterminants dans la conception.
Domaine 6063 : Profilés architecturaux (fenêtres, portes, murs-rideaux), ailettes de dissipateurs thermiques, structures modulaires (rainures en T), moulures décoratives et boîtiers. On les choisit lorsque la complexité de l’extrusion et l’aspect anodisé sont déterminants pour la conception.
Approche hybride : De nombreux produits combinent les deux : des profilés extrudés en 6063 pour la structure visible du cadre et des composants usinés en 6061 CNC aux points de raccordement structurels. Cela permet de tirer parti de la résistance de chaque alliage dans le cadre de son processus de fabrication optimal.
Coût
| Facteur | 6061 | 6063 |
|---|---|---|
| Matière première | Similaire | Similaire |
| Coût d'usinage du CNC | Inférieur (plus propre, plus rapide) | Supérieur (lissage, ébavurage) |
| Coût d'extrusion | Modéré | Plus bas (meilleur débit) |
| Retouche de l'anodisation | Risque modéré | Risque moindre |
| Efficacité structurelle | Des sections plus fines sont possibles | Il faudra peut-être des parois plus épaisses |
Le coût total dépend du procédé de fabrication. Programmes à forte intensité de CNC → L'alliage 6061 revient généralement moins cher au total (usinage plus rapide, moins de rebuts, moins de finition). Programmes à forte intensité d'extrusion → L'alliage 6063 revient moins cher (meilleur écoulement dans la filière, vitesse d'extrusion plus élevée, moins de rejets). D’après nos données de production, le passage de l’alliance 6063 à l’alliance 6061 pour les programmes faisant un usage intensif du CNC réduit le coût total par pièce d’environ 10 à 20 % — le gain d’efficacité en usinage compense largement toute différence de prix du matériau.
Guide de décision
| Priorité | Choisir |
|---|---|
| Haute résistance / structurel | 6061-T6 |
| Usinage de précision CNC | 6061 |
| Profilés d'extrusion complexes | 6063-T5/T6 |
| Aspect anodisé | 6063 |
| Architecture / décoration | 6063 |
| Structurel extérieur (non visible) | 6061 + anodisation |
| Structure et apparence hétérogènes | Hybride (les deux alliages) |
Logique de décision : Commencez par le procédé de fabrication → CNC = 6061, extrusion = 6063. Vérifiez ensuite : les exigences en matière de résistance sont-elles respectées ? Les exigences en matière d'aspect sont-elles respectées ? Apportez les ajustements nécessaires si l'un de ces critères prévaut sur la valeur par défaut.
Conclusion
Les alliages 6061 et 6063 sont tous deux des alliages Al-Mg-Si qui présentent une bonne résistance à la corrosion et une bonne aptitude au traitement thermique — mais ils jouent des rôles fondamentalement différents en termes de fabrication et de performances. La teneur plus élevée en éléments d'alliage du 6061 (Mg, Si, Cu, Cr) lui confère une résistance supérieure d'environ 20 à 50%, un usinage plus net CNC et une meilleure stabilité dimensionnelle, ce qui en fait l'alliage de choix pour les applications structurelles et l'usinage de précision. La teneur en éléments d’alliage plus faible du 6063 se traduit par une meilleure fluidité d’extrusion, un aspect anodisé plus lisse et une couleur plus homogène d’un lot à l’autre, ce qui en fait l’alliage de choix pour l’architecture et la décoration.
Un choix judicieux en fonction du procédé de fabrication (CNC → 6061, extrusion → 6063) permet d’éviter les erreurs de spécification les plus courantes et les plus coûteuses. Pour les produits exigeant à la fois des performances structurelles et une qualité esthétique, une approche hybride consistant à utiliser chaque alliage là où il excelle offre le meilleur résultat global. Vous avez besoin d'aide pour choisir entre le 6061 et le 6063 pour votre programme d'aluminium ? [Contactez notre équipe d'ingénieurs] pour la sélection des alliages, l'analyse de la fabricabilité (DFM) et l'assistance à la fabrication.
FAQ
Quelle est la différence entre les alliages 6061 et 6063 ?
Le 6061 est plus résistant (résistance à la traction d'environ 290 MPa contre environ 145 à 240 MPa) et mieux adapté à l'usinage CNC et aux pièces structurelles. Le 6063 est optimisé pour l'extrusion et l'aspect anodisé. Les deux sont des alliages Al-Mg-Si de la série 6xxx ; la différence réside dans le niveau d’alliage, qui modifie l’équilibre entre résistance et formabilité.
Le 6061 est-il plus résistant ?
Oui — une résistance à la traction et une limite d'élasticité supérieures d'environ 20 à 50% pour un état de traitement équivalent (T6). L'alliage 6061 est le choix par défaut pour les applications soumises à des charges, critiques en termes de fatigue et exigeantes sur le plan structurel.
Quelle est la meilleure solution pour l'usinage CNC ?
6061 — Sa dureté plus élevée permet d'obtenir des copeaux nets, des dimensions stables (précision de ±0,01 mm) et une usure prévisible de l'outil. Le 6063 est plus tendre et a tendance à s'étaler, ce qui nécessite davantage d'ébavurage et donne des résultats moins réguliers.
Qu'est-ce qui est le mieux adapté à l'anodisation ?
6063 — La faible teneur en cuivre permet d'obtenir une couleur plus homogène, une couche d'oxyde plus lisse et moins de défauts de surface visibles. Norme applicable à l'aluminium destiné à l'architecture, où l'uniformité de l'aspect est primordiale.
Qu'est-ce qui coûte moins cher ?
Le prix des matières premières est similaire. Le coût total dépend du procédé : pour les applications nécessitant beaucoup de CNC → le 6061 est globalement moins cher (10 à 20 % de moins). Pour les applications nécessitant beaucoup d’extrusion → le 6063 est moins cher (meilleure fluidité, moins de rebuts). Faites votre choix en fonction de la méthode de fabrication, et non uniquement en fonction du prix du matériau.


