
Un atelier propose un devis pour l'usinage d'un boîtier en aluminium à plusieurs faces sur un centre d'usinage vertical à 3 axes : quatre changements de configuration, un temps de cycle total de 45 minutes et une précision de positionnement limitée par l'erreur de repositionnement. La même pièce, usinée sur une machine 5-axis, ne nécessite qu’un seul serrage, dure 22 minutes et offre une meilleure précision de positionnement entre les différentes caractéristiques avec le modèle 40%. Connaître les types de fraiseuses disponibles — et savoir laquelle est réellement adaptée à la tâche — fait toute la différence entre un processus efficace et une solution de contournement coûteuse. Nous constatons constamment ce décalage, en particulier lorsque les concepteurs ou les acheteurs ne font pas le lien entre la géométrie de la pièce et les capacités de la machine.
Cet article présente les différents types de fraiseuses sous l'angle de l'ingénierie et de la fabrication : fonctionnement des fraiseuses, classification en fonction de l'orientation de la broche, structure des machines et nombre d'axes (CNC), opérations de fraisage courantes, considérations relatives aux matériaux, outils de coupe, précision atteignable, applications industrielles et conseils de sélection. Que vous soyez un concepteur définissant les caractéristiques techniques, un ingénieur planifiant la production ou un acheteur évaluant des fournisseurs, l’objectif est d’associer le bon type de machine à la tâche à accomplir.
Comment fonctionne une fraiseuse ?
Une fraiseuse enlève de la matière à l'aide de fraises rotatives à plusieurs arêtes qui viennent en contact avec la pièce à usiner de manière répétée au fur et à mesure que la fraise tourne. La pièce à usiner repose sur une table de travail tandis que la broche entraîne la fraise à grande vitesse. Les axes de la machine déplacent la table ou la tête d’usinage selon les axes X, Y et Z afin de créer des surfaces planes, des poches, des rainures, des contours et des profils 3D complexes.
Contrairement au tournage (où la pièce tourne sur elle-même), le fraisage consiste à maintenir la pièce fixe ou indexée tandis que l'outil tourne. C'est pourquoi le fraisage est le procédé principal utilisé pour les pièces prismatiques, les géométries complexes et les composants à faces multiples.
Éléments clés : broche (tient et fait pivoter la lame), table de travail (soutient et positionne la pièce à usiner), rubrique (soutien structurel), et outils de coupe (retirer la matière). Les systèmes CNC intègrent des mouvements commandés par ordinateur, des changements d'outils automatiques et des paramètres programmables, garantissant ainsi une grande précision et une excellente répétabilité.
Classification selon l'orientation de la broche
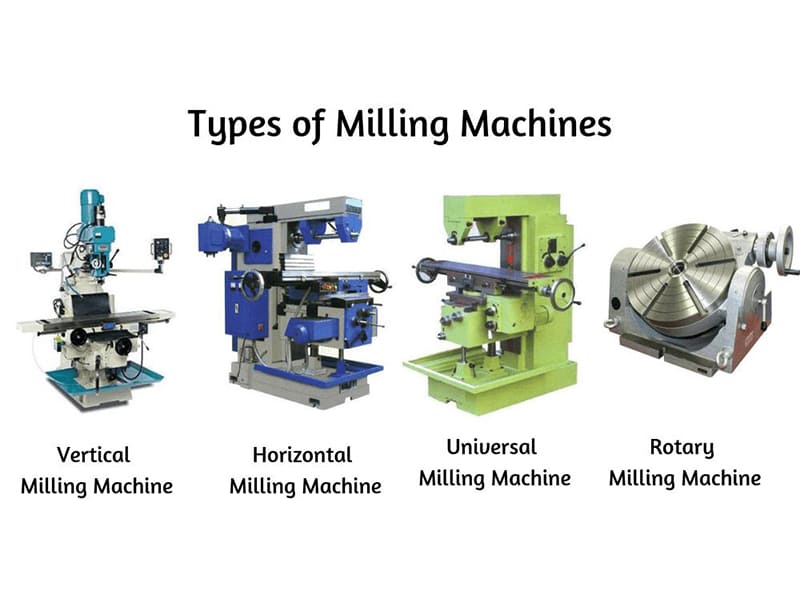
Fraiseuses verticales
Broche orientée verticalement : l'outil de coupe descend dans la pièce à usiner. Positionnement facile de l'outil, bonne visibilité et flexibilité d'utilisation. La plupart des centres d'usinage CNC modernes adoptent la conception des centres d'usinage verticaux (VMC). Idéaux pour l'usinage général, le prototypage, la fabrication de moules et le fraisage de l'aluminium CNC.
Fraiseuses horizontales
Broche montée horizontalement, avec l'outil fixé sur un mandrin parallèle à la table. Rigidité accrue pour l'enlèvement important de matière, meilleure évacuation des copeaux (les copeaux s'éloignent de la zone de coupe) et possibilité de monter plusieurs outils simultanément. Idéal pour la production en grande série, la taillage d’engrenages et les composants industriels de grande taille. D’après notre expérience en atelier, les machines horizontales surpassent systématiquement les machines verticales pour l’usinage de pièces en acier à faces multiples, où le contrôle des copeaux et la rigidité sont primordiaux.
Classification selon la structure de la machine
Type de genou : Conception traditionnelle avec genouillère réglable en hauteur. Souple mais d'une rigidité modérée. Convient au prototypage, à la fabrication d'outils et aux petits ateliers.
Type de lit : Table de travail montée directement sur un châssis rigide. Stabilité accrue pour les opérations d’usinage plus intensives sur des pièces de taille moyenne à grande. Équipement standard pour la production industrielle.
Portique (de type pont) : Deux colonnes soutiennent un pont horizontal sur lequel repose la tête d'usinage. Rigidité extrêmement élevée et grande zone d'usinage. Utilisé pour les pièces structurelles destinées à l'aérospatiale, les grands moules et les composants d'éoliennes.
Type de raboteuse : La table de travail se déplace de manière linéaire sous des têtes de découpe fixes. Elle permet de traiter des pièces extrêmement longues et lourdes. Elle est utilisée dans la construction navale, la construction de machines lourdes et les équipements énergétiques.
| Structure | Rigidité | Taille de la pièce | Meilleur pour |
|---|---|---|---|
| De type genou | Moyen | Petites et moyennes | Ateliers d'outillage, prototypage |
| Type de lit | Élevé | Moyenne à grande | Production industrielle |
| Portique | Très élevé | Grand | Aérospatiale, composants lourds |
| Raboteuse | Extrêmement élevé | Très grand | Fabrication d'engins de chantier |
Types de fraiseuses CNC selon le nombre d'axes
3 axes CNC
Déplacement selon les axes X, Y et Z. Programmation très simple, coût très bas, grande disponibilité. Permet d’usiner des surfaces planes, des poches, des rainures et des contours 3D simples. Nécessite plusieurs réglages pour les pièces à faces multiples — chaque nouveau positionnement ajoute une erreur d’alignement. D’après nos données de production, environ 601 TP17T de notre volume d’usinage par fraisage 1 TP8T sont réalisés sur des machines à 3 axes.
4 axes CNC
Ajoute un axe rotatif (axe A) permettant la rotation de la pièce pendant l'usinage. Permet d'usiner plusieurs faces en un seul serrage, en réduisant les repositionnements. Couramment utilisé pour les pièces cylindriques, les cames et les composants automobiles à faces multiples.
5 axes CNC
Grâce à ses trois axes linéaires et ses deux axes rotatifs, l'outil peut s'approcher sous pratiquement n'importe quel angle. Il permet d'usiner des surfaces courbes complexes, des contre-dépouilles et des relations serrées entre les éléments en un seul serrage. Il réduit la durée du cycle, améliore la précision et permet d'utiliser des outils plus courts pour un meilleur état de surface. Indispensable pour les aubes de turbines aérospatiales, les implants médicaux, les moules de précision et les pièces structurelles complexes.
Fraisage CNC à grande vitesse
Vitesses de broche comprises entre 20 000 et plus de 60 000 tr/min, associées à des vitesses d'avance élevées. Permet d'obtenir un excellent état de surface tout en garantissant des taux d'enlèvement de matière élevés. Idéal pour l'usinage de l'aluminium, des pièces aérospatiales à parois minces, la finition de moules et les boîtiers électroniques de précision.
| Type CNC | Axes | Complexité | Meilleur pour |
|---|---|---|---|
| 3 axes | 3 | Faible à modéré | Usinage général |
| 4 axes | 4 | Multilatéral | Automobile, pièces référencées |
| 5 axes | 5 | Très complexe | Aérospatiale, médical |
| À grande vitesse | 3–5 | Haute productivité | Aluminium, moules |
Opérations courantes de fraisage
Fraisage frontal : Réalisation de surfaces planes à l'aide d'une fraise à face perpendiculaire à la pièce. Plusieurs plaquettes pour des débits d'enlèvement élevés. Fraisage en bout : Poches, profils, contours et surfaces 3D réalisés à l’aide de fraises qui usinent à la fois radialement et axialement. Fraisage de rainures : Rainures de clavette, rainures en T et rainures réalisées à l'aide de fraises à rainurer ou de fraises en bout. Fraisage d'engrenages : Des outils de découpe spécialisés permettent de façonner les dents d'engrenage sur des pièces cylindriques.
Matériaux couramment usinés
Aluminium (6061/7075) : Excellente usinabilité, vitesses élevées, faibles efforts. Idéal pour l'aérospatiale, l'électronique et l'automobile. Le fraisage à grande vitesse, au-delà de 20 000 tr/min, offre les meilleurs résultats.
Acier inoxydable (304/316) : Résistance mécanique plus élevée et tendance accrue à l’écrouissage. Nécessite des vitesses de coupe plus faibles, des outils en carbure bien affûtés et un liquide de refroidissement. Couramment utilisé dans les domaines médical, agroalimentaire et industriel.
Titane (Ti-6Al-4V) : La faible conductivité thermique concentre la chaleur au niveau de la zone de coupe. Cela nécessite des vitesses de coupe réduites, des outils revêtus hautement performants et un refroidissement efficace. Utilisé dans la fabrication de pièces structurelles pour l'aérospatiale et d'implants médicaux.
Outils de coupe
Fraises en bout : Les plus polyvalentes : modèles à bout plat, à bout sphérique et à rayon d’angle pour l’usinage général, le contournage 3D et la finition. Fraises à surfacer : Inserts multiples pour une génération efficace de surfaces planes. Forets à rainurer : Fraises à deux dents optimisées pour la coupe en plongée directe dans les rainures et les rainures de clavette.
Carbure ou HSS : Les outils en carbure permettent d’atteindre des vitesses plus élevées, ont une durée de vie plus longue et sont adaptés à la production à CNC. Les outils en acier rapide (HSS) sont moins chers mais s’usent plus rapidement ; ils conviennent aux machines manuelles et aux opérations à faible vitesse. D’après notre expérience, les outils en carbure offrent une durée de vie 3 à 5 fois supérieure à celle des outils en acier rapide (HSS) sur l’acier et l’aluminium à des vitesses de CNC.
Précision réalisable
| Paramètre | Gamme typique |
|---|---|
| Fraisage général CNC | ±0,05 mm |
| Fraisage de précision CNC | ±0,01 mm |
| Aérospatiale de haute précision | ±0,005 mm ou mieux |
| Rugosité de surface (finition) | Ra 0,4–1,6 μm |
La précision dépend de la rigidité de la machine, de la stabilité de la broche, de l'état des outils, du système de serrage et du contrôle thermique — et pas seulement des caractéristiques techniques de la machine. Une erreur courante que l'on constate souvent consiste à supposer que les spécifications de positionnement d'une machine correspondent aux tolérances réalisables sur la pièce. La précision réelle dépend également de la planification des processus, de la gestion de l'usure des outils et du respect des procédures de réglage.
Applications industrielles
Aérospatiale : Supports structurels, carters de turbine, pièces de cellule en aluminium. Usinage 5-axis pour surfaces courbes complexes. Tolérances strictes et traçabilité totale.
Automobile : Blocs-moteurs, carters de boîte de vitesses, composants de suspension. Production en grande série à l'aide de machines horizontales et à 4 axes.
Dispositifs médicaux : Instruments chirurgicaux, implants orthopédiques, boîtiers de dispositifs médicaux. Titane et acier inoxydable présentant des tolérances serrées et un excellent état de surface.
Moules et outillage : Moules d'injection, moules de moulage sous pression, matrices d'emboutissage. Formes de cavités complexes exigeant précision et qualité de surface.
Comment choisir la fraiseuse adaptée
Volume de production : Prototypes et petites séries → centre d'usinage vertical (VMC) flexible à 3 axes. Volumes moyens → 4 axes. Volumes élevés → centres d'usinage automatisés ou machines horizontales.
Complexité des pièces : Prismatique simple → 3 axes. À faces multiples → 4 axes. Surfaces 3D complexes → 5-axis.
Exigences en matière de précision : Industrie générale → ±0,05 mm sur les machines standard CNC. Précision → ±0,01 mm sur des centres d'usinage rigides avec un contrôle de processus adéquat.
Budget : Le système à 3 axes offre le coût d'entrée le plus bas. Le système 5-axis nécessite un investissement plus important, mais réduit le temps de configuration, améliore la précision et diminue le coût unitaire pour les pièces à géométrie complexe.
Conclusion
Les types de fraiseuses vont des simples fraiseuses manuelles à genouillère aux centres d'usinage avancés de type 5-axis et CNC. Chaque type répond à une combinaison spécifique d’exigences en matière de géométrie, de matériau, de précision et de volume. Comprendre comment l’orientation de la broche, la structure de la machine et le nombre d’axes influencent ses capacités aide les ingénieurs et les acheteurs à choisir la machine adaptée — et à éviter de payer pour des fonctionnalités superflues ou de devoir se contenter d’un équipement insuffisant.
Pour la plupart des opérations d’usinage de précision CNC, le choix entre un usinage à 3 axes, à 4 axes et 5-axis détermine le coût, la précision et les délais de livraison plus que tout autre facteur. Vous avez besoin d’aide pour choisir le procédé de fraisage adapté à vos pièces ? [Contactez notre équipe d'ingénieurs] pour une analyse DFM et une assistance en matière d'usinage de précision CNC.
FAQ
Quels sont les principaux types de fraiseuses ?
Fraiseuses verticales, horizontales et universelles, classées selon l'orientation de la broche. Machines à genouillère, à banc, à portique et raboteuses, classées selon leur structure. Machines à 3 axes, à 4 axes, 5-axis et CNC à grande vitesse, classées selon leurs capacités de commande. Les centres d’usinage verticaux CNC (VMC) sont les plus courants dans la production moderne.
Quelle est la différence entre le fraisage vertical et le fraisage horizontal ?
Les machines verticales sont équipées d’une broche à montage vertical ; elles conviennent particulièrement à l’usinage général, au prototypage et à la plupart des travaux de type CNC. Les machines horizontales sont équipées d’une broche à montage horizontal ; elles offrent une meilleure rigidité, un meilleur évacuation des copeaux et la possibilité d’utiliser plusieurs outils, ce qui les rend idéales pour l’usinage intensif et la production en grande série.
Dans quels cas dois-je utiliser une fraiseuse 5-axis ?
Lorsque les pièces présentent des surfaces 3D complexes, des contre-dépouilles ou des relations de positionnement serrées entre les éléments situés sur plusieurs faces, la technologie 5-axis réduit le nombre de réglages, améliore la précision et permet d'utiliser des outils plus courts. Pour les pièces prismatiques simples, l'usinage 3 axes s'avère plus rentable.
Quels matériaux les fraiseuses peuvent-elles usiner ?
Aluminium, acier inoxydable, titane, acier au carbone, laiton, cuivre et plastiques techniques. L'aluminium se usine à très haute vitesse. Le titane et l'acier inoxydable nécessitent des vitesses plus faibles et un outillage spécialisé. Le choix du matériau détermine la vitesse, le choix de l'outil et la tolérance pouvant être atteinte.
Quelle fraiseuse est la mieux adaptée aux pièces complexes ?
Fraiseuses 5-axis et CNC. Elles permettent d'accéder à la pièce sous pratiquement n'importe quel angle, d'usiner des surfaces complexes en un seul serrage et de réduire au minimum les erreurs liées au repositionnement. Elles constituent la norme pour les composants aérospatiaux, les implants médicaux et les moules de précision.


