
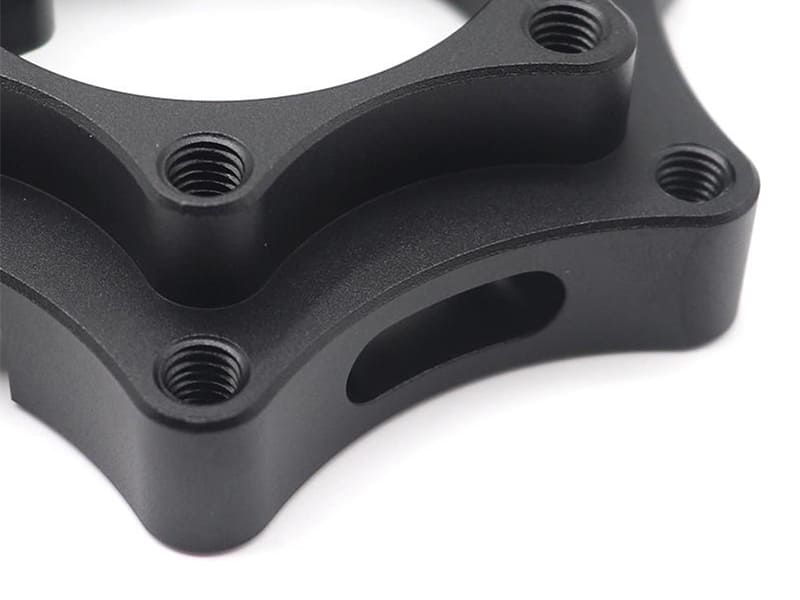
Un lot de boîtiers en aluminium 7075 usinés sur une machine CNC revient de l'atelier d'anodisation avec une couleur gris-noir inégale, au lieu du noir mat uniforme spécifié par le client. L'usinage est parfait. Les paramètres d’anodisation étaient standard. Cependant, la forte teneur en zinc et en cuivre de l’alliage 7075 produit des couches d’oxyde irrégulières qui n’absorbent pas le colorant de manière homogène. Le passage à l’alliage 6061 résout entièrement le problème de couleur. Nous constatons régulièrement cette erreur de choix d’alliage : la qualité de l’anodisation noire se joue bien avant que les pièces n’entrent dans la cuve d’anodisation.
Cet article aborde l'anodisation noire sous l'angle de l'ingénierie et de la fabrication CNC : ce que c'est et comment fonctionne ce procédé électrochimique, le déroulement étape par étape du processus, les alliages d'aluminium qui se prêtent le mieux à l'anodisation, les paramètres critiques du procédé, les différences entre les types II et III, les défauts courants et leur prévention, la comparaison avec d'autres finitions, les consignes de conception pour les pièces anodisées et les applications industrielles. Que vous soyez un concepteur chargé de définir la finition de surface, un ingénieur responsable de la qualité ou un acheteur évaluant des fournisseurs d’anodisation, l’objectif est d’établir un lien entre le choix des matériaux et le contrôle du processus afin d’obtenir des résultats fiables en matière d’anodisation noire.
Qu'est-ce que l'anodisation noire ?
L'anodisation noire est un procédé électrochimique qui transforme la surface de l'aluminium en une couche d'oxyde d'aluminium (Al₂O₃) structurée, puis imprègne la structure poreuse de l'oxyde d'un colorant noir et colmate les pores afin de garantir la tenue de la couleur et la durabilité. Contrairement à la peinture ou au placage, l’oxyde se forme à partir de l’aluminium lui-même, créant ainsi une couche intégrée dotée d’une forte adhérence, d’une dureté élevée (400–500+ HV) et d’une excellente résistance à la corrosion.
C'est la structure poreuse de la couche d'oxyde qui rend la coloration possible. Une fois que l'anodisation a créé des pores microscopiques, les molécules de colorant noir y pénètrent et les comblent. Le scellement referme ensuite les pores, emprisonnant ainsi le colorant de manière permanente. Ce mécanisme en trois étapes — oxydation, coloration, scellement — produit la finition noire mate homogène que l'on retrouve couramment sur les boîtiers d'appareils électroniques, les corps d'appareils photo, les dissipateurs thermiques et les composants usinés de précision CNC.
Comment fonctionne le procédé d'anodisation noire ?
Déroulement étape par étape
1. Préparation de la surface. Le nettoyage alcalin élimine les huiles et les résidus d'usinage. Le décapage permet d'obtenir une surface mate et uniforme. Le dégraissage élimine les résidus d'alliage (particules de cuivre et de silicium). Pour les pièces usinées selon la norme CNC, cette étape est cruciale : les résidus de liquide de refroidissement entraînent systématiquement une anodisation inégale.
2. Anodisation électrochimique. Les pièces sont plongées dans un bain d'acide sulfurique (150 à 200 g/L) relié à une source de courant continu en tant qu'anode. Une tension contrôlée (12 à 20 V pour le type II) provoque la réaction des ions oxygène avec l'aluminium, ce qui entraîne la formation d'une couche d'oxyde poreuse. Épaisseur typique : 10 à 25 μm pour l'anodisation décorative.
3. Teinture noire. Un colorant organique ou une coloration électrolytique comble les pores de l'oxyde. L'absorption du colorant dépend de la taille des pores, de l'épaisseur de l'oxyde, de la concentration du colorant et de la durée d'immersion. Un oxyde uniforme = une couleur uniforme.
4. Étanchéité. L'eau chaude (95–100 °C) ou le scellement à l'acétate de nickel referme les pores, emprisonnant ainsi le colorant à l'intérieur et améliorant la résistance à la corrosion et à l'usure. D'après nos données de production, un scellement incomplet est la cause la plus fréquente de décoloration prématurée en conditions réelles d'utilisation — et le défaut le plus facile à éviter grâce à un contrôle adéquat de la température.
Quels sont les alliages d'aluminium qui se prêtent le mieux à l'anodisation ?
Série 6xxx — Le choix incontournable
6061 et 6063 permettent d'obtenir les résultats d'anodisation noire les plus homogènes. Leur composition à base de magnésium et de silicium permet de former des couches d'oxyde uniformes présentant une excellente absorption des colorants. L'alliage 6061-T6 est le choix par défaut pour les pièces anodisées usinées selon le procédé CNC : il offre une bonne usinabilité, un comportement stable lors de l'anodisation et une couleur fiable.
Série 5xxx — Résistante à la corrosion
Les nuances 5052 et 5083 offrent une excellente résistance à la corrosion et des performances d'anodisation satisfaisantes. Elles sont moins couramment utilisées pour les travaux de précision CNC en raison de leurs propriétés mécaniques plus souples, mais conviennent parfaitement aux applications dans le domaine de la tôlerie et du secteur maritime.
Série 7xxx — À utiliser avec précaution
L'alliage 7075 offre une résistance exceptionnelle, mais donne souvent lieu à une couleur anodisée irrégulière ou grisâtre en raison de sa forte teneur en zinc et en cuivre. Ces éléments nuisent à la formation uniforme de la couche d'oxyde et à l'absorption du colorant. Une erreur courante que nous constatons : les concepteurs prescrivent l’alliage 7075 pour des boîtiers anodisés à des fins esthétiques, puis ne découvrent l’incohérence de la couleur qu’après le lancement de la production. Si l’uniformité du noir est importante, optez pour l’alliage 6061.
| Série alliage | Qualité de l'anodisation | Meilleur pour |
|---|---|---|
| 5xxx | Bonne résistance à la corrosion, bonne absorption des colorants | Tôlerie, secteur maritime |
| 6xxx | Excellente consistance, uniformité optimale de la couleur | Pièces CNC, boîtiers électroniques |
| 7xxx | Une coloration intense mais inégale | Structures aérospatiales (non esthétiques) |
Paramètres de processus qui déterminent la qualité
Tension (12–20 V pour le type II) : Permet de contrôler la vitesse de croissance de l'oxyde. Une tension plus élevée permet d'obtenir plus rapidement des couches plus épaisses, mais génère des pores plus larges. Une tension stable garantit une couleur homogène.
Concentration de l'électrolyte (150 à 200 g/L d'acide sulfurique) : Une valeur trop faible ralentit la croissance de l'oxyde. Une valeur trop élevée dissout l'oxyde plus vite qu'il ne se forme.
Épaisseur du revêtement : Type II décoratif : 5 à 25 μm (généralement 10 à 20 μm pour les pièces CNC). Type III dur : 25 à 70 μm. Les revêtements plus épais améliorent la durabilité, mais nécessitent un traitement plus long et un contrôle plus rigoureux.
Température (18–22 °C) : Permet d'assurer une croissance uniforme de la couche d'oxyde et une structure poreuse homogène. Des températures plus élevées accélèrent la dissolution, ce qui amincit le revêtement. La plupart des chaînes de production utilisent un système automatisé de régulation de la température.
| Paramètre | Gamme typique | Effet |
|---|---|---|
| Tension | 12–20 V (type II) | Taux de croissance de l'oxyde |
| Électrolyte | 150 à 200 g/L de H₂SO₄ | Structure poreuse |
| Épaisseur | 10 à 20 μm (à visée décorative) | Durabilité, profondeur des couleurs |
| Température | 18–22 °C | Stabilité du procédé |
Anodisation noire de type II vs. anodisation noire de type III
| Propriété | Type II (décoratif) | Type III (dur) |
|---|---|---|
| Épaisseur | 5-25 μm | 25 à 70 μm |
| Dureté | Modéré | Très élevée (400 à 600 HV) |
| Résistance à l'usure | Bon | Excellent |
| Absorption du colorant | Très bien | Limité |
| Aspect | Noir mat uniforme | Gris foncé/mat |
| Coût | Inférieur | Supérieur |
Type II Convient à la plupart des pièces usinées selon la norme CNC pour lesquelles l'aspect, la protection contre la corrosion et une résistance modérée à l'usure sont importants : boîtiers électroniques, produits de grande consommation, composants de précision. Type III destiné aux applications exigeant une grande résistance à l'usure — pièces hydrauliques, composants aérospatiaux, équipements militaires. D'après notre expérience, environ 85% des commandes d'anodisation noire spécifient le type II.
Défauts courants et mesures de prévention
Couleur inégale. Causé par la composition de l'alliage (fort rapport Si/Cu), une mauvaise préparation de la surface ou une épaisseur d'oxyde irrégulière. Solution : utiliser des alliages adaptés à l'anodisation (6061/6063), procéder à un nettoyage minutieux et veiller à la stabilité des paramètres de processus.
Traces de brûlure. Zones rugueuses et sombres dues à une tension excessive ou à un mauvais contact électrique. Solution : maintenir la tension dans la plage autorisée, veiller à ce que le contact des rails soit uniforme.
Décoloration de la teinture. L'exposition aux UV entraîne une dégradation progressive des colorants organiques. Solution : utilisation de colorants résistants aux UV pour les applications en extérieur, une étanchéité adéquate et des couches d'oxyde plus épaisses.
Étanchéité insuffisante. Une fermeture incomplète des pores réduit la résistance à la corrosion et entraîne des fuites de colorant. Solution : procéder au scellage à une température comprise entre 95 et 100 °C en respectant un temps de maintien adéquat. Dans les projets que nous avons menés à bien, l’ajout de 2 minutes au cycle de scellage a permis d’éliminer 90% de réclamations liées à la corrosion sur le terrain concernant des pièces exposées à l’extérieur.
Anodisation noire vs autres finitions
| Terminer | Type de revêtement | Épaisseur | Résistance à l'usure | Impact dimensionnel |
|---|---|---|---|---|
| Anodisation noire | Oxyde intégré | 5-25 μm | Excellent | Minime |
| Revêtement en poudre | Polymère externe | 60 à 120 μm | Modéré | Peut avoir une incidence sur les tolérances |
| Peinture | Liquide externe | Variable | Inférieur | Couvre les détails de surface |
| Oxyde noir | Conversion (acier) | ~1 à 2 μm | Faible à modéré | Négligeable |
L'anodisation noire préserve mieux les détails des surfaces usinées selon la norme CNC et les tolérances serrées que le revêtement par poudrage ou la peinture. Elle offre également une résistance supérieure aux rayures. Pour les pièces de précision en aluminium, l'anodisation reste la finition privilégiée.
Directives de conception pour les pièces anodisées
Arrondissage des bords. Prévoir une épaisseur minimale de R0,3 à 0,5 mm sur les arêtes apparentes. Les angles vifs entraînent une croissance irrégulière de l'oxyde et un revêtement trop fin au niveau des arêtes.
Masquage. Identifiez les surfaces ne nécessitant pas d'anodisation : contacts électriques, surfaces d'accouplement de précision, logements de roulements, points de mise à la terre. Indiquez clairement sur les plans les zones à masquer.
Protection du filetage. L'anodisation ajoute environ 10 μm aux surfaces (la moitié se développe vers l'intérieur, l'autre moitié vers l'extérieur). Les filetages internes perdent leur jeu. Il convient de masquer les filetages ou d'augmenter la tolérance en fonction de l'épaisseur de croissance prévue.
Finition de surface avant l'anodisation. L'anodisation accentue les défauts de surface — elle ne les masque pas. Le grenaillage avant l'anodisation permet d'obtenir un résultat noir mat des plus uniformes. Un usinage fin CNC laisse apparaître des traces d’outils visibles après l’anodisation. D’après nos données de production, le choix d’un traitement par grenaillage + anodisation réduit les taux de rebut esthétique de 50 à 60% par rapport à un usinage de finition + anodisation sur les pièces destinées aux consommateurs.
Applications industrielles
Électronique : Boîtiers, dissipateurs thermiques, coques d'ordinateurs portables et de smartphones, corps d'appareils photo. Le noir mat améliore le rayonnement thermique et l'esthétique.
Aérospatiale : Supports, fixations de capteurs, renforts structurels. Protection contre la corrosion sans augmentation significative du poids ni des dimensions.
Automobile : Garnitures intérieures, éléments du tableau de bord, panneaux décoratifs. Finition mate résistante pour les intérieurs de véhicules haut de gamme.
Pièces de précision CNC : Composants robotiques, équipements optiques, boîtiers d'appareils médicaux, panneaux industriels. L'anodisation permet de respecter des tolérances serrées tout en offrant une protection contre l'usure et la corrosion.
Conclusion
L'anodisation noire produit sur l'aluminium une finition en oxyde durable et intégrée qui améliore la résistance à la corrosion, la résistance à l'usure, la dureté de surface et l'aspect. Pour obtenir des résultats constants, il faut utiliser l'alliage approprié (6061/6063 pour la plupart des pièces CNC), contrôler les paramètres du procédé (tension, température, épaisseur) et assurer une étanchéité adéquate. Le choix de l'alliage et la préparation de la surface influencent la qualité de la couleur plus que tout autre facteur pris isolément.
Pour les composants en aluminium usinés selon la norme CNC, l'anodisation noire reste la finition la plus efficace pour allier précision, durabilité et esthétique. Vous avez besoin d'aide pour définir les spécifications d'anodisation noire de vos pièces en aluminium ? [Contactez notre équipe d'ingénieurs] pour le choix de l'alliage, l'analyse de la fabricabilité (DFM) et des conseils sur le processus d'anodisation.
FAQ
À quoi sert l'anodisation noire ?
Amélioration de la durabilité, de la résistance à la corrosion et de l'aspect des composants en aluminium. Applications courantes : boîtiers électroniques, dissipateurs thermiques, boîtiers d'appareils photo, garnitures automobiles, supports aérospatiaux et pièces usinées de précision CNC nécessitant à la fois une protection et une finition noire uniforme.
Quelle est l'épaisseur d'une anodisation noire ?
Type II décoratif : 5 à 25 μm (généralement 10 à 20 μm pour les pièces en CNC). Type III dur : 25 à 70 μm. La plupart des composants CNC anodisés en noir utilisent une épaisseur de 10 à 20 μm, suffisante pour assurer une protection contre la corrosion et une couleur homogène sans modification dimensionnelle significative.
L'anodisation modifie-t-elle les dimensions des pièces ?
Oui, dans une certaine mesure. Environ 50% de la couche d'oxyde pénètre dans l'aluminium, tandis que 50% se développe vers l'extérieur. Un revêtement de 20 μm augmente les dimensions extérieures d'environ 10 μm. Pour les pièces de précision, il convient de tenir compte de cette augmentation lors de la conception et de l'usinage.
Quel alliage d'aluminium se prête le mieux à l'anodisation noire ?
Les alliages 6061 et 6063 (série 6xxx) offrent la finition noire la plus homogène et la plus uniforme. Les alliages à forte teneur en silicium, en cuivre ou en zinc — comme le 7075 — donnent souvent une couleur irrégulière ou grisâtre. Pour l'anodisation noire à des fins esthétiques, le 6061 est le choix standard.
L'aluminium anodisé peut-il se décolorer avec le temps ?
Avec une protection adéquate et des colorants de qualité, les finitions anodisées noires durent des années, même à l'extérieur. La décoloration est généralement due à une protection insuffisante, à des colorants de mauvaise qualité ou à une exposition prolongée aux UV sans formulations résistantes aux rayons ultraviolets. Une anodisation noire correctement réalisée est l'une des finitions en aluminium les plus durables qui soient.


