
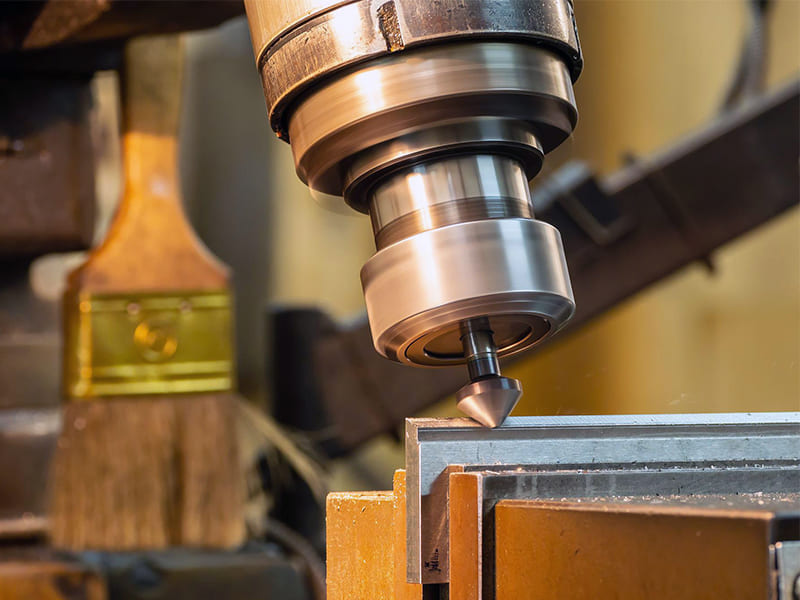
Un dessin spécifie un “ chanfrein 0,5 × 45° ” sur 36 bords de trous. L’usineur le programme, lance la série — et 15% des pièces échouent à l’inspection parce que l’outil de chanfreinage s’est usé en cours de production sur de l’acier inoxydable 316L, produisant des chanfreins qui sont passés de 0,5 mm à 0,3 mm dès la quarantième pièce. Pendant ce temps, le concepteur qui l’avait spécifié voulait simplement des bords ébavurés pour l’assemblage. La solution était simple : spécifier “ casser les arêtes 0,2–0,5 ” sur les trous non critiques et réserver le chanfrein dimensionné aux quatre alésages de montage en force qui nécessitaient réellement une entrée contrôlée. Ce changement a réduit le temps d’usinage de 20% et éliminé entièrement les échecs d’inspection.
Comprendre ce qu’est le chanfreinage en usinage — et plus important encore, quand et comment le spécifier correctement — évite exactement ce type de gaspillage. Le chanfreinage est une opération d’usinage contrôlée qui remplace une arête vive à 90° par une surface angulaire définie, le plus souvent spécifiée par sa dimension et son angle (par exemple, 0,5 × 45°). Cet article couvre pourquoi les chanfreins comptent en production, comment ils sont dimensionnés sur les dessins, CNC méthodes d’usinage, le comportement spécifique aux matériaux, le choix de la taille et de l’angle, le contrôle qualité, et quand utiliser des chanfreins plutôt que des congés ou des lamages. Que vous soyez concepteur spécifiant des traitements d’arêtes, ingénieur programmant des opérations CNC, ou acheteur vérifiant la qualité des pièces, l’objectif est de traiter le chanfreinage comme la décision d’ingénierie qu’il est réellement.
Qu’est-ce que le chanfreinage exactement ?
Le chanfreinage consiste à retirer délibérément une arête vive à 90° en coupant une surface plane et angulaire entre deux faces qui se croisent. Un chanfrein remplace un coin vif idéalisé — peu pratique à fabriquer et à inspecter — par une géométrie contrôlée et mesurable.
La spécification la plus courante est dimension × angle, comme 0,5 × 45°. Bien que le 45° domine en raison de la disponibilité des outils et de la simplicité, d’autres angles répondent à des besoins spécifiques. Les angles plus faibles (30°) guident l’insertion axiale. Les angles plus prononcés (60°) protègent les arêtes ou gèrent l’écoulement des revêtements.
Chanfrein vs. biseau
En usinage de précision, chanfrein décrit généralement une petite caractéristique d’arête fonctionnelle définie dans le cadre de l’usinage standard. Chanfrein fait référence à des traitements d’arêtes plus importants, souvent dans des contextes de fabrication comme la préparation de soudure. Les termes se chevauchent dans l’usage courant, mais le chanfrein implique un contrôle dimensionnel et une répétabilité — ce qui compte pour la production CNC.
Pourquoi le chanfreinage compte dans les pièces usinées
Assemblage et insertion
L’une des raisons les plus pratiques du chanfreinage est le guidage d’assemblage. Les arêtes chanfreinées agissent comme des entrées qui alignent les arbres dans les alésages, guident les composants en montage en force et améliorent l’engagement des filetages. Dans l’assemblage automatisé ou à grand volume, même de petits défauts d’alignement provoquent des blocages ou des faux filetages. Un chanfrein correctement dimensionné réduit la force d’insertion et la variabilité.
Selon notre expérience en atelier, l’ajout d’un chanfrein 1,0 × 45° sur des alésages en aluminium en montage en force a réduit les taux de rejet à l’assemblage d’environ 35% — sans modifier aucune tolérance sur l’alésage lui-même.
Réduction des contraintes et protection des arêtes
Les coins vifs concentrent les contraintes. Sous charges cycliques, ils deviennent des sites d’initiation de fissures. Le chanfreinage adoucit la transition entre les faces qui se croisent, réduisant l’intensité des contraintes locales et le risque d’écaillage des arêtes. Bien que les congés offrent une meilleure réduction des contraintes, les chanfreins offrent une alternative usinable et inspectable — surtout lorsque les coins internes vifs sont inévitables.
Sécurité, manipulation et traitement de surface
Les chanfreins éliminent les arêtes vives qui causent des coupures lors de la manipulation et de l’assemblage. Ils améliorent également les performances des revêtements et de l’anodisation. La peinture, le placage et les couches d’anodisation s’amincissent aux arêtes vives, entraînant une dégradation du revêtement. Les arêtes chanfreinées permettent aux revêtements de s’écouler et d’adhérer plus uniformément, améliorant la résistance à la corrosion et la cohérence esthétique.
Comment dimensionner les chanfreins sur les dessins
Des spécifications claires de chanfrein évitent la source la plus courante de mauvais usinage, de litiges d’inspection et de reprises en production CNC.
Méthodes courantes
Dimension × angle (la plus courante) : “ 1 × 45° ” — intuitif, facile à programmer et à inspecter. Double dimension : “ 1 × 0,5 ” (deux côtés) — utile lorsque l’angle est non standard ou fonctionnellement imposé. Notes générales : “ TOUTES LES ARÊTES VIVES C0,5 ” ou “ CASSER TOUTES LES ARÊTES 0,2–0,5 ” — réduit l’encombrement du dessin mais doit être utilisé avec précaution pour éviter de sur-traiter les arêtes fonctionnelles.
Chanfrein vs. “ casser les arêtes ”
Cette distinction compte plus que la plupart des concepteurs ne le pensent. Un chanfrein est une caractéristique géométrique définie avec une taille et un angle mesurables — utilisez-le lorsque la géométrie de l’arête affecte l’assemblage, les contraintes, le revêtement ou l’ajustement. Une casser les arêtes est une exigence d’état d’arête pour la sécurité ou l’élimination des bavures sans contrôler la géométrie exacte.
Un piège courant que nous observons : des dessins qui spécifient des chanfreins dimensionnés sur chaque arête alors que la plupart n’ont besoin que d’une note de cassage d’arêtes. Cela oblige les usineurs à programmer, exécuter et inspecter des dizaines de caractéristiques non critiques — ajoutant 15–25% au temps de cycle sur les pièces complexes. Spécifiez des chanfreins là où la fonction l’exige. Utilisez des notes de cassage d’arêtes partout ailleurs.
Normes de dessin
Les normes ISO et ASME (Y14.5) prennent toutes deux en charge les spécifications dimension-angle et double dimension. Le principe clé dans les deux cas : les chanfreins doivent être sans ambiguïté, inspectables et fonctionnellement justifiés.
Comment le chanfreinage est-il réalisé en usinage CNC ?
Fraisage CNC
Fraises à chanfreiner dédiées (outils en V) offrent les résultats les plus stables et répétables pour les angles standard — le choix privilégié pour les séries de production. Fraises à bout hémisphérique gèrent les chanfreins sur les surfaces contournées ou 3D. Fraises à bout plat peuvent rouler les arêtes dans les cas simples mais sont sensibles à la précision du trajet d’outil.
Des chanfreins cohérents dépendent de la stratégie de trajet d’outil, du contrôle de profondeur et de l’engagement. Des trajectoires mal planifiées produisent des largeurs de chanfrein variables, des marques de broutage ou des arêtes sur-coupées — surtout aux coins ou lors de coupes interrompues. Concevez les chanfreins en gardant à l’esprit l’accessibilité de l’outil.
Tournage CNC
Les chanfreins externes sur les arbres et épaulements et les chanfreins internes sur les alésages et trous filetés s’intègrent directement dans le cycle de tournage. Le chanfreinage par tournage produit une excellente concentricité et continuité de surface car le chanfrein est généré dans le même montage que le diamètre.
Manuel vs. CNC
Le chanfreinage manuel (outils à main, meules d'ébavurage) produit une taille et un angle incohérents avec une mauvaise traçabilité. Pour les pièces de précision, le chanfreinage CNC est la seule approche fiable — géométrie reproductible, intégrée au cycle d'usinage, sans manipulation secondaire.
Comment les matériaux affectent l'usinage des chanfreins
Aluminium (6061/7075)
Souple et ductile — facile à couper mais sujet à la formation de bavures et à l'arrachement des arêtes. Les petits chanfreins peuvent s'étaler ou s'effondrer sans outils tranchants et avances contrôlées. Pour les pièces de précision, des chanfreins légèrement surdimensionnés compensent la perte de matière lors de l'ébavurage ou de l'anodisation.
Acier et acier inoxydable (304/316L)
Forces de coupe plus élevées et usure d'outil plus importante. Le chanfreinage des aciers trempés ou inoxydables use l'arête de l'outil, ce qui réduit la largeur du chanfrein sur les longues séries. Selon nos données de production, la durée de vie des outils de chanfreinage sur l'inox 316L est environ 40% plus courte que sur l'aluminium 6061 — nécessitant une surveillance plus fréquente de l'usure des outils ou des changements planifiés.
Plastiques (POM, PEEK, Nylon)
Les thermoplastiques peuvent fondre ou s'étaler à des vitesses de coupe élevées. Les plastiques fragiles s'écaillent au lieu de couper proprement. Les petits chanfreins perdent leur définition en raison du retour élastique. Utilisez des chanfreins plus grands et plus simples avec des paramètres conservateurs sur les pièces en plastique.
Sélection de la taille, de l'angle et de l'outillage du chanfrein
Taille selon la fonction
Ébavurage / sécurité : 0,2–0,5 mm est suffisant. Une surdimensionnement augmente le temps de cycle sans bénéfice. Introduction à l'Assemblée : 0,5–1,5 mm selon la taille de la pièce et l’accumulation des tolérances. Réduction des contraintes : Suffisamment grand pour réduire matériellement les contraintes de bord — les chanfreins symboliques offrent peu d’avantage. Marge de traitement de surface : Surdimensionner pour rester fonctionnel après l’accumulation du revêtement.
Sélection de l’angle
45° équilibre l’entrée, la disponibilité des outils et la simplicité d’inspection. Les angles plus faibles (30°) conviennent à une insertion axiale douce. Les angles plus prononcés (60°) protègent les bords mais sont plus sensibles à l’usure de l’outil et au contrôle de la profondeur.
Outillage
Les fraises à chanfreiner dédiées donnent les résultats les plus stables. Faites correspondre l’angle de l’outil à l’angle du chanfrein pour minimiser la sensibilité à la profondeur. Gardez un porte-à-faux court pour réduire les vibrations. Tenez compte de l’usure de l’outil dans l’acier et l’inox lors du maintien de tolérances de chanfrein serrées.
Contrôle qualité des chanfreins
Méthodes d’inspection
Inspection visuelle détecte les problèmes évidents (arêtes vives, bavures, irrégularités) mais ne peut pas vérifier la taille ou l’angle. Mesure CMM capture la géométrie du chanfrein via des points de bord — idéale pour les tolérances serrées et la traçabilité. Systèmes optiques conviennent aux petits chanfreins et aux matériaux fragiles. Jauges « Go/No-Go » permettent des contrôles acceptation/rejet rapides en grand volume.
Défauts courants
Sur-chanfreinage réduit la surface d’appui et casse les empilements de tolérances — souvent dû à la sensibilité à la profondeur ou à l’usure de l’outil. Sous-chanfreinage laisse des arêtes vives, une mauvaise entrée et des problèmes de revêtement. Largeur incohérente résulte de l’usure de l’outil, d’un engagement d’angle variable ou de trajectoires instables.
Contrôle de production
Programmez les chanfreins avec un angle d’outil correspondant. Appliquez des compensations d’usure pour les séries en acier et inox. Utilisez l’inspection de la première pièce pour valider la profondeur et la trajectoire, puis auditez périodiquement. Définissez clairement l’intention du dessin — chanfrein dimensionné vs. cassage d’arête — pour éviter les erreurs d’interprétation en atelier.
Chanfrein vs. Congé vs. Fraisure
Chanfrein : Surface plane inclinée pour le contrôle des bords, le guidage d’assemblage et le traitement général des arêtes. Le plus facile à usiner et à inspecter. Congé (rayon) : Transition courbe pour une réduction maximale des contraintes. Préféré pour les coins critiques en fatigue mais plus difficile à usiner en interne. Fraisure : Chanfrein spécialisé pour un logement de fixation affleurant à des angles normalisés (82°, 90°). À utiliser uniquement lorsque les normes de fixation l’exigent.
| Fonctionnalité | Objectif principal | Réduction des contraintes | Usinabilité | Utilisation typique |
|---|---|---|---|---|
| Chanfrein | Contrôle des bords, entrée | Modéré | Excellent | Bords généraux, trous |
| Filet | Réduction des contraintes | Meilleur | Modérée (mauvaise en interne) | Coins porteurs de charge |
| Fraisure | Logement de fixation | Limité | Bon | Vis à tête fraisée |
Logique de décision : Choisissez des chanfreins pour la plupart des bords généraux. Choisissez des congés lorsque la fatigue domine et que la géométrie le permet. Choisissez des fraisures uniquement pour le logement des fixations.
Conclusion
Le chanfreinage est une caractéristique d’ingénierie fonctionnelle qui améliore directement la fiabilité d’assemblage, la durabilité des bords, la sécurité de manipulation et la qualité du traitement de surface. Son impact est disproportionné par rapport à sa taille — lorsqu’il est spécifié correctement. Les tailles et les angles doivent suivre la fonction (ébavurage, entrée, contrainte, revêtement), et non des valeurs par défaut. Le comportement du matériau détermine la qualité des bords. La géométrie de l’outil et la programmation déterminent la cohérence. Les méthodes d’inspection doivent correspondre au risque fonctionnel du chanfrein.
Le principe fondamental : les bons chanfreins sont conçus, usinés et vérifiés comme un système. Lorsque ces étapes sont alignées, le chanfreinage devient un levier à faible coût pour un usinage plus stable, un assemblage plus fluide et une qualité de pièce supérieure. Besoin d’aide pour spécifier des chanfreins ou optimiser les traitements de bords pour votre projet CNC ? [Contactez notre équipe d’ingénierie] pour une revue DFM et un support d’usinage de précision.
FAQ
Quel est l’angle de chanfrein standard en usinage ?
45° est le plus courant — il équilibre l’entrée d’assemblage, la disponibilité des outils et la simplicité d’inspection. Cependant, 45° n’est pas universel. Utilisez 30° pour une insertion axiale douce, 60° pour la protection des bords ou l’écoulement du revêtement. Le bon angle suit la fonction et la direction d’assemblage, pas la convention.
Le chanfreinage est-il toujours nécessaire ?
Non. Chanfreinez là où les arêtes vives créent des risques de sécurité, des problèmes d'assemblage, une concentration de contraintes ou des défauts de revêtement. Pour les arêtes non fonctionnelles, une simple note de cassage d'arête (0,2–0,5 mm) est souvent suffisante et moins coûteuse à exécuter. Une sur-spécification des chanfreins ajoute du temps d'usinage et une charge d'inspection sans bénéfice.
Les chanfreins peuvent-ils remplacer les congés ?
Parfois. Les chanfreins réduisent partiellement les contraintes et sont plus faciles à usiner et à inspecter, surtout sur les angles internes. Cependant, les congés offrent des transitions de contraintes plus douces et une meilleure performance en fatigue. Choisissez des chanfreins lorsque la géométrie, l'outillage ou les contraintes d'inspection rendent les congés impraticables.
Quelle est la taille minimale d'un chanfrein pouvant être usinée de manière fiable ?
En dessous de 0,2 mm, les chanfreins deviennent difficiles à contrôler de manière constante — surtout dans l'aluminium (effondrement des arêtes) et l'acier (usure de l'outil). Si l'intention est uniquement d'éliminer les arêtes vives, spécifier un cassage d'arête de 0,2–0,5 mm est plus robuste que d'indiquer un chanfrein dimensionné très petit.
Le chanfreinage ajoute-t-il un coût significatif ?
Lorsqu'il est intégré dans les trajectoires d'outils CNC, le chanfreinage ajoute un coût minimal. Les outils de chanfreinage dédiés et les passes programmées sont efficaces en production. Les coûts augmentent lorsque les chanfreins sont surdimensionnés, définis de manière incohérente ou nécessitent une reprise manuelle. Des dessins clairs et un dimensionnement fonctionnel maintiennent le chanfreinage comme une fonctionnalité à faible coût et à haute valeur ajoutée.


