
Un portée de palier à 3 microns de voile. Des arbres trempés qui ont dérivé de 8 microns pendant le traitement thermique. Des surfaces d'étanchéité à Ra 0,6 μm alors que la spécification exige 0,3 μm. Ce sont des problèmes que le fraisage et le tournage ne peuvent pas résoudre — les pièces sont déjà trempées à 58 HRC, les caractéristiques sont déjà formées, et la fenêtre de tolérance restante se mesure en microns à un seul chiffre. C'est là que la rectification CNC prend le relais. Ce n'est pas un processus d'ébauche, ni un processus de mise en forme, et ce n'est pas interchangeable avec le fraisage. La rectification CNC est l'opération de finition faisant autorité finale qui verrouille les dimensions critiques, l'intégrité de surface et le contrôle géométrique sur des pièces où d'autres procédés atteignent leurs limites.
Cet article couvre la rectification CNC d'un point de vue ingénierie de fabrication : comment le procédé fonctionne, les principaux types de machines, quels matériaux en bénéficient le plus, la sélection des meules, les paramètres de procédé qui contrôlent la précision, comment les tolérances serrées et l'intégrité de surface sont obtenues, les applications industrielles, et quand choisir la rectification plutôt que le fraisage ou le tournage. Que vous soyez un concepteur spécifiant des tolérances après traitement thermique, un ingénieur planifiant une chaîne de procédés, ou un acheteur évaluant une capacité de rectification de précision, l'objectif est d'expliquer où la rectification CNC s'intègre — et pourquoi elle est souvent non négociable.
Comment fonctionne la rectification CNC ?
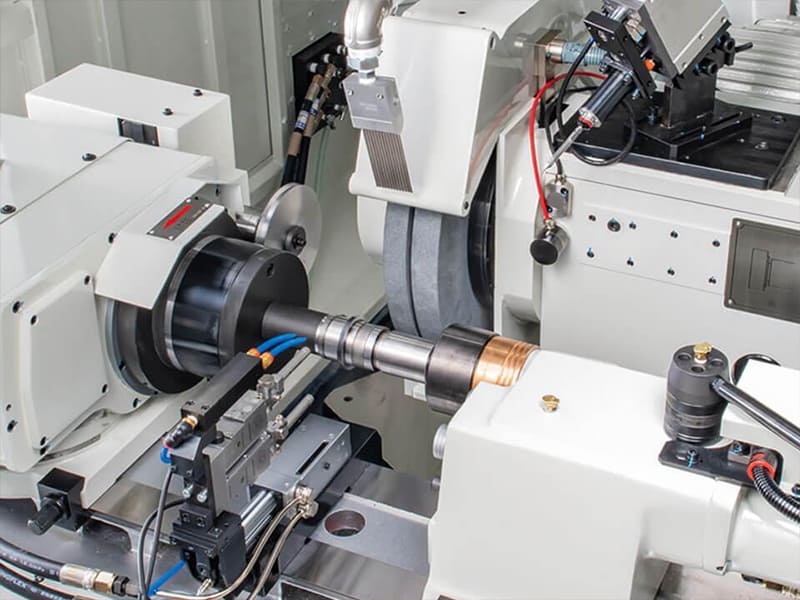
La rectification CNC enlève de la matière à l'aide d'une meule rotative composée de grains abrasifs liés. Contrairement au fraisage ou au tournage, qui utilisent des arêtes de coupe définies, chaque grain abrasif agit comme un point de coupe microscopique — enlevant de la matière par incréments extrêmement petits. Ce mécanisme de micro-enlèvement permet une très haute précision sur des matériaux trempés où les outils de coupe conventionnels s'usent rapidement ou génèrent une chaleur excessive.
La séquence de base : la pièce est fixée ou mise en rotation (selon le type de rectification), une meule tourne à haute vitesse et engage une avance contrôlée, et la matière est enlevée par abrasion à micro-échelle. Comme l'enlèvement par passe est minimal, la rectification CNC excelle dans le contrôle de la taille finale après traitement thermique.
Le contrôle CNC transforme la rectification d'un métier dépendant de l'opérateur en une opération de précision répétable. Les contrôleurs modernes gèrent le mouvement multi-axes, la résolution d'avance, les cycles de soufflage, et la compensation automatique de l'usure de la meule — garantissant des résultats constants sur les lots avec une répétabilité au micron près.
Types de machines de rectification CNC
Rectifieuses planes
Produisent des surfaces planes très précises — planéité, parallélisme et état de surface contrôlé. Utilisées pour les bases de moules, inserts, montages, calibres et plaques d'outillage. La rectification plane est souvent la dernière opération pour verrouiller la géométrie avant l'assemblage ou l'inspection.
Rectifieuses cylindriques
Font tourner la pièce tout en rectifiant le diamètre extérieur. Offrent un contrôle serré du diamètre, de la circularité et de la concentricité. Utilisées pour les arbres, goupilles, rouleaux, portées de paliers et surfaces d'étanchéité — toute caractéristique où le faux-rond et la circularité affectent directement le bruit, l'usure ou la durée de vie en fatigue.
Rectifieuses sans centre
Supportent la pièce entre une meule et une meule régulatrice — sans mandrin ni centres nécessaires. Débit extrêmement élevé avec un contrôle constant du diamètre sur de grands lots. Idéales pour les goupilles, chevilles et composants automobiles à grand volume. Dans notre expérience de production, la rectification sans centre atteint 2 à 3 fois le débit de la rectification cylindrique conventionnelle sur les pièces adaptées.
Rectifieuses internes et spéciales
Les rectifieuses internes usinent les alésages et diamètres intérieurs à des tolérances serrées. Les variantes spéciales comprennent les rectifieuses d'engrenages, de filets et d'outils de coupe. Elles traitent des géométries et des niveaux de précision que le fraisage et le tournage ne peuvent tout simplement pas atteindre.
Quels matériaux bénéficient le plus de la rectification CNC ?
Aciers trempés
Les candidats les plus courants à la rectification. Une fois trempés et revenus au-dessus de 45-60 HRC, les outils de coupe conventionnels subissent une usure rapide, un écaillage des arêtes et une dérive dimensionnelle. La rectification CNC enlève la matière par micro-abrasion plutôt que par cisaillement — maintenant la circularité, la planéité et la taille après trempe. Applications typiques : sièges de paliers, arbres, matrices et composants de transmission.
Aciers inoxydables
Les nuances austénitiques et martensitiques sujettes à l'écrouissage et à l'accumulation de chaleur pendant la coupe. La rectification offre une épaisseur de copeau plus faible par grain, un meilleur état de surface sans arrachement, et une meilleure stabilité dimensionnelle sur les pièces minces ou sensibles à la déformation. Utilisations courantes : vannes de précision, composants médicaux et surfaces d'étanchéité.
Alliages de titane
La faible conductivité thermique et la réactivité chimique rendent le titane difficile à fraiser. La rectification CNC répartit la chaleur sur de nombreux contacts abrasifs, permet un contrôle fin de l'enlèvement de matière, et atteint des tolérances serrées sur les pièces aérospatiales et médicales.
Carbures et céramiques
Le carbure de tungstène et les céramiques avancées sont souvent impossibles à usiner avec des arêtes de coupe définies. La rectification CNC — généralement avec des superabrasifs CBN ou diamant — est essentielle pour les composants d'outillage, les pièces d'usure et les inserts de précision.
Meules et sélection des abrasifs
La meule est l'outil de coupe. De nombreux problèmes attribués à la “ précision de la machine ” sont en réalité des problèmes de sélection de meule.
Types d'abrasifs
Oxyde d'aluminium (Al₂O₃) : Le plus largement utilisé pour les aciers et la rectification à usage général. Bonne ténacité, rentable. CBN (Nitrate de bore cubique) : Optimisé pour les matériaux ferreux trempés au-dessus de 50 HRC. Excellente stabilité thermique, longue durée de vie de la meule, répétabilité au micron près. D'après nos données de production, les meules CBN offrent généralement 5 à 10 fois plus de durée de vie que l'oxyde d'aluminium sur acier trempé — avec un contrôle de taille plus constant. Diamant : Pour les matériaux durs non ferreux — carbure, céramiques, composites. Inadapté aux matériaux ferreux en raison de l'interaction chimique à température.
Paramètres de sélection clés
Granulométrie : Les grains plus grossiers enlèvent plus vite mais laissent des surfaces plus rugueuses. Les grains fins atteignent un faible Ra et un contrôle de forme serré. Système de liant : Les liants vitrifiés offrent une rigidité pour les travaux de haute précision. Les liants résinoïdes offrent une absorption des chocs pour la rectification à haute vitesse. Les liants métalliques offrent une durée de vie extrême de la meule avec des abrasifs diamantés. Structure et porosité : Les structures ouvertes améliorent l'accès au liquide de refroidissement et l'évacuation des copeaux — essentiels pour prévenir les dommages thermiques sur les matériaux trempés.
| Paramètre de la meule | Effet principal |
|---|---|
| Type d'abrasif | Compatibilité des matériaux, durée de vie de la meule |
| Granulométrie | Finition de surface vs taux d'enlèvement |
| Système de liant | Précision, comportement thermique |
| Structure | Contrôle de la chaleur, stabilité du processus |
Paramètres de processus contrôlant la précision
Vitesse de la meule
Une vitesse de surface plus élevée améliore généralement la finition et le contrôle dimensionnel en réduisant l'épaisseur de copeau par grain. Cependant, une vitesse excessive augmente la chaleur et risque de provoquer des brûlures de rectification — en particulier sur les aciers trempés. La pratique d'ingénierie vise une fenêtre de vitesse équilibrant l'efficacité de coupe et la sécurité thermique.
Vitesse d'avance
Des avances plus élevées augmentent la productivité mais élèvent les forces normales, risquant des vibrations et des ondulations. Des avances plus faibles améliorent la finition et la circularité mais peuvent provoquer un frottement et un glaçage si elles sont trop lentes. Pour les passes de finition, une avance réduite combinée à une période de stabilisation (spark-out) stabilise les dimensions et améliore la forme.
Profondeur de coupe
Des profondeurs importantes accélèrent l'enlèvement de matière lors de l'ébauche mais amplifient la chaleur et la déflexion. Des profondeurs faibles permettent un contrôle dimensionnel précis lors de la finition. Pratique standard : rectifier en ébauche près de la cote, puis effectuer plusieurs passes de finition légères.
Contrôle thermique
La chaleur est la principale source d'erreur. Un refroidissement inadéquat provoque des brûlures de rectification (décoloration de surface et dommages microstructuraux), des contraintes résiduelles de traction réduisant la durée de vie en fatigue, et une dérive dimensionnelle due à la dilatation thermique. Un contrôle efficace combine un apport dirigé de liquide de refroidissement, une porosité appropriée de la meule et des limites de paramètres qui empêchent un flux thermique excessif.
Comment la rectification CNC atteint des tolérances serrées
La rectification CNC maintient couramment des tolérances de l'ordre du micron sur les diamètres, la planéité et la circularité. Cela est possible car la rectification enlève de la matière par incréments très petits et répétables avec des forces de coupe faibles. La commande CNC prend en charge une résolution précise de l'avance, des cycles d'étincelage et une compensation automatique de l'usure de la meule.
Une rugosité de surface inférieure à Ra 0,4 μm est courante avec des meules à grain fin et des passes de finition légères. Plus important encore, la rectification produit une texture de surface uniforme — essentielle pour les interfaces de paliers, les surfaces d'étanchéité et le contrôle du bruit et des vibrations.
La rigidité de la machine et la gestion thermique complètent le tableau. Les broches à haute rigidité et les structures à gestion thermique minimisent la déflexion. Les systèmes CNC appliquent une compensation de dilatation thermique, un mappage des erreurs d'axe et des correcteurs d'usure. Dans les projets que nous avons livrés, la combinaison d'un choix approprié de meule avec une compensation thermique a réduit la variation de diamètre d'un lot à l'autre de ±4 μm à ±1,5 μm sur des portées de roulement en acier 52100 trempé.
Applications industrielles
Automobile : Arbres de transmission, engrenages, bagues de roulement — où la circularité et l'état de surface affectent directement le bruit, l'usure et la durée de vie en fatigue dans une production à grand volume.
Aérospatiale : Arbres moteurs, surfaces d'étanchéité et alésages de précision dans les composants de turbine fabriqués à partir d'alliages résistants à la chaleur nécessitant une intégrité de surface sous des charges extrêmes.
Dispositifs médicaux : Composants implantables, instruments chirurgicaux et composants de guidage avec des exigences dimensionnelles et de surface strictes.
Outillage et moules : Plaques de base de moules, inserts, fixations, jauges, outils de coupe et pièces d'usure — où la planéité, le parallélisme et la répétabilité dimensionnelle dépassent ce que le fraisage seul peut offrir.
Quand choisir la rectification CNC plutôt que le fraisage ou le tournage
Tolérances de l'ordre du micron. Lorsque les exigences de taille, de circularité, de planéité ou de concentricité atteignent des microns à un chiffre, la rectification offre un contrôle plus stable que le fraisage ou le tournage.
L'intégrité de surface est importante. Lorsque l'application exige Ra ≤ 0,4 μm, une texture uniforme ou des contraintes résiduelles contrôlées (paliers, joints, pièces soumises à la fatigue), la rectification donne des résultats supérieurs.
Le matériau est trempé. Au-dessus de 45-50 HRC, le fraisage et le tournage deviennent inefficaces ou instables. La rectification CNC traite les aciers trempés, les carbures et les céramiques avec des forces plus faibles et une chaleur contrôlée.
Dimensionnement final après traitement thermique. La rectification est souvent la dernière opération, corrigeant les changements dimensionnels dus à la trempe et verrouillant la géométrie fonctionnelle critique.
| Facteur | Fraisage / Tournage | Rectification CNC |
|---|---|---|
| Tolérance typique | ±0,01 mm | Niveau micron |
| Rugosité de la surface | Modéré–bon | Excellente, uniforme |
| Matériaux trempés | Limité | Idéal |
| Meilleur rôle | Génération de forme | Dimensionnement final et finition |
Conclusion
La rectification CNC est l'autorité finale en matière de précision dans la fabrication. Ce n'est pas un processus d'enlèvement de matière élevé et ce n'est pas un substitut au fraisage ou au tournage — c'est l'opération de finition qui verrouille les dimensions fonctionnelles critiques, l'intégrité de surface et le contrôle géométrique. Sa valeur provient d'un contrôle au niveau du système : rigidité de la machine, choix correct de la meule, paramètres étroitement gérés et gestion thermique efficace travaillant ensemble dans une fenêtre de processus étroite et répétable.
Pour les composants de précision fabriqués à partir d'aciers trempés, d'alliages difficiles, de carbures ou de céramiques, la rectification CNC est souvent incontournable. Elle permet des tolérances au niveau micron, des conditions de surface contrôlées et des états de contraintes résiduelles qui soutiennent la durée de vie en fatigue, les performances d'étanchéité et la fiabilité à long terme. Besoin d'une capacité de rectification CNC pour vos pièces de précision ? [Contactez notre équipe d'ingénierie] pour des conseils de processus et un support de fabrication.
FAQ
Quelle tolérance la rectification CNC peut-elle atteindre ?
En production, la rectification CNC maintient couramment ±1–5 μm sur la taille, la circularité, la planéité et la concentricité. La capacité réelle dépend de la rigidité de la machine, du choix de la meule et du contrôle thermique. Plus important que le nombre absolu est la répétabilité — la rectification CNC fournit des résultats stables d'un lot à l'autre, c'est pourquoi elle est utilisée pour le dimensionnement final.
La rectification CNC est-elle meilleure que le tournage dur ?
Ils jouent des rôles différents. Le tournage dur est efficace pour la mise en forme quasi nette de pièces trempées avec une bonne précision. La rectification CNC est préférée lorsque des tolérances plus serrées, une rugosité de surface plus faible, un meilleur contrôle de la circularité ou des contraintes résiduelles de traction minimales sont requises. De nombreuses chaînes de production utilisent d'abord le tournage dur, puis la rectification pour la précision finale.
Quels matériaux ne peuvent pas être rectifiés ?
La plupart des matériaux d'ingénierie peuvent être rectifiés avec le bon abrasif et les bons paramètres. Les défis surviennent avec les matériaux extrêmement mous et collants qui s'étalent, certains composites qui se dégradent sous la chaleur, et les aciers ferreux avec des meules diamantées (incompatibilité chimique). Ces limitations sont traitées par le choix de la meule et l'optimisation des paramètres plutôt qu'en excluant la rectification.
Comment la rectification affecte-t-elle l'intégrité de surface ?
Une rectification CNC correctement contrôlée produit une texture uniforme, une faible rugosité et des états de contraintes résiduelles favorables. Un mauvais contrôle provoque des brûlures de rectification, des dommages microstructuraux ou des contraintes de traction. Les systèmes CNC modernes atténuent ces risques grâce à une avance contrôlée, un refroidissement efficace et une compensation de l'usure de la meule.
La rectification CNC convient-elle aux petites séries ?
Oui. Bien que courante dans la production à grand volume, la rectification CNC convient aux petites séries et aux pièces personnalisées où la précision est critique. Le contrôle numérique réduit la variabilité de configuration, et une fois validé, le processus se répète de manière fiable — même pour de faibles quantités. D'après nos données de production, le temps de configuration pour un nouveau travail de rectification cylindrique est généralement de 30 à 60 minutes, ce qui rend les petites séries économiquement viables pour les travaux critiques en tolérance.


