
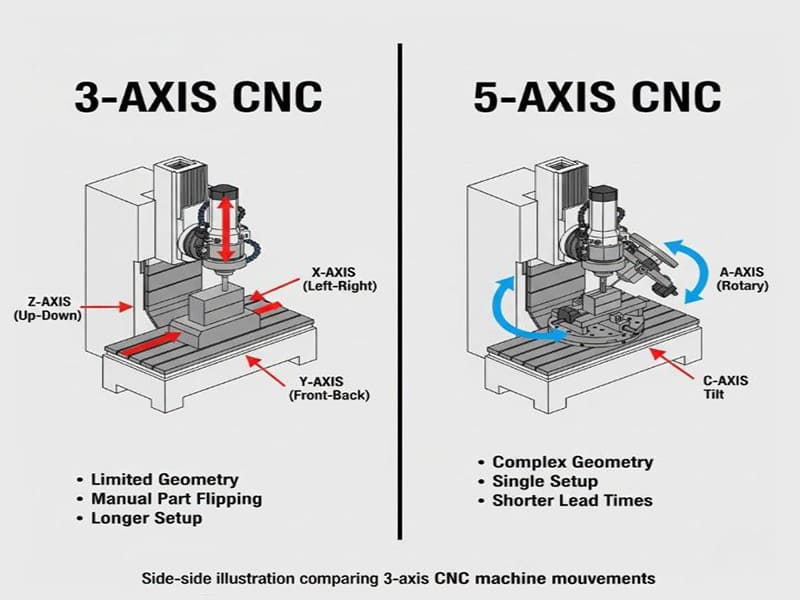
La question de la machine 5 axes CNC par rapport à l'usinage 3 axes revient constamment dans le développement de pièces sur mesure — et la réponse est rarement aussi simple que “ plus d'axes équivaut à de meilleures pièces ”. La vraie question est de savoir si la géométrie de la pièce, les exigences de tolérance et le volume de production justifient la complexité et le coût supplémentaires. Un composant qui semble simple en CAD peut devenir coûteux et lent sur une machine 3 axes s'il nécessite cinq montages et trois fixations pour être terminé. Cette même pièce pourrait être usinée en un seul serrage sur une machine 5-axis — mais uniquement si la programmation FAO, la stratégie d'outillage et la planification des processus sont correctement exécutées.
Cet article aborde la comparaison comme une décision d'ingénierie plutôt que comme une démonstration de capacités. Les deux procédés ont des points forts clairs et des limites bien définies. Comprendre où chacun apporte de la valeur — et où il n'en apporte pas — est ce qui permet aux ingénieurs et aux équipes d'approvisionnement de spécifier le bon procédé dès le départ, plutôt que de découvrir le mauvais lors de l'inspection du premier article.
Qu'est-ce qu'une machine 5 Axis CNC et en quoi diffère-t-elle du 3 axes ?
Configuration des axes : liberté linéaire vs rotationnelle
L'usinage standard à 3 axes déplace l'outil de coupe le long de X, Y et Z — gauche/droite, avant/arrière et haut/bas. Cela est tout à fait adapté aux pièces prismatiques, aux surfaces planes et aux caractéristiques accessibles depuis une seule direction. La limitation apparaît lorsque la pièce présente des faces inclinées, des caractéristiques composées ou une géométrie sur plusieurs côtés. L'accès à ces caractéristiques nécessite un re-serrage, une nouvelle configuration de référence et une autre série de vérifications d'alignement. Chaque repositionnement introduit une erreur potentielle.
Une machine 5-axis CNC ajoute deux axes de rotation — généralement désignés A, B ou C selon la configuration de la machine. Ces axes inclinent et font pivoter l'outil ou la pièce, permettant à l'outil de coupe d'approcher la pièce depuis pratiquement n'importe quel angle sans la déplacer physiquement. Le résultat est moins de montages, une référence de datum plus cohérente et un accès à des géométries qui ne peuvent tout simplement pas être atteintes efficacement en 3 axes.
Usinage indexé 3+2 vs mouvement continu 5 axes
Toutes les opérations 5-axis ne font pas fonctionner tous les axes simultanément. En usinage indexé (3+2), les axes rotatifs se verrouillent à un angle fixe pendant que la coupe se déroule uniquement le long de X, Y et Z. Cette approche gère efficacement les trous inclinés, les plans inclinés et les caractéristiques multi-faces — avec une programmation plus simple qu'un mouvement simultané complet. La plupart des travaux 5-axis dans les ateliers d'usinage CNC généraux sont en réalité du 3+2 plutôt que du continu.
L'usinage continu 5-axis déplace tous les axes en même temps pendant la coupe. C'est l'approche adaptée aux surfaces de forme libre, aux aubes de roues, aux composants de turbines et aux géométries organiques complexes où l'orientation de l'outil doit changer en continu pour maintenir un engagement constant. La complexité de programmation et les exigences de vérification sont plus élevées, mais pour les bonnes applications, les améliorations de qualité de surface et de précision géométrique sont significatives.
| Aptitude | Usinage sur 3 axes | Usinage 5 axes |
|---|---|---|
| Mouvement linéaire | X, Y, Z | X, Y, Z |
| Mouvement rotationnel | Aucun | A/B/C (2 axes) |
| Montages typiques | Multiples | Réduits / un seul |
| Accès aux surfaces complexes | Limité | Excellent |
| Complexité de programmation | Faible | Moyen à élevé |
Comment une machine 5 Axis CNC améliore la précision par rapport à l'usinage 3 axes
La précision en usinage CNC n'est pas seulement une spécification machine — c'est le produit du nombre de montages, de la cohérence des fixations, de la stratégie de datum et des conditions d'engagement de l'outil. C'est là que la comparaison de précision entre le 5-axis et le 3 axes devient concrète.
Usinage en un seul montage et accumulation d'erreurs
Chaque fois qu'une pièce est re-serree en usinage 3 axes, une nouvelle référence de datum est introduite. Même avec des fixations de précision et un alignement soigné, chaque repositionnement comporte une incertitude de positionnement — généralement de 0,02 à 0,05 mm par re-montage sur une fixation bien entretenue. Pour une pièce nécessitant quatre montages pour être terminée, cette erreur peut s'accumuler au point où les tolérances de position entre les caractéristiques sur différentes faces deviennent impossibles à maintenir de manière fiable.
L'usinage cinq axes élimine la plupart de ces montages intermédiaires. Lorsque toutes les caractéristiques critiques sont usinées à partir d'un seul serrage, elles partagent une seule référence de datum tout au long du processus. Pour un support aérospatial multi-faces en aluminium 6061-T6 avec des tolérances de position de ±0,02 mm entre les motifs de trous sur deux faces perpendiculaires, l'usinage 5-axis en un seul montage est souvent la seule méthode de production fiable — non pas parce que la machine est plus précise en termes absolus, mais parce que le décalage de datum entre les montages est éliminé.
Le même support en acier inoxydable 316L présente des défis supplémentaires. Le matériau s'écrouit sous des coupes répétées, et chaque montage réintroduit des variations de force de coupe qui peuvent déformer les parois minces ou déplacer les caractéristiques sensibles au datum. La capacité de l'usinage cinq axes à terminer la pièce en moins d'opérations réduit le nombre de fois où la pièce est soumise à un chargement et déchargement complet du montage — ce qui compte dans les matériaux qui réagissent aux contraintes mécaniques.
Orientation de l'outil et stabilité dimensionnelle
En usinage 3 axes, les cavités profondes et les surfaces inclinées imposent souvent de longs porte-à-faux d'outil. Une fraise à bout de 12 mm étendue à 60 mm du porte-outil fléchit de manière mesurable sous les forces de coupe — et cette flexion se traduit directement en erreur dimensionnelle sur la pièce. Pour l'aluminium 6061-T6, cela est gérable avec des paramètres conservateurs. Pour l'acier inoxydable 316L à des rapports d'extension similaires, les forces de coupe sont plus élevées et la fenêtre de processus pour maintenir des tolérances de ±0,01 mm se resserre considérablement.
L'usinage cinq axes répond à cela en permettant à l'outil d'approcher les caractéristiques sous un angle plus favorable, réduisant la portée effective et la déflexion. Plutôt que de plonger un outil long verticalement dans une cavité profonde, la pièce peut être inclinée afin qu'un outil plus court et plus rigide accède à la même géométrie sous un angle. Le résultat est une meilleure stabilité dimensionnelle, un état de surface plus cohérent et une sensibilité réduite aux variations d'usure de l'outil sur une série de production.
État de surface et cohérence géométrique
Les surfaces libres sont là où l'usinage trois axes peine le plus et où l'usinage 5-axis excelle le plus clairement. En trois axes, la hauteur de crête sur les surfaces courbes est contrôlée par la distance de pas — des pas plus serrés signifient une meilleure finition mais un temps de cycle plus long. L'usinage continu 5-axis peut incliner l'outil pour maintenir une hauteur de crête effective quasi nulle sur les courbes composées, produisant une rugosité de surface de Ra 0,4–0,8 µm directement à l'usinage, éliminant souvent le polissage manuel ou les étapes de finition secondaires.
Pour les implants médicaux et les composants orthopédiques où la cohérence de surface affecte à la fois la fonction et l'inspection réglementaire, cette capacité a une valeur de production réelle au-delà de l'esthétique.
Comparaison d'efficacité : temps de cycle, durée de vie de l'outil et débit de production
L'efficacité de l'usinage CNC ne concerne pas seulement la vitesse de coupe — c'est le résultat combiné du temps de configuration, de la durée de vie de l'outil, du temps non coupant et des retouches en aval. Tous ces éléments changent de manière significative entre les processus trois axes et 5-axis.
Temps de cycle : d'où viennent les vraies économies
Le gain d'efficacité le plus visible de l'usinage 5-axis n'est pas une coupe plus rapide — c'est la réduction du temps non coupant. En usinage trois axes, une pièce complexe nécessitant quatre configurations passe une fraction significative de son temps de production total à être nettoyée, repositionnée, réinitialisée et réinspectée entre les opérations. Pour un composant aérospatial de précision avec un temps de coupe de 45 minutes par configuration, les quatre configurations peuvent ajouter 3 à 4 heures de manipulation et de vérification par pièce.
L'usinage cinq axes compresse cela. Un seul serrage avec une vérification de référence élimine trois de ces quatre cycles de manipulation. Pour une production à volume faible à moyen où le temps de configuration représente une grande fraction du temps total par pièce, cette compression réduit directement le délai et le coût par pièce.
L'efficacité de la trajectoire d'outil s'améliore également. Le mouvement simultané cinq axes permet des approches d'outil plus courtes et plus directes vers les caractéristiques. Moins de coupes à vide, moins de retraits et un mouvement de coupe continu réduisent le temps de cycle sur la machine elle-même — en particulier pour les composants profilés où les trajectoires trois axes nécessitent de nombreux passages segmentés courts.
Durée de vie de l'outil : angles d'engagement contrôlés
L'usure de l'outil en usinage trois axes est en partie due aux contraintes géométriques. Les outils à longue portée engagés à des angles sous-optimaux génèrent des charges de copeaux inégales et concentrent la chaleur à des points spécifiques de l'arête de coupe. Dans des matériaux difficiles comme l'acier inoxydable 316L ou le Ti-6Al-4V, cela accélère l'usure et rend les intervalles de changement d'outil difficiles à prévoir.
L'usinage cinq axes permet d'orienter l'outil afin que les forces de coupe agissent le long de son axe le plus résistant. La distribution de la charge de copeaux s'améliore, la chaleur se répartit plus uniformément le long de l'arête de coupe et les schémas d'usure deviennent prévisibles. Pour un composant aérospatial en Ti-6Al-4V, passer de trois axes avec de longues extensions d'outil à 5-axis avec une inclinaison d'outil optimisée peut prolonger la durée de vie des plaquettes de 30 à 50% — une réduction significative du coût d'outillage et des arrêts machine imprévus sur les séries de production plus longues.
Le compromis entre programmation et configuration
L'usinage cinq axes charge la complexité en amont dans la programmation et la simulation plutôt que sur le sol de l'atelier. Un processus trois axes peut prendre 2 heures à programmer et 4 heures à configurer sur plusieurs opérations. Un processus 5-axis pour la même pièce peut prendre 5 heures à programmer mais seulement 45 minutes à configurer et à exécuter. Sur un lot de 20 pièces, l'approche 5-axis gagne significativement en temps total. Pour un prototype unique, l'équation est plus serrée.
| Facteur de temps | Usinage sur 3 axes | Usinage 5 axes |
|---|---|---|
| Temps de programmation | Court | Plus longue |
| Temps de configuration par pièce | Plus long (opérations multiples) | Court (serrage unique) |
| Risque de retouche | Supérieur | Inférieur |
| Meilleur pour | Volume élevé, pièces simples | Volume faible à moyen, pièces complexes |
Compromis de coût : quand une machine 5 Axis CNC vaut-elle l'investissement ?
L'évaluation du coût entre 5-axis et 3 axes nécessite d'examiner le coût total de fabrication par pièce — et non le taux horaire de la machine. Le taux horaire d'une machine 5-axis est plus élevé, mais ce chiffre ne vous dit pas ce qu'une pièce coûte réellement à produire.
Coût de la machine, programmation et exigences de compétences
Un centre d'usinage 5-axis de production représente un coût d'investissement nettement plus élevé qu'une fraiseuse 3 axes — généralement 2 à 4 fois supérieur selon la course, la spécification de précision et le système de palettes. Les licences de logiciels FAO pour la programmation 5-axis ajoutent des frais supplémentaires, tout comme les post-processeurs spécialisés et les environnements de simulation de collision. La programmation d'une opération 5-axis complexe nécessite des ingénieurs qui comprennent la cinématique multi-axes, les stratégies d'orientation d'outil et la manière dont le comportement d'interpolation de la commande affecte la géométrie réelle de coupe.
L'usinage 3 axes bénéficie d'une programmation plus simple, d'un bassin de main-d'œuvre plus large et d'un coût d'équipement inférieur. Pour les pièces prismatiques simples produites en volume, ces avantages sont réels et ne doivent pas être écartés en faveur d'une capacité 5 axes qui n'apporte rien à la fonction de la pièce.
Quand le 5 axes offre un coût par pièce inférieur
L'argument économique en faveur de l'usinage 5-axis se renforce à mesure que la complexité des pièces augmente. Un support structurel en titane pour une application aérospatiale nécessitant quatre montages sur une machine 3 axes — chacun avec son propre bridage, sa vérification de référence et son inspection partielle — peut représenter $180–220 de frais de montage par pièce à faible volume. Le même support sur une machine 5-axis en un seul serrage pourrait réduire ces frais à $40–60, compensant largement le taux horaire plus élevé.
Pour les prototypes et les séries EVT/DVT où le coût par pièce est dominé par le temps de montage et d'ingénierie plutôt que par le coût des matériaux, l'usinage 5-axis produit souvent une livraison plus rapide et un coût total de facture inférieur malgré des taux machine plus élevés.
À l'inverse, un simple support en aluminium 6061-T6 avec trois faces parallèles, des motifs de perçage standard et des tolérances de ±0,1 mm est produit efficacement sur une machine 3 axes en deux montages. L'ajout de la complexité 5-axis à cette pièce ajoute du temps de programmation et du coût machine sans améliorer le résultat.
Coûts cachés : reprise, inspection et rebut
Chaque montage supplémentaire en usinage 3 axes représente un risque de rebut. Une pièce qui passe l'inspection de la première opération mais échoue sur les tolérances de position entre les caractéristiques après le deuxième montage a consommé le temps d'usinage complet des deux opérations avant que le problème ne soit découvert. En production à faible volume de matériaux coûteux — titane, Inconel, acier inoxydable de qualité médicale — ce risque de rebut a des implications financières significatives.
L'usinage 5 axes réduit ce risque en maintenant la référence constante tout au long des opérations de coupe. Moins de montages signifie moins de points de contrôle d'inspection et moins d'opportunités pour que l'erreur cumulative pousse les caractéristiques hors tolérance avant que le problème ne soit détecté.
| Facteur de décision | Usinage sur 3 axes | Usinage 5 axes |
|---|---|---|
| Géométrie de la pièce | Simple, planaire | Complexe, multi-faces |
| Volume de production | Moyenne-élevée | Faible-moyen |
| Complexité de configuration | Opérations multiples | Minime |
| Risque de retouche | Supérieur | Inférieur |
| Avantage de coût total | Pièces simples à volume élevé | Pièces complexes à faible volume |
Différences de matériau et de stratégie de coupe entre le 5 axes et le 3 axes
Le comportement du matériau sous les charges de coupe amplifie les différences de processus entre l'usinage 3 axes et 5-axis. Pour les alliages d'aluminium standard et les matériaux à usinage facile, les différences sont gérables. Pour les matériaux difficiles et les géométries sensibles à la déformation, la stratégie de coupe a un impact direct sur la stabilité dimensionnelle et le taux de rebut.
Titane, acier inoxydable et alliages à haute température
Le Ti-6Al-4V et l'acier inoxydable 316L partagent deux caractéristiques qui créent des problèmes en usinage 3 axes : une faible conductivité thermique et des forces de coupe élevées. Dans les opérations 3 axes avec de longs porte-à-faux d'outil, la chaleur se concentre à la pointe de l'outil et les forces de coupe fluctuent à mesure que l'angle d'engagement change sur une surface complexe. Pour le Ti-6Al-4V, cette combinaison risque l'écrouissage et la distorsion thermique. Pour le 316L, l'écrouissage dû à des charges de copeaux incohérentes entre les passes durcit progressivement la surface du matériau, rendant les opérations de finition plus difficiles et le contrôle dimensionnel moins prévisible.
L'usinage 5 axes résout ces deux problèmes en permettant à l'outil de maintenir un angle d'engagement constant tout au long de la coupe. Pour les composants aérospatiaux en Ti-6Al-4V, cela signifie que les forces de coupe restent alignées avec la direction axiale de l'outil — l'orientation où les outils en carbure sont les plus résistants. Les paramètres recommandés en usinage 5-axis du Ti-6Al-4V sont généralement de 40 à 60 m/min de vitesse de surface avec une charge de copeaux de 0,05 à 0,10 mm/dent, inférieurs à l'aluminium mais durables sur une durée de vie d'outil plus longue grâce à la cohérence d'engagement améliorée.
Pour l'acier inoxydable 316L en opérations 5-axis, le maintien d'une charge de copeaux constante empêche l'accumulation d'écrouissage qui transforme les passes de finition en opérations d'ébauche. Les paramètres typiques 5-axis pour le 316L sont de 80 à 120 m/min de vitesse de surface avec arrosage abondant et une charge de copeaux de 0,08 à 0,15 mm/dent — réalisables avec une orientation d'outil stable mais difficiles à maintenir de manière cohérente dans les opérations 3 axes à montages multiples.
Optimisation des trajectoires d'outil pour les matériaux difficiles
Les stratégies avancées de trajectoire d'outil différencient davantage le 5-axis du 3 axes dans les matériaux difficiles. Le fraisage trochoïdal et les trajectoires à engagement constant — des stratégies qui maintiennent une charge de copeaux uniforme tout au long de la coupe — sont pratiques en usinage 5-axis car l'outil peut ajuster son orientation pour maintenir un engagement constant même sur des surfaces complexes. En 3 axes, ces stratégies sont limitées aux profils 2D et aux poches car l'orientation de l'outil est fixe.
L'inclinaison d'outil continuellement variable en usinage 5-axis permet également une meilleure évacuation des copeaux sur les caractéristiques profondes. Les copeaux quittent la zone de coupe plutôt que d'être recoupés, ce qui réduit l'accumulation de chaleur, prolonge la durée de vie de l'outil et produit un état de surface plus cohérent sur la passe finale.
Structures à parois minces et flexibles
Les composants à parois minces — nervures de moins de 2 mm, parois avec des rapports hauteur/épaisseur supérieurs à 8:1, et structures légères complexes — comptent parmi les applications 3 axes les plus difficiles. Les forces de coupe latérales dévient les parois minces pendant l'usinage, et la pièce reprend une position différente une fois desserrée. L'erreur dimensionnelle apparaît à l'inspection, pas pendant la coupe.
L'usinage cinq axes réduit ce problème en orientant les forces de coupe vers les sections structurellement supportées de la pièce. L'outil peut approcher par le dessus ou selon un angle qui sollicite la paroi en compression plutôt qu'en flexion. Cette approche réduit la déflexion élastique pendant la coupe et améliore la répétabilité dimensionnelle à l'inspection finale — particulièrement précieuse pour les structures de nervures aérospatiales et les géométries d'implants médicaux où les tolérances d'épaisseur de paroi sont serrées.
| Matériau / Caractéristique | Stratégie 3 axes | Stratégie 5 axes |
|---|---|---|
| Ti-6Al-4V | Extensions d'outil longues et conservatrices | Inclinaison optimisée, charge de copeaux stable |
| acier inoxydable 316L | Risque d'écrouissage | Angle d'engagement contrôlé |
| Structures à parois minces | Passes légères multiples, risque de déflexion | Coupe orientée par force, chargée en compression |
| Surfaces de forme libre | Trajectoires segmentées, effet de crête | Inclinaison continue de l'outil, finition constante |
Considérations de programmation et FAO : pourquoi le 5 axes exige un investissement d'ingénierie plus important
Les avantages en précision et en efficacité de l'usinage 5-axis ne viennent pas automatiquement. Ils proviennent d'une programmation soignée, d'une simulation approfondie et d'une planification de processus expérimentée. Sans ces éléments, une machine 5-axis produit des pièces pas meilleures que celles qu'une machine 3 axes aurait fabriquées — à un coût plus élevé.
Exigences logicielles FAO pour les opérations 5 axes
La programmation FAO cinq axes est fondamentalement différente de celle en 3 axes. Le logiciel doit calculer l'orientation continue de l'outil dans l'espace tridimensionnel, gérer les limites des axes rotatifs de la configuration machine spécifique, et produire des transitions de mouvement fluides sur des surfaces complexes. La précision du post-processeur est critique — un léger écart entre la sortie FAO et le modèle cinématique de la machine provoque des erreurs de positionnement qui se manifestent par des défauts de surface ou des écarts dimensionnels.
La logique d'évitement de collision constitue une autre couche de complexité. En usinage 5-axis, l'outil, le porte-outil, la broche, la table rotative, le montage et la structure de la machine peuvent tous potentiellement interférer lorsque la machine s'incline et pivote. Les systèmes FAO doivent modéliser l'environnement complet de la machine et vérifier le dégagement à chaque point de la trajectoire — un processus à forte intensité de calcul qui prend du temps mais prévient des collisions coûteuses sur machine.
Simulation et vérification avant coupe
La vérification virtuelle est incontournable pour les programmes 5-axis, en particulier les opérations simultanées. La simulation complète de la machine — pas seulement la visualisation de la trajectoire — vérifie les collisions, les conditions de dépassement de course et les inversions rapides d'axes qui pourraient provoquer des marques de surface ou des problèmes structurels. Cette étape ajoute du temps de programmation mais réduit considérablement le risque de rebut sur la première pièce.
Pour un composant aérospatial complexe en Ti-6Al-4V, le coût d’une collision évitée par simulation est nul. Le coût de la découverte de la même collision sur la machine — avec une broche endommagée, un montage détruit et un billet de titane $800 mis au rebut — est immédiatement évident. Les ateliers expérimentés traitent la simulation comme obligatoire, et non facultative.
La planification des processus comme compétence critique
En fin de compte, le succès de l’usinage 5-axis dépend du jugement d’ingénierie avant que le programme ne soit écrit. Le choix des outils, les angles d’approche, le séquençage des caractéristiques et la conception du montage doivent tous être résolus au stade de la planification. La meilleure machine 5-axis au monde, exécutant un programme mal planifié, produit des résultats médiocres. Un processus bien planifié sur une machine 5-axis de milieu de gamme surpasse souvent une machine haut de gamme exécutant un programme non optimisé.
Le flux de travail standard 5-axis renforce cela :
Modèle CAD → Programmation CAM 5-axis → Simulation complète de la machine → Vérification à sec → Usinage de production
Chaque étape est un point de contrôle d’ingénierie, pas seulement une opération logicielle.
Applications typiques où l’usinage 5 axes surpasse l’usinage 3 axes
Plusieurs catégories d’applications démontrent systématiquement où la capacité 5-axis apporte une valeur de production mesurable — pas seulement une flexibilité théorique.
Composants structurels et moteurs aérospatiaux
Les supports aérospatiaux, les boîtiers, les blisks et les nervures structurelles combinent des tolérances géométriques serrées, des caractéristiques multi-faces et des alliages difficiles à usiner. Un support structurel en titane avec des motifs de trous sur trois faces orthogonales et des tolérances de position de ±0,015 mm entre elles représente une application 5-axis simple. Le réaliser sur une machine 3 axes nécessite au minimum trois montages — chacun introduisant sa propre erreur de référence et chacun consommant du temps en changement de montage et en ré-inspection.
Au-delà des pièces structurelles, les impulseurs et les blisks nécessitent un mouvement continu 5-axis pour usiner proprement les profils de pales. L’usinage 3 axes de ces surfaces est pratiquement impossible sans accepter une qualité de surface bien inférieure aux exigences aérospatiales. L’usinage 5 axes avec des angles d’inclinaison optimisés produit les surfaces de pales lisses et précises que ces composants exigent directement depuis la machine.
Implants médicaux et dispositifs de précision
Les implants orthopédiques — tiges fémorales, plateaux tibiaux de genou, cages spinales — combinent une géométrie organique complexe avec des tolérances dimensionnelles serrées et des exigences strictes de finition de surface. Des valeurs Ra de 0,4–0,8 µm sur les surfaces portantes, et des tolérances de position de ±0,05 mm sur les motifs de trous de fixation, sont des exigences typiques qui déterminent à la fois le choix du processus et la stratégie d’inspection.
L’usinage continu 5-axis produit ces surfaces avec un engagement d’outil constant, réduisant les micro-irrégularités que le polissage manuel introduit. Moins de montages simplifient également la piste d’audit de production — dans la fabrication médicale réglementée, une séquence de montage claire et minimale rend la validation du processus nettement plus simple.
Composants automobiles et robotiques complexes
Les pièces prototypes automobiles et les pièces de sport automobile repoussent fréquemment les limites de conception — un packaging compact, des fonctions intégrées, une géométrie composée qui nécessiterait des compromis de conception si elle était contrainte à la fabrication 3 axes. L’usinage 5 axes soutient ces géométries sans forcer le concepteur à ajouter un dégagement pour l’accès d’outil 3 axes, ce qui réduit le poids de la pièce et simplifie l’assemblage.
Pour la robotique, les bras structurels et les boîtiers d’effecteurs finaux combinent souvent des alésages de montage sur plusieurs faces avec des exigences strictes de perpendicularité. L’usinage 5-axis en montage unique maintient ces relations plus fiablement que le 3 axes multi-montages, et le délai plus rapide bénéficie aux cycles de développement itératifs courants en robotique.
| Domaine d'application | Défis clés | Avantage 5 axes |
|---|---|---|
| Structures aérospatiales | GD&T serré, multi-faces, alliages durs | Précision en montage unique, contrôle des forces |
| Dispositifs médicaux | Finition de surface, répétabilité | Usinage de formes libres cohérent |
| Automobile / robotique | Géométrie complexe, itération rapide | Montages réduits, liberté de conception |
Comment décider : un guide de sélection pratique
Le bon choix de processus dépend de la correspondance entre les exigences de la pièce et la capacité du processus — pas de la sélection par défaut de l’option la plus avancée disponible.
L’usinage 5 axes a du sens lorsque :
- La pièce a des caractéristiques sur plusieurs faces avec des relations géométriques serrées (tolérances de position entre montages)
- La cohérence de référence en montage unique est requise pour respecter la tolérance
- Le matériau est difficile à usiner et bénéficie d’une orientation d’outil contrôlée (Ti-6Al-4V, 316L, Inconel)
- Le volume est faible à moyen et le temps de montage est une fraction significative du coût total de la pièce
- Les surfaces de forme libre nécessitent une orientation d’outil continue pour la qualité de surface
L’usinage 3 axes reste le bon choix lorsque :
- La géométrie de la pièce est prismatique avec des caractéristiques accessibles depuis une ou deux directions
- Les tolérances sont atteignables dans la répétabilité de montage des fixations standard (±0,05 mm ou plus lâche)
- Le volume de production est élevé et le processus est stable et bien caractérisé
- Le temps de programmation et la complexité CAM sont des contraintes
- La matière première est facile à usiner et l’engagement d’outil est prévisible aux paramètres standard
| Question | Si oui → |
|---|---|
| Caractéristiques multi-faces avec GD&T serré ? | Envisagez 5-axis |
| Cohérence de référence en montage unique requise ? | Envisagez 5-axis |
| Géométrie simple, volume élevé ? | Envisagez 3 axes |
| Le temps de programmation est une contrainte majeure ? | Envisagez 3 axes |
| Matériau difficile avec exigences de contrôle des forces ? | Envisagez 5-axis |
Conclusion
L’usinage CNC 5 axes et l’usinage 3 axes ne sont pas des technologies concurrentes — ce sont des outils adaptés à différents problèmes de fabrication. L’usinage 3 axes reste très efficace pour les pièces prismatiques, la production à volume élevé et les géométries où les exigences de tolérance s’intègrent confortablement dans la capacité de processus multi-montages. L’usinage 5 axes gagne sa place lorsque la géométrie de la pièce, les relations de tolérance entre caractéristiques ou le comportement du matériau dépassent ce que les flux de travail à axes linéaires peuvent fournir de manière fiable.
La décision pratique repose sur le coût total de fabrication et le risque de processus, et non sur la sophistication de la machine. Pour les pièces complexes en faible volume — supports aérospatiaux, implants médicaux, raccords de précision en matériaux difficiles — l'usinage cinq axes réduit les frais de montage, améliore la cohérence des références et abaisse suffisamment le risque de rebut pour justifier les coûts plus élevés de programmation et d'équipement. Pour les pièces prismatiques en grand volume avec des tolérances simples, un processus 3 axes bien optimisé offre systématiquement une meilleure économie. Faire ce choix correctement dès l'étape de conception évite la découverte bien plus coûteuse d'un mauvais choix lors du premier article.
FAQ
Une machine 5-axis CNC est-elle toujours plus précise qu'un usinage 3 axes ?
Pas automatiquement. La précision dépend du processus complet — stratégie de bridage, conception du montage et cohérence des références — pas seulement du nombre d'axes. L'usinage cinq axes améliore la précision principalement en réduisant les erreurs de référence entre les configurations sur les pièces multi-faces. Pour les pièces simples à face unique, un processus 3 axes bien conçu avec des montages appropriés atteint une précision équivalente à moindre coût.
Quand l'usinage 3 axes reste-t-il le meilleur choix ?
L'usinage trois axes reste idéal pour les pièces prismatiques à géométrie simple, avec des caractéristiques accessibles depuis une ou deux directions, et pour la production en grand volume où le processus est stable et bien maîtrisé. Un effort de programmation moindre, une mise en place plus rapide pour les travaux répétitifs et des tarifs horaires plus bas produisent souvent un meilleur coût total par pièce lorsque la complexité est limitée.
Combien plus cher est l'usinage 5-axis par pièce ?
Les tarifs horaires machine pour le 5-axis sont généralement 30 à 60% plus élevés que pour le 3 axes. Cependant, le coût par pièce peut être comparable ou inférieur lorsque l'usinage 5-axis réduit le nombre de montages, le temps de configuration et les reprises. Comparez toujours le coût total de fabrication — programmation plus configuration plus usinage plus reprises — pas seulement le tarif horaire.
L'usinage indexé 3+2 peut-il remplacer le 5-axis continu ?
Pour de nombreuses applications, oui. L'usinage indexé 3+2 gère les trous inclinés, les plans inclinés et les caractéristiques prismatiques multi-faces avec une programmation plus simple et un risque plus faible que le mouvement simultané complet. Le 5-axis continu est spécifiquement nécessaire pour les surfaces de forme libre, les transitions lisses sur des courbes composées et les composants où l'orientation constante de l'outil est requise tout au long de la coupe.
Le volume de production affecte-t-il le retour sur investissement d'une machine 5-axis CNC ?
Significativement. Le retour sur investissement est le plus fort dans la production à volume faible à moyen et à mélange élevé, où la réduction des configurations et le rendement au premier passage comptent le plus. Pour les pièces simples à grand volume, l'usinage 3 axes optimisé offre généralement une meilleure économie. Pour les prototypes, les séries EVT/DVT et les petites séries complexes, le 5-axis offre souvent un délai plus rapide, un coût total inférieur et de meilleurs résultats en termes de qualité.


