
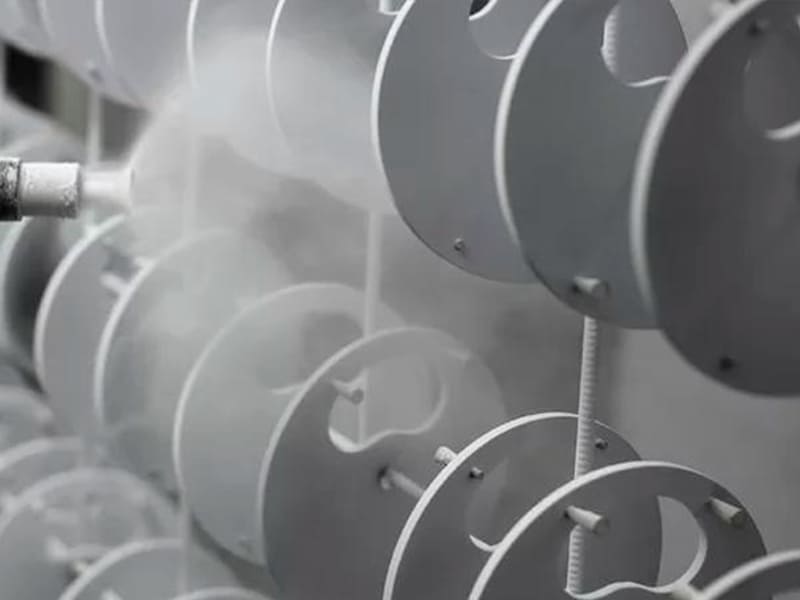
Le revêtement en poudre est un procédé de finition largement utilisé pour les pièces en aluminium, offrant une protection durable contre la corrosion, un aspect uniforme et une longue durée de vie. Cependant, obtenir des résultats fiables exige plus que l’application d’un revêtement—cela dépend de la compréhension du comportement du matériau aluminium, de l’état de surface, et de la manière dont le procédé de revêtement interagit avec la conception de la pièce et les contraintes de fabrication.
Cet article explique les fondamentaux du revêtement en poudre de l’aluminium, y compris les étapes clés du procédé, les considérations spécifiques au matériau, et les compromis de performance courants. Il décrit également les meilleures pratiques qui aident les fabricants à obtenir une qualité de revêtement constante tout en maîtrisant les coûts, l’impact sur les tolérances, et la durabilité à long terme.
Qu’est-ce que le revêtement en poudre et pourquoi l’aluminium est-il un cas particulier ?
Le revêtement en poudre est largement utilisé dans la fabrication, mais l’aluminium se comporte différemment des aciers et autres substrats. Comprendre le mécanisme de revêtement—et la chimie de surface de l’aluminium—est essentiel pour obtenir une adhérence durable et des performances constantes dans les pièces usinées CNC.
Principe de base du revêtement en poudre
À la base, le procédé de revêtement en poudre applique une poudre thermodurcissable sèche et finement broyée sur une surface métallique conductrice par attraction électrostatique . Les particules de poudre chargées sont pulvérisées sur la pièce en aluminium mise à la terre, où elles adhèrent uniformément. La pièce revêtue est ensuite chauffée dans un four, ce qui fait. fondre, couler et réticuler chimiquement la poudre en un film continu. D’un point de vue technique, ce procédé offre plusieurs avantages par rapport aux revêtements liquides : pas de solvants, une efficacité de transfert élevée, et une.
épaisseur de film prévisible . Le revêtement durci forme une couche résistante et chimiquement stable qui offre une protection contre la corrosion et une durabilité mécanique. Cependant, le succès de ce mécanisme dépend fortement de. l’état de surface et de la préparation , en particulier pour l’aluminium., Comportement de surface unique de l’aluminium.
L’aluminium est un cas particulier car il
forme naturellement une couche d’oxyde (Al₂O₃) presque immédiatement lorsqu’il est exposé à l’air. Ce film d’oxyde est mince, dur et chimiquement stable. Du point de vue du revêtement, c’est une arme à double tranchant. Du côté positif, la couche d’oxyde d’aluminium peut.
améliorer l’adhérence du revêtement en offrant une surface à haute énergie qui favorise l’ancrage mécanique— sielle est propre, uniforme et correctement préparée. Du côté négatif, une croissance d’oxyde incontrôlée, une contamination de surface, ou des huiles de coupe résiduelles peuvent affaiblir le mécanisme d’adhérence , entraînant des cloques ou un délaminage après durcissement ou en service., C’est pourquoi la performance du revêtement en poudre de l’aluminium est.
très sensible au prétraitement . Des procédés tels que le dégraissage, la gravure et la conversion chimique ne sont pas des ajouts optionnels ; ils sont essentiels pour garantir que le dépôt électrostatique et le durcissement aboutissent à une liaison stable.. Le revêtement en poudre fonctionne sur l’aluminium non pas en surmontant sa couche d’oxyde, mais en la.
Point à retenir sur le plan technique : contrôlant . Une application réussie nécessite d’aligner la physique du revêtement avec le comportement de surface de l’aluminium—transformant un risque potentiel en avantage de fiabilité.. Comment fonctionne le revêtement en poudre de l’aluminium ? Processus étape par étape.
Le revêtement en poudre de l’aluminium est un
procédé de fabrication contrôlé et multi-étapes dans lequel chaque étape influence directement l’adhérence, la protection contre la corrosion, et la cohérence dimensionnelle. Sauter ou sous-contrôler une étape entraîne souvent des défaillances qui ne peuvent pas être corrigées par la suite. Voici une décomposition pratique et axée sur l’ingénierie du processus et des paramètres les plus importants. Préparation de surface : nettoyage, grenaillage et prétraitement.
La préparation de surface
est le facteur le plus critique dans le revêtement en poudre de l’aluminium. Les pièces usinées CNC portent généralement des huiles, des liquides de refroidissement et des résidus d’oxyde qui doivent être éliminés avant le revêtement. Le dégraissage et le nettoyage.
-
éliminent les huiles de coupe et les contaminants qui bloqueraient autrement l’adhérence. L’élimination de l’oxyde et la rugosité contrôlée.
-
sont obtenues par gravure chimique ou grenaillage abrasif léger. Le grenaillage introduit une rugosité à l’échelle microscopique qui améliore l’ancrage mécanique, mais une rugosité excessive peut réduire l’uniformité du revêtement. sont obtenues par gravure chimique ou sablage abrasif léger. Le sablage introduit une rugosité à l'échelle micrométrique qui améliore l'ancrage mécanique, mais une rugosité excessive peut réduire l'uniformité du revêtement.
-
Revêtements de conversion (phosphatation, chromatation ou systèmes modernes sans chrome) stabilisent chimiquement la surface de l’aluminium. Ces couches améliorent la résistance à la corrosion et offrent une surface cohérente et à haute énergie pour l’adhérence de la poudre.
D’un point de vue technique, le prétraitement n’est pas cosmétique : il détermine l’adhérence à long terme et les performances anticorrosion.
Application électrostatique de poudre
Pendant la pulvérisation électrostatique, les particules de poudre sont chargées électriquement et attirées vers la pièce en aluminium mise à la terre. Les paramètres clés incluent :
-
Distance pistolet-pièce et tension appliquée, qui influent sur l’efficacité de dépôt et l’épaisseur du film.
-
Uniformité de la couverture, en particulier sur les bords, les évidements et les caractéristiques internes.
Les géométries complexes présentent des défis tels que l’ Effet de cage de Faraday, où la poudre a du mal à atteindre les coins profonds ou les cavités étroites. Un contrôle rigoureux du processus—ajustement de la tension, de l’angle de pulvérisation et de la séquence de passage—est essentiel pour obtenir une couverture uniforme sur les pièces de précision.
Cuisson : contrôle de la température et du temps
Après application, les pièces sont cuites dans un four pour faire fondre et réticuler le revêtement. Les températures de cuisson typiques varient de 160 à 200 °C, avec des temps de maintien définis à la fois par la masse de la pièce et la chimie du revêtement.
-
Sous-cuisson entraîne une mauvaise réticulation, une dureté réduite et une faible protection contre la corrosion.
-
Surcuisson peut provoquer une décoloration, une fragilisation ou une résistance aux chocs réduite—et peut déformer les sections d’aluminium minces.
Point à retenir sur le plan technique : le revêtement en poudre de l’aluminium réussit lorsque la préparation de surface, l’application électrostatique et la cuisson sont traitées comme un processus intégré unique. Des paramètres contrôlés—pas seulement le choix du revêtement—déterminent si la finition offre une protection durable et une constance de fabrication.
Comment le revêtement en poudre adhère à l’aluminium : comportement du matériau et de l’interface
L’adhérence du revêtement en poudre sur l’aluminium n’est pas régie par un mécanisme unique, mais par le comportement combiné de la surface en aluminium, de la couche d’oxyde et de l’interface induite par le prétraitement. C’est l’un des aspects les plus mal compris du revêtement en poudre—et une raison majeure pour laquelle des revêtements visuellement acceptables peuvent encore échouer prématurément en service.
Rôle de l’oxyde d’aluminium et des revêtements de conversion
L’aluminium n’est jamais vraiment “ nu ”. En quelques secondes d’exposition à l’air, il forme une fine et dense couche d’oxyde d’aluminium. Cet oxyde est chimiquement stable et étroitement lié au métal de base, ce qui est bénéfique pour la résistance à la corrosion—mais problématique s’il n’est pas contrôlé.
-
A une couche d’oxyde stable et uniforme peut servir de base fiable pour l’adhérence du revêtement.
-
Un une couche d’oxyde irrégulière, contaminée ou trop épaisse affaiblit l’interface et favorise le délaminage, en particulier après des cycles thermiques.
C’est là que les revêtements de conversion jouent un rôle technique essentiel. Les traitements au phosphate, au chromate et les traitements modernes sans chrome ne “ nettoient ” pas simplement la surface ; ils modifient chimiquement et stabilisent la couche d’oxyde, créant une interface contrôlée avec une chimie de surface cohérente. Le résultat est :
-
Amélioration de la résistance à la corrosion au niveau des défauts du revêtement
-
Réduction de la progression de la corrosion sous le film
-
Adhérence plus prévisible entre les lots de production
D’un point de vue manufacturier, les revêtements de conversion transforment l’aluminium d’un substrat variable en une plateforme de revêtement reproductible.
Verrouillage mécanique vs liaison chimique
L’adhérence du revêtement en poudre sur l’aluminium repose sur deux mécanismes complémentaires:
-
Verrouillage mécanique La rugosité de surface à l'échelle microscopique—introduite par gravure ou microbillage—permet à la poudre fondue de s'écouler dans les vallées de surface pendant la polymérisation. Une fois solidifiée, elle crée un ancrage physique. Cependant, une rugosité excessive peut piéger l'air ou réduire l'uniformité du revêtement, un contrôle est donc essentiel.
-
Liaison chimique et effets d'énergie de surface Pendant la polymérisation, une adhésion efficace dépend de l'énergie de surface et du comportement de mouillage. Une surface en aluminium correctement préparée permet à la poudre fondue de s'étaler et de mouiller uniformément le substrat. Une mauvaise énergie de surface—souvent causée par des huiles résiduelles ou des oxydes instables—conduit à des couches limites faibles même si la rugosité semble acceptable.
Point de vue technique : Les défaillances d'adhésion résultent rarement d'une rugosité insuffisante seule. Elles sont plus souvent causées par un mauvais contrôle de la chimie de surface, où le verrouillage mécanique existe mais où la liaison chimique est compromise.
En pratique, un revêtement poudre durable sur aluminium est obtenu lorsque la stabilité de l'oxyde, la chimie du revêtement de conversion, la rugosité de surface et le comportement de polymérisation sont alignés. Traiter l'adhésion comme un problème d'ingénierie d'interface—plutôt que comme un problème d'épaisseur de revêtement—est la clé pour des performances à long terme et une cohérence de fabrication.
Quels Avantages de Performance le Revêtement Poudre Offre-t-il sur l'Aluminium ?
Lorsqu'il est appliqué et polymérisé correctement, le revêtement poudre offre des avantages de performance mesurables sur l'aluminium qui vont bien au-delà de l'apparence. D'un point de vue technique, ces avantages se traduisent par une durée de vie plus longue, une maintenance réduite et un comportement plus cohérent entre les lots de production—en particulier dans les environnements exigeants.
Résistance à la Corrosion et Durabilité Environnementale
L'une des principales raisons du revêtement poudre de l'aluminium est une résistance accrue à la corrosion. Bien que la couche d'oxyde naturelle de l'aluminium fournisse une protection de base, elle est vulnérable à la dégradation dans les environnements riches en chlorures, humides ou pollués.
Les systèmes en aluminium correctement prétraités et revêtus par poudre atteignent régulièrement des centaines à des milliers d'heures en essai de brouillard salin ASTM B117, selon la chimie et l'épaisseur du revêtement. Plus important encore, dans les environnements extérieurs et industriels réels, le revêtement poudre agit comme une barrière continue qui limite l'ingression d'humidité, ralentit la perturbation de l'oxyde et réduit le fluage de corrosion sous-film aux bords et aux fixations.
Impact technique :
-
Durabilité améliorée pour les boîtiers extérieurs, les cadres et les pièces structurelles
-
Besoin réduit d'inspection fréquente ou de repeinture
-
Performance plus prévisible dans les environnements côtiers, industriels ou d'exposition chimique
Résistance à l'Usure et Stabilité Esthétique
Les revêtements poudre forment généralement un film plus épais et plus résistant que les peintures liquides. Les épaisseurs de revêtement courantes pour les pièces en aluminium se situent dans la 60 à 120 μm plage, offrant une résistance significative à l'abrasion, aux dommages de manipulation et aux impacts mineurs pendant l'assemblage et le service.
En plus de la durabilité mécanique, les revêtements poudre offrent une excellente stabilité esthétique:
-
Couleur et brillance cohérentes sur de grands lots
-
Bonne résistance aux UV pour une utilisation extérieure
-
Options de texture stables (lisse, mate, texturée) qui masquent les imperfections mineures de surface
Conseil d'application : Le revêtement poudre est bien adapté aux composants en aluminium fréquemment manipulés, exposés au contact par glissement ou visuellement proéminents—tels que les boîtiers, panneaux, supports et cadres—où à la fois la durabilité fonctionnelle et la rétention d'apparence question.
En résumé : Le revêtement poudre améliore l'aluminium en combinant protection contre la corrosion, durabilité mécanique et stabilité visuelle à long terme. Lorsqu'il est spécifié avec le prétraitement, l'épaisseur et les conditions de polymérisation corrects, il devient un système de surface technique fiable, et non pas simplement une finition décorative.
Comment le Revêtement Poudre se Compare-t-il à l'Anodisation et à la Peinture Liquide ?
Pour les pièces en aluminium, le revêtement poudre, l'anodisation et la peinture liquide sont tous largement utilisés—mais ils offrent profils de performance très différents et implications de fabrication. Choisir le bon procédé nécessite d'aller au-delà de l'apparence pour évaluer le niveau de protection, la robustesse du procédé, la structure des coûts et l'évolutivité de la production.
Comparaison des performances et de la protection
| Aspect | Revêtement en poudre | Anodisation | Peinture liquide |
| Résistance à la corrosion | Élevée (protection barrière ; excellente avec un prétraitement approprié) | Élevée (couche d'oxyde intégrée à l'aluminium) | Modérée à élevée (dépend du système de peinture et de la préparation) |
| Protection mécanique | Excellente (film épais, résistant aux chocs et à l'abrasion) | Limitée (couche fine, dure mais fragile) | Limitée à modérée (films plus fins et plus souples) |
| Uniformité de surface | Épaisseur très constante (≈60–120 μm) | Très fine et uniforme (≈5–25 μm) | Variable ; sujette aux coulures et aux variations d'épaisseur |
Du point de vue de l'ingénierie, le revêtement en poudre offre la protection mécanique la plus robuste, ce qui le rend adapté aux pièces exposées à la manipulation, à l'assemblage ou à une usure légère. L'anodisation excelle lorsque la précision dimensionnelle et l'apparence métallique sont essentielles, mais offre une résistance aux chocs moindre. La peinture liquide peut atteindre une protection acceptable mais est plus sensible aux compétences de l'opérateur et au contrôle environnemental.
Coûts, environnement et compromis de fabrication
Au-delà des performances, les considérations de fabrication orientent souvent la décision finale :
-
COV et impact environnemental Le revêtement en poudre ne contient pas de solvants et émet des COV quasi nuls, ce qui simplifie la conformité. La peinture liquide implique des solvants et des coûts de contrôle environnemental plus élevés. L'anodisation nécessite des bains chimiques et un traitement des eaux usées mais évite les solvants organiques.
-
Reprise et réparation Le revêtement en poudre est durable mais plus difficile à réparer localement ; la reprise nécessite souvent un décapage et un nouveau revêtement. La peinture liquide est la plus facile à retoucher. Les surfaces anodisées ne peuvent pas être réparées localement une fois endommagées.
-
Adaptabilité à la fabrication par lots Le revêtement en poudre est hautement compatible avec la production par lots et en volume, offrant une qualité reproductible et une utilisation élevée des matériaux. L'anodisation s'adapte bien aux pièces uniformes mais est sensible à la composition de l'alliage. La peinture liquide s'adapte moins efficacement en raison de la variabilité et des taux de reprise.
Guide de décision :
-
Choisir revêtement en poudre lorsque la durabilité, la résistance à la corrosion et la constance de production sont des priorités.
-
Choisir anodisation lorsque les tolérances serrées, l'apparence métallique ou l'isolation électrique sont essentielles.
-
Choisir la peinture liquide lorsque le faible coût initial, la flexibilité des couleurs ou la facilité de réparation priment sur la durabilité à long terme.
Pour les équipes d'approvisionnement et d'ingénierie, le choix optimal équilibre la protection fonctionnelle, la conformité environnementale et l'efficacité de fabrication— pas seulement l'apparence initiale ou le prix unitaire.
Contrôle qualité et normes d'essai pour l'aluminium revêtu en poudre
Pour les pièces en aluminium revêtues en poudre, la qualité ne peut pas être vérifiée par la seule apparence. Une finition lisse et uniforme peut encore échouer prématurément si l'épaisseur du revêtement, l'adhérence ou la qualité du prétraitement sont inadéquates. Un contrôle qualité robuste repose sur des méthodes d'inspection et d'essai normalisées qui relient directement les performances du revêtement aux exigences de service.
Épaisseur, adhérence et inspection visuelle
Le contrôle qualité commence généralement par inspections de base mais critiques:
-
Mesure de l'épaisseur du revêtement L'épaisseur du film sec est généralement mesurée à l'aide de jauges magnétiques ou à courants de Foucault. L'épaisseur typique d'un revêtement en poudre sur aluminium varie de 60 à 120 μm (≈2,5 à 5 mils).
-
Trop mince : protection contre la corrosion réduite et usure prématurée
-
Trop épais : mauvaise polymérisation, accumulation sur les bords et problèmes dimensionnels
-
-
Test d'adhérence (test de quadrillage / coupe croisée) Les test de quadrillage évalue la qualité de l'adhérence du revêtement au substrat après incision et arrachement au ruban adhésif. De mauvais résultats indiquent souvent une préparation de surface inadéquate ou des couches d'oxyde/de conversion instables plutôt que des problèmes de chimie du revêtement.
-
Inspection visuelle Vérifie les défauts tels que les piqûres, la peau d'orange, les coulures, les bords minces ou une couverture incomplète—en particulier sur les coins et les zones en retrait affectées par l'effet de cage de Faraday.
Ces inspections garantissent la constance du processus et la détection immédiate des défauts avant des tests de durabilité plus longs.
Tests de corrosion et de durabilité
Pour valider les performances à long terme, les systèmes en aluminium revêtus par poudre sont soumis à des tests environnementaux et mécaniques:
-
Test au brouillard salin Réalisé conformément à des normes telles que ASTM B117, ce test évalue la résistance à la corrosion et au cheminement sous-film. Bien que les heures de brouillard salin ne soient pas un prédicteur direct de la durée de vie sur le terrain, elles sont utiles pour la comparaison des processus et la validation du prétraitement.
-
Tests d'impact et de flexion Ces tests évaluent la flexibilité du revêtement et sa résistance à la fissuration ou au délaminage sous déformation. De mauvaises performances révèlent souvent une sur-polymérisation, une épaisseur de film excessive ou des formulations de revêtement fragiles.
Point clé de la liste de contrôle technique :
-
L'épaisseur confirme le potentiel de protection
-
L'adhérence confirme la qualité de l'interface
-
Les tests de corrosion et mécaniques confirment fiabilité à long terme
Pour les concepteurs et les acheteurs, spécifier quels tests s'appliquent—et selon quels critères d'acceptation—réduit l'ambiguïté et le risque fournisseur. Pour les fabricants, des tests cohérents bouclent la boucle entre la préparation de surface, le contrôle du processus de revêtement et les performances réelles.
Un contrôle qualité efficace transforme le revêtement en poudre d'une finition visuelle en un système de surface vérifiable et de qualité technique.
Défauts courants du revêtement en poudre sur aluminium et comment les prévenir
Les défauts du revêtement en poudre sur aluminium proviennent rarement du matériau de revêtement lui-même. Dans la plupart des cas, ils résultent de l'état de surface, des gaz piégés, des limites de dépôt électrostatique ou d'un mauvais contrôle de la polymérisation. Comprendre la relation cause racine → correction du processus est essentiel pour une production stable et une qualité constante.
Cloquage (dégazage)
Défaut : Bulles ou piqûres apparaissant pendant ou après la polymérisation. Cause première : Gaz piégés (humidité, huiles) libérés des pores de l'aluminium ou des défauts de fonderie pendant le chauffage. Ce phénomène est courant sur les alliages d'aluminium moulés ou poreux. Prévention :
-
Utilisation dégraissage et séchage approfondis avant le revêtement
-
Appliquer une pré-cuisson (cuisson de dégazage) pour éliminer les composés volatils
-
Sélectionner formulations de poudre tolérantes au dégazage
-
Éviter une épaisseur de film excessive qui piège les gaz
Pelage / Délamination
Défaut : Le revêtement se sépare du substrat en aluminium, souvent après durcissement ou en service. Cause première : Mauvaise adhérence due à une préparation de surface inadéquate, des couches d'oxyde instables, ou l'absence de conversion chimique. Prévention :
-
Veiller à ce que prétraitement approprié (décapage + conversion chimique)
-
Éviter toute contamination entre les étapes de prétraitement et de revêtement
-
Vérifier l'adhérence par test de quadrillage avant la libération
Effet de peau d'orange
Défaut : Surface irrégulière et texturée ressemblant à une peau d'orange. Cause première : Mauvaise fluidité et nivellement de la poudre pendant le durcissement, souvent liées à une viscosité incorrecte, une épaisseur excessive, ou une température de cuisson inappropriée. Prévention :
-
Optimiser la température de cuisson et le temps de maintien
-
Contrôle l'épaisseur du film dans la plage recommandée
-
Utiliser des poudres formulées pour un meilleur écoulement sur l'aluminium
Revêtement inégal / Bords minces
Défaut : Épaisseur incohérente, surtout sur les coins, les évidements ou les caractéristiques profondes. Cause première : Limitations du champ électrostatique (effet cage de Faraday) et mauvaise géométrie de pulvérisation. Prévention :
-
Ajuster la tension du pistolet, la distance et l'angle de pulvérisation
-
Utilisation techniques multi-passes ou à tension réduite pour les géométries complexes
-
Concevoir les pièces avec des rayons et un accès adaptés au revêtement
Point à retenir sur le plan technique : La plupart des défauts de revêtement en poudre sont des problèmes de contrôle du procédé, pas des défaillances de matériau. Des résultats stables sur l'aluminium nécessitent d'aligner la préparation de surface, l'application électrostatique et le comportement de durcissement. Le contrôle préventif est toujours plus rentable que le décapage et le re-revêtement—surtout pour les pièces usinées de précision CNC.
Considérations de conception et de fabrication pour les pièces en aluminium revêtues par poudre
Le revêtement en poudre doit être considéré pendant la conception des pièces—pas après l'usinage. Pour les pièces en aluminium personnalisées CNC, un alignement précoce entre l'intention de conception et le procédé de revêtement réduit les reprises, protège les tolérances et raccourcit les délais. L'objectif est de garantir que le revêtement offre protection et apparence sans compromettre l'ajustement ou la fonction.
Conception de pièces en aluminium pour le revêtement en poudre
Les caractéristiques géométriques clés influencent la qualité et la cohérence du revêtement :
-
Trous et filetages: La poudre ajoute de l'épaisseur à toutes les surfaces exposées. Les petits trous, les caractéristiques taraudées et les alésages de précision doivent être masqués ou conçus avec une marge. En règle générale, prévoir +60–120 μm par surface revêtue sauf indication contraire.
-
Bords et coins: Les arêtes vives attirent moins de poudre et sont sujettes à une couverture mince. L'ajout de petits rayons ou chanfreins améliore l'épaisseur sur les bords et la protection contre la corrosion.
-
Zones de masquage: Définir clairement les zones sans revêtement (contacts électriques, points de mise à la terre, ajustements pressés). Des instructions de masquage ambiguës sont une cause fréquente de rebuts.
-
Cumul des tolérances: Pour les pièces d'accouplement, tenir compte de l'épaisseur du revêtement sur les deux composants. Si un ajustement est critique, spécifier un usinage après revêtement ou un masquage sélectif.
Point clé de conception : le revêtement en poudre favorise une géométrie accessible, des arêtes contrôlées et un masquage intentionnel. Concevoir en fonction du procédé améliore à la fois la qualité et le rendement.
Communication des exigences avec les fournisseurs d'usinage CNC
Une communication claire transforme le revêtement d'un risque en une opération prévisible :
-
Indications sur les plans: Spécifier le type de revêtement (poudre), la couleur/la texture, la plage d'épaisseur cible, et les normes applicables. Identifier les zones surfaces fonctionnelles à masquer.
-
Référence de finition de surface: Indiquer l'exigence de surface avant revêtement (par exemple, brut d'usinage vs. grenaillé). La rugosité de surface influence l'apparence et l'adhérence du revêtement.
-
Clarté de la séquence: Confirmer l'ordre du processus—usinage → prétraitement → revêtement → polymérisation—et noter toute opération post-revêtement.
-
Critères d'acceptation: Définir les méthodes d'inspection pour l'épaisseur, l'adhérence et l'apparence afin d'éviter les litiges.
Aperçu des achats : L'engagement précoce des fournisseurs CNC permet des tolérances réalistes, des devis précis et moins d'itérations. Lorsque les exigences de conception, d'usinage et de revêtement sont alignées, les pièces en aluminium revêtues par poudre atteignent des performances constantes, une apparence maîtrisée et un contrôle des coûts.
Résumé : Points clés d'ingénierie sur le revêtement en poudre de l'aluminium
Le revêtement en poudre de l'aluminium est avant tout un processus d'ingénierie de surface, et non simplement une finition esthétique. Les performances du revêtement dépendent fortement d'une préparation de surface appropriée, incluant le nettoyage, le contrôle de l'oxyde et les traitements de conversion, qui déterminent l'adhérence et la protection contre la corrosion à long terme. La couche d'oxyde naturelle de l'aluminium et les variations d'alliage rendent le processus particulièrement sensible à l'état de surface et à la constance du processus.
Des résultats fiables exigent une approche de fabrication intégrée. La conception, l'usinage, le prétraitement, le revêtement et la polymérisation doivent être alignés pour contrôler l'épaisseur du revêtement, l'adhérence et la durabilité. Lorsque ces facteurs sont coordonnés dès le début, le revêtement en poudre devient une solution stable et reproductible qui améliore la protection, la durée de vie et l'efficacité globale de production.
FAQ
Tous les alliages d'aluminium peuvent-ils être revêtus par poudre ?
La plupart des alliages d'aluminium peuvent être revêtus par poudre, mais les performances du revêtement dépendent de la composition de l'alliage et de l'état de surface. Les alliages corroyés couramment utilisés en usinage CNC (tels que les séries 5xxx, 6xxx et 7xxx) se revêtent généralement bien après un prétraitement approprié. Certains alliages d'aluminium moulés contiennent une porosité ou une teneur en silicium plus élevée, ce qui augmente le risque de dégazage et de cloquage à moins d'un pré-étuvage et d'une préparation soignée. D'un point de vue technique, le choix de l'alliage influence les exigences de contrôle du processus, et non la faisabilité fondamentale du revêtement en poudre.
Quelle est l'épaisseur du revêtement en poudre sur les pièces en aluminium ?
L'épaisseur typique du revêtement en poudre sur l'aluminium varie de 60 à 120 μm (environ 2,5 à 5 mils). Cette épaisseur offre un équilibre entre la protection contre la corrosion, la durabilité mécanique et l'apparence. Des revêtements plus minces peuvent réduire la protection, tandis qu'une épaisseur excessive peut entraîner des problèmes de polymérisation, une accumulation sur les bords ou des problèmes de tolérance. L'épaisseur doit toujours être spécifiée comme une plage, et non comme une valeur unique.
Le revêtement en poudre affecte-t-il les tolérances de l'aluminium ?
Oui. Le revêtement en poudre ajoute de la matière uniformément sur les surfaces exposées, ce qui peut consommer une partie de la tolérance dimensionnelle. Pour les caractéristiques de précision telles que les trous, les filetages ou les surfaces d'accouplement, les concepteurs doivent prévoir l'épaisseur du revêtement, spécifier un masquage ou planifier un usinage post-revêtement. Ignorer cet effet est une cause fréquente de problèmes d'ajustement et d'assemblage sur les pièces en aluminium revêtues.
Le revêtement en poudre convient-il aux pièces en aluminium pour usage extérieur ?
Oui. Le revêtement en poudre est largement utilisé pour les composants en aluminium extérieurs en raison de sa forte résistance à la corrosion, de sa stabilité aux UV et de sa durabilité. Lorsqu'il est combiné à un prétraitement approprié et à une chimie de revêtement adaptée, l'aluminium revêtu par poudre performe bien dans les environnements humides, côtiers et industriels. Il est couramment utilisé pour les boîtiers, les cadres, les composants architecturaux et les enveloppes d'équipements externes.
L'aluminium revêtu par poudre peut-il être retravaillé ou réparé ?
L'aluminium revêtu par poudre peut être retravaillé, mais les réparations sont plus complexes qu'avec la peinture liquide. Les défauts mineurs peuvent être corrigés par un décapage localisé et un re-revêtement, mais les retouches ponctuelles sont souvent visibles. Pour les pièces critiques sur le plan esthétique ou fonctionnel, un décapage complet et un re-revêtement sont généralement recommandés. C'est pourquoi la prévention des défauts par une conception et un contrôle de processus appropriés est bien plus rentable que la réparation après revêtement.


