
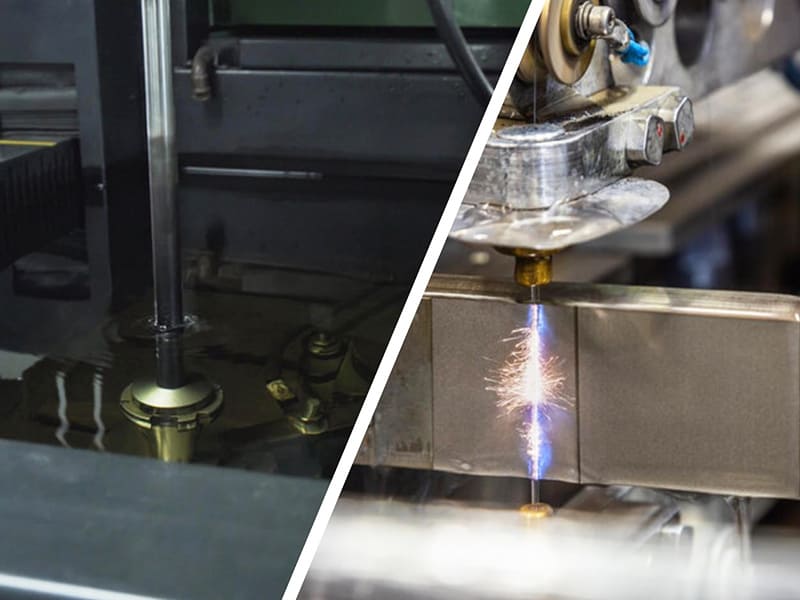
Respuesta rápida: El alambre EDM y la penetración EDM (electroerosión por penetración, EDM de hundimiento) utilizan el mismo principio de erosión por descarga eléctrica, pero resuelven diferentes problemas geométricos. El alambre EDM alimenta un electrodo de alambre en movimiento continuo (típicamente de 0.10–0.30 mm de diámetro) a través de la pieza de trabajo siguiendo una trayectoria programada por CNC, produciendo perfiles de corte pasante bidimensionales — el alambre debe tener acceso de entrada y salida a través del espesor de la pieza. La penetración EDM utiliza un electrodo sólido premecanizado (grafito o cobre) con la forma negativa de la cavidad deseada, que erosiona el material avanzando hacia la superficie de la pieza — el proceso no se limita a cortes pasantes y es el método estándar para bolsillos ciegos, cavidades internas, nervaduras profundas y características complejas de moldes. Tolerancia típica: alambre EDM ±0.002–0.005 mm; penetración EDM ±0.005–0.010 mm. La selección está determinada por la accesibilidad geométrica — la pregunta es si la característica requiere un corte pasante (alambre EDM) o una cavidad cerrada/ciega (penetración EDM). Ambos procesos mecanizan materiales endurecidos sin fuerza de corte, independientemente de la dureza de la pieza.
La diferencia fundamental: corte pasante vs formación de cavidades
El alambre EDM y la penetración EDM no compiten por las mismas tareas de mecanizado — resuelven problemas geométricamente distintos.
Alambre EDM — perfilado de corte pasante de precisión: El electrodo de alambre se enhebra a través de un orificio de inicio pretaladrado y se alimenta a través de la pieza mediante el movimiento de la mesa X-Y controlada por CNC, manteniendo una separación controlada (~0.01–0.05 mm) entre el alambre y la pared de la pieza. El alambre erosiona la pieza a lo largo de su trayectoria, produciendo una ranura de ancho igual al diámetro del alambre más el doble de la separación de chispa (~0.12–0.40 mm de ranura total para alambre estándar de 0.20 mm). El control CNC programa cualquier perfil bidimensional, incluyendo curvas complejas, esquinas reentrantes agudas y múltiples contornos cerrados en una sola configuración. El proceso está geométricamente limitado: el alambre debe tener una trayectoria clara desde el punto de entrada hasta el punto de salida a través de la pieza. No puede producir bolsillos ciegos, cavidades con partes superiores cerradas o características inaccesibles desde arriba y abajo.
Penetración EDM — formación de cavidades definida por electrodo: El electrodo de penetración EDM se premecaniza con la forma negativa de la cavidad deseada — un bloque de grafito o cobre mecanizado por fresado CNC con el perfil que, al erosionarse en la pieza, produce la característica prevista. El electrodo avanza hacia la superficie de la pieza (el movimiento de “hundimiento”) mientras las chispas eléctricas erosionan material de la superficie de la pieza con la forma de la cara del electrodo. Se utilizan típicamente múltiples electrodos en secuencia: un electrodo de desbaste elimina la mayor parte del material con alta energía de chispa, seguido de electrodos de semiacabado y acabado con configuraciones de energía progresivamente más bajas para lograr precisión dimensional y acabado superficial. El proceso puede producir bolsillos ciegos, características internas cerradas, socavados y formas de cavidades tridimensionales que el alambre EDM no puede acceder.
La consecuencia práctica: Un inserto de troquel de estampado requiere tanto un perfil pasante (el contorno del filo de corte — alambre EDM) como un alivio de holgura que se abre hacia adentro desde el filo de corte (penetración EDM o CNC). Un inserto típico de molde de inyección utiliza penetración EDM para la geometría de la cavidad y alambre EDM para el perfil externo del inserto y las características pasantes. Estos son procesos complementarios utilizados en diferentes etapas de la producción del mismo componente.
Capacidades del proceso comparadas
| Factor | Electroerosión por hilo | Electroerosión por penetración |
|---|---|---|
| Herramienta | Alambre de latón alimentado continuamente, Ø0.10–0.30 mm | Electrodo premecanizado (grafito o cobre) |
| Tipo de geometría | Perfiles pasantes 2D; conicidades hasta ±30° | Cavidades 3D; bolsillos ciegos; características internas |
| Requisito de acceso pasante | Obligatorio (el alambre debe pasar completamente a través) | No requerido (el electrodo avanza desde la superficie) |
| Características ciegas | No posible | Capacidad estándar |
| Tolerancia alcanzable | ±0,002–0,005 mm | ±0,005–0,010 mm |
| Acabado superficial (múltiples pasadas) | Ra 0,4–1,6 µm | Ra 0.2–1.2 µm (pasadas de acabado) |
| Radio mínimo de esquina interna | ~0.06–0.15 mm (radio del alambre + separación de chispa) | Depende de la geometría del electrodo |
| Preparación de electrodo/herramienta | Ninguna (alambre estándar de bobina) | El electrodo debe mecanizarse con CNC; tiempo y costo separados |
| Velocidad de arranque de material | Típicamente 20–200 mm²/min (área de corte por minuto) | Típicamente 0.1–5 cm³/hora |
| Limitación de dureza | Ninguna (independiente de la dureza de la pieza) | Ninguno |
| Aplicaciones principales | Troqueles, punzones, insertos de perfil, ranuras de precisión | Cavidades de molde, bolsillos ciegos, nervaduras, características internas |
Cuándo el alambre EDM es la opción correcta
El alambre EDM es el proceso correcto cuando la geometría de la característica puede describirse como un perfil bidimensional cortado a través del espesor de la pieza, y cuando la precisión dimensional y la geometría de perfil afilada son los requisitos principales.
Troqueles de estampado y punzones: El perfil del filo de corte de un troquel de estampado o punzón debe producirse en acero para herramientas endurecido (HRC 58–65) con esquinas afiladas que se aproximan a un radio de 0° y tolerancias de ±0.002–0.005 mm. El alambre EDM corta este perfil directamente en estado endurecido — no se requiere re-recocido ni rectificado secundario del filo. El radio de esquina alcanzable es aproximadamente igual al radio del alambre más la separación de chispa: con alambre de 0.10 mm, se pueden lograr esquinas internas de aproximadamente 0.07–0.10 mm de radio. El mecanizado CNC no puede producir estas esquinas en acero para herramientas endurecido, y el rectificado convencional no puede producir perfiles curvos complejos de manera eficiente.
Insertos de troqueles progresivos: Los troqueles progresivos de estampado constan de múltiples secciones de insertos, cada una con una geometría de perfil pasante específica que debe coincidir con las secciones adyacentes dentro de ±0.003–0.005 mm. El EDM por hilo, programado a partir del archivo de diseño del troquel, produce cada sección con el perfil requerido y la precisión y consistencia que exige el ensamblaje. Este proceso es el estándar de la industria para la producción de troqueles progresivos.
Calibres y fijaciones de precisión: Los insertos de calibres de precisión, casquillos de plantilla y fijaciones de inspección requieren una precisión de perfil pasante de ±0.002–0.003 mm en ubicaciones que deben ser relativas a las características de referencia establecidas. El EDM por hilo, utilizando las características de referencia mecanizadas de la pieza como referencia de configuración, produce los perfiles del calibre con la precisión posicional requerida en una sola configuración.
Características pasantes médicas y aeroespaciales: Componentes delgados en titanio, acero inoxidable y aleaciones de alto níquel con perfiles pasantes complejos, ranuras u orificios de inicio para EDM por hilo requieren la ventaja de ausencia de fuerza de corte del EDM por hilo. La tendencia del titanio a recuperarse elásticamente después del corte, y su baja ductilidad, lo hace particularmente susceptible a rebabas y daños en los bordes por el corte mecánico — el EDM por hilo elimina estos riesgos.
Lo que el EDM por hilo no puede hacer: El hilo EDM no puede producir ninguna característica que no tenga acceso directo desde la parte superior e inferior de la pieza de trabajo. Los bolsillos ciegos, las características internas cerradas, las cavidades con fondos sólidos, las características socavadas no accesibles en el rango de ángulo de conicidad de la máquina y los contornos de superficie tridimensionales que requieren movimiento simultáneo de tres ejes están todos fuera de la capacidad geométrica del hilo EDM.
Cuando el electroerosionado por penetración EDM es la elección correcta
El electroerosionado por penetración EDM es el proceso correcto — y frecuentemente el único proceso viable — cuando la característica es un bolsillo ciego, una cavidad cerrada o una forma interna tridimensional que el hilo EDM no puede acceder.
Cavidades de moldes de inyección: La cavidad principal de un molde de inyección es un volumen cerrado tridimensional en acero para herramientas endurecido (P20 a HRC 30–34 o H13 a HRC 48–52). El fresado CNC se utiliza para el desbaste y el semiacabado antes del endurecimiento; el electroerosionado por penetración EDM termina la geometría de la cavidad después del endurecimiento, añadiendo esquinas afiladas y textura superficial fina que el radio mínimo de la herramienta de fresado no puede lograr. El electrodo del electroerosionado por penetración EDM se mecaniza a partir de grafito (el más común para moldes de acero) con la forma positiva de la cavidad, y la erosión produce el negativo de esa forma en el molde.
Nervaduras profundas y características internas estrechas: Las cavidades de moldes para piezas de plástico con nervaduras, núcleos de disipadores de calor y carcasas de instrumentos de precisión contienen nervaduras de 0.5–2 mm de ancho y 10–30 mm de profundidad. Las fresas de extremo CNC que intentan mecanizar estas características a profundidad experimentan vibración, deflexión de la herramienta y rotura. Los electrodos del electroerosionado por penetración EDM, sin fuerza de corte, producen estas nervaduras con geometría consistente y superficies lisas (Ra 0.4–0.8 µm con pasadas de acabado) independientemente de la profundidad de la nervadura.
Agujeros ciegos y bolsillos: Un bolsillo ciego cilíndrico o no circular — un bolsillo que no penetra a través de la pieza de trabajo — es una aplicación de electroerosionado por penetración EDM por definición si requiere tolerancia ajustada o un perfil no circular. Los agujeros ciegos circulares se perforan; las características ciegas no circulares, o las características circulares ciegas que requieren planitud de fondo de ±0.010–0.020 mm, utilizan electroerosionado por penetración EDM.
Estrías internas y chaveteros: Las estrías internas en cubos de acoplamiento y orificios de engranajes, donde el brochado no está económicamente justificado para cantidades pequeñas, se producen mediante electroerosionado por penetración EDM utilizando un electrodo perfilado. El perfil del electrodo coincide con la forma del diente de la estría; el electrodo avanza hacia el orificio produciendo la geometría de la estría.
La consideración del costo del electrodo: Cada trabajo de electroerosionado por penetración EDM requiere preparación del electrodo — modelo CAD del electrodo, mecanizado CNC del electrodo (típicamente 0.5–4 horas para complejidad moderada) y calificación del electrodo. Un bolsillo ciego simple con sección transversal rectangular y tolerancia moderada podría requerir un electrodo de desbaste; una cavidad de molde compleja con múltiples nervaduras, radios y requisitos de textura podría requerir 3–6 electrodos. El costo de preparación del electrodo es un gasto general fijo por trabajo que hace que el electroerosionado por penetración EDM sea menos económico que el hilo EDM para geometría simple donde el hilo EDM es aplicable.
Detalles de tolerancia y acabado superficial
Mecanismos de tolerancia del hilo EDM: El hilo EDM logra sus tolerancias ajustadas (±0.002–0.005 mm) mediante la ausencia de fuerza de corte (eliminando el error de deflexión de la herramienta), la pequeña separación de chispa (controlada por parámetros de la máquina a aproximadamente 0.010–0.030 mm) y múltiples pasadas de alisado. La primera pasada (desbaste) elimina la mayor parte del material; las pasadas de alisado posteriores reducen la rugosidad restante del cráter de chispa y refinan la posición dimensional. Con tres pasadas, un proceso de hilo EDM típicamente logra Ra 0.8–1.6 µm y ±0.003–0.005 mm. Con cuatro a cinco pasadas, se pueden lograr Ra 0.4–0.8 µm y ±0.002–0.003 mm en máquinas de precisión.
Mecanismos de tolerancia del electroerosionado por penetración EDM: La precisión dimensional del electroerosionado por penetración EDM depende de: la separación de chispa entre electrodo y pieza de trabajo (controlada por la energía de descarga); la relación de desgaste del electrodo (cantidad de material del electrodo eliminado por unidad de material de la pieza eliminado, típicamente 0.1–2% para electrodos de grafito, que requiere compensación en la programación del electrodo); y la precisión del propio electrodo (mecanizado a ±0.005–0.010 mm). Cada pasada del electroerosionado por penetración EDM utiliza diferentes parámetros de descarga: desbaste (alta energía, eliminación rápida de material, Ra 3.2–6.3 µm), semiacabado (energía media, Ra 1.6–3.2 µm) y acabado (baja energía, Ra 0.4–1.6 µm). La geometría del electrodo se compensa de la geometría final de la pieza por la separación de chispa más la cantidad de compensación, lo que requiere programación precisa.
Comparación de capacidad de esquinas: El radio mínimo de esquina interna del hilo EDM es aproximadamente igual al radio del hilo más la distancia de separación de chispa — aproximadamente 0.07–0.15 mm para hilo de 0.10–0.20 mm. Para matrices y calibres que requieren esquinas internas muy afiladas, el hilo EDM proporciona la mejor geometría de esquina de cualquier proceso de mecanizado. La capacidad de esquinas del electroerosionado por penetración EDM depende de la geometría del electrodo — el electrodo se puede mecanizar con radios muy pequeños, y la esquina de la cavidad resultante aproximadamente coincide con la esquina del electrodo menos la separación de chispa. Para esquinas cóncavas en cavidades (esquinas convexas en el electrodo), el electroerosionado por penetración EDM también logra geometría casi afilada.
Análisis de costes
Economía del hilo EDM: El hilo EDM no tiene costo de preparación de electrodo — el hilo es un consumible estándar (aproximadamente $0.10–$0.50 por metro de hilo consumido). Los factores de costo son el tiempo de máquina (la velocidad de corte disminuye con el espesor de la pieza de trabajo y la tolerancia más ajustada) y la complejidad de la pieza (trayectoria programada más larga = tiempo de corte más largo). Para un perfil de matriz rectangular simple en acero para herramientas D2 de 20 mm de espesor, el hilo EDM podría tomar 2–3 horas incluida la configuración; un inserto de matriz progresiva complejo podría tomar 8–15 horas. El hilo EDM es económico para perfiles pasantes de alta precisión de cualquier complejidad y es típicamente la opción de menor costo cuando la geometría es accesible.
Economía del electroerosionado por penetración EDM: La electroerosión por penetración (sinker EDM) tiene un costo indirecto de preparación de electrodos de aproximadamente $100–$1,500 por configuración, dependiendo de la complejidad del electrodo. Un electrodo simple de bolsillo rectangular se mecaniza en 30–60 minutos de tiempo de CNC; un electrodo complejo para cavidad de molde con múltiples nervaduras y radios puede requerir de 4 a 10 horas de tiempo de CNC más tiempo de calificación del operador. Este costo indirecto fijo hace que la electroerosión por penetración (sinker EDM) sea menos económica que la electroerosión por hilo (wire EDM) para características simples, pero competitiva para cavidades complejas donde ningún proceso alternativo puede lograr la geometría requerida.
| Tipo de elemento | Proceso más económico | Motivo |
|---|---|---|
| Perfil rectangular o de contorno simple (pasante) | Electroerosión por hilo | No se necesita electrodo; corte directo |
| Perfil de contorno complejo en acero endurecido | Electroerosión por hilo | Sin costo indirecto de electrodo; corta cualquier perfil |
| Bolsillo rectangular ciego simple | Mecanizado CNC (preferido); electroerosión por penetración (sinker EDM) si la tolerancia lo requiere | El mecanizado CNC es más rápido y económico para geometría accesible |
| Cavidad de molde compleja con nervaduras, después del endurecimiento | Electroerosión por penetración | El mecanizado CNC no puede alcanzar después del endurecimiento; la geometría requiere electrodo |
| Estría interna, cantidad pequeña | Electroerosión por penetración | El costo de la herramienta de brochado no se justifica; el electrodo es práctico |
| Componentes de troquel progresivo | Electroerosión por hilo | Proceso estándar; no se requiere electrodo |
Errores comunes en la selección del proceso de EDM
| Error | Consecuencia | Enfoque correcto |
|---|---|---|
| Especificar electroerosión por hilo (wire EDM) para una cavidad ciega | Imposible de mecanizar — el hilo no tiene trayectoria de salida | Identificar si la característica tiene acceso pasante; si no, especificar electroerosión por penetración (sinker EDM) |
| Especificar electroerosión por penetración (sinker EDM) para un perfil de corte pasante simple | Costo innecesario de preparación de electrodo; costo 2–5× mayor que la electroerosión por hilo (wire EDM) | Usar electroerosión por hilo (wire EDM) para geometría de perfil pasante; reservar electroerosión por penetración (sinker EDM) para características inaccesibles |
| Ignorar el costo de preparación del electrodo en cotizaciones de electroerosión por penetración (sinker EDM) | Costo real 30–70% mayor que el costo de mecanizado solo | Solicitar cotización completa que incluya diseño del electrodo, mecanizado y tiempo de calificación |
| Asumir que la electroerosión por hilo (wire EDM) y la electroerosión por penetración (sinker EDM) son intercambiables | Proceso incorrecto seleccionado basado en familiaridad | Determine si la característica es pasante o ciega antes de especificar el tipo EDM |
| No especificar el cono en el EDM de hilo cuando se requiere | Paredes verticales producidas donde se necesitan paredes cónicas (o viceversa) | Especifique cualquier ángulo de salida o cono requerido en el dibujo; el EDM de hilo admite conos de ±15–30° según la máquina |
Principales conclusiones
- El criterio principal de selección entre el EDM de hilo y el EDM de penetración es la accesibilidad geométrica: el EDM de hilo requiere una trayectoria de corte pasante; el EDM de penetración opera desde la superficie de la pieza y puede producir características ciegas. Esta distinción no se trata de preferencia de precisión — se trata de viabilidad geométrica.
- El EDM de hilo alcanza una tolerancia de ±0.002–0.005 mm en dimensiones de perfil pasante con acabado superficial Ra 0.4–1.6 µm después de múltiples pasadas de alisado. El radio mínimo de esquina interna es de aproximadamente 0.07–0.15 mm, lo que lo convierte en el mejor proceso para esquinas afiladas en perfiles pasantes.
- El EDM de penetración alcanza una tolerancia de ±0.005–0.010 mm en dimensiones de cavidad, con acabado superficial Ra 0.2–1.2 µm con pasadas de acabado. La precisión depende de la precisión geométrica del electrodo y de la programación de compensación del espacio de chispa.
- Ambos procesos mecanizan materiales endurecidos sin fuerza de corte: esta es la ventaja compartida que hace que ambos tipos de EDM sean aplicables a aceros de herramienta a HRC 60–65, titanio, Inconel y otros materiales duros o difíciles de mecanizar donde el corte convencional produce desgaste rápido de la herramienta.
- El EDM de hilo tiene menores costos generales por trabajo que el EDM de penetración para perfiles pasantes porque no se requiere preparación de electrodos. El EDM de penetración tiene mayores costos fijos (diseño, mecanizado y calificación del electrodo) pero es el único proceso viable para cavidades cerradas y características ciegas complejas.
- Muchos componentes de precisión requieren ambos procesos: el perfil externo y las características pasantes utilizan EDM de hilo; las cavidades internas y nervaduras ciegas utilizan EDM de penetración. Estos son procesos complementarios que generalmente se aplican en diferentes etapas de la producción de la misma pieza de trabajo.
- Para los equipos de diseño y de compras de los fabricantes de equipos originales (OEM): al especificar EDM en dibujos de ingeniería, el dibujo debe indicar qué características son de corte pasante (aplicable EDM de hilo) y cuáles son ciegas o cerradas (se requiere EDM de penetración), así como los requisitos de tolerancia y acabado superficial para cada una. Una nota como “EDM de hilo, perfil a ±0.003 mm” o “cavidad con EDM de penetración, Ra ≤1.6 µm después del acabado” proporciona al proveedor la información necesaria para cotizar con precisión y seleccionar el proceso correcto sin ambigüedad.
Preguntas frecuentes
¿Cuál es la principal diferencia entre el EDM de hilo y el EDM de penetración?
El EDM de hilo utiliza un electrodo de hilo en movimiento continuo para cortar perfiles bidimensionales completamente a través de la pieza de trabajo — el hilo debe entrar y salir de la pieza, lo que lo hace aplicable solo a características de corte pasante. El EDM de penetración utiliza un electrodo sólido premecanizado para erosionar material de la superficie de la pieza avanzando (penetrando) en ella — el proceso no se limita a cortes pasantes y puede producir bolsillos ciegos, cavidades cerradas, nervaduras profundas y características internas tridimensionales. Ambos procesos utilizan erosión por descarga eléctrica, ambos son independientes de la dureza de la pieza y ambos no producen fuerza de corte. La selección entre ellos está determinada por si la característica tiene acceso pasante (EDM de hilo) o requiere acceso desde un solo lado (EDM de penetración).
¿Puede el EDM de hilo mecanizar cavidades ciegas?
No. El EDM de hilo requiere que el hilo pase completamente a través de la pieza de trabajo desde la entrada hasta la salida — el hilo no puede girar sobre sí mismo ni entrar en una cavidad cerrada. Cualquier característica que no tenga acceso pasante (un bolsillo con fondo sólido, una característica interna cerrada, un agujero ciego con perfil no circular) no puede producirse con EDM de hilo. Estas características requieren EDM de penetración, donde el electrodo con forma avanza desde la superficie de la pieza para erosionar la forma de la cavidad. En algunos casos, el mecanizado CNC antes del endurecimiento puede usarse para características ciegas, reservando el EDM de penetración para las características que el CNC no puede completar después del endurecimiento.
¿Cuál es más preciso — el EDM de hilo o el EDM de penetración?
Ambos son altamente precisos, pero logran precisión mediante mecanismos diferentes. El EDM de hilo típicamente alcanza ±0.002–0.005 mm mediante la ausencia de fuerza de corte, espacio de chispa controlado y múltiples pasadas de alisado. El EDM de penetración típicamente alcanza ±0.005–0.010 mm, donde la precisión depende de la precisión geométrica del electrodo, la compensación del espacio de chispa y la gestión de la relación de desgaste del electrodo. La precisión del EDM de hilo es más inherente a los parámetros del proceso; la precisión del EDM de penetración requiere ingeniería adicional en la preparación del electrodo. Para características de perfil pasante, el EDM de hilo es generalmente más preciso; para cavidades cerradas, el EDM de penetración proporciona la única opción precisa.
¿Por qué el EDM de penetración requiere preparación de electrodos?
El EDM de penetración erosiona material en la forma de la cara del electrodo — el electrodo se mecaniza con la forma positiva de la cavidad deseada, y la pieza de trabajo recibe la negativa. Sin un electrodo con forma, el EDM de penetración no puede producir ninguna geometría definida. La preparación del electrodo implica: modelar la geometría del electrodo en CAD (considerando el desplazamiento del espacio de chispa y la compensación del desgaste del electrodo), mecanizar el electrodo con CNC a partir de stock de grafito o cobre, y calificar las dimensiones del electrodo antes de su uso. Para geometrías complejas, pueden requerirse 3–6 electrodos de diferentes niveles de energía (desbaste, semiacabado, acabado). Este costo fijo por trabajo hace que el EDM de penetración sea menos económico para geometrías simples donde el EDM de hilo es aplicable.
¿Cuándo debo elegir el EDM de hilo sobre el mecanizado convencional con CNC?
Se debe elegir el EDM por hilo sobre el mecanizado CNC cuando: el material está endurecido por encima de aproximadamente HRC 45–50, donde el desgaste de la herramienta CNC se vuelve rápido y la precisión dimensional es difícil de mantener; el radio de esquina interno requerido es más pequeño que la fresa CNC práctica más pequeña (aproximadamente 0,5 mm para fresado CNC de producción frente a 0,07–0,15 mm para EDM por hilo); la pieza es delgada o delicada y la fuerza de corte mecánica causaría deflexión o distorsión; o la tolerancia requerida (±0,002–0,005 mm) no se puede lograr de manera consistente con el mecanizado CNC para el tipo de característica. Para materiales de dureza baja a media con características superiores a 0,5 mm de radio de esquina y tolerancias superiores a ±0,010 mm, el mecanizado CNC suele ser más rápido y menos costoso que el EDM por hilo.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC, incluida la coordinación de operaciones de EDM por hilo y EDM de penetración para componentes de matrices de estampado, insertos de moldes de inyección, calibración de precisión, accesorios aeroespaciales y componentes de dispositivos médicos en acero para herramientas, acero inoxidable, titanio e Inconel. Referencias técnicas: Masuzawa T. — State of the Art of Micromachining (procesos EDM), ASM Handbook Vol. 16 (Mecanizado — Mecanizado por Descarga Eléctrica), Laermer F. y Schilp A. — Patente Bosch DRIE (para comparación de geometría EDM con otros procesos de precisión), Guías de aplicación de GF Machining Solutions Wire EDM y Sinker EDM, Machinery’s Handbook (Mecanizado por Descarga Eléctrica).
¿Buscando componentes mecanizados de precisión con EDM?
En CMS, coordinamos operaciones de EDM por hilo y EDM de penetración para matrices de estampado, insertos de moldes, calibración de precisión y componentes aeroespaciales/médicos — con capacidad de tolerancia de ±0,003 mm, acabado superficial Ra 0,4–0,8 µm e informes dimensionales completos CMM.
[Solicite una revisión de especificaciones EDM y una cotización de mecanizado de precisión →]


