
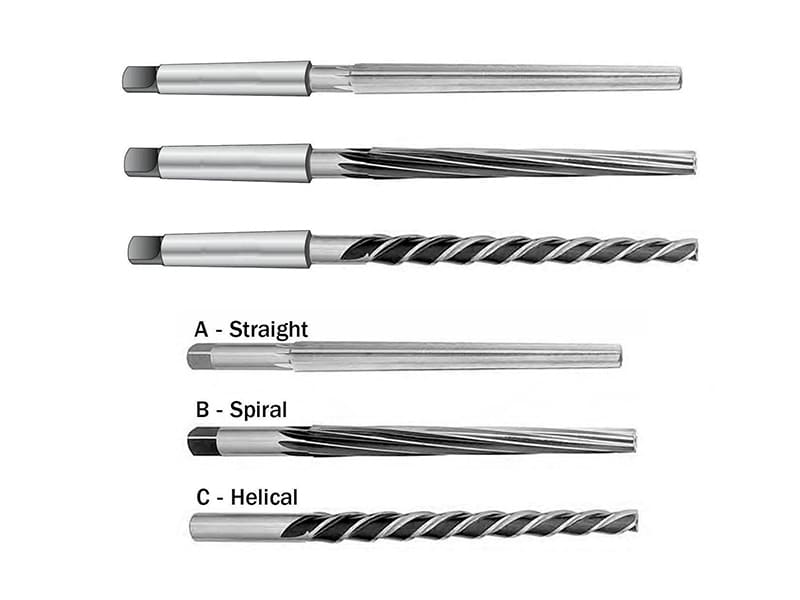
Respuesta rápida: Un escariador es una herramienta rotativa de múltiples canales que da el acabado final a un orificio taladrado, consiguiendo un diámetro preciso, una redondez exacta y un acabado superficial liso, mediante la eliminación de tan solo 0,10-0,30 mm de material en una última pasada controlada. El taladrado establece la ubicación del orificio y su tamaño aproximado (tolerancia típica de ±0,05 a 0,10 mm); el escariado alcanza la tolerancia funcional —ajuste H7, asiento de cojinete, orificio para pasador de centrado— con una precisión de ±0,010–0,025 mm y un acabado superficial de Ra 0,8–1,6 µm. Los principales tipos de escariadores son: escariadores de máquina (producción CNC, repetibilidad de ±0,010–0,025 mm), escariadores manuales (reparaciones manuales y ajuste de piezas individuales), escariadores de metal duro (materiales duros y producción en serie), escariadores de canal helicoidal (para materiales resistentes como el acero inoxidable, en los que la evacuación de virutas es fundamental), escariadores ajustables (diámetros no estándar), escariadores de pasador cónico (instalaciones con pasador cónico autoblocante), escariadores de carcasa (diámetros grandes) y portascariadores flotantes (que corrigen la desalineación del husillo). La selección correcta depende de: la clase de tolerancia requerida, el material de la pieza de trabajo, el volumen de producción y si el tipo de orificio es pasante o ciego.
Para qué sirven los escariadores y por qué no basta con taladrar
Una broca perfora un agujero fracturando y apartando el material por delante de los dos bordes cortantes de la punta de la broca. El resultado es un agujero que tiene aproximadamente el tamaño adecuado y está situado en el lugar correcto, pero que presenta unas limitaciones inherentes al proceso de perforación:
Inexactitud dimensional: Las brocas se desvían ligeramente bajo la acción de las fuerzas de corte, sobre todo al penetrar en superficies oblicuas, al taladrar agujeros transversales o al trabajar con configuraciones de herramientas de gran alcance. Incluso una broca afilada, correctamente rectificada y en buen estado suele producir agujeros con una variación de diámetro de ±0,025–0,075 mm y una falta de circularidad (error de circularidad) de 0,025–0,075 mm.
Rugosidad superficial: Los bordes de corte de la broca desgarran y raspan el material en lugar de cortarlo limpiamente. La superficie resultante del taladro es rugosa: un valor de Ra de 3,2 a 6,3 µm es habitual en los orificios taladrados en acero, lo cual es mucho más rugoso que el valor de Ra de 0,8 a 1,6 µm que se suele exigir para los asientos de rodamientos, los ajustes deslizantes y los orificios de sellado hidráulico.
Estas limitaciones son aceptables cuando la función del orificio es simplemente permitir el paso de un elemento de fijación — orificios pasantes para pernos, orificios para el paso de cables u orificios que se vayan a roscar. No son aceptables cuando el orificio deba servir para posicionar un componente (pasador de alineación), soportar un elemento giratorio (cojinete), mantener un sellado hidráulico (orificio de válvula) o lograr un ajuste con interferencia o holgura específicos.
El escariado resuelve estas tres limitaciones. Las múltiples ranuras de un escariador (normalmente entre 4 y 8 en los escariadores estándar) eliminan cada una una viruta fina y uniforme de la pared del orificio. El contacto de las múltiples ranuras con la pared del orificio existente guía la herramienta a lo largo de la línea central establecida, corrigiendo la ovalidad menor y produciendo un orificio que es redondo de forma uniforme. La ligera carga de viruta de acabado produce habitualmente un valor Ra de entre 0,8 y 1,6 µm. Con el utillaje adecuado y un control adecuado del proceso, en producción se puede alcanzar una tolerancia de ±0,010-0,015 mm en el diámetro del orificio.
El principio de la provisión para existencias: Los escariadores no están diseñados para eliminar grandes cantidades de material. Si queda demasiado material por escariar, el escariador se desvía, produce vibraciones y agranda el orificio más de lo previsto. La práctica habitual consiste en taladrar el orificio con un diámetro inferior en 0,10-0,30 mm (dependiendo del diámetro del orificio y del material) y, a continuación, escariarlo hasta alcanzar el tamaño final. El escariador elimina estos 0,10-0,30 mm totales del diámetro.
Los principales tipos de escariadores y sus aplicaciones
Escariadores mecánicos
Los escariadores mecánicos son la herramienta de escariado estándar para centros de mecanizado CNC, tornos CNC (para operaciones de mandrinado) y taladradoras de columna. Cuentan con un vástago recto (cilíndrico, para portaherramientas tipo fresa de cabeza plana) o un vástago cónico Morse para el montaje directo en el husillo, y entre 4 y 8 canales rectos o ligeramente en espiral.
Rendimiento: Los escariadores mecánicos utilizados en el mecanizado CNC, con la rigidez y la velocidad de avance adecuadas (aproximadamente 0,1-0,4 mm/rev), y velocidad de corte (normalmente entre 50 y 80 % de la velocidad de taladrado para el mismo material) producen tolerancias de agujero de ±0,010–0,025 mm en el diámetro y un acabado superficial de Ra 0,8–1,6 µm. Estas cifras cubren la mayoría de los requisitos de ajuste de precisión en la fabricación industrial.
Material: Los escariadores de acero rápido (HSS) son el estándar para la mayoría de las aplicaciones en acero y aluminio. El acero rápido al cobalto (M42) ofrece un mejor rendimiento en acero inoxidable austenítico y aleaciones con alto contenido en níquel. Para la producción en grandes volúmenes o para materiales duros, se recomiendan los escariadores de metal duro (de metal duro macizo o con puntas de metal duro).
Cuándo utilizarlo: La opción predeterminada para la fabricación en CNC de los calibres H7, H8 y otros orificios con tolerancias similares. Los asientos de rodamientos, los orificios para pasadores de centrado en utillajes y herramientas, los orificios de posicionamiento en componentes ensamblados y los casquillos de precisión son aplicaciones habituales.
Escariadores manuales
Los escariadores manuales tienen un vástago con encaje cuadrado en el extremo del mango (para llave de macho o mango en T) y un chaflán de entrada largo y ligeramente cónico que permite guiar la herramienta manualmente dentro del orificio sin necesidad de una máquina. Las ranuras suelen ser ligeramente más largas que las de los escariadores mecánicos para adaptarse al mayor recorrido necesario para un manejo manual controlado.
Rendimiento: El escariado manual depende de la destreza y la constancia del operario. Con una técnica cuidadosa se pueden alcanzar tolerancias de ±0,020–0,050 mm; sin embargo, mantener estas tolerancias en varias piezas durante un ciclo de producción no resulta práctico. Los escariadores manuales están intrínsecamente limitados a situaciones en las que no se dispone de máquinas herramienta o su uso no resulta práctico.
Cuándo utilizarlo: Servicio técnico y mantenimiento (ampliación o rectificación de un orificio en un conjunto que no se puede desmontar para acceder a una máquina), operaciones de ajuste para acoplamientos a presión o de transición en las que el dimensionamiento final debe realizarse de forma incremental, y trabajos de prototipos o de taller de herramientas en los que es necesario dimensionar con precisión un único orificio. Los escariadores manuales no deben utilizarse en entornos de producción en los que se requiera uniformidad entre los distintos orificios.
Escariadores de metal duro
Los escariadores de metal duro utilizan una estructura de metal duro macizo (lo más habitual para diámetros pequeños, inferiores a unos 16 mm) o insertos de metal duro soldados con brasado a un cuerpo de acero (para diámetros mayores). El módulo de elasticidad del carburo (~550 GPa) es aproximadamente tres veces mayor que el del acero rápido (HSS, ~200 GPa), lo que produce una menor deformación bajo las cargas de corte y una mayor estabilidad dimensional, algo especialmente relevante para taladros profundos y materiales que requieren una gran fuerza de corte.
Ventajas de rendimiento frente al acero HSS: En materiales abrasivos (hierro fundido, plásticos reforzados con fibra, acero templado), los escariadores de metal duro duran entre 5 y 15 veces más que los escariadores de acero rápido (HSS) antes de que los bordes de las ranuras se desgasten y el diámetro comience a variar. En series de producción continuas (más de 1.000 orificios), los escariadores de metal duro producen diámetros de orificio más uniformes a lo largo de toda la serie, ya que el desgaste afecta al diámetro de corte de forma lenta y predecible. El metal duro también permite velocidades de corte más altas, lo que reduce el tiempo de ciclo.
Cuándo utilizarlo: Acero inoxidable (304, 316, dúplex) en el que el endurecimiento por deformación requiere cantos afilados y resistentes; aleaciones de titanio, en las que la baja conductividad térmica concentra el calor en el filo de la herramienta; aceros templados con una dureza superior a aproximadamente HRC 35; hierro fundido y otros materiales abrasivos; y cualquier aplicación de gran volumen en la que el coste por orificio justifique la mayor inversión en herramientas de metal duro.
Escariadores de ranura helicoidal
Los escariadores de ranuras helicoidales tienen ranuras que se enrollan en espiral alrededor del cuerpo con un ángulo de hélice (normalmente de 15 a 45°). Esta geometría produce una acción de corte continua y progresiva (en lugar del contacto interrumpido de las ranuras rectas) y genera un efecto de bombeo axial de virutas que las expulsa del orificio hacia el husillo de la máquina en aplicaciones de orificios pasantes.
Cuando las flautas rectas fallan: En el acero inoxidable y otros materiales que se endurecen por deformación, los escariadores de canal recto tienden a producir vibraciones: la herramienta vibra a la frecuencia de contacto del filo de corte porque el canal recto genera una carga de impacto periódica. Los canales helicoidales distribuyen la fuerza de corte de forma continua alrededor del orificio, lo que suprime esta vibración. La superficie interior resultante es más lisa (normalmente Ra 1,0–1,6 µm frente a Ra 2,4–3,2 µm en el caso de las ranuras rectas en acero inoxidable) y presenta una mayor uniformidad dimensional.
Ventaja en la evacuación de virutas: En taladros profundos (relación profundidad-diámetro superior a aproximadamente 3:1) y en materiales dúctiles que producen virutas largas y filamentosas (aluminio, cobre, acero blando), la acción de bombeo axial de las ranuras helicoidales reduce significativamente el riesgo de acumulación de virutas —virutas acumuladas que se atascan en el orificio y rayan la superficie acabada o provocan que el escariador se atasque—.
Cuándo utilizarlo: Acero inoxidable (la aplicación principal), cobre y aleaciones de cobre, aluminio en el escariado de agujeros profundos, y cualquier aplicación en la que los escariadores de canal recto hayan provocado vibraciones o un acabado superficial irregular.
Escariadores ajustables
Los escariadores ajustables cuentan con insertos de corte tipo cuchilla en ranuras anguladas que pueden expandirse o contraerse para ajustar el diámetro de corte efectivo, normalmente en un rango de ±0,5–2,0 mm respecto a la medida nominal. El ajuste se realiza aflojando un anillo de bloqueo y haciendo avanzar o retroceder los insertos de corte.
Limitaciones de precisión: El mecanismo ajustable introduce variables adicionales (deformación de las cuchillas, ajuste desigual entre ellas y excentricidad debida a las fuerzas de bloqueo) que reducen la tolerancia alcanzable en comparación con los escariadores macizos. Con un ajuste cuidadoso, se pueden alcanzar tolerancias de ±0,025-0,050 mm; por lo general, no es posible alcanzar una tolerancia de ±0,010 mm en la práctica habitual.
Cuándo utilizarlo: Diámetros de orificios no estándar que no pueden tratarse con escariadores estándar de tamaño fijo; operaciones de reparación en las que el orificio que se va a escariar se ha desgastado o reparado hasta alcanzar un tamaño no estándar; y situaciones en talleres de herramientas en las que el tamaño exacto requerido debe determinarse mediante pruebas. No es adecuado para aplicaciones de producción con tolerancias estrictas.
Escariadores cónicos de pasador
Los escariadores para pasadores cónicos se ajustan a la geometría cónica estándar de los pasadores cónicos (definida por la norma ASME B18.8 en el sistema de pulgadas: conicidad estándar de 1:50 en diámetro por unidad de longitud). La conicidad de corte del escariador se ajusta a la del pasador, de modo que el orificio escariado acopla el pasador mediante un engranaje cónico autoblocante.
Función: Los pasadores cónicos proporcionan una unión por interferencia desmontable y autotensada entre un eje y una pieza de acoplamiento (cubo, engranaje, palanca). El acoplamiento cónico se bloquea bajo la fuerza axial ejercida durante el montaje, pero puede extraerse para el desmontaje. Esto contrasta con los pasadores cilíndricos (incluidos los pasadores de guía), que se basan en el ajuste por interferencia para su retención.
Cuándo utilizarlo: Cualquier ensamblaje que utilice pasadores cónicos estándar según la norma ASME B18.8 o normas métricas equivalentes. La conicidad del taladro debe coincidir con el número específico del pasador cónico (del #0 al #7 en el sistema de pulgadas, con los diámetros y longitudes de conicidad correspondientes).
Escariadores de carcasa
Los escariadores de carcasa tienen un cuerpo hueco que se monta en un eje, y los dientes de corte se encuentran en la carcasa. El concepto de carcasa intercambiable permite reutilizar el eje cuando la carcasa se desgasta, lo que reduce el coste de las herramientas para diámetros mayores, en los que los escariadores macizos resultan caros.
Cuándo utilizarlo: Diámetros superiores a aproximadamente 20-25 mm, en los que los escariadores de metal duro macizo resultan excesivamente caros y el diseño montado en eje del escariador de carcasa ofrece una rigidez comparable a un coste menor. Entre sus aplicaciones típicas se encuentran los orificios de los alojamientos de cojinetes, los orificios de los casquillos en los cuerpos de plantillas y accesorios, y los orificios hidráulicos de gran tamaño.
Porta-escariadores flotantes
Un portaleznas flotante (también denominado mandril flotante o portaherramientas flexible) no es un tipo de lezna, sino un accesorio de sujeción de herramientas que permite que la lezna flote radialmente (normalmente con un recorrido radial total de ±0,5–2,0 mm) con respecto al husillo de la máquina. Este juego compensa la desalineación entre la línea central del orificio perforado y el eje del husillo.
Por qué se produce la desalineación: Incluso en centros de mecanizado CNC bien calibrados, es posible que el eje del husillo y el eje del orificio taladrado no coincidan perfectamente debido a: la desviación de la broca durante la operación de taladrado (lo que produce un orificio que comienza en la ubicación programada pero se desvía a medida que se profundiza), errores de alineación de la fijación y la dilatación térmica de la estructura de la máquina. Si se introduce un escariador rígido en este orificio ligeramente desalineado, las fuerzas de reacción hacen que el escariador corte de forma excéntrica, lo que da lugar a un orificio de mayor diámetro del previsto.
Compensación del soporte flotante: El soporte flotante permite que el escariador siga el eje del orificio existente independientemente del eje del husillo, de modo que el escariador corta de forma concéntrica dentro del orificio, independientemente de cualquier pequeña desalineación. El resultado es una mejor redondez, un diámetro más uniforme y un mejor acabado superficial en comparación con una configuración rígida con el mismo grado de desalineación.
Cuándo utilizarlo: Fabricación de precisión en la que se requiere una concentricidad de los orificios inferior a 0,010 mm TIR; piezas de paredes delgadas en las que las fuerzas de reacción derivadas de una fijación rígida podrían deformar la pieza; y cualquier aplicación en la que el taladrado produzca de forma sistemática orificios con una desviación mínima respecto al centro programado.
Selección de escariadores según el material
El material de la pieza de trabajo determina las fuerzas de corte, las características de formación de virutas, la generación de calor y la tendencia al endurecimiento por deformación, factores que influyen en la elección del tipo de escariador más adecuado.
| Material | Escariador recomendado | Motivo principal | Parámetro crítico |
|---|---|---|---|
| Aleaciones de aluminio | Escariador de máquina de ranura recta (HSS o carburo) | Geometría sencilla; evacuación adecuada de virutas | Se admite alta velocidad; evítese la acumulación de virutas |
| Acero al carbono (≤HB 250) | Escariador para máquinas HSS | Resistencia al desgaste y tenacidad adecuadas | Velocidades y avances estándar |
| Acero inoxidable austenítico (304, 316) | Escariador de metal duro con ranura helicoidal | Endurecimiento por deformación; evacuación de virutas; prevención de vibraciones | Velocidad reducida; avance constante y continuo |
| Acero templado (>HRC 35) | Escariador de metal duro; CBN para >HRC 55 | Resistencia de los bordes; resistencia al desgaste | Velocidad muy baja; se requiere una configuración rígida |
| Aleaciones de titanio | Escariador de metal duro; se recomienda el uso de refrigerante interno | Concentración de calor en la herramienta; abrasión | Velocidad muy baja; refrigerante por inundación |
| Hierro fundido | Escariador de metal duro | Desgaste abrasivo provocado por inclusiones de grafito | Velocidad moderada; eliminación de virutas con aire comprimido |
| Latón y bronce | Escariador de HSS o de metal duro | Bajas fuerzas de corte; buen acabado superficial | Alta velocidad; bordes afilados para evitar que se rompa |
| Plásticos técnicos (PEEK, Delrin) | HSS o carburo con geometría afilada | Evitar que se derrita; eliminar las virutas de forma limpia | Alta velocidad; bordes afilados; evitar la acumulación de calor |
La caja de acero inoxidable en detalle: El acero inoxidable austenítico (304, 316) se endurece por deformación en la superficie durante el corte: cada pasada de corte deja una capa más dura que la siguiente pasada debe atravesar. Con los escariadores de canal recto, el contacto intermitente de cada canal permite que el material de la pieza se recupere ligeramente entre cada operación de corte, lo que agrava el endurecimiento por deformación y provoca vibraciones. Los canales helicoidales mantienen un contacto más continuo, lo que reduce la recuperación elástica y la tasa de endurecimiento por deformación. En combinación con una velocidad de corte reducida (aproximadamente el 50% de la velocidad utilizada para el acero al carbono con un diámetro equivalente) y un avance continuo y constante que evita que el escariador roce sin cortar, los escariadores helicoidales de metal duro producen agujeros limpios y uniformes en acero inoxidable que los escariadores HSS de canal recto no pueden igualar.
Tolerancias que se pueden alcanzar según el tipo de escariador
| Tipo de escariador | Tolerancia típica de fabricación | Acabado superficial (Ra) | Condiciones óptimas de uso |
|---|---|---|---|
| Escariador manual | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Ajuste y reparación de una sola pieza |
| Escariador de máquina (HSS) | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Producción de CNC, materiales estándar |
| Escariador mecánico (de metal duro) | ±0,008–0,020 mm | Ra 0,4–1,2 µm | Materiales duros y de gran volumen |
| Escariador de ranura helicoidal | ±0,010–0,025 mm | Ra 0,8–1,6 µm | Acero inoxidable, agujeros profundos, propensos a la vibración |
| Escariador ajustable | ±0,025–0,050 mm | Ra 1,6–3,2 µm | Tallas fuera de lo habitual, reparaciones |
| Escariador de casquillos | ±0,015–0,030 mm | Ra 1,2–2,4 µm | Grandes diámetros |
| Carburo + portapuntas flotante | ±0,005–0,015 mm | Ra 0,4–0,8 µm | Fabricación de máxima precisión |
La tolerancia H7 como referencia de diseño: H7 es la tolerancia de precisión más habitual para los orificios en los planos del sistema ISO. Para un orificio de 10 mm H7, la tolerancia es de +0,015 / 0 mm (el diámetro interior puede oscilar entre 10,000 y 10,015 mm). Para un agujero de 20 mm con tolerancia H7, la tolerancia es de +0,021 / 0 mm. Un escariador mecánico utilizado en una configuración CNC bien controlada permite alcanzar estas tolerancias de forma constante en todos los lotes de producción.
Problemas habituales en el escariado, causas y soluciones
| Problema | Causa principal | Solución de ingeniería |
|---|---|---|
| Agujero demasiado grande | Deformación del escariador; velocidad excesiva; escariador desgastado | Reducir la velocidad; utilizar un escariador de carburo para mayor rigidez; sustituir la herramienta desgastada |
| Agujero demasiado pequeño | Margen de material insuficiente; el escariador desgastado corta por debajo de la medida | Comprueba el diámetro de pre-escariado; utiliza un escariador nuevo |
| Acabado superficial deficiente (Ra > 3,2 µm) | La herramienta roza en lugar de cortar (bordes desafilados, material a quitar insuficiente) | Comprueba que el diámetro del taladro preliminar sea de entre 0,10 y 0,30 mm; sustituye el escariador. |
| Marcas de vibración en la pared del orificio | Vibraciones de la máquina; ranuras rectas en material que se endurece por deformación | Utiliza un escariador de ranura helicoidal; comprueba la rigidez de la máquina y del portaherramientas |
| Orificio de mayor diámetro en la entrada, que se va estrechando hacia la salida | Desalineación entre el husillo y el orificio; desviación del escariador | Utiliza un portalechuga flotante; comprueba que el taladro esté recto |
| Empaquetado de chips (agujeros profundos, aluminio) | Las virutas no se expulsan; la geometría de las ranuras retiene las virutas | Utiliza un escariador de ranuras helicoidales; aumenta el caudal y la presión del líquido de refrigeración |
| Desgaste rápido de las herramientas | Material inadecuado para la dureza de la pieza de trabajo | Cambia de HSS a metal duro; reduce la velocidad de corte |
El margen de pre-escariado es el error más habitual en el proceso: Si la broca deja muy poco material (menos de aproximadamente 0,050 mm en total en el diámetro), el escariador no puede cortar: se frota, generando calor y presión que, aunque pueden hacer que el orificio adquiera el tamaño correcto inicialmente, producen una superficie endurecida por deformación y acortan la vida útil del escariador. Si se deja un exceso de material (por encima de aproximadamente 0,4-0,5 mm en total para la mayoría de los materiales), el escariador se desvía bajo la carga, produciendo un orificio sobredimensionado con una redondez deficiente. El rango de margen de material total de 0,10-0,30 mm es el intervalo dentro del cual el escariado funciona correctamente.
Consideraciones de DFM para orificios escariados
Tamaños estándar de escariadores: Los escariadores se fabrican en tamaños estándar (ISO 521, DIN 206, ASME B94.2, según el sistema). Diseñar los diámetros de los orificios para que se ajusten a los tamaños estándar de los escariadores (incrementos de 0,5 mm en la mayoría de los diámetros, con tamaños inferiores a 0,5 mm en los diámetros pequeños) elimina la necesidad de utilizar herramientas a medida o ajustables. Los diámetros de orificio no estándar (por ejemplo, 12,7 mm en un contexto de diseño métrico) requieren bien un escariador ajustable, bien una herramienta de tamaño a medida; ambas opciones aumentan el coste y reducen la precisión en comparación con los tamaños estándar.
Ajustes para el margen de escariado: Los planos técnicos que especifican un diámetro final de escariado sin tener en cuenta el tamaño de la broca de preescariado pueden generar problemas de fabricación. Los planos deben especificar únicamente el diámetro final de escariado (con una nota del tipo “taladrar y escariar a Ø10H7”) o bien indicar explícitamente tanto el diámetro de la broca como el diámetro de escariado. La responsabilidad del operario es seleccionar un tamaño de broca adecuado que deje un margen de 0,10-0,25 mm para el escariado.
Relación entre la profundidad y el diámetro del orificio: El escariado resulta sencillo en el caso de orificios con una relación profundidad-diámetro inferior a aproximadamente 3:1. Por encima de 5:1, la evacuación de virutas se vuelve problemática con las ranuras rectas, y la desviación de la herramienta reduce la precisión. Por encima de 8:1, el refrigerante interno (refrigerante a alta presión suministrado a través del centro de la herramienta) se vuelve prácticamente imprescindible para una evacuación fiable de las virutas, y mantener la precisión posicional requiere prestar especial atención a la rectitud del taladrado previo. Los planos de diseño que especifiquen orificios profundos con tolerancias ajustadas deben revisarse para evaluar la viabilidad del escariado.
Chaflán en la entrada del orificio: Un chaflán de entrada de 45° con una profundidad de entre 0,5 y 1,0 mm en la entrada del orificio ayuda a guiar el escariador hacia el interior del orificio en la primera pasada de contacto, lo que reduce el riesgo de que el escariador vibre o se desvíe al entrar. Este chaflán también suaviza el borde afilado en la intersección entre el orificio y la superficie, que constituye un punto de concentración de tensiones en los componentes sometidos a cargas de fatiga.
Principales conclusiones
- El escariado es el proceso mediante el cual se obtienen orificios funcionales a partir de orificios taladrados.: la eliminación de material de entre 0,10 y 0,30 mm en una pasada de escariado mejora la precisión del diámetro del orificio de ±0,050–0,100 mm (taladrado) a ±0,010–0,025 mm (escariado), y el acabado superficial de Ra 3,2–6,3 µm (taladrado) a Ra 0,8–1,6 µm (escariado).
- Los escariadores mecánicos en operaciones CNC son la opción predeterminada para los orificios con tolerancias de producción.: alcanzan una tolerancia de diámetro de ±0,010–0,025 mm con un acabado superficial Ra de 0,8–1,6 µm, lo que cumple con los requisitos de tolerancia H7 y otros equivalentes en materiales estándar.
- Para el acero inoxidable austenítico y otros materiales que se endurecen por deformación se necesitan escariadores de canal helicoidal.: Las ranuras rectas producen vibraciones en el acero inoxidable porque el contacto intermitente permite que el material se recupere entre cada operación de corte; las ranuras helicoidales mantienen un contacto más continuo, lo que suprime las vibraciones y permite obtener un Ra de 1,0 a 1,6 µm de forma constante.
- Los escariadores de metal duro son imprescindibles para la producción a gran escala, los materiales duros y las aplicaciones que requieren un diámetro de agujero uniforme en miles de orificios.: el carburo dura entre 5 y 15 veces más que el acero rápido (HSS) en materiales abrasivos o que se endurecen por deformación, manteniendo el diámetro dentro de las tolerancias durante ciclos de producción considerablemente más largos.
- Los portafresas flotantes compensan la desalineación entre el husillo y el orificio: el sistema de ajuste flotante permite que el escariador siga el eje del orificio existente, en lugar de que el husillo lo desvíe de dicho eje, lo que proporciona una redondez y una concentricidad superiores en aplicaciones de alta precisión.
- Es fundamental que el margen de material para el pre-escariado sea de entre 0,10 y 0,30 mm en total sobre el diámetro.: un material en exceso provoca rozamiento y endurecimiento por deformación; un material insuficiente provoca flexión, sobredimensionamiento y vibraciones.
- Para los equipos de diseño y de compras de los fabricantes de equipos originales (OEM): especificar los orificios escariados como “taladrado y escariado Ø[nominal] [clase de tolerancia]” (p. ej., “taladrado y escariado Ø10H7”) en lugar de indicar únicamente el diámetro final sin contexto del proceso. Esto proporciona al proveedor de mecanizado instrucciones claras sobre la tolerancia requerida e implica un proceso en dos pasos. En el caso de componentes de acero inoxidable o titanio con orificios de precisión, especificar “escariado, herramientas de carburo con canal helicoidal” en la nota de proceso evita los problemas derivados de los canales rectos que dan lugar a reelaboraciones.
Preguntas frecuentes
¿Cuál es la diferencia entre un escariador mecánico y un escariador manual?
Un escariador mecánico está diseñado para su uso en un centro de mecanizado CNC, un taladro de columna o un torno, a una velocidad y avance controlados, y produce tolerancias de orificio uniformes de ±0,010–0,025 mm con un acabado superficial Ra de 0,8–1,6 µm en todos los lotes de producción. Un escariador manual se acciona manualmente con una llave de macho o un mango en T, cuenta con una entrada cónica larga que facilita la inserción guiada y ofrece tolerancias de ±0,025–0,050 mm que varían en función de la técnica del operario. Los escariadores mecánicos son la opción adecuada para cualquier situación que requiera resultados uniformes y repetibles en múltiples piezas. Los escariadores manuales son adecuados para tareas de reparación y mantenimiento cuando no se dispone de acceso a la máquina, o para operaciones de ajuste de una sola pieza en las que el tamaño debe ajustarse de forma incremental al tacto.
¿Por qué se debe utilizar un escariador de canal helicoidal para el acero inoxidable?
El acero inoxidable austenítico (304, 316) se endurece por deformación al cortarse: la superficie del material se vuelve más dura que el material subyacente tras cada pasada de corte, lo que obliga a que las pasadas posteriores tengan que cortar un material cada vez más duro. Con los escariadores de canal recto, cada canal entra en contacto con la pared del orificio brevemente y luego pierde contacto antes de que entre en acción el siguiente canal. Durante este intervalo sin contacto, la superficie del material se recupera elásticamente y se endurece parcialmente por deformación. Cuando entra en acción el siguiente canal, se encuentra con una superficie más dura, lo que crea una acción de corte interrumpida que provoca vibraciones. Las ranuras helicoidales mantienen un contacto más continuo con la pared del orificio a lo largo de toda la pasada de corte, lo que reduce el intervalo de recuperación elástica y suprime las vibraciones. El resultado es un acabado del orificio de Ra 0,8–1,6 µm en acero inoxidable, en comparación con un Ra de 2,4–3,2 µm o peor con las ranuras rectas.
¿Cuánto material hay que dejar para el escariado?
El margen de material de preescariado estándar es de 0,10-0,30 mm en total en el diámetro (0,05-0,15 mm por lado), ajustándose hacia el extremo inferior para diámetros pequeños y materiales blandos, y hacia el extremo superior para diámetros grandes y materiales duros. Para un orificio de Ø10 mm en acero, lo habitual es dejar un margen de material total de 0,10–0,15 mm (taladrar hasta Ø9,85–9,90 mm y escariar hasta Ø10,000 mm H7). Si queda menos material por eliminar, el escariador no podrá cortar limpiamente y rozará en lugar de cortar, lo que generará calor, endurecerá por deformación la superficie del orificio y reducirá la vida útil del escariador. Si queda más material por eliminar, el escariador se desvía bajo la mayor carga de corte, produciendo un orificio sobredimensionado con una redondez deficiente. Verificar el diámetro del taladro previo antes de cada operación de escariado es un paso básico de control de calidad en el mecanizado de precisión.
¿Cuándo se debe utilizar un portalechada flotante?
Se utiliza un portalechiga flotante cuando existe una desalineación entre el eje del husillo y la línea central del orificio taladrado que no puede corregirse mediante el ajuste de la máquina. Esta desalineación se produce cuando la broca se desvía durante el taladrado (generando un orificio cuya línea central se desvía de la trayectoria programada), cuando los errores de registro del accesorio sitúan el orificio fuera del eje con respecto al husillo, o cuando la dilatación térmica de la máquina altera la relación entre el husillo y el accesorio durante el ciclo de producción. Sin un portabrocas flotante, un escariador rígido introducido en un orificio desalineado produce un corte excéntrico —el escariador elimina más material de un lado que del otro—, lo que da lugar a un orificio sobredimensionado y a una redondez deficiente. El soporte flotante permite que el escariador siga el eje del orificio existente, lo que proporciona una redondez con un TIR de entre 0,005 y 0,010 mm en aplicaciones en las que las configuraciones rígidas no pueden lograrlo.
¿Qué tolerancia puede alcanzar el escariado CNC?
El escariado estándar en máquinas CNC con herramientas de acero rápido (HSS) alcanza una precisión de ±0,010–0,025 mm en el diámetro interior y un acabado superficial de Ra 0,8–1,6 µm, lo que cumple los requisitos de tolerancia ISO H7 y H8 en la mayoría de los diámetros. Los escariadores de metal duro en montajes rígidos alcanzan una precisión de ±0,008–0,020 mm. Los escariadores de metal duro con portaherramientas flotantes alcanzan una precisión de ±0,005–0,015 mm y un acabado superficial de Ra 0,4–0,8 µm. Estas cifras se basan en: un margen de material de pre-escariado correcto (0,10–0,30 mm en total), una velocidad de corte adecuada (50–80% de la velocidad de taladrado para el mismo material) y un escariador en buen estado (canales afilados, dentro de las especificaciones de diámetro). El desgaste de la herramienta provoca una desviación progresiva del diámetro: un escariador que mantenía una tolerancia de ±0,012 mm al inicio de una serie de producción puede producir orificios con una tolerancia de ±0,025 mm tras un desgaste significativo. Para garantizar una calidad de producción constante, es esencial supervisar el diámetro del orificio a lo largo de la serie de producción y sustituir el escariador antes de que se supere la tolerancia.
Redactado por el equipo de ingeniería de CMS, con más de 15 años de experiencia en mecanizado de precisión CNC para la producción de orificios escariados destinados a asientos de rodamientos, orificios para pasadores de centrado, componentes hidráulicos, casquillos aeroespaciales y conjuntos de dispositivos médicos en aluminio, acero inoxidable, titanio y aleaciones técnicas. Referencias técnicas: Machinery’s Handbook (Escariadores y escariado), ASME B94.2 (Escariadores), ISO 521 (Escariadores manuales — Dimensiones), Guía de aplicaciones para la realización de orificios de Sandvik Coromant, SME Fundamentals of Tool Design (capítulo sobre escariado).
¿Necesitas adquirir componentes mecanizados de precisión CNC con orificios que requieran escariado?
En CMS, fabricamos orificios escariados de precisión según las especificaciones de tolerancia H7, H6 y otras personalizadas, utilizando herramientas adecuadas para cada material (carburo con canal helicoidal para acero inoxidable, portaherramientas flotantes para la producción de alta precisión), medición del diámetro interior CMM en los primeros artículos y documentación sobre la capacidad del proceso.
[Solicitar una revisión de las especificaciones de un orificio escariado y un presupuesto de mecanizado CNC →]


