
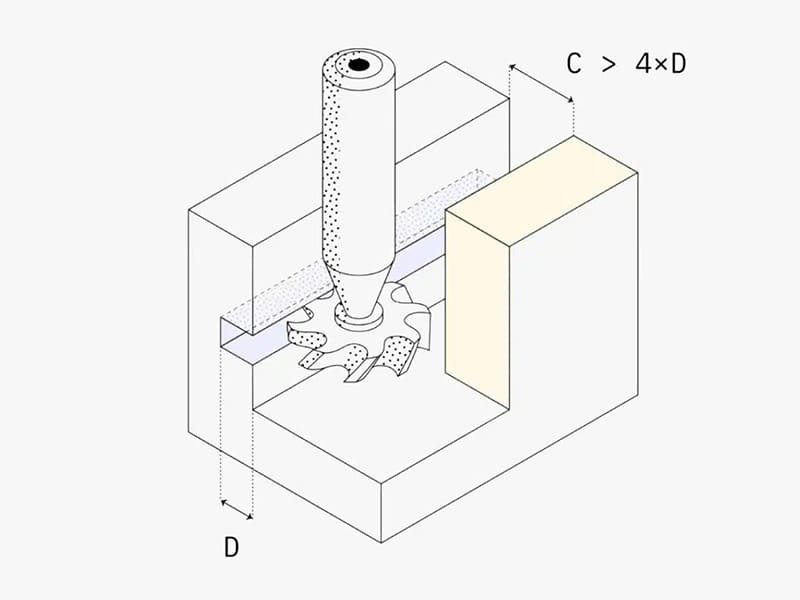
Respuesta rápida: Un socavado CNC es cualquier característica que no puede ser alcanzada por una fresa estándar que se mueve en dirección vertical u horizontal recta — ranuras internas, ranuras en T, alivios de rosca, uniones de cola de milano y ranuras para anillos tóricos son ejemplos comunes. Los socavados aumentan el costo de mecanizado no por su complejidad geométrica, sino porque obligan a usar herramientas no estándar (fresas de caramelo, fresas para ranuras en T, herramientas de forma), configuraciones adicionales (aumento del tiempo de ciclo del 20–50%), condiciones de corte más lentas e inspección CMM más compleja. La estrategia más efectiva para reducir costos es un enfoque DFM de tres pasos: (1) eliminar socavados sin propósito funcional, (2) estandarizar las dimensiones de los socavados que se conservan para que coincidan con los tamaños de fresas disponibles comercialmente (3, 4, 6, 8, 10 mm y equivalentes estándar en pulgadas), y (3) limitar la profundidad de alcance del socavado a ≤3×D para mantener la rigidez de la herramienta. Los socavados funcionales — ranuras para anillos tóricos, alivios de rosca, chaveteros, ranuras en T — deben conservarse; su costo se justifica por requisitos de ensamblaje y sellado que no pueden cumplirse de otra manera.
Por qué los socavados aumentan el costo de mecanizado CNC
Los socavados no son inherentemente problemáticos desde un punto de vista de ingeniería. El aumento de costo proviene de una restricción específica de fabricación: las fresas estándar se mueven en los ejes X, Y y Z y solo pueden cortar geometría que puedan alcanzar en una trayectoria de aproximación recta. Cuando la geometría está “oculta” de esta aproximación directa, el flujo de trabajo de mecanizado se interrumpe.
Los cinco factores de costo desde la perspectiva del proveedor:
| Factor de coste | Mecanismo | Impacto típico |
|---|---|---|
| Herramientas especializadas | Las fresas estándar no pueden alcanzar los socavados; se requieren fresas de caramelo, para ranuras en T o de forma | +10–30% en costo de herramientas |
| Configuraciones adicionales | La pieza debe reposicionarse o re-fijarse para cada nueva dirección de acceso | +15–40% en tiempo de ciclo |
| Eficiencia de corte reducida | Herramientas más largas y menos rígidas requieren velocidades de avance más bajas y profundidades menores por pasada | Menor tasa de remoción de material en todo el proceso |
| Complejidad de inspección | La geometría del socavado no puede medirse con calibradores estándar; requiere CMM o calibres personalizados | Tiempo y costo adicionales de control de calidad |
| Complejidad de programación CAM | Las trayectorias de herramienta estándar producen colisiones herramienta-pieza; requiere programación personalizada de prevención de colisiones | Mayor tiempo de ingeniería pre-producción |
El mecanismo real del costo: Una pieza estándar con cuatro paredes verticales, fondo plano y agujeros simples puede programarse y mecanizarse en una sola configuración con fresas estándar a parámetros de corte casi máximos. Agregue una ranura de retención interna que requiera una fresa de caramelo y una segunda configuración, y el tiempo de ciclo aumenta un 25–40% — no porque la ranura en sí tarde mucho en cortarse, sino porque la segunda configuración requiere re-fijación, verificación de alineación y cambios de herramienta.
Socavados funcionales: cuáles deben conservarse
Antes de que cualquier revisión DFM elimine socavados, ingeniería debe distinguir las características que son estructural o funcionalmente necesarias de las que están presentes por razones cosméticas, heredadas o no examinadas.
| Tipo de socavado | Conservar o rediseñar | Razón de ingeniería |
|---|---|---|
| Ranura para anillo tórico | Conservar | La función de sellado requiere profundidad, ancho y tolerancia específicos de la ranura para comprimir el anillo tórico a la relación de compresión correcta |
| Alivio de rosca | Conservar | Permite que la herramienta de roscado complete la forma de la rosca en la parte inferior del acoplamiento de la rosca; sin él, el último paso de rosca queda incompleto |
| Chavetero | Conservar | Proporciona transmisión de torque positiva entre el eje y el cubo; no hay alternativa sin un rediseño completo |
| Ranura en T | Conservar (optimizar dimensiones) | Permite la retención deslizante con tuercas en T estándar; optimizar a los anchos estándar de fresas para ranuras en T |
| Unión de cola de milano | Conservar si es necesario | Proporciona un enclavamiento mecánico que resiste fuerzas de extracción; evaluar si una característica externa más simple puede reemplazarla |
| Ranura de retención a presión | Conservar si es necesario | Permite la retención en ensamblaje ciego; evaluar si la secuencia de ensamblaje puede cambiarse para permitir una característica externa |
| Ranura interna decorativa | Eliminar | Sin contribución funcional; puramente cosmética |
| Ranura heredada del diseño de fundición | Eliminar | Heredada de un predecesor de fundición o moldeo por inyección; no tiene función en la versión mecanizada CNC |
| Hueco interno oculto | Eliminar | Si no se utiliza para flujo de fluido, retención de componentes o ensamblaje, no existe justificación de ingeniería para el costo |
Ranuras para junta tórica en detalle: Una ranura para junta tórica es un socavado de precisión que requiere tolerancias de ±0.025–0.050 mm en ancho y profundidad de ranura para lograr la relación de compresión especificada de la junta tórica (típicamente 10–30% del diámetro de la sección transversal de la junta). La ranura no puede ser reemplazada por un sello plano o empaque en la mayoría de las aplicaciones de presión sin un rediseño significativo de la interfaz de acoplamiento. Este es el socavado funcional prototípico: el costo de mecanizado es real, pero la función de ingeniería es indispensable.
Alivios de rosca en detalle: Los alivios de rosca son ranuras cortas (1–3 mm) en la salida de la rosca que permiten que la herramienta de roscado se retire sin cortar un paso final incompleto. Sin un alivio de rosca, el último paso o dos de la rosca tienen una forma irregular que produce dificultad de ensamblaje y profundidad de acoplamiento de rosca incorrecta. Los alivios de rosca se mecanizan con la herramienta de roscado ya en uso, típicamente agregando un tiempo de ciclo mínimo, y nunca deben eliminarse.
Revisión DFM: Eliminación de socavados no funcionales
La estrategia de reducción de socavados más rentable no requiere rediseñar la geometría — requiere preguntarse sistemáticamente si cada socavado cumple una función de ingeniería.
Lista de verificación DFM para cada característica de socavado:
- ¿La eliminación de esta característica afecta el sellado, la retención de fluidos o el rendimiento de presión?
- ¿La eliminación de esta característica afecta el ensamblaje — retención, alineación o acoplamiento?
- ¿La eliminación de esta característica afecta la transmisión de par o el bloqueo mecánico?
- ¿Es esta característica visible o accesible después del ensamblaje final?
- ¿Puede una fresa estándar alcanzar esta característica sin herramientas especiales?
Si las respuestas a las preguntas 1–3 son todas no, la característica es candidata para eliminación. Si la respuesta a la pregunta 4 es no (la característica está oculta después del ensamblaje), y no hay función de ingeniería, la eliminación es sencilla — no afectará el producto en servicio.
El caso más común para eliminación: Ranuras decorativas internas, chaflanes o huecos en superficies que quedan completamente encerradas después del ensamblaje. Estas características a veces se agregaron durante el diseño inicial por razones estéticas (visibles en renderizados 3D) sin reconocer que serían invisibles en el producto ensamblado. Agregan cero valor al producto pero requieren herramientas especiales y configuraciones adicionales cada vez que se mecaniza la pieza.
Características heredadas de procesos de fabricación anteriores: Productos convertidos de fundición, fundición a presión o moldeo por inyección a mecanizado CNC frecuentemente llevan características geométricas que eran funcionales en el proceso original (ángulos de desmoldeo, características de línea de partición, ayudas de fundición) pero no tienen función en el mecanizado CNC. Estas deben identificarse y eliminarse sistemáticamente durante la revisión DFM.
Estandarización de dimensiones de socavados para coincidir con herramientas estándar
Para socavados que deben mantenerse, la reducción de costos más impactante es asegurar que las dimensiones del socavado correspondan a tamaños de herramientas estándar disponibles. Las dimensiones no estándar son la fuente más común de costos innecesarios en el mecanizado de socavados.
Tamaños de cortadores estándar para herramientas de socavado comunes:
- Cortadores de ranura en T (métrico): 6, 8, 10, 12, 16, 18, 20 mm de diámetro de cortador; diámetros de cuello y rangos de profundidad estándar
- Cortadores de socavado tipo piruleta/bola: 3, 4, 6, 8, 10 mm de diámetro de bola; diámetros de cuello correspondientes
- Cortadores de ranura para chavetero (pulgadas): 1/8″, 3/16″, 1/4″, 5/16″, 3/8″, 1/2″ de diámetro de cortador
- Dimensiones de ranura para junta tórica: estandarizadas según tamaños de junta tórica AS568 (pulgadas) o ISO 3601 (métrico), con ancho y profundidad de ranura correspondientes
La trampa de dimensiones no estándar: Un socavado especificado con ancho de 7.3 mm no tiene un cortador estándar de ranura en T o piruleta que coincida. El taller de mecanizado tiene dos opciones: pedir un cortador personalizado (agregando $150–$500+ y 1–3 semanas de plazo de entrega) o usar una herramienta estándar de tamaño cercano con programación modificada (produciendo una característica ligeramente inexacta que puede requerir aprobación de ingeniería). Cambiar la especificación a 8 mm coincide con el cortador estándar más cercano, elimina el requisito de herramienta personalizada y típicamente reduce el costo por pieza en 20–30%.
Incluso pequeñas desviaciones de tamaños estándar activan herramientas personalizadas: Una desviación de 0.5 mm de un tamaño de cortador estándar no es un compromiso de fabricación — es una especificación de herramienta personalizada. Los equipos de ingeniería y compras frecuentemente subestiman cuán estrictamente se definen los tamaños de herramientas estándar y cuán fácilmente los maquinistas escalan incluso pequeñas dimensiones no estándar a herramientas personalizadas.
Las dimensiones estándar de ranura para junta tórica eliminan las conjeturas: Las ranuras para junta tórica especificadas según los estándares AS568 o ISO 3601 tienen requisitos bien documentados de ancho, profundidad y acabado superficial de ranura que corresponden a diámetros específicos de sección transversal de junta tórica. Estas dimensiones de ranura estándar se mecanizan rutinariamente con herramientas de ranurado estándar. Las ranuras para junta tórica no estándar que no corresponden a ningún tamaño estándar de junta tórica requieren justificación de ingeniería y a menudo herramientas personalizadas.
Control de profundidad de socavado para mantener la rigidez de la herramienta
La rigidez de la herramienta para herramientas de alcance largo requeridas para socavados profundos disminuye con el cubo de la longitud de alcance de la herramienta. Esto significa que duplicar la profundidad de alcance reduce la rigidez de la herramienta por un factor de 8 — no de 2. Los socavados profundos por lo tanto producen problemas desproporcionados con deflexión de herramienta, vibración, precisión dimensional y acabado superficial.
Guías de profundidad por nivel de riesgo:
- ≤2–3×D (diámetro de herramienta): mecanizado estable, avances y velocidades estándar, acabado superficial aceptable
- 3–4×D: riesgo moderado; reducir la velocidad de avance 20–30%, tomar profundidades más ligeras por pasada
- 4–5×D: alto riesgo de vibración; requiere evaluación completa de trayectoria de herramienta, velocidad de avance y velocidad de husillo
- Por encima de 5×D: riesgo muy alto; considerar rediseñar la característica, usar una herramienta de mayor diámetro o acceder desde una dirección diferente
Qué sucede con profundidad excesiva: Una fresa de lollipop de 6 mm de diámetro que alcanza 25 mm dentro de una característica (≈4×D) se desvía bajo las fuerzas de corte, produciendo imprecisión dimensional y marcas de vibración. La rugosidad superficial (Ra) puede saltar de 0.8–1.6 µm (condiciones estables) a 3.2–6.3 µm (condiciones de largo alcance con vibración). La precisión dimensional en la característica de socavado se degrada de ±0.025 mm a ±0.050–0.100 mm. Reducir la profundidad del socavado de 25 mm a 15 mm (2.5×D) restaura las condiciones de mecanizado estables.
Impacto en el tiempo de ciclo: Los socavados profundos requieren parámetros conservadores que aumentan el tiempo de mecanizado en un 30–80% en comparación con la misma característica a menor profundidad. Una operación de mecanizado que toma 3 minutos a 2×D puede tomar 5–6 minutos a 4×D — un aumento que la especificación del dibujo produce directamente al exceder el rango operativo estable de la herramienta.
Diseño de socavados para un mejor acceso de la herramienta
El acceso de la herramienta es la variable de ingeniería principal que separa los socavados costosos de los asequibles. Dos socavados con dimensiones idénticas pueden tener costos de mecanizado drásticamente diferentes dependiendo de cómo la geometría circundante afecta la entrada, salida y compromiso de la herramienta.
Trayectoria de entrada clara de la herramienta: Una herramienta de corte necesita entrar y salir de la característica de socavado de manera controlada. Las geometrías internas cerradas sin una trayectoria de aproximación directa requieren que la herramienta se inserte, reposicione y comprometa en ángulos inusuales — aumentando la complejidad de configuración y el tiempo de programación. Los diseños de lado abierto que permiten que la herramienta se aproxime en línea recta desde el exterior de la pieza son dramáticamente más simples.
Espacio libre alrededor de la característica: Las herramientas de socavado son típicamente de menor diámetro que los espacios que están cortando para permitir que el cuello pase. La herramienta necesita espacio libre radial para girar sin colisión. Una ranura de socavado de 6 mm requiere aproximadamente 8–10 mm de espacio libre circundante para el cuerpo de la herramienta. Diseñar la geometría circundante con espacio libre insuficiente obliga al programador a usar trayectorias de herramienta especiales de evitación de colisiones y avances más lentos.
Socavados de lado abierto vs. cerrados:
| Tipo de diseño | Acceso a la herramienta | Requisito de configuración | Nivel de costo |
|---|---|---|---|
| Abierto en una cara (la herramienta entra desde el lateral) | Directo, en una sola pasada | Configuración única | Bajo |
| Abierto en la parte superior (la herramienta entra verticalmente desde el cambio de herramienta) | Directo con aproximación estándar | Configuración única | Bajo-medio |
| Totalmente cerrado (dentro de una cavidad) | Requiere fresa lollipop o cortador especializado | A menudo dos configuraciones | Alta |
| Ranura interna en agujero ciego | Restricción máxima | Mínimo dos configuraciones | Muy alta |
Abrir un lado de una característica elimina una configuración completa: Una ranura de retención interna en un agujero de carcasa es una operación de dos configuraciones: la pieza debe fijarse para permitir que la herramienta acceda al interior del agujero. Si la misma función de retención se puede lograr con una ranura en el exterior de un eje o carcasa, se elimina una configuración, las herramientas de torneado estándar reemplazan la fresa lollipop y la inspección se vuelve sencilla.
Ranuras internas vs. externas: comparación de costos
Las ranuras internas cuestan más que las externas en todos los factores de costo simultáneamente.
| Factor | Ranura interna | Ranura externa |
|---|---|---|
| Acceso a la herramienta | Restringido; la herramienta debe entrar en la cavidad | Abierto; la herramienta se aproxima desde el exterior |
| Herramientas requeridas | Fresas lollipop, fresas de ranura en T, herramientas personalizadas | Fresas estándar, herramientas de torneado |
| Número de instalaciones | A menudo 2–3 configuraciones | Típicamente 1 configuración |
| Parámetros de corte | Avance y profundidad reducidos; herramienta más larga | Parámetros estándar; herramienta más corta y rígida |
| Tiempo de ciclo | +20–50% en comparación con la característica externa equivalente | Valor de referencia |
| Inspección | Se requiere calibre especial o personalizado | Calibradores, calibre estándar |
La razón por la que las ranuras internas cuestan más no es la complejidad geométrica — es que el material circundante bloquea la herramienta, forzando el uso de herramientas más largas y por lo tanto menos rígidas, que deben operarse con parámetros conservadores. Las ranuras externas eliminan esta restricción: la herramienta se aproxima a la característica desde fuera del contorno de la pieza, permitiendo configuraciones de herramienta cortas y rígidas con parámetros de corte estándar.
Cuando las ranuras internas son inevitables: En algunos casos — ranuras de ajuste a presión internas, ranuras para anillos O en agujeros ciegos, ranuras de retención de rodamientos dentro de carcasas — la ranura interna cumple una función que ninguna característica externa puede reemplazar sin cambiar fundamentalmente el diseño del ensamblaje. En estos casos, acepte el sobrecosto y concéntrese en optimizar la profundidad y las dimensiones para minimizarlo.
Mecanizado de 5 ejes y ranuras
El mecanizado de 5 ejes aborda el problema de acceso a la herramienta permitiendo que el husillo se incline y la pieza de trabajo gire, presentando la herramienta de corte a la característica en un ángulo óptimo. Esto cambia algunas características de ranura de “inaccesibles con 3 ejes” a “accesibles con herramientas estándar en ángulo”.”
Donde el mecanizado de 5 ejes reduce el costo de las ranuras:
- Las características que requieren 2–3 configuraciones en 3 ejes a menudo se pueden completar en una sola configuración inclinando la pieza para proporcionar acceso a la herramienta
- Las características que requieren una fresa lollipop en 3 ejes a veces se pueden alcanzar con una fresa estándar en ángulo inclinado
- Las piezas de múltiples superficies con ranuras en varias caras se benefician más de la consolidación de 5 ejes
Donde el mecanizado de 5 ejes no resuelve el problema:
- Las ranuras profundas y estrechas que exceden la relación alcance-diámetro de la herramienta siguen siendo difíciles independientemente de la capacidad de la máquina
- La tarifa horaria de la máquina de 5 ejes es típicamente 40–80% más alta que la de un centro de mecanizado de 3 ejes; para piezas donde el 3 ejes con dos configuraciones es más rápido que la programación y configuración de 5 ejes, el 3 ejes sigue siendo más económico
- La programación compleja de 5 ejes requiere ingenieros CAM familiarizados con la prevención de colisiones y la optimización del eje de la herramienta — no disponible universalmente en proveedores de mecanizado de menor costo
| Escenario | Enfoque de 3 ejes | Enfoque de 5 ejes |
|---|---|---|
| Socavado simple único | Bajo costo | Mayor costo (prima de tarifa de máquina no justificada) |
| Socavado con múltiples configuraciones desde una dirección | Costo moderado | Frecuentemente menor costo mediante eliminación de configuraciones |
| Pieza compleja con socavados en múltiples caras | Costoso (muchas configuraciones) | Frecuentemente costo total significativamente menor |
| Socavado profundo y estrecho | Costoso (herramientas especiales) | Aún costoso (límite de rigidez de la herramienta) |
La implicación de diseño: El enfoque más rentable para la mayoría de los productos no es depender del mecanizado 5-axis para manejar socavados difíciles, sino diseñar los socavados para que sean accesibles en máquinas de 3 ejes. La capacidad 5-axis es más valiosa para piezas genuinamente complejas con múltiples superficies donde la geometría del socavado es inevitable, no como un remedio para problemas evitables de DFM.
Principales conclusiones
- Los socavados aumentan el costo mediante la limitación de acceso, no por complejidad geométrica: el factor de costo es la necesidad de herramientas especiales (cortadores de paleta, ranura en T, fresas de forma), configuraciones adicionales y parámetros de corte conservadores — no el tamaño o la forma de la característica en sí.
- Los socavados funcionales deben mantenerse: ranuras para anillos O, alivios de rosca, chaveteros y ranuras en T permiten sellado, acoplamiento de rosca, transmisión de par y retención mecánica respectivamente. Estas funciones no pueden eliminarse sin cambios fundamentales de diseño.
- Los socavados no funcionales deben eliminarse en la revisión de DFM: ranuras internas no visibles después del ensamblaje, huecos decorativos y características heredadas de procesos de fabricación anteriores añaden 20–50% al costo de mecanizado con cero beneficio de rendimiento del producto.
- Ajustar las dimensiones del socavado a tamaños estándar de cortadores es la reducción de costo individual más rápida: cambiar un ancho de socavado de 7,3 mm a 8 mm elimina herramientas personalizadas, reduce el costo 20–30% y acorta el plazo de entrega hasta 3 semanas.
- La profundidad del socavado no debe exceder aproximadamente 3×D del diámetro de la herramienta: más allá de este límite, la rigidez de la herramienta disminuye cúbicamente con la profundidad, causando vibración, inexactitud dimensional y aumentos de tiempo de ciclo de 30–80%.
- Los socavados internos cuestan significativamente más que los externos: para cada factor de costo — herramientas, número de configuraciones, eficiencia de corte, inspección — los socavados internos conllevan una prima. Cuando la función lo permite, mover una ranura de retención del interior de un orificio al exterior de un eje es uno de los cambios de DFM de mayor apalancamiento posibles.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): al solicitar cotizaciones para piezas con socavados, proporcione el dibujo de mecanizado con todas las características de socavado explícitamente identificadas con profundidad, ancho y tolerancia. Los proveedores que cotizan sin esta información típicamente añaden precios de contingencia para requisitos de herramientas especiales no especificados, o descubren los socavados después de cotizar y emiten órdenes de cambio. La especificación clara y anticipada de la geometría del socavado, combinada con colaboración de DFM antes de la liberación del dibujo, produce consistentemente cotizaciones iniciales más bajas y precisas.
Preguntas frecuentes
¿Qué es un socavado en el mecanizado CNC?
Un socavado en el mecanizado CNC es cualquier característica que no puede mecanizarse con una fresa estándar o herramienta de torneado que se mueve en una dirección única y recta. La característica está “oculta” de la línea directa de aproximación de la herramienta, requiriendo herramientas especiales (cortadores de paleta, cortadores de ranura en T, herramientas de forma) o reposicionamiento de la pieza de trabajo para acceder desde una dirección diferente. Ejemplos comunes incluyen ranuras de retención internas dentro de orificios, ranuras para anillos O en caras de sellado, ranuras en T en dispositivos de sujeción, alivios de rosca en terminaciones de rosca, chaveteros y uniones de cola de milano. La característica técnica definitoria no es la forma de la característica sino el hecho de que la geometría circundante bloquea una herramienta estándar para alcanzarla en una sola configuración.
¿Por qué los socavados aumentan el costo del mecanizado CNC?
Los socavados interrumpen el flujo de trabajo estándar de mecanizado de tres maneras simultáneas. Primero, requieren herramientas especializadas — cortadores de paleta, cortadores de ranura en T o herramientas de forma personalizadas — que cuestan $50–$500+ por herramienta, tienen disponibilidad limitada y requieren parámetros de corte más lentos debido a su rigidez reducida en comparación con fresas estándar. Segundo, típicamente requieren configuraciones adicionales — reposicionamiento y re-sujeción de la pieza de trabajo — lo que añade 20–50% al tiempo de ciclo por configuración adicional. Tercero, los socavados profundos o cerrados requieren herramientas más largas con rigidez reducida (la rigidez de la herramienta disminuye con el cubo de la longitud de alcance), forzando reducciones adicionales en la velocidad de avance y la profundidad de corte. El efecto acumulativo en una pieza moderadamente compleja con varios socavados internos puede ser 35–50% mayor costo total de mecanizado en comparación con una pieza equivalente diseñada para evitar socavados innecesarios.
¿Qué tan profundo puede ser un socavado en el mecanizado CNC?
La guía práctica de profundidad para socavados es ≤2–3× el diámetro de la herramienta (D) para mecanizado estable y rentable. A esta profundidad, la herramienta tiene rigidez adecuada para mantener geometría y acabado superficial consistentes con parámetros de corte casi estándar. A 3–4×D, se requieren velocidades de avance reducidas y múltiples pasadas. Por encima de 4–5×D, vibración, inexactitud dimensional (deriva dimensional de ±0,050–0,100 mm en lugar de ±0,025 mm) y mal acabado superficial (Ra 3,2–6,3 µm en lugar de 0,8–1,6 µm) se vuelven probables incluso en materiales blandos. Para socavados que requieren profundidad superior a 4×D, el diseño debe revisarse para la función — la función requerida puede ser alcanzable con una ranura menos profunda, una herramienta de mayor diámetro (permitiendo que la misma ranura esté a un múltiplo de D menor), o una dirección de acceso diferente que permita un alcance de herramienta más corto.
¿Cuándo deben usarse socavados externos en lugar de internos?
Las socavaduras externas deben utilizarse siempre que la misma función pueda lograrse en una superficie externa en lugar de dentro de un orificio o cavidad. Las socavaduras internas requieren que la herramienta alcance el interior de la pieza, lo que obliga a utilizar herramientas largas y menos rígidas y, por lo general, requiere una segunda configuración para el acceso. Las socavaduras externas se alcanzan desde el exterior de la pieza con herramientas cortas y rígidas en una sola configuración. La diferencia de costo es significativa: las socavaduras internas añaden un 20–50% al tiempo de ciclo y a menudo requieren herramientas especiales; las socavaduras externas pueden mecanizarse típicamente con fresas estándar o herramientas de torneado a parámetros de corte completos. La cuestión de diseño es si la función de la socavadura — generalmente retención, sellado o alineación — requiere que esté dentro de un orificio o si el ensamblaje puede rediseñarse para ubicar la característica en una superficie externa.
¿Qué herramientas se utilizan para mecanizar socavaduras?
Los cuatro tipos principales de herramientas para socavaduras son: fresas de chupete (un extremo esférico o de bola en un vástago de cuello estrecho) para ranuras internas y huecos socavados accesibles desde arriba; fresas de ranura en T (una fresa en forma de disco sobre un cuello cilíndrico) para características de ranura horizontales que requieren corte en ambas direcciones perpendiculares al eje de la herramienta; fresas para ranuras de chavetero (geometría similar a las fresas de ranura en T pero más estrechas) para aplicaciones de chaveteros y ranuras de precisión similares; y herramientas de forma (herramientas con perfil personalizado) para secciones transversales de socavado no estándar. Los cuatro tipos de herramientas comparten la característica de tener un diámetro de cuello menor que el diámetro de la cabeza de corte, lo que les permite mecanizar la geometría oculta de las socavaduras. Esta construcción de cuello también reduce la rigidez de la herramienta en comparación con una fresa sólida, razón por la cual la profundidad de la socavadura debe limitarse para mantener una precisión aceptable.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC, incluida la revisión sistemática de DFM para características de socavado en aluminio, acero inoxidable, titanio y plásticos de ingeniería para programas de fabricación OEM en aeroespacial, dispositivos médicos, automatización industrial y electrónica de consumo. Referencias técnicas: Machinery’s Handbook (Fresas y Mecanizado de Socavaduras), SME Fundamentals of Tool Design (Herramientas de Forma y Operaciones Especiales), Sandvik Coromant Milling Application Guide, AS568 (Dimensiones de Ranuras para Juntas Tóricas, SAE), ISO 3601 (Juntas Tóricas — Dimensiones y Tolerancias de Ranuras).
¿Buscas piezas mecanizadas CNC con características de socavado?
En CMS, proporcionamos revisión de DFM en la etapa de cotización que identifica socavaduras innecesarias, recomienda dimensiones estandarizadas para las características requeridas y confirma la viabilidad de acceso de la herramienta antes de comenzar el mecanizado — reduciendo tanto el precio cotizado como el riesgo de producción.
[Solicitar una revisión de DFM para socavaduras y una cotización de mecanizado CNC →]


