
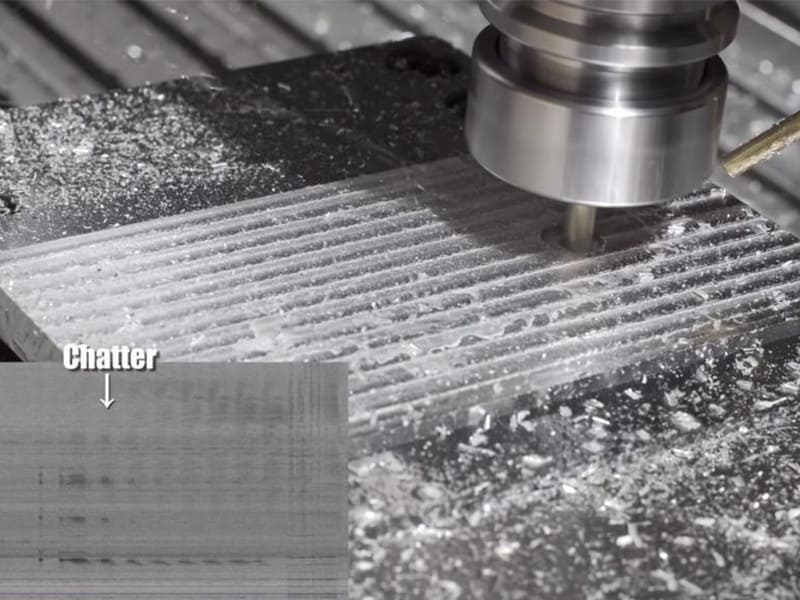
Respuesta rápida: El chatter en el mecanizado es una vibración regenerativa autoexcitada que ocurre cuando las fuerzas de corte interactúan con la flexibilidad de la herramienta, la pieza o la estructura de la máquina para crear un bucle de retroalimentación: cada pasada deja una superficie ondulada, la siguiente pasada encuentra esa ondulación y genera una fuerza de corte fluctuante, que amplifica la vibración, creando una onda más grande — y el ciclo se intensifica. El chatter produce patrones característicos de ondas uniformemente espaciadas en la superficie mecanizada, un ruido de corte agudo o aullante, desgaste rápido de la herramienta (la reducción de la vida útil de la herramienta de 30–50% es común) e imprecisión dimensional. La acción correctiva inicial más efectiva es reducir el voladizo de la herramienta — acortar el voladizo de 6× a 3× el diámetro de la herramienta puede eliminar el chatter inmediatamente porque la rigidez a la flexión escala con el cubo inverso de la longitud. El segundo ajuste más rápido es la modificación de la velocidad del husillo en ±10–20%, lo que aleja la frecuencia de corte de la frecuencia natural del sistema.
Qué es realmente el chatter — El mecanismo regenerativo
El chatter no es una vibración aleatoria — tiene un mecanismo físico específico llamado chatter regenerativo que debe entenderse para aplicar la solución correcta.
El bucle de retroalimentación que causa el chatter: Cada pasada de corte deja una superficie con cierta ondulación. Cuando el siguiente diente (o la misma herramienta en la siguiente revolución) encuentra esta superficie ondulada, el espesor instantáneo de la viruta fluctúa a medida que la herramienta sigue la irregularidad de la superficie. Este espesor de viruta fluctuante produce una fuerza de corte fluctuante. La fuerza fluctuante hace que la herramienta y la pieza vibren. La vibración deja un patrón de ondas más grande en la superficie. El siguiente diente encuentra una superficie más ondulada — y el ciclo se intensifica. En 2–3 segundos desde su inicio, el chatter típicamente se vuelve severo.
Por qué la vibración normal es diferente: La vibración forzada aleatoria (por desbalanceo, corte interrumpido, imperfecciones de los rodamientos) no se intensifica — se mantiene en la magnitud impulsada por la fuerza de entrada. El chatter regenerativo se intensifica porque la vibración se autogenera a partir de su propio ciclo anterior. Esta es también la razón por la que el chatter a menudo aparece repentinamente a mitad del corte: el sistema se vuelve marginalmente inestable a medida que cambian las condiciones (la herramienta se desgasta, la profundidad de acoplamiento aumenta, la temperatura cambia la sujeción del portaherramientas).
El diagrama de lóbulos de estabilidad (conceptual): Para cualquier sistema herramienta-husillo-pieza, existen combinaciones de velocidad del husillo y profundidad axial de corte que son incondicionalmente estables, y otras que producen chatter. Los “lóbulos” estables ocurren a velocidades del husillo donde la frecuencia de paso de diente produce una relación de fase favorable con la frecuencia de vibración natural de la herramienta. Esta es la razón por la que ajustar la velocidad del husillo en ±10–20% a menudo resuelve el chatter — mueve el punto de operación de una zona inestable a un lóbulo estable.
Cómo reconocer el chatter
Señales audibles (primer y más rápido indicador)
Los maquinistas experimentados detectan el chatter por el sonido antes de que aparezca cualquier evidencia visual en la pieza. El corte estable produce un zumbido o zumbido consistente a un tono fijo. El chatter produce:
- Un chillido agudo o ruido aullante
- Sonido que oscila en tono o intensidad — no constante
- Un ruido que se vuelve más fuerte en segundos en lugar de permanecer constante
El cambio de sonido de estable a chatter a menudo toma 2–5 segundos desde el inicio inicial. Detenerse o ajustar en este punto previene daños en la superficie; continuar permite que la vibración crezca hasta que aparezcan marcas visibles en la pieza.
Señales visuales en la superficie de la pieza
Las marcas de chatter se distinguen de la rugosidad superficial normal por su regularidad. La rugosidad superficial mecanizada normal (por avance por diente, radio de punta, etc.) es una textura uniforme sin periodicidad a gran escala. Las marcas de chatter son:
- Ondas uniformemente espaciadas con longitud de onda consistente en toda la superficie mecanizada
- “Patrón de ”tabla de lavar" visible a una distancia de visualización de 20–50 cm
- Longitud de onda típicamente de 0.1–1.0 mm dependiendo de la velocidad del husillo y la frecuencia natural del sistema
- Rugosidad superficial (Ra) que aumenta de aproximadamente 0.8–1.6 µm (estable) a 3.2–6.3 µm o peor
Indicadores de la máquina
En máquinas con monitoreo de carga del husillo, el chatter produce lecturas de carga del husillo oscilantes en lugar de un valor constante. La variación de carga de ±10–30% de la carga media es característica. Para operadores sin monitoreo de carga, el husillo vibra visiblemente en chatter severo, y se puede ver la herramienta oscilando.
Causas raíz: El modelo de tres factores
El chatter requiere tres condiciones simultáneas: suficiente fuerza de corte para excitar la vibración, suficiente flexibilidad del sistema para permitir que la vibración crezca, y una relación de frecuencia que permita que el mecanismo de retroalimentación regenerativa funcione. Elimine cualquiera de los tres y el chatter se detiene.
| Categoría de causa raíz | Causas específicas | Efecto de ingeniería principal |
|---|---|---|
| Flexibilidad del sistema — herramienta | Voladizo largo (>4×D); diámetro pequeño; HSS vs. carburo; mal portaherramientas | Deflexión de la herramienta bajo fuerza de corte; reduce la rigidez efectiva |
| Flexibilidad del sistema — pieza | Paredes delgadas (<2–3 mm); longitud sin soporte; mal apriete | Deflexión de la pieza; chatter localizado en áreas flexibles |
| Flexibilidad del sistema — máquina | Rodamientos del husillo desgastados; guías flojas; deslizadores de columna desgastados | Reducción de rigidez del lado de la máquina |
| Resonancia (coincidencia de frecuencia) | La velocidad del husillo coincide con la frecuencia natural del sistema | Amplificación de vibración en condición resonante |
| Desequilibrio de parámetros de corte | Profundidad de corte demasiado alta; avance por diente demasiado bajo (fricción); compromiso incorrecto | Fuerza de corte excesiva o desestabilizadora |
Voladizo de la herramienta: el factor dominante de rigidez
La rigidez a la flexión de la herramienta escala como EI/L³ — inversamente al cubo de la longitud de voladizo L. Duplicar el voladizo reduce la rigidez en un factor de 8. Una herramienta con un voladizo de 6× el diámetro tiene solo 1/8 de la rigidez de la misma herramienta con un voladizo de 3× el diámetro. Por eso, pequeños cambios en el voladizo producen efectos dramáticos de vibración:
- Reducir el voladizo de 60 mm a 40 mm en una herramienta de 10 mm: la rigidez aumenta en un factor de (60/40)³ = 3.4×
- Esta es frecuentemente la diferencia entre un sistema inestable y uno estable
Avance y roce: el problema contraintuitivo
Reducir el avance para “estar más seguro” cuando aparece la vibración es una de las respuestas incorrectas más comunes. Cuando el espesor de viruta (avance por diente) cae por debajo de aproximadamente 0.02–0.03 mm en aluminio y 0.01–0.02 mm en acero, la herramienta comienza a rozar la superficie en lugar de cortarla. El roce produce fuerzas de corte irregulares y fluctuantes que pueden iniciar o empeorar la vibración. Aumentar el avance de 0.02 mm/diente a 0.05 mm/diente en esta situación restaura el corte limpio y estabiliza el proceso.
Identificando la fuente: vibración de herramienta vs vibración de pieza de trabajo
La acción correctiva para la vibración depende completamente de si la flexibilidad principal está en el sistema portaherramientas o en la pieza de trabajo. Estas dos fuentes se distinguen por la ubicación de las marcas de vibración en la pieza.
Vibración de herramienta: La fuente de vibración es la flexión de la herramienta bajo la fuerza de corte. La deflexión es consistente independientemente de dónde en la pieza de trabajo esté cortando la herramienta. Patrón característico: las marcas de vibración aparecen uniformemente en toda la superficie mecanizada — sin cambio en la severidad entre diferentes áreas de la pieza.
Vibración de pieza de trabajo: La fuente de vibración es la flexión de la pieza de trabajo en puntos débiles. Diferentes áreas de la pieza tienen diferente rigidez. Patrón característico: las marcas de vibración se localizan en las áreas flexibles — cerca de la parte superior de una pared delgada, en el medio de un tramo sin soporte, a lo largo de una longitud de eje sin soporte. La base de la pared delgada, donde el dispositivo de sujeción proporciona rigidez, se mecaniza limpiamente.
Prueba de diagnóstico: Si acortar la herramienta elimina la vibración → la rigidez de la herramienta era el problema. Si mejorar la sujeción o agregar soporte reduce la vibración → la rigidez de la pieza de trabajo era el problema. Si cambiar la velocidad del husillo en un 10–20% elimina la vibración → la resonancia era el mecanismo principal independientemente de la fuente.
Correcciones en orden de prioridad
Reducir el voladizo de la herramienta (mayor impacto, efecto inmediato)
La intervención individual de mayor impacto es reducir el voladizo de la herramienta al mínimo que despeje la característica de la pieza de trabajo. La relación exponencial rigidez-longitud significa que pequeñas reducciones en el voladizo producen mejoras desproporcionadas en la estabilidad.
Objetivos prácticos: ≤3×D es el rango estable para la mayoría de las operaciones de mecanizado; 4–5×D es riesgo moderado que requiere ajuste de parámetros; por encima de 5–6×D, es probable la vibración en cualquier material excepto los más blandos con cortes ligeros.
Para el fresado de cavidades profundas donde se requieren herramientas largas: use la herramienta de mayor diámetro posible, avance a través de múltiples etapas de profundidad de corte con herramientas más cortas cuando sea posible, y considere herramientas especiales de longitud corta para las pasadas más profundas.
Ajustar la velocidad del husillo ±10–20% (corrección en tiempo real más rápida)
La velocidad del husillo determina la frecuencia de corte (frecuencia de paso de diente = velocidad del husillo × número de filos). Si esta frecuencia se alinea con la frecuencia natural del sistema, la resonancia amplifica la vibración. Cambiar la velocidad en un 10–20% en cualquier dirección mueve el punto de operación fuera de la zona de resonancia.
Procedimiento: anote las RPM actuales cuando aparece la vibración, reduzca en un 10%, observe el resultado. Si no hay mejora, aumente las RPM originales en un 10–20%. Ambas direcciones deben probarse porque el patrón de lóbulos estables no es uniforme — una RPM más baja puede ser menos estable que una más alta dependiendo del sistema específico.
Si la vibración desaparece por completo con un cambio específico de RPM y regresa cuando se restaura la velocidad original: el problema está impulsado por resonancia y el ajuste de RPM es la solución correcta.
Mejorar la sujeción de la pieza (corregir la flexibilidad de la pieza de trabajo)
Para la vibración de pieza de trabajo, la acción correctiva es aumentar la rigidez del sistema de soporte de la pieza:
- Agregue bloques de soporte o mordazas blandas que contacten la cara posterior de paredes delgadas
- Reduzca la longitud sin soporte de un eje reposicionando el contrapunto o agregando un apoyo fijo
- Rediseñe el dispositivo de sujeción para soportar la pieza más cerca de la zona de corte
- Use adhesivos de fijación temporal (cianoacrilato, epoxi) para estabilizar características delgadas durante el mecanizado de acabado
Para paredes delgadas específicamente: una estrategia de mecanizado que deja una “alma de soporte temporal” de material que conecta la pared delgada con la estructura adyacente, que se elimina en la pasada final, reduce significativamente la vibración durante las etapas intermedias de mecanizado.
Reducir la profundidad axial de corte
Reducir la profundidad de corte disminuye la magnitud de la fuerza de corte. Para un sistema marginalmente estable, reducir la profundidad axial de corte en un 30–50% puede llevar la condición de operación por debajo del límite de estabilidad. Esto tiene el costo de un mayor tiempo de ciclo (se requieren más pasadas) pero a menudo es la corrección más confiable cuando otros enfoques no están disponibles de inmediato.
Aumentar el avance (para vibración por roce a bajo avance)
Si el avance actual está en o por debajo del espesor mínimo de viruta para el material y la herramienta, aumentar el avance por diente a 0.05–0.10 mm restaura el régimen de corte de roce a cizallamiento y estabiliza la fuerza de corte.
Actualizar a herramientas de paso variable
Las fresas de paso variable tienen filos desigualmente espaciados que producen fuerzas de corte a múltiples frecuencias simultáneamente en lugar de una sola frecuencia de paso de diente. Esto evita la sincronización de la vibración a una sola frecuencia que permite el mecanismo de vibración regenerativa. Las herramientas de paso variable son particularmente efectivas para pasadas de acabado, mecanizado de paredes delgadas y mecanizado de aluminio a alta velocidad donde las herramientas estándar producen vibración.
Usar trayectorias adaptativas o trocoidales (corrección a nivel CAM)
El despeje adaptativo (fresado trocoidal, trayectorias de herramienta con compromiso constante) mantiene un ángulo de compromiso radial consistente a lo largo de toda la trayectoria, eliminando los cambios abruptos en la fuerza de corte que ocurren cuando las trayectorias convencionales entran en esquinas o cambian de dirección. Fuerza constante = condición de corte estable.
Selección de herramienta para resistencia al chatter
| Factor de la herramienta | Mayor riesgo de chatter | Menor riesgo de chatter |
|---|---|---|
| Diámetro | Pequeño (relación fuerza/área alta) | Más grande (use el máximo que despeje la característica) |
| Relación voladizo-diámetro | >5×D | ≤3×D |
| Material | HSS (módulo más bajo) | Carburo (~3× la rigidez del HSS) |
| Paso de la flauta | Paso igual | Paso variable |
| Portaherramientas | Pinza ER con extensión larga | Portaherramientas de contracción térmica o hidráulico |
| Número de filos | 2 filos (menor fuerza de corte por diente) | 4+ filos en materiales estables |
Carburo vs HSS: El módulo elástico del carburo cementado (~550–650 GPa) es aproximadamente 3 veces el del HSS (~200 GPa). Para la misma geometría de herramienta y voladizo, una herramienta de carburo produce aproximadamente 3 veces menos deflexión bajo la misma fuerza de corte. En aplicaciones donde la rigidez de la herramienta limita la estabilidad, las herramientas de carburo reducen sustancialmente el riesgo de vibración.
Rigidez del portaherramientas: Los portapinzas ER, aunque flexibles y ampliamente utilizados, permiten cierto descentramiento y tienen menor rigidez radial que los portahidráulicos o de contracción térmica. Para operaciones propensas a vibración (fresado de largo alcance, acabado de alta velocidad), actualizar de pinza ER a hidráulico o contracción térmica reduce la flexibilidad efectiva del sistema de herramienta.
Problemas de vibración específicos de la geometría
Paredes delgadas
Las paredes delgadas (por debajo de aproximadamente 2–3 mm en aluminio, 3–5 mm en acero) son estructuralmente flexibles en la dirección perpendicular al plano de la pared. A medida que se elimina material y la pared se vuelve progresivamente más delgada, su rigidez disminuye y el riesgo de vibración aumenta durante las pasadas finales. Enfoques correctivos estándar:
- Mecanizar ambos lados de la pared en paralelo, manteniendo el espesor de la pared aproximadamente igual a medida que se elimina material
- Dejar margen de mecanizado en una cara hasta que la otra esté completa, luego realizar una pasada final
- Usar fresado en concordancia (fresado descendente) que produce una viruta más gruesa en la entrada y se reduce hacia la salida, generando menor excitación de vibración que el fresado convencional
Cavidades y bolsillos profundos
Las cavidades profundas requieren herramientas largas. La combinación de la longitud de la herramienta y el espacio limitado para la evacuación de viruta crea riesgo de vibración independientemente de la rigidez de la pieza. Estrategias:
- Desbastar con las pasadas más profundas posibles usando una herramienta corta de gran diámetro hasta donde la profundidad lo permita; cambiar a una herramienta más larga solo para la profundidad restante
- Reducir la implicación radial (paso lateral) en las pasadas con herramienta larga para disminuir la fuerza de corte
- Usar herramientas de alto ángulo de hélice (40–45°) en aluminio, que producen una fuerza de corte más axialmente dirigida en lugar de radialmente dirigida, reduciendo el modo de vibración que genera vibración
Ejes largos en torneado
Los ejes con relación longitud-diámetro superior a aproximadamente 8:1 se deflectan bajo la fuerza de corte radial en torneado, produciendo vibración. Enfoques de control:
- Soportar con contrapunto vivo (contrapunta) hasta aproximadamente 20:1 L/D
- Añadir un luneta móvil para L/D superior a 10–15:1
- Reducir la profundidad de corte y aumentar el avance (viruta más gruesa por pasada, menos pasadas)
- Usar una herramienta de corte con ángulo de desprendimiento positivo y filo afilado para minimizar la fuerza radial
Errores comunes que empeoran la vibración
| Respuesta incorrecta | Por qué empeora la vibración | Acción correcta |
|---|---|---|
| Reducir el avance por diente | Entra en régimen de fricción; la fuerza se vuelve irregular | Aumentar el avance para restaurar un corte limpio |
| Aumentar RPM para “suavizar” el corte | Puede entrar en zona de resonancia | Ajustar en ±10–20%, probar ambas direcciones |
| Usar herramienta más larga para alcanzar | La rigidez disminuye con el cubo de la longitud | Usar la herramienta más corta que despeje la característica |
| Cambiar marca/recubrimiento de herramienta sin corregir la rigidez | La causa raíz (flexibilidad) no cambia | Acortar la herramienta o mejorar el soporte primero |
| Reducir solo la profundidad axial | Ayuda pero no aborda la causa raíz | Abordar la rigidez primero, luego reducir DOC si es necesario |
Principales conclusiones
- La vibración es una vibración autoexcitada regenerativa: la pasada anterior de la herramienta crea una superficie ondulada que produce fuerzas de corte fluctuantes en la siguiente pasada, lo que amplifica la vibración — no es un problema de ruido aleatorio.
- El diagnóstico más rápido es audible: el chatter produce un ruido oscilante y agudo que aumenta en intensidad. Responder en la etapa de cambio de sonido previene daños en la superficie.
- Las marcas de chatter están espaciadas periódicamente (longitud de onda típicamente de 0,1 a 1 mm): esto las distingue de la rugosidad aleatoria y confirma que el chatter es la causa de los problemas de calidad superficial.
- La reducción del voladizo de la herramienta es la corrección individual de mayor impacto: la rigidez escala con el cubo inverso de la longitud del voladizo — reducir el voladizo de 6×D a 3×D aumenta la rigidez en 8×.
- El ajuste de la velocidad del husillo de ±10–20 % es la corrección en tiempo real más rápida: desplaza la frecuencia de corte lejos de la frecuencia resonante del sistema — el mecanismo mediante el cual el chatter regenerativo se amplifica.
- Reducir el avance suele ser contraproducente: por debajo del espesor mínimo de viruta (~0,02–0,03 mm en aluminio), el corte transiciona a fricción, lo que genera fuerzas irregulares que inician o empeoran el chatter.
- Para equipos de compras y diseñadores de producto: el chatter es frecuentemente causado por características geométricas — paredes delgadas, cavidades profundas, características con relaciones de aspecto largas — más que por errores en los parámetros de mecanizado. Una revisión de DFM que identifique el espesor mínimo de pared (2 mm en aluminio), las relaciones profundidad-ancho de cavidades y las relaciones L/D de ejes antes de la congelación del diseño reduce tanto el costo de mecanizado como la probabilidad de desechos y retrabajos relacionados con el chatter.
Preguntas frecuentes
¿Qué es el chatter en el mecanizado y por qué ocurre?
El chatter en el mecanizado es una vibración autoexcitada y regenerativa causada por un bucle de retroalimentación entre la herramienta, la pieza de trabajo y la estructura de la máquina. Cada pasada de corte deja una superficie ligeramente ondulada. Cuando la pasada siguiente encuentra esta ondulación, el espesor de la viruta fluctúa, produciendo una fuerza de corte fluctuante. Esta fuerza fluctuante vibra el sistema herramienta-pieza, creando un patrón de onda más grande para la siguiente pasada — y el ciclo se intensifica. El chatter requiere tres condiciones simultáneamente: fuerza de corte suficiente, flexibilidad suficiente del sistema (rigidez de la herramienta, rigidez de la pieza o rigidez de la máquina) y una relación de frecuencias que permita que el mecanismo regenerativo opere. Es la combinación de estos factores, no una sola causa, lo que produce el chatter.
¿Cómo se elimina el chatter en el mecanizado CNC?
El enfoque más efectivo sigue una secuencia de prioridades. Primero, reduzca el voladizo de la herramienta al mínimo que despeje la característica de la pieza — la rigidez a la flexión de la herramienta escala inversamente con el cubo de la longitud del voladizo, por lo que incluso reducciones pequeñas producen mejoras importantes en la estabilidad (reducir de 6×D a 3×D de voladizo aumenta la rigidez en 8×). Segundo, si el voladizo de la herramienta ya es corto, ajuste la velocidad del husillo en ±10–20 % para desplazar la frecuencia de corte lejos de la frecuencia natural del sistema. Tercero, si el chatter aparece solo en áreas específicas de la pieza (en lugar de uniformemente), mejore el soporte de sujeción en esas ubicaciones — esto indica que la flexibilidad de la pieza es la fuente, no la flexibilidad de la herramienta. Cuarto, reduzca la profundidad axial de corte en 30–50 %, lo que reduce la entrada de fuerza de corte al sistema.
¿Por qué el chatter causa daño a la herramienta?
En el corte estable, cada diente engrana con el material y adelgaza progresivamente la viruta desde el espesor máximo hasta el mínimo (en fresado concordante). La aplicación de fuerza es suave y consistente. En el chatter, el espesor fluctuante de la viruta significa que la herramienta alterna entre encontrar material grueso (que requiere alta fuerza) y luego material delgado o nada (la fuerza cae). Esto crea un patrón de carga tipo impacto. El filo de corte, diseñado para carga en estado estacionario, experimenta carga de choque dinámica a la frecuencia del chatter (típicamente 500–5,000 Hz dependiendo del sistema). Esto produce astillado del filo por fatiga con cargas de viruta que no astillarían la herramienta en condiciones estables. La reducción de vida útil de la herramienta de 30–50 % es típica en condiciones de chatter; en chatter severo con herramientas de diámetro pequeño, la fractura puede ocurrir en segundos.
¿Qué causa específicamente el chatter en piezas de pared delgada?
Las paredes delgadas generan chatter porque su rigidez en la dirección perpendicular a la pared es muy baja. Una pared de espesor t y altura h tiene una rigidez a la flexión proporcional a t³/h³ — la rigidez disminuye rápidamente a medida que la pared se vuelve más alta o más delgada. A medida que la pared se mecaniza y se elimina material, la pared restante se vuelve progresivamente menos rígida, y el chatter típicamente aparece en las pasadas finales cuando la pared es más delgada y más alta. El patrón característico del chatter en piezas de pared delgada es que la base de la pared (soportada por la masa de la pieza debajo) se mecaniza limpiamente, mientras que el borde superior sin soporte muestra marcas de chatter. Enfoques correctivos: mecanizar ambos lados simultáneamente para mantener un espesor de pared igual a medida que se elimina material; usar un alma de soporte temporal que se elimina en la pasada final; aplicar soporte de respaldo contra la cara posterior de la pared.
¿Reducir la velocidad del husillo es siempre la corrección correcta para el chatter?
No — el ajuste de la velocidad del husillo es la corrección correcta cuando la resonancia es el mecanismo principal del chatter, pero es ineficaz cuando la causa raíz es una rigidez inadecuada de la herramienta o la pieza. La prueba diagnóstica: si el chatter desaparece (o se reduce sustancialmente) cuando la velocidad del husillo cambia en 10–20 %, la resonancia es el mecanismo y el ajuste de velocidad es apropiado. Si el chatter persiste en un amplio rango de velocidades del husillo, la causa es rigidez insuficiente, y se requiere reducir el voladizo de la herramienta o mejorar la sujeción. Aumentar ciegamente la velocidad del husillo es particularmente problemático — es igualmente probable que mueva la condición operativa hacia una zona más resonante que alejarla de una.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC resolviendo problemas de vibración en aluminio, acero inoxidable, titanio y plásticos de ingeniería — incluyendo fresado de paredes delgadas, mecanizado de cavidades profundas y torneado de ejes largos para fabricación aeroespacial, dispositivos médicos, robótica e industrial de precisión OEM. Referencias técnicas: Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics, Machine Tool Vibration and CNC Design (Cambridge University Press), Guía de aplicación de mecanizado sin vibraciones de Sandvik Coromant, Fundamentos de diseño de herramientas de SME (capítulo de Vibración y Vibración), Manual de maquinaria (Operaciones de fresado — Vibración).
¿Buscando piezas mecanizadas CNC con geometría compleja o propensa a vibración?
En CMS, aplicamos estrategias sistemáticas de prevención de vibración — optimización de trayectorias de herramienta, selección de herramientas de paso variable, secuenciación de mecanizado de paredes delgadas e ingeniería de fijaciones — para componentes de precisión en aluminio, acero inoxidable, titanio y plásticos de ingeniería.
[Solicitar una revisión DFM y cotización de mecanizado CNC →]


