
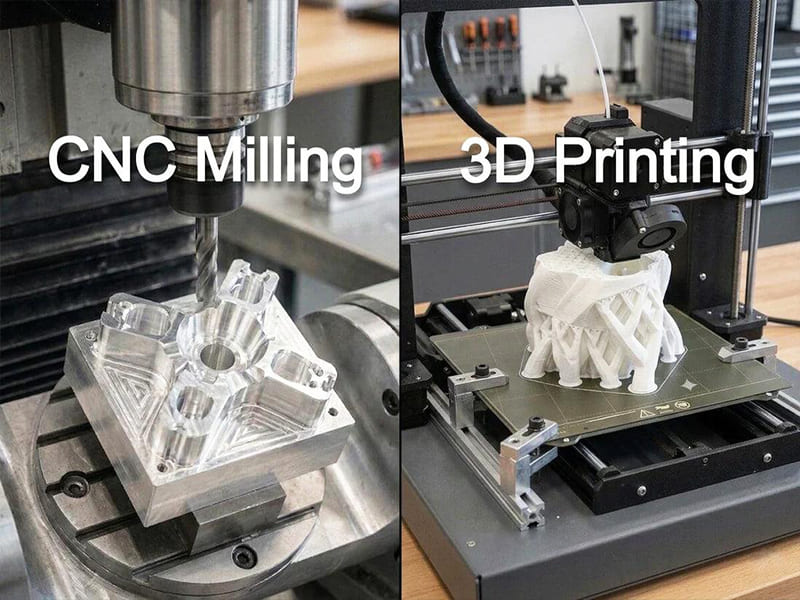
Respuesta rápida: La fabricación aditiva (impresión 3D) y la fabricación sustractiva (mecanizado CNC) satisfacen requisitos de ingeniería fundamentalmente diferentes y no son intercambiables. La fabricación aditiva construye piezas capa por capa a partir de polvo, filamento o resina, lo que permite geometrías internas complejas, estructuras optimizadas topológicamente y personalización de bajo volumen sin costo de herramientas. La fabricación sustractiva elimina material de stock sólido con herramientas de corte, logrando tolerancias de ±0.010 mm o mejores, acabado superficial Ra 0.8–1.6 µm y propiedades de material de densidad completa a partir de una gama completa de aleaciones industriales. El proceso correcto se determina según si la complejidad geométrica o la precisión dimensional gobiernan el diseño. Cuando ambos importan, la fabricación híbrida —aditiva para forma casi neta más mecanizado CNC para características críticas— suele ser la solución óptima.
La Diferencia Fundamental
La distinción central entre fabricación aditiva y sustractiva es cómo se forma el material:
Fabricación aditiva comienza desde cero y construye geometría depositando, fusionando o curando material en capas sucesivas. La geometría de la pieza está limitada principalmente por lo que se puede construir capa por capa —canales internos complejos, estructuras de celosía y formas orgánicas físicamente inaccesibles para herramientas de corte son alcanzables. La limitación está en la precisión dimensional, las propiedades del material y la calidad superficial.
Fabricación sustractiva comienza desde stock sólido y elimina material con herramientas de corte para revelar la geometría deseada. La capacidad está limitada por el acceso de la herramienta —las características que las herramientas de corte no pueden alcanzar físicamente no pueden mecanizarse— pero lo que se puede mecanizar se mantiene con muy alta precisión dimensional, excelente calidad superficial y densidad completa del material.
Esta distinción de “añadir vs. eliminar” determina directamente todas las compensaciones posteriores: libertad geométrica, tolerancia, rendimiento del material, estructura de costos y escalabilidad de producción.
Comparación de Capacidades Principales
| Factor | Fabricación Aditiva | Fabricación Sustractiva (CNC) |
|---|---|---|
| Tolerancia dimensional | ±0.05–0.1 mm típico (dependiente del proceso) | ±0.010 mm o mejor alcanzable de manera consistente |
| Rugosidad superficial (Ra) | 2–12.5 µm (antes de acabado secundario) | 8–1.6 µm estándar; más fino alcanzable |
| Geometría interna | Factible (sin restricciones) | Limitada por acceso de herramienta |
| Densidad del material | Puede tener porosidad (especialmente metales) | Densidad completa desde stock sólido |
| Resistencia del material | Potencialmente anisotrópica (dependiente de capas) | Isotrópica — igual que la especificación del material de stock |
| Materiales disponibles | Limitados a formas compatibles con el proceso | Gama industrial completa (todos los metales y plásticos mecanizables) |
| Coste de instalación | Muy bajo (sin herramientas) | Moderado (programación CAM, fijación) |
| Costo por pieza (bajo volumen) | Baja | Más alto |
| Costo por pieza (alto volumen) | Permanece relativamente plano | Disminuye significativamente con el volumen |
| Repetibilidad de producción | Moderado | Alta — trayectorias de herramienta idénticas por pieza |
| Post-procesamiento requerido | Frecuente (eliminación de soportes, acabado, mecanizado) | Mínimo a nulo para la mayoría de las características |
Cuándo la Fabricación Aditiva es la Elección Correcta
Geometría Interna Inaccesible para Herramientas de Corte
La ventaja decisiva de la fabricación aditiva es la capacidad de construir características internas que ninguna herramienta de corte puede alcanzar. Los canales de enfriamiento internos en moldes de inyección y herramientas de fundición a presión (enfriamiento conforme) es la aplicación industrial canónica: los canales de enfriamiento que siguen el contorno de la cavidad de la pieza, imposibles de perforar convencionalmente, reducen drásticamente el tiempo de ciclo de enfriamiento y mejoran la calidad de la pieza cuando se producen aditivamente. Otras aplicaciones incluyen:
- Estructuras huecas ligeras donde el material está presente solo a lo largo de las rutas de carga
- Pasajes de flujo internos en manifolds hidráulicos e intercambiadores de calor
- Núcleos de celosía dentro de componentes estructurales para reducción de peso
- Soportes aeroespaciales optimizados topológicamente donde el material se elimina de regiones sin contribución estructural
Para estas aplicaciones, la pregunta no es aditiva versus CNC — CNC físicamente no puede producir la geometría requerida. La manufactura aditiva no es una preferencia; es la tecnología habilitadora.
Prototipado Rápido y Diseño Iterativo
Cuando el objetivo principal es un modelo físico para pruebas de ajuste, forma o función — no una pieza de producción — la eliminación de costos y tiempos de entrega de herramientas por parte de la manufactura aditiva la hace sustancialmente más rápida y menos costosa que el mecanizado CNC.
Un equipo de producto puede iterar a través de 5 revisiones de diseño en una semana usando impresión FDM o SLA, donde las mismas iteraciones en CNC requerirían 5 operaciones de configuración separadas con fijación y programación individuales. En el desarrollo de productos en etapas tempranas donde los requisitos de diseño aún no están congelados, esta velocidad de iteración comprime los cronogramas de desarrollo.
La advertencia crítica: el rendimiento del prototipo en una pieza fabricada aditivamente no siempre predice el rendimiento de producción en una pieza mecanizada, porque las propiedades del material, la precisión dimensional y la condición de la superficie difieren. La validación del prototipo debe incluir pruebas de rendimiento que sean relevantes para el material y el proceso de la pieza final.
Piezas Personalizadas de Bajo Volumen
Para cantidades de producción de 1 a 50 unidades donde cada pieza puede diferir (o donde el volumen de producción es insuficiente para amortizar herramientas), la estructura de costo cero de herramientas de la manufactura aditiva es económicamente superior. Los implantes médicos personalizados a la anatomía del paciente — vástagos de cadera con geometría específica del paciente, placas craneales que coinciden con perfiles de tomografía computarizada — se producen aditivamente porque no hay dos piezas idénticas y el costo de herramientas por pieza sería prohibitivo.
Las aplicaciones industriales incluyen: piezas de repuesto para maquinaria antigua donde los patrones ya no existen; fijaciones personalizadas para entornos de producción; componentes especializados para sistemas únicos.
Estructuras Ligeras Optimizadas por Topología
El diseño generativo y los algoritmos de optimización de topología eliminan material de regiones de baja tensión de un componente estructural, dejando material solo a lo largo de las rutas de carga. La geometría resultante — orgánica, ramificada, con secciones transversales variables que ningún proceso de manufactura convencional puede producir — puede lograr una reducción de peso del 30–50% en comparación con una pieza mecanizada sólida equivalente mientras mantiene el rendimiento estructural.
La estructura primaria aeroespacial, los componentes de rendimiento automotriz y los efectores finales de robótica son ejemplos donde esta capacidad proporciona beneficios de rendimiento a nivel de sistema que justifican el mayor costo por pieza y los requisitos de postprocesamiento de la manufactura aditiva.
Cuando la Manufactura Sustractiva (Mecanizado CNC) es la Elección Correcta
Tolerancias Dimensionales Ajustadas
Para cualquier aplicación que requiera tolerancias dimensionales más ajustadas que aproximadamente ±0.05 mm en la condición tal como se produce, el mecanizado CNC es el proceso correcto. La manufactura aditiva está sujeta a distorsión térmica durante la deposición de capas o la sinterización del lecho de polvo, variación de contracción capa a capa y comportamiento dimensional dependiente de la orientación. Lograr ±0.010 mm en un diámetro de eje de precisión o asiento de rodamiento desde cualquier proceso aditivo en producción requiere mecanizado posterior — lo que significa que la precisión final proviene del mecanizado, no de la impresión.
El mecanizado CNC logra rutinariamente ±0.010 mm en producción, más ajustado con cuidado y control de temperatura. Este es el estándar para:
- Ejes de precisión, muñones de rodamiento y muñones en maquinaria rotativa
- Superficies de sellado (asientos de anillo O, sellos de cara, formas de rosca de tubería)
- Características roscadas (clase de tolerancia 6H/6g y más ajustada)
- Perforaciones de precisión para rodamientos, bujes y ensamblajes de ajuste por contracción
- Superficies de acoplamiento en ensamblajes con holgura o interferencia definida
Calidad de Superficie
El mecanizado CNC produce rugosidad superficial de Ra 0.8–1.6 µm como estándar en operaciones de torneado y fresado, sin acabado secundario. El torneado fino, el rectificado y el bruñido extienden esto a Ra 0.4, 0.2 y 0.1 µm respectivamente.
Los procesos aditivos producen Ra 3.2–12.5 µm tal como se construyen (FDM y DMLS, respectivamente) — demasiado rugosos para superficies de sellado, interfaces de rodamientos de precisión, paredes de pasajes de fluido que deben minimizar la resistencia al flujo y cualquier superficie donde el comportamiento de fricción importe. El acabado de superficies aditivas a Ra 1.6 µm o mejor típicamente requiere mecanizado o rectificado, lo que significa que la superficie final es una superficie mecanizada de todos modos.
Para componentes donde la calidad de la superficie afecta directamente la función — sellos hidráulicos, superficies de pistones neumáticos, seguidores de leva, montajes ópticos de precisión — el mecanizado CNC es tanto el proceso habilitador como el proceso terminal.
Material de Densidad Completa con Propiedades Mecánicas Predecibles
Las piezas CNC se mecanizan a partir de stock sólido — forjado, laminado o estirado — con propiedades mecánicas consistentes e isotrópicas documentadas por el proveedor del material y verificadas por la certificación de material entrante. La resistencia a la fatiga, el límite elástico y la tenacidad a la fractura son los especificados en la hoja de datos del material sin calificación.
Las piezas aditivas de metal (DMLS, SLM, EBM) pueden contener:
- Porosidad residual de fusión incompleta de polvo (típicamente 0.1–2%, dependiendo de la optimización del proceso)
- Propiedades mecánicas anisotrópicas donde la resistencia a la fatiga a lo largo de la dirección de construcción difiere en 10–30% de las propiedades transversales
- Tensiones residuales del ciclo térmico rápido durante la deposición de capas, que requieren tratamiento térmico de alivio de tensiones postproceso
Estos efectos son manejables para aplicaciones aeroespaciales con programas completos de calificación de materiales, pero representan incertidumbre de ingeniería para componentes de producción donde las propiedades del material se asumen de especificaciones estándar en lugar de pruebas específicas de la pieza.
Para aplicaciones de fatiga de alto ciclo, ejes de carga, sujetadores estructurales y componentes donde la falla del material es una consecuencia de seguridad, el mecanizado CNC a partir de stock certificado elimina esta incertidumbre.
Amplitud de Selección de Materiales
La fabricación sustractiva funciona con cualquier material mecanizable en forma sólida — toda la gama industrial: aleaciones de aluminio desde 1100 hasta 7075, aceros inoxidables grados 303 hasta 17-4PH, aceros para herramientas, aleaciones de titanio, aleaciones de alta temperatura (Inconel, Hastelloy), plásticos de ingeniería (Delrin, PEEK, PTFE, UHMWPE) y aleaciones de cobre. La selección de materiales está limitada únicamente por la mecanizabilidad.
La fabricación aditiva está limitada a materiales disponibles en forma apropiada y compatible con el proceso: polvos metálicos para DMLS/SLM (un subconjunto limitado de aleaciones), fotopolímeros para SLA (un subconjunto diferente de polímeros), filamentos para FDM (la gama de materiales más amplia pero con limitaciones de resistencia por la unión entre capas). Los grados específicos disponibles para procesos aditivos pueden no coincidir con el grado especificado para la aplicación — por ejemplo, el acero inoxidable de mecanizado libre 303 para trabajo de precisión CNC no tiene un proceso aditivo equivalente.
Volumen de Producción Medio a Alto
En cantidades de producción superiores a aproximadamente 50–200 piezas (el punto de cruce exacto depende de la complejidad y el tamaño de la pieza), la economía del mecanizado CNC se vuelve superior a la aditiva:
- El tiempo de ciclo por pieza disminuye porque el costo de preparación se amortiza
- El tiempo de máquina por pieza es más rápido para la mayoría de las geometrías (las velocidades de corte son mayores que las tasas de deposición)
- Los requisitos de postprocesamiento son menores (sin remoción de soportes, menos acabado secundario)
- La repetibilidad del proceso mejora a escala mediante controles de proceso establecidos
Economía de Costos: Dónde Ocurre el Cruce
La comparación de costos no es una constante — es una función del volumen de producción, la complejidad de la pieza y los requisitos de acabado.
| Elemento de coste | Fabricación Aditiva | Mecanizado CNC |
|---|---|---|
| Coste de los utillajes | Ninguno | Herramientas de corte, accesorios, portaherramientas personalizados |
| Preparación por trabajo | Mínimo (preparación de archivo) | Programación, preparación, inspección de primera pieza |
| Costo de material por kg | Mayor (polvo/resina vs. palanquilla) | Menor (stock estándar) |
| Tiempo de ciclo por pieza | Más lento (tasa de deposición por capa) | Más rápido en volumen |
| Remoción de soportes y limpieza | Requerido para la mayoría de las construcciones | N/A |
| Mecanizado posterior de características críticas | Frecuentemente requerido | Mínimo o ninguno |
| Tendencia del costo por pieza con la cantidad | Relativamente plano | Disminuye con el volumen |
Estimación práctica del punto de cruce: Para una carcasa de aluminio moderadamente compleja con varias características de precisión:
- 1–5 piezas: la fabricación aditiva típicamente tiene un costo total menor
- 10–50 piezas: comparable, dependiendo de la complejidad de la pieza y los requisitos de tolerancia
- 100+ piezas: el mecanizado CNC típicamente tiene un costo total menor por pieza
Este punto de cruce se desplaza antes (favoreciendo el CNC en cantidades menores) cuando la pieza aditiva requiere un mecanizado posterior significativo de características de precisión — porque ese costo de mecanizado posterior debe añadirse al costo de impresión para una comparación válida.
El error más común en la estimación de costos es comparar el “costo de impresión” con el “costo de mecanizado” sin incluir el costo total de acabado de la pieza aditiva. Si una pieza aditiva requiere 45 minutos de mecanizado CNC para lograr tolerancias funcionales, ese costo de mecanizado debe incluirse en el costo total de la fabricación aditiva.
Fabricación híbrida: cuando ambos procesos se utilizan juntos
En la práctica, la solución más eficiente desde el punto de vista de ingeniería para muchas piezas complejas de precisión es la fabricación híbrida — utilizando fabricación aditiva para la geometría que no puede mecanizarse, y mecanizado CNC para las características que requieren precisión.
Flujo de trabajo híbrido estándar:
- La fabricación aditiva produce la forma casi neta con todas las características internas y geometría compleja
- Tratamiento térmico (alivio de tensiones o HIP — prensado isostático en caliente — para piezas metálicas) si es requerido
- Mecanizado CNC de todas las características de precisión: agujeros con tolerancia H7, interfaces roscadas, caras de sellado, asientos de rodamientos, superficies de montaje
Ejemplo: colector de refrigeración para moldes de inyección
- La fabricación aditiva produce el cuerpo del colector con canales de refrigeración conformados (geometría imposible con perforación convencional)
- El CNC mecaniza todos los puertos de rosca de tubería, patrones de agujeros de montaje, planitud de la cara de sellado y acabado superficial de entrada/salida
- Resultado: geometría interna de la fabricación aditiva, interfaces funcionales del CNC — alcanzable por ninguno de los dos procesos por separado
Ejemplo: soporte estructural aeroespacial
- Geometría optimizada topológicamente de la fabricación aditiva (40% más ligero que el equivalente mecanizado en sólido)
- El CNC mecaniza todas las interfaces de rodamientos, agujeros de fijación con tolerancia H7 y planitud de la superficie de montaje
- La pieza final cumple tanto el objetivo de peso del diseño aditivo como los requisitos dimensionales del acabado CNC
El enfoque híbrido es práctica estándar en la fabricación de implantes médicos (jaulas y vástagos de titanio), estructura secundaria aeroespacial y utillaje avanzado. No es un compromiso — es la aplicación explícita de cada proceso al trabajo que mejor realiza.
Errores comunes de decisión
Seleccionar fabricación aditiva porque la geometría “parece compleja”
La complejidad de la geometría no es justificación suficiente para la fabricación aditiva si el CNC puede producir la misma geometría. El mecanizado CNC de cinco ejes alcanza características que el de tres ejes no puede — socavados, contornos complejos, cavidades profundas desde múltiples ángulos de aproximación. La pregunta correcta no es “¿es compleja esta geometría?” sino “¿es esta geometría físicamente inalcanzable por herramientas de corte?” Si la respuesta es no, el CNC debe evaluarse primero sobre la base de su tolerancia y calidad superficial superiores.
No incluir el costo de posprocesamiento en la economía de la fabricación aditiva
Las piezas metálicas aditivas típicamente requieren remoción de estructuras de soporte (rectificado y pulido manual), tratamiento térmico de alivio de tensiones y mecanizado CNC de características de precisión. Para que una comparación sea válida, la cadena de costos completa — impresión, remoción de soportes, tratamiento térmico, acabado CNC, inspección — debe sumarse contra la alternativa solo-CNC. Los proyectos que se comprometen con la fabricación aditiva basándose únicamente en el costo de impresión frecuentemente descubren que el costo total excede la alternativa CNC después de incluir los costos de acabado.
Asumir que las propiedades del metal aditivo son iguales a las del metal forjado
La misma designación de aleación no garantiza propiedades mecánicas equivalentes entre las formas aditiva y forjada. El Ti-6Al-4V producido por DMLS tiene propiedades de fatiga direccionales y tensiones residuales que requieren tratamiento térmico para normalizarse. El AlSi10Mg (la aleación de aluminio aditiva más disponible) tiene menor ductilidad que el 6061-T6 de palanquilla. Para componentes críticos de seguridad o cargados por fatiga, las propiedades del material de los procesos aditivos deben validarse mediante pruebas, no asumirse de los valores estándar de las hojas de datos.
Elegir CNC para geometrías que generan tiempo de mecanizado excesivo
El error inverso es intentar mecanizar con CNC diseños con cavidades internas profundas, paredes muy delgadas o características de relación de aspecto extrema que requieren ciclos largos y herramientas personalizadas costosas. Para piezas donde las características internas dominan la geometría y las tolerancias ajustadas se limitan a unas pocas interfaces externas, el enfoque híbrido frecuentemente produce menor costo total y mejor rendimiento que solo-CNC.
Principales conclusiones
- El criterio fundamental de selección es si la geometría o la precisión gobiernan el diseño: si la geometría interna, la optimización de peso o la libertad de diseño impulsan la pieza, la fabricación aditiva es la tecnología habilitadora; si la tolerancia dimensional, la calidad superficial o el rendimiento del material gobiernan, se requiere mecanizado CNC.
- Las tolerancias de la fabricación aditiva (±0.05–0.1 mm típico) requieren mecanizado posterior CNC para cualquier característica que requiera ±0.025 mm o mejor — roscas, asientos de rodamientos, superficies de sellado y ajustes de precisión siempre necesitan mecanizado.
- Las propiedades del material de los procesos aditivos metálicos no son equivalentes a las especificaciones de material forjado: porosidad, anisotropía y tensión residual requieren pruebas de calificación para aplicaciones críticas de seguridad o cargadas por fatiga.
- La economía de costos favorece la fabricación aditiva a bajo volumen y geometría compleja; el CNC a volumen medio-alto — el punto de cruce varía pero típicamente ocurre entre 50–200 piezas para componentes moderadamente complejos.
- La fabricación híbrida — aditiva para forma casi neta, CNC para características de precisión — es frecuentemente la estrategia óptima para piezas complejas con interfaces de precisión, y representa una práctica establecida en las industrias aeroespacial, médica y de herramientas.
- El error más común en la estimación de costos es comparar el costo de impresión con el costo de mecanizado sin incluir el postprocesado — la eliminación de soportes, el tratamiento térmico y el acabado CNC de características críticas deben incluirse en el costo total aditivo para una comparación válida.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): la selección del proceso de fabricación debe ser parte de la revisión DFM, no asumirse desde la preferencia de proceso del diseñador. Las piezas diseñadas para fabricación aditiva que incluyen interfaces de precisión casi siempre requieren acabado CNC — si esto no se planifica en el programa de producción, se convierte en un costo y un retraso de última etapa.
Preguntas frecuentes
¿Está la fabricación aditiva reemplazando al mecanizado CNC?
No. La fabricación aditiva está ampliando el rango de geometrías fabricables y habilitando nuevas posibilidades de diseño, pero no está reemplazando al mecanizado CNC para piezas funcionales de precisión. Las ventajas del mecanizado CNC en tolerancia dimensional (±0.010 mm), acabado superficial (Ra 0.8–1.6 µm), fiabilidad del material y repetibilidad de producción no son igualadas por ningún proceso aditivo actual sin mecanizado posterior. La tendencia dominante es la fabricación híbrida — aditiva para geometría compleja y forma casi neta, CNC para características de precisión — no el reemplazo de uno por el otro. La mayoría de los componentes industriales de producción aún requieren mecanizado CNC como operación primaria o de postprocesado.
¿Cuál es más barato: aditiva o mecanizado CNC?
El costo depende principalmente del volumen de producción y los requisitos de acabado. Para 1–5 piezas personalizadas o complejas sin requisitos de precisión, la fabricación aditiva suele costar menos porque no hay costo de utillaje o preparación. Para 100+ piezas de producción con geometría estándar, el mecanizado CNC cuesta menos porque la preparación se amortiza y los tiempos de ciclo son más cortos. La comparación debe incluir todos los costos: para piezas metálicas aditivas, la eliminación de soportes, el tratamiento térmico y el mecanizado CNC de características de precisión deben añadirse al costo de impresión. Cuando una pieza impresa requiere mecanizado significativo, el costo total aditivo + mecanizado frecuentemente supera el costo solo de mecanizado.
¿Qué proceso es más preciso?
El mecanizado CNC es significativamente más preciso. El CNC de producción alcanza ±0.010 mm o mejor en características de precisión, con rugosidad superficial Ra 0.8–1.6 µm estándar, de manera consistente en lotes de producción. La fabricación aditiva típicamente alcanza tolerancia de ±0.05–0.1 mm tal como se construye, con rugosidad superficial Ra 3.2–12.5 µm. La precisión de los procesos aditivos varía con la orientación de construcción, el grosor de capa y las condiciones térmicas durante la impresión. Para ajustes de precisión, roscas, superficies de sellado e interfaces de rodamientos, el mecanizado CNC no es una alternativa a la aditiva — es el paso de postprocesado requerido si se usa aditiva.
¿Puede la fabricación aditiva producir piezas metálicas de precisión?
Los procesos de fabricación aditiva de metales (DMLS/SLM, EBM, inyección de aglutinante) pueden producir piezas metálicas en opciones de aleación limitadas (acero inoxidable 316L, Ti-6Al-4V, AlSi10Mg, Inconel 625/718 y otros). Las piezas tal como se construyen tienen limitaciones: tolerancia de ±0.05–0.15 mm, rugosidad superficial Ra 6–15 µm, posible porosidad residual y propiedades mecánicas direccionales. Para componentes metálicos de precisión, esto significa que todas las características críticas de tolerancia (roscas, orificios, superficies de sellado, asientos de rodamientos) deben mecanizarse posteriormente. La pieza impresa proporciona la geometría; las características mecanizadas proporcionan la precisión funcional. Este enfoque híbrido es práctica estándar en aplicaciones aeroespaciales, médicas y de utillaje.
¿Qué es la fabricación híbrida y cuándo se usa?
La fabricación híbrida combina procesos aditivos y sustractivos para producir piezas que ningún proceso puede lograr solo. El flujo de trabajo estándar es: la impresión aditiva produce la forma casi neta con todas las características internas complejas (canales, estructuras de celosía, estructuras internas) que las herramientas de corte no pueden alcanzar; el mecanizado CNC luego termina todas las características externas de precisión (orificios de precisión, roscas, caras de sellado, superficies de montaje, superficies de acabado liso). El híbrido es más valioso para: utillaje de moldes de inyección con enfriamiento conformal (canales internos de aditiva, superficies de cavidad de precisión de CNC), soportes aeroespaciales con estructura optimizada topológicamente (forma optimizada en peso de aditiva, interfaces de pernos de precisión de CNC) e implantes médicos con geometría compleja de interfaz ósea (estructura porosa de aditiva, superficies articulares lisas de CNC). El enfoque logra geometría compleja y precisión funcional simultáneamente.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC produciendo componentes en aluminio, acero, acero inoxidable, titanio y plásticos de ingeniería para aplicaciones de fabricación aeroespacial, médica, automotriz, electrónica e industrial OEM, con amplia experiencia en revisión DFM para piezas en transición entre prototipos aditivos y producción CNC. Referencias técnicas: ASTM F2792 (Terminología de Fabricación Aditiva), ISO 52900 (Fabricación Aditiva — Principios Generales), ASME Y14.5-2018 (GD&T para Características Mecanizadas y Aditivas), Fundamentos de Fabricación SME (Comparación de Procesos Aditivos y Sustractivos).
¿Evaluando el mecanizado CNC para componentes de producción actualmente fabricados de forma aditiva?
En CMS, proporcionamos revisión DFM para piezas en transición de prototipos aditivos a producción CNC, y para componentes híbridos que requieren forma casi neta aditiva más acabado CNC. Identificamos qué características requieren mecanizado para cumplir con la tolerancia, cuáles pueden permanecer de la aditiva, y producimos un plan de fabricación que entrega tanto geometría como precisión.
[Solicite una revisión DFM y una cotización de producción de mecanizado CNC →]


