
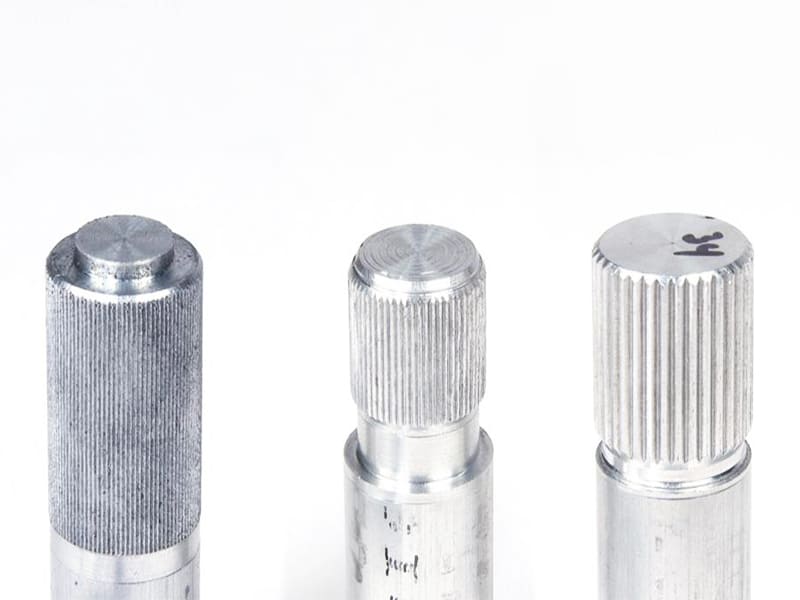
Respuesta rápida: El estriado recto produce crestas paralelas que corren axial o circunferencialmente sobre una superficie cilíndrica — a diferencia del estriado en diamante (que cruza crestas en ambas direcciones), el estriado recto proporciona agarre controlado y direccional en lugar de tracción multidireccional máxima. Es la elección correcta para insertos de ajuste a presión en carcasas de plástico o aluminio (donde el estriado en diamante crea estrés excesivo y riesgo de agrietamiento), componentes de ajuste de precisión (donde la retroalimentación táctil controlada importa más que el agarre máximo), y piezas en entornos limpios o higiénicos (donde las ranuras rectas se limpian más fácilmente que los patrones de diamante entrecruzados). El parámetro de diseño más crítico es hacer coincidir el paso con el diámetro de la pieza — cuando el paso no divide uniformemente la circunferencia, ocurre doble rastreo (patrones superpuestos), produciendo un estriado cosmética y funcionalmente defectuoso. El paso típico del estriado recto es de 0.5–2.0 mm; el estriado aumenta el diámetro exterior en +0.05–0.2 mm, lo que debe tenerse en cuenta en la dimensión mecanizada previa al estriado.
¿Qué es el Estriado Recto?
El estriado recto es un proceso de conformado de superficies que crea crestas paralelas a lo largo del eje de una pieza cilíndrica al presionar ruedas de estriar endurecidas contra la pieza de trabajo giratoria en un torno. Las crestas se forman por deformación plástica del material de la pieza de trabajo — la rueda de estriar desplaza material hacia afuera en lugar de cortar virutas, razón por la cual el proceso aumenta ligeramente el diámetro exterior.
La geometría: crestas lineales paralelas que corren a lo largo del eje de la pieza (estriado recto axial) o alrededor de la circunferencia (estriado recto circunferencial). Sin patrón de cruce — la característica definitoria que separa el estriado recto del estriado en diamante. El patrón de líneas paralelas limpias da a las piezas con estriado recto una estética más técnica y controlada y, más importante aún, proporciona fricción que actúa preferentemente en una dirección.
Esta característica de fricción direccional es la justificación de ingeniería detrás de la mayoría de las especificaciones de estriado recto. Un eje con estriado recto axial resiste la extracción axial mientras permite cierto deslizamiento rotacional — útil para ejes que deben resistir la extracción pero permitir ajuste rotacional. Una perilla con estriado recto circunferencial resiste la rotación mientras permite traslación axial.
Estriado Recto vs Estriado en Diamante: Comparación de Ingeniería
Los dos patrones de estriado no son intercambiables — sirven a diferentes objetivos funcionales.
| Característica | Estriado Recto | Estriado en Diamante |
|---|---|---|
| Geometría de la cresta | Paralela (lineal, una dirección) | Entrecruzada (dos direcciones) |
| Dirección de agarre | Direccional — un eje | Multidireccional |
| Intensidad de agarre | Controlada, moderada | Agresiva, máxima |
| Comportamiento de ajuste a presión | Interferencia predecible, menor estrés | Mayor fuerza de retención, mayor estrés del material |
| Limpieza y mantenimiento | Fácil — ranuras lineales abiertas | Más difícil — el patrón cruzado atrapa residuos |
| Aspecto | Limpia, técnica | Agresiva, texturizada |
| Riesgo para materiales blandos de acoplamiento | Baja | Mayor (agrietamiento en plásticos/aluminio) |
| Aplicaciones típicas | Insertos de ajuste a presión, ajustes de precisión | Herramientas manuales, mangos de agarre máximo |
El marco de decisión: seleccione estriado recto cuando la interacción controlada, la fricción direccional o la minimización del estrés del material sean determinantes; seleccione estriado en diamante cuando el agarre máximo en todas las direcciones sea el requisito primordial.
Un error común de ingeniería es usar por defecto estriado en diamante porque “agarra mejor” — en muchas aplicaciones, el agarre excesivo causa problemas: concentración de estrés en materiales de acoplamiento de ajuste a presión, comodidad reducida en controles manipulados frecuentemente, y dificultad de limpieza en entornos alimentarios o médicos.
Aplicaciones Más Adecuadas para el Estriado Recto
Insertos de Ajuste a Presión
Las aplicaciones de ajuste a presión representan el uso más crítico desde el punto de vista de ingeniería del estriado recto. El objetivo no es simplemente sostener el inserto — es producir una fuerza de inserción consistente y predecible entre lotes de producción mientras se minimiza el estrés en el material de acoplamiento.
Las crestas paralelas del estriado recto desplazan el material de acoplamiento en una sola dirección durante la inserción a presión, creando deformación predecible y permitiendo que la fuerza de inserción aumente gradual y consistentemente. Las crestas cruzadas del estriado en diamante empujan el material en múltiples direcciones simultáneamente, creando mayor estrés local y variación de fuerza menos predecible entre piezas.
Para ajustes a presión en carcasas de plástico (ABS, PC, Nylon, acrílico), esta diferencia es a menudo la diferencia entre ensamblaje exitoso y carcasas agrietadas. Los insertos de latón con estriado en diamante en carcasas de policarbonato producen fuerza de inserción inconsistente y agrietamiento ocasional; los insertos con estriado recto producen fuerza máxima consistente y menor sin agrietamiento.
Para producción: el estriado recto permite un control más estricto de la especificación de fuerza de inserción (por ejemplo, 200–350 N), habilitando la validación del proceso de ensamblaje y el control estadístico de procesos. El estriado en diamante en la misma aplicación puede producir variación de fuerza de inserción de ±50% entre piezas, haciendo poco confiable el ensamblaje controlado por fuerza.
Componentes de Ajuste de Precisión
Tornillos de mariposa, diales de calibración, tambores de micrómetro, anillos de enfoque, ajustadores de apertura, ajustes de colimador y componentes similares de control de precisión se benefician del estriado recto por dos razones:
Control de retroalimentación táctil: Los picos agresivos del moleteado en diamante crean una interacción de “agarre o deslizamiento”. Las crestas más suaves del moleteado recto proporcionan una sensación rotacional más refinada con retroalimentación táctil consistente por cada grado de rotación, lo cual es importante cuando el usuario realiza ajustes finos con fuerza controlada.
Previsibilidad dimensional: Los instrumentos de precisión están diseñados con tolerancias cerradas. El perfil de deformación más controlado del moleteado recto en componentes de precisión permite un control dimensional más estricto de la superficie final.
Equipos Médicos y de Procesamiento de Alimentos
Las piezas en estos entornos enfrentan requisitos contrapuestos: agarre adecuado para la operación y fácil limpieza para el cumplimiento de higiene.
Las ranuras cruzadas del moleteado en diamante atrapan partículas, aceites, residuos biológicos y residuos de agentes de limpieza — las intersecciones del patrón cruzado son efectivamente bolsillos ciegos que los paños de limpieza no pueden alcanzar. Las ranuras paralelas abiertas del moleteado recto permiten que un paño o implemento de limpieza pase a lo largo de la ranura, eliminando los residuos de manera efectiva.
Para piezas que contactan alimentos (manijas en equipos de porcionado, superficies de agarre en componentes de máquinas de procesamiento de alimentos) o que deben esterilizarse (manijas de instrumentos quirúrgicos, agarres de dispositivos médicos), el moleteado recto cumple más fácilmente con los requisitos de higiene superficial.
Conexiones de Eje Anti-Rotación y Anti-Extracción
El moleteado recto en un eje que se presiona en una carcasa crea resistencia direccional: las crestas resisten la extracción axial (paralela al eje de la cresta) mientras proporcionan resistencia torsional limitada. Esta característica se aprovecha en ensamblajes de eje-collar, conexiones de eje de motor a impulsor y pasadores de indexación donde la resistencia controlada en un eje es el requisito de diseño.
Parámetros de Diseño: Qué Controla la Calidad del Moleteado
Relación Diámetro-Paso (El Parámetro Más Crítico)
El defecto más común del moleteado recto — doble rastreo — es completamente un problema de diseño, no de mecanizado. El doble rastreo ocurre cuando el paso del moleteado no divide uniformemente la circunferencia de la pieza.
La relación: para una pieza con diámetro exterior D (mm) y paso de moleteado P (mm), el número de crestas N = π × D / P. Para un patrón de moleteado limpio y sin superposición, N debe ser un número entero — si π × D / P no es un número entero, la rueda de moleteado no puede regresar a la misma posición inicial después de una revolución, y las crestas se superponen en pasadas posteriores, produciendo el característico patrón de doble rastreo “fantasma”.
Enfoque práctico de diseño:
- Elija el paso deseado P para el requisito funcional
- Calcule el diámetro objetivo: D = (N × P) / π, donde N es el número entero más cercano
- Mecanice el diámetro previo al moleteado a este valor calculado
Si el diseñador especifica un diámetro de pieza basado en otros requisitos dimensionales que no satisface esta relación, se requiere una de tres adaptaciones: ajustar ligeramente el diámetro (a menudo un cambio de 0.1–0.3 mm es suficiente para encontrar un diámetro compatible), cambiar el paso, o aceptar un patrón ligeramente imperfecto (que puede ser aceptable para aplicaciones no críticas pero no para aplicaciones de precisión o decorativas).
Rangos Típicos de Paso
| Rango de Paso | Número de Crestas para 10 mm de Diámetro Exterior | Carácter de Agarre | Aplicación típica |
|---|---|---|---|
| 0,5 mm | ~63 crestas | Fino, sutil | Instrumentos de precisión, componentes ópticos |
| 8 mm | ~40 crestas | Agarre ligero | Diales de calibración, perillas de ajuste |
| 0 mm | ~31 crestas | Uso general | Tornillos de mariposa, insertos de ajuste a presión |
| 5 mm | ~21 crestas | Agarre moderado | Manijas de máquinas, collares de ajuste |
| 0 mm | ~16 crestas | Agarre grueso | Manijas de servicio pesado, componentes industriales |
Profundidad del Moleteado y Diámetro Exterior
El moleteado desplaza material hacia afuera — las crestas formadas se elevan por encima de la superficie original. El aumento típico del diámetro exterior por moleteado es de +0.05–0.2 mm dependiendo del paso, material y presión de formado. Esto debe tenerse en cuenta en la dimensión mecanizada previa al moleteado.
Enfoque incorrecto: Mecanizar la pieza al diámetro exterior nominal final, luego moletear → la pieza ahora está sobredimensionada por la cantidad de desplazamiento del moleteado.
Enfoque correcto: Calcule el diámetro exterior previo al moleteado requerido como: D_pre-moleteado = D_final − ΔD_moleteado, donde ΔD_moleteado es el aumento esperado del diámetro por moleteado (típicamente 0.05–0.15 mm para aluminio y latón, 0.10–0.20 mm para acero). Mecanice a D_pre-moleteado, luego moletee para lograr D_final.
Para aplicaciones de ajuste a presión donde la interferencia depende del diámetro exterior moleteado, tanto el diámetro previo al moleteado como el diámetro exterior moleteado final deben especificarse en el dibujo — no solo uno u otro.
Profundidad del moleteado vs agarre y fuerza de inserción: Los moleteados más profundos proporcionan un agarre más fuerte y una mayor fuerza de retención en ajuste a presión, pero también crean una mayor deformación del material en la pieza de acoplamiento. Para ajustes a presión en plástico o aluminio, los moleteados más superficiales (altura de cresta 0.05–0.12 mm) con paso consistente producen una fuerza de inserción mejor controlada que los moleteados profundos. Para ajustes a presión metal-metal que requieren máxima retención, los moleteados más profundos (altura de cresta 0.15–0.25 mm) son apropiados.
Chaflanes de Borde y Características de Alivio
El moleteado que comienza abruptamente en un hombro o borde crea varios problemas: la rueda de moleteado resbala en el contacto inicial, las primeras crestas se forman deficientemente, y la deformación del borde puede interferir con características adyacentes. Dos soluciones de diseño:
Chaflán de entrada: Un chaflán pequeño (0.5–1.0 mm × 45°) en el punto de entrada del moleteado permite que la rueda de moleteado se acople progresivamente. El chaflán rompe cualquier esquina de hombro que impediría el acoplamiento adecuado de la herramienta.
Ranura de alivio: Una ranura de alivio estrecha (típicamente de 1–2 mm de ancho, 0.3–0.5 mm de profundidad) ubicada al final de la zona moleteada antes de una superficie de precisión adyacente evita que la deformación del moleteado se propague hacia la superficie de precisión.
Selección de Material para Moleteado Recto
El moleteado recto es un proceso de deformación plástica — el material debe ser lo suficientemente dúctil para aceptar el desplazamiento sin desgarros. La elección del material determina la calidad y consistencia del patrón de moleteado.
| Material | Calidad del Moleteado | Facilidad de Formado | Nitidez de las Crestas | Desgaste de las herramientas | Notas |
|---|---|---|---|---|---|
| Aluminio 6061/6063 | Excelente | Fácil | Nítidas, limpias | Muy bajo | Mejor opción general para piezas moleteadas |
| Latón (C36000) | Excelente | Muy fácil | Muy definidas | Muy bajo | Más fácil de moletear; mejor resultado estético |
| Acero suave (1018, 1020) | Bien | Moderado | Bien | Moderado | Estándar para componentes de acero moleteados |
| Acero inoxidable (304) | Moderado | Duro | Variable | Alta | Requiere mayor presión de herramienta; riesgo de desgarro |
| Acero inoxidable 316 | Moderado | Duro | Variable | Más alto | Similar al 304 pero con mayor endurecimiento por trabajo |
| Titanio | Difícil | Muy duro | Inconsistente | Muy alta | Solo cuando las propiedades del material lo exijan |
| Delrin (POM) | Moderado | Fácil | Bordes suaves | Bajo | Baja fuerza de agarre; solo aplicaciones de servicio ligero |
| Nailon (PA) | Moderado | Fácil | Bordes suaves y difusos | Bajo | Similar al Delrin; la sensibilidad a la humedad es relevante |
Aluminio es el material preferido para la mayoría de aplicaciones de moleteado recto — lo suficientemente dúctil para formar crestas limpias y nítidas con baja fuerza de formado, resultando en patrones consistentes en series de producción con desgaste mínimo de herramienta.
Latón produce la mejor calidad cosmética de moleteado de cualquier material de ingeniería común debido a su excelente ductilidad y características de acabado superficial después de la deformación. Los componentes de instrumentos de precisión y el hardware decorativo-funcional frecuentemente especifican latón por esta razón.
Acero inoxidable requiere presión de formado significativamente mayor y produce resultados más variables. Para aplicaciones donde la resistencia a la corrosión exige acero inoxidable, el proceso de moleteado requiere una configuración más rígida, profundidad de formado reducida y un control más cuidadoso del avance y la velocidad para evitar desgarro de crestas y profundidad inconsistente.
Plásticos puede moletearse pero las crestas son suaves, tienen menor rendimiento de agarre y se desgastan más rápido que el metal. El moleteado de plásticos es apropiado solo para aplicaciones de servicio ligero donde el moleteado proporciona identificación táctil en lugar de agarre funcional.
Requisitos de Especificación en el Plano
Una indicación de moleteado que simplemente dice “KNURL” no es una especificación — es una instrucción que producirá resultados impredecibles entre diferentes proveedores. Las especificaciones completas de moleteado recto en el plano deben incluir:
Elementos requeridos:
| Requisito del Plano | Ejemplo | Objetivo técnico |
|---|---|---|
| Tipo de patrón | MOLETEADO RECTO | Evita confusión con patrones de diamante u otros |
| Pitch | PASO 1.0 mm | Controla la calidad del patrón; permite verificación de compatibilidad del diámetro de paso |
| Diámetro pre-moleteado | Ø9.82 ±0.02 mm (PRE-MOLETEADO) | Permite al proveedor alcanzar el diámetro exterior final objetivo |
| Diámetro exterior final después del moleteado | Ø10,00–10,08 mm | Controla el ajuste y la interferencia para ajuste a presión |
| Longitud del moleteado | 12 mm | Define la zona funcional |
| Ubicación | 2 mm DESDE EL HOMBRO | Evita interferencia con superficies de precisión |
| Orientación (si corresponde) | AXIAL o CIRCUNFERENCIAL | Aclara la dirección de las crestas |
Ejemplo de especificación completa:
MOLEADO RECTO, PASO 1.0 mm, LONGITUD 12 mm, A 2 MM DEL HOMBRO
Ø PRE-MOLEADO: 9.82 ±0.02 mm
Ø EXTERIOR FINAL MOLEADO: Ø10.00–10.08 mm
Consideraciones de tolerancia para superficies moleadas
Las superficies moleadas se forman, no se mecanizan con tolerancia dimensional. Aplicar tolerancias estrictas (p. ej., ±0.01 mm) a un diámetro exterior moleado no es apropiado — la textura superficial irregular significa que cualquier medición de diámetro variará según dónde contacte el calibrador en relación con las crestas. La tolerancia funcional para superficies moleadas debe especificar un rango (p. ej., Ø10.00–10.08 mm) en lugar de una tolerancia bilateral, y el rango debe acomodar la variación de formación inherente al proceso.
Para aplicaciones de ajuste a presión, la especificación funcional es el rango de interferencia — la diferencia entre el diámetro exterior moleado y el diámetro del alojamiento. Especificar este rango de interferencia explícitamente (p. ej., “interferencia con alojamiento de Ø10.00 +0.000/−0.020 mm: 0.00–0.08 mm”) es más útil que especificar solo el diámetro exterior moleado.
Defectos comunes de moleado y causas raíz
| Defecto | Aspecto | Causa raíz | Medidas correctivas |
|---|---|---|---|
| Doble marcado | Patrón “fantasma” superpuesto | El paso no divide uniformemente la circunferencia | Recalcular el diámetro para que coincida con el paso; o cambiar el paso |
| Moleado desgarrado | Crestas rugosas, rotas o irregulares | Presión de formación excesiva; material demasiado duro o frágil | Reducir la profundidad; aumentar las pasadas de formación; evaluar el material |
| Crestas aplanadas | Picos redondeados, débiles o poco definidos | Presión de formación insuficiente; rueda de molear desgastada | Aumentar la presión; reemplazar la rueda |
| Profundidad desigual | Altura de cresta variable a lo largo de la longitud | Desalineación de la herramienta; deflexión de la máquina; descentramiento de la pieza | Mejorar la rigidez del montaje; verificar la alineación; reducir la velocidad |
| Marcas de vibración | Variación ondulada y periódica en el patrón | Vibración; rigidez insuficiente de la máquina; avance incorrecto | Reducir el voladizo; aumentar la rigidez; ajustar la velocidad de avance |
| Definición deficiente de inicio/fin | Crestas de entrada o salida irregulares | Sin chaflán ni alivio en el límite del moleado | Añadir chaflán de entrada o ranura de alivio |
La mayoría de los defectos de moleado se pueden prevenir mediante un diseño correcto — particularmente la relación paso-diámetro — y una configuración adecuada. El patrón de defecto más común en producción (doble marcado) es casi siempre consecuencia de especificar un diámetro que no se verificó para compatibilidad de paso.
Moleado recto vs otras opciones de superficie de agarre
Al evaluar si el moleado recto es la solución adecuada, considere tratamientos superficiales alternativos que puedan coincidir mejor con requisitos específicos:
| Tratamiento de superficies | Nivel de agarre | Sensación | Facilidad de limpieza | Coste | Mejor aplicación |
|---|---|---|---|---|---|
| Moleado recto | Controlado, direccional | Técnico, preciso | Fácil (ranuras lineales) | Bajo | Manejo de precisión, ajustes a presión |
| Moleado en diamante | Alto, multidireccional | Agresivo | Pobre (el patrón cruzado atrapa residuos) | Bajo | Herramientas manuales de agarre máximo |
| Sobremoldeo de caucho | Alta | Suave, cómodo | Medio | Alta | Empuñaduras ergonómicas |
| Textura/patrón fresado | Medio, personalizable | Disfraz | Bien | Medio-alto | Equilibrio estético-rendimiento |
| Texturizado superficial con láser | Medio, controlado | Fino, detallado | Bien | Alta | Combinación de marca + empuñadura |
| Ranuras cortadas (mecanizadas) | Bajo a medio | Simple, funcional | Excelente | Muy bajo | Sensible al costo, empuñadura simple |
Principales conclusiones
- El moleteado recto proporciona agarre direccional y controlado — no tracción máxima en todas las direcciones. Esto lo hace superior al moleteado en diamante para ajustes a presión en materiales blandos, componentes de control de precisión y superficies limpiables.
- El cálculo de compatibilidad de diámetro de paso es obligatorio para cualquier especificación de moleteado: N = π × D / P debe dar un número entero, o se producirá doble seguimiento. Este es un cálculo de diseño, no un ajuste de mecanizado.
- El moleteado aumenta el diámetro exterior en +0.05–0.2 mm mediante desplazamiento de material — la dimensión mecanizada previa al moleteado debe reducirse en la cantidad de desplazamiento esperada para lograr el diámetro exterior final objetivo.
- Los mejores materiales para moleteado recto son el aluminio y el latón — ambos producen patrones limpios, nítidos y consistentes con baja fuerza de formado. El acero inoxidable requiere más fuerza y control de proceso; los plásticos producen crestas suaves con agarre funcional limitado.
- Las indicaciones en el dibujo deben incluir: tipo de patrón (recto), paso (mm), diámetro previo al moleteado, rango de diámetro exterior final, longitud del moleteado y ubicación — omitir cualquiera de estos produce resultados impredecibles entre proveedores.
- Chaflanes de entrada y ranuras de alivio en los límites del moleteado previenen la deformación de bordes y protegen superficies de precisión adyacentes de la contaminación por desplazamiento del moleteado.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): las especificaciones de moleteado recto siempre deben ser validadas por el proveedor para la compatibilidad de diámetro de paso antes de comenzar la producción. Un proveedor que no verifique esta relación producirá piezas con doble seguimiento que son cosméticamente defectuosas y pueden tener rendimiento de agarre reducido.
Preguntas frecuentes
¿Para qué se utiliza el moleteado recto?
El moleteado recto se utiliza para añadir fricción o agarre controlado y direccional a una pieza cilíndrica. Las aplicaciones funcionales principales son: insertos de ajuste a presión (donde las crestas paralelas crean interferencia predecible cuando la pieza se presiona en un alojamiento, con menor riesgo de agrietamiento que el moleteado en diamante en materiales de acoplamiento blandos), componentes de ajuste de precisión (tornillos de mariposa, diales de calibración, anillos de enfoque, donde se requiere retroalimentación táctil controlada y agarre moderado), y componentes en entornos limpios o higiénicos (donde las ranuras paralelas abiertas se limpian más fácilmente que el patrón cruzado del diamante). También se utiliza para retención anti-rotación de ejes y pasadores donde el control de fricción direccional — en lugar del agarre máximo — es el objetivo de diseño.
¿Cuál es la diferencia entre moleteado recto y en diamante?
La geometría de las crestas define la diferencia funcional. El moleteado recto produce crestas paralelas en una dirección (típicamente a lo largo del eje), proporcionando agarre direccional que actúa en un eje. El moleteado en diamante produce crestas que corren en dos direcciones cruzadas, creando un patrón entrecruzado que agarra en todas las direcciones. El moleteado en diamante produce mayor fricción y mayor fuerza de agarre bajo la mayoría de condiciones de carga, pero también crea mayor tensión en los materiales de acoplamiento durante la inserción a presión, genera más intersecciones que atrapan residuos en el patrón de ranuras, y crea una sensación táctil más agresiva. El moleteado recto es la elección correcta cuando la interacción controlada, la facilidad de limpieza o la tensión reducida del material de acoplamiento son prioritarias. El moleteado en diamante es correcto cuando el agarre máximo es el requisito predominante.
¿Por qué ocurre el doble seguimiento en el moleteado?
El doble seguimiento ocurre cuando el paso del moleteado no divide uniformemente la circunferencia de la pieza. Cuando una rueda de moletear hace una revolución completa alrededor de la pieza, debe volver exactamente a la misma posición inicial — de lo contrario, las crestas del segundo paso se superponen ligeramente con el primer paso, produciendo un patrón borroso de crestas superpuestas tipo “fantasma”. La causa raíz es siempre un problema de diseño: la combinación de diámetro y paso elegida por el diseñador no satisface la relación entera N = π × D / P. La solución es recalcular el diámetro objetivo para el paso elegido (o elegir un paso que satisfaga la relación en el diámetro previsto), no ajustar los parámetros de mecanizado. El doble seguimiento no se puede corregir cambiando velocidad, avance o presión de formado.
¿Cuál es la forma correcta de especificar moleteado recto en un dibujo?
Una indicación completa de moleteado debe incluir: tipo de patrón (MOLETEADO RECTO), paso en milímetros (ej., PASO 1.0 mm), diámetro previo al moleteado (el diámetro exterior mecanizado antes del moleteado, con tolerancia), rango de diámetro exterior moleteado final (rango funcional después del moleteado, no tolerancia bilateral), longitud del moleteado y ubicación relativa a un datum o característica. Para aplicaciones de ajuste a presión, también especifique el rango de interferencia aceptable con el orificio de acoplamiento. Una indicación de solo “MOLETEADO” es insuficiente — no especifica tipo de patrón, paso ni requisitos dimensionales, y diferentes proveedores lo interpretarán de manera diferente, produciendo resultados inconsistentes.
¿Cuánto aumenta el moleteado el diámetro de la pieza?
El moleteado recto aumenta el diámetro exterior mediante desplazamiento de material hacia afuera, típicamente en +0.05–0.2 mm dependiendo del paso, material y presión de formado. El aluminio y el latón con paso de 1.0 mm típicamente producen un aumento de +0.08–0.12 mm; el acero con el mismo paso produce un aumento de +0.10–0.18 mm; pasos más profundos (1.5–2.0 mm) producen mayores aumentos de diámetro. El diámetro mecanizado previo al moleteado debe reducirse en esta cantidad esperada — si el diseñador especifica un diámetro exterior moleteado final de 10.00–10.05 mm y el aumento de diámetro esperado del moleteado es de 0.10 mm, el diámetro mecanizado previo al moleteado debe ser aproximadamente 9.90 mm ±0.02 mm. Este diámetro previo al moleteado debe aparecer explícitamente en el dibujo de ingeniería.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en torneado de precisión CNC, produciendo ejes moleteados, insertos de ajuste a presión, perillas de ajuste y componentes de instrumentos de precisión en aluminio, latón, acero suave y acero inoxidable para aplicaciones de fabricación industrial, médica, electrónica y automotriz OEM. Referencias técnicas: ASME B46.1 (Textura de superficie), ISO 13715 (Indicación de textura de superficie), ASME Y14.5-2018 (Dimensionamiento geométrico y tolerancias), Machinery’s Handbook (Moleteado — Cálculos de paso y diámetro).
¿Buscando componentes torneados CNC con moleteado recto?
En CMS, producimos insertos de ajuste a presión con moleteado recto, perillas de ajuste de precisión, tornillos de mariposa y ejes moleteados en aluminio, latón y acero — con verificación de compatibilidad de paso y diámetro, control dimensional previo y posterior al moleteado, y revisión de dibujos para requisitos de chaflán y alivio antes de comenzar la producción.
[Solicitar una revisión de especificaciones de moleteado y cotización de torneado CNC →]


