
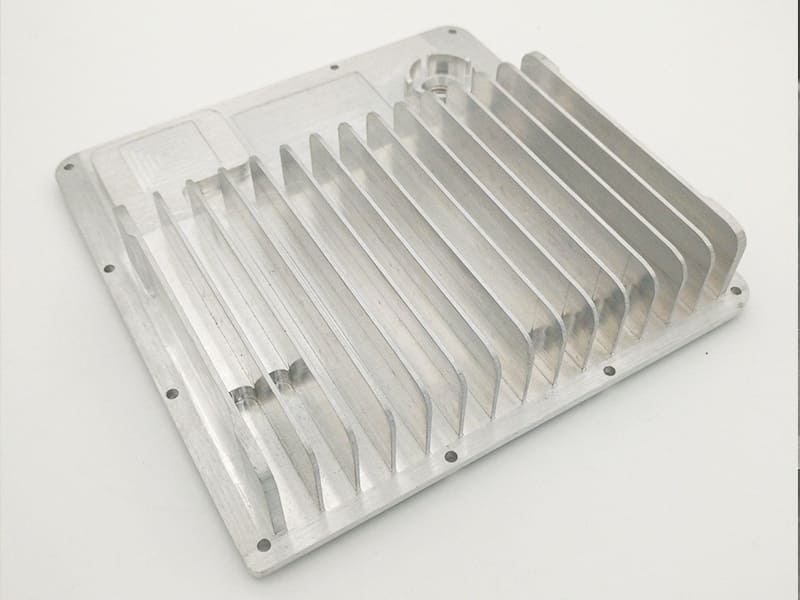
Respuesta rápida: El diseño eficaz de un disipador de calor comienza con el cálculo de la resistencia térmica, no con la geometría de las aletas. La resistencia térmica requerida del disipador es: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM, donde Tj_max es la temperatura máxima de unión, Ta es la temperatura ambiente en el peor caso, Q es la disipación de potencia máxima, R_jc es la resistencia de unión a carcasa, y R_TIM es la resistencia del material de interfaz. Una vez que se conoce la R_sa objetivo, el diseño optimiza seis variables en secuencia: tipo de flujo de aire (convección natural o forzada), espaciado de aletas, espesor de la base, altura de las aletas, área superficial y material. El fallo más común en el diseño de disipadores de calor es el flujo de aire desalineado o bloqueado: un disipador de aluminio correctamente dimensionado con un flujo de aire bien gestionado superará a un disipador de cobre con un flujo de aire deficiente en todo momento.
Por qué los disipadores de calor fallan a pesar de verse bien
La percepción de ingeniería más fiable sobre el diseño de disipadores de calor es también la más contraintuitiva: un disipador que parece sobredimensionado en la simulación falla con frecuencia en el producto real. La razón es que la simulación térmica modela el disipador de forma aislada, mientras que el producto lo instala en un gabinete con flujo de aire restringido, temperatura ambiente elevada por fuentes de calor adyacentes y una interfaz térmica aplicada por operadores de ensamblaje en lugar de condiciones ideales.
Los modos de fallo más comunes en el mundo real son:
Espaciado de aletas demasiado estrecho para el flujo de aire disponible: Las aletas densas aumentan el área superficial en teoría. En un gabinete compacto con un ventilador pequeño, pueden reducir la refrigeración real al aumentar la resistencia del flujo de aire más allá de lo que la capacidad de presión del ventilador puede superar. En uno de nuestros casos de producción con un controlador industrial compacto, reducir el espaciado de aletas de 2,5 mm a 1,5 mm (para aumentar el área superficial) elevó la temperatura en estado estacionario en 7 °C porque la presión estática del ventilador era insuficiente para mantener el flujo de aire a través del apilamiento de aletas más estrecho.
El gabinete atrapa aire caliente: Un disipador que extrae aire ambiente de un gabinete sellado recicla el mismo aire calentado, lo que provoca que la temperatura ambiente aumente con el tiempo. Una resistencia térmica del disipador correctamente calculada a 25 °C de ambiente puede ser de 50–100% demasiado pequeña a 50 °C de ambiente dentro de un gabinete mal ventilado.
Fallos en la interfaz térmica: El propósito de la pasta térmica es eliminar los huecos de aire microscópicos, no “enfriar” el chip. La aplicación correcta es una capa fina (aproximadamente 0,05–0,15 mm), apenas suficiente para rellenar las irregularidades de la superficie. Una aplicación gruesa aumenta la resistencia térmica. El bombeo durante los ciclos térmicos (causado por coeficientes de expansión térmica desajustados entre componentes) permite que los huecos de aire se reabran.
Espesor de base insuficiente para la dispersión del calor: Una placa base delgada concentra el calor directamente sobre la fuente. Solo las aletas directamente sobre la zona de contacto contribuyen de manera significativa a la refrigeración; las aletas exteriores permanecen relativamente frías y se desperdician térmicamente. Una base de aluminio de 4 mm bajo un módulo de 50 W puede dejar la zona de contacto 15–20 °C más caliente que una base de 10 mm, sin cambios en el diseño de las aletas.
La ruta térmica: qué hace realmente el calor
El calor no salta del chip al aire: sigue una ruta específica, y la resistencia en cada etapa determina la temperatura en la unión del chip.
Etapa 1 — Conducción del chip a la base del disipador: El calor se conduce a través de materiales sólidos: unión → encapsulado del chip → material de interfaz térmica (TIM) → base del disipador. Esta etapa está gobernada por la conductividad térmica del material, la calidad del contacto en la interfaz, la presión de montaje y la planitud de la superficie. Una superficie de acoplamiento deformada puede aumentar la temperatura de unión en 5–15 °C incluso con un disipador grande, porque los huecos de aire microscópicos creados por la deformación son malos conductores térmicos.
Etapa 2 — Dispersión a través de la base: El calor se distribuye lateralmente a través de la base de aluminio o cobre desde la zona de contacto hasta el área completa de las aletas. La resistencia de dispersión depende del espesor de la base, la conductividad del material de la base y la relación entre el área de contacto y el área total de la base. Esta es la etapa donde las bases delgadas de aluminio fallan para fuentes de alto flujo térmico.
Etapa 3 — Convección de las aletas al aire: El calor se transfiere de las superficies de las aletas al aire en movimiento (o estático) mediante convección. Esta es la etapa que determina la mayor parte de la diferencia práctica de rendimiento entre diseños, no la conductividad del material. El coeficiente de transferencia de calor por convección h (W/m²·K) para convección natural es de 5–15 W/m²·K; para convección forzada con velocidades típicas de ventilador de 1–3 m/s, h alcanza 30–100 W/m²·K o más. La relación explica por qué la convección forzada puede mejorar el rendimiento en 3–7× en comparación con la convección natural con la misma geometría de disipador.
Cálculo de resistencia térmica: cómo dimensionar un disipador de calor
La fórmula principal
Todo dimensionamiento de disipadores comienza con la resistencia térmica requerida del disipador. La relación entre potencia, temperatura y resistencia es:
R_total = (Tj_max − Ta) / Q
Dónde:
- Tj_max = temperatura máxima permitida de unión (°C) según la hoja de datos del dispositivo
- Ta = temperatura ambiente en el peor caso (°C) — use el entorno operativo real esperado, no un valor de laboratorio
- Q = disipación de potencia máxima (W) — incluya transitorios de arranque y carga operativa en el peor caso, no la potencia promedio
- R_total = resistencia térmica total permitida de unión a ambiente (°C/W)
La resistencia total se divide entre las etapas de la ruta térmica:
R_total = R_jc + R_TIM + R_sa
Dónde:
- R_jc = resistencia térmica de unión a carcasa (según la hoja de datos del dispositivo)
- R_TIM = resistencia del material de interfaz térmica (según datos del fabricante del TIM, típicamente 0,05–0,30 °C/W·cm² ÷ área de contacto)
- R_sa = resistencia térmica requerida del disipador al ambiente (el objetivo de diseño)
Por lo tanto:
R_sa = R_total − R_jc − R_TIM
Ejemplo práctico
Parámetros del sistema:
- Módulo IGBT, Tj_max = 125°C
- Temperatura ambiente instalada = 50°C (gabinete industrial en el peor caso)
- Potencia pico = 80W
- R_jc según hoja de datos = 0.30 °C/W
- R_TIM (almohadilla de silicona de 20 µm, contacto de 60 cm²) = 0.20 °C/W
Cálculo:
R_total = (125 − 50) / 80 = 0.94 °C/W
R_sa = 0.94 − 0.30 − 0.20 = 0.44 °C/W
Este R_sa de 0.44 °C/W es un objetivo exigente que requiere enfriamiento por aire forzado. Los disipadores de aluminio por convección natural suelen alcanzar R_sa de 1.5–5.0 °C/W; los disipadores de aluminio por convección forzada pueden alcanzar 0.3–1.5 °C/W dependiendo de la velocidad del flujo de aire y la geometría del disipador.
Interpretación del objetivo R_sa
| R_sa requerido (°C/W) | Implicación típica |
|---|---|
| > 3.0 | La convección natural puede ser suficiente con un área de aletas adecuada |
| 1.0–3.0 | Convección natural con disipador más grande o diseño pasivo mejorado |
| 0.5–1.0 | Generalmente se requiere convección forzada; depende del flujo de aire |
| 0.2–0.5 | Se requiere convección forzada; se necesita un diseño cuidadoso del flujo de aire |
| < 0.2 | Se requiere refrigeración líquida o un sistema de aire forzado de alto rendimiento |
Por qué el rendimiento real difiere del rendimiento de la hoja de datos
Las hojas de datos de disipadores especifican la resistencia térmica en condiciones de laboratorio controladas: flujo de aire uniforme y sin obstrucciones a una velocidad indicada, temperatura ambiente estable e interfaz térmica óptima. En un gabinete de producto real:
- El flujo de aire a través de las aletas puede ser del 30–60% de la velocidad de diseño debido a restricciones del gabinete, el enrutamiento de cables y la proximidad a las paredes
- La temperatura ambiente dentro del gabinete puede ser de 15–25°C más alta que la ambiente externa debido al autocalentamiento de los componentes circundantes
- La calidad de la interfaz térmica varía según la técnica de ensamblaje y cambia con el tiempo mediante ciclos térmicos
Una práctica de diseño conservadora: calcular R_sa asumiendo el 70% del rendimiento de flujo de aire nominal y una temperatura ambiente 20°C por encima de la ambiente externa para sistemas cerrados. Si el diseño aún cumple el objetivo en estas condiciones degradadas, cumplirá de manera confiable en producción.
Variables clave de diseño
Espaciado de aletas: el cuello de botella del flujo de aire
El espaciado de aletas determina la resistencia al flujo de aire a través del disipador. El espaciado óptimo equilibra dos requisitos en competencia: un espaciado más estrecho aumenta el área superficial pero aumenta la resistencia; un espaciado más ancho reduce la resistencia pero reduce el área superficial.
Convección natural: El espaciado óptimo de aletas es de aproximadamente 6–12 mm. Las velocidades de convección natural del flujo de aire son de 0.1–0.5 m/s como máximo; las aletas estrechas atrapan aire caliente en los canales de las aletas, elevando la temperatura ambiente local y reduciendo la fuerza impulsora de temperatura para la convección. Contraintuitivamente, menos aletas ampliamente espaciadas a menudo enfrían mejor que muchas aletas muy juntas en aplicaciones pasivas.
Convección forzada: Con flujo de aire impulsado por ventilador, el espaciado óptimo depende de la capacidad de presión estática del ventilador. Como punto de partida práctico, 2–4 mm es apropiado para ventiladores de refrigeración de computadoras pequeños a medianos típicos (presión estática nominal de 1–5 mm H₂O). Los ventiladores con mayor presión estática (ventiladores de soplador, ventiladores industriales) pueden impulsar el flujo de aire a través de un espaciado de 1–2 mm de manera efectiva.
El diseño debe validarse contra la curva de operación del ventilador. El ventilador opera donde su curva de presión-flujo se cruza con la curva de presión-flujo del sistema (la curva del sistema). A medida que disminuye el espaciado de aletas, aumenta la resistencia del sistema y el punto de operación del ventilador se mueve hacia un caudal más bajo. Si este punto de intersección está en la porción pronunciada de la curva del ventilador, pequeños cambios en el espaciado de aletas producen grandes cambios en el flujo de aire — el diseño es sensible a la variación de fabricación.
Altura de aletas
Aumentar la altura de las aletas aumenta el área superficial, pero también:
- Aumenta la caída de presión a través del canal de aletas (más resistencia para el mismo flujo de aire)
- Crea “zonas muertas” cerca de las puntas de las aletas donde la velocidad del flujo de aire es baja — el calor transferido a la longitud exterior de la aleta contribuye menos por unidad de área que el calor transferido cerca de la base
- En gabinetes compactos, las aletas altas pueden acercarse físicamente a paredes u otros componentes, restringiendo aún más el flujo de aire
Guía práctica: Para convección forzada, la altura de aletas por encima de aproximadamente 30–40 mm muestra rendimientos térmicos decrecientes. Para convección natural, la altura de aletas de 50–100 mm puede ser efectiva porque el canal alto soporta un flujo de aire más fuerte impulsado por flotación.
Espesor de la base: crítico para flujo de calor alto
El espesor de la base determina qué tan bien se extiende el calor desde la huella de la fuente de calor hacia el área completa de las aletas. La resistencia de dispersión (R_spread) depende del tamaño de la fuente de calor, el tamaño de la base, el espesor de la base y la conductividad del material. Para una fuente de calor de 10×10 mm sobre una base de 50×50 mm:
- Base de aluminio de 3 mm: no uniformidad de temperatura significativa; zona central de aletas ~25–30°C más caliente que las aletas perimetrales
- Base de aluminio de 8 mm: dispersión sustancialmente mejorada; zona central ~8–12°C más caliente que el perímetro
- Base de aluminio de 10 mm o base de cobre de 4 mm: buena dispersión; diferencia de temperatura < 5°C en el área de aletas
Línea base práctica: para densidad de calor superior a 20 W/cm², el espesor de la base debe ser de al menos 5–8 mm en aluminio. Por encima de 50 W/cm², considere inserto de cobre, tubo de calor u opciones de cámara de vapor para lograr una dispersión adecuada.
Dirección y alineación del flujo de aire
El flujo de aire debe estar alineado con los canales de las aletas, no perpendicular a ellos. El flujo de aire que entra a las aletas desde el lateral (flujo cruzado) debe girar 90° para salir, creando turbulencia y aumentando drásticamente la caída de presión. El flujo de aire que entra a lo largo del eje del canal de aletas (flujo paralelo) encuentra resistencia mínima y máxima transferencia de calor.
Los errores más comunes en el diseño del flujo de aire:
- Ventilador soplando contra una pared con el disipador en la estela de recirculación
- Disipador rotado 90° con respecto a la dirección del flujo de aire
- Rejillas de entrada y salida en la misma cara, permitiendo recirculación de cortocircuito
- Haces de cables bloqueando la entrada o salida del canal de aletas
En un gabinete compacto, verificar la dirección real del flujo de aire con visualización de humo o CFD es más confiable que asumir que la dirección de flujo diseñada se logra en la práctica.
Aluminio vs cobre: la decisión del material
La conductividad térmica del cobre (~390 W/m·K) es aproximadamente 1.9× la del aluminio (~200 W/m·K). En una aplicación de dispersión de calor — donde el objetivo principal es mover el calor lateralmente desde una fuente pequeña a un área grande de aletas — esta diferencia es significativa y reduce directamente la temperatura del punto caliente.
Sin embargo, en la etapa de convección — donde las aletas transfieren calor al aire — la diferencia de temperatura de las aletas importa menos que el coeficiente convectivo del lado del aire. Si el flujo de aire es el factor limitante, cambiar de aletas de aluminio a cobre logra poco porque el cuello de botella está en la capa límite de la película de aire en la superficie de la aleta, no en el material de la aleta.
La decisión práctica:
Use aluminio cuando:
- La fuente de calor está distribuida (el área de contacto es grande en relación con el área de la base)
- La extrusión o fundición a presión es el método de fabricación requerido — el cobre no puede extrudirse fácilmente
- El peso es una restricción (el cobre es 3,3 veces más denso que el aluminio)
- El costo está limitado: el cobre suele costar de 3 a 5 veces más que el aluminio
- El volumen de producción es alto
Use cobre cuando:
- La fuente de calor está altamente concentrada (área de contacto pequeña, alta potencia — p. ej., módulo IGBT, CPU, diodo láser)
- Se requiere una rápida disipación lateral del calor para evitar puntos calientes localizados
- Se requiere una placa base delgada (el cobre logra una mejor disipación con menor espesor que el aluminio)
Use solución híbrida (base de cobre + aletas de aluminio) cuando:
- La fuente de calor está concentrada pero el costo es una limitación
- El peso debe controlarse pero aún se necesita disipación de calor
- El volumen de producción justifica el costo de ensamblaje de metales disímiles
El enfoque híbrido se usa ampliamente en disipadores para CPU, electrónica de potencia de alto rendimiento e inversores de tracción para vehículos eléctricos. El bloque de cobre maneja la disipación del calor; las aletas de aluminio proporcionan superficie convectiva de bajo costo.
| Propiedad | Aluminio (6061) | Cobre (C110) | Proporción |
|---|---|---|---|
| Conductividad térmica | ~200 W/m·K | ~390 W/m·K | 1.95× |
| Densidad | 2,70 g/cm³ | 8,96 g/cm³ | 3,3× más pesado |
| Coste relativo de los materiales | 1× | 3–5× | — |
| Maquinabilidad | Excelente | Moderado | — |
| Capacidad de extrusión | Sí | No (límite práctico) | — |
Convección natural vs. enfriamiento por aire forzado
La elección entre enfriamiento pasivo y activo es una de las decisiones de diseño más importantes: determina el tamaño requerido del disipador, la R_sa aceptable, los requisitos de ventilación del gabinete y el perfil de confiabilidad a largo plazo.
Convección natural
La convección natural depende de la diferencia de densidad entre el aire caliente (que asciende) y el aire ambiente más frío (que fluye). Sin ventilador, sin partes móviles, sin consumo de energía, sin riesgo de falla del ventilador.
El enfriamiento pasivo efectivo requiere:
- Orientación vertical de las aletas (aletas paralelas a la dirección del flujo de aire natural — hacia arriba)
- Trayectoria de aire clara por debajo y por encima del disipador para la entrada de aire frío y la salida de aire caliente
- Espaciado de aletas lo suficientemente amplio para permitir el flujo de aire por flotación sin fricción excesiva (típicamente 6–12 mm)
- Área de aletas suficiente para la disipación de calor requerida con el coeficiente convectivo moderado (h = 5–15 W/m²·K)
La convección natural es apropiada para disipación de potencia de hasta aproximadamente 20–30 W en gabinetes típicos, y para aplicaciones donde la confiabilidad del ventilador es crítica (entornos exteriores, polvorientos o sin mantenimiento).
Enfriamiento por aire forzado
La convección forzada por ventilador aumenta el coeficiente convectivo a 30–100+ W/m²·K, mejorando drásticamente la transferencia de calor por unidad de área de aleta. El mismo disipador de aluminio que alcanza R_sa = 3,0 °C/W en convección natural puede alcanzar R_sa = 0,6–0,8 °C/W con un ventilador modesto — una mejora de 4× solo con el flujo de aire.
El aire forzado introduce:
- Falla del ventilador como riesgo de confiabilidad — en aplicaciones críticas para la seguridad, se requieren ventiladores duales con monitoreo de fallas
- Ruido acústico — niveles de ruido del ventilador de 30–50 dB(A) a velocidades de operación típicas
- Acumulación de polvo en los canales de las aletas, lo que aumenta la resistencia al flujo de aire y reduce el rendimiento de enfriamiento con el tiempo (se requiere mantenimiento de filtros o limpieza periódica)
Se requiere enfriamiento por aire forzado cuando el objetivo de R_sa no puede cumplirse con enfriamiento pasivo con un tamaño de disipador aceptable.
Selección de la estructura del disipador
Aluminio extruido
La extrusión produce disipadores de aletas rectas en muy alto volumen a bajo costo. El proceso de extrusión limita la geometría a secciones transversales uniformes, restringiendo las opciones de geometría de aletas pero ofreciendo consistencia excepcional y bajo costo para perfiles estándar.
Apropiado para: geometrías de aletas estándar, alto volumen de producción (> cientos a miles de unidades), aplicaciones sensibles al costo.
Mecanizado CNC
El mecanizado CNC permite cualquier geometría de aletas, cualquier material, cualquier disposición de características, sin inversión en herramientas. Apropiado para: prototipos e iteración de diseño, geometrías complejas que no pueden extrudirse, bajo volumen de producción, aplicaciones que requieren alta precisión (planitud estricta, acabado superficial controlado para interfaz térmica), aplicaciones aeroespaciales y especializadas.
Los disipadores de calor mecanizados CNC en aluminio (6061-T6 o 6063-T6) o cobre son el enfoque estándar para la validación térmica de prototipos antes de comprometerse con herramientas de extrusión. Desde nuestra experiencia de fabricación, un disipador prototipo mecanizado CNC permite al diseñador térmico iterar el espaciado de aletas, el espesor de la base y la geometría durante 1–3 ciclos de diseño antes de validar la geometría final — esta iteración es mucho menos costosa antes del herramental que después.
Aletas cepilladas (skived)
El cepillado corta aletas delgadas directamente de un bloque sólido de metal mediante acción controlada de cuchilla, produciendo aletas muy delgadas (0,2–0,4 mm) con alta densidad de aletas. Las aletas cepilladas eliminan la interfaz de unión de los ensamblajes de aletas soldadas, manteniendo la conductividad total del material desde la base hasta las puntas de las aletas.
Apropiado para: aplicaciones de alta densidad de calor donde se requiere máxima superficie, módulos IGBT, estaciones base de telecomunicaciones.
Aletas unidas (soldadas o adhesivas)
Los ensamblajes de aletas unidas fijan matrices de aletas extruidas o mecanizadas a una placa base. Permiten alturas de aleta y relaciones de aspecto que no pueden lograrse por extrusión, y habilitan combinaciones de materiales disímiles (base de cobre, aletas de aluminio).
Apropiado para: requisitos de máximo rendimiento, matrices de aletas de alta relación de aspecto, diseños de materiales híbridos.
Aletas de pasador (pin fin)
Los disipadores de pasador utilizan matrices de pasadores cilíndricos o cónicos en lugar de aletas planas. Los pasadores son menos sensibles a la dirección del flujo de aire — funcionan razonablemente bien con flujo de aire desde cualquier dirección, a diferencia de las aletas planas que requieren flujo de aire axial alineado.
Apropiado para: aplicaciones de enfriamiento pasivo, flujo de aire multidireccional, paquetes compactos donde la dirección del flujo de aire es incierta.
Guía de diseño específica por aplicación
| Solicitud | Potencia típica | Enfoque clave de diseño | Estructura típica |
|---|---|---|---|
| Alumbrado público LED | 20–100W | Maximizar el área pasiva, orientación vertical | Aleta radial o recta, extrusión de aluminio |
| Accionamiento de motor (basado en IGBT) | 50–200W | Base gruesa para disipación de calor, aire forzado | Aleta recta extrudida o cepillada, base de 6–10 mm |
| Fuente de alimentación (cerrada) | 30–150W | Diseño de trayectoria de flujo de aire, geometría compacta | Aleta recta, convección forzada |
| Inversor de tracción para vehículos eléctricos | 200–500W+ | Densidad de calor extrema, restricción de tamaño | Base de cobre, aletas de aluminio cepilladas o unidas, o líquido |
| Refrigeración de CPU/GPU | 65–250W | Disipación rápida de calor desde un dado pequeño | Tubo de calor + placa de contacto de cobre, aletas de aluminio |
| Controlador industrial | 20–100W | Fiabilidad, resistencia al polvo | Aluminio extrudido, convección natural o forzada lenta |
| Equipos de telecomunicaciones | 100–300W | Alto flujo de aire, trayectoria de adelante hacia atrás | Aleta recta, aire forzado a alta velocidad |
Errores comunes de diseño y cómo evitarlos
| Error | Consecuencia | Enfoque correcto |
|---|---|---|
| Espaciado de aletas demasiado estrecho para la capacidad del ventilador | El flujo de aire disminuye; el área de la aleta se desperdicia | Igualar el espaciado de aletas a la presión estática del ventilador |
| Dimensionamiento a potencia promedio, no pico | Falla térmica en carga pico | Dimensionar para pico + 20–30% de margen de seguridad |
| Uso de temperatura ambiente de sala | El sistema se sobrecalienta a la temperatura real de instalación | Usar la temperatura ambiente del gabinete en el peor caso |
| Sin verificación de la trayectoria del flujo de aire | El aire caliente se recircula | Verificar la separación de entrada y salida; usar CFD |
| Exceso de pasta térmica | La resistencia de interfaz aumenta | Aplicar solo una capa de 0.05–0.15 mm |
| Base delgada bajo fuente de alto flujo | Punto caliente sobre la fuente | Mínimo de 5–8 mm de base para > 20 W/cm² |
| Cambiar a cobre para corregir el sobrecalentamiento | Mejora limitada si el flujo de aire es el cuello de botella | Primero corrija el flujo de aire; luego considere el material |
| No probar en el gabinete final | El rendimiento en laboratorio no coincide con el producto | Pruebe en un gabinete representativo con flujo de aire realista |
Principales conclusiones
- Comience con el cálculo de resistencia térmica, no con la geometría de las aletas: determine la R_sa requerida antes de decidir el diseño de aletas, material o estructura.
- El flujo de aire es la variable dominante del rendimiento: el coeficiente convectivo en aire forzado (30–100 W/m²·K) es 5–10× mayor que en convección natural (5–15 W/m²·K). El diseño del flujo de aire generalmente tiene más impacto en el rendimiento que el material o la geometría de las aletas.
- Dimensionar para la temperatura ambiente del peor caso y la potencia máxima: las pruebas de laboratorio a 25°C con flujo de aire ideal no son la condición de diseño. Los gabinetes industriales a 45–50°C de ambiente con flujo de aire parcialmente restringido son la condición de diseño.
- El espesor de la base determina la calidad de la dispersión del calor: para un flujo de calor superior a 20 W/cm², un espesor de base insuficiente crea puntos calientes que ninguna mejora en el diseño de aletas puede resolver.
- El cobre supera al aluminio en la dispersión del calor; el aluminio domina en costo, peso y fabricación a escala: los diseños híbridos (base de cobre, aletas de aluminio) capturan ambas ventajas.
- La extrusión es el estándar para producción en volumen; el mecanizado CNC es la opción correcta para prototipos, geometría compleja y aplicaciones de precisión de bajo volumen.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): las especificaciones del disipador deben incluir la resistencia térmica requerida (R_sa en °C/W a una velocidad de flujo de aire especificada), la planitud de la superficie de montaje (típicamente ≤ 0.05 mm para una interfaz térmica de precisión), el grado del material, la especificación de anodizado (Tipo II para estándar; Tipo III para resistencia al desgaste), y si el componente será mecanizado o extruido — cada uno tiene diferentes implicaciones de plazo de entrega y cantidad mínima de pedido.
Preguntas frecuentes
¿Cómo se calcula la resistencia térmica requerida para un disipador de calor?
La resistencia térmica requerida del disipador (R_sa) se calcula a partir de: R_sa = (Tj_max − Ta) / Q − R_jc − R_TIM, donde Tj_max es la temperatura máxima permitida de la unión según la hoja de datos del dispositivo, Ta es la temperatura ambiente del peor caso en el entorno de instalación real (no condiciones de laboratorio), Q es la disipación de potencia máxima incluyendo transitorios, R_jc es la resistencia térmica unión-a-carcasa del dispositivo, y R_TIM es la resistencia del material de interfaz térmica. El resultado da la resistencia térmica máxima permitida del disipador — el disipador debe alcanzar este valor o uno menor bajo las condiciones de flujo de aire especificadas. Use un supuesto de flujo de aire reducido (70% del flujo nominal) para considerar las restricciones del gabinete.
¿Por qué mi disipador de calor aún se sobrecalienta después de actualizar a un tamaño más grande?
El sobrecalentamiento después de agregar un disipador más grande casi siempre indica un problema de flujo de aire, no un disipador insuficiente. Las causas más comunes son: aire caliente atrapado dentro de un gabinete mal ventilado (el disipador está disipando calor hacia aire que ya está caliente por recirculación); el flujo de aire no pasa realmente a través de los canales de las aletas (desviándose alrededor del disipador en lugar de atravesarlo); la dirección del flujo de aire desalineada con la orientación de las aletas; y falla en la interfaz térmica (exceso de pasta térmica, mal contacto superficial o inconsistencia en la presión de montaje). Antes de rediseñar el disipador, verifique que el aire ambiente frío llegue a los canales de las aletas, que el aire caliente salga del gabinete sin recircular y que la interfaz térmica esté aplicada correctamente.
¿Cuál es el mejor espaciado de aletas para un disipador de calor?
El espaciado óptimo de aletas depende de si el enfriamiento es pasivo (convección natural) o activo (aire forzado). Para convección natural, se recomienda un espaciado de 6–12 mm — un espaciado más estrecho atrapa aire caliente entre las aletas y reduce la fuerza impulsora de temperatura para el flujo de aire por flotación. Para enfriamiento por aire forzado, 2–4 mm es apropiado para ventiladores pequeños típicos con presión estática de 1–5 mm H₂O. Para sopladores de alta presión estática o ventiladores industriales, 1–2 mm puede ser efectivo. La verificación crítica del diseño: el ventilador debe poder mantener un flujo de aire adecuado a la caída de presión producida por el espaciado de aletas elegido. Si se reduce el espaciado de aletas para aumentar el área superficial pero la presión estática del ventilador es insuficiente para mantener el flujo, el rendimiento general de enfriamiento disminuye.
¿Cuándo debo usar cobre en lugar de aluminio para un disipador de calor?
Use cobre cuando la fuente de calor esté altamente concentrada (área de contacto pequeña, alta densidad de potencia) y se requiera una dispersión lateral rápida del calor para prevenir puntos calientes. Para un módulo IGBT de 100W con una huella de contacto de 20×20 mm sobre una base de 60×60 mm, la mayor conductividad del cobre (~390 vs ~200 W/m·K) reduce la temperatura del punto caliente en 10–20°C en comparación con el aluminio. El cobre no es la opción correcta para mejorar la eficiencia de convección — la transferencia de calor por convección está limitada por la capa límite de la película de aire, no por el material de las aletas. Si el sobrecalentamiento es causado por flujo de aire insuficiente en lugar de mala dispersión del calor, cambiar de aluminio a cobre producirá una mejora mínima. El diseño híbrido (base de cobre para dispersión, aletas de aluminio para superficie de convección) captura la ventaja térmica del cobre donde importa mientras controla peso y costo.
¿Cómo cambia el diseño del disipador entre convección natural y forzada?
La convección natural depende de la flotación — el aire caliente que sube por los canales de las aletas atrae aire más frío desde abajo. Para un enfriamiento pasivo efectivo: las aletas deben estar orientadas verticalmente (alineadas con la dirección del aire caliente ascendente); el espaciado de aletas debe ser lo suficientemente amplio para permitir el flujo por flotación sin fricción excesiva (6–12 mm); el gabinete debe tener caminos claros para la entrada de aire frío abajo y la salida de aire caliente arriba; y el área superficial del disipador debe ser lo suficientemente grande para lograr la disipación de calor requerida con coeficientes convectivos de solo 5–15 W/m²·K. La convección por aire forzado permite coeficientes convectivos de 30–100+ W/m²·K, reduciendo drásticamente el área de aletas requerida para la misma carga de calor. La transición de convección natural a forzada típicamente reduce el volumen requerido del disipador en 3–5× para el mismo objetivo de resistencia térmica.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC, produciendo disipadores de calor personalizados de aluminio y cobre para electrónica industrial, conversión de potencia, iluminación LED, automoción y aplicaciones de telecomunicaciones OEM. Referencias técnicas: Incropera & DeWitt, Fundamentos de Transferencia de Calor y Masa (Redes de Resistencia Térmica); JESD51-14 (Medición de Resistencia Térmica de Dispositivos Electrónicos); MIL-A-8625 (Recubrimientos Anódicos para Disipadores de Aluminio); Directrices Térmicas ASHRAE para Equipos de Comunicación de Datos.
¿Buscando disipadores de aluminio mecanizados o extruidos CNC?
En CMS, mecanizamos disipadores de calor personalizados de aluminio y cobre en 6061-T6, 6063-T6 y cobre C110 — desde prototipos térmicos de una sola pieza para validación de diseño hasta producción en volumen. Cada pedido de disipador incluye revisión DFM para planitud de la superficie de montaje, fabricabilidad de la geometría de las aletas y compatibilidad con anodizado.
[Solicite una revisión de diseño térmico y una cotización de mecanizado de disipadores personalizados →]


