
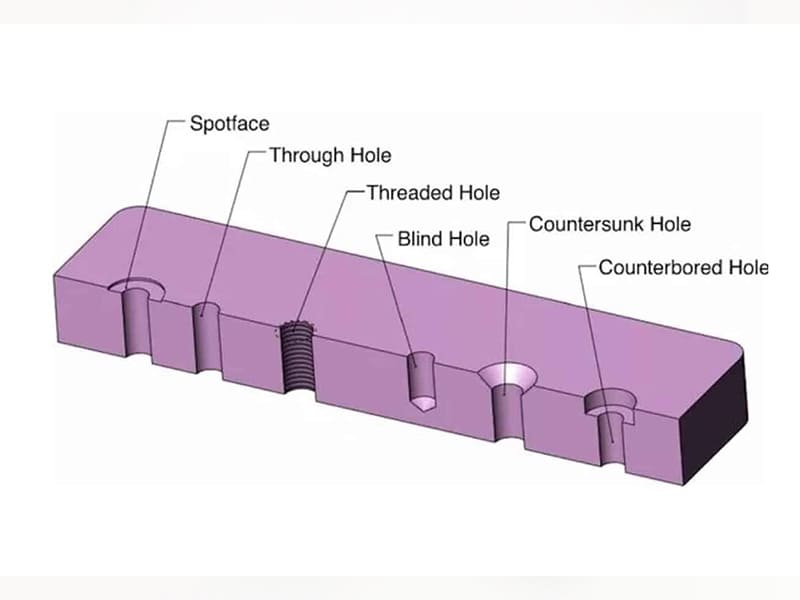
Respuesta rápida: Los orificios de ingeniería se clasifican según su función: orificios de fijación (de holgura, roscados, avellanados, escariados), orificios de precisión (escariados, taladrados, para pasadores), orificios de paso de fluidos (pasantes, transversales) y orificios de sellado (cónicos, de precisión). La distinción más importante en el diseño es que la función es lo primero y la geometría lo segundo: un avellanado proporciona una superficie a ras para tornillos de cabeza plana; un avellanado proporciona un hueco de fondo plano para tornillos de cabeza hueca; un orificio escariado alcanza una tolerancia de diámetro de ±0,005–0,020 mm para pasadores de centrado y rodamientos; un orificio roscado proporciona roscas internas para la fijación directa. Cada tipo de orificio conlleva diferentes requisitos de tolerancia, complejidad de mecanizado e implicaciones económicas que deben resolverse en la fase de diseño.
¿Qué es un «agujero» en ingeniería?
Un orificio de ingeniería es una cavidad cilíndrica creada en un material sólido —caracterizada por su diámetro, profundidad, forma geométrica, acabado superficial y tolerancia— que cumple una función específica de carácter mecánico, estructural o hidráulico. Los orificios no son simplemente elementos geométricos que se rellenan con elementos de fijación; son elementos funcionales que determinan la precisión del montaje, la capacidad de transferencia de carga, el rendimiento de estanqueidad y el coste de fabricación.
La importancia técnica del diseño de un orificio va más allá del propio orificio. Un orificio forma parte de un sistema de ajuste: interactúa con un componente de acoplamiento (perno, pasador, eje, junta) cuyas dimensiones y tolerancias determinan si el conjunto presenta holgura (libertad de movimiento), interferencia (bloqueo mecánico) o una transición controlada entre ambas. El diámetro del orificio, su profundidad, la clase de tolerancia, el acabado superficial y la precisión posicional influyen en este ajuste, y todos estos parámetros deben especificarse correctamente para que el conjunto funcione según lo previsto.
Una especificación inadecuada de los orificios es una de las causas más comunes y costosas de fallos en el montaje en la fabricación de precisión. Un orificio pasante especificado con un diámetro interior demasiado estrecho se convierte en un obstáculo para el montaje. Un orificio escariado especificado sin tolerancia posicional permite el cumplimiento dimensional, pero no cumple la función de alineación. Un orificio roscado con un acoplamiento de rosca insuficiente falla bajo carga. Un avellanado especificado con un ángulo incorrecto produce una concentración de tensiones en lugar de una superficie de apoyo.
Para los ingenieros y los equipos de compras de los fabricantes de equipos originales (OEM), comprender cómo funcionan los distintos tipos de orificios —y qué proceso de fabricación produce cada uno de ellos— es fundamental para redactar especificaciones que permitan alcanzar el rendimiento funcional con un coste controlado.
Clasificación funcional de los tipos de agujeros
La forma más práctica de entender los tipos de orificios es basándose en su función técnica, más que en su geometría. Cada función impone requisitos distintos en cuanto a tolerancia, acabado superficial, profundidad y proceso de fabricación.
Orificios de fijación
Los orificios de fijación permiten el uso de pernos, tornillos o remaches, o bien cuentan con roscas internas para una conexión mecánica directa. El objetivo del diseño es transferir la carga de forma fiable, al tiempo que permite el montaje y el desmontaje.
- Orificios de paso: Tiene un diámetro mayor que el vástago del elemento de fijación, lo que permite que este pase libremente sin enroscarse. Este espacio libre es intencionado: si es demasiado pequeño, el montaje resulta difícil; si es demasiado grande, el elemento de fijación puede desplazarse lateralmente, provocando una desalineación bajo carga.
- Agujeros roscados: Presentan roscas internas talladas o conformadas en el material, lo que permite una fijación directa sin necesidad de tuerca. La longitud de acoplamiento de la rosca (la longitud axial a lo largo de la cual las roscas están en contacto) determina directamente la capacidad de carga; un acoplamiento insuficiente provoca el desgarro de la rosca.
- Avellanar los agujeros: Huecos cónicos en la entrada del orificio que permiten que los tornillos de cabeza plana u ovalada queden al ras de la superficie o por debajo de ella. El ángulo del cono debe coincidir con el ángulo de la cabeza del tornillo.
- Agujeros avellanados: Huecos cilíndricos de fondo plano que permiten que las cabezas de los tornillos de cabeza hueca o de los pernos queden por debajo de la superficie de la pieza, proporcionando un alojamiento empotrado para las uniones atornilladas que deben quedar a ras o situadas en el interior.
Orificios de precisión y alineación
Los orificios de precisión se utilizan cuando es necesario controlar el diámetro y la posición del orificio con tolerancias muy estrictas para garantizar un acoplamiento preciso y un montaje repetible.
- Orificios escariados: Se consigue introduciendo un escariador de múltiples estrías en un orificio taladrado para mejorar la precisión del diámetro, la circularidad y el acabado superficial más allá de lo que se puede lograr únicamente con el taladrado.
- Agujeros taladrados: Se fabrica mediante mandrinado de un solo punto en un centro de mecanizado CNC, lo que garantiza tanto la precisión del diámetro como la capacidad de corregir errores de posición.
- Orificios para clavijas: Orificios de precisión diseñados para alojar pasadores de posicionamiento (pasadores de alineación) que alinean dos piezas de acoplamiento entre sí. La precisión posicional es tan importante como el diámetro para esta función.
Orificios de paso de fluidos
Los orificios para fluidos canalizan el aceite, el refrigerante, el líquido hidráulico, el aire u otros medios a través de la pieza. Los requisitos técnicos son la capacidad de caudal, la presión nominal y la calidad de la superficie en las interfaces de estanqueidad.
- Orificios pasantes: Atraviesa completamente la pieza, proporcionando la geometría más sencilla para el paso del fluido.
- Agujeros transversales: Cruzar otro orificio o taladro en ángulo, creando conductos en colectores hidráulicos, canales de aceite y sistemas de refrigeración.
- Orificios escalonados: Transición de un diámetro a otro a una profundidad definida, utilizada para alojar accesorios de tubería, tapones de puerto e interfaces de conectores.
Sellado de agujeros
Los orificios de sellado deben crear una unión fiable y sin fugas con el componente de acoplamiento (racor, tapón, junta, junta tórica).
- Agujeros cónicos: El diámetro varía a lo largo de la profundidad según una conicidad definida (por ejemplo, la conicidad de la rosca NPT de 1:16 en el diámetro), lo que genera un efecto de cuña a medida que se aprieta el componente de acoplamiento.
- Orificios de precisión con ranuras para juntas tóricas: Diámetro controlado con ranuras mecanizadas que fijan una junta tórica con la relación de compresión adecuada para satisfacer los requisitos de presión de estanqueidad.
Perfil detallado de cada tipo de agujero
Orificio pasante
Un orificio pasante atraviesa completamente la pieza de trabajo de una superficie a la otra, creando un paso cilíndrico de diámetro uniforme (o casi uniforme).
Propiedades técnicas: El tipo de orificio más rentable: el taladrado finaliza cuando la herramienta sale por la superficie opuesta, sin que sea necesario controlar la profundidad. Los orificios pasantes permiten el paso de las virutas y del líquido refrigerante desde ambas direcciones, lo que simplifica el taladrado en secciones gruesas y orificios profundos.
Precisión posicional: Los orificios pasantes para uniones atornilladas suelen especificarse con holgura (H12 o ajuste medio según la norma ISO), y la tolerancia posicional viene determinada por la disposición de los puntos de fijación, más que por una tolerancia estricta de cada orificio individual. En el caso de los conductos de fluidos, el diámetro es el parámetro funcional determinante.
Consideraciones de diseño para conjuntos OEM: En el diseño de uniones atornilladas, el diámetro del orificio de paso influye en el desplazamiento lateral máximo del perno. Para una disposición métrica estándar de los pernos, el orificio de paso suele ser igual al diámetro nominal del elemento de fijación más 0,2-0,5 mm para ensamblajes de precisión, o 0,5-1,0 mm para ensamblajes generales, según la norma ISO 273.
Agujero ciego
Un agujero ciego se extiende hasta una profundidad determinada sin atravesar la superficie opuesta.
Propiedades técnicas: Su fabricación es más compleja que la de los orificios pasantes: la evacuación de virutas se limita a la dirección de entrada, la gestión del calor resulta más complicada y el control de la profundidad es fundamental. La geometría del fondo de un agujero ciego depende de la herramienta: las brocas helicoidales estándar producen un fondo cónico (ángulo medio de aproximadamente 59° para un ángulo de punta estándar de 118°); los agujeros ciegos de fondo plano requieren una broca de fondo plano o una operación adicional de fresado de fondo plano.
Repercusiones en cuanto a costes y fiabilidad: Los orificios ciegos aumentan el coste de mecanizado en comparación con los orificios pasantes equivalentes. Además, en el caso de los orificios más profundos (profundidad > 3× el diámetro), conllevan el riesgo de acumulación de virutas y son más propensos a presentar errores dimensionales en profundidad. En la revisión del diseño, la primera pregunta que hay que plantearse es: ¿se puede conseguir esta función con un orificio pasante? Si la respuesta es afirmativa, el orificio pasante es la mejor opción.
Profundidad de la rosca en agujeros ciegos: Al especificar agujeros ciegos roscados, la longitud de rosca necesaria debe poder alcanzarse dentro de la profundidad disponible. El desglose estándar es el siguiente: longitud de rosca + un diámetro de la herramienta de profundidad adicional para la evacuación de virutas + la profundidad de la punta de la broca. Un agujero ciego roscado M10×1,5 con 15 mm de profundidad de rosca requiere una profundidad total mínima del agujero de aproximadamente 22-25 mm, dependiendo de la geometría de la punta de la broca.
Orificio roscado (con rosca interior)
Un orificio roscado contiene una rosca helicoidal interna tallada o conformada en el diámetro del orificio, lo que permite una fijación mecánica directa sin necesidad de tuerca.
Engranaje de la rosca y capacidad de carga: Una longitud de acoplamiento de la rosca comprendida entre 1,0 y 1,5 veces el diámetro nominal del perno suele ser adecuada para sustratos de acero. En el caso del aluminio, se especifica una longitud de 1,5–2,0 veces el diámetro, ya que la menor resistencia al cizallamiento de este material reduce la capacidad de resistencia al desgarro de la rosca en relación con la capacidad de tracción del perno. Especificar una longitud de acoplamiento inferior a la recomendada es un error de diseño habitual que provoca el desgarro de la rosca bajo cargas normales de servicio, y no en caso de sobrecargas excepcionales.
Roscado frente a fresado de roscas: El roscado con macho (utilizando un macho para cortar roscas en una sola pasada) es rápido y adecuado para la mayoría de las aplicaciones de producción. El fresado de roscas (utilizando una herramienta de fresado giratoria que sigue una trayectoria helicoidal) es la opción preferida para materiales duros (acero templado, titanio, Inconel) en los que los machos pueden romperse, para roscas de gran diámetro en las que los tamaños de los machos resultan poco prácticos, para agujeros ciegos en los que debe minimizarse la desviación de la rosca, y para aplicaciones que requieren roscas a la izquierda (los machos especiales no son estándar; el fresado de roscas utiliza la misma fresa con un programa invertido).
Modo de fallo habitual: En las uniones bien diseñadas, el desgaste de la rosca debido a una longitud de acoplamiento insuficiente es más habitual que el fallo del perno. Para fijaciones críticas, especifique la longitud mínima de acoplamiento de la rosca en el plano, en lugar de basarse en las profundidades predeterminadas.
Agujero avellanado
Un orificio avellanado presenta un hueco cónico en la entrada, cuyo ángulo cónico coincide con el ángulo de la cabeza de un elemento de fijación de cabeza plana u ovalada, lo que permite que la cabeza del elemento de fijación quede al ras de la superficie de la pieza o por debajo de ella.
Ángulos estándar: Los ángulos de avellanado más habituales son 82° y 90° (ángulo incluido). El ángulo de 82° es el estándar para los tornillos de cabeza plana unificados (en pulgadas) (ASME B18.6.3); el de 90° es el estándar para los tornillos métricos de cabeza plana (ISO 10642) y para los elementos de fijación avellanados del sector aeroespacial (NAS/MS). El uso de un ángulo incorrecto provoca un contacto parcial, ya sea en el borde exterior o en el orificio interior del avellanado, lo que genera una concentración de tensiones en lugar de un contacto total de apoyo y reduce la eficacia de sujeción del elemento de fijación.
Tolerancia posicional: En el caso de los elementos de fijación de cabeza al ras utilizados en aplicaciones estructurales aeroespaciales (remaches, pernos avellanados), la tolerancia posicional del avellanado con respecto al orificio de paso es fundamental: la cabeza del elemento de fijación debe quedar completamente asentada, con la superficie cónica de la cabeza en pleno contacto con la superficie del avellanado. La tolerancia posicional típica del avellanado en el sector aeroespacial se sitúa entre 0,1 y 0,2 mm de TIR (lectura total del indicador) respecto a la línea central del orificio pasante.
Control de profundidad: La profundidad del avellanado (que suele expresarse como el diámetro mayor del avellanado) debe ajustarse a las dimensiones de la cabeza del elemento de fijación. Un avellanado con profundidad insuficiente deja la cabeza del elemento de fijación sobresaliendo de la superficie; un avellanado con profundidad excesiva deja un hueco en la parte superior del orificio en el que pueden acumularse residuos y provocar una concentración de tensiones.
Agujero avellanado
Un orificio avellanado presenta un hueco cilíndrico de fondo plano en la entrada del orificio, lo que permite que un tornillo de cabeza hueca o un perno de cabeza redonda se asiente por debajo de la superficie de la pieza, con contacto total de la cabeza sobre el fondo plano.
Diferencia técnica respecto al avellanado: La geometría de fondo plano de un avellanado crea una tensión de compresión uniforme bajo la cabeza del elemento de fijación, mientras que la geometría cónica de un avellanado cónico genera un componente radial que puede provocar grietas en materiales frágiles o delaminación en materiales compuestos. Para fijaciones estructurales de alta resistencia con pernos de cabeza hueca, los avellanados suelen ser la opción mecánicamente más adecuada, aunque los avellanados cónicos son más habituales en diseños orientados a la aerodinámica.
Requisitos dimensionales: El diámetro del avellanado debe ser suficiente para alojar la cabeza del elemento de fijación con un espacio libre adecuado para su inserción (normalmente, el diámetro de la cabeza + 0,2–0,5 mm). La profundidad del avellanado debe ser, como mínimo, igual a la altura de la cabeza del elemento de fijación para lograr un asentamiento a ras o empotrado; normalmente se especifica como la altura de la cabeza más 0,1–0,5 mm para un asentamiento controlado.
Paro: Una característica estrechamente relacionada: el rebaje de asiento es un avellanado poco profundo (normalmente de entre 0,5 y 2 mm de profundidad) que se utiliza para crear una superficie de apoyo plana y perpendicular para un perno o una arandela sobre una superficie irregular o inclinada (piezas de fundición curvadas, conjuntos soldados). El avellanado no tiene por qué adaptarse a la profundidad de la cabeza del elemento de fijación; solo tiene que proporcionar un contacto plano para la superficie de apoyo.
Agujero escariado
Un orificio escariado se obtiene pasando un escariador de múltiples canales por un orificio taladrado o mandrinado, con el fin de mejorar la precisión del diámetro, el acabado superficial y la circularidad más allá de lo que se puede conseguir únicamente con el taladrado.
Capacidad de tolerancia: El escariado estándar alcanza la clase de tolerancia H7 (la norma ISO para ajustes de posicionamiento de precisión), normalmente de ±0,010–0,020 mm para orificios con un diámetro comprendido entre 6 y 50 mm. El escariado de precisión con escariadores de calidad en una sujeción estable alcanza la clase de tolerancia H6 o superior (entre ±0,005 y 0,013 mm para el mismo rango). La rugosidad superficial tras el escariado suele ser de Ra 0,4–1,6 µm, frente a Ra 1,6–6,3 µm en las superficies taladradas.
Margen de pre-escariado: El escariado elimina solo una pequeña cantidad de material —normalmente entre 0,1 y 0,3 mm de diámetro—. El orificio taladrado debe estar dentro de este rango respecto al diámetro final. Si el orificio taladrado tiene un diámetro inferior al previsto en más de 0,3 mm, el escariador no podrá corregir el diámetro. Si es demasiado grande, el escariado resulta imposible (el escariador no puede eliminar material de un orificio que ya sea más grande que él mismo). El diámetro de taladrado previo al escariado debe especificarse en el plan de fabricación.
Limitación de la precisión posicional: Un escariador sigue el eje del orificio ya perforado: mejora la precisión del diámetro y la circularidad, pero no corrige el error de posición. Si el orificio perforado está descentrado, el orificio escariado también lo estará. Cuando se requiere tanto precisión posicional como precisión en el diámetro, puede ser necesario el mandrinado (que corrige la posición) en lugar del escariado o como complemento de este.
Agujero cónico
Un orificio cónico tiene un diámetro que varía linealmente a lo largo de su profundidad; normalmente se especifica mediante la relación de conicidad (variación del diámetro por unidad de longitud) o el ángulo de conicidad incluido.
Normas comunes:
- NPT (National Pipe Taper): conicidad de 1:16 en el diámetro (3/4° 47′ de ángulo medio incluido) para accesorios de tubería estadounidenses
- Conicidad métrica (ISO 7-1/BS 21): conicidad de 1:16 en el diámetro para roscas de tubería
- Cono Morse: Se utiliza en los husillos de las máquinas-herramienta y en los mangos de las herramientas de corte (con rangos que van desde MT0 hasta MT7, con una relación de conicidad aproximada de 1:20).
- Cono Brown & Sharpe: Se utiliza en herramientas de precisión y pinzas de sujeción
Función de sellado: El efecto de encaje de una interfaz cónica permite establecer un contacto hermético sin necesidad de juntas tóricas ni juntas de estanqueidad en aplicaciones de baja presión. A medida que se aprieta el racor cónico, aumenta la presión de contacto entre las superficies cónicas que encajan, lo que crea un sellado mediante el contacto metal con metal.
Tolerancia de los orificios, ajustes y sistema ISO
El sistema de ajuste basado en orificios ISO
La norma ISO 286 define un sistema normalizado de tolerancias para orificios y ejes que establece la relación entre las dimensiones de acoplamiento. En el caso de los orificios, la desviación fundamental (la cantidad en que el límite mínimo de tolerancia se desvía de la cota nominal) se indica mediante letras mayúsculas:
- Tolerancia a H: El límite inferior del orificio es igual al diámetro nominal; el orificio solo puede tener un diámetro igual o superior al nominal. H7 es la clase de tolerancia estándar para el posicionamiento de precisión (pasadores de centrado, acoplamientos H7/h6 o H7/p6).
- Tolerancias F y G: Deja holgura en el extremo inferior; se utiliza para ajustes deslizantes y de deslizamiento.
- Tolerancia de JS: Tolerancia bilateral simétrica respecto a la cota nominal.
Ajuste habitual para orificios de ingeniería:
| Tipo de ajuste | Designación ISO | Comportamiento de ensamblaje | Aplicación típica |
|---|---|---|---|
| Holgura | H11/c11 | Amplio espacio libre, libertad de movimiento | Conjuntos atornillados generales |
| Ajuste deslizante | H7/g6 | Espacio reducido, libertad de movimiento | Componentes deslizantes |
| Autorización de ubicación | H7/h6 | Holgura muy pequeña o nula | Localización de precisión |
| Ajuste de transición | H7/k6 | Puede haber un ligero juego o una ligera interferencia | Conjuntos de precisión |
| Interferencia de ubicación | H7/p6 | Interferencia, presión ligera | Pasadores, chavetas |
| Ajuste a presión | H7/s6 | Interferencia controlada | Ajuste a presión fuerte |
Requisitos mínimos de enganche de la rosca según el material:
| Material del sustrato | Profundidad mínima de rosca (× diámetro nominal) | Referencia estándar |
|---|---|---|
| Acero aleado, templado | 1.0–1.2× | MIL-HDBK-5 |
| Acero al carbono, medio | 1.0–1.5× | Medicina general |
| Hierro fundido | 1.5–2.0× | Debido a una menor resistencia al cizallamiento |
| Aleaciones de aluminio | 1.5–2.0× | ASME/práctica general |
| Plásticos | 2.0–3.0× | Debido a la fluencia y a la baja resistencia |
Métodos de fabricación de orificios
Taladrado CNC
El taladrado CNC estándar produce orificios pasantes y ciegos de forma eficiente, con una precisión de diámetro de ±0,05-0,15 mm (estándar) y un acabado superficial de Ra 1,6-6,3 µm. Es el proceso de primera elección para todo tipo de orificios en los que no se requiere un acabado posterior (escariado, mandrinado o roscado). El tiempo de ciclo por orificio es rápido: normalmente entre 2 y 15 segundos para una operación de taladrado de producción estándar.
Limitaciones: La precisión posicional depende de la precisión de la máquina CNC (normalmente entre ±0,02 y 0,05 mm en los centros de mecanizado modernos) y de la calidad de la configuración. El taladrado estándar no alcanza la precisión de diámetro necesaria para ajustes de precisión; es el paso previo al escariado o al mandrinado.
Fresado CNC (interpolación circular)
Las fresas que cortan siguiendo una trayectoria circular interpolada pueden producir orificios con diámetros que no están disponibles en los tamaños de broca estándar, mejorar la precisión posicional más allá de lo que permite el taladrado y crear orificios ciegos de fondo plano sin necesidad de una operación secundaria. Útiles para:
- Agujeros de gran diámetro en los que no es viable utilizar taladros
- Diámetros de orificios no estándar
- Secciones de pared delgada en las que las fuerzas de perforación provocarían una deformación
- Agujeros ciegos de fondo plano sin una operación de refrentado independiente
Escariado
El escariado se realiza tras el taladrado para mejorar la precisión del diámetro y el acabado superficial. Práctica habitual: taladrar hasta el diámetro de preescariado (normalmente entre 0,1 y 0,3 mm por debajo del diámetro final) → escariar hasta alcanzar las especificaciones finales. De este modo se consigue habitualmente en producción la clase de tolerancia H7 y un Ra de 0,4 a 1,6 µm.
Aburrido
El mandrinado de un solo punto en un centro de mecanizado CNC ofrece tanto precisión en el diámetro (±0,005–0,025 mm) como la capacidad de corregir el error de posición del orificio taladrado. Cuando se requiere precisión tanto en la posición como en el diámetro, el mandrinado suele ser más adecuado que el escariado. Para los orificios de cojinetes y las alineaciones de precisión, en las que ambos parámetros son importantes, la secuencia estándar es: taladrado → mandrinado en bruto → mandrinado de acabado.
EDM (mecanizado por descarga eléctrica)
La electroerosión (EDM) utiliza descargas eléctricas controladas para erosionar el material sin contacto mecánico; es decir, no se aplica ninguna fuerza de corte a la pieza de trabajo. Entre sus aplicaciones se incluyen:
- Materiales endurecidos que resisten el corte convencional (acero para herramientas > 50 HRC, carburo)
- Agujeros muy pequeños (electroerosión por hilo para agujeros de hasta 0,05 mm)
- Los orificios con una relación de aspecto elevada no son viables con los métodos de perforación convencionales
- Orificios de precisión con tolerancias de forma muy estrictas en materiales difíciles
El EDM genera una capa de recubrimiento en la superficie mecanizada que puede ser necesario eliminar en aplicaciones en las que la fatiga sea un factor crítico.
Roscado y fresado de roscas
El roscado con macho (girar un macho a través del orificio pretaladrado) permite crear roscas internas rápidamente y a bajo coste. El fresado de roscas (interpolación helicoidal de una fresa de roscar) es la opción preferida para materiales duros, diámetros grandes y aplicaciones en las que el riesgo de rotura del macho es inaceptable.
Directrices de DFM para el diseño de orificios
Las decisiones relativas al diseño para la fabricabilidad que se toman en la fase de especificación de los orificios determinan directamente el coste de mecanizado, la fiabilidad del proceso y los requisitos de capacidad de los proveedores.
Relación profundidad-diámetro
La relación máxima práctica entre profundidad y diámetro para una perforación fiable:
- Taladrado: ≤ 3×D sin dificultad; hasta 5×D con taladrado por golpes; por encima de 10×D se requiere taladrado con pistola o equipo especializado
- Escariado: ≤ 5×D para obtener resultados uniformes
- Roscado: se recomienda ≤ 3×D; para una profundidad mayor se requieren herramientas especiales y un control especial del proceso
Más allá de estas relaciones, la evacuación de virutas se convierte en el factor limitante: las virutas se acumulan en el orificio, generan calor y provocan la rotura de la herramienta. Especificar una profundidad de orificio que supere la capacidad del proceso para ese diámetro obliga al proveedor a utilizar equipos especializados o procesos más lentos, lo que supone un aumento de los costes.
Distancia entre bordes y espaciado
Distancia mínima al borde (desde la línea central del orificio hasta el borde de la pieza): ≥ 1,5 veces el diámetro del orificio. Distancia mínima entre orificios (de línea central a línea central): ≥ 2 veces el diámetro del orificio. Estos valores mínimos evitan el agrietamiento del material, la deformación de las paredes delgadas y la debilidad estructural en la zona del orificio.
Estandarizar los diámetros de los orificios
Especificar los diámetros de los orificios a partir de series de brocas estándar (serie ISO para el sistema métrico; tamaños fraccionarios o con combinación de números y letras para el sistema de pulgadas) elimina la necesidad de utilizar herramientas a medida y reduce los plazos de entrega de los proveedores. Los diámetros no estándar —especialmente aquellos que se sitúan entre los tamaños estándar de las brocas— suelen requerir un mandrinado o una interpolación circular en lugar de un taladrado, lo que aumenta el coste y la duración del ciclo.
Reducir al mínimo los agujeros ciegos
Cada orificio pasante que pueda sustituir a un orificio ciego reduce el tiempo de mecanizado, mejora la evacuación de virutas y simplifica el control de la profundidad. La pregunta que hay que plantearse ante cada orificio ciego de un diseño es: ¿existe alguna razón funcional por la que el orificio no pueda ser pasante? Si la respuesta es “no hay ninguna razón concreta” o “para mantener la estética”, merece la pena replantearse si la alternativa de un orificio pasante es aceptable.
Lista de comprobación de DFM para el diseño de orificios
| Decisión de diseño | Recomendación |
|---|---|
| Profundidad del orificio | ≤ 3–5×D para perforaciones estándar; especificar el procedimiento para agujeros más profundos |
| Especificaciones de diámetro | Utiliza, siempre que sea posible, taladros de diámetros estándar de la serie correspondiente |
| Tolerancia | Aplicar solo el ajuste necesario para el funcionamiento (H7 para ajustes de precisión; H11 para holgura) |
| Ciego frente a directo | Se recomienda utilizar orificios pasantes; especificar orificios ciegos únicamente cuando sea necesario desde el punto de vista funcional. |
| Engranaje de la rosca | Especifica la longitud mínima de acoplamiento en el plano, no solo la profundidad de la rosca. |
| Ángulo de avellanado | Especifica explícitamente (82° o 90°); no des por sentado |
| Dimensiones del avellanado | Especifica tanto el diámetro como la profundidad; comprueba que se ajusten a las dimensiones de la cabeza del elemento de fijación. |
| Margen de escariado | El diámetro de perforación previo al escariado debe especificarse en el plan de fabricación. |
| Distancia al borde | ≥ 1,5×D como mínimo desde el borde de la pieza |
| Tolerancia posicional | Aplica la posición real (GD&T) a los orificios de alineación de precisión, no solo al diámetro. |
Principales conclusiones
- La elección del tipo de orificio depende, en primer lugar, de su función: la fijación (holgura, roscado, avellanado, socavado), la alineación (escariado, taladrado, espiga), el paso de fluidos (pasante, taladrado transversal) y el sellado (cónico, taladrado de precisión) tienen, cada uno de ellos, requisitos de diseño y fabricación específicos.
- Los términos «avellanado» y «ensanchado» no son sinónimos: El avellanado (cónico, de 82° o 90°) permite que los tornillos de cabeza plana queden a ras de la superficie; el rebaje (cilíndrico de fondo plano) permite empotrar los tornillos de cabeza hueca. Una elección incorrecta reduce la eficacia de la sujeción y puede provocar interferencias en el montaje.
- Los orificios escariados alcanzan una tolerancia H7 (±0,010–0,020 mm) — Adecuado para pasadores de alineación, rodamientos de precisión y alineación. El taladrado por sí solo permite alcanzar una precisión de ±0,05–0,15 mm, suficiente para agujeros pasantes y la ubicación de elementos de fijación, pero no para ajustes de precisión.
- La longitud de acoplamiento de la rosca es una especificación de la capacidad de carga: 1,0–1,5 veces el diámetro nominal en acero; 1,5–2,0 veces en aluminio. Un acoplamiento insuficiente provoca el desgarro de la rosca con cargas inferiores a las previstas.
- Los agujeros ciegos son más caros que los agujeros pasantes — Las limitaciones en la evacuación de virutas, los requisitos de control de profundidad y los problemas de holgura de la herramienta aumentan el tiempo de mecanizado y el riesgo de fallo. Cada agujero ciego debe estar justificado.
- Las designaciones de ajuste según la norma ISO 286 (H7/h6, H7/p6, etc.) constituyen el lenguaje estándar para comunicar las tolerancias previstas para los orificios y los ejes. — Especifica la clase de ajuste, y no solo una tolerancia dimensional, para los orificios de ajuste de precisión.
- Para los equipos de compras de los fabricantes de equipos originales (OEM), las especificaciones de los orificios que son ambiguas —“taladrar a medida”, “roscar según sea necesario”, “avellanar para el elemento de fijación”— dan lugar a resultados inconsistentes entre las series de producción de los distintos proveedores. Las especificaciones completas de los orificios incluyen: diámetro, clase de tolerancia, profundidad, acabado superficial (Ra), longitud de rosca (para orificios roscados), ángulo de avellanado y diámetro mayor (para avellanados), y tolerancia posicional GD&T para orificios de alineación de precisión.
Preguntas frecuentes
¿Cuáles son los principales tipos de orificios en ingeniería?
Los orificios de ingeniería se clasifican según su función: los orificios de fijación incluyen los orificios pasantes (por los que el elemento de fijación pasa libremente), los orificios roscados (rosca interna para fijación directa), los orificios avellanados (hueco cónico para tornillos de cabeza plana) y los orificios escariados (hueco cilíndrico de fondo plano para pernos de cabeza hueca). Los orificios de precisión incluyen los orificios escariados (tolerancia H7, ±0,010–0,020 mm, para pasadores de centrado y rodamientos) y los orificios mandrinados (corrección de posición + precisión del diámetro). Los orificios de paso de fluidos incluyen orificios pasantes y conductos transversales para aceite o refrigerante. Los orificios de sellado incluyen orificios cónicos (NPT, cono Morse) y orificios de precisión con ranuras para juntas tóricas. Cada tipo tiene requisitos específicos de tolerancia, acabado superficial y proceso de fabricación determinados por su función.
¿Cuál es la diferencia entre un orificio pasante y un orificio ciego?
Un orificio pasante atraviesa completamente la pieza de trabajo de una superficie a otra, sin que sea necesario controlar la profundidad: la operación de mecanizado finaliza cuando la herramienta sale por la superficie opuesta. Los agujeros ciegos se extienden hasta una profundidad definida sin atravesar la pieza, lo que requiere un control preciso de la profundidad, una gestión cuidadosa de la evacuación de virutas (las virutas solo pueden salir por el punto de entrada) y tener en cuenta la geometría del fondo (cónica para brocas estándar, de fondo plano para herramientas especializadas). Los agujeros pasantes son más económicos de mecanizar, presentan menos modos de fallo (sin acumulación de virutas ni ambigüedad en la geometría del fondo) y son los preferidos siempre que los requisitos funcionales permitan que el agujero atraviese la pieza.
¿Cuál es la diferencia entre un avellanado y un taladrado cóncavo?
Un avellanado es un hueco cónico situado en la entrada del orificio, normalmente con un ángulo incluido de 82° o 90°, diseñado para alojar tornillos de cabeza plana de modo que la cabeza quede al ras de la superficie de la pieza o por debajo de ella. El ángulo del cono debe coincidir exactamente con el ángulo de la cabeza del elemento de fijación; una discrepancia provoca un contacto parcial que genera una concentración de tensiones en lugar de un apoyo uniforme. Un avellanado es un hueco cilíndrico de fondo plano situado en la entrada del orificio que permite alojar tornillos de cabeza hueca o pernos de cabeza redonda por debajo de la superficie, de modo que el fondo plano proporciona un contacto de apoyo totalmente uniforme bajo la cabeza del elemento de fijación. Los avellanados se utilizan cuando se requiere una superficie lisa y a ras (paneles aerodinámicos, productos de consumo). Los avellanados se utilizan cuando la resistencia mecánica del asiento y el contacto completo de la cabeza son más importantes que un aspecto a ras.
¿Cuándo debo especificar un orificio escariado en lugar de uno taladrado?
Especifique un orificio escariado cuando este deba alcanzar la clase de tolerancia H7 (±0,010–0,020 mm para la mayoría de los tamaños) o superior para ajustes de precisión: pasadores de centrado, asientos de rodamientos, alojamientos de ejes de precisión y cualquier aplicación en la que el orificio deba posicionar con exactitud los componentes de acoplamiento. El taladrado CNC estándar alcanza una tolerancia de diámetro de ±0,05–0,15 mm, lo cual es adecuado para orificios de paso, orificios para pernos y conductos de fluidos, pero insuficiente para ajustes de precisión. El escariado mejora la precisión del diámetro y el acabado superficial (Ra de 0,4–1,6 µm frente a los 1,6–6,3 µm del taladrado), pero no corrige el error de posición del orificio taladrado. Si se requiere precisión tanto en la posición como en el diámetro, el mandrinado puede ser más adecuado que el escariado.
¿Cómo se indican correctamente los orificios en los planos técnicos?
Las especificaciones completas de los orificios en los planos técnicos deben incluir: el diámetro con la clase de tolerancia (por ejemplo, ⌀10 H7 para un orificio de posicionamiento escariado; ⌀11 para un orificio de holgura destinado a un perno M10), profundidad (en el caso de los orificios ciegos, especificar por separado la profundidad total y, si están roscados, la longitud mínima de enganche de la rosca), acabado superficial (valor Ra para orificios de precisión o de estanqueidad) y tolerancia posicional (utilizando el símbolo de posición verdadera de GD&T referenciado al esquema de referencia adecuado para los orificios de alineación). Para los orificios roscados, especifique: la designación de la rosca (M10×1,5-6H), la longitud mínima de enroscado y si el orificio es pasante o ciego. Para los avellanados, especifique: el ángulo incluido (82° o 90°) y el diámetro mayor (el diámetro más grande del cono en la superficie). Para los avellanados, especifique: el diámetro del avellanado, la profundidad del avellanado y el diámetro del orificio de paso situado debajo del avellanado. Las indicaciones ambiguas —“taladrar y roscar”, “avellanar para el elemento de fijación”— dan lugar a resultados inconsistentes entre las series de producción y los proveedores.
Redactado por el equipo de ingeniería de CMS, con más de 15 años de experiencia en mecanizado CNC de precisión en operaciones de creación de orificios —taladrado, escariado, mandrinado, roscado y fresado de roscas— para aplicaciones de fabricación OEM en los sectores de la automoción, aeroespacial, médico e industrial. Referencias técnicas: ISO 286-1 (Límites y ajustes para orificios y ejes), ASME Y14.5-2018 (Dimensionamiento geométrico y tolerancias), ISO 273 (Agujeros de paso para pernos y tornillos), ASME B18.6.3 (Tornillos de máquina — Cabezas avellanadas), ISO 10642 (Tornillos de cabeza avellanada con ranura hexagonal).
¿Cómo adquirir componentes mecanizados con CNC con orificios de precisión?
En CMS, fabricamos orificios pasantes, orificios ciegos, orificios roscados, avellanados, escariados, orificios de posicionamiento escariados y elementos perforados de precisión según las especificaciones del plano, con una revisión completa de DFM (diseño para la fabricación) para evaluar la viabilidad de la relación profundidad-diámetro, la viabilidad de las tolerancias, la adecuación del acoplamiento de la rosca y la verificación del ángulo de avellanado antes de que comience la producción.
[Solicita una revisión de DFM y un presupuesto para el mecanizado de orificios de precisión →]


