
Un taller cotiza una carcasa de aluminio multifacial en un VMC de 3 ejes: cuatro configuraciones, 45 minutos de tiempo de ciclo total y precisión posicional limitada por el error de re-sujeción. La misma pieza en una máquina 5-axis se ejecuta en una sola configuración, 22 minutos, con una precisión característica a característica 40% mejor. Conocer los tipos de fresadoras disponibles — y cuál se adapta realmente al trabajo — es la diferencia entre un proceso eficiente y una solución costosa. Vemos este desajuste constantemente, especialmente cuando los diseñadores o compradores no conectan la geometría de la pieza con la capacidad de la máquina.
Este artículo cubre los tipos de fresadoras desde una perspectiva de ingeniería y fabricación: cómo funcionan las fresadoras, clasificación por orientación del husillo, estructura de la máquina y número de ejes CNC, operaciones de fresado comunes, consideraciones de materiales, herramientas de corte, precisión alcanzable, aplicaciones industriales y guía de selección. Ya sea que seas un diseñador que especifica características, un ingeniero que planifica la producción o un comprador que evalúa proveedores, el objetivo es igualar el tipo de máquina correcto con el trabajo correcto.
¿Cómo funciona una fresadora?
Una fresadora elimina material utilizando cortadores rotativos de múltiples filos que engranan con la pieza de trabajo repetidamente mientras el cortador gira. La pieza de trabajo se coloca sobre una mesa de trabajo mientras el husillo impulsa el cortador a alta velocidad. Los ejes de la máquina mueven la mesa o el cabezal de corte a lo largo de las direcciones X, Y y Z para crear superficies planas, cavidades, ranuras, contornos y perfiles 3D complejos.
A diferencia del torneado (donde la pieza de trabajo gira), el fresado mantiene la pieza de trabajo estacionaria o indexada mientras la herramienta gira. Esto hace que el fresado sea el proceso principal para piezas prismáticas, geometrías complejas y componentes multifaciales.
Componentes clave: husillo (sostiene y gira el cortador), mesa de trabajo (soporta y posiciona la pieza de trabajo), columna (soporte estructural), y herramientas de corte (eliminan material). Los sistemas CNC añaden movimiento controlado por computadora, cambios automáticos de herramienta y parámetros programables para alta precisión y repetibilidad.
Clasificación por orientación del husillo
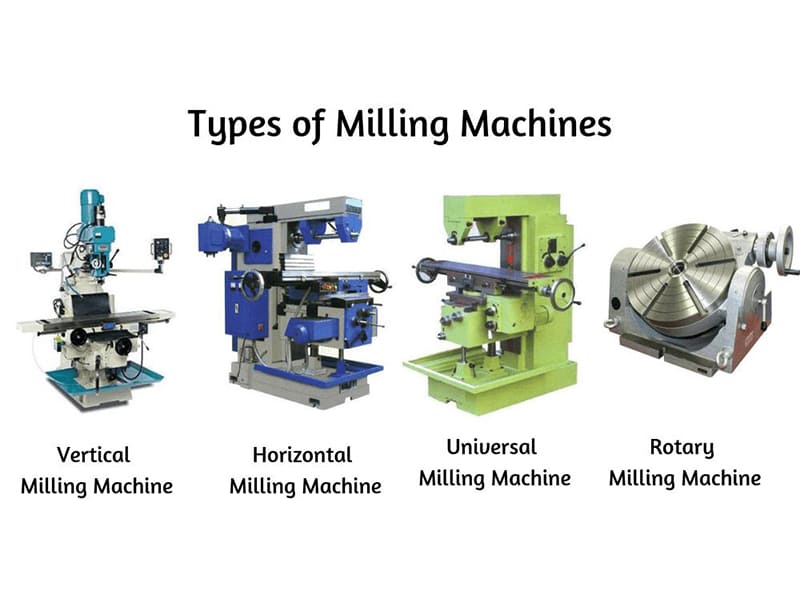
Fresadoras verticales
Husillo orientado verticalmente — el cortador se mueve hacia abajo en la pieza de trabajo. Fácil posicionamiento de la herramienta, buena visibilidad y operación flexible. La mayoría de los centros de mecanizado CNC modernos utilizan diseños de centro de mecanizado vertical (VMC). Ideal para mecanizado general, creación de prototipos, fabricación de moldes y fresado CNC de aluminio.
Fresadoras horizontales
Husillo montado horizontalmente con el cortador en un árbol paralelo a la mesa. Mayor rigidez para eliminación de material pesado, mejor evacuación de virutas (las virutas caen lejos de la zona de corte) y capacidad para montar múltiples cortadores simultáneamente. Ideal para producción de alto volumen, corte de engranajes y grandes componentes industriales. En nuestra experiencia en el taller, las máquinas horizontales superan consistentemente a las verticales en piezas de acero multifaciales donde el control de virutas y la rigidez importan más.
Clasificación por estructura de la máquina
Tipo rodilla: Diseño tradicional con una rodilla ajustable verticalmente. Flexible pero con rigidez moderada. Adecuado para creación de prototipos, fabricación de herramientas y talleres pequeños.
Tipo bancada: Mesa de trabajo montada directamente sobre una bancada rígida. Mayor estabilidad para corte más pesado en componentes medianos a grandes. Estándar para producción industrial.
Tipo pórtico (puente): Dos columnas soportan un puente horizontal que lleva el cabezal de corte. Rigidez extremadamente alta y gran envolvente de mecanizado. Se utiliza para piezas estructurales aeroespaciales, moldes grandes y componentes de turbinas eólicas.
Tipo cepilladora: La mesa de trabajo se mueve linealmente bajo cabezales de corte estacionarios. Maneja piezas de trabajo extremadamente largas y pesadas. Se utiliza en construcción naval, maquinaria pesada y equipos de energía.
| Estructura | Rigidez | Tamaño de la pieza de trabajo | Lo mejor para |
|---|---|---|---|
| Tipo rodilla | Medio | Pequeño–mediano | Talleres de herramientas, creación de prototipos |
| Tipo bancada | Alta | Mediano–grande | Producción industrial |
| Pórtico | Muy alta | Grande | Aeroespacial, componentes pesados |
| Cepilladora | Extremadamente alto | Muy grande | Fabricación de equipos pesados |
Tipos de fresadoras CNC por número de ejes
3 ejes CNC
Movimiento a lo largo de X, Y y Z. Programación más simple, menor costo, mayor disponibilidad. Maneja superficies planas, cavidades, ranuras y contornos 3D simples. Requiere múltiples configuraciones para piezas multifaciales — cada re-sujeción añade error de alineación. Según nuestros datos de producción, aproximadamente el 60% de nuestro trabajo de fresado CNC se ejecuta en máquinas de 3 ejes.
4 ejes CNC
Añade un eje rotativo (eje A) para la rotación de la pieza de trabajo durante el mecanizado. Maquina múltiples lados en una sola configuración con reposicionamiento reducido. Común para piezas cilíndricas, levas y componentes automotrices multifaciales.
5 ejes CNC
Tres ejes lineales más dos ejes rotativos permiten que la herramienta se aproxime desde prácticamente cualquier ángulo. Maquina superficies curvas complejas, socavados y relaciones ajustadas característica a característica en una sola configuración. Reduce el tiempo de ciclo, mejora la precisión y permite herramientas más cortas para un mejor acabado superficial. Esencial para álabes de turbinas aeroespaciales, implantes médicos, moldes de precisión y piezas estructurales complejas.
Fresado CNC de alta velocidad
Velocidades de husillo de 20,000–60,000+ RPM con altas velocidades de avance. Produce un excelente acabado superficial a altas tasas de eliminación de material. Ideal para mecanizado de aluminio, piezas aeroespaciales de pared delgada, acabado de moldes y carcasas electrónicas de precisión.
| Tipo CNC | Ejes | Complejidad | Lo mejor para |
|---|---|---|---|
| 3 ejes | 3 | Básico–moderado | Mecanizado general |
| 4 ejes | 4 | Multilateral | Automotriz, piezas indexadas |
| 5 ejes | 5 | Altamente complejo | Aeroespacial, médico |
| Alta velocidad | 3–5 | Alta productividad | Aluminio, moldes |
Operaciones comunes de fresado
Fresado de caras: Generación de superficies planas utilizando una fresa de cara perpendicular a la pieza de trabajo. Múltiples insertos para altas tasas de remoción de material. Fresado frontal: Cavidades, perfiles, contornos y superficies 3D utilizando fresas frontales que cortan tanto radial como axialmente. Fresado de ranuras: Chaveteros, ranuras en T y ranuras utilizando fresas para ranurar o fresas frontales. Fresado de engranajes: Fresas de forma especializadas dan forma a los dientes de engranajes en componentes cilíndricos.
Materiales comúnmente fresados
Aluminio (6061/7075): Excelente maquinabilidad, altas velocidades, bajas fuerzas. Ideal para aeroespacial, electrónica y automotriz. El fresado de alta velocidad por encima de 20,000 RPM ofrece los mejores resultados.
Acero inoxidable (304/316): Mayor resistencia y tendencia al endurecimiento por deformación. Requiere velocidades más bajas, herramientas de carburo afiladas y refrigerante. Común para aplicaciones médicas, equipos alimentarios e industriales.
Titanio (Ti-6Al-4V): La baja conductividad térmica concentra el calor en la zona de corte. Exige velocidades bajas, herramientas recubiertas de alto rendimiento y enfriamiento eficiente. Se utiliza en piezas estructurales aeroespaciales e implantes médicos.
Herramientas de corte
Fresas de extremo: El más versátil: tipos planos, de punta esférica y de radio de esquina para mecanizado general, contorneado 3D y acabado. Fresas de cara: Múltiples insertos para la generación eficiente de superficies planas. Brocas para ranuras: Fresas de dos filos optimizadas para corte directo en ranuras y chaveteros.
Carburo vs. HSS: Las herramientas de carburo soportan velocidades más altas, duran más y son adecuadas para producción CNC. Las herramientas HSS cuestan menos pero se desgastan más rápido: prácticas para máquinas manuales y trabajos a menor velocidad. En nuestra experiencia, las herramientas de carburo ofrecen 3–5 veces la vida útil de las herramientas HSS en acero y aluminio a velocidades CNC.
Precisión alcanzable
| Parámetro | Alcance típico |
|---|---|
| Fresado CNC general | ±0,05 mm |
| Fresado CNC de precisión | ±0,01 mm |
| Aeroespacial de alta precisión | ±0.005 mm o mejor |
| Rugosidad superficial (acabado) | Ra 0.4–1.6 μm |
La precisión depende de la rigidez de la máquina, la estabilidad del husillo, el estado de la herramienta, el fijado y el control térmico, no solo de las especificaciones de la máquina. Un error común que vemos: asumir que la especificación de posicionamiento de una máquina equivale a la tolerancia alcanzable de la pieza. La precisión en el mundo real también depende de la planificación del proceso, la gestión del desgaste de la herramienta y la disciplina en la preparación.
Aplicaciones industriales
Aeroespacial: Soportes estructurales, carcasas de turbinas, piezas estructurales de aluminio para fuselaje. Mecanizado 5-axis para superficies curvas complejas. Tolerancias ajustadas y trazabilidad completa.
Automóvil: Bloques de motor, carcasas de transmisión, componentes de suspensión. Producción de alto volumen con máquinas horizontales y de 4 ejes.
Productos sanitarios: Instrumentos quirúrgicos, implantes ortopédicos, carcasas de dispositivos. Titanio y acero inoxidable con tolerancias ajustadas y excelente acabado superficial.
Moldes y utillaje: Moldes de inyección, moldes de fundición a presión, troqueles de estampado. Formas de cavidad complejas que requieren precisión y calidad superficial.
Cómo elegir la fresadora adecuada
Volumen de producción: Prototipos y lotes pequeños → VMC flexible de 3 ejes. Volúmenes medios → 4 ejes. Altos volúmenes → centros de mecanizado automatizados o máquinas horizontales.
Complejidad de la pieza: Prismática simple → 3 ejes. Multilateral → 4 ejes. Superficies 3D complejas → 5-axis.
Requisitos de precisión: Industrial general → ±0.05 mm en CNC estándar. Precisión → ±0.01 mm en centros de mecanizado rígidos con control de proceso adecuado.
Presupuesto: El de 3 ejes ofrece el costo de entrada más bajo. El 5-axis exige una mayor inversión pero reduce el tiempo de preparación, mejora la precisión y reduce el costo por pieza en geometrías complejas.
Conclusión
Los tipos de fresadoras abarcan desde fresadoras manuales de tipo rodilla hasta avanzados centros de mecanizado 5-axis CNC. Cada tipo sirve a una combinación distinta de requisitos de geometría, material, precisión y volumen. Comprender cómo la orientación del husillo, la estructura de la máquina y el número de ejes afectan la capacidad ayuda a los ingenieros y compradores a seleccionar la máquina adecuada, y a evitar pagar por capacidad innecesaria o comprometerse con equipos insuficientes.
Para la mayoría de los trabajos de precisión CNC, la elección entre 3 ejes, 4 ejes y 5-axis define el costo, la precisión y el plazo de entrega más que cualquier otro factor individual. ¿Necesita ayuda para seleccionar el proceso de fresado adecuado para sus piezas? [Contacte a nuestro equipo de ingeniería] para una revisión de DFM y soporte de mecanizado de precisión CNC.
FAQ
¿Cuáles son los principales tipos de fresadoras?
Las fresadoras verticales, horizontales y universales se clasifican por la orientación del husillo. Las de tipo rodillera, de bancada, de pórtico y cepilladoras se clasifican por su estructura. Las de 3 ejes, 4 ejes, 5-axis y CNC de alta velocidad se clasifican por su capacidad de control. Los centros de mecanizado CNC verticales (VMC) son los más comunes en la producción moderna.
¿Cuál es la diferencia entre fresado vertical y horizontal?
Las máquinas verticales posicionan el husillo verticalmente — ideales para mecanizado general, prototipado y la mayoría de los trabajos de CNC. Las máquinas horizontales montan el husillo horizontalmente — mejor rigidez, evacuación de viruta y capacidad de múltiples cortadores para corte pesado y producción de alto volumen.
¿Cuándo debo usar una fresadora de 5-axis?
Cuando las piezas tienen superficies 3D complejas, socavados o relaciones posicionales estrictas entre características en múltiples caras. El 5-axis reduce configuraciones, mejora la precisión y permite herramientas más cortas. Para piezas prismáticas simples, el 3 ejes es más rentable.
¿Qué materiales pueden procesar las fresadoras?
Aluminio, acero inoxidable, titanio, acero al carbono, latón, cobre y plásticos de ingeniería. El aluminio se mecaniza a las velocidades más altas. El titanio y el acero inoxidable requieren velocidades más bajas con herramientas especializadas. La elección del material impulsa la velocidad, la selección de herramientas y la tolerancia alcanzable.
¿Qué fresadora es mejor para piezas complejas?
Fresadoras de 5-axis CNC. Se acercan a la pieza de trabajo desde prácticamente cualquier ángulo, mecanizan superficies complejas en una sola configuración y minimizan el error de re-fijación. Estándar para componentes aeroespaciales, implantes médicos y moldes de precisión.


