
Un muñón de cojinete con una desviación de circularidad de 3 micras. Ejes endurecidos que se han desviado 8 micras durante el tratamiento térmico. Superficies de sellado con una rugosidad Ra de 0,6 μm cuando las especificaciones exigen 0,3 μm. Se trata de problemas que el fresado y el torneado no pueden solucionar: las piezas ya están endurecidas a 58 HRC, las características ya están conformadas y el margen de tolerancia restante se mide en micras de un solo dígito. Aquí es donde entra en juego el rectificado CNC. No es un proceso de desbaste, ni de conformación, y no es intercambiable con el fresado. El rectificado CNC es la operación de acabado definitiva que garantiza las dimensiones críticas, la integridad de la superficie y el control geométrico en piezas en las que otros procesos alcanzan sus límites.
Este artículo aborda el rectificado CNC desde la perspectiva de la ingeniería de fabricación: cómo funciona el proceso, los principales tipos de máquinas, qué materiales se benefician más, la selección de muelas, los parámetros del proceso que controlan la precisión, cómo se consiguen tolerancias ajustadas y la integridad de la superficie, las aplicaciones industriales y cuándo es preferible optar por el rectificado en lugar del fresado o el torneado. Tanto si eres un diseñador que especifica tolerancias tras el tratamiento térmico, un ingeniero que planifica una cadena de procesos o un comprador que evalúa la capacidad de rectificado de precisión, el objetivo es explicar dónde encaja el rectificado CNC y por qué, a menudo, es imprescindible.
¿Cómo funciona el triturado CNC?
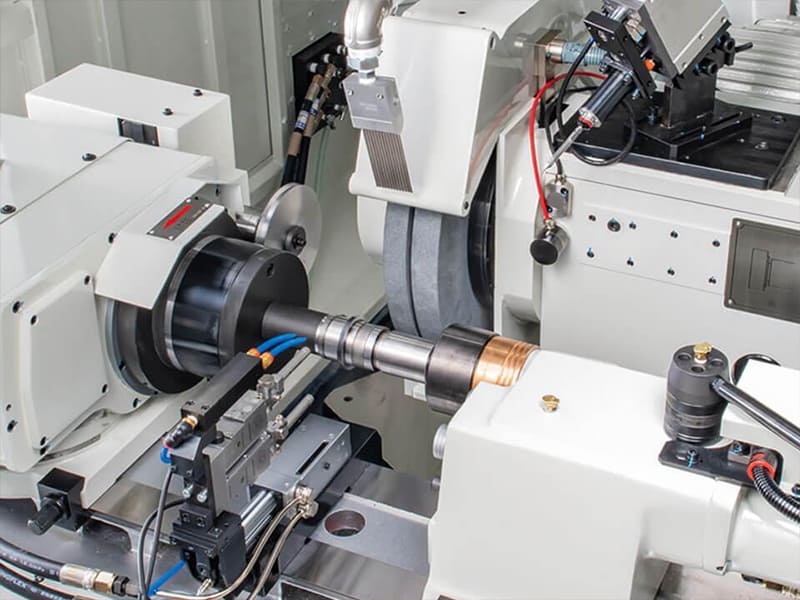
El rectificado CNC elimina material mediante una muela giratoria compuesta por granos abrasivos aglomerados. A diferencia del fresado o el torneado, que utilizan filos de corte definidos, cada grano abrasivo actúa como una punta de corte microscópica, eliminando material en incrementos extremadamente pequeños. Este mecanismo de microeliminación permite una precisión muy elevada en materiales endurecidos, en los que las herramientas de corte convencionales se desgastan rápidamente o generan un calor excesivo.
El proceso básico es el siguiente: la pieza se fija o se hace girar (dependiendo del tipo de rectificado), una muela gira a alta velocidad y entra en contacto con la pieza con un avance controlado, y el material se elimina mediante abrasión a escala microscópica. Dado que la eliminación de material por pasada es mínima, el rectificado CNC destaca por su precisión en el control de las dimensiones finales tras el tratamiento térmico.
El control CNC transforma el rectificado, que antes era un trabajo artesanal que dependía del operario, en una operación de precisión repetible. Los controladores modernos gestionan el movimiento multieje, la resolución de avance, los ciclos de desbaste y la compensación automática del desgaste de la muela, lo que garantiza resultados uniformes en todos los lotes con una repetibilidad a nivel de micras.
Tipos de rectificadoras CNC
Rectificadoras planas
Permite obtener superficies planas de gran precisión: planitud, paralelismo y acabado superficial controlado. Se utiliza para bases de moldes, insertos, dispositivos de sujeción, calibres y placas de utillaje. El rectificado de superficies suele ser la última operación para fijar la geometría antes del montaje o la inspección.
Rectificadoras cilíndricas
Gire la pieza mientras se rectifica el diámetro exterior. Permite un control preciso del diámetro, la circularidad y la concentricidad. Se utiliza para ejes, pasadores, rodillos, muñones de rodamientos y superficies de sellado: cualquier elemento en el que la excentricidad y la circularidad afecten directamente al ruido, al desgaste o a la vida útil.
Rectificadoras sin centros
La pieza de trabajo se sujeta entre una muela abrasiva y una muela reguladora, sin necesidad de mandril ni puntas de centro. Rendimiento extremadamente alto con un control constante del diámetro en lotes de gran volumen. Ideal para pasadores, clavijas y componentes de automoción de gran volumen. Según nuestra experiencia en producción, el rectificado sin centros alcanza un rendimiento entre 2 y 3 veces superior al del rectificado cilíndrico convencional en piezas adecuadas.
Rectificadoras internas y para fines especiales
Las rectificadoras internas rectifican orificios y diámetros interiores con tolerancias muy ajustadas. Entre las variantes para fines específicos se incluyen las rectificadoras de engranajes, las rectificadoras de roscas y las rectificadoras de herramientas y cuchillas. Estas máquinas permiten alcanzar geometrías y niveles de precisión que el fresado y el torneado simplemente no pueden alcanzar.
¿Qué materiales se benefician más del rectificado CNC?
Aceros templados
Los materiales que suelen someterse a rectificado. Una vez templados y revenidos por encima de 45-60 HRC, las herramientas de corte convencionales sufren un desgaste rápido, astillamiento de los filos y desviaciones dimensionales. El rectificado CNC elimina material mediante microabrasión en lugar de cizallamiento, lo que permite mantener la redondez, la planitud y las dimensiones tras el endurecimiento. Aplicaciones típicas: asientos de rodamientos, ejes, matrices y componentes de transmisión.
Aceros inoxidables
Aceros austeníticos y martensíticos propensos al endurecimiento por deformación y a la acumulación de calor durante el corte. El rectificado ofrece un menor espesor de viruta por grano, un mejor acabado superficial sin desgarros y una mayor estabilidad dimensional en piezas delgadas o sensibles a la deformación. Usos habituales: válvulas de precisión, componentes médicos y superficies de sellado.
Aleaciones de titanio
Su baja conductividad térmica y su baja reactividad química hacen que el titanio sea un material difícil de fresar. El rectificado CNC distribuye el calor entre numerosos puntos de contacto con el abrasivo, permite un control preciso de la eliminación de material y permite alcanzar tolerancias muy ajustadas en piezas aeroespaciales y médicas.
Carburos y cerámicas
A menudo resulta poco práctico mecanizar el carburo de tungsteno y las cerámicas avanzadas con aristas de corte definidas. El rectificado CNC —normalmente con superabrasivos de CBN o diamante— es esencial para la fabricación de componentes de herramientas, piezas de desgaste e insertos de precisión.
Muelas abrasivas y selección de abrasivos
El disco de rectificado es la herramienta de corte. Muchos de los problemas que se atribuyen a la “precisión de la máquina” son, en realidad, problemas relacionados con la elección del disco.
Tipos de abrasivos
Óxido de aluminio (Al₂O₃): Se utiliza principalmente para aceros y para el rectificado de uso general. Buena tenacidad y buena relación calidad-precio. CBN (nitruro de boro cúbico): Optimizadas para materiales ferrosos endurecidos con una dureza superior a 50 HRC. Excelente estabilidad térmica, larga vida útil de la muela y repetibilidad a nivel de micras. Según nuestros datos de producción, las muelas de CBN suelen ofrecer una vida útil entre 5 y 10 veces mayor que las de óxido de aluminio sobre acero endurecido, además de un control del tamaño más uniforme. Diamante: Para materiales duros no ferrosos: carburo, cerámica y materiales compuestos. No es adecuado para materiales ferrosos debido a la interacción química a altas temperaturas.
Parámetros clave de selección
Tamaño del grano: Los granos más gruesos eliminan el material más rápidamente, pero dejan superficies más rugosas. Los granos finos permiten alcanzar un valor Ra bajo y un control preciso de la forma. Sistema de fianzas: Los aglutinantes vitrificados aportan rigidez para trabajos de alta precisión. Los aglutinantes de resina proporcionan amortiguación para el esmerilado a alta velocidad. Los aglutinantes metálicos garantizan una vida útil excepcional de los discos con abrasivos de diamante. Estructura y porosidad: Las estructuras abiertas mejoran el acceso del refrigerante y la evacuación de virutas, lo cual es fundamental para evitar daños térmicos en materiales endurecidos.
| Parámetros de la rueda | Efecto principal |
|---|---|
| Tipo de abrasivo | Compatibilidad de materiales, vida útil de las ruedas |
| Tamaño del grano | Acabado superficial frente a tasa de eliminación |
| Sistema de fianzas | Precisión, comportamiento térmico |
| Estructura | Control de la temperatura, estabilidad del proceso |
Parámetros del proceso que determinan la precisión
Velocidad de las ruedas
Una mayor velocidad superficial suele mejorar el acabado y el control de las dimensiones al reducir el espesor de la viruta por grano. Sin embargo, una velocidad excesiva aumenta el calor y el riesgo de quemaduras por rectificado, especialmente en aceros endurecidos. La práctica de la ingeniería se centra en un rango de velocidades que equilibre la eficiencia de corte y la seguridad térmica.
Velocidad de alimentación
Los avances más elevados aumentan la productividad, pero incrementan las fuerzas normales, lo que conlleva el riesgo de vibraciones y ondulaciones. Los avances más bajos mejoran el acabado y la redondez, pero pueden provocar roces y pulido excesivo si son demasiado lentos. Para las pasadas de acabado, un avance reducido, combinado con un periodo de desbaste, estabiliza las dimensiones y mejora la forma.
Profundidad de corte
Las profundidades grandes aceleran la eliminación de material durante el desbaste, pero aumentan la generación de calor y la deformación. Las profundidades reducidas permiten un control preciso de las dimensiones durante el acabado. Práctica habitual: desbaste hasta alcanzar casi la dimensión deseada y, a continuación, varias pasadas ligeras de acabado.
Control térmico
El calor es la principal fuente de errores. Una refrigeración insuficiente provoca quemaduras por rectificado (decoloración superficial y daños microestructurales), tensiones residuales de tracción que reducen la vida útil a la fatiga y desviaciones dimensionales debidas a la dilatación térmica. Un control eficaz combina el suministro dirigido de refrigerante, una porosidad adecuada de la muela y unos límites de parámetros que evitan un flujo de calor excesivo.
Cómo el rectificado CNC permite alcanzar tolerancias muy ajustadas
El rectificado CNC mantiene habitualmente tolerancias de un solo dígito en micras en cuanto a diámetros, planitud y redondez. Esto es posible porque el rectificado elimina material en incrementos muy pequeños y repetibles, con fuerzas de corte reducidas. El sistema de control CNC permite una resolución precisa de la avance, ciclos de eliminación de rebabas y compensación automática del desgaste de la muela.
Con muelas de grano fino y pasadas de acabado ligeras, es habitual obtener una rugosidad superficial inferior a Ra 0,4 μm. Y lo que es más importante, el rectificado produce una textura superficial uniforme, algo fundamental para las interfaces de los rodamientos, las superficies de sellado y el control del ruido y las vibraciones.
La rigidez de la máquina y la gestión térmica completan el panorama. Los husillos de alta rigidez y las estructuras con gestión térmica minimizan la deflexión. Los sistemas CNC aplican compensación de dilatación térmica, mapeo de errores de ejes y compensaciones por desgaste. En los proyectos que hemos llevado a cabo, la combinación de una selección adecuada de las muelas con la compensación térmica redujo la variación de diámetro entre lotes de ±4 μm a ±1,5 μm en muñones de cojinete 52100 endurecidos.
Aplicaciones industriales
Automóvil: Ejes de transmisión, engranajes, anillos de rodamiento: elementos en los que la circularidad y el acabado superficial influyen directamente en el ruido, el desgaste y la vida útil en la producción a gran escala.
Aeroespacial: Ejes de motor, superficies de sellado y orificios de precisión en componentes de turbinas fabricados con aleaciones resistentes al calor que requieren integridad superficial bajo cargas extremas.
Productos sanitarios: Componentes de implantes, instrumentos quirúrgicos y componentes de guía con requisitos dimensionales y superficiales muy estrictos.
Herramientas y moldes: Bases de moldes, insertos, utillajes, calibres, herramientas de corte y piezas de desgaste: aplicaciones en las que la planitud, el paralelismo y la repetibilidad dimensional superan lo que puede ofrecer el fresado por sí solo.
Cuándo optar por el rectificado CNC en lugar del fresado o el torneado
Tolerancias del orden de las micras. Cuando los requisitos de tamaño, redondez, planitud o concentricidad se sitúan en el rango de una sola cifra en micras, el rectificado ofrece un control más estable que el fresado o el torneado.
La integridad de la superficie es importante. Cuando la aplicación requiere un Ra ≤ 0,4 μm, una textura uniforme o una tensión residual controlada (cojinetes, juntas, piezas sometidas a fatiga), el rectificado ofrece resultados superiores.
El material está endurecido. Por encima de 45-50 HRC, el fresado y el torneado pierden eficacia o se vuelven inestables. El rectificado CNC permite trabajar con aceros endurecidos, carburos y cerámicas con fuerzas menores y un control del calor.
Dimensionado final tras el tratamiento térmico. El rectificado suele ser la última operación, que corrige las variaciones dimensionales provocadas por el endurecimiento y fija la geometría esencial para el funcionamiento.
| Factor | Fresado / Torneado | Rectificado CNC |
|---|---|---|
| Tolerancia habitual | ±0,01 mm | A nivel de micras |
| Rugosidad superficial | De regular a buena | Excelente, uniforme |
| Materiales endurecidos | Limitado | Ideal |
| Mejor papel | Generación de formas | Dimensionado final y acabado |
Conclusión
El rectificado CNC es la referencia definitiva en materia de precisión en la fabricación. No se trata de un proceso de gran arranque de material ni sustituye al fresado o al torneado, sino que es la operación de acabado que garantiza las dimensiones críticas para el funcionamiento, la integridad de la superficie y el control geométrico. Su valor reside en el control a nivel del sistema: la rigidez de la máquina, la selección adecuada del disco, unos parámetros estrictamente controlados y una gestión térmica eficaz, que actúan de forma conjunta dentro de un margen de proceso estrecho y repetible.
En el caso de los componentes de precisión fabricados con aceros templados, aleaciones difíciles, carburos o cerámicas, el rectificado CNC suele ser imprescindible. Permite obtener tolerancias a nivel de micras, condiciones superficiales controladas y estados de tensión residual que favorecen la resistencia a la fatiga, el rendimiento de estanqueidad y la fiabilidad a largo plazo. ¿Necesita capacidad de rectificado CNC para sus piezas de precisión? [Póngase en contacto con nuestro equipo de ingeniería] para obtener asesoramiento sobre el proceso y asistencia en la fabricación.
FAQ
¿Qué tolerancia se puede alcanzar con el rectificado CNC?
En la producción, el rectificado CNC suele mantener una tolerancia de ±1–5 μm en cuanto a tamaño, redondez, planitud y concentricidad. La capacidad real depende de la rigidez de la máquina, la selección de la muela y el control térmico. Más importante que la cifra absoluta es la repetibilidad: el rectificado CNC ofrece resultados estables entre lotes, por lo que se utiliza para el rectificado final.
¿Es el rectificado CNC mejor que el torneado duro?
Desempeñan funciones diferentes. El torneado en frío resulta eficaz para el conformado casi definitivo de piezas endurecidas con buena precisión. El rectificado CNC es la opción preferida cuando se requieren tolerancias más ajustadas, una menor rugosidad superficial, un mejor control de la redondez o una tensión de tracción residual mínima. Muchos procesos de producción recurren primero al torneado en frío y, a continuación, al rectificado para lograr la precisión final.
¿Qué materiales no se pueden triturar?
La mayoría de los materiales de ingeniería pueden rectificarse con el abrasivo y los parámetros adecuados. Las dificultades surgen con materiales extremadamente blandos y pegajosos que dejan marcas, ciertos compuestos que se degradan con el calor y los aceros ferrosos con muelas de diamante (incompatibilidad química). Estas limitaciones se resuelven mediante la selección de la muela y la optimización de los parámetros, en lugar de descartar el rectificado.
¿Cómo afecta el rectificado a la integridad de la superficie?
Un rectificado CNC correctamente controlado proporciona una textura uniforme, una baja rugosidad y estados de tensión residual favorables. Un control deficiente provoca quemaduras por rectificado, daños microestructurales o tensión de tracción. Los sistemas modernos de rectificado CNC mitigan estos riesgos mediante un avance controlado, una refrigeración eficaz y la compensación del desgaste de la muela.
¿Es el rectificado CNC adecuado para lotes pequeños?
Sí. Aunque es habitual en la producción a gran escala, el rectificado CNC resulta adecuado para lotes pequeños y piezas a medida en las que la precisión es fundamental. El control digital reduce la variabilidad en la puesta a punto y, una vez validado, el proceso se repite de forma fiable, incluso para cantidades reducidas. Según nuestros datos de producción, el tiempo de puesta a punto para un nuevo trabajo de rectificado cilíndrico suele oscilar entre 30 y 60 minutos, lo que hace que los lotes pequeños sean económicamente viables para trabajos en los que la tolerancia es fundamental.


