
Un eje que no se desliza en su alojamiento porque nadie añadió un chaflán de entrada. Uniones soldadas que fallan la prueba de penetración porque el ángulo del bisel era 5° demasiado superficial. Bordes de acero endurecido que se astillan durante la manipulación porque el dibujo no especificaba tratamiento de bordes. Estos son problemas que enfrentamos regularmente en la producción CNC — y todos se remontan a la misma característica pasada por alto: el bisel.
Entonces, ¿qué es un bisel en ingeniería? Es una superficie angulada deliberadamente formada entre dos caras, reemplazando una esquina afilada de 90° con una transición controlada. Pero más allá de esa definición básica, los biseles cumplen funciones críticas en la guía de ensamblaje, reducción de tensiones, preparación de soldadura y seguridad en la manipulación. Este artículo cubre el propósito y la geometría del bisel, la selección de ángulos estándar, los métodos de mecanizado CNC según el material, el papel de los biseles en la soldadura, cómo se diferencian los biseles de los chaflanes y filetes, y errores de diseño comunes que generan retrabajo. Ya sea que seas un ingeniero de diseño que especifica tratamientos de bordes, un maquinista que programa operaciones de biselado, o un comprador que evalúa la calidad de las piezas, el objetivo es ayudarte a tratar los biseles como características funcionales de ingeniería — no como ocurrencias cosméticas.
¿Qué es un bisel en términos de ingeniería?
Definición de ingeniería
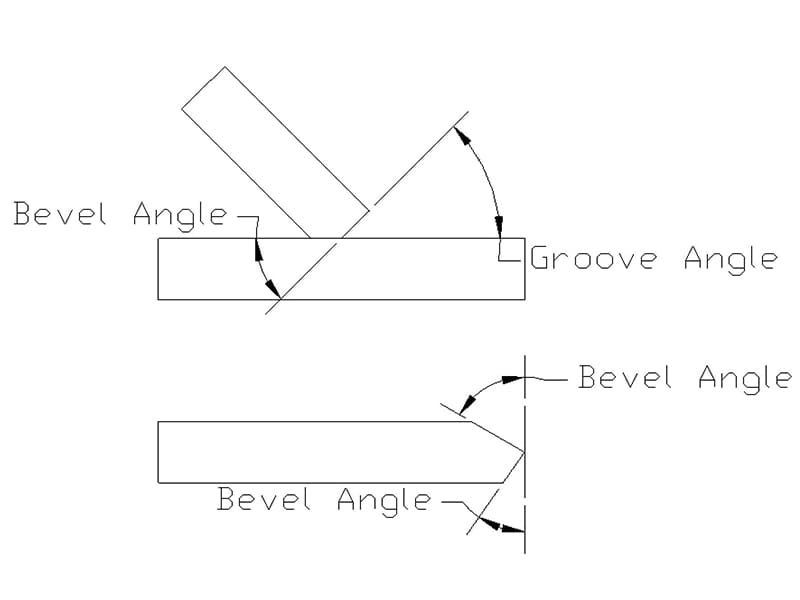
Un bisel es una superficie angulada formada entre dos caras que de otro modo serían perpendiculares, reemplazando un borde afilado de 90° con un plano inclinado en un ángulo especificado — comúnmente 30°, 45° o 60°. Los dibujos técnicos definen los biseles por ángulo y ancho (o profundidad), lo que los convierte en características explícitas e inspeccionables.
La distinción crítica: un borde de 90° crea una esquina abrupta con alta concentración de tensiones y mala tolerancia de ensamblaje. Un borde biselado introduce una transición controlada que modifica cómo se distribuyen las fuerzas, el contacto y el flujo de material a través de la interfaz.
Característica de diseño vs. Operación de fabricación
Por qué existe un bisel y cómo se produce son preguntas diferentes — y confundirlas causa problemas.
A bisel de diseño es especificado por el ingeniero para lograr un objetivo funcional: guía de ensamblaje, preparación de soldadura, reducción de tensiones o cumplimiento de seguridad. Es parte de la geometría y el rendimiento previstos.
A bisel de fabricación (biselado) es el proceso físico — chaflanado CNC, fresado, rectificado o desbarbado — elegido para crear esa geometría de manera eficiente.
Un error común que vemos: los maquinistas tratan un bisel diseñado como “solo desbarbado” y producen un quiebre de borde no controlado en lugar del ángulo y ancho especificados. Eso cambia el ajuste, el comportamiento de tensiones y la calidad de preparación de soldadura — todo por una característica que tomó 2 segundos omitir.
¿Por qué se usan biseles en el diseño mecánico?
Facilitación del ensamblaje
Una de las razones más comunes para especificar un bisel es la guía de ensamblaje. Un borde biselado ayuda a guiar ejes hacia alojamientos, pasadores hacia orificios y sujetadores hacia roscas al compensar pequeñas desalineaciones. Sin un bisel, los bordes afilados raspan, agarrotan o cortan material durante la inserción — especialmente en aluminio 6061, acero inoxidable y superficies recubiertas.
En nuestra experiencia en el taller, incluso un bisel de 0.5 mm × 45° en el extremo de un eje puede reducir la fuerza de ensamblaje en un 30–40% y eliminar virtualmente el agarrotamiento en interfaces de aluminio de ajuste a presión. Esa es una operación de mecanizado de 2 segundos que previene horas de retrabajo.
Reducción de tensión y protección de bordes
Las esquinas afiladas concentran tensiones — un principio básico de la mecánica de fractura. Un bisel reemplaza la discontinuidad geométrica abrupta con una transición gradual, reduciendo las tensiones máximas bajo carga. En materiales frágiles o endurecidos, los bordes afilados también se astillan y microagrietan durante el mecanizado, la manipulación o el servicio. Los biseles reducen significativamente este riesgo.
Mientras que los filetes son mejores para el control interno de tensiones, los biseles se prefieren en bordes externos debido a la simplicidad de fabricación y la claridad de inspección.
Seguridad y manipulación
Los bordes afilados aumentan el riesgo de cortes durante el ensamblaje, mantenimiento y logística. Las piezas con bordes biselados son más fáciles y seguras de manipular, retirar y reinstalar — especialmente en espacios confinados. En muchas industrias, el tratamiento de bordes, incluidos los biseles, es parte de los estándares de seguridad y calidad, no opcional.
¿Cómo se seleccionan los ángulos de bisel?
Ángulos comunes y sus funciones
Bisel de 30°: Entrada suave para ensamblaje de precisión. La remoción mínima de material es adecuada para piezas de pared delgada y ajustes apretados.
Bisel de 45°: El estándar más común. Buen compromiso entre asistencia de ensamblaje, protección de bordes y facilidad de mecanizado. Ampliamente soportado por herramientas de chaflán estándar y programas CNC.
Bisel de 60°: Común en preparación de soldadura y aplicaciones que requieren acceso más profundo o una definición geométrica más fuerte. También se usa donde la identificación visual del borde es importante.
Selección funcional vs. impulsada por fabricación
Impulsada por función: Ángulo elegido para cumplir un requisito específico — guiar un eje, mejorar la penetración de soldadura o reducir tensiones. El rendimiento tiene prioridad.
Impulsada por fabricación: El ángulo se alinea con las herramientas disponibles (por ejemplo, fresas de chaflán de 45°) o la simplicidad de programación. Reduce el tiempo de ciclo y el costo mientras cumple con las necesidades.
La buena práctica de ingeniería alinea ambas: seleccionar un ángulo que satisfaga la función sin complejidad de fabricación innecesaria.
Consideraciones de tolerancia
La tolerancia del ángulo es típicamente más flexible que las dimensiones lineales críticas, a menos que el bisel afecte directamente el ajuste o el sellado. La tolerancia de ancho/profundidad es a menudo más importante que el ángulo para el comportamiento de ensamblaje. Especificar en exceso tolerancias de ángulo ajustadas aumenta el costo de inspección y mecanizado sin mejorar el rendimiento en la mayoría de las aplicaciones — un error que vemos frecuentemente en los dibujos.
| Ángulo de bisel | Uso típico | Intención de diseño |
|---|---|---|
| 30° | Entrada de precisión | Ensamblaje suave |
| 45° | Quiebre de borde general | Equilibrio entre seguridad y costo |
| 60° | Preparación de soldadura, acceso profundo | Resistencia / accesibilidad |
¿Cómo se mecanizan los biseles en la fabricación CNC?
Métodos CNC comunes
Fresado con fresas estándar. Biseles generados por trayectorias anguladas o interpolación. Flexible y ampliamente aplicable en máquinas de 3 ejes. Mejor para cantidades moderadas o geometría de bisel variable.
Fresas de chaflán / herramientas de forma. Herramientas dedicadas de 45° o ángulo personalizado crean biseles en una sola pasada con alta repetibilidad. Más eficiente para ángulos estándar en series de producción.
Mecanizado simultáneo 5-axis. Maneja biseles complejos o no planos, ángulos compuestos y áreas de acceso estrecho. Mantiene una orientación constante de la herramienta para una calidad superficial superior. Se utiliza en componentes aeroespaciales, médicos y de alta precisión donde la geometría del bisel afecta directamente la función.
Comportamiento específico del material
Aluminio (6061/7075): Se mecaniza fácilmente pero produce rebabas en los bordes biselados. Herramientas afiladas y un pase de acabado garantizan resultados limpios.
Acero / acero inoxidable (304/316L): Fuerzas de corte más altas requieren configuraciones rígidas y herramientas de carburo resistentes al desgaste. Monitoree el desgaste de la herramienta — incluso una pequeña degradación del filo altera el ángulo y el ancho del bisel.
Plásticos: Baja fuerza de corte pero sensible a la fusión o desgarro. Los biseles ayudan a prevenir grietas durante el ensamblaje. Use herramientas afiladas con velocidades de avance controladas.
Consideraciones de costo
Los biseles de ángulo estándar con herramientas de chaflán añaden un tiempo de ciclo mínimo — típicamente menos de 5 segundos por borde. Los costos aumentan con ángulos no estándar (que requieren herramientas especiales o 5-axis), tolerancias ajustadas o intersecciones de geometría complejas. Diseñar con ángulos estándar y tolerancias realistas según ISO 2768 evita costos de fabricación ocultos.
| Método | Precisión | Flexibilidad | Eficiencia de costos | Lo mejor para |
|---|---|---|---|---|
| Interpolación con fresa | Medio | Alta | Medio | Biseles personalizados |
| Herramienta de chaflán / perfil | Alta | Bajo-medio | Alta | Bordes estándar |
| Mecanizado 5-axis | Muy alta | Muy alta | Baja | Geometría compleja |
¿Qué papel juegan los biseles en la soldadura?
Preparación de soldadura
Los biseles en soldadura son características estructurales de la unión, no tratamientos de borde. Una preparación adecuada del bisel determina la profundidad de penetración, la calidad de fusión y la resistencia de la unión — especialmente en secciones medianas a gruesas donde las uniones a tope cuadradas no pueden lograr penetración completa.
Bisel en V: El más común. Dos biseles simétricos forman una ranura en V para buen acceso del material de aporte y control del arco. Adecuado para una amplia gama de espesores.
Bisel en U: Perfil curvo que reduce el volumen de soldadura en placas más gruesas. Reduce el aporte de calor y la distorsión, pero requiere mecanizado más complejo.
Bisel en J: Preparación asimétrica para acceso desde un solo lado. Equilibra la penetración con menos metal de soldadura en comparación con una V completa.
Penetración y resistencia
Un ángulo de bisel adecuado y una abertura de raíz permiten que el arco alcance la raíz de la unión, evitando defectos de falta de fusión. Las uniones biseladas correctamente distribuyen la carga a través de toda la sección transversal de la soldadura, mejorando tanto la vida a fatiga como la resistencia estática. Una geometría de bisel consistente — a menudo mecanizada con CNC para repetibilidad — produce perfiles de soldadura uniformes y menos retrabajo.
| Tipo de bisel | Volumen de soldadura | Uso típico | Compensación |
|---|---|---|---|
| Bisel en V | Medio | Fabricación general | Mayor aporte de calor |
| Bisel en U | Bajo | Secciones gruesas | Mayor costo de preparación |
| Bisel en J | Medio-bajo | Acceso de un solo lado | Control asimétrico |
Bisel vs. Chaflán vs. Filete
Estas características se confunden con frecuencia, pero cumplen propósitos diferentes.
Bisel: Superficie plana y angulada definida por ángulo y ancho. Intencional, impulsado por función — para entrada de ensamblaje, preparación de soldadura o holgura controlada.
Chaflán: Pequeño quiebre de borde estandarizado — generalmente 45° con ancho mínimo. Se usa para desbarbado, seguridad y protección de tolerancias.
Filete: Transición de radio curvo entre superficies. Es el mejor para reducir la concentración de tensiones y mejorar la vida a fatiga en esquinas internas.
| Característica | Geometría | Objetivo principal | Mejor caso de uso |
|---|---|---|---|
| Bisel | Plano, angulado | Ensamblaje, soldadura | Entrada, preparación de soldadura |
| Chaflán | Plano, pequeño | Desbarbado, seguridad | Quiebre de borde general |
| Filete | Radio curvo | Reducción de tensiones | Esquinas críticas por fatiga |
Lógica de selección: Si la alineación o la calidad de la soldadura importan → bisel. Si la seguridad y el desbarbado importan → chaflán. Si el control de fatiga y tensión importa → radio.
Errores comunes en el diseño de biseles
Ángulo demasiado grande o demasiado pequeño. Los biseles sobredimensionados eliminan material excesivo, debilitando secciones delgadas. Los biseles subdimensionados no proporcionan una entrada ni alivio de tensión significativos. Dimensiona el bisel para cumplir su propósito, no con un valor predeterminado.
Orientación incorrecta. Los biseles colocados en el lado equivocado de una característica de acoplamiento no ofrecen beneficio de alineación. Siempre considera la dirección de ensamblaje y la ruta de carga.
Tolerancias sobrespecificadas. Las tolerancias de ángulo ajustadas aumentan el costo de mecanizado e inspección sin beneficio funcional en la mayoría de las aplicaciones. Según nuestros datos de producción, relajar la tolerancia del ángulo de bisel de ±1° a ±2° típicamente ahorra un 15–20% en tiempo de inspección sin impacto en el ensamblaje o la función.
Diseño deficiente de bisel para soldadura. Un ángulo o apertura de raíz insuficiente causa falta de penetración. Un volumen de ranura excesivo aumenta la entrada de calor, la distorsión y el tiempo de soldadura. Ajusta la geometría del bisel al procedimiento de soldadura calificado.
Conclusión
Los biseles son características de ingeniería funcionales que mejoran la guía de ensamblaje, reducen la concentración de tensión, permiten una soldadura adecuada y mejoran la seguridad de manejo. Un ángulo seleccionado apropiadamente proporciona una entrada efectiva y protección de bordes sin eliminar material innecesario. Los ángulos estándar con tolerancias realistas ofrecen el mejor equilibrio entre rendimiento y fabricabilidad.
El diseño de biseles debe reflejar la realidad de fabricación y ensamblaje. Comprender los métodos de mecanizado, el comportamiento del material y los requisitos de preparación de soldadura permite producir biseles de manera consistente y económica. Cuando se especifican con intención clara, los biseles reducen la variabilidad, minimizan el retrabajo y disminuyen el riesgo total de producción — una decisión de ingeniería de bajo esfuerzo y alto impacto. ¿Necesitas ayuda para especificar biseles para tu proyecto de mecanizado? [Contacta a nuestro equipo de ingeniería] para revisión de DFM y soporte de mecanizado de precisión.
FAQ
¿Un bisel es lo mismo que un chaflán?
No exactamente. Ambos son bordes angulados, pero difieren en intención y escala. Un bisel es una superficie angulada funcional y especificada con ángulo y ancho definidos — utilizado para entrada de ensamblaje, preparación de soldadura o control de bordes relacionado con carga. Un chaflán es típicamente una rotura de borde pequeña (a menudo 45°) para desbarbado y seguridad. En dibujos de ingeniería, los biseles son características de diseño intencionales; los chaflanes son tratamientos de borde secundarios.
¿Qué ángulo de bisel funciona mejor para ensamblaje?
No hay un ángulo “mejor” único, pero 30° funciona bien para entrada de precisión suave, 45° es el estándar de uso general, y 60° es adecuado para aplicaciones que necesitan acceso más profundo. El ángulo correcto depende de la tolerancia de alineación, el material y la dirección de inserción. Usar ángulos estándar simplifica el mecanizado y la inspección.
¿Los biseles aumentan el costo de mecanizado?
Ligeramente — pero generalmente mucho menos que el costo de problemas de ensamblaje o retrabajo que previenen. Los biseles de ángulo estándar con herramientas de chaflán añaden tiempo de ciclo mínimo. Los costos aumentan con ángulos no estándar, tolerancias demasiado ajustadas o acceso complejo que requiere mecanizado de 5 ejes. En nuestra experiencia, los biseles bien diseñados típicamente reducen el costo total de fabricación.
¿Cuándo se requiere un bisel para soldadura?
Los biseles son necesarios cuando se requieren soldaduras de penetración completa en materiales más gruesos. Los bordes cuadrados impiden una fusión adecuada en secciones de más de aproximadamente 6 mm. La preparación del bisel (tipo V, U o J) crea espacio para el metal de aporte y acceso al arco. Los procedimientos de soldadura típicamente definen ángulos mínimos y aperturas de raíz.
¿Se pueden añadir biseles después del mecanizado?
Sí — mediante operaciones secundarias de mecanizado, esmerilado o desbarbado manual. Sin embargo, añadirlos después introduce inconsistencia, manejo adicional y mayor costo. Cuando un bisel es funcionalmente importante, diséñalo en la pieza y mecanízalo en la operación primaria. El biselado retroactivo debe ser una solución de retrabajo, no un plan de producción.


