
La pregunta de la máquina CNC de 5 ejes vs el mecanizado de 3 ejes surge constantemente en el desarrollo de piezas personalizadas — y la respuesta rara vez es tan simple como “más ejes equivale a mejores piezas”. La pregunta real es si la geometría de la pieza, los requisitos de tolerancia y el volumen de producción justifican la complejidad y el costo adicionales. Un componente que parece sencillo en CAD puede volverse costoso y lento en una máquina de 3 ejes si requiere cinco configuraciones y tres dispositivos de sujeción para completarse. Esa misma pieza podría ejecutarse en un solo amarre en una máquina 5-axis — pero solo si la programación CAM, la estrategia de herramientas y la planificación del proceso se ejecutan correctamente.
Este artículo aborda la comparación como una decisión de ingeniería en lugar de una exhibición de capacidades. Ambos procesos tienen claras fortalezas y límites bien definidos. Comprender dónde cada uno aporta valor — y dónde no — es lo que permite a los ingenieros y equipos de compras especificar el proceso correcto desde el inicio, en lugar de descubrir el incorrecto durante la inspección de la primera pieza.
¿Qué es una máquina 5 Axis CNC y en qué se diferencia del mecanizado de 3 ejes?
Configuración de ejes: libertad lineal vs rotacional
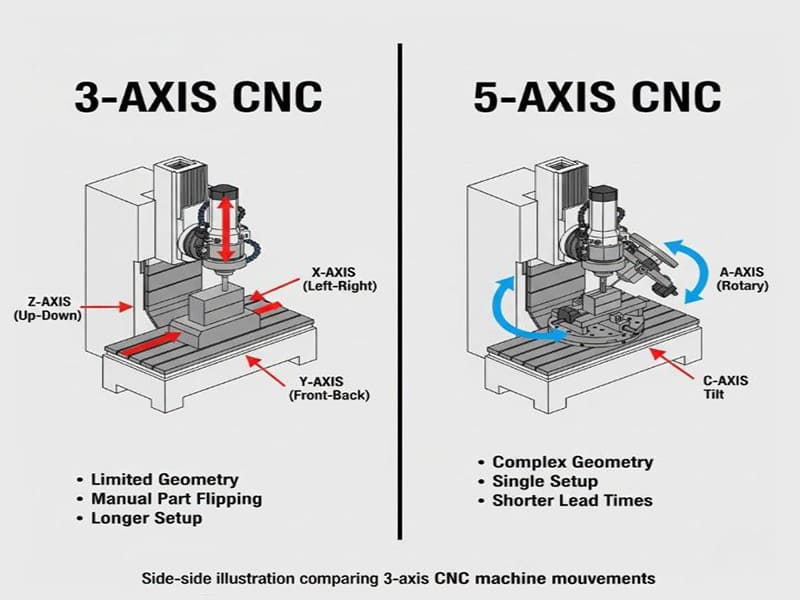
El mecanizado estándar de 3 ejes mueve la herramienta de corte a lo largo de X, Y y Z — izquierda/derecha, adelante/atrás y arriba/abajo. Esto es completamente adecuado para piezas prismáticas, superficies planas y características accesibles desde una dirección. La limitación aparece cuando la pieza tiene caras anguladas, características compuestas o geometría en múltiples lados. Acceder a esas características requiere un nuevo amarre, una nueva configuración de referencia y otra ronda de verificación de alineación. Cada reposicionamiento introduce un error potencial.
Una máquina 5-axis CNC añade dos ejes rotacionales — típicamente designados A, B o C dependiendo de la configuración de la máquina. Estos ejes inclinan y rotan la herramienta o la pieza de trabajo, permitiendo que la herramienta de corte se acerque a la pieza desde prácticamente cualquier ángulo sin reubicarla físicamente. El resultado es menos configuraciones, una referencia de datos más consistente y acceso a geometría que simplemente no puede alcanzarse eficientemente en 3 ejes.
Mecanizado indexado 3+2 vs movimiento continuo de 5 ejes
No todas las operaciones 5-axis ejecutan todos los ejes simultáneamente. En el mecanizado indexado (3+2), los ejes rotativos se bloquean en un ángulo fijo mientras el corte avanza solo a lo largo de X, Y y Z. Este enfoque maneja agujeros angulados, planos inclinados y características multifacéticas de manera eficiente — con una programación más simple que el movimiento simultáneo completo. La mayor parte del trabajo 5-axis en talleres de mecanizado CNC general es en realidad 3+2 en lugar de continuo.
El mecanizado continuo 5-axis mueve todos los ejes a la vez durante el corte. Este es el enfoque correcto para superficies de forma libre, álabes de impulsores, componentes de turbinas y geometría orgánica compleja donde la orientación de la herramienta debe cambiar continuamente para mantener una interacción consistente. La complejidad de programación y los requisitos de verificación son mayores, pero para las aplicaciones correctas, las mejoras en calidad superficial y precisión geométrica son significativas.
| Capacidad | Mecanizado de 3 ejes | Mecanizado de 5 ejes |
|---|---|---|
| Movimiento lineal | X, Y, Z | X, Y, Z |
| Movimiento rotacional | Ninguno | A/B/C (2 ejes) |
| Configuraciones típicas | Múltiples | Reducidas / única |
| Acceso a superficies complejas | Limitado | Excelente |
| Complejidad de programación | Bajo | Medio a alto |
Cómo una máquina 5 Axis CNC mejora la precisión sobre el mecanizado de 3 ejes
La precisión en el mecanizado CNC no es solo una especificación de la máquina — es un producto del número de configuraciones, la consistencia del dispositivo de sujeción, la estrategia de referencia y las condiciones de interacción de la herramienta. Aquí es donde la comparación de precisión entre 5-axis y 3 ejes se vuelve concreta.
Mecanizado en una sola configuración y acumulación de errores
Cada vez que una pieza se vuelve a amarrar en el mecanizado de 3 ejes, se introduce una nueva referencia de datos. Incluso con dispositivos de precisión y una alineación cuidadosa, cada reposicionamiento conlleva incertidumbre de posicionamiento — típicamente 0.02–0.05 mm por reconfiguración en un dispositivo bien mantenido. Para una pieza que requiere cuatro configuraciones para completarse, ese error puede acumularse hasta el punto en que las tolerancias posicionales entre características en diferentes caras se vuelven imposibles de mantener de manera confiable.
El mecanizado de cinco ejes elimina la mayoría de estas configuraciones intermedias. Cuando todas las características críticas se mecanizan desde un solo amarre, comparten una única referencia de datos durante todo el proceso. Para un soporte aeroespacial multifacético en aluminio 6061-T6 con tolerancias posicionales de ±0.02 mm entre patrones de agujeros en dos caras perpendiculares, el mecanizado 5-axis en una sola configuración es a menudo el único método de producción confiable — no porque la máquina sea más precisa en términos absolutos, sino porque se elimina el desplazamiento de referencia entre configuraciones.
El mismo soporte en acero inoxidable 316L presenta desafíos adicionales. El material se endurece por deformación bajo cortes repetidos, y cada configuración reintroduce variaciones en la fuerza de corte que pueden desviar paredes delgadas o desplazar características sensibles a la referencia. La capacidad del mecanizado de cinco ejes para completar la pieza en menos operaciones reduce el número de veces que la pieza de trabajo se somete a carga y descarga completa de configuración — lo cual importa en materiales que responden al estrés mecánico.
Orientación de la herramienta y estabilidad dimensional
En el mecanizado de 3 ejes, las cavidades profundas y las superficies inclinadas a menudo obligan a utilizar herramientas con voladizos largos. Una fresa de extremo de 12 mm extendida 60 mm desde el portaherramientas se desvía de manera medible bajo las fuerzas de corte, y esa desviación se traduce directamente en errores dimensionales en la pieza. Para aluminio 6061-T6, esto es manejable con parámetros conservadores. Para acero inoxidable 316L con relaciones de extensión similares, las fuerzas de corte son mayores y la ventana de proceso para mantener tolerancias de ±0.01 mm se reduce significativamente.
El mecanizado de 5 ejes aborda esto permitiendo que la herramienta se acerque a las características desde un ángulo más favorable, acortando el alcance efectivo y reduciendo la desviación. En lugar de hundir una herramienta larga verticalmente en una característica profunda, la pieza puede inclinarse para que una herramienta más corta y rígida acceda a la misma geometría en ángulo. El resultado es una mejor estabilidad dimensional, un acabado superficial más consistente y una menor sensibilidad a la variación del desgaste de la herramienta a lo largo de una serie de producción.
Acabado superficial y consistencia geométrica
Las superficies de forma libre son donde el mecanizado de 3 ejes tiene más dificultades y donde el mecanizado de 5 ejes destaca con mayor claridad. En 3 ejes, la altura de la cresta en superficies curvas se controla mediante la distancia de paso lateral: pasos más ajustados significan mejor acabado pero mayor tiempo de ciclo. El mecanizado continuo de 5 ejes puede inclinar la herramienta para mantener una altura de cresta efectiva casi nula en curvas compuestas, produciendo una rugosidad superficial de Ra 0.4–0.8 µm directamente desde el mecanizado, a menudo eliminando el pulido manual o los pasos de acabado secundarios.
Para implantes médicos y componentes ortopédicos donde la consistencia superficial afecta tanto la función como la inspección regulatoria, esta capacidad tiene un valor de producción real más allá de la estética.
Comparación de eficiencia: tiempo de ciclo, vida útil de la herramienta y rendimiento de producción
La eficiencia en el mecanizado de 5 ejes no se trata solo de la velocidad de corte: es el resultado combinado del tiempo de configuración, la vida útil de la herramienta, el tiempo no productivo y el retrabajo posterior. Todos estos factores cambian significativamente entre los procesos de 3 ejes y 5 ejes.
Tiempo de ciclo: de dónde provienen los ahorros reales
La ganancia de eficiencia más visible en el mecanizado de 5 ejes no es un corte más rápido, sino la reducción del tiempo no productivo. En el mecanizado de 3 ejes, una pieza compleja que requiere cuatro configuraciones dedica una fracción significativa de su tiempo total de producción a limpieza, reposicionamiento, reajuste de cero y reinspección entre operaciones. Para un componente aeroespacial de precisión con un tiempo de corte de 45 minutos por configuración, las cuatro configuraciones podrían agregar 3–4 horas de manejo y verificación por pieza.
El mecanizado de 5 ejes comprime esto. Una sola sujeción con una verificación de referencia elimina tres de esos cuatro ciclos de manejo. Para producción de volumen bajo a medio donde el tiempo de configuración es una fracción grande del tiempo total de la pieza, esta compresión reduce directamente el plazo de entrega y el costo por pieza.
La eficiencia de la trayectoria de herramienta también mejora. El movimiento simultáneo de 5 ejes permite enfoques de herramienta más cortos y directos hacia las características. Menos cortes en vacío, menos retracciones y movimiento de corte continuo reducen el tiempo de ciclo en la propia máquina, particularmente para componentes contorneados donde las trayectorias de 3 ejes requieren muchos pasos segmentados cortos.
Vida útil de la herramienta: ángulos de engrane controlados
El desgaste de la herramienta en el mecanizado de 3 ejes está parcialmente impulsado por restricciones geométricas. Las herramientas de largo alcance engranadas en ángulos subóptimos generan cargas de viruta desiguales y concentran el calor en puntos específicos del filo de corte. En materiales difíciles como acero inoxidable 316L o Ti-6Al-4V, esto acelera el desgaste y hace que los intervalos de cambio de herramienta sean difíciles de predecir.
El mecanizado de 5 ejes permite orientar la herramienta para que las fuerzas de corte actúen a lo largo de su eje más resistente. La distribución de la carga de viruta mejora, el calor se dispersa de manera más uniforme a lo largo del filo de corte y los patrones de desgaste se vuelven predecibles. Para un componente aeroespacial de Ti-6Al-4V, cambiar de 3 ejes con extensiones de herramienta largas a 5 ejes con inclinación optimizada de la herramienta puede extender la vida útil del inserto en un 30–50%: una reducción significativa en el costo de herramientas y paradas no planificadas de la máquina en series de producción más largas.
La compensación entre programación y configuración
El mecanizado de 5 ejes concentra la complejidad en la programación y la simulación en lugar de en el piso de taller. Un proceso de 3 ejes podría tomar 2 horas de programación y 4 horas de configuración en múltiples operaciones. Un proceso de 5 ejes para la misma pieza podría tomar 5 horas de programación pero solo 45 minutos de configuración y ejecución. En un lote de 20 piezas, el enfoque de 5 ejes gana significativamente en tiempo total. Para un prototipo único, la ecuación está más equilibrada.
| Factor de tiempo | Mecanizado de 3 ejes | Mecanizado de 5 ejes |
|---|---|---|
| Tiempo de programación | Breve | Más largo |
| Tiempo de configuración por pieza | Más largo (múltiples operaciones) | Corto (sujeción única) |
| Riesgo de retrabajo | Más alto | Baja |
| Ideal para | Alto volumen, piezas simples | Volumen bajo a medio, piezas complejas |
Compensaciones de costos: ¿Cuándo vale la pena invertir en una máquina 5 Axis CNC?
Evaluar el costo de 5-axis frente a 3 ejes requiere analizar el costo total de fabricación por pieza, no la tarifa horaria de la máquina. La tarifa horaria de una máquina 5-axis es más alta, pero esa cifra no indica cuánto cuesta realmente producir una pieza.
Costo de la máquina, programación y requisitos de habilidad
Un centro de mecanizado 5-axis de producción conlleva un costo de capital significativamente mayor que una fresadora de 3 ejes, típicamente de 2 a 4 veces más alto según el recorrido, la especificación de precisión y el sistema de palets. Las licencias de software CAM para programación 5-axis añaden gastos adicionales, al igual que los postprocesadores especializados y los entornos de simulación de colisiones. Programar una operación 5-axis compleja requiere ingenieros que comprendan la cinemática multieje, las estrategias de orientación de la herramienta y cómo el comportamiento de interpolación del controlador afecta la geometría real del corte.
El mecanizado de 3 ejes se beneficia de una programación más simple, una mayor reserva de mano de obra y un menor costo de equipo. Para piezas prismáticas sencillas producidas en volumen, estas ventajas son reales y no deben descartarse en favor de una capacidad de cinco ejes que no aporta nada a la función de la pieza.
Cuándo el mecanizado de 5 ejes ofrece un menor costo por pieza
El caso económico del mecanizado 5-axis se fortalece a medida que aumenta la complejidad de la pieza. Un soporte estructural de titanio para una aplicación aeroespacial que requiere cuatro configuraciones en una máquina de 3 ejes, cada una con su propio dispositivo de fijación, verificación de referencia e inspección parcial, podría conllevar $180–220 de gastos generales de configuración por pieza en bajo volumen. El mismo soporte en una máquina 5-axis con un solo amarre podría reducir esos gastos a $40–60, compensando con creces la tarifa horaria más alta.
Para construcciones de prototipos y lotes EVT/DVT donde el costo por pieza está dominado por el tiempo de configuración e ingeniería en lugar del costo del material, el mecanizado 5-axis a menudo produce una entrega más rápida y un costo total de factura más bajo a pesar de las tarifas horarias más altas.
Por el contrario, un soporte simple de aluminio 6061-T6 con tres caras paralelas, patrones de agujeros estándar y tolerancias de ±0.1 mm se produce eficientemente en una máquina de 3 ejes con dos configuraciones. Añadir complejidad 5-axis a esta pieza agrega tiempo de programación y costo de máquina sin mejorar el resultado.
Costos ocultos: retrabajo, inspección y desperdicio
Cada configuración adicional en el mecanizado de 3 ejes es un riesgo de desperdicio. Una pieza que pasa la inspección de la primera operación pero falla en las tolerancias posicionales entre características después de la segunda configuración ha consumido el tiempo completo de mecanizado en ambas operaciones antes de que se descubra el problema. En la producción de bajo volumen de material costoso (titanio, Inconel, acero inoxidable de grado médico), este riesgo de desperdicio tiene implicaciones de costo significativas.
El mecanizado de cinco ejes reduce este riesgo al mantener la referencia consistente durante todas las operaciones de corte. Menos configuraciones significan menos puntos de control de inspección y menos oportunidad de que el error acumulativo empuje las características fuera de tolerancia antes de que se detecte el problema.
| Factor decisivo | Mecanizado de 3 ejes | Mecanizado de 5 ejes |
|---|---|---|
| Geometría de la pieza | Sencillo, plano. | Complejo, multifacético |
| Volumen de producción | Medio-alto | Bajo-medio |
| Complejidad de configuración | Múltiples operaciones | Mínimo |
| Riesgo de retrabajo | Más alto | Baja |
| Ventaja de costo total | Piezas simples de alto volumen | Piezas complejas de bajo volumen |
Diferencias de material y estrategia de corte entre 5 ejes y 3 ejes
El comportamiento del material bajo cargas de corte amplifica las diferencias de proceso entre el mecanizado de 3 ejes y 5-axis. Para aleaciones de aluminio estándar y materiales de fácil mecanizado, las diferencias son manejables. Para materiales difíciles y geometrías sensibles a la deformación, la estrategia de corte tiene un impacto directo en la estabilidad dimensional y la tasa de desperdicio.
Titanio, acero inoxidable y aleaciones de alta temperatura
El Ti-6Al-4V y el acero inoxidable 316L comparten dos características que crean problemas en el mecanizado de 3 ejes: baja conductividad térmica y altas fuerzas de corte. En operaciones de 3 ejes con voladizos largos de herramienta, el calor se concentra en la punta de la herramienta y las fuerzas de corte fluctúan a medida que el ángulo de engrane cambia a través de una superficie compleja. Para el Ti-6Al-4V, esta combinación arriesga endurecimiento por trabajo y distorsión térmica. Para el 316L, el endurecimiento por trabajo debido a cargas de viruta inconsistentes entre pasadas endurece progresivamente la superficie del material, haciendo las operaciones de acabado más difíciles y el control dimensional menos predecible.
El mecanizado de cinco ejes aborda ambos problemas al permitir que la herramienta mantenga un ángulo de engrane consistente durante todo el corte. Para componentes aeroespaciales de Ti-6Al-4V, esto significa que las fuerzas de corte permanecen alineadas con la dirección axial de la herramienta, la orientación donde las herramientas de carburo son más resistentes. Los parámetros recomendados en el mecanizado 5-axis de Ti-6Al-4V típicamente operan a 40–60 m/min de velocidad superficial con una carga de viruta de 0.05–0.10 mm/diente, más baja que el aluminio pero sostenible durante una vida útil de herramienta más larga debido a la mejora en la consistencia del engrane.
Para el acero inoxidable 316L en operaciones 5-axis, mantener una carga de viruta consistente previene la acumulación de endurecimiento por trabajo que convierte los pases de acabado en operaciones de desbaste. Los parámetros típicos de 5-axis para 316L operan a 80–120 m/min de velocidad superficial con refrigerante por inundación y una carga de viruta de 0.08–0.15 mm/diente, alcanzable con una orientación estable de la herramienta pero difícil de mantener consistentemente en operaciones de 3 ejes con múltiples configuraciones.
Optimización de trayectorias de herramienta para materiales difíciles
Las estrategias avanzadas de trayectoria de herramienta diferencian aún más el 5-axis del 3 ejes en materiales difíciles. El fresado trocoidal y las trayectorias de engrane constante, estrategias que mantienen una carga de viruta uniforme durante todo el corte, son prácticas en el mecanizado 5-axis porque la herramienta puede ajustar su orientación para mantener el engrane consistente incluso en superficies complejas. En 3 ejes, estas estrategias se limitan a perfiles 2D y cavidades porque la orientación de la herramienta es fija.
La inclinación de herramienta continuamente variable en el mecanizado 5-axis también permite una mejor evacuación de viruta en características profundas. Las virutas se despejan de la zona de corte en lugar de ser recortadas, lo que reduce la acumulación de calor, extiende la vida útil de la herramienta y produce un acabado superficial más consistente en el pase final.
Estructuras de pared delgada y flexibles
Los componentes de pared delgada — nervaduras por debajo de 2 mm, paredes con relaciones altura-espesor superiores a 8:1 y estructuras ligeras complejas — se encuentran entre las aplicaciones más difíciles en 3 ejes. Las fuerzas de corte laterales desvían las paredes delgadas durante el mecanizado, y la pieza recupera su forma original al liberarla del amarre, quedando en una posición diferente. El error dimensional se detecta en la inspección, no durante el corte.
El mecanizado de cinco ejes reduce este problema al dirigir las fuerzas de corte hacia las secciones estructuralmente soportadas de la pieza. La herramienta puede aproximarse desde arriba o en un ángulo que carga la pared en compresión en lugar de flexión. Este enfoque reduce la deflexión elástica durante el corte y mejora la repetibilidad dimensional en la inspección final — particularmente valioso para estructuras de nervaduras aeroespaciales y geometrías de implantes médicos donde las tolerancias de espesor de pared son estrictas.
| Material / Característica | Estrategia de 3 ejes | Estrategia de 5 ejes |
|---|---|---|
| Ti-6Al-4V | Extensiones de herramienta largas y conservadoras | Inclinación optimizada, carga de viruta estable |
| Acero inoxidable 316L | Riesgo de endurecimiento por deformación | Ángulo de engagement controlado |
| Estructuras de pared delgada | Múltiples pasadas ligeras, riesgo de deflexión | Corte dirigido por fuerza, carga por compresión |
| Superficies de forma libre | Trayectorias segmentadas, escalonado | Inclinación continua de herramienta, acabado consistente |
Consideraciones de programación y CAM: Por qué el 5 ejes requiere mayor inversión en ingeniería
Las ventajas de precisión y eficiencia del mecanizado 5-axis no llegan automáticamente. Provienen de una programación cuidadosa, simulación exhaustiva y planificación de procesos experimentada. Sin esos elementos, una máquina 5-axis produce piezas no mejores que las que habría hecho una máquina de 3 ejes — a un costo mayor.
Requisitos de software CAM para operaciones de 5 ejes
La programación CAM de cinco ejes es fundamentalmente diferente a la de 3 ejes. El software debe calcular la orientación continua de la herramienta en el espacio tridimensional, gestionar los límites de los ejes rotativos de la configuración específica de la máquina y producir transiciones de movimiento suaves en superficies complejas. La precisión del postprocesador es crítica — un desajuste menor entre la salida del CAM y el modelo cinemático de la máquina causa errores de posicionamiento que se manifiestan como defectos superficiales o desviaciones dimensionales.
La lógica de prevención de colisiones es otra capa de complejidad. En el mecanizado 5-axis, la herramienta, el portaherramientas, el husillo, la mesa rotativa, el dispositivo de sujeción y la estructura de la máquina pueden interferir entre sí a medida que la máquina se inclina y rota. Los sistemas CAM deben modelar el entorno completo de la máquina y verificar el espacio libre en cada punto de la trayectoria — un proceso computacionalmente intensivo que requiere tiempo pero previene colisiones costosas en la máquina.
Simulación y verificación antes del corte
La verificación virtual es innegociable para programas 5-axis, particularmente operaciones simultáneas. La simulación completa de la máquina — no solo la visualización de trayectorias — verifica colisiones, condiciones de sobre-recorrido y reversiones rápidas de ejes que podrían causar marcas en la superficie o problemas estructurales. Este paso añade tiempo de programación pero reduce drásticamente el riesgo de desecho en la primera pieza.
Para un componente aeroespacial complejo en Ti-6Al-4V, el costo de una colisión prevenida por simulación es cero. El costo de descubrir la misma colisión en la máquina — con un husillo dañado, un dispositivo estrellado y un tocho de titanio $800 desechado — es inmediatamente evidente. Los talleres experimentados tratan la simulación como obligatoria, no opcional.
La planificación del proceso como habilidad crítica
En última instancia, el éxito del mecanizado 5-axis depende del criterio de ingeniería antes de que se escriba el programa. La selección de herramientas, los ángulos de aproximación, la secuenciación de características y el diseño del dispositivo deben resolverse en la etapa de planificación. La mejor máquina 5-axis del mundo, ejecutando un programa mal planificado, produce resultados mediocres. Un proceso bien planificado en una máquina 5-axis de gama media a menudo supera a una máquina premium que ejecuta un programa no optimizado.
El flujo de trabajo estándar de 5-axis refuerza esto:
Modelo CAD → Programación CAM 5-axis → Simulación completa de la máquina → Verificación de prueba en seco → Mecanizado de producción
Cada paso es un punto de control de ingeniería, no solo una operación de software.
Aplicaciones típicas donde el mecanizado de 5 ejes supera al de 3 ejes
Varias categorías de aplicación demuestran consistentemente dónde la capacidad 5-axis proporciona valor de producción medible — no solo flexibilidad teórica.
Componentes estructurales y de motor aeroespaciales
Los soportes, carcasas, blisks y nervaduras estructurales aeroespaciales combinan tolerancias geométricas ajustadas, características multifacéticas y aleaciones difíciles de mecanizar. Un soporte estructural de titanio con patrones de orificios en tres caras ortogonales y tolerancias posicionales de ±0.015 mm entre ellas representa una aplicación 5-axis sencilla. Ejecutarlo en una máquina de 3 ejes requiere al menos tres configuraciones — cada una introduciendo su propio error de referencia y consumiendo tiempo en cambio de dispositivo y reinspección.
Más allá de las piezas estructurales, los impulsores y blisks requieren movimiento continuo 5-axis para mecanizar perfiles de álabes limpiamente. El mecanizado de tres ejes de estas superficies es prácticamente imposible sin aceptar una calidad superficial muy por debajo de los requisitos aeroespaciales. El mecanizado de cinco ejes con ángulos de inclinación optimizados produce las superficies de álabes suaves y precisas que estos componentes requieren directamente desde la máquina.
Implantes médicos y dispositivos de precisión
Los implantes ortopédicos — vástagos de cadera, bandejas tibiales de rodilla, jaulas espinales — combinan geometría orgánica compleja con tolerancias dimensionales ajustadas y requisitos estrictos de acabado superficial. Valores de Ra de 0.4–0.8 µm en superficies de apoyo, y tolerancias posicionales de ±0.05 mm en patrones de orificios de fijación, son requisitos típicos que impulsan tanto la selección del proceso como la estrategia de inspección.
El mecanizado continuo 5-axis produce estas superficies con un compromiso de herramienta consistente, reduciendo las micro-irregularidades que introduce el pulido manual. Menos configuraciones también simplifican el rastro de auditoría de producción — en la fabricación médica regulada, una secuencia de configuración clara y mínima hace que la validación del proceso sea significativamente más sencilla.
Componentes automotrices y robóticos complejos
Los componentes prototipo automotrices y las piezas de motorsport frecuentemente empujan los límites del diseño — empaquetado compacto, funciones integradas, geometría compuesta que requeriría compromisos de diseño si se limitara a la fabricación de 3 ejes. El mecanizado de cinco ejes soporta estas geometrías sin obligar al diseñador a añadir holgura para el acceso de herramientas de 3 ejes, lo que reduce el peso de la pieza y simplifica el ensamblaje.
Para robótica, los eslabones estructurales de brazos y las carcasas de efectores finales a menudo combinan orificios de montaje en múltiples caras con requisitos estrictos de perpendicularidad. El mecanizado 5-axis de configuración única mantiene estas relaciones de manera más confiable que el de 3 ejes con múltiples configuraciones, y el tiempo de entrega más rápido beneficia los ciclos de desarrollo iterativos comunes en robótica.
| Ámbito de aplicación | Desafíos clave | Ventaja de 5 ejes |
|---|---|---|
| Estructuras aeroespaciales | GD&T ajustado, multifacético, aleaciones duras | Precisión de configuración única, control de fuerza |
| Productos sanitarios | Acabado superficial, repetibilidad | Mecanizado de forma libre consistente |
| Automotriz / robótica | Geometría compleja, iteración rápida | Configuraciones reducidas, libertad de diseño |
Cómo decidir: una guía práctica de selección
La elección correcta del proceso depende de hacer coincidir los requisitos de la pieza con la capacidad del proceso — no de recurrir por defecto a la opción más avanzada disponible.
El mecanizado de cinco ejes tiene sentido cuando:
- La pieza tiene características en múltiples caras con relaciones geométricas ajustadas (tolerancias posicionales entre configuraciones)
- Se requiere consistencia de referencia de configuración única para cumplir la tolerancia
- El material es difícil de mecanizar y se beneficia de una orientación de herramienta controlada (Ti-6Al-4V, 316L, Inconel)
- El volumen es bajo a medio y el tiempo de configuración es una fracción significativa del costo total de la pieza
- Las superficies de forma libre requieren orientación continua de la herramienta para la calidad superficial
El mecanizado de tres ejes sigue siendo la elección correcta cuando:
- La geometría de la pieza es prismática con características accesibles desde una o dos direcciones
- Las tolerancias son alcanzables dentro de la repetibilidad de configuración de los dispositivos estándar (±0.05 mm o más holgado)
- El volumen de producción es alto y el proceso es estable y bien caracterizado
- El tiempo de programación y la complejidad del CAM son limitaciones
- La materia prima es de fácil mecanizado y el compromiso de la herramienta es predecible con parámetros estándar
| Pregunta | Si la respuesta es «Sí» → |
|---|---|
| ¿Características multifacéticas con GD&T ajustado? | Considere 5-axis |
| ¿Se requiere consistencia de referencia de configuración única? | Considere 5-axis |
| ¿Geometría simple, alto volumen? | Considere 3 ejes |
| ¿El tiempo de programación es una limitación importante? | Considere 3 ejes |
| ¿Material difícil con requisitos de control de fuerza? | Considere 5-axis |
Conclusión
El mecanizado de cinco ejes CNC y el mecanizado de tres ejes no son tecnologías en competencia: son herramientas adecuadas para diferentes problemas de fabricación. El mecanizado de tres ejes sigue siendo altamente eficiente para piezas prismáticas, producción de alto volumen y geometrías donde los requisitos de tolerancia se ajustan cómodamente dentro de la capacidad de procesos con múltiples configuraciones. El mecanizado de cinco ejes gana su lugar cuando la geometría de la pieza, las relaciones de tolerancia entre características o el comportamiento del material superan lo que los flujos de trabajo de ejes lineales pueden entregar de manera confiable.
La decisión práctica se reduce al costo total de fabricación y al riesgo del proceso, no a la sofisticación de la máquina. Para piezas complejas de bajo volumen — soportes aeroespaciales, implantes médicos, accesorios de precisión en materiales difíciles — el mecanizado de cinco ejes reduce los gastos generales de configuración, mejora la consistencia de los datos de referencia y reduce el riesgo de desperdicio lo suficiente como para justificar el mayor costo de programación y equipo. Para piezas prismáticas de alto volumen con tolerancias sencillas, un proceso de 3 ejes bien optimizado ofrece consistentemente mejores resultados económicos. Acertar en esta elección en la etapa de diseño evita el descubrimiento mucho más costoso de la elección incorrecta en la primera pieza.
FAQ
¿Es una máquina 5-axis CNC siempre más precisa que el mecanizado de 3 ejes?
No automáticamente. La precisión depende del proceso completo — estrategia de configuración, diseño del dispositivo de sujeción y consistencia de los datos de referencia — no solo del número de ejes. El mecanizado de cinco ejes mejora la precisión principalmente al reducir el error de datos de referencia entre configuraciones en piezas de múltiples caras. Para piezas simples de una sola cara, un proceso de 3 ejes bien diseñado con dispositivos adecuados logra una precisión equivalente a menor costo.
¿Cuándo sigue siendo el mecanizado de 3 ejes la mejor opción?
El mecanizado de tres ejes sigue siendo ideal para piezas prismáticas con geometría simple, características accesibles desde una o dos direcciones, y producción de alto volumen donde el proceso es estable y bien caracterizado. Menor esfuerzo de programación, configuración más rápida para trabajos repetidos y tarifas por hora más bajas a menudo producen un mejor costo total por pieza cuando la complejidad es limitada.
¿Cuánto más caro es el mecanizado 5-axis por pieza?
Las tarifas por hora de máquina para 5-axis son típicamente 30–60% más altas que las de 3 ejes. Sin embargo, el costo por pieza puede ser comparable o menor cuando el mecanizado 5-axis reduce la cantidad de dispositivos, el tiempo de configuración y el retrabajo. Siempre compare el costo total de fabricación — programación más configuración más mecanizado más retrabajo — no solo la tarifa por hora.
¿Puede el mecanizado indexado 3+2 reemplazar el 5-axis continuo?
Para muchas aplicaciones, sí. El mecanizado indexado 3+2 maneja agujeros angulados, planos inclinados y características prismáticas de múltiples caras con programación más simple y menor riesgo que el movimiento simultáneo completo. El 5-axis continuo se necesita específicamente para superficies de forma libre, transiciones suaves a través de curvas compuestas y componentes donde se requiere una orientación constante de la herramienta durante todo el corte.
¿El volumen de producción afecta el ROI de una máquina 5-axis CNC?
Significativamente. El ROI es más fuerte en producción de bajo a mediano volumen y alta mezcla donde la reducción de configuración y el rendimiento de primera pasada importan más. Para piezas simples de alto volumen, el mecanizado de 3 ejes optimizado típicamente ofrece mejores resultados económicos. Para prototipos, construcciones EVT/DVT y tiradas cortas complejas, el 5-axis a menudo proporciona un tiempo de entrega más rápido, menor costo total y mejores resultados de calidad.


