
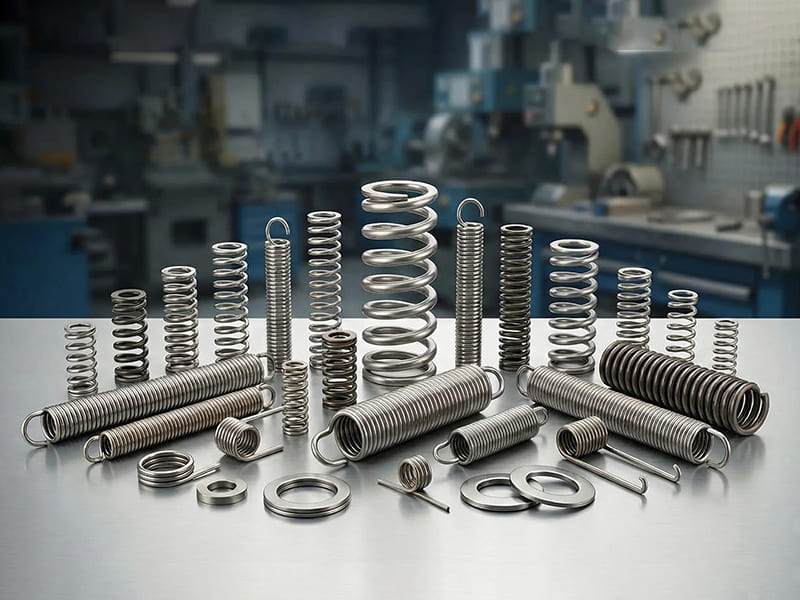
Federn gehören zu den täuschend einfachsten Komponenten im mechanischen Design. Sie sind kostengünstig, standardisiert und weit verbreitet – genau das ist der Grund, warum Ingenieure unterschätzen, wie gravierend eine falsche Auswahl sein kann. Eine Druckfeder, die nur nach freier Länge ausgewählt wurde, ohne die Blocklängenreserve zu prüfen, eine Drehfeder, die in der falschen Wickelrichtung eingebaut wird, eine Zugfeder mit zu kleinen Haken in einer Anwendung mit hoher Zyklenzahl – das sind keine exotischen Ausfallarten. Es sind die Arten von Problemen, die in der Produktion auftreten, nicht bei der Zeichnungsprüfung.
Dieser Artikel geht über die bloße Auflistung von Federtypen hinaus. Das Ziel ist es, Federtyp, Material, Geometrie und Ermüdungsanforderungen mit tatsächlichen Anwendungsentscheidungen zu verbinden. Ob Sie eine Rückstellfeder für einen Ventilantrieb spezifizieren, eine Tellerfeder für die Vorspannung einer Schraubverbindung auswählen oder zwischen kaltgewickelter und warmgewickelter Fertigung für eine Schwerlastanwendung entscheiden – die Auswahllogik ist genauso wichtig wie die Katalognummer.
Was ist eine Feder und wie funktioniert sie tatsächlich?
Eine Feder ist ein mechanisches Element, das unter Last elastische Energie speichert und diese bei Entlastung vorhersehbar wieder freigibt. Was Federn in realen Konstruktionen nützlich macht, ist die kontrollierte Beziehung zwischen Kraft und Auslenkung – die durch Änderung von Drahtdurchmesser, Wickelgeometrie, Material oder Endkonfiguration abgestimmt werden kann.
Das Hookesche Gesetz und wann es gilt
Die grundlegende Beziehung ist F = kx, wobei F die aufgebrachte Kraft, k die Federrate (Steifigkeit) und x die Auslenkung aus der Ruhelage ist. Bei linearen Federn – der Mehrheit der Standard-Schraubenfedern – bleibt k über den Arbeitsbereich konstant, wodurch Kraft und Durchbiegung direkt proportional und vorhersehbar sind.
Nicht alle Federn folgen dieser Beziehung, und das aus gutem Grund. Federn mit progressiver Kennlinie werden mit zunehmender Kompression steifer, was genau das ist, was Automobil-Fahrwerksingenieure wollen: weiches Ansprechverhalten für den Fahrkomfort, zunehmende Steifigkeit bei höheren Durchbiegungen, um ein Durchschlagen zu verhindern. Schraubenfedern mit variabler Steigung und konische Federn erreichen dies, ohne die Komplexität des umgebenden Mechanismus zu erhöhen.
In der praktischen Konstruktionsarbeit werden zwei Punkte konsequent ignoriert. Erstens gilt das Hookesche Gesetz nur im elastischen Bereich – der Betrieb einer Feder über ihren Nennhub hinaus verursacht eine bleibende Verformung und verändert die effektive Federrate. Zweitens ist der Einbauzustand genauso wichtig wie die freie Länge. Eine Feder, die auf dem Papier richtig aussieht, kann unzureichenden Resthub für ihren Arbeitshub haben, sobald die Montagevorspannung berücksichtigt wird.
Die vier Hauptarten von Federn im Maschinenbau
In der ingenieurtechnischen Praxis beginnt die Federklassifizierung mit der Lastrichtung – nicht mit dem Aussehen. Die Abstimmung des Federtyps auf die tatsächlich in der Baugruppe wirkende Kraft ist die erste und wichtigste Auswahlentscheidung.
Druckfedern
Druckfedern sind der am weitesten verbreitete Typ. Sie nehmen axiale Druckkräfte auf, verkürzen sich unter Last und drücken zurück in Richtung ihrer freien Länge. Standard-Schraubendruckfedern mit offener Wicklung sind vielseitig, gut verstanden und in einer großen Bandbreite an Abmessungen und Materialien erhältlich.
Wichtige technische Überlegungen, die oft übersprungen werden:
Schlankheitsverhältnis und Knicken: Wenn die freie Länge etwa das 4-fache des Außendurchmessers der Wicklung überschreitet, steigt das Knickrisiko erheblich. Führungen oder Stützstangen sind oft erforderlich – nicht nur empfohlen – um die Feder unter Last ausgerichtet zu halten.
Blocklängenreserve: Die Arbeitslänge bei maximaler Kompression muss die Blocklänge (Anzahl der aktiven Windungen × Drahtdurchmesser) mit ausreichendem Abstand überschreiten. Federn, die bis zur Blocklänge komprimiert werden, verlieren ihre Federfunktion vollständig und übertragen direkte Druckkräfte auf die umgebende Struktur, was in der Regel nicht die Konstruktionsabsicht ist.
Endbedingungen: Geschlossene und geschliffene Enden bieten ebene Auflageflächen und verringern die Tendenz, dass sich Federenden in Gegenkomponenten eingraben. Offene Enden sind für leichte Lasten ausreichend, führen jedoch bei geführten Anwendungen zu variablem Kontakt und erhöhter Reibung.
Typische Anwendungen: Ventilrückstellmechanismen, Stanzwerkzeuge, Stoßdämpfungspuffer, Tastenrückstellungen und praktisch jede Anwendung, die eine steuerbare Widerstandskraft über einen definierten axialen Hub erfordert.
Zugfedern
Zugfedern tragen Zuglasten – sie widerstehen dem Dehnen und kehren in ihre freie Länge zurück, wenn die Last entfernt wird. Die meisten Zugfedern sind mit einer Anfangsspannung gewickelt: einer eingebauten Vorspannung, die überwunden werden muss, bevor sich die Feder zu dehnen beginnt. Dies ist nützlich, um eine konstante Rückstellkraft in Mechanismen aufrechtzuerhalten, die die Feder auch im unbelasteten Zustand gespannt halten müssen.
Die dominierende Ausfallart bei Zugfedern liegt nicht in den Windungen – sondern an den Haken oder Ösen. Die Spannungskonzentration an Hakenbiegungen kann 2–3× höher sein als im Federkörper, was der Ort ist, an dem Ermüdungsrisse bei Anwendungen mit hoher Zyklenzahl entstehen. Ingenieure, die Zugfedern für Lastspiele über 10⁶ Zyklen spezifizieren, sollten entweder verlängerte Haken verwenden, die den Biegeradius nach außen verlagern, oder Federn ohne Haken spezifizieren (maschinell geschlungene Enden oder Gewindeeinsätze) und externe Befestigungskomponenten verwenden.
Typische Anwendungen: Gegengewichtssysteme für Garagentore, federbelastete Riegel, Zugkraftregelung in Bahnverarbeitungsanlagen und Gestänge-Rückstellmechanismen.
Drehfedern
Torsionsfedern erzeugen Drehmoment statt linearer Kraft. Sie verdrehen sich um ihre Spulenachse, wobei die Last auf die Schenkel (gerade Fortsätze des Spulenkörpers) wirkt. Wenn die Feder aufgewickelt – oder je nach Konfiguration abgewickelt – wird, erzeugt sie eine rotatorische Rückstellkraft.
Zwei Montagedetails, die häufig Probleme verursachen:
Wickelrichtung: Torsionsfedern müssen in der richtigen Richtung relativ zum aufgebrachten Drehmoment gewickelt sein. Das Belasten einer Torsionsfeder in Öffnungsrichtung vergrößert den Spulendurchmesser (reduziert die Spannung), während das Belasten in Schließrichtung den Spulendurchmesser verkleinert und die Spannungskonzentration erhöht. Ein Fehler hierbei reduziert die Ermüdungslebensdauer erheblich.
Spannungskonzentration an den Schenkeln: Der Übergang zwischen Spulenkörper und Schenkel ist eine Zone hoher Spannung. Scharfe Biegungen an den Schenkelbefestigungspunkten sind eine häufige Stelle für Ermüdungsrisse. Großzügige Biegeradien und eine kontrollierte Schenkelgeometrie verbessern die Lebensdauer erheblich.
Typische Anwendungen: Tür- und Deckelscharniere, Klippmechanismen, Wäscheklammern, Rückstellfedern in Hebeln und Pedalen sowie Mechanik-Reset-Federn in Verbrauchergeräten.
Konstantkraftfedern
Konstantkraftfedern sind flache Bandfedern, die zu einer eng gewickelten Rolle aufgewickelt sind. Wenn sich das Band abrollt, bleibt das Biegemoment nahezu konstant, unabhängig davon, wie viel Band ausgefahren wurde – was über einen weiten Bewegungsbereich eine im Wesentlichen flache Kraft-Weg-Kurve erzeugt.
Diese Eigenschaft ist in Anwendungen wirklich nützlich, in denen die mit der Durchbiegung zunehmende Kraft einer herkömmlichen Schraubenfeder Probleme verursacht. Kabelmanagementsysteme, aufrollbare Kabeltrommeln und Ausgleichsmechanismen für vertikale Lasten profitieren alle vom Konstantkraftverhalten. Der Nachteil ist, dass Konstantkraftfedern im unausgefahrenen Zustand räumlich weniger effizient sind als Schraubenfedern und eine spezifische Gehäusegeometrie erfordern, um korrekt zu funktionieren.
| Federtyp | Belastungsart | Hauptmerkmal | Hauptanwendungen |
|---|---|---|---|
| Druckfeder | Axiale Druckbelastung | Vielseitig, weit verbreitet | Puffer, Ventile, Stoßdämpfung |
| Erweiterung | Axiale Zugbelastung | Vorspannung durch Anfangszugkraft | Türen, Gestänge, Ausgleichsgewichte |
| Torsion | Rotation | Drehmomentabgabe | Scharniere, Klemmen, Hebelrückstellungen |
| Konstante Kraft | Linear über den Hub | Nahezu konstante Ausgangskraft | Rückholer, Kabelmanagement |
Spezielle Federtypen, die es wert sind, bekannt zu sein
Standard-Schraubenfedern lösen nicht jedes Problem. Mehrere spezialisierte Konstruktionen übertreffen konventionelle Federn bei bestimmten technischen Anforderungen durchweg – und sie werden häufig erst spät im Konstruktionszyklus übersehen, wenn Platz- oder Lastprobleme offensichtlich werden.
Tellerfedern (Belleville-Scheiben)
Tellerfedern sind konisch geformte Kreisscheiben, die sehr hohe axiale Lasten bei minimalem axialem Bauraum aufnehmen. Das Last-Verformungs-Verhalten ist stark nichtlinear und kann durch Änderung des Verhältnisses von Höhe zu Dicke (h/t) der Scheibe eingestellt werden. Bei h/t ≈ 0,4 verhält sich die Feder annähernd linear; bei h/t > 1,4 wird die Kurve S-förmig mit einem Bereich nahezu konstanter Kraft.
Praktisch nützlicher ist das Stapelverhalten. In Reihe gestapelte Tellerfedern (Kegel oben, Kegel unten, abwechselnd) erhöhen den Gesamthub bei gleichbleibender Last. Parallel gestapelt (alle Kegel in gleicher Richtung) vervielfachen sie die Lastkapazität bei gleicher Durchbiegung. Die Kombination von Reihen- und Parallelstapelung ermöglicht es Ingenieuren, spezifische Last-Verformungs-Ziele in einem engen Bauraum zu erreichen.
Diese Federn sind Standard bei der Vorspannung von Schraubverbindungen – insbesondere dort, wo Vibrationen dazu führen würden, dass die konventionelle Schraubenspannung mit der Zeit nachlässt. Die Feder hält die Drucklast über die Dichtungs- oder Verbindungsfläche durch thermische Zyklen und Vibrationen aufrecht, ohne dass ein regelmäßiges Nachziehen erforderlich ist.
Wellfedern
Wellfedern erreichen die Funktion von Druckfedern bei erheblich reduzierter Blockhöhe – typischerweise 50 % einer äquivalenten Schraubenfeder. Die wellenförmige Kontur verteilt die Last gleichmäßiger über den Umfang und reduziert die Reibung an Gehäusewänden in geführten Anwendungen.
In Präzisionsmechanismen, bei denen die Stapelhöhe eine primäre Bauraumbeschränkung darstellt – Lager-Vorspannsysteme, elektromechanische Aktuatoren, medizinische Gerätekomponenten – ermöglichen Wellfedern regelmäßig Konstruktionen, die mit Standard-Schraubenfedern unmöglich wären. Der konstruktive Kompromiss ist die Lastkapazität: Wellfedern tragen im Allgemeinen geringere Spitzenlasten als Schraubenfedern mit gleichem Durchmesser, was eine sorgfältige Lastanalyse vor einem Austausch wichtig macht.
Blattfedern
Blattfedern arbeiten auf Biegung statt auf Torsion oder Druck. Ein einzelnes Blatt oder ein Stapel von Blättern wirkt als Kragträger oder einfach gelagerter Träger und bietet hohe Lastkapazität kombiniert mit struktureller Funktionalität. In Fahrzeugaufhängungen dient die Feder auch als seitliches Führungselement – zwei strukturelle Funktionen in einer Komponente.
Bei mehrblattigen Baugruppen in schweren Fahrzeugaufhängungen wird das progressive Steifigkeitsverhalten (weicher bei geringer Last, steifer unter schwerer Last) durch variable Blattlängen und Zwischenblattreibung erreicht. Moderne einblattige Verbundfedern (Glasfaser/Epoxid) erreichen ähnliche Leistung bei erheblich reduziertem Gewicht – relevant bei Nutzfahrzeuganwendungen, bei denen die ungefederte Masse direkt die Nutzlasteffizienz beeinflusst.
Spiralfedern (Uhrfedern)
Spiralfedern speichern Rotationsenergie in einem flach gewickelten Band und geben Drehmoment über einen Winkelbereich ab. Im Gegensatz zu Drehfedern, die über einen begrenzten Winkelausschlag arbeiten (typischerweise unter 360°), können Spiralfedern über mehrere volle Umdrehungen arbeiten – was sie für einziehbare Mechanismen und Instrumente geeignet macht, die ein konstantes Drehmoment über einen erweiterten Winkelweg erfordern.
| Konstruktionsbeschränkung | Bessere Alternative zur Standard-Spule |
|---|---|
| Sehr hohe Last, minimaler axialer Bauraum | Tellerfeder / Belleville-Scheibe |
| Enge Stapelhöhenbegrenzung | Wellfeder |
| Kombinierte Feder- und Strukturfunktion | Blattfeder |
| Rotationsenergie über großen Winkelweg | Spiralfeder / Uhrfeder |
So wählen Sie die richtige Feder: Technischer Entscheidungsrahmen
Die Federauswahl umfasst mehr Variablen, als die meisten Kataloge angeben. Die sequenzielle Bearbeitung dieser Punkte führt zu zuverlässigeren Ergebnissen, als mit einer Geometrie zu beginnen und rückwärts zu arbeiten, um sie zu rechtfertigen.
Schritt 1: Lastrichtung und Bewegungstyp definieren
Die Lastrichtung bestimmt, welcher Federtyp überhaupt anwendbar ist. Axiale Drucklast – Druckfeder. Axiale Zuglast – Zugfeder. Rotationsdrehmoment – Drehfeder. Konstante Kraft über großen Hub – Konstantkraftfeder. Ein Fehler in Schritt eins erzeugt Probleme, die keine spätere Optimierung beheben kann.
Definieren Sie außerdem, ob die Belastung statisch (konstante Last, keine Zyklen) oder dynamisch (Zyklen zwischen Lastzuständen) ist. Statische Anwendungen sind im Allgemeinen verzeihend – die Streckgrenze ist maßgeblich. Dynamische Anwendungen erfordern eine Ermüdungsanalyse – die Streckgrenze allein ist unzureichend.
Schritt 2: Bauraumbeschränkungen festlegen
Verfügbare axiale Höhe und radialer Raum begrenzen direkt die Federgeometrie. Bei Druckfedern in geführten Anwendungen müssen Einbaulänge, Blockhöhe und Arbeitshub innerhalb des Gehäusehubs passen. Maximaler Außendurchmesser und minimaler Innendurchmesser definieren, welche Spulengeometrie möglich ist.
Wenn die Standard-Spulengeometrie nicht passt – insbesondere wenn die axiale Höhe die begrenzende Beschränkung ist – sollten Wellfedern und Tellerfedern bewertet werden, bevor auf kundenspezifische Schraubenfedergeometrien zurückgegriffen wird. In den meisten Fällen lösen diese Alternativen das Platzproblem zuverlässiger, als zu versuchen, eine Schraubenfeder in unzureichende Höhe zu quetschen.
Schritt 3: Erforderliche Federrate berechnen
Die Federrate k (N/mm oder lb/in) definiert die Kraft-Verformungs-Beziehung: k = F / x. Die erforderliche Rate ergibt sich aus der Kenntnis sowohl der benötigten Kraft als auch der zulässigen Durchbiegung bei dieser Kraft. Häufige Fehler in dieser Phase:
- Berechnung von k an einem Betriebspunkt, ohne zu prüfen, ob die Feder auch am anderen Ende des Hubs die Anforderungen erfüllt
- Ignorieren der Vorspannung – die Feder muss möglicherweise auch in ihrer freien Länge in der Baugruppe eine Mindestkraft bereitstellen
- Vergessen, dass sich die Federrate ändert, wenn Federn gestapelt werden (Reihenschaltung reduziert k, Parallelschaltung erhöht k)
Sobald k festgelegt ist, können Drahtdurchmesser, Windungsdurchmesser und Anzahl der aktiven Windungen anhand standardmäßiger Federauslegungsgleichungen oder Auslegungssoftware bestimmt werden.
Schritt 4: Ermüdungslebensdauer und Sicherheitsfaktor festlegen
Ermüdung bestimmt die Federauswahl bei jeder Anwendung mit mehr als einigen tausend Lastzyklen. Die branchenübliche Ermüdungsauslegung für Federn kategorisiert Anwendungen grob wie folgt:
- Statisch oder niedrige Zyklenzahl (< 10⁴ Zyklen): Streckgrenze ist maßgeblich; Ermüdungsanalyse oft nicht erforderlich
- Mittlere Zyklenzahl (10⁴ bis 10⁶ Zyklen): Ermüdung muss geprüft werden; Oberflächenzustand und Spannungskonzentration sind entscheidend
- Hochzyklus (> 10⁶ Zyklen): Ermüdung bestimmt das Verhalten vollständig; Oberflächengüte, Eigenspannungen aus dem Kugelstrahlen und Spannungskonzentrationsfaktoren an Haken oder Schenkeln sind allesamt Konstruktionseingaben
Sicherheitsfaktoren von 1,5× sind ein praktisches Minimum für dynamische Anwendungen; 2,0–3,0× ist angemessen, wenn die Lastunsicherheit erheblich ist oder die Folgen eines Versagens schwerwiegend sind. Fahrwerksfedern im Automobil, Ventilfedern in Motoren und Kupplungsrückstellfedern durchlaufen typischerweise 10⁷ bis 10⁸ Zyklen über ihre Lebensdauer — die Ermüdungslebensdauer muss explizit berechnet werden, nicht angenommen.
Checkliste zur Federauswahl
| Faktor | Zentrale Fragen |
|---|---|
| Lastrichtung | Druck, Zug oder Torsion? Statisch oder dynamisch? |
| Bauraumbeschränkungen | Maximale axiale Höhe, Außendurchmesser, Innendurchmesser? Geführt oder ungeführt? |
| Kraft und Weg | Erforderliche Kraft bei minimaler und maximaler Durchbiegung? Arbeitshub? |
| Federrate | Welche Federrate k wird benötigt? Linear oder progressiv? |
| Ermüdungslebensdauer | Erwartete Zyklenzahl? Erforderlicher Sicherheitsfaktor? |
| Material | Temperaturbereich? Korrosive Umgebung? Leitfähigkeit erforderlich? |
| Herstellung | Standardkatalog oder Sonderanfertigung? Welche Toleranzen sind erforderlich? |
Federmaterialien: Eigenschaften und Auswahllogik
Die Materialauswahl für Federn ist ein Kompromiss zwischen Leistung und Kosten, der durch Ermüdungsanforderungen, Betriebstemperatur und Umwelteinflüsse bestimmt wird.
Kohlenstoffreicher Federstahl (ASTM A228, EN 10270-1)
Patentierter und kaltgezogener Hartdraht ist das Rückgrat der kommerziellen Federherstellung. Gute Ermüdungsfestigkeit zu einem wirtschaftlichen Preis — die Zugfestigkeit für 1-mm-Draht beträgt je nach Güteklasse etwa 2.000–2.200 MPa und nimmt mit zunehmendem Drahtdurchmesser ab. Die Oberflächenqualität beeinflusst die Ermüdungslebensdauer direkt: blankgezogener Draht mit minimalen Nahtfehlern übertrifft Standard-Hartdraht in zyklusempfindlichen Anwendungen.
Die Einschränkung ist Korrosion. Unbeschichtete Kohlenstoffstahlfedern rosten schnell in feuchten, Außen- oder wässrigen Umgebungen. Zink- oder Phosphatbeschichtungen bieten mäßigen Schutz; für aggressivere Umgebungen ist entweder Edelstahl oder eine spezielle Schutzbeschichtung erforderlich.
Edelstahl (302/304, 316, 17-7 PH)
Die Güten 302/304 decken die meisten allgemeinen Edelstahl-Federanforderungen ab — angemessene Ermüdungsfestigkeit mit ausgezeichneter atmosphärischer Korrosionsbeständigkeit. Güte 316 enthält Molybdän für verbesserte Chloridbeständigkeit, geeignet für Meeres-, Lebensmittelverarbeitungs- und Chemieumgebungen.
Für hochfeste Edelstahl-Federanwendungen — bei denen die Streckgrenze von 302/304 nicht ausreicht — erreicht 17-7 PH (ausscheidungshärtender Edelstahl) im CH900-Zustand Zugfestigkeiten von 1.650–1.900 MPa mit guter Korrosionsbeständigkeit. Diese Güte ist Standard für Luft- und Raumfahrt- sowie Medizingerätefedern, bei denen sowohl Korrosionsbeständigkeit als auch hohe Ermüdungsfestigkeit gleichzeitig erforderlich sind.
Der Kostenaufschlag gegenüber Kohlenstoffstahl ist erheblich — etwa 3–5× für Standardgüten — aber die Eliminierung von Beschichtungsanforderungen und die verlängerte Lebensdauer in korrosiven Umgebungen rechtfertigen den Unterschied in der Lebenszykluskostenanalyse oft.
Legierter Stahl (Chrom-Silizium, Chrom-Vanadium)
Chrom-Silizium (51CrSi4, SAE 9254) und Chrom-Vanadium (51CrV4) Stähle sind die Materialien der Wahl, wenn maximale Ermüdungslebensdauer in sauberen Umgebungen gefordert ist. Motorventilfedern, Kupplungsfedern und Hochleistungsfahrwerksfedern verwenden durchgängig diese Güten.
Chrom-Vanadium bietet überlegene Ermüdungsfestigkeit im gezogenen Zustand und ausgezeichnete Zähigkeit bei den erhöhten Temperaturen in Motoranwendungen. Chrom-Silizium bietet die höchste Zugfestigkeit unter den gängigen Federdrahtgüten — bis zu 2.100 MPa für kleine Drahtdurchmesser — und ist besonders effektiv in Kombination mit Kugelstrahlen, um günstige Druckeigenspannungen an der Drahtoberfläche zu erzeugen.
Kupferlegierungen (Phosphorbronze, Berylliumkupfer)
Kupferbasierte Federmaterialien werden spezifiziert, wenn elektrische Leitfähigkeit, magnetische Neutralität oder Beständigkeit gegen Salzwasserkorrosion das Design bestimmen. Phosphorbronze (C51000) bietet gute Korrosionsbeständigkeit und nichtmagnetisches Verhalten — relevant für Federn in Instrumenten oder Baugruppen in der Nähe von Magnetsensoren. Berylliumkupfer (C17200) erreicht federqualitätsgerechte Zugfestigkeiten (1.100–1.400 MPa nach Ausscheidungshärtung) mit ausgezeichneter Leitfähigkeit, was es zur Premium-Wahl für elektrische Kontaktfedern macht.
Beide Güten haben eine geringere Ermüdungsfestigkeit als Stahl und sind erheblich teurer. Sie sind für Nischenanwendungen geeignet, nicht als allgemeiner Ersatz für Stahlfedern.
| Material | Zugfestigkeit (typisch) | Ermüdungsfestigkeit | Korrosionsbeständigkeit | Kosten |
|---|---|---|---|---|
| Hartgezogener Kohlenstoffstahl | 600–2.200 MPa | Gut | Arm | Niedrig |
| 302/304 Edelstahl | 300–1.700 MPa | Mäßig | Ausgezeichnet | Hoch |
| 17-7 PH Edelstahl | 650–1.900 MPa | Gut | Ausgezeichnet | Sehr hoch |
| Chrom-Vanadium-Legierung | 700–2.100 MPa | Ausgezeichnet | Mäßig | Mittel |
| Phosphorbronze | 700–1.000 MPa | Mäßig | Ausgezeichnet | Mittel-hoch |
| Beryllium-Kupfer | 100–1.400 MPa | Mäßig | Ausgezeichnet | Sehr hoch |
Fertigungsüberlegungen: Was Konstrukteure und Einkäufer oft übersehen
Der Fertigungsprozess baut Leistung in eine Feder ein — oder nimmt sie wieder weg. Zu verstehen, welche Prozessentscheidungen wichtig sind, hilft sowohl Konstrukteuren bei der Spezifikation als auch Einkäufern bei der Bewertung von Angeboten.
Kaltwickeln vs. Warmwickeln
Kaltwickeln ist Standard für Drahtdurchmesser unter etwa 16 mm. Der Prozess kaltverfestigt die Drahtoberfläche während des Wickelns und trägt so zur endgültigen Zugfestigkeit bei. Die Maßgenauigkeit ist ausgezeichnet — Federratentoleranzen von ±5% und Toleranzen der freien Länge von ±0,5 mm sind Standard für qualitativ hochwertige kaltgewickelte Federn. Die Spannungsarmglühung nach dem Wickeln (typischerweise 200–250°C für Kohlenstoffstahl) entfernt Wickelspannungen, ohne die Härte wesentlich zu reduzieren.
Warmwickeln wird für große Drahtdurchmesser (typischerweise über 16 mm) und für Federn mit komplexer Geometrie verwendet, die mit Kaltwickelwerkzeugen nicht erreichbar ist. Das Stangen- oder Rundmaterial wird über die Rekristallisationstemperatur erhitzt, auf einem Dorn gewickelt und dann abgeschreckt und angelassen, um die endgültige Härte zu erreichen. Die Maßgenauigkeit ist geringer als beim Kaltwickeln — Toleranzen der freien Länge von ±1–2 mm sind vor dem endgültigen Schleifen typisch — aber der Prozess kann Materialquerschnitte verarbeiten, die Kaltwickelausrüstung schlicht nicht bewältigen kann.
Endenbearbeitung und Schleifen
Geschlossene und geschliffene Enden bei Druckfedern erfordern Planschleifen, um ebene, rechtwinklige Auflageflächen zu erzeugen. Der Schleifprozess entfernt eine kleine Materialmenge von jedem Ende – wichtig, dies bei der Gesamtwindungszahl und der Angabe der freien Länge zu berücksichtigen. Unsachgemäßes Schleifen erzeugt Spannungskonzentrationen an der Drahtoberfläche und kann den Drahtquerschnitt lokal reduzieren, wodurch die Tragfähigkeit genau an der Stelle mit der höchsten Spannung verringert wird.
CNC-Federschleifmaschinen kontrollieren die Planparallelität (typischerweise innerhalb von 1° bei handelsüblichen Standardfedern, 0,5° bei Präzisionsqualitäten) und gewährleisten eine konstante Blocklänge über eine Produktionscharge hinweg. Die Angabe der erforderlichen Parallelitätstoleranz in Zeichnungen vermeidet die Lieferung von Federn, die die Anforderungen an freie Länge und Federrate erfüllen, aber unter Last aufgrund nicht paralleler Enden kippen.
Kugelstrahlen und seine Auswirkung auf die Ermüdungslebensdauer
Kugelstrahlen erzeugt vorteilhafte Druckeigenspannungen in der Drahtoberflächenschicht (0,1–0,3 mm Tiefe bei typischen Drahtdurchmessern). Diese Druckschicht muss überwunden werden, bevor Zug-Ermüdungsspannungen Risse initiieren können, wodurch die Ermüdungsdauerfestigkeit effektiv erhöht wird. Für Hochzyklusanwendungen – Motorventilfedern, Fahrwerksfedern, Präzisionsinstrumentenfedern – kann Kugelstrahlen nach dem Wickeln und vor dem Spannungsarmglühen die Ermüdungslebensdauer um 20–50% bei gleichem Spannungsniveau verbessern.
Das Verfahren ist etabliert, muss aber explizit spezifiziert werden. Standardangebote für kommerzielle Federn beinhalten kein Kugelstrahlen, es sei denn, es wird ausdrücklich angefordert. Bei Federn mit Lastzyklen über 10⁶ Zyklen in hochbelasteten Anwendungen ist der moderate Kostenaufschlag gerechtfertigt.
Kundenspezifische vs. Standard-Katalogfedern
Standard-Katalogfedern sind sinnvoll, wenn die Anwendung einigermaßen üblich ist, Lieferzeit und Kosten Priorität haben und die Leistungsanforderungen die Kataloggrenzen nicht überschreiten. Sie sind die richtige Lösung für die meisten Sekundärmechanismus-Federn, Rückholfedern und Dämpfer, bei denen eine kundenspezifische Konstruktion keine wesentliche Leistungsverbesserung bringen würde.
Kundenspezifische Federn sind gerechtfertigt, wenn: die erforderliche Kombination aus Federrate, freier Länge und Außendurchmesser nicht in Standardkatalogen verfügbar ist; das Material nicht standardmäßig sein muss (Titanlegierungen für Gewichtsreduzierung in der Luftfahrt, Inconel für Hochtemperaturanwendungen); die Toleranzen enger sind als der kommerzielle Standard; oder die Ermüdungslebensdauer-Anforderungen die Auslegung von Lagerfedern übersteigen. Kundenspezifische Fertigungsvorlaufzeiten von 4–8 Wochen sind für erste Produktionschargen typisch; Werkzeugkosten sind bei Standard-Wendelgeometrien in der Regel moderat.
Häufige Federauswahlfehler und wie man sie vermeidet
Die meisten Federausfälle in der Produktion sind nicht auf Fertigungsfehler zurückzuführen – sie entstehen durch Spezifikationsfehler während der Konstruktion. Drei Fehler sind für die Mehrheit der Feldausfälle verantwortlich:
Betrieb zu nahe an der Blocklänge oder maximaler Ausdehnung: Konstrukteure dimensionieren den Arbeitshub oft ohne ausreichenden Abstand zu den physikalischen Grenzen der Feder. Eine Druckfeder, die unter Spitzenlast bis auf 1 mm an die Blocklänge komprimiert wird, erreicht gelegentlich die Blocklänge aufgrund von Lastschwankungen, Fertigungstoleranzen oder Montageabweichungen – und überträgt direkte Last auf die Struktur in einer Weise, die die Konstruktion nie berücksichtigt hat. Planen Sie mindestens 10–15% der freien Länge als Abstand über der Blocklänge bei maximaler Durchbiegung ein.
Unterdimensionierung der Ermüdungslebensdauer-Anforderungen: Eine Feder, die die Kraft- und Federratenanforderungen erfüllt, aber für 10⁵ Zyklen ausgelegt ist, während die Anwendung tatsächlich 10⁷ Zyklen sieht, wird vorzeitig ausfallen – typischerweise nach 3–6 Monaten Produktionseinsatz. Die Angabe der erwarteten Zyklenzahl auf der Zeichnung zwingt den Federhersteller, geeignete Drahtgüte, Oberflächenbehandlung und Sicherheitsfaktor zu wählen, um diese Lebensdauer zu erreichen.
Einsatz von Standard-Schraubenfedern in platzbeschränkten Konstruktionen: Das Einpassen einer Standard-Schraubenfeder in ein Gehäuse, das 20% zu kurz ist, erzeugt entweder Knickrisiko (Feder zu schlank) oder Blocklängen-Probleme (Feder zu stark komprimiert). Wellenfedern und Tellerfedern existieren genau zur Lösung dieser Einschränkung – ihre frühzeitige Bewertung eliminiert den Kompromiss.
Beispiele aus der Praxis
Automobil-Fahrwerk: Progressive Schraubenfedern
Moderne Automobil-Schraubenfederfahrwerke verwenden Federn mit variabler Teilung – Druckfedern mit ungleichmäßigem Windungsabstand, die eine progressive Federrate erzeugen. Bei geringer Durchbiegung (geringe Last, glatte Straßen) kontaktieren die eng gewickelten Windungen ihre Nachbarn und werden inaktiv, sodass nur die weit gewickelten Windungen mit einer niedrigeren effektiven Rate für den Fahrkomfort arbeiten. Bei schwerer Belastung oder großem Federweg werden alle Windungen aktiv und die effektive Rate steigt. Dieses Verhalten wird allein durch die Windungsgeometrie erreicht, ohne zusätzliche Komplexität.
Material: Chrom-Silizium-Legierungsstahl (SAE 9254), kugelgestrahlt, mit Epoxid-Pulverbeschichtung für Korrosionsschutz. Ziel-Ermüdungslebensdauer: mindestens 10⁷ Zyklen bei Nennlastwechsel.
Industrielle Presswerkzeuge: Stickstoffgasfedern vs. Druckfedern
Beim Metallstanzen und in Folgeverbundwerkzeugen haben Werkzeugfedern (schwere Druckfedern) traditionell die Niederhalter- und Abstreiferplattenkraft bereitgestellt. Für Anwendungen, die hohe Kräfte bei minimaler Einbauhöhe erfordern, werden zunehmend Stickstoffgasfedern eingesetzt. Eine Gasfeder mit 50 mm Hub liefert über den gesamten Weg im Wesentlichen konstante Kraft – im Gegensatz zu einer Schraubenfeder, deren Kraft annähernd linear mit der Kompression zunimmt.
Für Standard-Stanzpressenanwendungen bleiben hochfeste Chrom-Silizium-Werkzeugfedern in standardisierten farbcodierten Kraftbereichen (leicht, mittel, schwer, extra schwer gemäß ISO/NAAMS-Normen) die wirtschaftliche Standardlösung. Stickstoffgasfedern rechtfertigen ihre höheren Kosten in Anwendungen, in denen die Kraftgleichmäßigkeit über den Hub die Teilequalität signifikant verbessert.
Präzisionsinstrument: Wellenfeder für Lager-Vorspannung
Bei einem kompakten optischen Instrumentendesign muss eine Lager-Vorspannfeder in einen axialen Raum von 3 mm zwischen dem äußeren Lagerring und der Gehäuseschulter passen und eine Vorspannkraft von 120 N bereitstellen. Eine Standard-Spiralfeder würde mindestens 8–10 mm Einbauhöhe benötigen, um diese Kombination aus Last und Durchbiegung zu erreichen. Eine Wellfeder (Edelstahl 302, einwindelig mit 4 Wellen) erreicht dieselben 120 N bei 1,5 mm Durchbiegung innerhalb einer Blockhöhe von 2,8 mm – und passt damit mit Reserve in die Randbedingung.
Schlussfolgerung
Das Verständnis der Federtypen ist der Ausgangspunkt, nicht das Ziel. Druck-, Zug-, Dreh- und Konstantkraftfedern decken die Mehrheit der Anwendungen ab – aber die richtige Auswahl erfordert, Lastrichtung, Bauraum, erforderliche Federrate und Ermüdungslebensdauer der Reihe nach durchzuarbeiten, nicht eine Auswahl basierend auf visueller Vertrautheit. Sonderkonstruktionen wie Tellerfedern, Wellfedern und Blattfedern lösen spezifische technische Probleme, die Standard-Schraubenfedern nicht effizient bewältigen können.
Die Materialauswahl fügt eine weitere Ebene hinzu: Kohlenstoffstahl für kosteneffektive industrielle Anwendungen, Edelstahl für Korrosionsbeständigkeit, legierter Stahl für maximale Ermüdungsleistung, Kupferlegierungen für Leitfähigkeit oder nichtmagnetische Anforderungen. Fertigungsoptionen – Kalt- vs. Warmwickeln, Kugelstrahlen, Endenschleifqualität – bauen die endgültige Leistung in das physische Bauteil ein. Behandeln Sie Federn als technische Komponenten mit quantifizierbaren Anforderungen, spezifizieren Sie diese Anforderungen explizit auf Zeichnungen, und die Wahrscheinlichkeit, dass eine Feder zum Ausfallpunkt in Ihrem System wird, sinkt erheblich.
FAQ
Was sind die Haupttypen von Federn im Maschinenbau?
Die vier primären Lasttypen decken die meisten Anwendungen ab: Druckfedern (axiale Drucklast), Zugfedern (axiale Zuglast), Drehfedern (Drehmoment) und Konstantkraftfedern (nahezu konstante Ausgangskraft über großen Hub). Darüber hinaus adressieren Tellerfedern, Wellfedern, Blattfedern und Spiralfedern spezifische Randbedingungen hinsichtlich Lastdichte, Platzeffizienz oder Energiespeicherung, die Standard-Schraubenfedern nicht so effektiv erfüllen können.
Druckfeder vs. Zugfeder – welche sollte ich verwenden?
Die Lastrichtung in der Anwendung bestimmt dies. Wenn die Feder zwischen zwei Oberflächen zusammengedrückt wird, verwenden Sie eine Druckfeder. Wenn zwei Komponenten auseinandergezogen werden und zurückgeführt werden müssen, verwenden Sie eine Zugfeder. Die Wahl ist nicht ästhetisch – sie wird dadurch bestimmt, wie die Feder mechanisch belastet wird. Eine Zugfeder in einer Druckanwendung zu verwenden, erzeugt Installations- und Ermüdungsprobleme, die keine Spezifikationsanpassung beheben kann.
Wie berechne ich die richtige Federrate?
Federrate k = F / x, wobei F die erforderliche Kraft bei Durchbiegung x ist. Berechnen Sie k an beiden Enden des Arbeitshubs, um zu bestätigen, dass die Feder die Anforderungen über den gesamten Bewegungsbereich erfüllt, nicht nur am nominalen Betriebspunkt. Drahtdurchmesser, Windungsdurchmesser und Anzahl der tragenden Windungen bestimmen dann k gemäß den Standardgleichungen für Schraubenfedern: k = (Gd⁴) / (8D³n), wobei G der Schubmodul des Materials, d der Drahtdurchmesser, D der mittlere Windungsdurchmesser und n die Anzahl der tragenden Windungen ist.
Wann sollte ich eine Wellfeder anstelle einer Spiralfeder verwenden?
Verwenden Sie eine Wellfeder, wenn die axiale Einbauhöhe eine harte Randbedingung ist, die eine Spiralfeder bei der erforderlichen Last und Durchbiegung nicht erfüllen kann. Wellfedern erreichen typischerweise dieselbe Last in 50% der axialen Höhe einer äquivalenten Spiralfeder. Sie sind besonders wertvoll in Präzisionsbaugruppen, Lager-Vorspannanwendungen und jedem Design, bei dem das Hinzufügen axialer Länge eine Änderung der Gehäusegeometrie, eine Vergrößerung der Produktabmessungen oder eine Reduzierung des funktionalen Hubs erfordern würde.
Können Federn kundenspezifisch nach präzisen Spezifikationen gefertigt werden?
Ja. Die kundenspezifische Herstellung von Spiralfedern ist für nicht standardmäßige Kombinationen aus Rate, freier Länge, Außendurchmesser, Drahtdurchmesser, Material oder Endkonfiguration gut etabliert. CNC-Federwickelmaschinen produzieren kundenspezifische Federn mit Federratentoleranzen von ±3–5% und Toleranzen der freien Länge von ±0,3–0,5 mm für Präzisionsqualitäten. Kundenspezifische Federn sind gerechtfertigt, wenn Standardkatalogoptionen die kombinierten dimensionalen und Leistungsanforderungen nicht erfüllen – typischerweise für spezialisierte Lastpfade, extreme Umgebungen oder Hochzyklus-Ermüdungsanwendungen, bei denen Standardfedern eine unzureichende Sicherheitsmarge aufweisen.


