
Schnelle Antwort: Die CNC-Bearbeitung von Luftfahrtteilen unterscheidet sich von der standardmäßigen industriellen Bearbeitung in drei sich verstärkenden Aspekten: Die Toleranzanforderungen sind um eine Größenordnung enger (±0,002–0,010 mm an kritischen Schnittstellen, verglichen mit ±0,020–0,050 mm bei allgemeinen Industriebauteilen), die primären Werkstoffe — Titan Ti-6Al-4V, Inconel 718 sowie die hochfesten Aluminiumlegierungen 7075 und 2024 — sind erheblich schwerer zu bearbeiten als Standard-Industriemetalle, und jede Abmessung, jedes Materialzertifikat, jeder Bearbeitungsparameter und jedes Prüfergebnis muss dokumentiert und für die Zertifizierung rückverfolgbar sein. Ein präzisionsbearbeitetes Bauteil ohne Rückverfolgbarkeitsdokumentation wird in Luftfahrt-Lieferketten abgelehnt, unabhängig von seiner Maßgenauigkeit. Die Kombination dieser Anforderungen macht die CNC-Bearbeitung für Luftfahrtteile etwa 3–10× teurer pro Bauteil als eine vergleichbare industrielle Bearbeitung, gerechtfertigt durch die sicherheitskritische Umgebung, in der Maßabweichungen, Materialfehler oder Prozessabweichungen katastrophale Folgen haben können.
Warum die CNC-Bearbeitung für Luftfahrt grundlegend anders ist
Der Unterschied zwischen Luftfahrt- und Industrie-CNC-Bearbeitung ist keine Frage des Grades — es ist ein Unterschied im Fertigungssystem, das erforderlich ist, um Bauteile herzustellen, die für den Einsatz akzeptabel sind.
Der Toleranzunterschied hat physikalische Konsequenzen: Eine Lagerbohrung in einer Industriepumpe mit einer Spezifikation von ±0,025 mm ermöglicht es dem Außenring des Lagers, innerhalb dieses Toleranzbereichs zu sitzen. Das Lager funktioniert über die gesamte Toleranzhülle zufriedenstellend. Dieselbe Bohrung in einem Hauptfahrwerk eines Flugzeugs mit einer Spezifikation von ±0,005 mm muss auf dieses Niveau kontrolliert werden, da die Lagervorspannung und die Spannungsverteilung an der kritischen Verbindung auf Basis dieser Abmessung berechnet werden. Eine Bohrung mit ±0,018 mm — die in der industriellen Bearbeitung bestehen würde — erzeugt einen anderen Spannungszustand als vom Konstrukteur berechnet, was möglicherweise die Ermüdungslebensdauer unter das geplante Wartungsintervall des Flugzeugs reduziert.
Die Anforderung an die Materialleistung erstreckt sich über den gesamten Bearbeitungsprozess: Titan und Inconel werden in der Luftfahrt nicht wegen ihrer Bearbeitbarkeit spezifiziert, sondern wegen ihrer mechanischen Eigenschaften unter den Betriebsbedingungen (Titan für Festigkeit-zu-Gewicht und Ermüdungsbeständigkeit; Inconel für den Erhalt der Festigkeit bei Temperaturen über 600°C). Der Bearbeitungsprozess muss diese Materialeigenschaften erhalten — übermäßige Wärmezufuhr vermeiden, die mikrostrukturelle Schäden verursacht, werkzeuginduzierte Eigenspannungen vermeiden, die die Ermüdungslebensdauer reduzieren, und die Oberflächenintegrität bei den Endbearbeitungsoperationen aufrechterhalten. Die standardmäßige industrielle Bearbeitungspraxis optimiert die Zykluszeit; die Luftfahrt-Bearbeitungspraxis optimiert die Oberflächenintegrität und den Erhalt der Materialeigenschaften.
Die Rückverfolgbarkeitsanforderung hat kein industrielles Äquivalent: Jedes Luftfahrtbauteil muss vom Rohmaterialbarren (mit Werksprüfzeugnis, das chemische Zusammensetzung und mechanische Eigenschaften bestätigt) über jede Fertigungsoperation bis zum endgültigen Prüfprotokoll rückverfolgbar sein. Dies ist kein bürokratischer Aufwand — es ist das Mittel, mit dem die Luftfahrt-Lieferkette feststellen kann, ob ein im Einsatz befindliches Bauteil von einem bestimmten Materialfehler, einem bestimmten Werkzeugproblem oder einer bestimmten Prozessabweichung betroffen ist, die später entdeckt wird. Ein Flugzeugbauteil ohne diese Rückverfolgbarkeit ist rechtlich nicht verwendbar, unabhängig von seinen gemessenen Abmessungen.
Standard- vs. Luftfahrt-CNC-Bearbeitung: Hauptunterschiede
| Faktor | Standard-Industrie-CNC | Luftfahrt-CNC |
|---|---|---|
| Maßtoleranz | ±0,020–0,050 mm typisch | ±0,002–0,010 mm an kritischen Merkmalen |
| Oberflächengüte-Anforderung | Ra 1,6–3,2 µm allgemein | Ra 0,4–1,6 µm; Oberflächenintegrität gemäß Spezifikation |
| Primäre Werkstoffe | Aluminium, Baustahl, Edelstahl | Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 |
| Prüfung | Stichprobenbasierte Maßprüfung | 100%-Prüfung an kritischen Merkmalen; CMM |
| Erstmusterprüfung | Oft weggelassen | Verpflichtend (AS9100 / kundenspezifisch) |
| Materialrückverfolgbarkeit | Nicht erforderlich | Werksprüfzeugnis erforderlich; Chargenrückverfolgbarkeit |
| Bearbeitungsparameter-Protokolle | Nicht aufbewahrt | Gemäß Qualitätsplan aufbewahrt |
| Qualitätssystem | ISO 9001 oder keins | AS9100 Minimum; kundenspezifische Ergänzungen |
| Folgen eines Ausfalls | Produktionskosten | Flugsicherheit; Rechtsstreitigkeiten; behördliche Maßnahmen |
Werkstoffe für die Luftfahrt-CNC-Bearbeitung
Die in der Luftfahrt verwendeten Werkstoffe werden nach ihrer Leistung unter der Betriebsumgebung ausgewählt — hohe Temperatur, hohe zyklische Spannung, Korrosionseinwirkung, Strahlung — ohne Rücksicht auf die Bearbeitbarkeit. Dies schafft die zentrale Bearbeitungsherausforderung: Je besser das Material im Einsatz funktioniert, desto schwerer ist es zu bearbeiten.
Titan Ti-6Al-4V
Ti-6Al-4V ist die Standard-Titanlegierung für strukturelle Luftfahrtkomponenten und Triebwerksteile: Zugfestigkeit ca. 1.000 MPa, Dichte 4,43 g/cm³ (ca. 57% von Stahl), ausgezeichnete Ermüdungsbeständigkeit und Korrosionsbeständigkeit, die keine Oberflächenbehandlung erfordert.
Das Bearbeitungsproblem: Die Wärmeleitfähigkeit von Titan beträgt ca. 7 W/m·K — ca. 4% der 170 W/m·K von Aluminium. Die an der Schneidkante erzeugte Wärme kann nicht in das Werkstück oder den Span abgeführt werden. Sie konzentriert sich an der Grenzfläche zwischen Werkzeug und Werkstück, erhöht schnell die Werkzeugtemperatur und verursacht ein Versagen der Werkzeugschneide. Schnittgeschwindigkeiten für Titan liegen typischerweise bei 30–80 m/min, verglichen mit 300–600 m/min für Aluminium — ein 5–10× Zykluszeit-Nachteil pro Einheit Materialabtrag.
Darüber hinaus führt die starke Reaktivität von Titan mit Schneidwerkzeugmaterialien (insbesondere Hartmetallbindern bei erhöhten Temperaturen) zu Adhäsions- und Diffusionsverschleiß. Diamantbeschichtete und CBN-Werkzeuge – wirksam bei anderen harten Materialien – sind für Titan aufgrund der chemischen Reaktivität bei Schneidtemperaturen nicht geeignet. TiAlN-beschichtete Hartmetallwerkzeuge mit Hochdruck-Kühlmittel (70+ bar an der Schneidzone) sind der Standardansatz.
Auswirkungen dünner Wände: Dünnwandige Titanbauteile (Wände unter 2,0 mm) sind während der Bearbeitung von thermischer Verformung und unter Schnittkräften von elastischer Durchbiegung bedroht. Das niedrige Modul-zu-Festigkeits-Verhältnis von Titan (relativ zu seiner Festigkeit) bedeutet, dass dünne Wände unter Schnittkräften stärker durchbiegen als vergleichbare Stahlwände, was einen reduzierten Schnitteingriff und mehrere leichte Schlichtdurchgänge erfordert.
Inconel 718 und Nickel-Superlegierungen
Inconel 718 wird in Flugzeugtriebwerkskomponenten verwendet, die Temperaturen über 600°C ausgesetzt sind – Turbinenscheiben, Brennkammergehäuse und Befestigungselemente in Hochtemperaturzonen – da seine Nickel-Chrom-Molybdän-Zusammensetzung die Streckgrenze über 1.000 MPa bei Temperaturen beibehält, bei denen Titan und Aluminium den Großteil ihrer strukturellen Leistungsfähigkeit verloren haben.
Das Bearbeitungsproblem: Inconel kaltverfestigt während der Bearbeitung stark – jeder Schnittdurchgang hinterlässt eine Oberfläche, die härter ist als das Grundmaterial, sodass der nächste Durchgang durch diese härtere Zone schneiden muss. Die Kombination aus Kaltverfestigung, hoher Materialfestigkeit und geringer Wärmeleitfähigkeit (13 W/m·K) erzeugt die höchsten spezifischen Schnittkräfte und den schnellsten Werkzeugverschleiß aller gängigen technischen Legierungen. Die Standzeit von Hartmetallwerkzeugen beim Schruppdrehen von Inconel 718 beträgt typischerweise 5–15 Minuten, bevor die Schneide über die akzeptable Maßkontrolle hinaus degradiert. Keramik- und CBN-Werkzeuge ermöglichen höhere Schnittgeschwindigkeiten, sind jedoch empfindlich gegenüber Stoßbelastungen.
Prozessauswirkungen: Die Inconel-Bearbeitung erfordert starre Aufspannungen, um Vibrationen zu minimieren (die den Werkzeugverschleiß beschleunigen und Werkzeugbruch verursachen können), sorgfältige Vorschubkontrolle, um die Spanlast über dem Minimum zu halten, das Reiben und Kaltverfestigung verhindert, sowie Hochdruck-Kühlmittel, um thermische Schäden zu vermeiden.
Luftfahrt-Aluminiumlegierungen: 7075-T6 und 2024-T3
Luftfahrt-Aluminiumlegierungen lassen sich etwa 5–10× schneller bearbeiten als Titan, werden jedoch für strukturelle Anwendungen spezifiziert, bei denen das Gewicht der primäre Konstruktionstreiber ist (Dichte 2,77 g/cm³ für 7075 gegenüber 4,43 g/cm³ für Ti-6Al-4V). 7075-T6 erreicht eine Zugfestigkeit von 500–570 MPa mit guter Ermüdungsbeständigkeit. 2024-T3 erreicht 440–470 MPa mit besserer Beständigkeit gegen Ermüdungsrissausbreitung und ist damit der Standard für Rumpfhaut, Flügelstruktur und ermüdungskritische Paneele.
Der Bearbeitungsvorteil: Hohe Schnittgeschwindigkeiten (300–600 m/min), geringe Schnittkräfte und gute Spanbildung machen die Bearbeitung von Luftfahrt-Aluminium effizient. Die primäre Präzisionsherausforderung ist die Verformung dünner Wände in gewichtsoptimierten Strukturen mit Wandstärken unter 2,0 mm sowie die Maßhaltigkeitsauswirkungen von Eigenspannungen aus der T6/T3-Wärmebehandlung bei asymmetrischer Materialabtragung.
Die Korrosionsanfälligkeit: Im Gegensatz zu Titan sind 7075 und 2024 korrosionsanfällig – der hohe Zinkgehalt von 7075 macht es anfällig für Spannungsrisskorrosion; der Kupfergehalt von 2024 macht es anfällig für Kontaktkorrosion bei Berührung mit ungleichen Metallen. Oberflächenbehandlung (Eloxieren, Chem-Film, Grundierung) wird praktisch auf allen exponierten Luftfahrt-Aluminiumoberflächen spezifiziert, und der Bearbeitungsprozess muss einen Oberflächenzustand hinterlassen, der mit dem nachfolgenden Behandlungsprozess kompatibel ist.
5-Achsen-Bearbeitung in der Luftfahrtproduktion
5-axis-CNC-Bearbeitung (gleichzeitige Steuerung von X, Y, Z und zwei Rotationsachsen) ist in der Luftfahrt aus drei Gründen überproportional wichtig:
Konsolidierung der Aufspannungen reduziert Toleranzakkumulation: Bei der 3-Achsen-Bearbeitung erfordern Merkmale auf verschiedenen Seiten eines komplexen Bauteils separate Aufspannungen. Jedes erneute Einspannen führt Positionsfehler ein – typischerweise 0,010–0,030 mm pro Achse, abhängig von der Spannvorrichtungsqualität. Bei einem Luftfahrtwinkel mit Merkmalen auf fünf Seiten kann eine 3-Achsen-Bearbeitungssequenz mit fünf Aufspannungen 0,050–0,150 mm Positionsfehler zwischen Merkmalen auf nicht benachbarten Seiten akkumulieren. Die 5-axis-Bearbeitung konsolidiert alle Seiten in eine oder zwei Aufspannungen und reduziert diesen akkumulierten Fehler auf den Einzelaufspannungs-Einspannfehler (typischerweise 0,005–0,015 mm).
Kurze, starre Werkzeuge für tiefe und abgewinkelte Merkmale: Bei der 3-Achsen-Bearbeitung erfordern Merkmale in Winkeln zur Vertikalen entweder Werkzeuge mit großer Reichweite (mit reduzierter Steifigkeit) oder mehrere Aufspannungen. Die 5-axis-Bearbeitung neigt die Spindel, um abgewinkelte Merkmale mit kurzen, starren Werkzeugen anzufahren, wobei das Verhältnis von Werkzeuglänge zu -durchmesser unter etwa 4:1 gehalten wird, selbst für Merkmale, die bei 3-Achsen ein Werkzeug mit 10:1-Verhältnis erfordern würden. Geringerer Werkzeugüberhang bedeutet weniger Durchbiegung, weniger Vibration und bessere Maßgenauigkeit.
Funktionale Oberflächenqualität auf konturierter Geometrie: Für Luftfahrtflächen mit aerodynamischen oder strukturellen Anforderungen (Turbinenschaufelprofile, Flugzeugrumpfkonturen, doppelt gekrümmte Winkel) hält die 5-axis-Bearbeitung einen konsistenten Werkzeugeingriffszustand relativ zur Oberflächennormalen aufrecht, erzeugt eine gleichmäßigere Oberflächengüte und reduziert die Variation der Schuppenhöhe, die die 3-Achsen-Fräsbearbeitung auf gekrümmten Oberflächen erzeugt.
Die Unterscheidung zwischen 3+2 und simultanem 5-axis: “5-axis-Fähigkeit” an einer Maschine kann entweder 3+2 bedeuten (zwei Rotationsachsen, die das Werkstück statisch positionieren, dann Bearbeitung mit drei linearen Achsen – im Wesentlichen eine mehrstationäre 3-Achsen-Operation) oder simultanes 5-axis (alle fünf Achsen bewegen sich gleichzeitig). Für komplexe Luftfahrtgeometrie bietet simultanes 5-axis bessere Oberflächenqualität und weniger Werkzeugwechsel; für mehrseitige prismatische Komponenten kann 3+2 ausreichend und wirtschaftlicher sein.
Präzision und Rückverfolgbarkeit: Die zwei nicht verhandelbaren Anforderungen
Präzisionsverifizierung
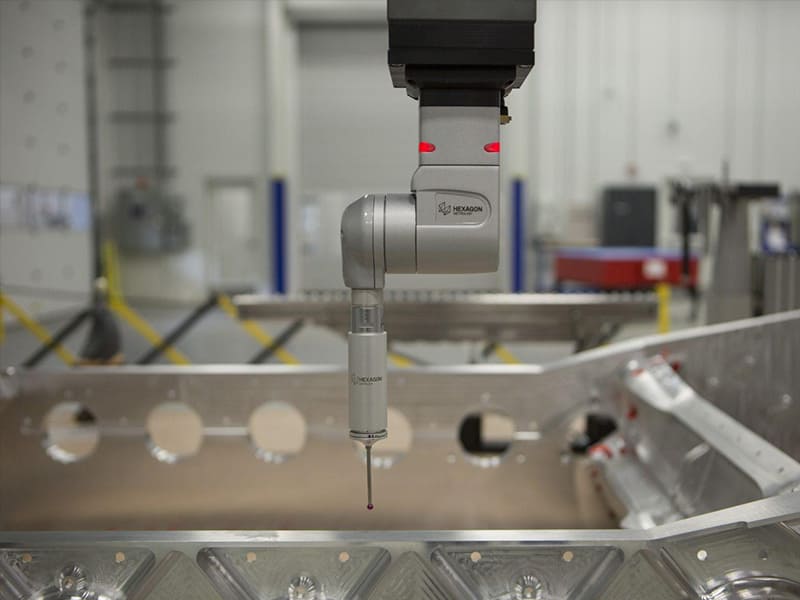
Die Luftfahrtinspektion verwendet CMM (Koordinatenmessmaschine) als Standard zur Verifizierung der Maßgenauigkeit kritischer Merkmale. Eine CMM tastet die Bauteiloberfläche an definierten Positionen ab und berechnet Ist-Maße, Formfehler (Ebenheit, Rundheit, Zylindrizität) und Positionsfehler (Lagetoleranz von Bohrungen, Parallelität, Rechtwinkligkeit) gegen die GD&T-Spezifikation der Zeichnung.
Für Luftfahrt-CNC-Teile ist die CMM-Inspektion typischerweise:
- Erstmusterprüfung (FAI): 100% aller Zeichnungsmerkmale, verifiziert am ersten Produktionsteil. Der FAI-Bericht dokumentiert den Messwert jeder Abmessung und bestätigt, dass der Fertigungsprozess in der Lage ist, Teile innerhalb aller Toleranzspezifikationen herzustellen.
- In-Prozess-Messung: Kritische Abmessungen werden während der Bearbeitung an Schlüsselstellen verifiziert, vor Operationen, die sie für eine erneute Messung unzugänglich machen würden.
- Statistische Stichprobenprüfung in der Produktion: Nach Abschluss der FAI werden Produktionschargen nach einem definierten Stichprobenplan geprüft, wobei Fähigkeitsstudien (Cp/Cpk) bestätigen, dass der Prozess unter statistischer Kontrolle bleibt.
Eine Abmessung, die 0,003 mm außerhalb ihrer ±0,005 mm Toleranz auf einer Luftfahrtzeichnung liegt, ist eine Nichtkonformität, die eine dokumentierte Entscheidung erfordert – entweder technische Prüfung und formelle Annahme (mit dokumentierter Begründung), Nacharbeit wenn möglich, oder Verschrottung. Die informelle “das ist gut genug”-Akzeptanz, die in der industriellen Fertigung üblich ist, ist kein Teil des Luftfahrtprozesses.
Material- und Prozessrückverfolgbarkeit
Jedes Luftfahrtteil muss vom Rohmaterialursprung bis zur Endlieferung rückverfolgbar sein. Die Rückverfolgbarkeitskette umfasst:
Materialzertifizierung: Werkszeugnis (MTR) vom Rohmateriallieferanten, das chemische Zusammensetzung und mechanische Eigenschaften für jede Schmelze (Produktionscharge) des Materials bestätigt. Das MTR muss alle spezifizierten Eigenschaften für den anwendbaren Materialstandard abdecken (AMS 4928 für Ti-6Al-4V, AMS 5662 für Inconel 718, AMS 2770 für Aluminium-Wärmebehandlung).
Chargenkontrolle: Teile müssen nach Materialschmelze und Produktionscharge getrennt werden, sodass bei Identifizierung eines Materialfehlers alle potenziell betroffenen Teile identifiziert und zurückgerufen werden können, unabhängig davon, ob sie bereits an den Kunden versandt wurden.
Prozessaufzeichnungen: Die Dokumentation der Bearbeitungsparameter (Bediener, Maschine, Werkzeugwechsel, Inspektionsergebnisse in jeder Phase) wird aufbewahrt und mit jeder Teilenummer und Seriennummer verknüpft. Dies ermöglicht eine Ursachenanalyse, wenn ein Teil im Einsatz versagt – und identifiziert, ob der Fehler mit einer bestimmten Materialcharge, einem bestimmten Bearbeitungsvorgang oder einer bestimmten Bediener-/Maschinenkombination zusammenhängt.
Vergleich von Fertigungsprozessen für Luft- und Raumfahrtkomponenten
| Prozess | Beste Anwendung | Einschränkung für die Luft- und Raumfahrt |
|---|---|---|
| CNC-Bearbeitung | Präzisionsteile mit engen Toleranzen; Prototypen; niedrige bis mittlere Stückzahlen | Höhere Kosten pro Teil bei hohen Stückzahlen |
| Feinguss | Komplexe Innenkonturen; hohe Stückzahlen; endkonturnahe Form | Maßtoleranz typischerweise ±0,1–0,3 mm; Porositätsrisiko, das zerstörungsfreie Prüfung erfordert |
| Additive Fertigung (DMLS, EBM) | Topologieoptimierte Formen; komplexe Innenkanäle | Oberflächengüte; Schwankungen der Materialeigenschaften; Qualifizierungskosten |
| Blechfertigung | Dünne Paneele, Halterungen, Gehäuse | Begrenzt auf gleichbleibend dicke, umgeformte Geometrien |
| Schmieden + CNC-Endbearbeitung | Hochfeste Strukturteile; Serienproduktion | Werkzeugkosten; Vorlaufzeit für Schmiedegesenke |
Die standardmäßige Luftfahrt-Fertigungsabfolge für Strukturbauteile: Schmiede- oder Knüppelmaterial → Grobbearbeitung CNC → Wärmebehandlung → Halbfertigbearbeitung CNC → Oberflächenbehandlung → Endbearbeitung CNC der Präzisionsschnittstellen → CMM-Prüfung → Oberflächenbehandlung der bearbeiteten Schnittstellen (falls erforderlich). Diese Abfolge nutzt die CNC-Bearbeitung für die Präzisionsmerkmale, bei denen die Maßkontrolle entscheidend ist, während das Schmieden die Grundmikrostruktur und Materialeigenschaften liefert, die die Ermüdungslebensdauer bestimmen.
Auswahl eines CNC-Bearbeitungslieferanten für Luftfahrtteile
| Bewertungskriterium | Was zu prüfen ist | Warum es wichtig ist |
|---|---|---|
| Zertifizierung des Qualitätsmanagementsystems | AS9100 Rev D als Minimum; kundenspezifische Zusatzanforderungen | Gewährleistet ein kontrolliertes Fertigungssystem, nicht nur Bearbeitungskapazität |
| Erfahrung im Materialhandling | Titan, Inconel, Luftfahrtaluminium (7075, 2024) — nachgewiesene Prozessaufzeichnungen | Diese Materialien erfordern spezifische Parameter; Erfahrungslücken führen zu Ausschuss |
| 5-axis-Bearbeitungskapazität | Echte Simultan-5-axis-Maschinen, nicht nur 3+2-Positionierung | Komplexe Luftfahrtgeometrie erfordert simultane Mehrachsensteuerung |
| CMM-Prüfkapazität | CMM mit geeignetem Messbereich, Tastsystem und GD&T-Berichterstattung | Luftfahrttoleranzen können ohne messtechnische Messung nicht verifiziert werden |
| Erstmusterprüfungsprozess | Dokumentiertes FAI-Verfahren gemäß AS9100 / AS9102 | FAI ist vor der Produktionsfreigabe in Luftfahrt-Lieferketten verpflichtend |
| Rückverfolgbarkeitssystem | Materialchargenkontrolle, Prozessaufzeichnungen, Seriennummern-Rückverfolgbarkeit | Luftfahrtteile können ohne nachgewiesene Rückverfolgbarkeit nicht verwendet werden |
| Engineering-/DFM-Kapazität | Nachgewiesene Fähigkeit zur Prüfung von Zeichnungen auf Fertigbarkeit und Toleranzmachbarkeit | Verhindert die Entdeckung von Toleranzunmöglichkeiten nach der Werkzeugbindung |
Die AS9100-Zertifizierungsfrage: AS9100 ist keine Garantie für Bearbeitungsqualität, aber es ist ein dokumentiertes System, das definiert, wie Qualität kontrolliert wird. Eine Werkstatt ohne AS9100 kann in der Lage sein, akzeptable Teile herzustellen, entbehrt jedoch des Systems, das konsistente Wiederholbarkeit, dokumentierte Rückverfolgbarkeit und prüfbare Konformität gewährleistet. Für Luftfahrt-Prime-Auftragnehmer und Tier-1-Lieferanten ist die AS9100-Zertifizierung oder ein gleichwertiger Nachweis der Systemkonformität eine Mindestqualifikationsanforderung.
Wichtigste Erkenntnisse
- Luftfahrt-CNC-Bearbeitung erfordert gleichzeitig engere Toleranzen, härtere Materialien und verbindliche Rückverfolgbarkeit — die Kombination dieser drei Anforderungen definiert die Luftfahrtfertigung, nicht ein einzelner Faktor allein.
- Titan Ti-6Al-4V und Inconel 718 erfordern 5–10× längere Bearbeitungszykluszeiten als Aluminium aufgrund geringer Wärmeleitfähigkeit, Kaltverfestigung und schnellem Werkzeugverschleiß — dies ist der Hauptgrund, warum Luftfahrtbearbeitung pro Teil teurer ist als industrielle Bearbeitung.
- Die 5-axis-Bearbeitung ist für komplexe Luftfahrtgeometrie unerlässlich: Die Aufspannkonsolidierung reduziert den akkumulierten Positionsfehler von 0,050–0,150 mm (mehrere 3-Achs-Aufspannungen) auf 0,005–0,015 mm (einzelne 5-axis-Aufspannung), und kürzerer Werkzeugüberhang verbessert die Maßgenauigkeit.
- Ein korrekt bemaßtes Teil ohne Rückverfolgbarkeitsdokumentation ist in Luftfahrt-Lieferketten nicht akzeptabel: Die Rückverfolgbarkeitsanforderung ist nicht bürokratisch — sie ist der Mechanismus zur Risikosteuerung über die gesamte Lebensdauer des Flugzeugs.
- Die AS9100-Zertifizierung ist der Mindestnachweis des Qualitätssystems für Luftfahrtlieferanten: Sie garantiert nicht allein die Bearbeitungsqualität, bietet aber das dokumentierte System für Prozesskontrolle, Prüfung und Rückverfolgbarkeit, das Luftfahrtprogramme erfordern.
- Der häufigste Beschaffungsfehler in der Luftfahrt ist die Auswahl von Lieferanten auf Basis des Preises ohne Prüfung des Qualitätssystems, der Rückverfolgbarkeitsfähigkeit und der Materialerfahrung: Ein Lieferant, der keine AS9100-konforme Dokumentation erstellen kann, kann keine luftfahrttauglichen Teile liefern, unabhängig von der Bearbeitungsgenauigkeit.
- Für Beschaffungs- und Entwicklungsteams von Erstausrüstern: Bei der Ausgabe von RFQs für Luftfahrt-CNC-Teile sind die Materialspezifikation (vollständige AMS- oder ASTM-Bezeichnung, nicht nur der Legierungsname), die erforderliche Qualitätsdokumentation (FAI gemäß AS9102, Materialzertifikate, Prüfberichte) und die geltenden Normen anzugeben. Lieferanten, die ohne Zugang zu diesen Informationen Angebote abgeben, können den vollen Umfang ihrer Verpflichtungen nicht bewerten, und erste Angebote ohne diesen Kontext sind für Luftfahrtprogramme nicht aussagekräftig.
Häufig gestellte Fragen
Was unterscheidet die Luftfahrt-CNC-Bearbeitung von der Standardbearbeitung?
Die Luftfahrt-CNC-Bearbeitung unterscheidet sich in drei sich verstärkenden Aspekten. Die Toleranzanforderungen sind wesentlich enger — kritische Schnittstellen sind mit ±0,002–0,010 mm spezifiziert, verglichen mit ±0,020–0,050 mm bei typischen Industrieteilen — und diese Toleranzen haben direkte physikalische Konsequenzen für sicherheitskritische Baugruppen. Die Materialien (Titan, Inconel, hochfestes Aluminium) sind für die Leistung in extremen Umgebungen spezifiziert, nicht für die Bearbeitbarkeit, was 5–10× längere Zykluszeiten und schnellen Werkzeugverschleiß erzeugt. Schließlich muss jedes Teil mit Materialzertifizierung, Prozessaufzeichnungen und vollständiger Maßprüfung in einem Format dokumentiert werden, das die Rückverfolgbarkeit über die gesamte Lebensdauer des Flugzeugs ermöglicht. Jede einzelne dieser Anforderungen würde die Luftfahrt von der industriellen Bearbeitung unterscheiden; alle drei zusammen machen sie zu einer eigenen Fertigungsdisziplin.
Welche Materialien werden am häufigsten für Luftfahrtanwendungen CNC-bearbeitet?
Die vier primären Luftfahrt-CNC-Bearbeitungsmaterialien sind: Titan Ti-6Al-4V (ca. 1.000 MPa Zugfestigkeit, Dichte 4,43 g/cm³, dominant bei Struktur- und Triebwerkskomponenten, die ein hohes Festigkeits-Gewichts-Verhältnis mit Ermüdungsbeständigkeit erfordern); Inconel 718 (Nickel-Superlegierung, die bei 600°C+ eine Streckgrenze von >1.000 MPa für Hochtemperatur-Triebwerkskomponenten beibehält); Aluminium 7075-T6 (500–570 MPa Zugfestigkeit, 2,77 g/cm³, für Flugzeugzellenstrukturen und Gehäuse, bei denen maximale Gewichtsreduzierung das Design bestimmt); und Aluminium 2024-T3 (440–470 MPa mit überlegener Ermüdungsrissbeständigkeit für Rumpfpaneele und Flügelstrukturen). Jedes Material stellt spezifische Bearbeitungsherausforderungen dar: Die geringe Wärmeleitfähigkeit von Titan konzentriert Wärme an der Werkzeugspitze; die Kaltverfestigung von Inconel verursacht schnellen Werkzeugverschleiß; die dünnwandigen Konstruktionen aus Aluminium erzeugen Herausforderungen durch Eigenspannungen und Verzug.
Warum ist 5-axis-Bearbeitung für Luftfahrtteile wichtig?
Die 5-axis-Bearbeitung ist in der Luftfahrt aus drei Gründen wichtig. Erstens konsolidiert sie mehrere Flächen einer komplexen Komponente in eine oder zwei Aufspannungen und eliminiert so den Positionsfehler (0,010–0,030 mm pro Umpositionierung), der sich bei Mehrfachaufspannungen in der 3-Achs-Bearbeitung ansammelt. Bei einem Teil, das in der 3-Achs-Bearbeitung fünf Aufspannungen erfordert, kann dies den Positionsfehler zwischen nicht benachbarten Merkmalen von 0,050–0,150 mm auf 0,005–0,015 mm in einer einzigen 5-axis-Aufspannung reduzieren. Zweitens ermöglicht die simultane 5-axis-Bearbeitung der Spindel, schräge und tiefe Merkmale mit kurzen, starren Werkzeugen anzufahren, anstatt der bei 3-Achs-Bearbeitung erforderlichen langen Reichweitenwerkzeuge, was die Maßgenauigkeit verbessert und Vibrationen reduziert. Drittens sorgt die 5-axis-Bearbeitung bei aerodynamischen und strukturellen Konturflächen für eine konsistente Werkzeug-Oberflächen-Eingriffsbeziehung und erzeugt so eine gleichmäßigere Oberflächengüte als das 3-Achs-Tonnenfräsen.
Welche Qualitätszertifizierungen sollte ein Luftfahrt-CNC-Bearbeitungslieferant haben?
Die Mindestzertifizierung des Qualitätssystems für die Luft- und Raumfahrt-CNC-Bearbeitung ist AS9100 Rev D – die luftfahrtspezifische Erweiterung der ISO 9001, die Anforderungen an Risikomanagement, Konfigurationsmanagement, Erstmusterprüfung und die Verhinderung von Fälschungsmaterial hinzufügt. Viele Luft- und Raumfahrt-Prime-Auftragnehmer und Tier-1-Lieferanten haben zusätzliche kundenspezifische Anforderungen (NADCAP-Akkreditierung für Sonderprozesse wie Wärmebehandlung und zerstörungsfreie Prüfung; spezifische AS9102-Erstmusterprüfverfahren; ITAR-Registrierung für exportkontrollierte Inhalte). Ein Lieferant mit nur ISO 9001 hat ein Qualitätssystem, aber es fehlen die luftfahrtspezifischen Kontrollen, die von den meisten Programmen gefordert werden. Ein Lieferant ohne beides hat kein dokumentiertes Qualitätssystem und sollte nicht für Luft- und Raumfahrtteile verwendet werden.
Welche Dokumentation ist für Luft- und Raumfahrt-CNC-bearbeitete Teile erforderlich?
Das Standard-Dokumentationspaket für Luft- und Raumfahrt-CNC-bearbeitete Teile umfasst: Rohmaterialzertifizierung (Werksprüfzeugnis gemäß der anwendbaren AMS- oder ASTM-Materialspezifikation, das die chemische Zusammensetzung und mechanische Eigenschaften für die spezifische Materialcharge bestätigt); Erstmusterprüfbericht (100%-dimensionale Verifizierung gemäß AS9102, die bestätigt, dass jede Zeichnungsmaßnahme gemessen wurde und innerhalb der Toleranz am ersten Produktionsteil liegt); Produktionsprüfaufzeichnungen (dimensionale Berichte für jede nachfolgende Charge, mit einem Stichprobenplan mit nachgewiesenem Cp/Cpk ≥ 1,33 für kritische Maße); Prozessaufzeichnungen (Bearbeitungsoperationsaufzeichnungen mit Maschine, Bediener, Datum und Werkzeugaufzeichnungen gemäß Qualitätsplan); und Konformitätsbescheinigung (unterzeichnete Erklärung, dass die Teile gemäß der spezifizierten Zeichnung, Material- und Prozessanforderungen hergestellt wurden). Das Fehlen eines dieser Dokumente verhindert die Verwendung der Teile in einer Luft- und Raumfahrtbaugruppe, unabhängig von der Maßgenauigkeit.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung, das Luft- und Raumfahrtkomponenten aus Titan Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 und PEEK für strukturelle Flugzeuganwendungen, UAV-Programme, Avionikgehäuse, Hydrauliksysteme und Satellitenkomponenten herstellt. Technische Referenzen: AMS 4928 (Titan Ti-6Al-4V Stangen und Knüppel), AMS 5662 (Inconel 718 Stangen), AS9100 Rev D (Qualitätsmanagementsysteme – Luft- und Raumfahrt), AS9102 (Erstmusterprüfung), ASM Handbook Vol. 16 (Bearbeitung von Titan und Superlegierungen).
Beschaffung von Präzisions-CNC-bearbeiteten Luft- und Raumfahrtkomponenten?
Bei CMS produzieren wir CNC-bearbeitete Luft- und Raumfahrtteile aus Titan, Inconel und Luft- und Raumfahrtaluminium – mit 5-axis-Bearbeitungskapazität, AS9100-ausgerichteten Qualitätssystemen, CMM-Erstmusterprüfung, vollständiger Materialrückverfolgbarkeit und Dokumentationspaketen einschließlich Werksprüfzeugnissen und dimensionalen Berichten.
[Anfrage für eine Luft- und Raumfahrt-CNC-Bearbeitungsspezifikationsprüfung und Angebot →]


