
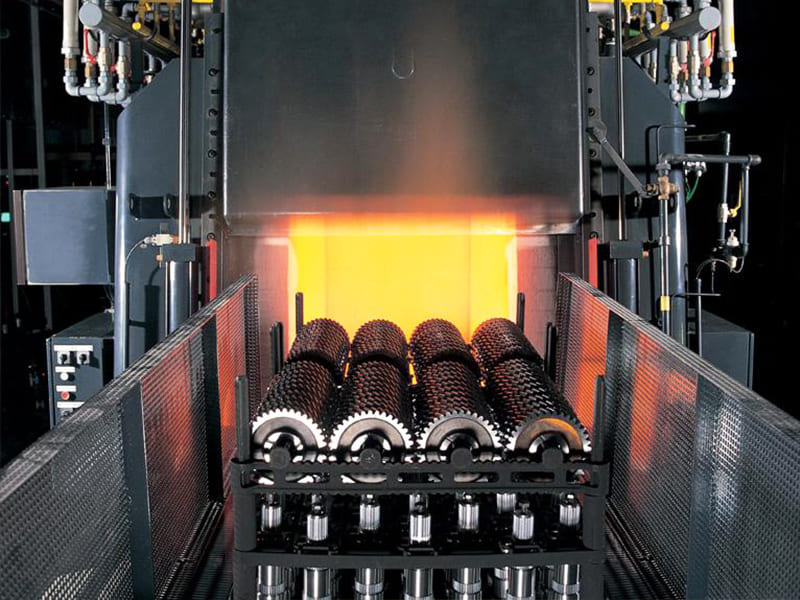
Schnelle Antwort: Das Einsatzhärten ist ein Wärmebehandlungsverfahren, bei dem eine harte, verschleißfeste Außenschicht (Einsatztiefe typischerweise 0,1–3,0 mm) erzeugt wird, während der Kern zäh und duktil bleibt – wodurch eine Struktur mit zwei unterschiedlichen Eigenschaften entsteht, die weder durch vollständiges Härten noch durch unbehandelten Stahl erreicht werden kann. Die wichtigsten Verfahren sind das Aufkohlen (Kohlediffusion in kohlenstoffarmen Stahl, Oberflächenhärte 58–62 HRC), das Nitrieren (Stickstoffdiffusion in legierten Stahl, Oberflächenhärte 65–72 HRC, kein Abschrecken erforderlich), Carbonitrieren (kombinierte Diffusion von Kohlenstoff und Stickstoff), Induktionshärten (lokale Oberflächenerwärmung und Abschrecken) sowie Flammhärten (lokale Erwärmung mit einem Brenner und Abschrecken). Die Wahl des Verfahrens hängt von der erforderlichen Einhärtetiefe, der Zusammensetzung des Grundstahls, der zulässigen Verformung und der Bauteilgeometrie ab. Die Oberflächenhärtung ist unerlässlich für Zahnräder, Wellen, Nocken, Stifte und Befestigungselemente, bei denen die Verschleißfestigkeit der Oberfläche und die Schlagzähigkeit im Kern gleichzeitig optimiert werden müssen.
Was ist Einsatzhärten?
Die Einsatzhärtung ist eine Gruppe von Wärmebehandlungsverfahren, bei denen nur die äußere Schicht eines Metallbauteils verändert wird – wodurch eine harte, verschleißfeste Oberfläche (die “Einsatzschicht”) entsteht, während das Innere (der “Kern”) in einem relativ weichen, duktilen Zustand verbleibt. Diese Struktur mit zwei unterschiedlichen Eigenschaften ist das technische Ziel: Die harte Oberfläche widersteht Verschleiß, Ermüdung und Oberflächenkontaktbelastungen; der zähe Kern absorbiert Stoßbelastungen und verhindert Sprödbruch bei Stößen.
Der technische Nutzen dieses Ansatzes wird im Vergleich zu Alternativen deutlich:
Vollständige Aushärtung härtet das gesamte Bauteil durch. Das Ergebnis ist eine durchgehende hohe Härte – hervorragende Verschleißfestigkeit –, jedoch auch Sprödigkeit, die das Bauteil anfällig für Stöße, Stoßbelastungen und Sprödbruch an Spannungskonzentrationen macht. Die Vollhärtung eignet sich für Schneidwerkzeuge und Verschleißblöcke, die keinen Stoßbelastungen ausgesetzt sind, ist jedoch für Zahnräder, Wellen und tragende Bauteile ungeeignet.
Keine Aushärtung (unter Verwendung von normalisiertem oder geglühtem Stahl) sorgt zwar für die Zähigkeit und Bearbeitbarkeit des Kerns, bietet jedoch keine ausreichende Oberflächenverschleißfestigkeit für Bauteile, die Gleit- oder Rollkontakt aufweisen.
Einsatzhärten erreicht, was keine der beiden Alternativen leisten kann: eine hohe Oberflächenhärte (typischerweise 58–65+ HRC an der Oberfläche) in Verbindung mit der Zähigkeit eines Kerns mit geringerer Härte (typischerweise 25–45 HRC). Diese Kombination ist der Grund dafür, dass einsatzgehärtete Zahnräder, Antriebswellen, Bolzen und Nocken regelmäßig Lebensdauern erreichen, die weder durchgehärtete noch ungehärtete Entsprechungen erreichen können.
Der technische Nutzen: Oberflächen- vs. Kerneigenschaften
Das einsatzgehärtete Bauteil weist einen gezielt gestalteten Gradienten von der Oberfläche zum Kern auf:
| Zone | Härte | Wichtige Eigenschaft | Technische Funktion |
|---|---|---|---|
| Oberflächenfall (0–0,5 mm) | 58–72 HRC (je nach Verfahren) | Verschleißfestigkeit, Dauerfestigkeit | Beständig gegen Abrieb, Kontaktermüdung und Oberflächenbeschädigungen |
| Übergangszone (0,5–2 mm) | 35–55 HRC | Mittlerer Gradient | Stützt die Oberflächenschicht unter Kontaktbelastung |
| Kern | 20–40 HRC | Zähigkeit, Duktilität | Dämpft Stöße und verhindert Sprödbrüche |
Dieser Gradient ist kein Fehler – er entspricht der Konstruktionsabsicht. Die durch den Härtungsprozess an der Oberfläche erzeugten druckbehafteten Restspannungen verbessern zudem die Ermüdungslebensdauer erheblich: Die druckbehaftete Oberflächenspannung wirkt den Zugspannungen aus Biegebelastungen entgegen und erhöht so die Ermüdungsgrenze. Aufkohle- und nitrierte Bauteile weisen in rotierenden Biegeversuchen regelmäßig Ermüdungsgrenzen auf, die um 30–100% höher liegen als bei vergleichbaren unbehandelten oder durchgehärteten Bauteilen.
Zahnräder als klassisches Beispiel: Die Evolventenverzahnung erfordert eine Härte von 58–62 HRC, um dem Lochfraß unter hertzscher Kontaktbelastung standzuhalten. Der Zahnradkörper und die Zahnwurzel müssen zäh bleiben, um die Stoßbelastung beim Eingriff und die Biegespannung an der Zahnwurzel aufzunehmen. Die Einsatzhärtung gewährleistet beides gleichzeitig – keine andere einzelne Behandlung erreicht diese Kombination.
Verfahren zur Oberflächenhärtung: Technische Profile
Aufkohlen (Pack-, Gas- und Vakuumaufkohlen)
Beim Aufkohlen wird zusätzlicher Kohlenstoff in die Oberflächenschicht eines kohlenstoffarmen Stahls (typischerweise 0,1–0,25% Grundkohlenstoffgehalt) eingebracht, indem das Werkstück bei erhöhter Temperatur einer kohlenstoffreichen Atmosphäre ausgesetzt wird. Kohlenstoff diffundiert in die Stahloberfläche ein und erhöht den lokalen Kohlenstoffgehalt bis zu einer kontrollierten Tiefe auf etwa 0,8–1,01 TP17T. Die aufgekohlte Schicht wird anschließend abgeschreckt, um Martensit zu erzeugen – die harte, kohlenstoffreiche Phase, die für die Oberflächenhärte verantwortlich ist.
Prozessvarianten:
- Gasaufkohlung: Das gängigste industrielle Verfahren. Die Werkstücke werden in einer Atmosphäre aus Kohlenwasserstoffgasen (Methan, Propan, endothermes Gas) auf 850–950 °C erhitzt. Die Einhärtetiefe wird durch Temperatur und Zeit gesteuert – für typische Einhärtetiefen von 0,5–3,0 mm sind 4–24 Stunden bei dieser Temperatur erforderlich. Die Gasaufkohlung ermöglicht eine präzise Steuerung der Atmosphäre und eignet sich für die Großserienfertigung.
- Vakuumaufkohlung (Niederdruckaufkohlung): Wird bei 900–1050 °C in einem Vakuumofen mit gepulster Kohlenwasserstoffgasinjektion durchgeführt. Erzeugt sehr gleichmäßige Einhärtetiefen, keine Oberflächenoxidation und eine hervorragende Wiederholgenauigkeit für Präzisionsbauteile. Der Standard für Getriebezahnräder in der Automobilindustrie und für Getriebe in der Luft- und Raumfahrt.
- Aufkohlen im Paket: Die Teile werden in einer festen, kohlenstoffreichen Masse in versiegelten Behältern eingebettet und in einem Ofen erhitzt. Langsam, weniger gut kontrollierbar, in der modernen Fertigung nur selten verwendet.
Stähle: Für das Aufkohlen wird kohlenstoffarmer Stahl (0,10–0,25% C) benötigt – der niedrige Grundkohlenstoffgehalt sorgt dafür, dass der Kern nach dem Abschrecken zäh bleibt. Gängige Aufkohlungswerkstoffe: 8620, 4118, 4320, 9310 (Luft- und Raumfahrt), 17CrNiMo6 (europäische Norm für Hochleistungszahnräder).
Gehäusetiefe und -härte:
- Einhärtungstiefe (bis 50 HRC): typischerweise 0,5–3,0 mm; bei Hochleistungszahnrädern können 1,5–2,5 mm vorgeschrieben sein
- Oberflächenhärte: 58–62 HRC
- Kernhärte: 25–40 HRC (abhängig von der Legierung und der Querschnittsgröße)
Nachbehandlungen nach dem Aufkohlen: Nach dem Aufkohlen und Abschrecken werden die Teile in der Regel geschliffen und gehont, um die durch die Verformung beim Abschrecken verlorene Maßgenauigkeit wiederherzustellen. Bei Präzisionszahnrädern lautet die Abfolge: Aufkohlen → Abschrecken → Anlassen (150–180 °C zur Verringerung der Sprödigkeit) → Hartschleifen der Zahnräder auf die endgültige Zahngeometrie.
Nitrieren (Gasnitrieren und Plasmanitrieren)
Beim Nitrieren wird bei relativ niedriger Temperatur (480–570 °C) Stickstoff in die Stahloberfläche eingebracht, ohne dass anschließend eine Abschreckung erfolgt. Der Stickstoff verbindet sich mit Legierungselementen (Chrom, Aluminium, Molybdän, Vanadium) und bildet so extrem harte Nitridausscheidungen in der Oberflächenschicht.
Wesentlicher technischer Unterschied zur Aufkohlung: Da das Nitrieren unterhalb der kritischen Temperatur des Stahls erfolgt und kein Abschrecken erfordert, sind die Maßabweichungen deutlich geringer als beim Aufkohlen. Bei Präzisionsbauteilen (Hydraulikventilschieber, Präzisionsspindeln, Spritzgussformen) ist die Beibehaltung der „Near-Net-Shape“-Form beim Nitrieren ein entscheidender Prozessvorteil.
Gasnitrieren: Die Werkstücke werden 10 bis über 100 Stunden lang bei 480–550 °C in einer Ammoniakatmosphäre gehalten. Da die Stickstoffdiffusion langsamer verläuft als die Kohlenstoffdiffusion, sind lange Zykluszeiten erforderlich. Typische Einhärtungstiefen liegen bei 0,1–0,5 mm (dünne Einhärtung, sehr hohe Oberflächenhärte).
Plasmanitrieren (Ionennitrieren): Nutzt eine Plasmaentladung, um den Beschuss der Oberfläche mit Stickstoffionen zu beschleunigen, was niedrigere Temperaturen (350–550 °C), kürzere Zykluszeiten und eine bessere Kontrolle der Nitridschicht (weiße Schicht) an der Oberfläche ermöglicht. Der Plasmaprozess ermöglicht die selektive Nitridierung bestimmter Bereiche durch Abdeckung mit metallischen Schablonen und eignet sich besonders für Bauteile mit komplexer Geometrie.
Stähle: Das Nitrieren eignet sich am besten für legierte Stähle mit einem hohen Gehalt an Chrom, Aluminium, Molybdän oder Vanadium – Elemente, die stabile Nitride bilden. Gängige Sorten: 4140, 4150 (nach Abschrecken und Anlassen auf Kernfestigkeit), Nitralloy 135M (H13 für den Werkzeugbau), 31CrMoV9 (Nitrierstahl nach europäischer Norm).
Beschränkungen: Das Nitrieren funktioniert bei Kohlenstoffstahl ohne nennenswerte Legierungselemente nicht gut – die resultierende Oberfläche ist relativ weich. Zudem schränkt die wirtschaftlich erreichbare maximale Einhärtungstiefe (< 0,5 mm) die Anwendbarkeit in Bereichen mit hoher Kontaktbelastung ein, in denen eine tiefere Einhärtung erforderlich ist.
Gehäusetiefe und -härte:
- Einhärtungstiefe: 0,1–0,5 mm (deutlich dünner als beim Aufkohlen)
- Oberflächenhärte: 65–72 HRC (höher als bei der Aufkohlung)
- Kernhärte: Hängt von der vorherigen Wärmebehandlung ab (in der Regel vor dem Nitrieren auf 28–35 HRC vergütet)
Kohlenstoffnitrieren
Beim Carbonitrieren werden Elemente des Aufkohlen und des Nitrierens kombiniert – Kohlenstoff und Stickstoff diffundieren gleichzeitig bei Temperaturen von 700–900 °C in die Oberfläche ein. Die kombinierte Atmosphäre führt zu einer Härteschicht, die eine höhere Härte aufweist als beim reinen Aufkohlen (Stickstoff erhöht die Härtbarkeit) und eine bessere Einhärtetiefe als beim reinen Nitrieren.
Das Carbonitrieren wird in der Regel bei dünnen Einsatzhärten (0,05–0,75 mm) an niedriglegierten Stählen oder unlegierten Kohlenstoffstählen angewendet, wenn eine moderate Einsatztiefe erforderlich ist, ohne dass die hohen Anschaffungskosten für eine Gasaufkohlungsanlage anfallen. Typische Anwendungsbereiche: Verbindungselemente, kleine Zahnräder, Nocken und Stanzteile, bei denen der Zugang zu einer Aufkohlungsanlage eingeschränkt ist.
Induktionshärten
Beim Induktionshärten wird mittels elektromagnetischer Induktion ausschließlich die Oberflächenschicht eines Stahlbauteils schnell auf eine Temperatur oberhalb der Austenitisierungstemperatur erhitzt, woraufhin eine sofortige Abschreckung erfolgt. Das Verfahren verändert den Kohlenstoffgehalt des Stahls nicht – der Ausgangsstahl muss einen ausreichenden Kohlenstoffgehalt aufweisen (typischerweise 0,40–0,55% C, Stahl mit mittlerem Kohlenstoffgehalt), um beim Abschrecken eine ausreichende Oberflächenhärte zu erreichen.
Verfahrenstechnik:
- Eine Induktionsspule aus Kupfer wird um die Oberfläche des Werkstücks herum oder direkt daneben angeordnet.
- Wechselstrom mit geregelter Frequenz (1 kHz bis 1 MHz) induziert Wirbelströme in der Oberfläche des Bauteils
- Wirbelströme erhitzen die Oberflächenschicht innerhalb von Sekunden auf die Austenitisierungstemperatur (820–870 °C für die meisten Stähle mit mittlerem Kohlenstoffgehalt).
- Eine sofortige Abschreckung mit Wasser oder Polymer führt zur Bildung einer martensitischen Hartschicht.
Zusammenhang zwischen Häufigkeit und Falltiefe: Höhere Frequenzen beschränken die Erwärmung auf eine flachere Schicht (Hauttiefe = kleiner bei höherer Frequenz). Niedrige Frequenzen (1–10 kHz) bewirken eine tiefere Erwärmung bei größeren Zahnrädern und Wellen; hohe Frequenzen (100 kHz–1 MHz) bewirken eine flache Erwärmung bei Teilen mit kleinem Durchmesser sowie eine Oberflächenhärtung ohne Durchwärmung.
Gehäusetiefe und -härte:
- Eindringtiefe: 0,5–6 mm (einstellbar über Frequenz und Verweildauer)
- Oberflächenhärte: 55–65 HRC (abhängig vom Kohlenstoffgehalt und der Legierung)
- Kernhärte: Unverändert gegenüber dem Zustand vor der Behandlung
Vorteile: Sehr schnell (Sekunden pro Zone im Vergleich zu Stunden beim Aufkohlen); selektives Härten bestimmter Zonen; minimale Verformung im Vergleich zum Aufkohlen; kann für die Großserienfertigung vollständig automatisiert werden. Weit verbreitet bei Kurbelwellenzapfen, Nockenwellen, Zahnstangen und Getriebewellen im Automobilbau.
Anforderungen an den Stahl: Stähle mit mittlerem Kohlenstoffgehalt (1040, 1045, 4140, 4340) sind der Standard für das Induktionshärten. Das Bauteil muss einen ausreichenden Grundkohlenstoffgehalt aufweisen – der Versuch, kohlenstoffarmen Aufkohlungsstahl induktionszuhärten, führt zu einer unzureichenden Härte.
Flammhärten
Beim Flammhärten wird die Oberfläche des Bauteils mit einer direkten Sauerstoff-Brennstoff- oder Sauerstoff-Propan-Flamme auf die Austenitisierungstemperatur erhitzt und anschließend sofort abgeschreckt. Das Verfahren ähnelt im Prinzip dem Induktionshärten, nutzt jedoch Verbrennungswärme anstelle von Induktion.
Anwendungen: Das Flammhärten wird vor allem bei großen, unregelmäßig geformten oder speziell geformten Bauteilen wirtschaftlich eingesetzt, bei denen maßgefertigte Induktionsspulen kostspielig wären (große Zahnräder, Führungen, Gleitführungen), oder zum selektiven Härten kleiner Bereiche an großen Bauteilen. Es ist weniger gut kontrollierbar und führt zu stärkeren Verformungen und einer stärkeren Oberflächenoxidation als das Induktionshärten.
Gehäusetiefe: Konstruktion und Spezifikation
Die Einhärtetiefe ist eine der wichtigsten Spezifikationen bei der Einsatzhärtung und muss der Kontaktbelastung und der Querschnittsgröße der jeweiligen Anwendung angemessen sein.
Gesamtfalltiefe (TCD): Die Tiefe bis zu der Stelle, an der die Härte auf einen festgelegten Referenzwert abfällt (häufig die Härte des unbehandelten Kerns oder ein definierter Wert wie beispielsweise 50 HRC oder 25 HRC).
Effektive Einhärtungstiefe (ECD): Die Tiefe bis zu einem bestimmten Härtewert, in der Regel 50 HRC gemäß ISO 2639 oder 550 HV gemäß den europäischen Automobilnormen.
| Tiefbereich des Gehäuses | Typische Anwendung | Prozess |
|---|---|---|
| 0,1–0,3 mm | Dünnes Gehäuse, maximale Oberflächenhärte, minimale Verformung | Nitrieren |
| 0,3–0,8 mm | Mittelgroße Zahnräder, Präzisionsstifte, Befestigungselemente | Gas-/Vakuumaufkohlung (Kurzzyklus) |
| 0,8–1,5 mm | Standardgetriebe, Antriebswellen und Lagerzapfen für Kraftfahrzeuge | Gas-/Vakuumaufkohlung |
| 1,5–3,0 mm | Hochleistungsgetriebe, große Wellen, Antriebsstränge für den Offroad-Einsatz | Tiefaufkohlung |
| 2,0–6,0 mm | Große Maschinenelemente, Kurbelwellen, Führungsflächen | Induktionshärten |
Konstruktionsregel für Zahnräder: Die wirksame Einsatzhärtetiefe sollte etwa 15–20% des Zahnmoduls betragen (Modul = 25,4/Diametralteilung bei metrischer Verzahnung). Für ein Zahnrad mit Modul 4 wird typischerweise eine wirksame Einsatzhärtetiefe von 0,6–0,8 mm spezifiziert.
Verzug beim Einsatzhärten: Die kritische Fertigungsherausforderung
Verzug ist die größte praktische Herausforderung beim Einsatzhärten und beeinflusst direkt die Nachbearbeitungsanforderungen, Toleranzen und Kosten.
Warum Verzug auftritt
Volumenänderungen durch Phasenumwandlung: Wenn sich Austenit beim Abschrecken in Martensit umwandelt, nimmt das Volumen um etwa 2–4% zu (abhängig vom Kohlenstoffgehalt). Wenn diese Umwandlung ungleichmäßig erfolgt (verschiedene Zonen schrecken aufgrund der Geometrie mit unterschiedlichen Geschwindigkeiten ab), verursachen differentielle Ausdehnungsspannungen Verzug und Maßänderungen.
Thermische Gradienten: Der steile Temperaturgradient zwischen der heißen, zu härtenden Oberfläche und dem kühleren Kern erzeugt sowohl beim Erhitzen als auch beim Abschrecken thermische Spannungen, die zu bleibendem Verzug führen.
Eigenspannungsrelaxation: Eigenspannungen aus vorherigen Bearbeitungsvorgängen können während des Erhitzens freigesetzt werden, wodurch sich bereits vorhandener Verzug manifestiert.
Verzug nach Verfahren
| Prozess | Typischer Verzugsgrad | Hauptursache |
|---|---|---|
| Gas-/Vakuumaufkohlung | Mäßig bis hoch | Hochtemperatur-Abschreckung von ~850°C |
| Nitrieren | Sehr niedrig | Unterhalb der kritischen Temperatur, kein Abschrecken |
| Plasmanitrieren | Sehr niedrig | Niedrige Temperatur, kein Abschrecken |
| Induktionshärten | Gering bis mäßig | Lokalisierte Erwärmung; teilweises Abschrecken |
| Flammhärten | Mäßig | Weniger kontrolliert als Induktionshärten |
Bei Präzisionskomponenten (engtolerierte Zahnräder, Lagerzapfen, Präzisionswellen) wird Verzug durch Aufkohlen wie folgt kontrolliert:
- Belassen von Schleifzugabe nach dem Härten (typischerweise 0,05–0,15 mm auf Schleifflächen, 0,1–0,3 mm auf Zahnflanken)
- Verwendung von Vorrichtungen und Presshärten für dünne Zahnräder und Ringe
- Spannungsarmglühen nach dem Härten (Anlassen bei 150–180°C)
- Hartfeinbearbeitung (Schleifen, Honen) zur Wiederherstellung der Endmaße
Der geringe Verzug beim Nitrieren macht es attraktiv für Komponenten, die keine Nachbehandlung durch Schleifen akzeptieren können – komplexe Ventilschieber, Präzisionsformen und Teile, bei denen kein Schleifzugang möglich ist.
Stahlauswahl für das Einsatzhärten
Die Grundstahlzusammensetzung bestimmt, welches Einsatzhärteverfahren anwendbar ist, welche Einsatz- und Kernhärte erreichbar sind und welche Einsatzhärtetiefe wirtschaftlich praktikabel ist.
Aufkohlungsstahlsorten
| Note | C-Gehalt | Legierungsgehalt | Typische Anwendung |
|---|---|---|---|
| 8620 | 0.18–0.23% | Cr, Ni, Mo | Standard-Automobilzahnräder, Bolzen |
| 4320 | 0.17–0.22% | Cr, Ni, Mo | Schwerlastzahnräder, Wellen |
| 9310 | 0.08–0.13% | Cr, Ni, Mo | Luftfahrtverzahnungen, hohe Bruchzähigkeit |
| 4118 | 0.18–0.23% | Cr, Mo | Allgemeines Aufkohlen, Verbindungselemente |
| 17CrNiMo6 | ~0.17% | Cr, Ni, Mo | Europäischer Standard für Schwerlastverzahnungen |
Nitrierstahlsorten
| Note | C-Gehalt | Legierungsgehalt | Typische Anwendung |
|---|---|---|---|
| 4140 (vergütet vor dem Nitrieren) | 0.38–0.43% | Cr, Mo | Allgemeiner Maschinenbau, Hydraulikkomponenten |
| 4150 | 0.48–0.53% | Cr, Mo | Höhere Kernhärteanforderung |
| Nitralloy 135M | 0.35–0.41% | Cr, Mo, Al | Spezieller Nitrierstahl, maximale Oberflächenhärte |
| H13 Werkzeugstahl | 0.32–0.45% | Cr, Mo, V | Druckgussformen, Strangpresswerkzeuge |
| 31CrMoV9 | 0.28–0.35% | Cr, Mo, V | Europäischer Nitrierstandard |
Mittelkohlenstoffstähle für Induktions-/Flammhärtung
| Note | C-Gehalt | Typische Anwendung |
|---|---|---|
| 1040, 1045 | 0.37–0.50% | Allgemeine Wellen, Stifte, Nocken |
| 4140 | 0.38–0.43% | Legierte Wellen, Kurbelwellen, Zahnräder |
| 4340 | 0.38–0.43% | Hochfeste Wellen, Luft- und Raumfahrt |
Vergleich der Einsatzhärtungsverfahren
| Eigentum | Aufkohlen | Nitrieren | Kohlenstoffnitrieren | Induktionshärten | Flammhärten |
|---|---|---|---|---|---|
| Oberflächenhärte | 58–62 HRC | 65–72 HRC | 60–65 HRC | 55–65 HRC | 50–60 HRC |
| Einhärtetiefe | 0,5–3,0 mm | 0,1–0,5 mm | 0,05–0,75 mm | 0,5–6,0 mm | 1–6 mm |
| Prozesstemperatur | 850–950°C | 480–570°C | 700–900°C | 820–870°C (Oberfläche) | 820–870°C (Oberfläche) |
| Abschrecken erforderlich | Ja | Nein | Ja | Ja | Ja |
| Verzugsgrad | Mäßig bis hoch | Sehr niedrig | Mäßig | Gering – Mäßig | Mäßig |
| Grundwerkstoffanforderung | Niedrigkohlenstoff (0,1–0,25 % C) | Legiert (Cr, Mo, Al, V) | Niedrig- bis mittelkohlenstoffhaltig | Mittelkohlenstoff (0,4–0,55 % C) | Mittelkohlenstoff |
| Nachbearbeitung | Häufig erforderlich | In der Regel nicht erforderlich | Manchmal erforderlich | Manchmal erforderlich | Manchmal erforderlich |
| Typische Zykluszeit | 4–24 Stunden | 10–100+ Stunden | 2–8 Stunden | Sekunden bis Minuten | Minuten |
| Anlageninvestition | Hoch (Ofen, Atmosphäre) | Hoch (Ofen) | Mäßig | Mittel (Induktionsanlage) | Niedrig |
Anwendungen
Automobil-Antriebsstränge
Einsatzgehärtete und geschliffene Zahnräder dominieren manuelle Getriebe, Differenzial-Tellerrad- und Ritzelsätze sowie Planetenradsätze in Automatikgetrieben. Die Kombination aus 58–62 HRC Oberflächenhärte (für Kontaktermüdungsbeständigkeit unter Hertzscher Spannung) und zähem Kern (für Biegeermüdung am Zahnfuß und Stoßbelastung beim Eingriff) wird zuverlässig nur durch Einsatzhärtung erreicht. Vakuumaufkohlen mit anschließendem Presshärten und Hartfeinbearbeitung der Zahnräder ist die Standardfertigungsfolge für Präzisionsgetriebezahnräder im Automobilbereich.
Induktionsgehärtete Kurbelwellenzapfen und Nockenwellen sind Standard in PKW- und Nutzfahrzeugmotoren — die Zapfen benötigen 55–60 HRC für ausreichende Verschleißfestigkeit gegenüber Lagerschalen, während der Kurbelwellenkörper Zähigkeit für Biegeermüdung durch Verbrennungsbelastung erfordert.
Luft- und Raumfahrt-Getriebe
Luftfahrtgetriebe — Hubschraubergetriebe-Planetenstufen, Turbofan-Hilfsgetriebe, Aktuator-Antriebsgetriebe — spezifizieren 9310 Einsatzstahl (UNS G93106) oder ähnliche Premium-Qualitäten mit eng kontrollierter Chemie und sehr niedrigem Schwefel- und Phosphorgehalt. Randhärte von 58–62 HRC wird gemäß AMS 2759/7 spezifiziert, mit wirksamer Einsatzhärtungstiefe abgestimmt auf Modul und Kontaktspannung. Ermüdungslebensdauer-Anforderungen übertreffen Automobilstandards bei weitem und treiben die Verwendung von doppelt vakuumgeschmolzenem Stahl (Vakuuminduktionsschmelzen, Vakuumlichtbogen-Umschmelzen — VIM/VAR) und 100% Magnetpulverprüfung der fertigen Getriebezähne voran.
Industriemaschinen
Nitrieren ist das Standardverfahren für Hydraulikventilschieber und Pumpenkomponenten, Präzisionsspritzgussformhohlräume, Extruderschnecken- und Zylinderoberflächen sowie Präzisionswerkzeugmaschinenspindeln. Die Kombination aus hoher Oberflächenhärte (65–72 HRC), sehr geringer Verformung (Beibehaltung der durch vorheriges Schleifen erreichten Formtoleranzen) und verbesserter Korrosionsbeständigkeit macht das Nitrieren ideal für Komponenten, die keine Nachbearbeitung nach der Wärmebehandlung akzeptieren können.
Induktiv gehärtete Führungsbahnen, Zahnstangen und Werkzeugmaschinen-Schlittenführungen bieten lokale Oberflächenhärte dort, wo sie benötigt wird, ohne die gesamte Maschinenstruktur zu härten.
DFM-Überlegungen für einsatzgehärtete Komponenten
Bearbeitungszugabe nach dem Härten vorsehen
Für einsatzgehärtete Komponenten, die nach dem Härten geschliffen werden, spezifizieren Sie die Schleifzugabe in den Abmessungen der Zeichnung vor dem Härten:
- Getriebezähne: 0,1–0,3 mm Zugabe pro Seite für Hartfeinschleifen von Zahnrädern
- Lagerzapfen: 0,05–0,15 mm Durchmessenzugabe für Rundschleifen
- Ebene Flächen: 0,05–0,10 mm pro Seite für Flachschleifen
Spezifizieren Sie keine Endmaße auf der Zeichnung vor dem Härten, ohne die Schleifzugabe zu kennzeichnen — dies ist der häufigste Fehler bei Einsatzhärtungsspezifikationen für Präzisionskomponenten.
Konstruktion für minimale Verformung
- Symmetrische Geometrie verformt sich weniger als asymmetrische
- Dünne Abschnitte verformen sich mehr als dicke (unterschiedliche Abkühlungsraten)
- Scharfe Kanten, Passfedernuten und abrupte Querschnittsänderungen erzeugen Verformungskonzentrationspunkte
- Bei Zahnkränzen und dünnen Zahnrädern halten Pressabschreckvorrichtungen die Verformung während des Abschreckens in Grenzen
Korrekte Einsatzhärtungstiefe spezifizieren
Übermäßig tiefe Einsatzhärtung an dünnen Abschnitten kann Durchhärtung verursachen (Beseitigung des zähen Kerns) und Sprödigkeit erzeugen. Als Richtlinie sollte die Einsatzhärtungstiefe 25% der Abschnittsdicke für einsatzgehärtete Komponenten an dünnen Abschnitten nicht überschreiten. Bei dünnwandigen Zahnrädern oder schlanken Wellen muss eine reduzierte Einsatzhärtungstiefe spezifiziert werden, um die Kernduktilität zu erhalten.
Oberflächen maskieren, die nicht gehärtet werden dürfen
Lagerbohrungen, Gewindeabschnitte und Presspassungsmerkmale, die bearbeitbar bleiben oder eine kontrollierte Härte aufweisen müssen, können maskiert werden (Kupferbeschichtung für Aufkohlen; mechanische Maskierung für Nitrieren), um die Bildung einer Einsatzhärtung auf spezifizierten Oberflächen zu verhindern.
Wichtigste Erkenntnisse
- Einsatzhärtung erzeugt einen gezielt konstruierten Härtegradienten: harte Oberfläche (58–72 HRC je nach Verfahren) kombiniert mit zähem Kern (25–40 HRC) — eine Kombination, die weder mit vollständiger Härtung noch ohne Behandlung möglich ist.
- Aufkohlen ist das Verfahren mit dem höchsten Volumen bei der Einsatzhärtung: Kohlenstoffdiffusion in kohlenstoffarmen Stahl bei 850–950°C erzeugt 0,5–3,0 mm Einsatzhärtungstiefe bei 58–62 HRC, geeignet für Zahnräder, Wellen und Antriebskomponenten. Erfordert Abschrecken und Nachbearbeitung durch Schleifen.
- Nitrieren bietet die höchste Oberflächenhärte (65–72 HRC), dünnste Einsatzhärtung (0,1–0,5 mm) und geringste Verformung aller Verfahren — die richtige Wahl für Präzisionskomponenten, die keine Nachbearbeitung nach der Wärmebehandlung akzeptieren können.
- Induktionshärten ist das schnellste Verfahren, geeignet für mittelkohlenstoffhaltige Stähle mit ausreichendem vorhandenem Kohlenstoffgehalt, und ermöglicht selektive Zonenhärtung ohne Behandlung der gesamten Komponente.
- Verformung ist die primäre Fertigungsherausforderung beim Aufkohlen — Schleifzugabe nach dem Härten muss vor dem Härten spezifiziert werden und die Hartbearbeitung muss in den Produktionsplan aufgenommen werden.
- Die Stahlauswahl ist verfahrensabhängig: kohlenstoffarmer Stahl (0,10–0,25% C) für Aufkohlen; legierter Stahl mit Cr, Mo, Al oder V für Nitrieren; mittelkohlenstoffhaltiger Stahl (0,40–0,55% C) für Induktions- und Flammhärtung.
- Für OEM-Einkaufsteams: Einsatzhärtungsspezifikationen auf technischen Zeichnungen sollten Verfahrensmethode, Einsatzhärtungstiefe (wirksame Einsatzhärtungstiefe bis zur spezifizierten Härte), Oberflächenhärte (HRC oder HV), Kernhärte, Grundstahlsorte und geltenden Verfahrensstandard (AMS 2759/7 für Luftfahrt-Aufkohlen, AMS 2759/10 für Nitrieren, SAE J423 für Automobil) enthalten.
Häufig gestellte Fragen
Was ist Einsatzhärtung und warum wird sie verwendet?
Einsatzhärtung ist ein Wärmebehandlungsverfahren, das nur die äußere Schicht einer Stahlkomponente härtet — wodurch eine harte, verschleißfeste Randschicht entsteht — während ein zäher, duktiler Kern erhalten bleibt. Sie wird verwendet, wenn eine Komponente gleichzeitig Oberflächenverschleiß widerstehen und Stoßbelastungen standhalten muss — Anforderungen, die weder die vollständige Härtung (die das gesamte Teil spröde macht) noch unbehandelter Stahl (dem Oberflächenhärte fehlt) erfüllen kann. Zahnräder, Wellen, Nocken, Stifte und Befestigungselemente sind die Hauptanwendungen, da ihre Oberflächen Verschleiß und Wälzermüdung widerstehen müssen, während ihre Körper Stöße absorbieren und Sprödbruch verhindern müssen. Die durch Einsatzhärtung eingebrachten Druckeigenspannungen verbessern ebenfalls die Ermüdungslebensdauer erheblich.
Was ist der Unterschied zwischen Aufkohlen und Nitrieren?
Aufkohlen fügt Kohlenstoff an der Oberfläche von kohlenstoffarmem Stahl bei hoher Temperatur (850–950°C) hinzu, gefolgt von Abschrecken, um eine martensitische Randschicht zu erzeugen. Es erzeugt Einsatzhärtungstiefen von 0,5–3,0 mm und Oberflächenhärten von 58–62 HRC. Das Abschrecken erzeugt erhebliche Verformung, die typischerweise Schleifen nach dem Härten erfordert. Nitrieren fügt Stickstoff an der Oberfläche von legiertem Stahl bei niedriger Temperatur (480–570°C) ohne anschließendes Abschrecken hinzu. Es erzeugt flachere Randschichten (0,1–0,5 mm) bei höherer Oberflächenhärte (65–72 HRC) mit sehr geringer Verformung — typischerweise ist keine Nachbearbeitung nach dem Härten erforderlich. Aufkohlen wird gewählt, wenn tiefe Einsatzhärtung und moderate Verformung akzeptabel sind; Nitrieren wird gewählt, wenn minimale Verformung, maximale Oberflächenhärte und Erhalt komplexer Geometrien erforderlich sind.
Wie tief sollte die Randschicht bei der Einsatzhärtung sein?
Die Einsatztiefe wird basierend auf den Kontaktspannungen und der Querschnittsgeometrie der Anwendung festgelegt. Als allgemeine technische Richtlinie gilt: Für einsatzgehärtete Zahnräder sollte die wirksame Einsatztiefe etwa 15–20 % des Zahnmoduls betragen (z. B. 0,6–0,8 mm bei einem Modul-4-Zahnrad). Für Lagerzapfen ist eine Einsatztiefe von 0,8–1,5 mm üblich. Für schwere Off-Highway-Zahnräder werden Einsatztiefen von 2,0–3,0 mm spezifiziert. Für nitrierte Bauteile sind 0,1–0,3 mm typisch. Die Einsatztiefe sollte etwa 25 % der dünnen Querschnittsdicke des Bauteils nicht überschreiten, um ein Durchhärten dünner Merkmale und die Eliminierung des zähen Kerns zu vermeiden.
Welche Stähle eignen sich am besten für das Einsatzhärten?
Die Stahlauswahl hängt vom Verfahren ab. Für das Aufkohlen verwenden Sie niedriglegierte Einsatzstähle: 8620 (Standard-Automobilgetriebe), 4320 (schwere Getriebe), 9310 (Luftfahrtgetriebe mit maximaler Bruchzähigkeit). Für das Nitrieren verwenden Sie legierte Stähle mit nitridbildenden Elementen: 4140, 4150 (allgemeiner Maschinenbau), Nitralloy 135M (maximale Oberflächenhärte), H13 (Werkzeuge). Für das Induktionshärten verwenden Sie Mittelkohlestoffstähle: 1045 (allgemeine Wellen), 4140 (Legierungswellen und Kurbelwellen), 4340 (hochfeste Luft- und Raumfahrt sowie Verteidigung). Die Verwendung des falschen Stahls für das Verfahren – etwa das Nitrieren von unlegiertem Kohlenstoffstahl oder das Induktionshärten einer niedriglegierten Einsatzstahlgüte – führt zu unzureichenden Ergebnissen, die ohne Materialwechsel nicht korrigiert werden können.
Wie wirkt sich das Einsatzhärten auf die Maßgenauigkeit aus?
Das Einsatzhärten, insbesondere das Aufkohlen, führt zu Maßänderungen durch die Volumenausdehnung der martensitischen Umwandlung beim Abschrecken, thermische Spannungen aus dem Temperaturunterschied zwischen Oberfläche und Kern sowie die Freisetzung von Eigenspannungen aus der Bearbeitung während des Erhitzens. Bei einsatzgehärteten Zahnrädern und Wellen sind Maßänderungen von 0,05–0,3 mm pro Oberfläche typisch – was ein Nachschleifen nach dem Härten erfordert, um die endgültigen Zeichnungsmaße zu erreichen. Das Nitrieren erzeugt deutlich geringere Verzüge, da es unterhalb der kritischen Temperatur des Stahls ohne Abschrecken arbeitet – typischerweise < 0,025 mm Maßänderung bei gut vorbereiteten Bauteilen. Das Induktionshärten erzeugt je nach Geometrie und Abschreckmethode mittlere Verzugsgrade. Bei Präzisionsbauteilen muss das Einsatzhärten von Anfang an in den Produktionsplan integriert werden, mit geeigneter Bearbeitungszugabe vor dem Härten und Hartfeinbearbeitung nach dem Härten.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung von einsatzgehärteten Bauteilen – einsatzgehärtete Zahnräder und Wellen, nitrierte Hydraulikkomponenten und induktionsgehärtete Antriebsteile – für Automobil-, Luftfahrt- und Industrie-OEM-Fertigungsanwendungen. Technische Referenzen: AMS 2759/7 (Aufkohlen und Wärmebehandlung von Stahlteilen), AMS 2759/10 (Nitrieren von Stahlteilen), SAE J423 (Härtemessmethoden für einsatzgehärtete Teile), ISO 2639 (Messung der wirksamen Einsatztiefe), AGMA 2004 (Getriebe-Metallurgie).
Beschaffen Sie CNC-bearbeitete Komponenten, die ein Einsatzhärten erfordern?
Bei CMS koordinieren wir die Präzisions-CNC-Bearbeitung und das Einsatzhärten in einem einzigen verwalteten Arbeitsablauf – wir spezifizieren die Schleifzugabe nach dem Härten in den Maßen vor dem Härten, wählen das geeignete Einsatzhärteverfahren für Material und Geometrie aus und bieten Hartfeinbearbeitung (Schleifen, Honen) bis zum endgültigen Zeichnungsmaß nach der Wärmebehandlung. Jede Einsatzhärtespezifikation wird vor Produktionsbeginn auf Stahlgüte-Kompatibilität, erreichbare Einsatztiefe und Verzugsmanagement geprüft.
[DFM-Überprüfung und Angebot für die Bearbeitung einsatzgehärteter Komponenten anfordern →]


