
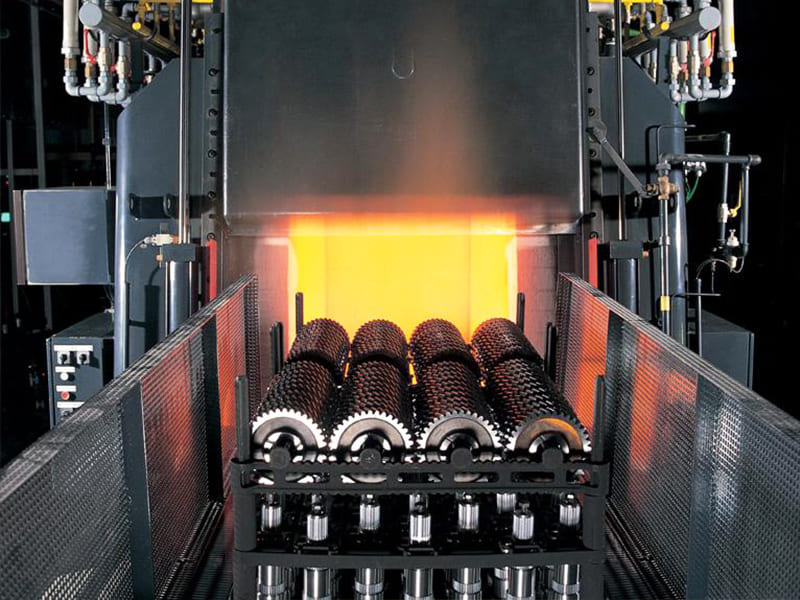
Risposta rapida: La cementazione è un processo di trattamento termico che crea uno strato esterno duro e resistente all'usura (profondità di cementazione tipicamente 0,1–3,0 mm) preservando un nucleo tenace e duttile — producendo una struttura a doppia proprietà che né la tempra completa né l'acciaio non trattato possono ottenere. I metodi principali sono la carburazione (diffusione del carbonio nell'acciaio a basso tenore di carbonio, durezza di cementazione 58–62 HRC), la nitrurazione (diffusione dell'azoto nell'acciaio legato, durezza di cementazione 65–72 HRC, nessuna tempra richiesta), la carbonitrurazione (diffusione combinata di carbonio e azoto), la tempra a induzione (riscaldamento superficiale localizzato e tempra) e la tempra a fiamma (riscaldamento localizzato con torcia e tempra). La selezione del metodo dipende dalla profondità di cementazione richiesta, dalla composizione dell'acciaio di base, dalla distorsione ammissibile e dalla geometria del componente. La cementazione è essenziale per ingranaggi, alberi, camme, perni e elementi di fissaggio dove la resistenza all'usura superficiale e la tenacità all'impatto del nucleo devono essere ottimizzate simultaneamente.
Cos'è la Cementazione?
La cementazione è una famiglia di processi di trattamento termico che modificano solo lo strato esterno di un componente metallico — creando una superficie dura e resistente all'usura (la “cementazione”) mentre l'interno (il “nucleo”) rimane in condizioni relativamente morbide e duttili. Questa struttura a doppia proprietà è l'obiettivo ingegneristico: la superficie dura resiste all'usura, alla fatica e alle sollecitazioni di contatto superficiale; il nucleo tenace assorbe i carichi d'impatto e previene la frattura fragile sotto shock.
Il valore ingegneristico di questo approccio diventa chiaro quando confrontato con le alternative:
Tempra completa tempra l'intero componente. Il risultato è un'elevata durezza in tutto il pezzo — eccellente resistenza all'usura — ma una fragilità che rende il componente vulnerabile a impatti, carichi d'urto e fratture fragili in corrispondenza delle concentrazioni di sollecitazione. La tempra completa è appropriata per utensili da taglio e blocchi di usura non soggetti a carichi d'urto, ma inadatta per ingranaggi, alberi e componenti portanti.
Nessuna tempra (utilizzando acciaio normalizzato o ricotto) fornisce la tenacità e la lavorabilità del nucleo, ma una resistenza all'usura superficiale inadeguata per componenti in contatto scorrevole o rotante.
Cementazione ottiene ciò che nessuna delle due alternative può: elevata durezza superficiale (tipicamente 58–65+ HRC in superficie) combinata con la tenacità di un nucleo a durezza inferiore (tipicamente 25–45 HRC). Questa combinazione è il motivo per cui ingranaggi cementati, alberi di trasmissione, perni e camme raggiungono regolarmente vite di servizio che né gli equivalenti temprati completamente né quelli non temprati possono eguagliare.
Il Valore Ingegneristico: Proprietà Superficiali vs del Nucleo
Il componente cementato crea un gradiente deliberatamente progettato dalla superficie al nucleo:
| Zona | Durezza | Proprietà chiave | Funzione di ingegneria |
|---|---|---|---|
| Cementazione superficiale (0–0,5 mm) | 58–72 HRC (a seconda del processo) | Resistenza all'usura, resistenza a fatica | Resiste all'abrasione, alla fatica da contatto, ai danni superficiali |
| Zona di transizione (0,5–2 mm) | 35–55 HRC | Gradiente intermedio | Supporta lo strato superficiale sotto sollecitazione da contatto |
| Nucleo | 20–40 HRC | Tenacità, duttilità | Assorbe gli impatti, previene la frattura fragile |
Questo gradiente non è un difetto — è l'intento progettuale. Le sollecitazioni residue compressive introdotte in superficie dal processo di tempra migliorano anche significativamente la vita a fatica: la sollecitazione superficiale compressiva contrasta le sollecitazioni di trazione derivanti dai carichi di flessione, aumentando il limite di fatica. I componenti carburati e nitrurati in prove di flessione rotante dimostrano regolarmente limiti di fatica del 30–100% superiori rispetto a componenti equivalenti non trattati o temprati completamente.
I denti degli ingranaggi come esempio canonico: La superficie del dente a evolvente richiede una durezza di 58–62 HRC per resistere all'usura da pitting sotto sollecitazione di contatto hertziana. Il corpo dell'ingranaggio e la radice del dente devono rimanere tenaci per assorbire i carichi d'urto dell'ingranamento e la sollecitazione di flessione alla radice. La cementazione fornisce entrambe le proprietà simultaneamente — nessun altro trattamento singolo ottiene questa combinazione.
Metodi di Cementazione: Profili Ingegneristici
Carburazione (in cassetta, gassosa e sotto vuoto)
La carburazione introduce carbonio aggiuntivo nello strato superficiale di un acciaio a basso tenore di carbonio (tipicamente 0,1–0,25% di carbonio di base) esponendo il pezzo a un'atmosfera ricca di carbonio a temperatura elevata. Il carbonio diffonde nella superficie dell'acciaio, aumentando il contenuto locale di carbonio a circa 0,8–1,0% fino a una profondità controllata. Lo strato carburato viene poi temprato per produrre martensite — la fase dura ad alto tenore di carbonio responsabile della durezza della cementazione.
Varianti di processo:
- Carburazione gassosa: Metodo industriale più comune. I pezzi vengono riscaldati a 850–950°C in un'atmosfera di gas idrocarburici (metano, propano, gas endotermico). La profondità di cementazione è controllata da temperatura e tempo — profondità tipiche di 0,5–3,0 mm richiedono 4–24 ore a temperatura. La carburazione gassosa consente un controllo accurato dell'atmosfera ed è adatta alla produzione su larga scala.
- Carburazione sotto vuoto (carburazione a bassa pressione): Eseguita a 900–1050°C in un forno a vuoto con iniezione pulsata di gas idrocarburico. Produce profondità di cementazione molto uniformi, nessuna ossidazione superficiale ed eccellente ripetibilità per componenti di precisione. Lo standard per ingranaggi di trasmissione automobilistici e ingranaggi aerospaziali.
- Carburazione in cassetta: I pezzi vengono immersi in un composto solido ricco di carbonio in cassette sigillate e riscaldati in un forno. Lenta, meno controllabile, raramente utilizzata nella produzione moderna.
Acciai: La carburazione richiede acciaio a basso tenore di carbonio (0,10–0,25% C) — il basso carbonio di base garantisce che il nucleo rimanga tenace dopo la tempra. Qualità standard per carburazione: 8620, 4118, 4320, 9310 (aerospaziale), 17CrNiMo6 (standard europeo per ingranaggi per servizi pesanti).
Profondità di cementazione e durezza:
- Profondità di cementazione (fino a 50 HRC): 0,5–3,0 mm tipica; gli ingranaggi per servizi pesanti possono specificare 1,5–2,5 mm
- Durezza superficiale: 58–62 HRC
- Durezza del nucleo: 25–40 HRC (dipende dalla lega e dalle dimensioni della sezione)
Operazioni post-cementazione: Dopo la cementazione e la tempra, i componenti vengono generalmente sottoposti a rettifica e levigatura per recuperare la precisione dimensionale persa a causa della distorsione da tempra. Per gli ingranaggi di precisione, la sequenza è: cementazione → tempra → rinvenimento (150–180°C per eliminare la fragilità) → rettifica dura dell'ingranaggio per ottenere la geometria finale del dente.
Nitrurazione (Nitrurazione Gassosa e Nitrurazione al Plasma)
La nitrurazione introduce azoto nella superficie dell'acciaio a temperatura relativamente bassa (480–570°C) senza successiva tempra. L'azoto si combina con gli elementi leganti (cromo, alluminio, molibdeno, vanadio) per formare precipitati di nitruro estremamente duri all'interno dello strato superficiale.
Differenza ingegneristica chiave rispetto alla cementazione: Poiché la nitrurazione viene eseguita al di sotto della temperatura critica dell'acciaio e non richiede tempra, la distorsione dimensionale è notevolmente inferiore rispetto alla cementazione. Per componenti di precisione (spole di valvole idrauliche, mandrini di precisione, cavità di stampi a iniezione), la preservazione della forma quasi netta della nitrurazione rappresenta un vantaggio di processo decisivo.
Nitrurazione gassosa: I componenti vengono mantenuti a 480–550°C in un'atmosfera di ammoniaca per 10–100+ ore. Sono necessari tempi di ciclo lunghi perché la diffusione dell'azoto è più lenta rispetto a quella del carbonio. Gli spessori tipici dello strato sono 0,1–0,5 mm (strato sottile, durezza superficiale molto elevata).
Nitrurazione al plasma (nitrurazione ionica): Utilizza una scarica al plasma per accelerare il bombardamento di ioni di azoto sulla superficie, consentendo temperature più basse (350–550°C), tempi di ciclo più brevi e un migliore controllo dello strato composto di nitruri (strato bianco) sulla superficie. Il processo al plasma può nitrurare selettivamente aree mediante mascheratura con attrezzature metalliche ed è particolarmente utile per componenti a geometria complessa.
Acciai: La nitrurazione funziona al meglio su acciai legati contenenti quantità significative di cromo, alluminio, molibdeno o vanadio — elementi che formano nitruri stabili. Qualità comuni: 4140, 4150 (dopo tempra e rinvenimento per la resistenza del nucleo), Nitralloy 135M (H13 per utensileria), 31CrMoV9 (acciaio da nitrurazione standard europeo).
Limitazioni: La nitrurazione non funziona bene su acciaio al carbonio senza elementi leganti significativi — la superficie risultante è relativamente morbida. Inoltre, lo spessore massimo dello strato ottenibile economicamente (< 0,5 mm) limita l'applicabilità in applicazioni ad alto stress da contatto dove è richiesto uno strato più profondo.
Profondità di cementazione e durezza:
- Spessore dello strato: 0,1–0,5 mm (molto più sottile rispetto alla cementazione)
- Durezza superficiale: 65–72 HRC (superiore rispetto alla cementazione)
- Durezza del nucleo: Dipende dal trattamento termico precedente (tipicamente temprato e rinvenuto a 28–35 HRC prima della nitrurazione)
Carbonitrurazione
La carbonitrurazione combina elementi della cementazione e della nitrurazione — carbonio e azoto vengono diffusi simultaneamente nella superficie a temperature di 700–900°C. L'atmosfera combinata produce uno strato con durezza superiore rispetto alla cementazione pura (l'azoto aumenta la temprabilità) e un migliore spessore dello strato rispetto alla nitrurazione pura.
La carbonitrurazione viene tipicamente applicata a strati sottili (0,05–0,75 mm) su acciai a bassa lega o acciai al carbonio comuni per applicazioni che richiedono uno spessore moderato dello strato senza il costo di capitale delle apparecchiature di cementazione gassosa. Applicazioni comuni: elementi di fissaggio, piccoli ingranaggi, camme e stampati dove l'accesso alla linea di cementazione è limitato.
Tempra a Induzione
La tempra a induzione utilizza il riscaldamento elettromagnetico per riscaldare rapidamente solo lo strato superficiale di un componente in acciaio al di sopra della temperatura di austenitizzazione, seguita da tempra immediata. Il processo non modifica il contenuto di carbonio dell'acciaio — l'acciaio di base deve avere un contenuto di carbonio sufficiente (tipicamente 0,40–0,55% C, acciaio a medio carbonio) per raggiungere un'adeguata durezza superficiale alla tempra.
Ingegneria di processo:
- Una bobina di induzione in rame viene posizionata attorno o adiacente alla superficie del componente
- La corrente alternata a frequenza controllata (1 kHz a 1 MHz) induce correnti parassite nella superficie del componente
- Le correnti parassite riscaldano lo strato superficiale alla temperatura di austenitizzazione (820–870°C per la maggior parte degli acciai a medio carbonio) in pochi secondi
- Una tempra immediata con acqua o polimero produce uno strato martensitico
Relazione tra frequenza e spessore dello strato: Una frequenza più elevata confina il riscaldamento a uno strato più superficiale (profondità di penetrazione = minore a frequenza più alta). Le basse frequenze (1–10 kHz) producono un riscaldamento più profondo per denti di ingranaggi e alberi di grandi dimensioni; le alte frequenze (100 kHz–1 MHz) producono strati superficiali per componenti di piccolo diametro e tempra superficiale senza riscaldamento completo.
Profondità di cementazione e durezza:
- Spessore dello strato: 0,5–6 mm (regolabile tramite frequenza e tempo di permanenza)
- Durezza superficiale: 55–65 HRC (dipendente dal contenuto di carbonio e dalle leghe)
- Durezza del nucleo: Invariata rispetto alla condizione pre-trattamento
Vantaggi: Molto rapida (secondi per zona rispetto alle ore della cementazione); tempra selettiva di zone specifiche; distorsione minima rispetto alla cementazione; può essere completamente automatizzata per la produzione ad alto volume. Ampiamente utilizzata per perni di alberi a gomiti automobilistici, alberi a camme, denti di cremagliere di sterzo e alberi di trasmissione.
Requisiti dell'acciaio: Gli acciai a medio carbonio (1040, 1045, 4140, 4340) sono standard per la tempra a induzione. Il componente deve avere un contenuto di carbonio di base adeguato — tentare di temprare a induzione acciaio da cementazione a basso carbonio produce una durezza inadeguata.
Tempra alla Fiamma
La tempra alla fiamma utilizza una fiamma diretta ossi-combustibile o ossi-propano per riscaldare la superficie del componente alla temperatura di austenitizzazione, seguita da tempra immediata. Il processo è simile nel principio alla tempra a induzione ma utilizza calore di combustione anziché induzione.
Applicazioni: La tempra alla fiamma è più economica per componenti grandi, irregolari o di forma unica dove bobine di induzione personalizzate sarebbero costose (grandi ingranaggi, guide, slitte) o per la tempra selettiva di piccole aree su componenti di grandi dimensioni. È meno controllabile e produce più distorsione e ossidazione superficiale rispetto alla tempra a induzione.
Spessore dello Strato: Progettazione e Specifica
Lo spessore dello strato è una delle specifiche più critiche della tempra superficiale e deve essere appropriato per lo stress da contatto e la dimensione della sezione dell'applicazione.
Spessore totale dello strato (TCD): La profondità fino al punto in cui la durezza scende a un valore di base specificato (spesso la durezza del nucleo non trattato o un valore definito come 50 HRC o 25 HRC).
Spessore effettivo dello strato (ECD): La profondità fino a un valore di durezza specificato, più comunemente 50 HRC secondo ISO 2639 o 550 HV secondo gli standard automobilistici europei.
| Intervallo di profondità del caso | Applicazione tipica | Processo |
|---|---|---|
| 0,1–0,3 mm | Caso sottile, massima durezza superficiale, distorsione minima | Nitrurazione |
| 0,3–0,8 mm | Ingranaggi superficiali moderati, perni di precisione, elementi di fissaggio | Cementazione in gas/vuoto (ciclo breve) |
| 0,8–1,5 mm | Ingranaggi automobilistici standard, alberi di trasmissione, supporti di cuscinetti | Cementazione in gas/vuoto |
| 1,5–3,0 mm | Ingranaggi per impieghi gravosi, alberi di grandi dimensioni, trasmissioni per veicoli fuoristrada | Cementazione profonda |
| 2,0–6,0 mm | Elementi meccanici di grandi dimensioni, alberi a gomiti, superfici di guida | Tempra a induzione |
Regola di progettazione per ingranaggi: La profondità efficace di cementazione dovrebbe essere circa il 15–20% del modulo del dente (modulo = 25,4/passo diametrale nella dentatura metrica). Per un ingranaggio con modulo 4, viene tipicamente specificata una profondità efficace di cementazione di 0,6–0,8 mm.
Distorsione nella cementazione: la sfida critica nella produzione
La distorsione è la più grande sfida pratica nella cementazione e influisce direttamente sui requisiti di lavorazione post-trattamento, sulle tolleranze e sui costi.
Perché si verifica la distorsione
Variazioni di volume dovute alla trasformazione di fase: Quando l'austenite si trasforma in martensite durante la tempra, il volume aumenta di circa il 2–4% (a seconda del contenuto di carbonio). Se questa trasformazione avviene in modo non uniforme (diverse zone si temprano a velocità diverse a causa della geometria), le tensioni differenziali di espansione causano deformazioni e variazioni dimensionali.
Gradienti termici: Il ripido gradiente di temperatura tra la superficie calda da indurire e il nucleo più freddo crea tensioni termiche sia durante il riscaldamento che durante la tempra, producendo distorsioni permanenti.
Rilassamento delle tensioni residue: Le tensioni residue derivanti da precedenti operazioni di lavorazione possono essere rilasciate durante il riscaldamento, causando la manifestazione di distorsioni preesistenti.
Distorsione per processo
| Processo | Livello tipico di distorsione | Causa principale |
|---|---|---|
| Cementazione in gas/vuoto | Da moderato ad alto | Tempra ad alta temperatura da ~850°C |
| Nitrurazione | Molto basso | Sotto la temperatura critica, nessuna tempra |
| Nitrurazione al plasma | Molto basso | Bassa temperatura, nessuna tempra |
| Tempra a induzione | Da basso a moderato | Riscaldamento localizzato; tempra parziale |
| Tempra a fiamma | Moderato | Meno controllata dell'induzione |
Per componenti di precisione (ingranaggi a tolleranza stretta, sedi di cuscinetti, alberi di precisione), la distorsione della cementazione è gestita mediante:
- Lasciare sovrametallo di rettifica post-tempratura (tipicamente 0,05–0,15 mm sulle superfici di rettifica, 0,1–0,3 mm sui denti degli ingranaggi)
- Utilizzo di attrezzature e tempra in pressa per ingranaggi sottili e anelli
- Distensione post-tempratura (rinvenimento a 150–180°C)
- Finitura dura (rettifica, levigatura) per recuperare le dimensioni finali
La bassa distorsione della nitrurazione la rende interessante per componenti che non possono accettare rettifica post-trattamento — valvole a spola con geometrie complesse, stampi di precisione e parti dove l'accesso alla rettifica è impossibile.
Selezione dell'acciaio per la cementazione
La composizione dell'acciaio base determina quale processo di cementazione è applicabile, quali durezze di superficie e nucleo sono raggiungibili e quale profondità di cementazione è economicamente praticabile.
Qualità di acciaio per cementazione
| Grado | Contenuto di C | Contenuto di lega | Applicazione tipica |
|---|---|---|---|
| 8620 | 0.18–0.23% | Cr, Ni, Mo | Ingranaggi automobilistici standard, perni |
| 4320 | 0.17–0.22% | Cr, Ni, Mo | Ingranaggi per impieghi gravosi, alberi |
| 9310 | 0.08–0.13% | Cr, Ni, Mo | Ingranaggi aerospaziali, elevata tenacità a frattura |
| 4118 | 0.18–0.23% | Cr, Mo | Cementazione generale, elementi di fissaggio |
| 17CrNiMo6 | ~0.17% | Cr, Ni, Mo | Standard europeo per ingranaggi per impieghi gravosi |
Qualità di acciaio per nitrurazione
| Grado | Contenuto di C | Contenuto di lega | Applicazione tipica |
|---|---|---|---|
| 4140 (bonificato prima della nitrurazione) | 0.38–0.43% | Cr, Mo | Ingegneria generale, componenti idraulici |
| 4150 | 0.48–0.53% | Cr, Mo | Requisito di durezza del nucleo più elevata |
| Nitralloy 135M | 0.35–0.41% | Cr, Mo, Al | Grado dedicato alla nitrurazione, massima durezza superficiale |
| Acciaio da utensili H13 | 0.32–0.45% | Cr, Mo, V | Stampi per pressofusione, utensili per estrusione |
| 31CrMoV9 | 0.28–0.35% | Cr, Mo, V | Standard europeo di nitrurazione |
Acciai al carbonio medio per tempra a induzione/fiamma
| Grado | Contenuto di C | Applicazione tipica |
|---|---|---|
| 1040, 1045 | 0.37–0.50% | Alberi generali, perni, camme |
| 4140 | 0.38–0.43% | Alberi in lega, alberi a gomito, ingranaggi |
| 4340 | 0.38–0.43% | Alberi ad alta resistenza, aerospaziale |
Confronto dei metodi di cementazione
| Proprietà | Carburazione | Nitrurazione | Carbonitrurazione | Tempra a Induzione | Tempra alla Fiamma |
|---|---|---|---|---|---|
| Durezza superficiale | 58–62 HRC | 65–72 HRC | 60–65 HRC | 55–65 HRC | 50–60 HRC |
| Intervallo di profondità di cementazione | 0,5–3,0 mm | 0,1–0,5 mm | 0,05–0,75 mm | 0,5–6,0 mm | 1–6 mm |
| Temperatura di processo | 850–950°C | 480–570°C | 700–900°C | 820–870°C (superficie) | 820–870°C (superficie) |
| Tempra richiesta | Sì | No | Sì | Sì | Sì |
| Livello di distorsione | Da moderato a elevato | Molto basso | Moderato | Basso–Moderato | Moderato |
| Requisito dell'acciaio base | Basso tenore di carbonio (0,1–0,25% C) | Legato (Cr, Mo, Al, V) | Da basso a medio tenore di carbonio | Medio tenore di carbonio (0,4–0,55% C) | A medio tenore di carbonio |
| Lavorazione post-processo | Spesso richiesto | Generalmente non richiesta | Talvolta richiesta | Talvolta richiesta | Talvolta richiesta |
| Tempo di ciclo tipico | 4–24 ore | 10–100+ ore | 2–8 ore | Da secondi a minuti | Minuti |
| Attrezzature di capitale | Elevato (forno, atmosfera) | Elevato (forno) | Moderato | Moderato (unità a induzione) | Basso |
Applicazioni
Trasmissioni automobilistiche
Gli ingranaggi cementati e rettificati dominano i cambi manuali, le coppie coniche e il pignone degli automezzi, e i gruppi epicicloidali nei cambi automatici. La combinazione di durezza superficiale di 58–62 HRC (per la resistenza a fatica da contatto sotto sforzo hertziano) e nucleo tenace (per la fatica a flessione alla radice del dente e il carico d'urto durante l'innesto) è ottenuta in modo affidabile solo tramite cementazione. La cementazione sotto vuoto seguita da tempra in pressa e rettifica dura degli ingranaggi è la sequenza produttiva standard per ingranaggi di precisione per trasmissioni automobilistiche.
I perni di biella e gli alberi a camme temprati a induzione sono standard sia nei motori per autovetture che per veicoli commerciali — i perni richiedono 55–60 HRC per un'adeguata resistenza all'usura contro le bronzine, mentre il corpo dell'albero a gomito richiede tenacità per la fatica a flessione derivante dal carico di combustione.
Ingranaggi aerospaziali
Ingranaggi aerospaziali — stadi planetari di trasmissione per elicotteri, riduttori accessori per turbofan, ingranaggi di attuatori — specificano acciaio da cementazione 9310 (UNS G93106) o gradi premium simili con chimica strettamente controllata e tenori molto bassi di zolfo e fosforo. Durezza superficiale di 58–62 HRC specificata secondo AMS 2759/7, con profondità di cementazione effettiva abbinata al modulo e allo sforzo di contatto. I requisiti di vita a fatica superano di gran lunga gli standard automobilistici, portando all'uso di acciaio a doppia rifusione sotto vuoto (rifusione a induzione sotto vuoto, rifusione ad arco sotto vuoto — VIM/VAR) e ispezione con particelle magnetiche 100% dei denti finiti degli ingranaggi.
Macchinari industriali
La nitrurazione è il processo standard per cursori di valvole idrauliche e componenti di pompe, cavità di stampi a iniezione di precisione, superfici di viti e cilindri di estrusione, e mandrini di macchine utensili di precisione. La combinazione di elevata durezza superficiale (65–72 HRC), distorsione molto bassa (mantenendo le tolleranze di forma ottenute dalla rettifica precedente) e migliore resistenza alla corrosione rende la nitrurazione ideale per componenti che non possono accettare rilavorazioni post-trattamento.
Guide, cremagliere e slitte di macchine utensili temprate a induzione forniscono durezza superficiale localizzata dove necessario senza temprare l'intera struttura della macchina.
Considerazioni DFM per componenti cementati
Lasciare sovrametallo di lavorazione post-tempratura
Per componenti cementati che saranno rettificati dopo la tempratura, specificare il sovrametallo per rettifica nelle dimensioni del disegno pre-tempratura:
- Denti di ingranaggi: 0,1–0,3 mm per lato di sovrametallo per rettifica dura di ingranaggi
- Supporti di cuscinetti: 0,05–0,15 mm di sovrametallo sul diametro per rettifica cilindrica
- Superfici piane: 0,05–0,10 mm per lato per rettifica di superficie
Non specificare le dimensioni finali sul disegno pre-tempratura senza identificare il sovrametallo di rettifica — questo è l'errore più comune nelle specifiche di cementazione per componenti di precisione.
Progettare per una distorsione minima
- La geometria simmetrica si distorce meno di quella asimmetrica
- Le sezioni sottili si distorcono più di quelle spesse (velocità di raffreddamento differenziali)
- Spigoli vivi, cave per chiavette e cambi di sezione bruschi creano punti di concentrazione della distorsione
- Per corone dentate e ingranaggi sottili, i dispositivi di pressatura in tempra vincolano la distorsione durante la tempra
Specificare la profondità di cementazione corretta
Una cementazione eccessivamente profonda su sezioni sottili può causare tempra passante (eliminando il nucleo tenace) e fragilità. Come linea guida, la profondità di cementazione non deve superare 25% dello spessore della sezione per componenti cementati su sezioni sottili. Per ingranaggi a parete sottile o alberi snelli, deve essere specificata una profondità di cementazione ridotta per preservare la duttilità del nucleo.
Mascherare le superfici che non devono essere temprate
Sedi di cuscinetti, sezioni filettate e caratteristiche di accoppiamento forzato che devono rimanere lavorabili o mantenere una durezza controllata possono essere mascherate (ramatura per la cementazione; mascheratura meccanica per la nitrurazione) per prevenire la formazione del mantello sulle superfici specificate.
Punti di forza
- La cementazione crea un gradiente di durezza deliberatamente progettato: superficie dura (58–72 HRC a seconda del processo) combinata con nucleo tenace (25–40 HRC) — una combinazione impossibile sia con la tempra completa che con nessun trattamento.
- Carburazione è il processo di cementazione a più alto volume: diffusione del carbonio nell'acciaio a basso tenore di carbonio a 850–950°C produce una profondità di cementazione di 0,5–3,0 mm a 58–62 HRC, adatto per ingranaggi, alberi e componenti di trasmissione. Richiede tempra e rettifica post-trattamento.
- Nitrurazione fornisce la durezza superficiale più elevata (65–72 HRC), il mantello più sottile (0,1–0,5 mm) e la minima distorsione di qualsiasi processo — la scelta corretta per componenti di precisione che non possono accettare rilavorazioni post-trattamento.
- Tempra a induzione è il processo più rapido, adatto per acciai a medio tenore di carbonio con contenuto di carbonio già adeguato, e consente la tempratura selettiva di zone senza trattare l'intero componente.
- La distorsione è la principale sfida produttiva nella cementazione — il sovrametallo di rettifica post-tempratura deve essere specificato pre-tempratura e la finitura dura deve essere incorporata nel piano di produzione.
- La selezione dell'acciaio dipende dal processo: acciaio a basso tenore di carbonio (0,10–0,25% C) per cementazione; acciaio legato con Cr, Mo, Al o V per nitrurazione; acciaio a medio tenore di carbonio (0,40–0,55% C) per tempra a induzione e a fiamma.
- Per i team di approvvigionamento degli OEM: le specifiche di cementazione sui disegni tecnici devono includere il metodo di processo, la profondità di cementazione (profondità effettiva fino alla durezza specificata), la durezza superficiale (HRC o HV), la durezza del nucleo, il grado di acciaio base e lo standard di processo applicabile (AMS 2759/7 per cementazione aerospaziale, AMS 2759/10 per nitrurazione, SAE J423 per automotive).
Domande frequenti
Cos'è la cementazione e perché viene utilizzata?
La cementazione è un processo di trattamento termico che indurisce solo lo strato esterno di un componente in acciaio — creando un mantello duro e resistente all'usura — preservando al contempo un nucleo tenace e duttile. Viene utilizzata quando un componente deve contemporaneamente resistere all'usura superficiale e sopportare carichi d'urto — requisiti che né la tempra completa (che rende l'intero pezzo fragile) né l'acciaio non trattato (che manca di durezza superficiale) possono soddisfare. Ingranaggi, alberi, camme, perni e elementi di fissaggio sono le applicazioni principali perché le loro superfici devono resistere all'usura e alla fatica da contatto di rotolamento, mentre i loro corpi devono assorbire gli urti e prevenire fratture fragili. Le tensioni residue compressive introdotte dalla cementazione migliorano anche significativamente la vita a fatica.
Qual è la differenza tra cementazione e nitrurazione?
La cementazione aggiunge carbonio alla superficie di un acciaio a basso tenore di carbonio ad alta temperatura (850–950°C), seguita da tempra per produrre un mantello martensitico. Produce profondità di cementazione di 0,5–3,0 mm e durezza superficiale di 58–62 HRC. La tempra produce una distorsione significativa, richiedendo tipicamente rettifica post-tempratura. La nitrurazione aggiunge azoto alla superficie di un acciaio legato a bassa temperatura (480–570°C) senza successiva tempra. Produce mantelli più sottili (0,1–0,5 mm) con durezza superficiale più elevata (65–72 HRC) e distorsione molto bassa — generalmente non è richiesta lavorazione post-tempratura. La cementazione viene scelta quando sono accettabili mantello profondo e distorsione moderata; la nitrurazione viene scelta quando sono richiesti distorsione minima, massima durezza superficiale e conservazione di geometrie complesse.
Quanto deve essere profondo il mantello nella cementazione?
La profondità di tempra è specificata in base alle sollecitazioni di contatto e alla geometria della sezione dell'applicazione. Come linea guida generale di ingegneria: per gli ingranaggi cementati, la profondità di tempra efficace dovrebbe essere circa il 15–20% del modulo del dente (ad es., 0,6–0,8 mm per un ingranaggio modulo 4). Per i perni di supporto, è tipica una profondità di tempra di 0,8–1,5 mm. Per ingranaggi pesanti fuoristrada, sono specificate profondità di tempra di 2,0–3,0 mm. Per componenti nitrurati, è tipico 0,1–0,3 mm. La profondità di tempra non dovrebbe superare circa il 25% dello spessore della sezione sottile del pezzo, per evitare la tempra completa di caratteristiche sottili e l'eliminazione del nucleo tenace.
Quali acciai sono migliori per la tempra superficiale?
La scelta dell'acciaio dipende dal processo. Per la cementazione, utilizzare acciai legati a basso tenore di carbonio: 8620 (ingranaggi automobilistici standard), 4320 (ingranaggi pesanti), 9310 (ingranaggi aerospaziali che richiedono massima tenacità alla frattura). Per la nitrurazione, utilizzare acciai legati contenenti elementi formanti nitruri: 4140, 4150 (ingegneria generale), Nitralloy 135M (massima durezza superficiale), H13 (utensileria). Per la tempra a induzione, utilizzare acciai a medio tenore di carbonio: 1045 (alberi generali), 4140 (alberi legati e alberi a gomito), 4340 (aerospaziale e difesa ad alta resistenza). L'uso dell'acciaio sbagliato per il processo — tentare di nitrurare acciaio al carbonio semplice o di temprare a induzione un grado da cementazione a basso tenore di carbonio — produce risultati inadeguati che non possono essere corretti senza cambiare il materiale.
In che modo la tempra superficiale influisce sulla precisione dimensionale?
La tempra superficiale, in particolare la cementazione, introduce variazioni dimensionali attraverso l'espansione di volume della trasformazione martensitica durante la tempra, le sollecitazioni termiche derivanti dalla differenza di temperatura tra superficie e nucleo, e il rilascio delle sollecitazioni residue di lavorazione durante il riscaldamento. Per ingranaggi e alberi cementati, sono tipiche variazioni dimensionali di 0,05–0,3 mm per superficie — che richiedono rettifica post-tempra per raggiungere le dimensioni finali del disegno. La nitrurazione produce una distorsione molto minore perché opera al di sotto della temperatura critica dell'acciaio senza tempra — tipicamente < 0,025 mm di variazione dimensionale su componenti ben preparati. La tempra a induzione produce livelli di distorsione intermedi a seconda della geometria e del metodo di tempra. Per componenti di precisione, la tempra superficiale deve essere incorporata nel piano di produzione fin dall'inizio, con adeguato sovrametallo di lavorazione pre-tempra e finitura dura post-tempra.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC di componenti temprati superficialmente — ingranaggi e alberi cementati, componenti idraulici nitrurati e parti di trasmissione temprate a induzione — per applicazioni manifatturiere automobilistiche, aerospaziali e industriali OEM. Riferimenti tecnici: AMS 2759/7 (Cementazione e Trattamento Termico di Parti in Acciaio), AMS 2759/10 (Nitrurazione di Parti in Acciaio), SAE J423 (Metodi di Misurazione della Durezza per Parti Temprate Superficialmente), ISO 2639 (Misurazione della Profondità di Tempra Efficace), AGMA 2004 (Metallurgia degli Ingranaggi).
Approvvigionamento di Componenti Lavorati CNC che Richiedono Tempra Superficiale?
Presso CMS, coordiniamo la lavorazione di precisione CNC e la tempra superficiale in un unico flusso di lavoro gestito — specificando il sovrametallo di rettifica post-tempra nelle dimensioni pre-tempra, selezionando il processo di tempra superficiale appropriato per materiale e geometria, e fornendo finitura dura (rettifica, levigatura) alle dimensioni finali del disegno dopo il trattamento termico. Ogni specifica di tempra superficiale viene revisionata per compatibilità del grado di acciaio, profondità di tempra raggiungibile e gestione della distorsione prima dell'inizio della produzione.
[Richiedi una revisione DFM e un preventivo per la lavorazione di componenti temprati superficialmente →]


