
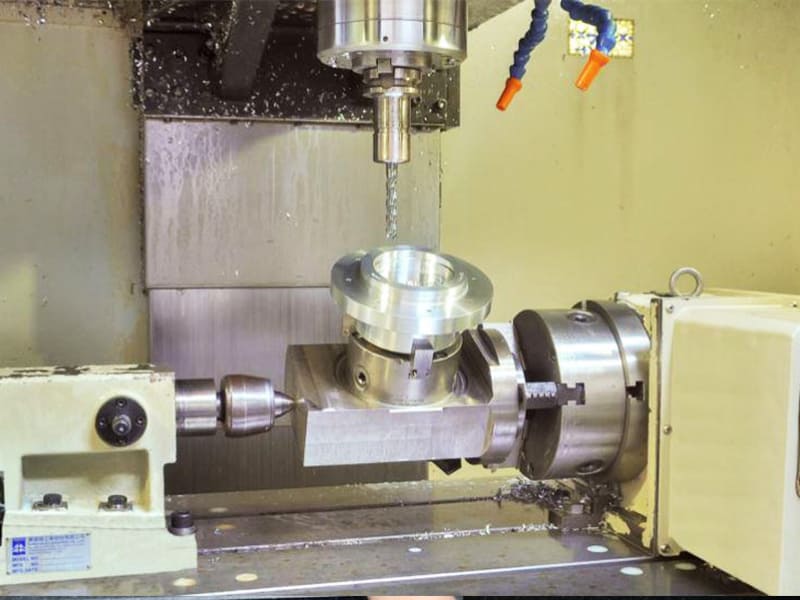
Schnelle Antwort: Eine 4-Achsen-CNC-Maschine ergänzt die standardmäßige 3-Achsen-X/Y/Z-Bewegung um eine rotierende A-Achse, sodass das Werkstück während der Bearbeitung rotieren kann. Dies ermöglicht die Mehrseitenbearbeitung in einer einzigen Aufspannung – und eliminiert das Umspannen, das bei 3-Achsen-Arbeiten Zeit, Kosten und Toleranzfehler verursacht. Die Rüstzeit sinkt bei mehrseitigen Bauteilen typischerweise um 50–80%. Eine 4. Achse ist kein Ersatz für die 5-axis-Bearbeitung – sie kann das Werkzeug nicht neigen oder Hinterschneidungen erreichen –, deckt aber für die richtigen Bauteilgeometrien etwa 80% der Fähigkeiten zu 50–70% der Kosten ab.
Was ist eine 4-Achsen-CNC-Maschine?
Eine 4-Achsen-CNC-Maschine ist ein Frässystem, das den standardmäßigen linearen X-, Y- und Z-Achsen der konventionellen 3-Achsen-Bearbeitung eine Rotationsachse – die A-Achse – hinzufügt. Die A-Achse rotiert das Werkstück um die X-Achse und setzt so verschiedene Oberflächen dem Schneidwerkzeug aus, ohne manuelles Umspannen.
Die vier Achsen arbeiten wie folgt zusammen:
- X-Achse – Werkzeugbewegung links/rechts
- Y-Achse – Werkzeugbewegung vorne/hinten
- Z-Achse – Werkzeugbewegung oben/unten
- A-Achse – Rotationsbewegung um die X-Achse (Werkstück rotiert)
In der Praxis wird das Werkstück auf einem Rundtisch oder einem Futter montiert, das am Maschinenbett befestigt ist. Das CNC-Programm koordiniert die Schneidwerkzeugbewegung in X, Y und Z mit der A-Achsen-Rotation, sodass die Maschine mehrere Flächen eines Bauteils in einer kontinuierlichen Aufspannung dem Werkzeug präsentieren kann.
Diese Fähigkeit verändert die Wirtschaftlichkeit der Mehrseitenbearbeitung erheblich. Ein sechseckiges Bauteil, das auf einem 3-Achsen-Zentrum bearbeitet wird, erfordert sechs separate Aufspannungen – sechs Spannvorgänge, sechs Ausrichtungen, sechs Gelegenheiten für Positionierfehler. Dasselbe Bauteil wird auf einer 4-Achsen-Maschine in einer einzigen Aufspannung fertiggestellt, wobei die A-Achse jede Fläche in Position indexiert. Die Rüstzeit sinkt, die Positionsgenauigkeit verbessert sich und das Risiko von Toleranzakkumulation über mehrere Aufspannungen wird eliminiert.
Indexierte vs. kontinuierliche 4-Achsen-Bearbeitung: Ein entscheidender Unterschied
Nicht alle 4-Achsen-CNC-Bearbeitungen sind gleich. Der Unterschied zwischen indexiertem und kontinuierlichem Betrieb bestimmt, welche Bauteile eine 4-Achsen-Aufspannung bewältigen kann – und die Wahl zwischen beiden ist eine der wichtigsten Prozessentscheidungen bei der 4-Achsen-Arbeit.
Indexierte 4-Achsen-Bearbeitung (3+1-Modus)
Der indexierte Betrieb – manchmal auch 3+1-Bearbeitung genannt – folgt einer Rotieren-Stoppen-Schneiden-Sequenz. Die A-Achse rotiert das Bauteil in eine definierte Winkelposition, verriegelt es, und dann erfolgt die standardmäßige 3-Achsen-Bearbeitung. Wenn diese Fläche fertig ist, rotiert die A-Achse zur nächsten Position und der Prozess wiederholt sich.
Dies ist der häufigste 4-Achsen-Ansatz in der Produktions-CNC-Bearbeitung. Er ist einfacher zu programmieren als die simultane 4-Achsen-Bearbeitung, erzeugt stabile Schnittbedingungen (das Werkstück ist während des Schneidens stationär) und bewältigt die Mehrheit der mehrseitigen industriellen Bauteile effektiv.
Beste Anwendungsbereiche: Prismatische Gehäuse, Ventilkörper, Verbinderblöcke, mehrseitige Halterungen – jedes Bauteil, bei dem Merkmale auf diskreten Flächen in definierten Winkelpositionen liegen.
Kontinuierliche (simultane) 4-Achsen-Bearbeitung
Die simultane 4-Achsen-Bearbeitung koordiniert die A-Achsen-Rotation mit der linearen Werkzeugbewegung in Echtzeit während des Schnitts. Das Werkstück rotiert kontinuierlich, während sich das Werkzeug bewegt, und erzeugt Werkzeugbahnen, die sich um zylindrische Geometrien wickeln oder helixförmigen Trajektorien folgen.
Dieser Modus erfordert fortgeschrittene CAM-Programmierung und eine Steuerung, die echte 4-Achsen-Interpolation beherrscht. Die Schnittbedingungen sind dynamischer als im indexierten Modus und erfordern eine sorgfältige Parameterverwaltung. Er ermöglicht jedoch Merkmale – Wendelnuten, Nockenprofile, zylindrisches Konturfräsen – die im indexierten Modus geometrisch unmöglich sind.
Beste Anwendungsbereiche: Nockenlappen, Wendelnuten, turbinenartige zylindrische Konturen, rotative Gravuren, Gewindeformen, die synchronisierte Rotation erfordern.
Für die meisten OEM-Produktionsbauteile liefert die indexierte 4-Achsen-Bearbeitung die erforderliche Fähigkeit bei geringerer Programmierkomplexität und niedrigeren Kosten. Der simultane Betrieb ist echten zylindrischen oder helixförmigen Merkmalen vorbehalten, die nicht durch indexierte Positionierung angenähert werden können.
Wie die 4. Achse die CNC-Bearbeitungsleistung verbessert
Die 4. Achse verbessert die Fertigungsleistung in vier messbaren Dimensionen – nicht theoretische Fähigkeit, sondern praktische Produktionsergebnisse.
Reduzierung der Rüstzeit
Bei der 3-Achsen-Produktion mehrseitiger Bauteile erfordert jede Umpositionierung, dass der Maschinist das Bauteil löst, neu positioniert, neu ausrichtet, neu spannt und neu referenziert. Bei einem komplexen 4-Flächen-Gehäuse kann dieser Prozess 20–30 Minuten pro Fläche verbrauchen – 80–120 Minuten Nicht-Schneidezeit, bevor die letzte Fläche fertig ist.
Mit der indexierten 4-Achsen-Bearbeitung sind alle vier Flächen innerhalb einer einzigen Aufspannung zugänglich. Die A-Achsen-Umpositionierung dauert Sekunden, nicht Minuten. In unserer Produktionserfahrung mit mehrseitigen Aluminiumgehäusen und Edelstahl-Verbinderblöcken reduzierte die Umstellung von 3-Achsen- auf 4-Achsen-Aufspannungen die gesamte Nicht-Schneide-Rüstzeit um 60–75% – was sich direkt in niedrigeren Kosten pro Bauteil und höherer Maschinenauslastung niederschlägt.
Positionsgenauigkeit über Merkmale hinweg
Jedes Mal, wenn ein Bauteil bei der 3-Achsen-Bearbeitung neu gespannt wird, wird ein neuer Positionierfehler eingeführt. Selbst erfahrene Maschinisten, die auf ±0,01 mm pro Fläche neu ausrichten, akkumulieren Toleranzstapel über mehrere Aufspannungen. Bei einem 4-Flächen-Bauteil mit einer geforderten Positionstoleranz von ±0,02 mm über die Flächen hinweg kann dieser Stapel das gesamte Toleranzbudget aufbrauchen, bevor die Bearbeitungsvariation überhaupt berücksichtigt wird.
Eine 4-Achsen-Aufspannung eliminiert den Positionierfehler zwischen Aufspannungen vollständig. Alle Merkmale werden von einer einzigen Bezugsreferenz bearbeitet, die während des gesamten Vorgangs beibehalten wird. Rechtwinkligkeit und Positionsbeziehungen zwischen Flächen werden durch die Genauigkeit der Rotationsachse der Maschine gesteuert – typischerweise ±0,005° oder besser bei industriellen Servo-Rundtischen – und nicht durch manuelles Neuspannen.
Oberflächenkonsistenz über Flächen hinweg
Manuelles Umpositionieren zwischen den Flächen bei 3-Achsen-Bearbeitung führt oft zu subtilen Unstimmigkeiten an Flächenübergängen – geringfügig unterschiedliche Oberflächenhöhen, kleine Stufenänderungen in bearbeiteten Profilen, die aus der Verschiebung der Referenzdatums zwischen den Aufspannungen resultieren. Die 4-Achsen-Bearbeitung eliminiert dies durch die Aufrechterhaltung eines kontinuierlichen Referenzdatums während des gesamten Prozesses. Das Ergebnis ist eine bessere visuelle und funktionale Oberflächenkonsistenz über das gesamte Bauteil – was in Luft- und Raumfahrt- sowie Medizinanwendungen von Bedeutung ist, wo die Oberflächenqualität nach strengen Normen geprüft wird.
Durchsatz und Maschinenauslastung
Reduzierte Rüstzeit verbessert direkt die Maschinenauslastung – den Prozentsatz der verfügbaren Maschinenstunden, die mit Spanen statt mit Rüsten verbracht werden. Für ein Bearbeitungszentrum mit zwei 8-Stunden-Schichten erhöht die Umstellung von rüstintensiven 3-Achsen-Bauteilen auf 4-Achsen-Betrieb routinemäßig die effektive Schnittzeit von 55–65 % der verfügbaren Stunden auf 75–85 %. Diese Verbesserung der Auslastung senkt die Kosten pro Bauteil, ohne dass zusätzliche Investitionen in Ausrüstung erforderlich sind.
4-Achsen-CNC vs. 3-Achsen-CNC: Welches ist das Richtige für Ihr Bauteil?
Die Wahl zwischen 3-Achsen und 4-Achsen ist keine Frage der fortgeschritteneren Maschine – es geht darum, welcher Prozess die Gesamtkosten für eine gegebene Bauteilgeometrie minimiert. 4-Achsen-Maschinen haben höhere Stundensätze, komplexere Programmierung und erfordern eine A-Achsen-Konfiguration. Für die richtigen Bauteile werden diese Kosten durch Rüstzeiteinsparungen mehr als ausgeglichen. Für einfache Bauteile sind sie reine Gemeinkosten.
Wann 4-Achsen bessere Wirtschaftlichkeit liefert
- Bauteile mit Merkmalen auf 3 oder mehr Flächen – Rüstzeiteinsparungen rechtfertigen schnell die Programmierkosten der 4-Achsen-Bearbeitung
- Zylindrische Bauteile mit umfänglichen Merkmalen – Passfedernuten, Querbohrungen, radiale Nuten um eine Welle oder Rolle
- Hochvolumen-Produktion von Mehrflächen-Bauteilen – der Stückkostenvorteil verstärkt sich mit der Menge
- Bauteile mit engen Positionstoleranzen über Flächen hinweg – eliminiert Positionierfehler durch erneutes Aufspannen
Wann 3-Achsen die bessere Wahl ist
- Einfache 2,5D-Bauteile – Platten, Abdeckungen, Halterungen mit Merkmalen nur auf einer oder zwei Flächen profitieren von der Einfachheit der 3-Achsen-Bearbeitung und dem niedrigeren Stundensatz
- Kleinserien-Prototypen – Einzelstück- oder 3-Stück-Läufe rechtfertigen selten die Programmierinvestition der 4-Achsen-Bearbeitung
- Bauteile ohne rotative oder Mehrflächen-Geometrie – das Hinzufügen einer 4. Achse bringt keinen Fähigkeitsvorteil und fügt nur Kosten hinzu
- Enges Budget mit kurzer Lieferzeit – 3-Achsen-Programmierung ist schneller; für dringende einfache Bauteile gewinnt 3-Achsen bei der Durchlaufzeit
| Kriterium | 3-Achsen-CNC | 4-Achsen-CNC |
|---|---|---|
| Bauteilgeometrie | Einfach, 1–2 Flächen | Mehrseitig, zylindrisch, radiale Merkmale |
| Aufspannkomplexität | Mehrfaches Umspannen | Einmalige Einrichtung |
| Positionsgenauigkeit über Flächen hinweg | Toleranzakkumulation durch Umspannen | Einzelne Bezugsreferenz |
| Programmierkomplexität | Unter | Moderat (indexiert) bis hoch (simultan) |
| Maschinenstundensatz | Unter | Höher |
| Gesamtbauteilkosten (mehrseitig) | Oft höher | Oft niedriger |
| Am besten geeignet für | Einfache Geometrie, geringes Volumen | Komplexe Geometrie, mittleres bis hohes Volumen |
Die praktische Regel: Wenn ein Bauteil 3 oder mehr Flächen mit Merkmalen aufweist, die positionsmäßig zueinander in Beziehung stehen müssen, ist 4-Achsen bei den Gesamtbauteilkosten fast immer wirtschaftlicher als 3-Achsen – selbst unter Berücksichtigung des höheren Maschinensatzes –, da die Einsparungen bei der Aufspannung die Kostendifferenz überwiegen.
4-Achsen-CNC vs. 5 Axis CNC: Fähigkeit, Kosten und die richtige Anwendung
Der Vergleich zwischen 4-Achsen- und 5-axis-Bearbeitung ist eine der häufigsten Prozessauswahlentscheidungen in der Präzisions-CNC-Fertigung. Die Antwort hängt vollständig von der Bauteilgeometrie ab – und eine falsche Entscheidung in beide Richtungen ist teuer.
Was 5-Achsen gegenüber 4-Achsen zusätzlich bietet
Eine 5-axis-CNC-Maschine ergänzt die drei linearen Achsen um zwei zusätzliche Rotationsachsen – typischerweise B und C oder A und C, je nach Konfiguration. Diese Achsen ermöglichen es dem Werkzeug, sich in jede Richtung relativ zum Werkstück zu neigen, was die Bearbeitung von Freiformflächen, den Zugang zu Hinterschneidungen und die kontinuierliche Optimierung der Werkzeugorientierung während des Schnitts ermöglicht.
Der Kostenaufschlag von 5-Achsen
Die 5-Achsen-Bearbeitung bringt einen erheblichen Kostenaufschlag mit sich: Produktions-5-axis-Zentren kosten typischerweise $400.000–$1.000.000+, verglichen mit $80.000–$300.000 für leistungsfähige 4-Achsen-Setups. Die Programmierzeit ist deutlich länger – 5-axis-CAM erfordert vollständige Simulation und Kollisionsprüfung, die bei indexiertem 4-Achsen nicht erforderlich ist. Auch Aufspannung und Vorrichtungen sind komplexer. Für Bauteile, die wirklich simultane 5-axis-Bearbeitung erfordern, ist dieser Aufschlag vollständig gerechtfertigt. Für Bauteile, die im 4-Achsen-Indexmodus bearbeitet werden können, erhöht der Aufschlag die Kosten ohne Nutzen.
Wann 4-Achsen 5 Axis ersetzen kann
In unserer Produktionserfahrung kann ein erheblicher Teil der für 5-axis-Bearbeitung angefragten Bauteile gleichermaßen gut auf 4-Achsen zu geringeren Kosten hergestellt werden – wenn die Geometrie sorgfältig analysiert wird, anstatt standardmäßig den Prozess mit der höchsten Fähigkeit zu wählen.
4-Achsen ist ausreichend, wenn:
- Merkmale auf diskreten Flächen in regelmäßigen Winkelintervallen liegen (indexierter Zugriff ist ausreichend)
- Die Bauteilgeometrie rotationssymmetrisch um eine Achse ist (Wellen, Rollen, zylindrische Gehäuse)
- Radiale Merkmale (Bohrungen, Nuten, Passfedernuten) um eine zentrale Achse verteilt sind
- Keine kontinuierlich gekrümmten Oberflächen oder Hinterschneidungen vorhanden sind
5-axis ist wirklich erforderlich, wenn:
- Die Oberflächengeometrie sich kontinuierlich in mehreren Winkelrichtungen ändert (Laufradschaufeln, Turbinenschaufelprofile)
- Hinterschneidungen oder Merkmale nur durch Neigen des Werkzeugs zugänglich sind
- Enge Toleranzen bei komplexer Krümmung eine kontinuierlich optimale Werkzeugorientierung erfordern
- Hochwertige Luft- und Raumfahrt- oder Medizinkomponenten geometrische Komplexität erfordern, die mit indexierter Positionierung nicht erreichbar ist
| Faktor | 4-Achsen-CNC | 5 Axis CNC |
|---|---|---|
| Bewegungsachsen | X, Y, Z + A-Rotation | X, Y, Z + 2 Rotationsachsen |
| Freiformflächenbearbeitung | Begrenzt | Ausgezeichnet |
| Hinterschneidungszugang | Nein | Ja |
| Programmierkomplexität | Mäßig | Hoch |
| Maschinenkosten | $80.000–$300.000 | $400.000–$1.000.000+ |
| Maschinenstundensatz | Mäßig | Hoch |
| Optimale Geometrie | Zylindrisch, indexiert mehrseitig | Komplexe Freiformen, Hinterschneidungen, Schaufelprofile |
| Verhältnis Fähigkeit zu Kosten | ~80% Leistungsfähigkeit zu 50–70% der Kosten | Volle Leistungsfähigkeit, volle Kosten |
Ein nützliches Arbeitsprinzip: Wenn eine Teilezeichnung in Merkmale zerlegt werden kann, die alle innerhalb von 360° A-Achsen-Rotation ohne Werkzeugneigung erreichbar sind, ist 4-achsige indexierte Bearbeitung ausreichend. Wenn irgendwelche Merkmale erfordern, dass sich das Werkzeug in unterschiedlichen Winkeln zur Rotationsachse nähert, ist 5-Achsen-Bearbeitung erforderlich.
Beste Anwendungen für 4-Achsen-CNC-Maschinen
Wellen, Rollen und zylindrische Komponenten
Zylindrische Teile sind die natürliche Domäne der 4-Achsen-Bearbeitung. Die A-Achsen-Rotation setzt die Umfangsfläche kontinuierlich frei, sodass Passfedernuten, Querbohrungen, Abflachungen, Umfangsnuten und radiale Merkmale ohne Umspannen bearbeitet werden können. Die Konzentrizität bearbeiteter Merkmale relativ zur Wellenmittellinie wird durch die Drehachse aufrechterhalten – mechanisch genauer als das erneute Spannen einer bereits gedrehten Welle in einem separaten Arbeitsgang.
Dies gilt für Antriebswellen, Rollen, Buchsen, Spindeln und jede Komponente, bei der Merkmale um eine zentrale Achse verteilt sind. In unserer Produktionserfahrung mit industriellen Automatisierungswellen erreicht die 4-Achsen-Bearbeitung von Querbohrungen und Passfedernuten im selben Setup wie Profilmerkmale konsistent eine positionsgenauigkeit von Merkmal zu Merkmal von ±0,01 mm oder besser – Ergebnisse, die mit mehrfach aufgespannten 3-Achsen-Ansätzen schwer zu reproduzieren sind.
Mehrseitige Gehäuse, Ventilkörper und Verteiler
Komponenten, die bearbeitete Merkmale auf vier, fünf oder sechs Flächen erfordern – Bolzenlochbilder, Anschlüsse, Passbohrungen, Senkungen – sind starke Kandidaten für die 4-Achsen-Bearbeitung. Die indexierte Rotation präsentiert jede Fläche dem Schneidwerkzeug ohne Umspannen. Positionsbeziehungen zwischen Merkmalen auf verschiedenen Flächen werden von der Maschine gesteuert und nicht durch manuelle Neuausrichtung. Hydraulische Ventilkörper, pneumatische Verteiler, Getriebegehäuse und elektronische Steckverbinderblöcke fallen alle in diese Kategorie und zeigen typischerweise eine Zykluszeitreduzierung von 30–50% gegenüber 3-Achsen-Mehrfachaufspann-Ansätzen.
Luftfahrt-Strukturkomponenten (Nicht-Freiform)
Luftfahrt-Halterungen, Montageblöcke, Aktuatorgehäuse und Steckverbinderkomponenten erfordern häufig Mehrflächenbearbeitung mit engen Positionstoleranzen – aber sie sind nicht die Freiformflächen mit kontinuierlich gekrümmten Oberflächen, die simultane 5-Achsen-Bearbeitung erfordern. Für diese Klasse von Luftfahrtteilen erreicht die 4-achsige indexierte Bearbeitung die erforderliche Genauigkeit und Oberflächenqualität zu deutlich geringeren Kosten als die 5-Achsen-Bearbeitung. Laut der Aerospace Industries Association (AIA) ist die mehrachsige CNC-Bearbeitung die Standardproduktionsmethode für bearbeitete Luftfahrtkomponenten, wobei die Achsenanzahl basierend auf der geometrischen Komplexität gewählt wird.
Medizinische zylindrische Komponenten
Knochenschrauben, orthopädische Befestigungselemente, chirurgische Instrumentenschäfte und Dentalimplantat-Rohlinge sind überwiegend zylindrisch mit Merkmalen, die um die Achse verteilt sind – eine ideale 4-Achsen-Geometrie. Der Vorteil des Einzel-Setups ist in der medizinischen Fertigung besonders wertvoll, wo die Minimierung der Werkstückhandhabung das Kontaminationsrisiko reduziert. Die Anforderungen des Qualitätssystems ISO 13485 betonen Prozesswiederholbarkeit; die 4-Achsen-Bearbeitung mit Einzel-Setup verbessert die Wiederholbarkeit direkt, indem sie Umspannvariablen reduziert.
Zahnradrohlinge und rotative Gravur
Zahnradrohlinge erfordern eine gleichmäßige Verteilung der Merkmale um den Umfang – eine inhärent 4-achsige Geometrie. Die rotative Gravur von Seriennummern, Logos und Teilekennzeichnungen auf zylindrischen Oberflächen ist eine weitere Anwendung, bei der der kontinuierliche 4-Achsen-Betrieb konsistente Tiefe und Abstände erzeugt, die manuelles Indexieren nicht erreichen kann.
Vorteile der 4-Achsen-CNC-Bearbeitung
Reduzierte Vorrichtungskomplexität und -kosten
Die 3-achsige Mehrflächenbearbeitung erfordert eine separate Vorrichtung für jede Aufspannorientierung. Die Konstruktion, Fertigung und Wartung mehrerer dedizierter Vorrichtungen verursacht zusätzliche Anschaffungskosten und führt Vorrichtungs-zu-Vorrichtungs-Variationen als Qualitätsrisiko ein. Die 4-Achsen-Bearbeitung reduziert dies auf eine einzige Vorrichtung für den gesamten Arbeitsgang, eliminiert Vorrichtungseinrichtungskosten und vereinfacht die Qualitätskontrollkette.
Geringere Ausschussrate durch Positionierfehler
Beim Umspannen werden Maßfehler eingeführt. Ausrichtungsfehler durch Neupositionierung bleiben unsichtbar, bis die Inspektion zeigt, dass Positionstoleranzen zwischen Merkmalen auf verschiedenen Flächen außerhalb der Spezifikation liegen – zu diesem Zeitpunkt ist das Teil oft nicht mehr zu retten. Die 4-Achsen-Bearbeitung mit Einzel-Setup eliminiert diese Fehlerart. Basierend auf unseren Produktionsdaten für Mehrflächenkomponenten reduzierte die Umstellung von 3-Achsen-Mehrfachaufspannung auf 4-Achsen-Einzelaufspannung den positionsbedingten Ausschuss um 60–80% bei komplexen Gehäusen.
Höherer Durchsatz für Serienproduktion
Die Einsparungen bei der Rüstzeit summieren sich über die Chargengrößen. Für eine 100-teilige Charge einer 4-Flächen-Komponente mit 15 Minuten Neupositionierung pro Fläche in der 3-Achsen-Bearbeitung beträgt der gesamte Rüstaufwand 100 × 3 Neupositionierungsschritte × 15 Minuten = 75 Stunden. Die äquivalente 4-Achsen-Charge hat eine A-Achsen-Neupositionierung von ungefähr 30 Sekunden pro Fläche – die gesamte Neupositionierungszeit über die Charge fällt unter 2 Stunden. Diese 73-Stunden-Differenz ist eine direkte Zykluszeitreduzierung, die sich in niedrigeren Stückkosten und schnellerer Lieferung übersetzt.
Automatisierungskompatibilität
4-Achsen-Maschinen mit Palettenwechslern oder robotergestützter Teilebeladung können unbeaufsichtigte Mehrflächenbearbeitung durchführen – die Maschine lädt, indexiert durch alle Flächen und vervollständigt das Teil ohne Bedienereingriff zwischen den Flächen. Dies macht die 4-Achsen-Bearbeitung gut geeignet für Lights-Out-Produktionsumgebungen, in denen Arbeitskostenreduzierung eine Fertigungsstrategie ist.
Grenzen von 4-Achsen-CNC-Maschinen
Zu verstehen, wo die 4-Achsen-Bearbeitung nicht mehr das richtige Werkzeug ist, ist genauso wichtig wie zu wissen, wo sie hervorragt.
Kein Zugang zu Hinterschneidungen oder verdeckten Merkmalen
Die A-Achse rotiert das Werkstück um eine Achse, aber das Schneidwerkzeug behält eine feste Orientierung relativ zur Spindel bei. Merkmale, die nur durch Neigen des Werkzeugs erreichbar sind – Hinterschneidungen, negative Winkel, verdeckte innere Geometrien – können in der Standard-4-Achsen-Bearbeitung nicht erreicht werden. Diese Geometrien erfordern 5-Achsen-Bearbeitung oder Sekundäroperationen in einem anderen Setup.
Nicht geeignet für Freiformflächen
Kontinuierlich gekrümmte Oberflächen mit variierenden Normalenvektoren — Turbinenschaufelprofile, Verdichterradkanäle, aerodynamische Verkleidungen — erfordern eine simultane mehrachsige Werkzeugorientierungssteuerung, die 4-Achs-Maschinen nicht bieten können. Der Versuch, diese Oberflächen mit indexierter Positionierung anzunähern, erzeugt facettierte Oberflächen, die die geometrischen Genauigkeitsanforderungen nicht erfüllen.
Steifigkeitsgrenzen der Rotationsachse
Der Rundtisch oder das Spannfutter, das die A-Achsen-Bewegung ermöglicht, führt eine Nachgiebigkeit ein, die bei fester Vorrichtungsklemmung nicht vorhanden ist. Lange, schwere oder asymmetrische Werkstücke können unter Schnittkräften Durchbiegung oder Vibration erfahren, insbesondere bei schweren unterbrochenen Schnitten. Dies erfordert in einigen Fällen konservativere Schnittparameter. Bei langen Wellen adressiert die Reitstocksupport-Unterstützung dies teilweise, indem sie einen zweiten Stützpunkt bietet. Bei schweren prismatischen Teilen muss die Tragfähigkeit des Rundtisches gegen Werkstückgewicht und Schnittkraftgröße bewertet werden.
Komplexere CAM-Programmierung als bei 3 Achsen
Simultane 4-Achsen-Programmierung erfordert CAM-Software, die 4-Achsen-Werkzeugpfadgenerierung und Kollisionssimulation unterstützt. Indexierte Programmierung ist relativ unkompliziert, aber simultane 4-Achsen-Werkzeugpfade für komplexe zylindrische Merkmale erfordern mehr Programmierzeit und Fachkenntnis als standardmäßige 3-Achsen-Arbeit. Bei kleinen Stückzahlen einfacher Teile ist diese Investition möglicherweise nicht gerechtfertigt.
4-Achsen-CNC-Maschinenkosten: Ausrüstungsinvestition und Zerspanungswirtschaftlichkeit
Ausrüstungspreisklassen
| Maschinenkategorie | Ungefähre Kosten (USD) | Typische Leistungsfähigkeit |
|---|---|---|
| Desktop-/Hobby-4-Achsen-CNC | $5.000–$20.000 | Nur leichte Materialien, geringe Präzision |
| Einstiegsindustriell (3+1 Rundtisch) | $30.000–$80.000 | Allgemeine Industrieteile, mittlere Toleranz |
| Mittelklasse-VMC + 4. Achse | $80.000–$200.000 | Präzisionsproduktion, die meisten Industrielegierungen |
| Produktionsklasse 4-Achsen | $200.000–$500.000+ | Luft- und Raumfahrt, enge Toleranzen, automatisierungsbereit |
Für OEM-Fertigungsanwendungen decken die Kategorien Einstiegsindustriell und Mittelklasse die Mehrheit der Produktionsanforderungen ab. Die Produktionsklasse ist relevant für Luft- und Raumfahrt- sowie Medizinprogramme, die Prozesszertifizierung, automatische Beladung und konsistente ±0,005-mm-Fähigkeit erfordern.
Schlüsselfaktoren, die die Maschinenkosten bestimmen
Spindelleistung — höhere Drehzahlen (12.000–24.000 U/min) verbessern den Durchsatz bei Aluminium und Leichtlegierungen; höheres Drehmoment bewältigt Stahl und Titan.
Qualität des Rundtisches — der Unterschied zwischen einem einfachen pneumatischen Indexierer und einem präzisen Servo-Rundtisch ist der Unterschied zwischen ±0,1° und ±0,005° Winkelpositioniergenauigkeit. Für enge Winkelfunktionsbeziehungen ist ein präziser Servo-Rundtisch unerlässlich.
CNC-Steuerung — Fanuc-, Siemens- und Heidenhain-Steuerungen unterstützen echte simultane 4-Achsen-Interpolation. Einsteigersteuerungen unterstützen möglicherweise nur indexierten 3+1-Betrieb, was den Anwendungsbereich einschränkt.
Maschinensteifigkeit — Kastenbettbauweise bietet höhere Steifigkeit für schwere unterbrochene Schnitte; Linearführungen bieten bessere dynamische Leistung für Hochgeschwindigkeits-Schlichtbearbeitung.
Die Gesamtteilkosten sind die richtige Vergleichskennzahl
Für OEM-Käufer, die Angebote von Lieferanten für 4-Achsen-Arbeiten bewerten, sind die relevanten Wirtschaftlichkeiten die Gesamtteilkosten – nicht allein der Maschinenstundensatz. Eine 4-Achsen-Maschine mit $85/Stunde, die ein 4-Seiten-Teil in einem 45-minütigen Setup fertigt, erzeugt niedrigere Teilekosten als eine 3-Achsen-Maschine mit $60/Stunde, die vier Setups mit insgesamt 2 Stunden erfordert – noch bevor Inspektions- und Ausschussrisiken berücksichtigt werden.
DFM-Richtlinien für die 4-Achsen-CNC-Bearbeitung
Konstruktionsentscheidungen haben mehr Einfluss auf die Kosten der 4-Achsen-Bearbeitung, als die meisten Ingenieure annehmen. Für den 4-Achsen-Betrieb optimierte Teile werden schneller bearbeitet, erfordern weniger Werkzeugwechsel und erzielen bessere Qualitätsergebnisse als Teile, die ohne Berücksichtigung der Rotationsachsenbeschränkungen konstruiert wurden.
Merkmale an der Rotationsachse ausrichten
Die effizientesten 4-Achsen-Konstruktionen organisieren alle Merkmale um eine gemeinsame Rotationsachse. Merkmale, die um eine zentrale Wellenachse verteilt sind oder auf Flächen in regelmäßigen Winkelintervallen (90°, 120°, 60°) liegen, werden sequenziell mit einfacher A-Achsen-Indexierung bearbeitet. Merkmale auf nicht zusammenhängenden Ebenen, die ein erneutes Aufspannen an einer Achse außerhalb der A-Achsen-Rotation erfordern, erzwingen zusätzliche Setups – wodurch der 4-Achsen-Vorteil entfällt.
Tiefe schmale Taschen und dünne Wände vermeiden
Tiefe, schmale Taschen erfordern Werkzeuge mit großer Reichweite, die unter Schnittkräften ausweichen – verstärkt bei 4-Achsen-Aufbauten, bei denen die Rotationsachse zusätzliche Nachgiebigkeit einbringt. Das empfohlene Tiefen-zu-Breiten-Verhältnis für Taschen beträgt 3:1 oder weniger. Dünne Wände unter 1,5–2 mm bei Titan oder Edelstahl und unter 1 mm bei Aluminium erfordern konservative Schnittparameter, die die Zykluszeit verlängern. Wo es die Funktion zulässt, reduzieren eine größere Taschenbreite, zusätzliche Eckradien (mindestens gleich 30% der Taschentiefe) und eine erhöhte Mindestwandstärke die Bearbeitungszeit und verbessern die Dimensionsstabilität.
Konstruktion für Reitstockunterstützung bei langen Wellen
Bei Wellen- oder zylindrischen Teilen, die länger als etwa 4–5× des Durchmessers sind, verursachen Schnittkräfte ohne Reitstockunterstützung Werkstückdurchbiegung und Rattern. Die Einbeziehung eines Standard-Zentrierlochs (60° eingeschlossener Winkel) an beiden Enden von Wellenteilen ermöglicht eine Reitstockunterstützung während der gesamten Bearbeitungsoperation – ein einfaches Konstruktionsmerkmal, das die erreichbare Toleranz und Oberflächengüte bei langen zylindrischen Bauteilen erheblich verbessert.
Enge Toleranzen selektiv anwenden
Bei der 4-Achsen-Bearbeitung sind enge Toleranzen bei der Rotationspositionierung (Winkelmerkmalposition, Flächen-zu-Flächen-Rechtwinkligkeit) zu relativ geringen Kosten erreichbar, da sie von der Rotationsachse gesteuert werden – einem maschinengesteuerten Parameter. Enge Maßtoleranzen an der Merkmalsgeometrie erfordern dieselben konservativen Bearbeitungsparameter wie in jedem Prozess. Wenden Sie ±0,01 mm oder engere Toleranzen an, wo Montage oder Funktion dies spezifisch erfordern; lassen Sie ISO-2768-m-Toleranzen bei nicht funktionaler Geometrie zu.
Nach unserer Erfahrung bei der Prüfung von 4-Achsen-Teilezeichnungen befinden sich 20–30% der engen Toleranzen bei typischen Industriekomponenten an nicht funktionalen Merkmalen, wo eine Lockerung auf Standardtoleranzen die Bearbeitungskosten um 10–20% reduzieren würde, ohne die Produktleistung zu beeinträchtigen.
DFM-Checkliste für 4-Achsen-Teile
| Entwurfsfrage | DFM-Maßnahme |
|---|---|
| Sind alle Merkmale innerhalb der 360°-A-Achsen-Rotation zugänglich? | Alle Merkmale, die eine Werkzeugneigung erfordern, neu konstruieren |
| Sind die Taschen-Tiefen-zu-Breiten-Verhältnisse ≤ 3:1? | Taschenbreite erhöhen oder Tiefe reduzieren |
| Haben Wellen, die länger als 4× des Durchmessers sind, Zentrierlöcher? | Zentrierlöcher für Reitstockunterstützung hinzufügen |
| Liegen Winkelfunktionen in regelmäßigen Intervallen vor? | Programmierung vereinfachen und Indexanzahl reduzieren |
| Sind enge Toleranzen auf funktionale Merkmale beschränkt? | ISO 2768-m auf nicht kritische Geometrie anwenden |
| Sind innere Ecken mit Radius ≥ 30% der Taschentiefe versehen? | Tauchoperationen an Ecken eliminieren |
Branchen, die 4-Achsen-CNC-Maschinen einsetzen
Luft- und Raumfahrt
Die Luft- und Raumfahrt nutzt die 4-Achsen-Bearbeitung umfassend für Strukturhalterungen, Montageblöcke, Aktuatorgehäuse und Steckverbinderkomponenten – die prismatischen, mehrflächigen Strukturteile, die einen großen Anteil der Flugzeugzellen- und Avionik-Hardware ausmachen. Diese Teile erfordern enge Positionstoleranzen über mehrere Flächen hinweg, die die 4-Achsen-Bearbeitung in einem einzigen Setup ohne die Kosten von 5-axis liefert. Die Unterscheidung ist wichtig: Die 4-Achsen-Bearbeitung bewältigt prismatische mehrflächige Luftfahrtkomponenten effektiv, ist jedoch nicht geeignet für Tragflächenprofile, Laufradschaufeln oder Formen mit kontinuierlich variierender Geometrie.
Medizinisch
Die Medizingeräteherstellung nutzt 4-Achsen-Bearbeitung für Knochenschrauben, orthopädische Befestigungselemente, chirurgische Wellen und Implantat-Vorformen – überwiegend zylindrische Teile mit umlaufenden Merkmalen, die natürliche 4-Achsen-Geometrien darstellen. Die Bearbeitung in einem einzigen Setup reduziert die Werkstückhandhabung und das damit verbundene Kontaminationsrisiko, was direkt für die ISO 13485-Prozesskontrollanforderungen relevant ist.
Industrielle Automatisierung
Automationssysteme basieren auf Wellen, Zahnrädern, Kupplungen und rotierenden Komponenten – der stärksten Kategorie von 4-Achsen-Anwendungen. Die präzise Ausrichtung radialer Merkmale (Querbohrungen, Passfedernuten, Timing-Markierungen) an Automationswellen erfordert die Winkelpositioniergenauigkeit, die Servo-Rundtische bieten. Die Serienproduktion von Automationshardware profitiert ebenfalls erheblich von den Setup-Einsparungen der 4-Achsen-Bearbeitung über Chargenmengen hinweg.
Verteidigung und Elektronik
Verteidigungskomponenten – Präzisionsgehäuse, Montagestrukturen, Sensorgehäuse – erfordern oft mehrseitige Bearbeitung mit Rückverfolgbarkeitsanforderungen, die eine Einspannungsverarbeitung begünstigen. Die Elektronikfertigung nutzt 4-Achsen für Steckverbindergehäuse, HF-Komponenten und Kühlkörperstrukturen, die mehrseitige Geometrie mit engen Maßanforderungen kombinieren.
Auswahl der richtigen 4-Achsen-CNC-Konfiguration
Die Abstimmung der Maschinenkonfiguration auf die Produktionsanforderungen ist eine Entscheidung über die Investitionseffizienz. Eine Überdimensionierung der Leistungsfähigkeit erhöht die Kosten ohne Nutzen; eine Unterdimensionierung erzwingt Prozessumwege, die die Effizienzvorteile der 4-Achsen-Bearbeitung untergraben.
| Produktionsszenario | Empfohlene Konfiguration |
|---|---|
| Prototyping, allgemeine Industrie | VMC + indexierender Rundtisch, Standardsteuerung |
| Zylindrische Serienproduktion (Wellen) | 4-Achsen mit Reitstockunterstützung, Servo-Rundtisch |
| Mehrseitige Präzisionskomponenten | Mittelklasse-VMC + Präzisions-Servo-Rundtisch |
| Hochvolumen-automatisierte Produktion | 4-Achsen-Bearbeitung mit Palettenwechsler oder Roboterbeladung |
| Simultane zylindrische Konturen | Maschine mit echtem 4-Achsen-Interpolations-Controller |
Für Käufer, die CNC-Zulieferer bewerten, sind die relevanten Fragen: Verfügt die 4-Achsen-Ausstattung des Lieferanten über einen Präzisions-Servo-Rundtisch (nicht nur einen pneumatischen Indexierer)? Unterstützt der Controller den simultanen 4-Achsen-Betrieb? Wie hoch ist die Belastbarkeit des Rundtisches im Verhältnis zum Werkstückgewicht? Diese Fragen trennen prozessfähige Lieferanten von solchen mit 4-Achsen-Kapazität, die möglicherweise nicht die Toleranz und Konsistenz liefern, die für präzise Mehrseiten-Bauteile erforderlich sind.
Wichtigste Erkenntnisse
- Eine 4-Achsen-CNC-Maschine fügt eine A-Achsen-Rotation hinzu zur X/Y/Z-Bewegung, wodurch Mehrseiten-Bearbeitung in einer einzigen Aufspannung ermöglicht wird und Positionierfehler sowie Zeitkosten durch erneutes Spannen entfallen.
- Indexierte 4-Achsen-Bearbeitung (Drehen-Stoppen-Schneiden) deckt die Mehrheit industrieller Mehrseiten-Bauteile ab; simultane 4-Achsen-Bearbeitung ist nur für spiralförmige und kontinuierlich gekrümmte zylindrische Merkmale erforderlich.
- Rüstzeit-Einsparungen von 50–80% sind typisch für Mehrseiten-Bauteile beim Wechsel von 3-Achsen- auf 4-Achsen-Bearbeitung, mit entsprechenden Reduzierungen bei Positionsausschuss.
- Vier-Achsen-Bearbeitung liefert etwa 80% der 5-axis-Fähigkeit zu 50–70% der Kosten für Teile mit rotations- oder indexierter Flächengeometrie — 5-axis ist nur für Freiformflächen, Hinterschneidungen und kontinuierlich abgewinkelte Merkmale erforderlich.
- Beste 4-Achsen-Anwendungen sind Wellen, zylindrische Komponenten, Mehrseiten-Gehäuse, Ventilkörper, Luftfahrt-Strukturhalterungen, medizinische zylindrische Teile und jede Geometrie, bei der Merkmale um eine Rotationsachse verteilt sind.
- DFM für 4-Achsen-Bearbeitung bedeutet, Merkmale an der Rotationsachse auszurichten, tiefe schmale Taschen zu vermeiden, Reitstock-Unterstützung bei langen Wellen vorzusehen und enge Toleranzen selektiv anzuwenden.
- Für Käufer von OEM, bedeutet die Bewertung der 4-Achsen-Fähigkeit eines Lieferanten die Bestätigung der Servo-Rundtisch-Präzision, der simultanen Interpolationsfähigkeit des Controllers und der Belastbarkeit — nicht nur, ob eine 4. Achse vorhanden ist.
Häufig gestellte Fragen
Was ist eine 4-Achsen-CNC-Maschine und wie funktioniert sie?
Eine 4-Achsen-CNC-Maschine fügt eine rotierende A-Achse zur standardmäßigen 3-Achsen-X/Y/Z-Bearbeitung hinzu, sodass sich das Werkstück während des Schneidens drehen kann. Die A-Achse ist auf dem Maschinentisch montiert, wobei das Werkstück in einem Futter oder auf einer rotierenden Vorrichtung gespannt ist. CNC-Programme koordinieren die Werkzeugbewegung in X, Y und Z mit der A-Achsen-Rotation und präsentieren mehrere Flächen oder den gesamten Umfang eines Teils dem Schneidwerkzeug in einer einzigen Aufspannung. Dies eliminiert das manuelle Umpositionieren, das bei der 3-Achsen-Bearbeitung für Mehrseiten-Bauteile erforderlich ist, reduziert die Rüstzeit um 50–80% und verbessert die Positionsgenauigkeit durch die Aufrechterhaltung einer kontinuierlichen Bezugsbasis während des gesamten Vorgangs.
Was ist der Unterschied zwischen 3-Achsen- und 4-Achsen-CNC-Bearbeitung?
Drei-Achsen-CNC-Maschinen bewegen das Schneidwerkzeug nur in X-, Y- und Z-Richtung. Mehrseiten-Bearbeitung auf einer 3-Achsen-Maschine erfordert manuelles Umpositionieren und erneutes Spannen für jede Fläche — jede Umpositionierung bringt Zeit, Kosten und potenzielle Positionierfehler mit sich. Die Vier-Achsen-Bearbeitung fügt die A-Achse hinzu, die das Werkstück dreht, um verschiedene Flächen und Umfangsflächen ohne erneutes Spannen freizulegen. Für Teile mit Merkmalen auf drei oder mehr Flächen oder mit Umfangsgeometrie erzeugt die 4-Achsen-Bearbeitung typischerweise niedrigere Gesamtteilkosten trotz höherem Maschinenstundensatz, da die Rüsteinsparungen die Kostendifferenz überwiegen. Für einfache einseitige Teile bleibt die 3-Achsen-Bearbeitung die wirtschaftlichere Wahl.
Kann eine 4-Achsen-CNC-Maschine eine 5-Achsen-Maschine ersetzen?
Manchmal — aber nur für bestimmte Geometrietypen. Die Vier-Achsen-Bearbeitung ist ausreichend für Teile mit Rotationssymmetrie, Merkmalen auf diskreten indexierten Flächen und radialen oder umfänglichen Merkmalen, die innerhalb von 360° A-Achsen-Rotation erreichbar sind. Für diese Geometrien bewältigt die 4-Achsen-Bearbeitung etwa 80% der 5-axis-Fähigkeit zu 50–70% der Kosten. Die Fünf-Achsen-Bearbeitung ist erforderlich für Teile mit kontinuierlich gekrümmten Freiformflächen (Turbinenschaufeln, Impeller), Hinterschneidungen, die nur durch Neigen des Werkzeugs erreichbar sind, und komplexe Mehrwinkel-Geometrien, die nicht in indexierte Positionen zerlegt werden können. Die praktische Frage: Können alle Teilemerkmale innerhalb von 360° A-Achsen-Rotation ohne Werkzeugneigung erreicht werden? Wenn ja, ist 4-Achsen-Bearbeitung ausreichend.
Welche Teile eignen sich am besten für die 4-Achsen-CNC-Bearbeitung?
Die stärksten Anwendungen sind: Wellen und Rollen mit Umfangsmerkmalen (Passfedernuten, Querbohrungen, Nuten); Mehrseiten-Prismengehäuse mit Merkmalen auf 3–6 Flächen; Ventilkörper und Hydraulikverteiler mit Anschlüssen auf mehreren Flächen; Zahnradrohlinge und zylindrische Komponenten mit gleichmäßig verteilten Merkmalen; Luftfahrt-Strukturhalterungen und Montageblöcke mit engen Positionstoleranzen über Flächen hinweg; medizinische zylindrische Teile wie Knochenschrauben und Instrumentenschäfte; und jede Komponente, bei der Merkmale um eine zentrale Rotationsachse organisiert sind. Teile mit einfacher einseitiger Geometrie sind mit 3-Achsen-Bearbeitung besser bedient; Teile mit komplexer Freiform- oder Hinterschneidungsgeometrie erfordern 5-axis.
Wie genau ist die 4-Achsen-CNC-Bearbeitung?
Bei industriellen Servo-Rundtisch-Aufbauten erreicht die 4-Achsen-Bearbeitung eine Winkelpositioniergenauigkeit von ±0,005° oder besser und lineare Maßtoleranzen von ±0,01 mm bei Standardmerkmalen. Der Vorteil der Einzelaufspannung macht die 4-Achsen-Bearbeitung für Mehrseiten-Bauteile oft genauer als die 3-Achsen-Bearbeitung, da sie den kumulativen Positionierfehler durch erneutes Spannen eliminiert. Die kritische Variable ist die Rundtischqualität — ein Präzisions-Servo-Rundtisch ist grundlegend genauer als ein pneumatischer Indexierer, und der Unterschied zeigt sich deutlich in den Positionstoleranzergebnissen bei eng tolerierten Mehrseiten-Komponenten.
Wie viel kostet die 4-Achsen-CNC-Bearbeitung im Vergleich zur 3-Achsen- und 5-Achsen-Bearbeitung?
Maschinenstundensätze für die 4-Achsen-Bearbeitung liegen typischerweise 20–40 % über den 3-Achsen-Sätzen, bedingt durch höhere Anlagenkosten und Programmierkomplexität. Bei mehrseitigen Bauteilen führen die Rüstzeitersparnisse der 4-Achsen-Bearbeitung jedoch oft zu niedrigeren Gesamtteilkosten als bei 3 Achsen, trotz des höheren Satzes. Im Vergleich zu 5 Achsen liegt die 4-Achsen-Bearbeitung 40–60 % unter den Maschinenkosten, mit deutlich geringerem Programmieraufwand und geringerer Rüstkomplexität für Teile im 4-Achsen-Bereich. Der korrekte Kostenvergleich ist immer die Gesamtteilkosten – Material, Rüsten, Bearbeitung, Prüfung und Nacharbeit – nicht nur der Maschinenstundensatz.
Was sind die Einschränkungen der 4-Achsen-Bearbeitung?
Die Hauptbeschränkungen sind: Unfähigkeit, Hinterschneidungen oder Merkmale zu erreichen, die eine Werkzeugneigung erfordern (diese benötigen 5 Achsen); begrenzte Fähigkeit für Freiformflächen mit kontinuierlich variierender Geometrie; Steifigkeitsgrenzen der Drehachse, die ohne Reitstockunterstützung zu Durchbiegung oder Rattern bei sehr langen oder schweren Werkstücken führen können; und komplexere Programmierung als bei 3 Achsen, insbesondere für den simultanen 4-Achsen-Betrieb. Vier Achsen besetzen einen klar definierten Fähigkeitsbereich – leistungsfähiger als 3 Achsen für mehrseitige und zylindrische Geometrien, weniger leistungsfähig als 5 Achsen für komplexe dreidimensionale Oberflächen. Die Abstimmung des Prozesses auf die Geometrie ist der Schlüssel, um die Kosten- und Qualitätsvorteile der 4-Achsen-Bearbeitung zu erreichen.
Was sollten Käufer bei der Bewertung eines 4-Achsen-Lieferanten fragen?
Die wichtigsten Fragen sind: Verfügt der Drehtisch über einen präzisen Servoantrieb und wie hoch ist die Winkelpositioniergenauigkeit? Unterstützt die Steuerung echte simultane 4-Achsen-Interpolation oder nur 3+1-Indexbetrieb? Wie hoch sind die Lastkapazität des Drehtisches und der maximale Schwenkdurchmesser? Kann der Lieferant Prüfberichte mit datumsbezogenen Positionsmessungen für mehrseitige Merkmale bereitstellen? Für Luft- und Raumfahrt- oder Medizinteile: Verfügt der Lieferant über eine Prozesszertifizierung (AS9100, ISO 13485), die den 4-Achsen-Betrieb abdeckt? Diese Fragen identifizieren, ob die 4-Achsen-Ausstattung eines Lieferanten konsistent die Positionsgenauigkeit und Prozesskontrolle liefern kann, die Präzisions-Mehrseitenbauteile erfordern.
Verfasst vom technischen Team mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung über 3-Achsen-, 4-Achsen- und 5-Achsen-Bearbeitung für Luft- und Raumfahrt, Medizintechnik, industrielle Automatisierung und Fertigungsanwendungen. Technische Referenzen: Aerospace Industries Association (AIA) Manufacturing Technology Report, ISO 230-1 (Genauigkeitsprüfung von Werkzeugmaschinen), ISO 13485 (Qualitätsmanagementsysteme für Medizinprodukte).
Beschaffung von Präzisions-Mehrseiten- oder Zylinderbauteilen?
Bei uns umfasst unsere 4-Achsen-CNC-Bearbeitungskapazität präzise Servo-Drehtische, simultane 4-Achsen-Interpolation für zylindrische Merkmale und vollständige Prüfung mit datumsbezogener Positionsberichterstattung. Wir prüfen jeden 4-Achsen-Auftrag vor der Angebotserstellung auf Rotationsachsen-Ausrichtung, DFM-Optimierung und Toleranzmachbarkeit – so erhalten Sie genaue Preise und fertigbare Teile, keine Überraschungen nach Produktionsbeginn.
[DFM-Prüfung und 4-Achsen-CNC-Bearbeitungsangebot anfordern →]


