
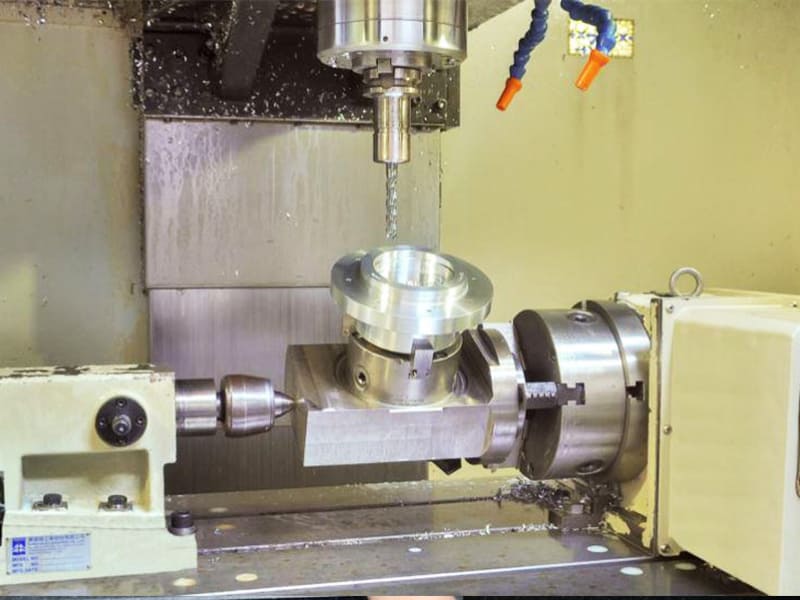
Respuesta rápida: Una máquina de 4 ejes CNC añade un eje rotatorio A al movimiento estándar de 3 ejes X/Y/Z, permitiendo que la pieza de trabajo gire durante el corte. Esto permite el mecanizado de múltiples lados en una sola configuración, eliminando el reposicionamiento que aumenta tiempo, costo y error de tolerancia en el trabajo de 3 ejes. El tiempo de configuración típicamente se reduce 50–80% para componentes de múltiples caras. Un 4º eje no es un reemplazo para el mecanizado 5-axis — no puede inclinar la herramienta ni acceder a socavados — pero maneja aproximadamente 80% de la capacidad al 50–70% del costo para las geometrías de pieza adecuadas.
¿Qué es una Máquina de 4 Ejes CNC?
Una máquina de 4 ejes CNC es un sistema de fresado que añade un eje rotatorio — designado como eje A — a los ejes lineales estándar X, Y y Z del mecanizado convencional de 3 ejes. El eje A rota la pieza de trabajo alrededor del eje X, exponiendo diferentes superficies a la herramienta de corte sin reposicionamiento manual.
Los cuatro ejes trabajan juntos de la siguiente manera:
- Eje X — movimiento de la herramienta izquierda/derecha
- Eje Y — movimiento de la herramienta adelante/atrás
- Eje Z — movimiento de la herramienta arriba/abajo
- Eje A — movimiento rotacional alrededor del eje X (la pieza de trabajo rota)
En la práctica, la pieza de trabajo se monta en una mesa rotatoria o mandril unido a la base de la máquina. El programa CNC coordina el movimiento de la herramienta de corte en X, Y y Z con la rotación del eje A, permitiendo que la máquina presente múltiples caras de una pieza a la herramienta dentro de una configuración continua.
Esta capacidad cambia significativamente la economía del mecanizado de múltiples caras. Un componente hexagonal mecanizado en un centro de 3 ejes requiere seis configuraciones separadas — seis operaciones de sujeción, seis alineaciones, seis oportunidades de introducir error de posicionamiento. El mismo componente en una máquina de 4 ejes se completa en una sola configuración, con el eje A indexando cada cara en posición. El tiempo de configuración se reduce, la precisión posicional mejora y el riesgo de acumulación de tolerancias entre configuraciones se elimina.
Mecanizado de 4 Ejes Indexado vs. Continuo: Una Distinción Crítica
No todo el mecanizado de 4 ejes CNC es igual. La distinción entre operación indexada y continua determina qué piezas puede manejar una configuración de 4 ejes — y elegir entre ellas es una de las decisiones de proceso más importantes en el trabajo de 4 ejes.
Mecanizado de 4 Ejes Indexado (Modo 3+1)
La operación indexada — a veces llamada mecanizado 3+1 — sigue una secuencia de rotar-detener-cortar. El eje A rota la pieza a una posición angular definida, se bloquea en su lugar, y luego procede el corte estándar de 3 ejes. Cuando esa cara está completa, el eje A rota a la siguiente posición y el proceso se repite.
Este es el enfoque de 4 ejes más común en el mecanizado CNC de producción. Es más simple de programar que el de 4 ejes simultáneo, produce condiciones de corte estables (la pieza de trabajo está estacionaria durante el corte) y maneja eficazmente la mayoría de los componentes industriales de múltiples caras.
Mejores aplicaciones: Carcasas prismáticas, cuerpos de válvulas, bloques de conectores, soportes de múltiples caras — cualquier pieza donde las características están ubicadas en caras discretas en posiciones angulares definidas.
Mecanizado de 4 Ejes Continuo (Simultáneo)
El mecanizado simultáneo de 4 ejes coordina la rotación del eje A con el movimiento lineal de la herramienta en tiempo real durante el corte. La pieza de trabajo rota continuamente mientras la herramienta se mueve, produciendo trayectorias de herramienta que envuelven geometría cilíndrica o siguen trayectorias helicoidales.
Este modo requiere programación CAM avanzada y un controlador capaz de interpolación verdadera de 4 ejes. Las condiciones de corte son más dinámicas que en el modo indexado, requiriendo una gestión cuidadosa de parámetros. Sin embargo, permite características — ranuras helicoidales, perfiles de levas, fresado de contornos cilíndricos — que son geométricamente imposibles en modo indexado.
Mejores aplicaciones: Lóbulos de levas, ranuras helicoidales, contornos cilíndricos tipo turbina, grabados rotativos, formas de rosca que requieren rotación sincronizada.
Para la mayoría de las piezas de producción OEM, el mecanizado indexado de 4 ejes ofrece la capacidad requerida con menor complejidad de programación y costo. La operación simultánea se reserva para características genuinamente cilíndricas o helicoidales que no pueden aproximarse mediante posicionamiento indexado.
Cómo el 4º Eje Mejora el Rendimiento del Mecanizado CNC
El 4º eje mejora el rendimiento de fabricación en cuatro dimensiones medibles — no capacidad teórica, sino resultados prácticos de producción.
Reducción del Tiempo de Configuración
En la producción de 3 ejes de piezas de múltiples caras, cada reposicionamiento requiere que el maquinista desbloquee, reposicione, re-indique, re-sujete y re-cero la pieza. En una carcasa compleja de 4 caras, este proceso podría consumir 20–30 minutos por cara — 80–120 minutos de tiempo sin corte antes de que la última cara esté completa.
Con el mecanizado indexado de 4 ejes, las cuatro caras son accesibles dentro de una sola sujeción. El reposicionamiento del eje A toma segundos, no minutos. En nuestra experiencia de producción con carcasas de aluminio de múltiples caras y bloques de conectores de acero inoxidable, convertir de configuraciones de 3 ejes a 4 ejes redujo el tiempo total de configuración sin corte en 60–75% — traduciéndose directamente en menor costo por pieza y mayor utilización de la máquina.
Precisión Posicional Entre Características
Cada vez que una pieza se re-sujeta en el mecanizado de 3 ejes, se introduce un nuevo error de posicionamiento. Incluso maquinistas experimentados que re-indican a ±0.01 mm por cara acumulan acumulación de tolerancias en múltiples configuraciones. En un componente de 4 caras que requiere tolerancia posicional de ±0.02 mm entre caras, esta acumulación puede consumir todo el presupuesto de tolerancia antes de que siquiera se considere la variación de mecanizado.
Una configuración de 4 ejes elimina por completo el error de posicionamiento entre configuraciones. Todas las características se mecanizan desde una única referencia de datum mantenida durante toda la operación. La perpendicularidad y las relaciones posicionales entre caras están controladas por la precisión del eje rotativo de la máquina — típicamente ±0.005° o mejor en mesas rotativas servo industriales — en lugar de por re-sujeción manual.
Consistencia de Superficie Entre Caras
El reposicionamiento manual entre caras en trabajo de 3 ejes a menudo produce desajustes sutiles en las transiciones de cara — alturas de superficie ligeramente diferentes, cambios de paso menores en perfiles mecanizados que resultan del desplazamiento del datum de referencia entre configuraciones. El mecanizado de 4 ejes elimina esto manteniendo una referencia de datum continua durante todo el proceso. El resultado es una mejor consistencia de superficie visual y funcional en toda la pieza — lo cual importa en aplicaciones aeroespaciales y médicas donde la calidad de superficie se inspecciona según estándares estrictos.
Rendimiento y Utilización de la Máquina
La reducción del tiempo de configuración mejora directamente la utilización de la máquina — el porcentaje de horas de máquina disponibles dedicadas al corte en lugar de a la configuración. Para un centro de mecanizado que opera dos turnos de 8 horas, convertir piezas de 3 ejes intensivas en configuración a operación de 4 ejes aumenta rutinariamente el tiempo de corte efectivo del 55–65% de las horas disponibles al 75–85%. Esa mejora en la utilización reduce el costo por pieza sin requerir inversión adicional en equipos.
4 Ejes CNC vs 3 Ejes CNC: ¿Cuál es el Adecuado para Tu Pieza?
La elección entre 3 ejes y 4 ejes no se trata de qué máquina es más avanzada — se trata de qué proceso minimiza el costo total para una geometría de pieza dada. Las máquinas de 4 ejes tienen tarifas horarias más altas, programación más compleja y requieren configuración del eje A. Para las piezas adecuadas, estos costos se compensan con creces por los ahorros en configuración. Para piezas simples, son puro gasto general.
Cuando el 4 Ejes Ofrece Mejor Economía
- Piezas con características en 3 o más caras — los ahorros en configuración justifican rápidamente el costo de programación de 4 ejes
- Piezas cilíndricas con características circunferenciales — chaveteros, agujeros transversales, ranuras radiales alrededor de un eje o rodillo
- Producción de alto volumen de componentes multifacéticos — la ventaja de costo por unidad se compone con la cantidad
- Piezas que requieren tolerancia posicional estricta entre caras — elimina el error de posicionamiento por re-sujeción
Cuando el 3 Ejes es la Mejor Opción
- Piezas 2.5D simples — placas, cubiertas y soportes con características solo en una o dos caras se benefician de la simplicidad del 3 ejes y una tarifa horaria más baja
- Prototipos de bajo volumen — corridas de una sola pieza o de 3 piezas rara vez justifican la inversión en programación de 4 ejes
- Piezas sin geometría rotacional o de múltiples caras — agregar un 4.º eje no aporta ningún beneficio de capacidad y solo añade costo
- Presupuesto ajustado con plazo de entrega corto — la programación de 3 ejes es más rápida; para piezas simples urgentes, el 3 ejes gana en tiempo de entrega
| Criterio | 3 Ejes CNC | 4 Ejes CNC |
|---|---|---|
| Geometría de la pieza | Simple, 1–2 caras | Múltiples caras, cilíndrica, características radiales |
| Complejidad de configuración | Múltiples re-sujeciones | Configuración única |
| Precisión posicional entre caras | Acumulación por re-sujeción | Referencia de datum única |
| Complejidad de programación | Baja | Moderada (indexada) a alta (simultánea) |
| Tarifa horaria de la máquina | Baja | Más alto |
| Costo total de la pieza (múltiples caras) | A menudo más alto | A menudo más bajo |
| Ideal para | Geometría simple, bajo volumen | Geometría compleja, volumen medio-alto |
La regla práctica: si una pieza tiene 3 o más caras con características que deben estar relacionadas posicionalmente entre sí, el 4 ejes es casi siempre más económico que el 3 ejes en el costo total de la pieza — incluso considerando la tarifa horaria más alta — porque el ahorro en configuración supera la diferencia de tarifa.
4 Ejes CNC vs 5 Axis CNC: Capacidad, Costo y la Aplicación Correcta
La comparación entre el mecanizado de 4 ejes y 5-axis es una de las decisiones de selección de proceso más comunes en la fabricación de precisión CNC. La respuesta depende completamente de la geometría de la pieza — y equivocarse en cualquier dirección es costoso.
Lo que el 5 Ejes Añade sobre el 4 Ejes
Una máquina 5-axis CNC añade dos ejes rotacionales adicionales a los tres ejes lineales — típicamente B y C, o A y C dependiendo de la configuración. Estos ejes permiten que la herramienta se incline en cualquier dirección relativa a la pieza de trabajo, habilitando el mecanizado de superficies curvas de forma libre, acceso a socavados y optimización continua de la orientación de la herramienta durante todo el corte.
La Prima de Costo del 5 Ejes
El mecanizado de cinco ejes conlleva una prima de costo significativa: los centros de mecanizado 5-axis de producción típicamente cuestan $400,000–$1,000,000+, en comparación con $80,000–$300,000 para configuraciones capaces de 4 ejes. El tiempo de programación es sustancialmente más largo — el CAM 5-axis requiere simulación completa y verificación de colisiones que el 4 ejes indexado no requiere. La configuración y el utillaje también son más complejos. Para piezas que realmente requieren operación simultánea de 5-axis, esta prima está totalmente justificada. Para piezas manejables en modo indexado de 4 ejes, la prima añade costo sin beneficio.
Cuándo el 4 Ejes Puede Reemplazar al 5 Axis
En nuestra experiencia de producción, una fracción significativa de piezas cotizadas para mecanizado 5-axis puede producirse igualmente bien en 4 ejes a menor costo — cuando la geometría se analiza cuidadosamente en lugar de recurrir por defecto al proceso de mayor capacidad.
El 4 ejes es suficiente cuando:
- Las características están en caras discretas a intervalos angulares regulares (el acceso indexado es adecuado)
- La geometría de la pieza es rotacionalmente simétrica alrededor de un eje (ejes, rodillos, carcasas cilíndricas)
- Las características radiales (agujeros, ranuras, chaveteros) están distribuidas alrededor de un eje central
- No hay superficies curvas continuas ni socavados presentes
El 5-axis es genuinamente requerido cuando:
- La geometría de la superficie cambia continuamente en múltiples direcciones angulares (álabes de impulsores, perfiles aerodinámicos de turbinas)
- Los socavados o características solo son accesibles inclinando la herramienta
- Tolerancias ajustadas en curvatura compleja requieren orientación óptima continua de la herramienta
- Componentes aeroespaciales o médicos de alta gama requieren complejidad geométrica que el posicionamiento indexado no puede lograr
| Factor | 4 Ejes CNC | 5 Axis CNC |
|---|---|---|
| Ejes de movimiento | X, Y, Z + rotación A | X, Y, Z + 2 ejes rotacionales |
| Mecanizado de superficies de forma libre | Limitado | Excelente |
| Acceso a socavados | No | Sí |
| Complejidad de programación | Moderado | Alta |
| Costo de la máquina | $80,000–$300,000 | $400,000–$1,000,000+ |
| Tarifa horaria de mecanizado | Moderado | Alta |
| Mejor geometría | Cilíndrico, múltiples caras indexadas | Forma libre compleja, socavados, perfiles aerodinámicos |
| Relación capacidad vs. costo | Capacidad de ~80% a un costo de 50–70% | Capacidad completa, costo completo |
Un principio de trabajo útil: si un dibujo de pieza puede descomponerse en características que sean accesibles dentro de 360° de rotación del eje A sin requerir inclinación de la herramienta, el mecanizado indexado de 4 ejes es suficiente. Si alguna característica requiere que la herramienta se aproxime en ángulos variables respecto al eje de rotación, se necesita 5-axis.
Mejores aplicaciones para máquinas de 4 ejes CNC
Ejes, rodillos y componentes cilíndricos
Las piezas cilíndricas son el entorno natural del mecanizado de 4 ejes. La rotación del eje A expone continuamente la superficie circunferencial, permitiendo mecanizar chaveteros, agujeros transversales, planos, ranuras circunferenciales y características radiales sin ningún reposicionamiento. La concentricidad de las características mecanizadas respecto a la línea central del eje se mantiene mediante el eje rotativo, mecánicamente más preciso que volver a sujetar un eje ya torneado en una operación separada.
Esto aplica a ejes de transmisión, rodillos, casquillos, husillos y cualquier componente cuyas características estén distribuidas alrededor de un eje central. En nuestra experiencia de producción con ejes de automatización industrial, el mecanizado de 4 ejes de agujeros transversales y chaveteros en la misma sujeción que las características de perfil alcanza consistentemente una precisión posicional característica a característica de ±0,01 mm o mejor, resultados difíciles de replicar con enfoques de 3 ejes en múltiples sujeciones.
Carcasas multifaz, cuerpos de válvula y colectores
Los componentes que requieren características mecanizadas en cuatro, cinco o seis caras — patrones de agujeros roscados, puertos, agujeros de localización, avellanados — son candidatos fuertes para 4 ejes. La rotación indexada presenta cada cara a la herramienta de corte sin re-sujeción. Las relaciones posicionales entre características en diferentes caras son controladas por la máquina en lugar de por realineación manual. Los cuerpos de válvulas hidráulicas, colectores neumáticos, carcasas de cajas de engranajes y bloques de conectores electrónicos entran en esta categoría, y típicamente muestran una reducción del 30–50% en tiempo de ciclo frente a enfoques de 3 ejes con múltiples sujeciones.
Componentes estructurales aeroespaciales (no de forma libre)
Los soportes aeroespaciales, bloques de montaje, carcasas de actuadores y componentes de conectores frecuentemente requieren mecanizado multifaz con tolerancias posicionales estrictas — pero no son superficies de forma libre, continuamente curvas, que requieran operación simultánea de 5-axis. Para esta clase de pieza aeroespacial, el mecanizado indexado de 4 ejes logra la precisión y calidad superficial requeridas a un costo significativamente menor que 5-axis. Según la Asociación de Industrias Aeroespaciales (AIA), el mecanizado multieje CNC es el método de producción estándar para componentes aeroespaciales mecanizados, con el número de ejes seleccionado según la complejidad geométrica.
Componentes cilíndricos médicos
Tornillos óseos, fijaciones ortopédicas, ejes de instrumentos quirúrgicos y preformas de implantes dentales son predominantemente cilíndricos con características distribuidas alrededor del eje — una geometría ideal para 4 ejes. La ventaja de sujeción única es particularmente valiosa en la fabricación médica, donde minimizar la manipulación de la pieza reduce el riesgo de contaminación. Los requisitos del sistema de calidad ISO 13485 enfatizan la repetibilidad del proceso; el mecanizado de 4 ejes con sujeción única mejora directamente la repetibilidad al reducir las variables de re-sujeción.
Discos de engranajes y grabado rotativo
Los discos de engranajes requieren una distribución uniforme de características alrededor de la circunferencia — una geometría inherentemente de 4 ejes. El grabado rotativo de números de serie, logotipos e identificación de piezas en superficies cilíndricas es otra aplicación donde la operación continua de 4 ejes produce profundidad y espaciado consistentes que la indexación manual no puede igualar.
Ventajas del mecanizado de 4 ejes CNC
Reducción de la complejidad y costo de fijaciones
El mecanizado multifaz de tres ejes requiere una fijación separada para cada orientación de sujeción. Diseñar, fabricar y mantener múltiples fijaciones dedicadas añade costo inicial e introduce variación entre fijaciones como riesgo de calidad. El mecanizado de cuatro ejes reduce esto a una sola fijación para la operación completa, eliminando los costos de conjunto de fijaciones y simplificando la cadena de control de calidad.
Menor tasa de desecho por errores de posicionamiento
La re-sujeción es donde se introducen errores dimensionales. Los errores de alineación por reposicionamiento son invisibles hasta que la inspección revela que las tolerancias posicionales entre características en diferentes caras están fuera de especificación — momento en el cual la pieza a menudo es irrecuperable. El mecanizado de 4 ejes con sujeción única elimina este modo de fallo. Basado en nuestros datos de producción para componentes multifaz, la conversión de 3 ejes con múltiples sujeciones a 4 ejes con sujeción única redujo el desecho relacionado con posicionamiento en un 60–80% en carcasas complejas.
Mayor rendimiento para producción por lotes
Los ahorros de tiempo de configuración se acumulan en las cantidades de lote. Para un lote de 100 piezas de un componente de 4 caras con 15 minutos de reposicionamiento por cara en trabajo de 3 ejes, el tiempo total de configuración es 100 × 3 pasos de reposicionamiento × 15 minutos = 75 horas. El lote equivalente de 4 ejes tiene reposicionamiento del eje A de aproximadamente 30 segundos por cara — el tiempo total de reposicionamiento en todo el lote cae por debajo de 2 horas. Esa diferencia de 73 horas es una reducción directa del tiempo de ciclo que se traduce en menor costo por pieza y entrega más rápida.
Compatibilidad con automatización
Las máquinas de cuatro ejes con cambiadores de palets o carga robótica de piezas pueden ejecutar mecanizado multifaz sin supervisión — la máquina carga, indexa a través de todas las caras y completa la pieza sin intervención del operador entre caras. Esto hace que el 4 ejes sea adecuado para entornos de producción sin luces donde la reducción de costos laborales es una estrategia de fabricación.
Limitaciones de las máquinas de 4 ejes CNC
Entender dónde el mecanizado de 4 ejes deja de ser la herramienta adecuada es tan importante como saber dónde sobresale.
No puede acceder a socavados o características ocultas
El eje A gira la pieza alrededor de un eje, pero la herramienta de corte mantiene una orientación fija respecto al husillo. Las características accesibles solo inclinando la herramienta —socavados, ángulos inversos, geometrías internas ocultas— no se pueden alcanzar en la operación estándar de 4 ejes. Estas geometrías requieren mecanizado de 5-axis u operaciones secundarias en una configuración diferente.
No apto para superficies de forma libre
Las superficies continuamente curvadas con vectores normales variables —perfiles de álabes de turbina, pasajes de impulsores, carenados aerodinámicos— requieren control simultáneo de orientación multieje que las máquinas de 4 ejes no pueden proporcionar. Intentar aproximar estas superficies con posicionamiento indexado produce superficies facetadas que no cumplen los requisitos de precisión geométrica.
Restricciones de rigidez del eje rotativo
La mesa rotativa o el mandril que proporciona el movimiento del eje A introduce una flexibilidad que no está presente con la sujeción sólida por fijación. Las piezas largas, pesadas o asimétricas pueden experimentar deflexión o vibración bajo fuerzas de corte, particularmente en cortes interrumpidos pesados. Esto requiere parámetros de corte más conservadores en algunos casos. Para ejes largos, el soporte de contrapunto aborda parcialmente esto al proporcionar un segundo punto de apoyo. Para piezas prismáticas pesadas, la capacidad de carga de la mesa rotativa debe evaluarse contra el peso de la pieza y la magnitud de la fuerza de corte.
Programación CAM más compleja que en 3 ejes
La programación simultánea de 4 ejes requiere software CAM capaz de generar trayectorias de herramienta de 4 ejes y simulación de colisiones. La programación indexada es relativamente sencilla, pero las trayectorias simultáneas de 4 ejes para características cilíndricas complejas requieren más tiempo de programación y habilidad que el trabajo estándar de 3 ejes. Para piezas simples de bajo volumen, esta inversión puede no estar justificada.
Costo de la máquina de 4 ejes CNC: Inversión en equipo y economía del mecanizado
Rangos de precios de equipos
| Categoría de máquina | Costo aproximado (USD) | Capacidad típica |
|---|---|---|
| CNC de 4 ejes de escritorio / hobby | $5,000–$20,000 | Solo materiales ligeros, baja precisión |
| Industrial de nivel básico (mesa rotativa 3+1) | $30,000–$80,000 | Piezas industriales generales, tolerancia moderada |
| VMC de gama media + 4.º eje | $80,000–$200,000 | Producción de precisión, la mayoría de aleaciones industriales |
| 4 ejes de grado de producción | $200,000–$500,000+ | Aeroespacial, tolerancia ajustada, lista para automatización |
Para entornos de fabricación OEM, las categorías industriales de nivel básico y gama media cubren la mayoría de los requisitos de producción. El nivel de grado de producción es relevante para programas aeroespaciales y médicos que requieren certificación de procesos, carga automatizada y capacidad consistente de ±0.005 mm.
Factores clave que impulsan el costo de la máquina
Rendimiento del husillo — mayores RPM (12,000–24,000 RPM) mejoran el rendimiento en aluminio y aleaciones ligeras; mayor par maneja acero y titanio.
Calidad de la mesa rotativa — la diferencia entre un indexador neumático básico y una mesa rotativa servo de precisión es la diferencia entre ±0.1° y ±0.005° de precisión de posicionamiento angular. Para relaciones angulares estrictas entre características, una mesa rotativa servo de precisión es esencial.
Controlador CNC — los controladores Fanuc, Siemens y Heidenhain soportan interpolación simultánea real de 4 ejes. Los controladores de nivel básico pueden soportar solo operación indexada 3+1, lo que limita el rango de aplicación.
Rigidez de la máquina — la construcción de guías tipo caja proporciona mayor rigidez para cortes interrumpidos pesados; las guías lineales ofrecen mejor rendimiento dinámico para acabados de alta velocidad.
El costo total de la pieza es la métrica de comparación correcta
Para compradores OEM que evalúan cotizaciones de proveedores para trabajo de 4 ejes, la economía relevante es el costo total de la pieza — no solo la tarifa horaria de la máquina. Una máquina de 4 ejes que opera a $85/hora completando una pieza de 4 caras en una configuración de 45 minutos produce un costo de pieza más bajo que una máquina de 3 ejes a $60/hora que requiere cuatro configuraciones totalizando 2 horas, incluso antes de considerar inspección y riesgo de desperdicio.
Guías de DFM para mecanizado CNC de 4 ejes
Las decisiones de diseño tienen más impacto en el costo del mecanizado de 4 ejes de lo que la mayoría de los ingenieros creen. Las piezas optimizadas para operación de 4 ejes se mecanizan más rápido, requieren menos cambios de herramienta y producen mejores resultados de calidad que las piezas diseñadas sin considerar las restricciones del eje rotativo.
Alinear características al eje rotativo
Los diseños de 4 ejes de mayor eficiencia organizan todas las características alrededor de un eje rotacional común. Las características distribuidas alrededor de un eje central, o en caras a intervalos angulares regulares (90°, 120°, 60°), se mecanizan secuencialmente con indexación simple del eje A. Las características en planos no relacionados que requieren remontaje en un eje fuera de la rotación del eje A fuerzan configuraciones adicionales — eliminando la ventaja del 4 ejes.
Evitar cavidades profundas y estrechas y paredes delgadas
Las cavidades profundas y estrechas requieren herramientas de largo alcance que se desvían bajo fuerzas de corte — amplificado en configuraciones de 4 ejes donde el eje rotativo introduce cumplimiento adicional. La relación recomendada profundidad-ancho para cavidades es de 3:1 o menos. Paredes delgadas por debajo de 1.5–2 mm en titanio o acero inoxidable, y por debajo de 1 mm en aluminio, requieren parámetros de corte conservadores que extienden el tiempo de ciclo. Donde la función lo permita, aumentar el ancho de la cavidad, agregar radios en esquinas (mínimo igual a 30% de la profundidad de la cavidad) y aumentar el espesor mínimo de pared reduce el tiempo de mecanizado y mejora la estabilidad dimensional.
Diseñar para soporte de contrapunto en ejes largos
Para piezas de eje o cilíndricas más largas que aproximadamente 4–5× el diámetro, las fuerzas de corte sin soporte de contrapunto causan deflexión y vibración de la pieza. Incluir un agujero de centro estándar (ángulo incluido de 60°) en ambos extremos de piezas de eje permite soporte de contrapunto durante toda la operación de mecanizado — una característica de diseño simple que mejora significativamente la tolerancia alcanzable y el acabado superficial en componentes cilíndricos largos.
Aplicar tolerancias estrictas selectivamente
En mecanizado de 4 ejes, tolerancias estrictas en posicionamiento rotacional (ubicación angular de características, perpendicularidad cara a cara) son alcanzables a costo relativamente bajo porque están controladas por el eje rotativo — un parámetro controlado por la máquina. Tolerancias dimensionales estrictas en la geometría de características requieren los mismos parámetros de mecanizado conservadores que en cualquier proceso. Aplique tolerancias de ±0.01 mm o más estrictas donde el ensamblaje o la función lo requieran específicamente; permita tolerancias ISO 2768-m en geometría no funcional.
En nuestra experiencia revisando planos de piezas de 4 ejes, 20–30% de las tolerancias estrictas en componentes industriales típicos están en características no funcionales donde relajar a tolerancias estándar reduciría el costo de mecanizado en 10–20% sin afectar el rendimiento del producto.
Lista de verificación DFM para piezas de 4 ejes
| Pregunta sobre diseño | Acción DFM |
|---|---|
| ¿Todas las características son accesibles dentro de la rotación de 360° del eje A? | Rediseñe cualquier característica que requiera inclinación de herramienta |
| ¿Las relaciones profundidad-ancho de cavidades son ≤ 3:1? | Aumente el ancho de la cavidad o reduzca la profundidad |
| ¿Los ejes más largos que 4× el diámetro tienen agujeros de centro? | Agregue agujeros de centro para soporte de contrapunto |
| ¿Las características angulares están en intervalos regulares? | Simplifique la programación y reduzca el número de indexaciones |
| ¿Las tolerancias estrictas están limitadas a características funcionales? | Aplique ISO 2768-m a geometría no crítica |
| ¿Las esquinas internas tienen radios ≥ 30% de la profundidad de la cavidad? | Elimine operaciones de penetración en esquinas |
Industrias que utilizan máquinas CNC de 4 ejes
Aeroespacial
La industria aeroespacial utiliza mecanizado de 4 ejes extensivamente para soportes estructurales, bloques de montaje, carcasas de actuadores y componentes de conectores — las piezas estructurales prismáticas de múltiples caras que constituyen una gran fracción del hardware de fuselaje y aviónica. Estas piezas requieren tolerancias posicionales estrictas entre caras, que el mecanizado de 4 ejes en configuración única entrega sin el costo de 5-axis. La distinción es importante: el 4 ejes maneja componentes aeroespaciales prismáticos de múltiples caras efectivamente pero no es apropiado para superficies de perfil aerodinámico, álabes de impulsores o formas con geometría continuamente variable.
Médico
La fabricación de dispositivos médicos utiliza 4 ejes para tornillos óseos, sujetadores ortopédicos, ejes quirúrgicos y preformas de implantes — predominantemente piezas cilíndricas con características circunferenciales que son geometrías naturales de 4 ejes. El mecanizado en configuración única reduce la manipulación de la pieza y el riesgo de contaminación asociado, que es directamente relevante para los requisitos de control de procesos ISO 13485.
Automatización Industrial
Los sistemas de automatización se construyen alrededor de ejes, engranajes, acoplamientos y componentes rotativos — la categoría más sólida de aplicaciones de 4 ejes. La alineación precisa de características radiales (agujeros transversales, chaveteros, marcas de sincronización) en ejes de automatización requiere la precisión de posicionamiento angular que proporcionan las mesas rotativas servo. La producción de alto volumen de hardware de automatización también se beneficia significativamente del ahorro en la configuración de 4 ejes en cantidades de lote.
Defensa y Electrónica
Los componentes de defensa — carcasas de precisión, estructuras de montaje, alojamientos de sensores — a menudo requieren mecanizado multifacial con requisitos de trazabilidad que favorecen el procesamiento en una sola configuración. La fabricación electrónica utiliza 4 ejes para carcasas de conectores, componentes de RF y estructuras de disipadores de calor que combinan geometría multifacial con requisitos dimensionales estrictos.
Cómo Elegir la Configuración Adecuada de 4 Ejes CNC
Adecuar la configuración de la máquina a los requisitos de producción es una decisión de eficiencia de inversión. Especificar capacidades en exceso añade costo sin beneficio; especificar por debajo obliga a soluciones alternativas de proceso que erosionan las ventajas de eficiencia del mecanizado de 4 ejes.
| Escenario de Producción | Configuración Recomendada |
|---|---|
| Prototipado, industrial general | VMC + mesa rotativa indexable, controlador estándar |
| Producción cilíndrica por lotes (ejes) | 4 ejes con soporte de contrapunto, mesa rotativa servo |
| Componentes de precisión multifaciales | Centro de mecanizado vertical de gama media + mesa rotativa servo de precisión |
| Producción automatizada de alto volumen | Eje 4 con cambiador de palets o carga robótica |
| Contornos cilíndricos simultáneos | Máquina con controlador de interpolación de 4 ejes real |
Para compradores de OEM que evalúan proveedores de mecanizado CNC, las preguntas relevantes son: ¿La configuración de 4 ejes del proveedor incluye una mesa rotativa servo de precisión (no solo un indexador neumático)? ¿Su controlador admite operación simultánea de 4 ejes? ¿Cuál es la capacidad de carga de la mesa rotativa en relación con el peso de la pieza? Estas preguntas separan a los proveedores con capacidad de proceso de aquellos con capacidad de 4 ejes que pueden no cumplir con la tolerancia y consistencia requeridas para componentes de precisión multifacéticos.
Principales conclusiones
- Una máquina CNC de 4 ejes añade rotación del eje A al movimiento X/Y/Z, permitiendo el mecanizado multifacético en una sola configuración y eliminando los errores de posicionamiento y los costos de tiempo del re-sujetado.
- El eje 4 indexado (rotar-detener-cortar) maneja la mayoría de las piezas industriales multifacéticas; el eje 4 simultáneo solo se requiere para características cilíndricas helicoidales y de curvatura continua.
- Ahorros de tiempo de configuración del 50–80% son típicos para componentes multifacéticos que pasan de 3 ejes a 4 ejes, con reducciones correspondientes en desperdicio posicional.
- El eje 4 ofrece aproximadamente el 80% de la capacidad de 5-axis al 50–70% del costo para piezas con geometría rotacional o de caras indexadas — 5-axis solo se requiere para superficies de forma libre, socavados y características con ángulos continuos.
- Mejores aplicaciones de 4 ejes son ejes, componentes cilíndricos, carcasas multifacéticas, cuerpos de válvulas, soportes estructurales aeroespaciales, piezas cilíndricas médicas y cualquier geometría donde las características se distribuyan alrededor de un eje rotacional.
- DFM para 4 ejes significa alinear las características con el eje rotativo, evitar bolsillos estrechos y profundos, incluir disposiciones de soporte de contrapunto en ejes largos y aplicar tolerancias ajustadas de manera selectiva.
- Para los compradores de OEM, evaluar la capacidad de 4 ejes de un proveedor significa confirmar la precisión de la mesa rotativa servo, la capacidad de interpolación simultánea del controlador y la capacidad de carga — no solo si hay un 4º eje presente.
Preguntas frecuentes
¿Qué es una máquina CNC de 4 ejes y cómo funciona?
Una máquina CNC de 4 ejes añade un eje rotativo A al mecanizado estándar de 3 ejes X/Y/Z, permitiendo que la pieza gire durante el corte. El eje A está montado en la mesa de la máquina, con la pieza sujeta en un mandril o en un dispositivo rotativo. Los programas CNC coordinan el movimiento de la herramienta en X, Y y Z con la rotación del eje A, presentando múltiples caras o la circunferencia completa de una pieza a la herramienta de corte en una sola configuración. Esto elimina el reposicionamiento manual requerido en el mecanizado de 3 ejes para piezas multifacéticas, reduciendo el tiempo de configuración en un 50–80% y mejorando la precisión posicional al mantener una referencia de dato continua durante toda la operación.
¿Cuál es la diferencia entre el mecanizado CNC de 3 ejes y 4 ejes?
Las máquinas CNC de tres ejes mueven la herramienta de corte solo en direcciones X, Y y Z. El mecanizado multifacético en una máquina de 3 ejes requiere reposicionamiento manual y re-sujetado para cada cara — cada reposicionamiento introduce tiempo, costo y posible error de posicionamiento. El mecanizado de cuatro ejes añade el eje A, que rota la pieza para exponer diferentes caras y superficies circunferenciales sin re-sujetar. Para piezas con características en tres o más caras, o con geometría circunferencial, el mecanizado de 4 ejes típicamente produce un costo total de pieza más bajo a pesar de la tarifa horaria de máquina más alta, porque los ahorros de configuración superan la diferencia de tarifa. Para piezas simples de una sola cara, el 3 ejes sigue siendo la opción más rentable.
¿Puede una máquina CNC de 4 ejes reemplazar una máquina de 5 ejes?
A veces — pero solo para tipos geométricos específicos. El mecanizado de cuatro ejes es suficiente para piezas con simetría rotacional, características en caras indexadas discretas y características radiales o circunferenciales accesibles dentro de 360° de rotación del eje A. Para estas geometrías, el 4 ejes maneja aproximadamente el 80% de la capacidad de 5-axis al 50–70% del costo. El mecanizado de cinco ejes se requiere para piezas con superficies de forma libre con curvatura continua (álabes de turbina, impulsores), características socavadas solo accesibles inclinando la herramienta y geometrías multiangulares complejas que no pueden descomponerse en posiciones indexadas. La pregunta práctica: ¿se pueden alcanzar todas las características de la pieza dentro de 360° de rotación del eje A sin inclinación de herramienta? Si es así, el 4 ejes es suficiente.
¿Qué piezas son más adecuadas para el mecanizado CNC de 4 ejes?
Las aplicaciones más fuertes son: ejes y rodillos que requieren características circunferenciales (chaveteros, agujeros transversales, ranuras); carcasas prismáticas multifacéticas que necesitan características en 3–6 caras; cuerpos de válvulas y manifolds hidráulicos con puertos en múltiples caras; discos de engranajes y componentes cilíndricos con características distribuidas uniformemente; soportes estructurales aeroespaciales y bloques de montaje con tolerancias posicionales ajustadas entre caras; piezas cilíndricas médicas como tornillos óseos y ejes de instrumentos; y cualquier componente donde las características se organicen alrededor de un eje rotacional central. Las piezas con geometría simple de una sola cara son mejor atendidas por el 3 ejes; las piezas con geometría compleja de forma libre o socavados requieren 5-axis.
¿Qué tan preciso es el mecanizado CNC de 4 ejes?
En configuraciones industriales de mesa rotativa servo, el mecanizado de 4 ejes logra precisión de posicionamiento angular de ±0.005° o mejor y tolerancias dimensionales lineales de ±0.01 mm en características estándar. La ventaja de configuración única a menudo hace que el 4 ejes sea más preciso que el 3 ejes para piezas multifacéticas, porque elimina el error de posicionamiento acumulativo introducido por el re-sujetado. La variable crítica es la calidad de la mesa rotativa — una mesa rotativa servo de precisión es fundamentalmente más precisa que un indexador neumático, y la diferencia se muestra claramente en los resultados de tolerancia posicional en componentes multifacéticos de tolerancia ajustada.
¿Cuánto cuesta el mecanizado CNC de 4 ejes comparado con el de 3 ejes y 5 ejes?
Las tarifas horarias de máquina para mecanizado de 4 ejes suelen ser un 20–40% más altas que las de 3 ejes debido al mayor costo del equipo y la complejidad de programación. Sin embargo, para piezas multifacéticas, el ahorro en tiempo de configuración del 4 ejes a menudo resulta en un costo total por pieza más bajo que el 3 ejes, a pesar de la tarifa más alta. En comparación con el 5 ejes, el mecanizado de 4 ejes opera con un costo de máquina un 40–60% menor, con significativamente menos tiempo de programación y complejidad de configuración para piezas dentro de la capacidad del 4 ejes. La comparación de costos correcta es siempre el costo total de la pieza —material, configuración, mecanizado, inspección y retrabajo— no solo la tarifa horaria de la máquina.
¿Cuáles son las limitaciones del mecanizado de 4 ejes CNC?
Las limitaciones principales son: incapacidad para acceder a socavados o características que requieren inclinación de la herramienta (estos necesitan 5 ejes); capacidad limitada para superficies de forma libre con geometría variable continua; restricciones de rigidez del eje rotatorio que pueden causar deflexión o vibración en piezas muy largas o pesadas sin soporte de contrapunto; y programación más compleja que el 3 ejes, particularmente para operación simultánea de 4 ejes. El 4 ejes ocupa un rango de capacidad bien definido —más capaz que el 3 ejes para geometría multifacética y cilíndrica, menos capaz que el 5 ejes para superficies tridimensionales complejas. Igualar el proceso a la geometría es la clave para lograr las ventajas de costo y calidad del mecanizado de 4 ejes.
¿Qué deberían preguntar los compradores de OEM al evaluar un proveedor de mecanizado de 4 ejes CNC?
Las preguntas más importantes son: ¿La mesa rotatoria utiliza un servoaccionamiento de precisión, y cuál es la precisión de posicionamiento angular? ¿El controlador CNC soporta interpolación simultánea real de 4 ejes o solo operación indexada 3+1? ¿Cuál es la capacidad de carga de la mesa rotatoria y el diámetro máximo de giro? ¿Puede el proveedor proporcionar informes de inspección CMM con mediciones posicionales referenciadas a datum para características multifacéticas? Para piezas aeroespaciales o médicas, ¿el proveedor tiene certificación de proceso (AS9100, ISO 13485) que cubra la operación de 4 ejes? Estas preguntas identifican si la configuración de 4 ejes de un proveedor puede entregar consistentemente la precisión posicional y el control de proceso que requieren los componentes multifacéticos de precisión.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC en 3 ejes, 4 ejes y 5 ejes para aplicaciones de fabricación aeroespacial, médica, automatización industrial y OEM. Referencias técnicas: Informe de Tecnología de Manufactura de la Asociación de Industrias Aeroespaciales (AIA), ISO 230-1 (Pruebas de Precisión de Máquinas Herramienta), ISO 13485 (Sistemas de Calidad para Dispositivos Médicos).
¿Buscando componentes CNC multifacéticos o cilíndricos de precisión?
En CMS, nuestra capacidad de mecanizado CNC de 4 ejes incluye mesas rotatorias servo de precisión, interpolación simultánea de 4 ejes para características cilíndricas, e inspección completa CMM con informes posicionales referenciados a datum. Revisamos cada trabajo de 4 ejes para alineación del eje rotatorio, optimización de DFM y viabilidad de tolerancias antes de cotizar —para que obtenga precios precisos y piezas fabricables, no sorpresas después de que comience la producción.
[Solicite una revisión de DFM y una cotización de mecanizado CNC de 4 ejes →]


