
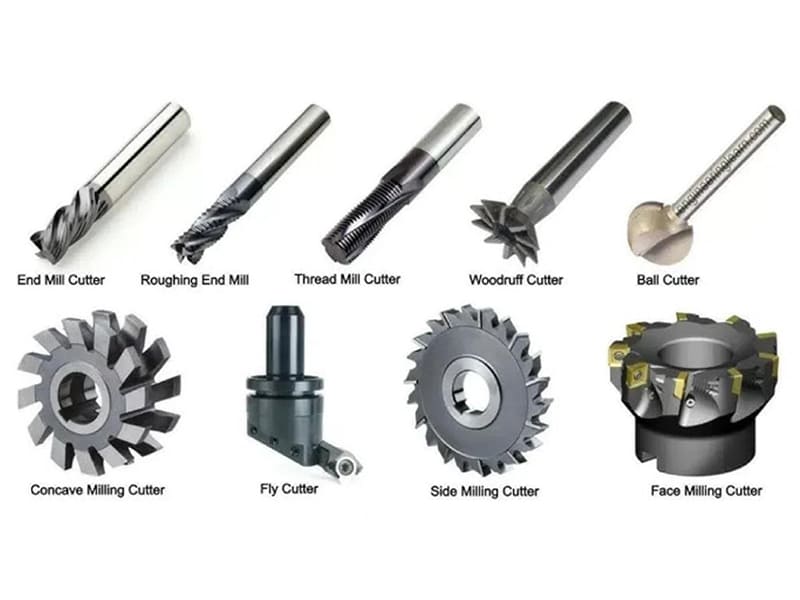
Zwei CNC-Maschinen mit identischen Spezifikationen können stark unterschiedliche Ergebnisse liefern – und in neun von zehn Fällen liegt der Unterschied am Fräswerkzeug. Falsche Spanzahl für das Material, übermäßiger Werkzeugüberhang, eine Beschichtung, die Aufbauschneiden bei Aluminium fördert – das sind Probleme, die wir wöchentlich beheben. Fräswerkzeuge sind keine Verbrauchsmaterialien, die man einfach aus dem Regal greift. Sie sind technische Entscheidungen, die direkt Zykluszeit, Oberflächenqualität, Standzeit und Stückkosten bestimmen.
Dieser Artikel bietet einen strukturierten Leitfaden zu Fräswerkzeugen aus technischer und fertigungstechnischer Sicht. Wir behandeln Werkzeugtypen, Werkstoff- und Beschichtungsoptionen, Schneidengeometrie, Auswahlstrategien nach Material und Bearbeitungsart, häufige Probleme und Lösungen sowie die Kostenfrage Vollwerkzeug vs. Wendeschneidplatte. Ob Sie als CNC-Programmierer Werkzeugwege optimieren, als Konstrukteur Toleranzen an die Bearbeitungskapazität anpassen oder als Einkäufer Werkzeugkosten gegen Durchsatz abwägen – das Ziel ist, Ihnen zu helfen, das richtige Werkzeug auszuwählen – nicht irgendein Werkzeug.
Was sind Fräswerkzeuge und wie funktionieren sie?
Definition
Ein Fräswerkzeug ist ein rotierendes, mehrschneidiges Zerspanungswerkzeug, das Material von einem Werkstück durch Scherverformung abträgt. Im Gegensatz zu einpunktigen Drehwerkzeugen verfügen Fräswerkzeuge über mehrere Schneidkanten (Zähne), die um den Werkzeugkörper verteilt sind. Während das Werkzeug rotiert und sich über das Werkstück bewegt, greift jeder Zahn intermittierend in das Material ein und entfernt einen kleinen Span.
Diese unterbrochene Schnittwirkung ist das Herzstück des Fräsens. Sie ermöglicht höhere Zerspanungsraten und Flexibilität bei Bearbeitungen wie Nuten, Konturfräsen, Taschenfräsen und Planfräsen. Wie gut ein Fräswerkzeug arbeitet, hängt davon ab, ob seine Geometrie und sein Material auf das Werkstück und die vorgesehene Bearbeitung abgestimmt sind.
Hauptkomponenten eines Fräswerkzeugs
Das Verständnis der Hauptteile verdeutlicht, warum Konstruktionen variieren und wie Werkzeuge arbeiten:
Schaft: Der Abschnitt, der von der Werkzeugaufnahme oder Spannzange geklemmt wird. Schaftdurchmesser und -länge beeinflussen Steifigkeit und Rundlauf – beides wirkt sich direkt auf Rattern und Genauigkeit aus.
Schneidkanten / Zähne: Die scharfen Kanten, die Material scheren. Zähnezahl und Schneidkantenpräparation bestimmen Spanbelastung, Schnittkräfte und Oberflächengüte.
Spannuten: Wendelförmige Nuten, die die Schneidkanten bilden und Spanabfuhrwege bieten. Spanzahl und Drallwinkel balancieren Spanraum gegen Werkzeugfestigkeit aus.
Werkzeugdurchmesser und -länge: Der Durchmesser beeinflusst die Eingriffsbreite und die erreichbare Zerspanungsrate. Die Länge (insbesondere der Überhang) wirkt sich auf Steifigkeit und Schwingungsempfindlichkeit aus.
Zusammen steuern diese Elemente Spanbildung, Wärmeableitung, Stabilität und Oberflächenqualität. Die richtige Kombination zu wählen, ist entscheidend für eine vorhersehbare CNC-Bearbeitungsleistung.
Was sind die Haupttypen von Fräswerkzeugen?
Fräswerkzeuge werden nach Geometrie, Schnittwirkung und Anwendungszweck unterteilt. Die Abstimmung des Werkzeugtyps auf Bauteilmerkmale, Oberflächenanforderungen und Produktivitätsziele ist der erste Schritt jeder Werkzeugentscheidung.
Schaftfräser (Flach, Kugelkopf, Eckenradius)
Schaftfräser sind die vielseitigsten Fräswerkzeuge in der CNC-Bearbeitung.
Schaftfräser haben ein quadratisches Ende zum Erzeugen von flachbodigen Taschen, Nuten und scharfen Innenecken. Sie bieten gute Maßkontrolle und bewältigen die meisten allgemeinen Bearbeitungsaufgaben.
Kugelkopf-Schaftfräser verfügen über eine halbkugelförmige Spitze, ideal für 3D-Konturfräsen, Formen und Freiformflächen. Allerdings sinkt die effektive Schnittgeschwindigkeit nahe der Werkzeugmitte, was eine sorgfältige Parameterauswahl für die Oberflächenqualität erfordert.
Eckenradius-Schaftfräser kombinieren einen kleinen Radius am Übergang von Spitze zu Körper. Dies verbessert die Kantenfestigkeit und verlängert die Standzeit im Vergleich zu scharfen Ecken. Sie werden bevorzugt für Übergänge von Schruppen zu Schlichten und für Teile verwendet, die eine reduzierte Spannungskonzentration an Merkmalen erfordern.
Planfräser und Walzenfräser
Planfräser bearbeiten große flache Oberflächen effizient mit Wendeschneidplatten. Sie bieten hohe Zerspanungsraten, gleichbleibende Kantenqualität durch Plattenwenden und Flexibilität über Materialien hinweg durch den Austausch von Plattensorten.
Walzenfräser (Walzenstirnfräser) sind Werkzeuge mit größerem Durchmesser für schwere Materialabtragung auf horizontalen Maschinen. Sie eignen sich hervorragend für gerade, breite Schnitte, bei denen Steifigkeit und Durchsatz wichtiger sind als feine Oberflächenanforderungen.
Sonderfräswerkzeuge
Spezialisierte Werkzeuge adressieren Merkmale, die Standard-Schaftfräser nicht effizient bearbeiten können:
- Gewindefräser erzeugen Innen- oder Außengewinde durch Schraubinterpolation – mit überlegener Kontrolle gegenüber dem Gewindebohren, insbesondere in harten oder spröden Materialien
- Holzrufffräser schneiden Passfedernuten und Keilnuten in Wellen
- Wälzfräser erzeugen Zahnprofile mit präziser Formkontrolle
- Fasen- und Schwalbenschwanzfräser erzeugen Abschrägungen, Senkungen und Hinterschneidungen
| Werkzeugtyp | Schlüsselgeometrie | Typische Anwendungen |
|---|---|---|
| Flachschaftfräser | Quadratisches Ende | Nuten, Taschen, Profile |
| Kugelkopf-Schaftfräser | Abgerundete Spitze | 3D-Oberflächen, Formen |
| Eckradius-Schaftfräser | Radiusierte Ecke | Langlebige Endbearbeitung, Spannungsreduzierung |
| Planfräser | Wendeschneidplatten | Ebene Flächen, hohe MRR |
| Walzenfräser | Breite Schneidkante | Schwere gerade Schnitte |
| Gewindefräser | Helikales Schneiden | Innen-/Außengewinde |
| Fase / Schwalbenschwanz | Abgewinkeltes Profil | Schrägen, Hinterschneidungen |
Wie beeinflusst die Geometrie des Fräswerkzeugs die Schneidleistung?
Die Leistung eines Fräswerkzeugs hängt ebenso von der Geometrie ab wie von Werkstoff oder Maschinenfähigkeit. Subtile Unterschiede bei Spananzahl, Winkeln und Proportionen wirken sich direkt auf Schnittkräfte, Spanfluss, Vibration und Oberflächengüte aus.
Spananzahl und Drallwinkel
Die Spananzahl bestimmt, wie viele Schneidkanten pro Umdrehung eingreifen. Weniger Späne (2–3) bieten größeren Spanraum – entscheidend für Aluminium und andere duktile Werkstoffe, die lange, durchgehende Späne erzeugen. Höhere Spananzahlen (4–6+) erhöhen die Werkzeugsteifigkeit und ermöglichen glatteres Schneiden in Stählen, wo Späne kürzer und Kräfte höher sind.
Der Drallwinkel steuert, wie allmählich jeder Zahn in den Schnitt eintritt. Ein höherer Drallwinkel erzeugt sanfteren Eingriff und geringere Vibration, senkt jedoch die Kernfestigkeit. Niedrigere Drallwinkel erhöhen die Steifigkeit, können aber die Schnittkräfte steigern. In der Praxis werden Hochdrallfräser (40–45°) für Aluminium bevorzugt, während mittlere Drallkonstruktionen (30–35°) für Stahl Standard sind.
Spanwinkel und Freiwinkel
Der Spanwinkel beeinflusst, wie leicht sich Material abscheren lässt. Positiver Spanwinkel reduziert Schnittkräfte und Wärmeentwicklung und verbessert die Oberflächengüte – besonders bei weicheren oder klebrigen Werkstoffen. Negativer oder neutraler Spanwinkel erhöht die Schneidkantenstabilität für härtere Stähle, bei denen Zähigkeit wichtiger ist als Schärfe.
Der Freiwinkel verhindert, dass die Werkzeugflanke die bearbeitete Oberfläche reibt. Unzureichender Freiwinkel verursacht Reibung und Wärmestau. Übermäßiger Freiwinkel schwächt die Schneidkante. Das Ausbalancieren von Span- und Freiwinkel definiert Schärfe gegenüber Haltbarkeit – ein zentraler Kompromiss in jedem Fräserdesign.
Werkzeugdurchmesser und Längen-zu-Durchmesser-Verhältnis
Größere Durchmesser erhöhen Steifigkeit und MRR-Kapazität, können aber den Zugang zu engen Geometrien einschränken. Das Längen-zu-Durchmesser-Verhältnis (L/D) ist der wichtigste Vibrationsindikator. Lange Auskragungen erhöhen das Rattern-Risiko erheblich.
Aus unserer Werkstattpraxis: Ein L/D unter 4:1 verhindert die meisten Vibrationsprobleme. Wenn größere Reichweite unvermeidbar ist, kompensieren Sie mit niedrigeren Spananzahlen, verstärkten Kernen oder reduziertem radialem Eingriff.
| Parameter | Primäre Wirkung | Technischer Kompromiss |
|---|---|---|
| Anzahl der Flöten | Spanlast, Steifigkeit | Spanabfuhr vs. Steifigkeit |
| Drallwinkel | Eingriffsglätte | Vibration vs. Festigkeit |
| Spanwinkel | Schnittkraft | Schärfe vs. Haltbarkeit |
| Freiwinkel | Reibungskontrolle | Standzeit vs. Wärme |
| L/D-Verhältnis | Stabilität | Reichweite vs. Rattern-Risiko |
Aus welchen Materialien werden Fräswerkzeuge hergestellt?
Werkstoff und Beschichtung eines Fräswerkzeugs bestimmen dessen Geschwindigkeitsgrenzen, Hitzebeständigkeit, Kantenstabilität und Wirtschaftlichkeit.
Hartmetall vs. HSS vs. Kobalt
Hartmetallfräser (massiv oder mit Wendeschneidplatten) bieten sehr hohe Härte und Warmhärte. Sie ermöglichen höhere Schnittgeschwindigkeiten und längere Standzeiten in Stählen, Edelstählen und harten Legierungen. Ihre Steifigkeit verbessert Genauigkeit und Oberfläche. Der Nachteil: Hartmetall ist spröde – Aufspannsteifigkeit und Kollisionsvermeidung sind entscheidend.
HSS-Fräser (Schnellarbeitsstahl) sind zäher und verzeihender. Sie bewältigen Vibrationen und unterbrochene Schnitte besser und eignen sich daher für Handfräsmaschinen, Niedriggeschwindigkeitsarbeiten und weichere Werkstoffe. Allerdings begrenzt die geringere Hitzebeständigkeit Schnittgeschwindigkeit und Produktivität.
Kobalt-HSS-Fräser schließen die Lücke. Zugesetztes Kobalt erhöht Warmhärte und Verschleißfestigkeit gegenüber Standard-HSS, während die Zähigkeit besser als bei Hartmetall bleibt. Sie werden oft für kleine Durchmesser oder weniger steife Maschinenaufbauten gewählt.
Beschichtungen und ihre Funktionen
Beschichtungen reduzieren Reibung, widerstehen Verschleiß und steuern die Wärme an der Schneidkante:
- TiN: Universelle Beschichtung; verbessert Verschleißfestigkeit und Gleitfähigkeit
- TiCN: Höhere Härte als TiN; bessere Leistung bei abrasiven Materialien
- AlTiN (TiAlN): Hervorragende thermische Stabilität; ideal für Hochgeschwindigkeits-Trockenschnitt in Stählen
Ein häufiger Fehler, den wir sehen: Anwendung von AlTiN-beschichteten Werkzeugen auf Aluminium. Bestimmte Beschichtungen fördern Aufbauschneiden auf weichen Metallen. Für Aluminium 6061 und 7075 liefern unbeschichtete polierte Hartmetall- oder ZrN-beschichtete Werkzeuge typischerweise bessere Ergebnisse.
| Werkzeugmaterial | Am besten für | Kompromiss |
|---|---|---|
| Vollhartmetall | Stahl, Edelstahl, harte Legierungen | Spröde, höhere Kosten |
| HSS | Weiche Metalle, Arbeiten mit niedriger Geschwindigkeit | Geringe Hitzebeständigkeit |
| Kobalt-HSS | Schwere Schnitte, kleine Werkzeuge | Langsamer als Hartmetall |
| Beschichtetes Hartmetall | Hochgeschwindigkeits-Trockenschnitt | Beschichtungsauswahl entscheidend |
So wählen Sie das richtige Schaftfräswerkzeug
Die Auswahl des richtigen Schaftfräswerkzeugs ist ein Optimierungsproblem, das Materialverhalten, Geometrie, Produktivität und Kosten ausbalanciert. Ein strukturierter Ansatz schlägt Trial-and-Error jedes Mal.
Fräser an das Werkstückmaterial anpassen
Aluminium (6061/7075): Spanabfuhr und scharfe Kanten priorisieren. Verwenden Sie 2–3-schneidige, hochgedrallte (40–45°) polierte Hartmetallfräser. Vermeiden Sie Beschichtungen, die Aufbauschneiden fördern. Basierend auf unseren Produktionsdaten reduzierte der Wechsel von 4-schneidigen auf 2-schneidige Fräser beim Taschenfräsen von Aluminium die Zykluszeit um 15% und beseitigte Spanverstopfungsprobleme.
Kohlenstoff-/Legierungsstahl: Bevorzugen Sie 4–6-schneidiges Hartmetall mit moderatem Drall (30–35°) für Steifigkeit. TiCN- oder AlTiN-Beschichtungen verbessern die Verschleißfestigkeit bei höheren Geschwindigkeiten.
Edelstahl (304/316L): Wählen Sie scharfe Geometrien mit positivem Spanwinkel, um Kaltverfestigung zu reduzieren. Niedrigerer Drall und kontrollierte Spanlast helfen, Wärme zu managen. AlTiN-Beschichtungen sind Standard.
Titanlegierungen (Ti-6Al-4V): Erfordern niedrige Schnittgeschwindigkeiten, hohe Kantenfestigkeit und thermische Stabilität. Verwenden Sie robustes Hartmetall mit speziellen AlTiN-Beschichtungen. Minimieren Sie die Eingriffstiefe und priorisieren Sie starre Aufspannungen.
Schrupp- vs. Schlichtstrategie
Definieren Sie das Operationsziel vor der Werkzeugauswahl:
Schruppbearbeitung Ziel ist die maximale Materialabtragsrate. Verwenden Sie Schruppfräser mit variablem Drall, weniger Schneiden und stärkeren Kernen, um höhere Spanlasten und unterbrochene Schnitte zu bewältigen.
Endbearbeitung Priorisiert Oberflächenqualität und Maßgenauigkeit. Wählen Sie höhere Schneidenzahlen, Eckradiuswerkzeuge und stabile Geometrien, um Vibrationen zu reduzieren.
In unserer Erfahrung senkt die Trennung von Schrupp- und Schlichtwerkzeugen konsequent die Gesamtzykluszeit und verlängert die Werkzeugstandzeit im Vergleich zu einem Ein-Werkzeug-Ansatz – auch wenn dies mehr Werkzeugwechsel bedeutet.
Praktischer Auswahlablauf
| Entscheidungsschritt | Kernfrage |
|---|---|
| Material | Welches Spanverhalten und welche Wärme müssen gemanagt werden? |
| Betrieb | Schruppeffizienz oder Schlichtqualität? |
| Geometrie | Schneidenzahl, Drall, Eckfestigkeit erforderlich? |
| Parameter | Können Vorschübe/Drehzahlen im Werkzeugfenster bleiben? |
| Wirtschaftlichkeit | Was liefert die niedrigsten Kosten pro fertigem Teil? |
Wie Schaftfräswerkzeuge im CNC-Betrieb angewendet werden
Effektive CNC-Bearbeitung hängt nicht nur vom Fräser selbst ab, sondern davon, wie Schaftfräswerkzeuge in spezifische Operationen und Maschinenaufbauten integriert werden.
Häufige Operationen
Nutenfräsen erfordert vollen Eingriff und starke Spanabfuhr. Niedrigere Schneidenzahlen und starre Fräser managen Schnittkräfte und verhindern Spanverstopfung.
Konturfräsen verwendet Kugelkopf- oder Eckradius-Schaftfräser für Profile und 3D-Oberflächen. Glatte Werkzeugbahnen und konsistenter Eingriff sind entscheidend für die Oberflächenqualität.
Taschenfräsen kombiniert axiales und radiales Schneiden. Die Fräsergeometrie muss Spanraum und Festigkeit ausbalancieren, um Wärmestau in tiefen Kavitäten zu vermeiden.
Planfräsen verwendet Planfräser, um Ebenheit und hohe MRR zu erreichen. Wendeschneidplattengeometrie und Fräserdurchmesser beeinflussen Oberfläche und Effizienz stark.
Jede Bearbeitungsoperation erzeugt unterschiedliche Kraftrichtungen und Eingriffsbedingungen. Deshalb arbeitet ein einziger Fräser selten bei allen Aufgaben optimal.
Werkzeugaufnahme und Stabilität
Selbst der beste Fräser bleibt ohne geeignete Werkzeugaufnahme hinter seinen Möglichkeiten. Genauigkeit und Steifigkeit der Aufnahme wirken sich direkt auf Rundlauf, Vibration und Verschleiß aus. Präzisionsspannzangen, Schrumpffutter oder Hydraulikspannfutter minimieren den Rundlauffehler bei Schlichtbearbeitungen.
Halten Sie die Auskraglänge so kurz wie möglich. Übermäßiger Überhang erhöht Durchbiegung und Rattern – besonders bei Werkzeugen mit kleinem Durchmesser oder harten Materialien. Bei der Hochgeschwindigkeitsbearbeitung spielt auch die dynamische Auswuchtung der Werkzeug-Halter-Baugruppe eine Rolle. Unwucht verschlechtert die Oberflächengüte und verkürzt die Lebensdauer von Spindel und Werkzeug.
Häufige Fräserprobleme und deren Behebung
Selbst auf modernen CNC-Maschinen treten Fräserprobleme auf, wenn Werkzeugauswahl, Geometrie oder Parameter nicht zusammenpassen. Die Erkennung der Ursachen behebt Probleme an der Quelle statt an den Folgen.
Werkzeugausbrüche oder vorzeitiger Verschleiß. Meist verursacht durch übermäßige Schnittkräfte, unterbrochene Schnitte oder sprödes Werkzeugmaterial. Wechseln Sie zu stabileren Schneidkantengeometrien (Eckenradius statt scharfe Ecken), reduzieren Sie den radialen Eingriff oder wählen Sie eine zähere Sorte.
Schlechte Spanabfuhr. Führt zu Nachschneiden, Wärmestau und Schneidkantenversagen – besonders bei Aluminium und tiefen Taschen. Verwenden Sie weniger Schneiden, höhere Drallwinkel und stellen Sie sicher, dass Kühlmittel oder Druckluft die Späne effektiv abführt. Eine leichte Erhöhung des Vorschubs hilft ebenfalls, Späne zu brechen und auszuwerfen.
Rattern und Vibrationen. Äußert sich durch Geräusche, sichtbare Bearbeitungsspuren und instabilen Schnitt. Ursachen sind Werkzeugüberhang, unzureichende Steifigkeit und ungünstiger Eingriff. Verkürzen Sie die Werkzeuglänge, vergrößern Sie den Durchmesser, wählen Sie Fräser mit variabler Drallgeometrie oder passen Sie die Spindeldrehzahl an, um Resonanzbereiche zu verlassen.
Uneinheitliche Oberflächengüte. Häufig verbunden mit Rundlauffehler, Werkzeugverschleiß oder falscher Geometrie für die Schlichtbearbeitung. Hohe Schneidenzahlen, scharfe Kanten und präzise Werkzeugaufnahmen verbessern die Konsistenz. Die Trennung von Schrupp- und Schlichtwerkzeugen stabilisiert ebenfalls die Ergebnisse.
| Problem | Primäre Lösung |
|---|---|
| Kantenausbrüche | Stabilere Geometrie, zäheres Material |
| Spanverdichtung | Weniger Schneiden, bessere Spanabfuhr |
| Rattern | Kürzerer Überhang, Geometrieänderung |
| Schlechte Oberfläche | Schlichtspezifischer Fräser und Halter |
Vollhartmetall- vs. Wendeschneidplattenfräser: Kosten und Produktivität
Die Wahl zwischen Vollhartmetall- und Wendeschneidplattenfräsern wirkt sich direkt auf Bearbeitungskosten, Produktivität und Wartung aus. Die richtige Entscheidung hängt davon ab, wie das Werkzeug in Ihre Produktion passt – nicht nur vom Preis.
Wann Vollhartmetallfräser sinnvoll sind
Vollhartmetallfräser (typischerweise VHM-Schaftfräser) zeichnen sich bei kleinen Durchmessern, komplexen Geometrien und Präzisionsarbeiten aus. Sie bieten überlegenen Rundlauf und Zugang zu engen Konturen – schmale Nuten, tiefe Taschen und 3D-Konturen. Bei Schlichtbearbeitungen liefern Vollhartmetallfräser oft bessere Oberflächengüte und Maßgenauigkeit.
Aus Kostensicht sind Vollhartmetallfräser bei niedrigen bis mittleren Stückzahlen und im Prototypenbau wirtschaftlich. Obwohl das gesamte Werkzeug bei Verschleiß ersetzt werden muss, machen geringere Anschaffungskosten und Einfachheit sie praktisch für flexible CNC-Umgebungen.
Wann Wendeschneidplattenfräser überlegen sind
Wendeschneidplattenfräser verwenden austauschbare Schneidplatten, die für hohe Zerspanungsraten und reproduzierbare Produktion optimiert sind. Sie dominieren beim Planfräsen und schweren Schruppen, wo Schneidkanten schnell verschleißen. Statt des gesamten Werkzeugkörpers zu ersetzen, drehen oder tauschen Bediener die Platten – das minimiert Stillstandzeiten und Werkzeugabfall.
In der Serienproduktion senken Wendeschneidplattensysteme die Kosten pro Teil, verbessern die Konsistenz und ermöglichen schnelle Sortenwechsel für verschiedene Materialien. Die höhere Anfangsinvestition amortisiert sich durch niedrigere langfristige Bearbeitungskosten und bessere Skalierbarkeit.
| Aspekt | Vollhartmetallfräser | Wendeschneidplattenfräser |
|---|---|---|
| Präzision | Sehr hoch | Hoch |
| Zerspanungsleistung | Mäßig | Hoch |
| Werkzeugwechsel | Komplettes Werkzeug | Nur Schneidplatte |
| Anschaffungskosten | Unter | Höher |
| Beste Anwendung | Schlichten, kleine Konturen | Schruppen, ebene Flächen |
Schlussfolgerung
Die Auswahl von Fräswerkzeugen ist eine systemische Engineering-Entscheidung. Der Fräsertyp allein bestimmt nicht die Leistung – echte Ergebnisse entstehen daraus, wie Geometrie, Werkstoff, Beschichtung und Schnittparameter innerhalb der Maschinen- und Werkstückgrenzen zusammenwirken. Schneidenzahl, Drallwinkel, Spanwinkelgeometrie und Steifigkeit beeinflussen direkt Spanabfuhr, Schnittkräfte, Vibration und Oberflächengüte. Werkstoff und Beschichtung definieren den sicheren Drehzahlbereich, während Vorschübe und Schnittgeschwindigkeiten bestimmen, ob dieses Potenzial realisiert oder verschwendet wird.
Wenn diese Faktoren gemeinsam betrachtet werden, ist der Nutzen messbar: geringerer Werkzeugverschleiß, kürzere Zykluszeiten, stabilere Qualität und niedrigere Kosten pro Teil. Der richtige Fräser ist nicht nur ein Werkzeug – er ist ein Produktivitätsmultiplikator und ein Schlüsselfaktor für Fertigungskonsistenz. Benötigen Sie Hilfe bei der Auswahl der richtigen Fräswerkzeuge für Ihr CNC-Projekt? [Kontaktieren Sie unser Engineering-Team] für Werkzeugempfehlungen und Präzisionsbearbeitungsunterstützung.
FAQ
Was ist der gebräuchlichste Fräsertyp?
Der Schaftfräser ist der am weitesten verbreitete Fräser in der CNC-Bearbeitung. Planfräser eignen sich für allgemeines Nuten, Taschenfräsen und Profilieren. Kugelkopf-Schaftfräser sind Standard für 3D-Oberflächen und Formenbau. Eckradius-Schaftfräser werden bevorzugt, wenn Kantenhaltbarkeit und weichere Übergänge wichtig sind. Ihre Vielseitigkeit macht Schaftfräser zur Standardwahl in den meisten CNC-Betrieben.
Wie viele Schneiden sollte ich für Aluminium vs. Stahl verwenden?
Für Aluminium verwenden Sie 2–3 Schneiden, um den Spanraum zu maximieren und Spanverdichtung zu vermeiden. Aluminium erzeugt lange, zähe Späne, die eine effiziente Abfuhr erfordern. Für Stahl sind 4–6 Schneiden besser geeignet, da Stahlspäne kürzer sind. Höhere Schneidenzahlen verbessern außerdem Werkzeugsteifigkeit und Oberflächengüte bei härteren Materialien.
Sind Hartmetallfräser immer besser als HSS?
Nicht immer. Hartmetall überzeugt bei hohen Geschwindigkeiten, harten Materialien und Präzisionsarbeiten durch seine Härte und Hitzebeständigkeit. HSS-Fräser sind jedoch zäher und verzeihender bei langsamer Bearbeitung, weniger steifen Aufbauten oder unterbrochenen Schnitten. In unserer Erfahrung hängt die “bessere” Wahl von Maschinenkapazität, Material und Produktionsvolumen ab – nicht nur vom Werkzeugwerkstoff allein.
Wie verlängere ich die Lebensdauer von Fräswerkzeugen?
Die Werkzeugstandzeit verbessert sich, wenn Geometrie, Material und Parameter zusammenpassen. Verwenden Sie eine geeignete Spanzahl und einen passenden Drallwinkel für die Spanabfuhr. Halten Sie den Überhang nach Möglichkeit unter einem L/D-Verhältnis von 4:1. Bleiben Sie innerhalb der empfohlenen Spanlasten und sorgen Sie für eine stabile Werkzeugaufnahme mit minimalem Rundlauf. Darüber hinaus reduziert die Trennung von Schrupp- und Schlichtwerkzeugen die Verschleißkonzentration und verbessert die Konsistenz.
Wann sollte ich Wendeschneidplattenfräser anstelle von Vollhartmetallfräsern verwenden?
Wählen Sie Wendeschneidplattenfräser für hohe Zerspanungsraten, ebene Oberflächenbearbeitung und mittlere bis hohe Serienproduktion. Sie sind besonders effektiv beim Planfräsen und schweren Schruppen, wo der Plattenwechsel Stillstandszeiten und Stückkosten reduziert. Vollhartmetallfräser bleiben die bessere Wahl für kleine Konturen, enge Zugänge und Schlichtbearbeitungen, bei denen Präzision und Oberflächenqualität im Vordergrund stehen.


