
Aynı özelliklere sahip iki CNC makinesi büyük ölçüde farklı sonuçlar üretebilir — ve on seferin dokuzunda fark, freze bıçağına dayanır. Malzeme için yanlış kanal sayısı, aşırı takım sarkması, alüminyumda yığılma kenarı oluşumunu teşvik eden bir kaplama — bunlar haftalık olarak sorun giderdiğimiz problemlerdir. Freze bıçağı takımları raftan alabileceğiniz sarf malzemeleri değildir. Bunlar çevrim süresini, yüzey kalitesini, takım ömrünü ve parça başına maliyeti doğrudan belirleyen mühendislik kararlarıdır.
Bu makale, mühendislik ve üretim perspektifinden freze bıçağı takımları için yapılandırılmış bir kılavuz sunmaktadır. Kesici tipleri, takım malzemeleri ve kaplamalar, kesme geometrisi, malzeme ve operasyona göre seçim stratejisi, yaygın sorunlar ve çözümleri ile solid ve değiştirilebilir uç maliyet sorusunu ele alıyoruz. İster takım yollarını optimize eden bir CNC programcısı, ister toleransları işleme kabiliyetiyle hizalayan bir tasarım mühendisi, ister takım maliyetini verime karşı değerlendiren bir satın almacı olun, amaç doğru kesiciyi seçmenize yardımcı olmaktır — sadece herhangi bir kesiciyi değil.
Freze Bıçağı Takımları Nedir ve Nasıl Çalışır?
Tanım
Freze bıçağı, iş parçasından kayma deformasyonu yoluyla malzeme kaldıran döner, çok kenarlı bir kesme takımıdır. Tek noktalı tornalama takımlarının aksine, freze bıçakları takım gövdesi etrafında dağılmış birden fazla kesme kenarına (dişe) sahiptir. Kesici dönerken ve iş parçası üzerinde ilerlerken, her diş aralıklı olarak malzemeyle temas eder ve küçük bir talaş kaldırır.
Bu kesintili kesme hareketi frezelemenin merkezinde yer alır. Kanal açma, profil çıkarma, cep işleme ve yüzey frezeleme gibi operasyonlarda daha yüksek malzeme kaldırma oranları ve esneklik sağlar. Bir freze bıçağının ne kadar iyi performans gösterdiği, geometrisinin ve malzemesinin iş parçasına ve amaçlanan operasyona uygunluğuna bağlıdır.
Bir Freze Bıçağının Temel Bileşenleri
Ana parçaları anlamak, tasarımların neden farklılık gösterdiğini ve kesicilerin nasıl performans gösterdiğini netleştirir:
Sap: Takım tutucu veya pens tarafından sıkıştırılan kısım. Sap çapı ve uzunluğu rijitliği ve salgıyı etkiler — her ikisi de doğrudan tırlama ve hassasiyeti etkiler.
Kesme kenarları / dişler: Malzemeyi kesen keskin kenarlar. Diş sayısı ve kenar hazırlığı talaş yükünü, kesme kuvvetlerini ve yüzey kalitesini yönetir.
Kanallar: Kesme kenarlarını oluşturan ve talaş tahliye yolları sağlayan helisel oluklar. Kanal sayısı ve helis açısı, talaş alanını takım mukavemetine karşı dengeler.
Takım çapı ve uzunluğu: Çap, temas genişliğini ve ulaşılabilir MRR'yi etkiler. Uzunluk (özellikle sarkma) sertliği ve titreşim hassasiyetini etkiler.
Birlikte, bu unsurlar talaş oluşumunu, ısı dağılımını, stabiliteyi ve yüzey kalitesini kontrol eder. Doğru kombinasyonu seçmek, öngörülebilir CNC işleme performansı için esastır.
Freze Bıçağı Takımlarının Ana Tipleri Nelerdir?
Freze bıçağı takımları geometri, kesme hareketi ve uygulama amacına göre ayrılır. Kesici tipini parça özelliklerine, yüzey gereksinimlerine ve üretkenlik hedeflerine uydurmak, herhangi bir takım kararındaki ilk adımdır.
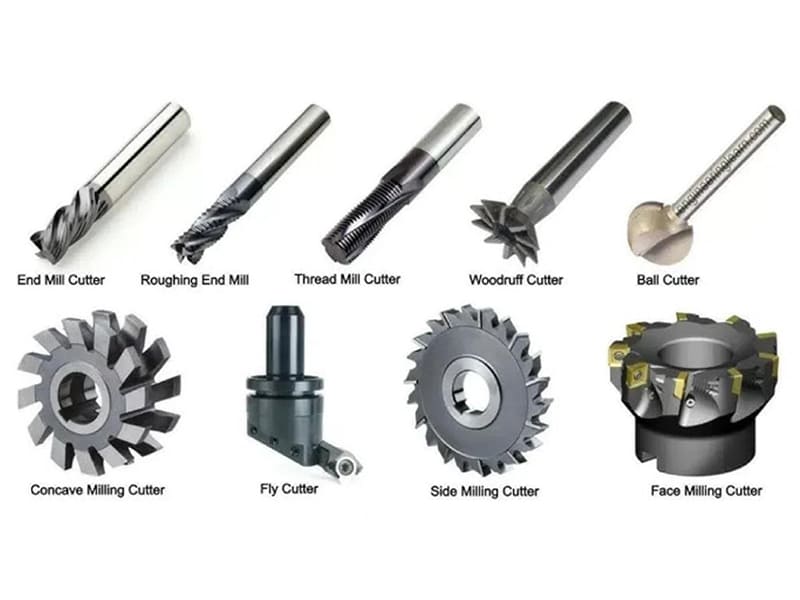
Parmak Frezeler (Düz, Bilyeli Uç, Köşe Radyüslü)
Parmak frezeler, CNC işinde en çok yönlü freze bıçaklarıdır.
Düz parmak frezeler düz tabanlı cepler, kanallar ve keskin iç köşeler oluşturmak için kare uca sahiptir. İyi boyutsal kontrol sağlarlar ve çoğu genel amaçlı işlemeyi gerçekleştirirler.
Bilyalı uçlu parmak frezeler 3D kontur işleme, kalıplar ve serbest formlu yüzeyler için ideal olan yarım küre şeklinde bir uca sahiptir. Ancak, etkin kesme hızı takım merkezine yakın düşer ve yüzey kalitesi için dikkatli parametre seçimi gerektirir.
Köşe radyüslü parmak frezeler uç-gövde geçişinde küçük bir radyüs birleştirir. Bu, kenar mukavemetini artırır ve keskin köşelere kıyasla takım ömrünü uzatır. Kaba işlemeden bitirme işlemine geçişler ve özelliklerde azaltılmış gerilme yığılması gerektiren parçalar için tercih edilirler.
Yüzey Frezeleri ve Silindirik Frezeler
Yüzey frezeleri değiştirilebilir uçlar kullanarak büyük düz yüzeyleri verimli bir şekilde işler. Yüksek malzeme kaldırma oranları, uç indeksleme yoluyla tutarlı kenar kalitesi ve uç kalitelerini değiştirerek malzemeler arasında esneklik sunarlar.
Silindirik frezeler (düz freze bıçakları) yatay düzeneklerde ağır malzeme kaldırma için daha büyük çaplı takımlardır. Rijitlik ve verimin ince yüzey gereksinimlerinden daha önemli olduğu düz, geniş kesimlerde mükemmeldirler.
Özel Amaçlı Freze Bıçakları
Özel kesiciler, standart parmak frezelerin verimli bir şekilde işleyemediği özellikleri ele alır:
- Diş frezeleri helisel interpolasyon yoluyla iç veya dış dişler oluşturur — özellikle sert veya kırılgan malzemelerde kılavuz çekmeye göre üstün kontrol sunar
- Woodruff kesicileri millerde kama yuvaları ve kama kanalları açar
- Dişli kesicileri hassas form kontrolü ile diş profilleri oluşturur
- Pah ve kırlangıç kuyruğu kesicileri eğimler, havşalar ve alt kesme özellikleri üretir
| Kesici Tipi | Temel Geometri | Tipik Uygulamalar |
|---|---|---|
| Düz parmak freze | Kare uç | Kanallar, cepler, profiller |
| Bilyeli uçlu parmak freze | Yuvarlatılmış uç | 3D yüzeyler, kalıplar |
| Köşe radyüslü parmak freze | Yuvarlatılmış köşe | Dayanıklı yüzey işlemi, gerilim azaltma |
| Yüzey frezeleme | Değiştirilebilir uçlar | Düz yüzeyler, yüksek MRR |
| Planya frezesi | Geniş kesme kenarı | Ağır düz kesimler |
| Diş frezeleme | Helisel kesim | İç/dış dişler |
| Pah / kırlangıç kuyruğu | Açılı profil | Eğimler, alt kesimler |
Freze Bıçağı Geometrisi Kesme Performansını Nasıl Etkiler?
Freze bıçağı performansı, takım malzemesi veya makine kabiliyeti kadar geometriye de bağlıdır. Kanal sayısı, açılar ve oranlardaki ince farklar kesme kuvvetlerini, talaş akışını, titreşimi ve yüzey kalitesini doğrudan etkiler.
Kanal Sayısı ve Helis Açısı
Kanal sayısı, devir başına kaç kenarın devreye girdiğini belirler. Daha az kanal (2–3), daha büyük talaş alanı sağlar — uzun, sürekli talaş üreten alüminyum ve diğer sünek malzemeler için kritiktir. Daha yüksek kanal sayıları (4–6+), takım sertliğini artırır ve talaşların daha kısa, kuvvetlerin daha yüksek olduğu çeliklerde daha düzgün kesim sağlar.
Helis açısı, her dişin kesime ne kadar kademeli girdiğini kontrol eder. Daha yüksek helis açısı daha düzgün giriş ve azaltılmış titreşim sağlar ancak çekirdek mukavemetini düşürür. Daha düşük helis açıları sertliği artırır ancak kesme kuvvetlerini yükseltebilir. Pratikte, yüksek helisli bıçaklar (40–45°) alüminyum için tercih edilirken, orta helis tasarımları (30–35°) çelik için standarttır.
Talaş Açısı ve Boşluk Açısı
Talaş açısı, malzemenin ne kadar kolay kesildiğini etkiler. Pozitif talaş açısı kesme kuvvetlerini ve ısı oluşumunu azaltır, yüzey kalitesini iyileştirir — özellikle daha yumuşak veya yapışkan malzemelerde. Negatif veya nötr talaş açısı, keskinlikten çok tokluğun önemli olduğu daha sert çelikler için kenar mukavemetini artırır.
Boşluk açısı, takım yan yüzünün işlenmiş yüzeye sürtmesini önler. Yetersiz boşluk sürtünme ve ısı birikmesine neden olur. Aşırı boşluk kesme kenarını zayıflatır. Talaş ve boşluk açısını dengelemek, kenar keskinliği ile dayanıklılığı tanımlar — her bıçak tasarımında merkezi bir ödünleşimdir.
Takım Çapı ve Uzunluk-Çap Oranı
Daha büyük çaplar sertliği ve MRR kapasitesini artırır ancak dar özelliklere erişimi sınırlayabilir. Uzunluk-çap (L/D) oranı, temel titreşim göstergesidir. Uzun sarkmalar, çırpma riskini önemli ölçüde artırır.
Atölye deneyimimizden, L/D'yi 4:1'in altında tutmak çoğu titreşim sorununu önler. Daha uzun erişim kaçınılmaz olduğunda, daha düşük kanal sayıları, güçlendirilmiş çekirdekler veya azaltılmış radyal temas ile telafi edin.
| Parametre | Birincil Etki | Mühendislik Ödünleşimi |
|---|---|---|
| Flüt sayısı | Talaş yükü, sertlik | Tahliye vs. rijitlik |
| Helis açısı | Giriş düzgünlüğü | Titreşim vs. mukavemet |
| Talaş açısı | Kesme kuvveti | Keskinlik vs. dayanıklılık |
| Boşluk açısı | Sürtünme kontrolü | Kenar ömrü vs. ısı |
| L/D oranı | Stabilite | Erişim vs. çırpma riski |
Freze Bıçakları Hangi Malzemelerden Yapılır?
Takım malzemesi ve kaplama, bir freze bıçağının hız limitlerini, ısı direncini, kenar stabilitesini ve maliyet etkinliğini tanımlar.
Karbür vs. HSS vs. Kobalt
Karbür bıçaklar (katı veya değiştirilebilir uçlu) çok yüksek sertlik ve sıcak sertlik sunar. Çelikler, paslanmaz çelikler ve sert alaşımlarda daha yüksek kesme hızları ve daha uzun takım ömrü sağlarlar. Sertlikleri doğruluğu ve yüzey kalitesini iyileştirir. Ödünleşim: karbür kırılgandır — kurulum rijitliği ve çarpışmadan kaçınma esastır.
HSS (Yüksek Hız Çeliği) bıçaklar daha tok ve daha hoşgörülüdür. Titreşim ve kesintili kesimlerle daha iyi başa çıkarlar, bu da onları manuel frezeler, düşük hızlı işler ve daha yumuşak malzemeler için uygun kılar. Ancak, daha düşük ısı direnci kesme hızını ve verimliliği sınırlar.
Kobalt HSS bıçaklar aradaki boşluğu doldurur. Eklenen kobalt, standart HSS'ye kıyasla sıcak sertliği ve aşınma direncini artırırken karbürden daha iyi tokluğu korur. Genellikle küçük çaplı takımlar veya daha az rijit makine kurulumları için tercih edilirler.
Kaplamalar ve İşlevleri
Kaplamalar sürtünmeyi azaltır, aşınmaya direnir ve kesme kenarında ısıyı yönetir:
- TiN: Genel amaçlı kaplama; aşınma direncini ve yağlayıcılığı artırır
- TiCN: TiN'den daha yüksek sertlik; aşındırıcı malzemelerde daha iyi performans
- AlTiN (TiAlN): Mükemmel termal stabilite; çeliklerde yüksek hızlı kuru kesim için ideal
Sık karşılaştığımız bir tuzak: AlTiN kaplamalı takımların alüminyumda kullanılması. Belirli kaplamalar yumuşak metallerde yığılma kenarı oluşumunu teşvik eder. Alüminyum 6061 ve 7075 için kaplamasız parlatılmış karbür veya ZrN kaplamalı takımlar genellikle daha iyi sonuç verir.
| Takım Malzemesi | En Uygun Olan | Ödünleşim |
|---|---|---|
| Solid karbür | Çelik, paslanmaz, sert alaşımlar | Gevrek, daha yüksek maliyet |
| HSS | Yumuşak metaller, düşük hızlı işler | Düşük ısı direnci |
| Kobalt HSS | Zorlu kesimler, küçük takımlar | Karbürden daha yavaş |
| Kaplamalı karbür | Yüksek hızlı, kuru kesim | Kaplama seçimi kritik |
Doğru Freze Takımını Nasıl Seçersiniz
Doğru freze takımını seçmek, malzeme davranışını, geometriyi, verimliliği ve maliyeti dengeleyen bir optimizasyon problemidir. Yapılandırılmış bir yaklaşım, her seferinde deneme yanılmayı yener.
Takımı İş Parçası Malzemesine Uygun Hale Getirin
Alüminyum (6061/7075): Talaş tahliyesine ve keskin kenarlara öncelik verin. 2–3 kanallı, yüksek helisli (40–45°), parlatılmış karbür takımlar kullanın. Yığılma kenarı oluşumunu teşvik eden kaplamalardan kaçının. Üretim verilerimize göre, alüminyum cep işlemede 4 kanaldan 2 kanala geçiş, çevrim süresini 15% azalttı ve talaş sıkışması sorunlarını ortadan kaldırdı.
Karbon/alaşımlı çelik: Sertlik için orta helisli (30–35°) 4–6 kanallı karbürü tercih edin. TiCN veya AlTiN kaplamalar yüksek hızlarda aşınma direncini artırır.
Paslanmaz çelik (304/316L): İş sertleşmesini azaltmak için pozitif talaş açılı keskin geometriler seçin. Düşük helis ve kontrollü talaş yükü ısıyı yönetmeye yardımcı olur. AlTiN kaplamalar standarttır.
Titanyum alaşımları (Ti-6Al-4V): Düşük kesme hızları, yüksek kenar mukavemeti ve termal stabilite gerektirir. Özel AlTiN kaplamalı sağlam karbür kullanın. Dalma derinliğini en aza indirin ve rijit kurulumlara öncelik verin.
Kaba İşleme vs. İnce İşleme Stratejisi
Takımı seçmeden önce operasyon hedefini tanımlayın:
Kaba İşleme maksimum malzeme kaldırma oranını hedefler. Değişken helisli kaba işleyiciler, daha az kanal ve daha güçlü gövdeler kullanarak daha yüksek talaş yüklerini ve kesintili kesimleri karşılayın.
Yüzey İşlem yüzey kalitesine ve boyutsal doğruluğa öncelik verir. Titreşimi azaltmak için daha yüksek kanal sayılı, köşe radyuslu takımlar ve stabil geometriler seçin.
Deneyimlerimize göre, kaba işleme ve ince işleme takımlarını ayırmak, tek takım yaklaşımına kıyasla toplam çevrim süresini sürekli olarak düşürür ve takım ömrünü uzatır — daha fazla takım değişimi anlamına gelse bile.
Pratik Seçim Akışı
| Karar Adımı | Ana Soru |
|---|---|
| Malzeme | Hangi talaş davranışı ve ısı yönetilmelidir? |
| Operasyon | Kaba işleme verimliliği mi yoksa ince işleme kalitesi mi? |
| Geometri | Gerekli kanal sayısı, helis, köşe mukavemeti nedir? |
| Parametreler | İlerleme/hızlar takımın çalışma aralığında kalabilir mi? |
| Ekonomi | Bitmiş parça başına en düşük maliyeti ne sağlar? |
Freze Takımları CNC Operasyonlarında Nasıl Uygulanır
Etkili CNC işleme yalnızca takımın kendisine değil, freze takımlarının belirli operasyonlara ve makine kurulumlarına nasıl entegre edildiğine bağlıdır.
Yaygın Operasyonlar
Kanal Açma tam genişlikte dalma ve güçlü talaş tahliyesi gerektirir. Daha düşük kanal sayıları ve rijit takımlar kesme kuvvetlerini yönetir ve talaş sıkışmasını önler.
Kontur İşleme profiller ve 3D yüzeyler için küresel burunlu veya köşe radyuslu parmak frezeler kullanır. Pürüzsüz takım yolları ve tutarlı dalma, yüzey kalitesi için kritiktir.
Cep İşleme eksenel ve radyal kesimi birleştirir. Takım geometrisi, derin boşluklarda ısı birikimini önlemek için talaş boşluğunu ve mukavemeti dengelemelidir.
Yüzey frezeleme Yüzey frezeleri düzlük ve yüksek MRR elde etmek için kullanılır. Kesici uç geometrisi ve kesici çapı, yüzey kalitesini ve verimliliği güçlü şekilde etkiler.
Her operasyon farklı kuvvet yönleri ve temas koşulları gerektirir. Bu nedenle tek bir kesici nadiren tüm görevlerde optimum performans gösterir.
Takım Tutma ve Stabilite
En iyi freze kesicisi bile uygun takım tutma olmadan düşük performans gösterir. Tutucu hassasiyeti ve rijitliği salgıyı, titreşimi ve aşınmayı doğrudan etkiler. Hassas pensler, ısıyla büzüşmeli tutucular veya hidrolik tutucular, bitirme operasyonları için salgıyı en aza indirir.
Çıkıntıyı mümkün olduğunca kısa tutun. Aşırı uzama, özellikle küçük çaplı takımlarda veya sert malzemelerde sehimi ve tırlama riskini artırır. Yüksek hızlı işlemede, takım-tutucu grubunun dinamik dengesi de önemlidir. Dengesizlik yüzey kalitesini düşürür ve hem iş mili hem de takım ömrünü kısaltır.
Yaygın Freze Kesici Sorunları ve Bunların Nasıl Giderileceği
Modern CNC makinelerinde bile, takım seçimi, geometri veya parametreler uyumsuz olduğunda freze kesici sorunları ortaya çıkar. Kök nedenleri tanımak, sorunları alt süreçlerde değil kaynağında çözer.
Takım kırılması veya erken aşınma. Genellikle aşırı kesme kuvvetleri, kesintili kesimler veya kırılgan takım malzemesinden kaynaklanır. Daha güçlü kenar geometrilerine geçin (köşe radyüsü ile keskin köşeler arasında), radyal teması azaltın veya daha dayanıklı bir kalite seçin.
Zayıf talaş tahliyesi. Yeniden kesmeye, ısı birikmesine ve kenar arızasına yol açar — özellikle alüminyumda ve derin ceplerde. Daha düşük kanal sayıları, daha yüksek helis açıları kullanın ve soğutucu veya hava üflemesinin talaşları etkili şekilde temizlediğinden emin olun. İlerlemeyi hafifçe artırmak da talaşların kırılmasına ve tahliyesine yardımcı olur.
Tırlama ve titreşim. Gürültü, görünür takım izleri ve dengesiz kesim olarak kendini gösterir. Kök nedenler arasında takım çıkıntısı, yetersiz rijitlik ve elverişsiz temas bulunur. Takım uzunluğunu kısaltın, çapı artırın, değişken helisli kesiciler seçin veya rezonans bölgelerinden çıkmak için iş mili hızını ayarlayın.
Tutarsız yüzey kalitesi. Genellikle salgı, takım aşınması veya bitirme için yanlış geometriyle ilişkilidir. Yüksek kanal sayıları, keskin kenarlar ve hassas takım tutucular tutarlılığı artırır. Kaba işleme takımlarını bitirme takımlarından ayırmak da sonuçları stabilize eder.
| Sorun | Birincil Çözüm |
|---|---|
| Kenar yontma | Daha güçlü geometri, daha dayanıklı malzeme |
| Talaş sıkışması | Daha az kanal, daha iyi tahliye |
| Gevezelik | Daha kısa çıkıntı, geometri değişikliği |
| Kaba yüzey | Bitirmeye özel kesici ve tutucu |
Katı ve Değiştirilebilir Uçlu Freze Kesiciler: Maliyet ve Verimlilik
Katı ve değiştirilebilir uçlu freze kesiciler arasında seçim yapmak, işleme maliyetini, verimliliği ve bakımı doğrudan etkiler. Doğru seçim, takımın üretiminize nasıl uyduğuna bağlıdır — sadece fiyat etiketine değil.
Katı Kesicilerin Mantıklı Olduğu Durumlar
Katı kesiciler (tipik olarak katı karbür parmak frezeler) küçük çaplarda, karmaşık geometrilerde ve hassas işlerde üstündür. Üstün salgı kontrolü ve dar kanallar, derin cepler ve 3D konturlar gibi sıkı özelliklere erişim sunarlar. Bitirme operasyonları için katı kesiciler genellikle daha iyi yüzey kalitesi ve boyutsal doğruluk sağlar.
Maliyet açısından, katı kesiciler düşük-orta hacimler ve prototipleme için ekonomiktir. Aşındığında tüm takımın değiştirilmesi gerekse de, düşük başlangıç maliyeti ve basitlik onları esnek CNC ortamları için pratik kılar.
Değiştirilebilir Uçlu Kesicilerin Kazandığı Durumlar
Değiştirilebilir uçlu kesiciler, yüksek MRR ve tekrarlanabilir üretim için optimize edilmiş değiştirilebilir uçlar kullanır. Kesici kenarların hızla aşındığı yüzey frezeleme ve ağır kaba işlemede baskındırlar. Tüm takım gövdesini değiştirmek yerine, operatörler uçları döndürür veya değiştirir — duruş süresini ve takım israfını en aza indirir.
Yüksek hacimli üretimde, değiştirilebilir uçlu sistemler parça başına maliyeti düşürür, tutarlılığı artırır ve farklı malzemeler için hızlı kalite değişikliklerine olanak tanır. Daha yüksek başlangıç yatırımı, daha düşük uzun vadeli işleme maliyeti ve daha iyi ölçeklenebilirlik yoluyla geri döner.
| Aspect | Katı Kesiciler | Değiştirilebilir Uçlu Kesiciler |
|---|---|---|
| Hassasiyet | Çok yüksek | Yüksek |
| MRR kapasitesi | Orta | Yüksek |
| Takım değişimi | Tam takım | Sadece uç |
| Başlangıç maliyeti | Daha düşük | Daha yüksek |
| En iyi kullanım | Bitirme, küçük özellikler | Kaba işleme, düz yüzeyler |
Sonuç
Freze kesici takımlarını seçmek sistem düzeyinde bir mühendislik kararıdır. Tek başına kesici tipi performansı belirlemez — gerçek sonuçlar, geometri, takım malzemesi, kaplama ve kesme parametrelerinin makine ve iş parçası kısıtlamaları içinde nasıl birlikte çalıştığından gelir. Kanal sayısı, helis açısı, talaş açısı geometrisi ve rijitlik; talaş tahliyesini, kesme kuvvetlerini, titreşimi ve yüzey kalitesini doğrudan etkiler. Takım malzemesi ve kaplamalar güvenli hız aralığını tanımlarken, ilerlemeler ve hızlar bu potansiyelin gerçekleşip gerçekleşmeyeceğini veya boşa harcanıp harcanmayacağını belirler.
Bu faktörler birlikte değerlendirildiğinde, getirisi ölçülebilirdir: daha düşük takım aşınması, daha kısa çevrim süreleri, daha istikrarlı kalite ve parça başına daha düşük maliyet. Doğru freze kesici sadece bir takım değildir — bir verimlilik çarpanı ve üretim tutarlılığının kilit itici gücüdür. CNC projeniz için doğru freze kesici takımlarını seçme konusunda yardıma mı ihtiyacınız var? Takım önerileri ve hassas işleme desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
En yaygın freze kesici tipi nedir?
Parmak freze, CNC işlemede en yaygın kullanılan freze kesicisidir. Düz parmak frezeler genel kanal açma, cep işleme ve profil çıkarma işlerini yapar. Küresel uçlu parmak frezeler 3D yüzeyler ve kalıp işleri için standarttır. Köşe radyüslü parmak frezeler, kenar dayanıklılığı ve daha yumuşak geçişlerin önemli olduğu yerlerde tercih edilir. Çok yönlülükleri, parmak frezeleri çoğu CNC atölyesinde varsayılan seçim haline getirir.
Alüminyum ve çelik için kaç kanal kullanmalıyım?
Alüminyum için, talaş alanını en üst düzeye çıkarmak ve talaş sıkışmasını önlemek için 2–3 kanal kullanın. Alüminyum, verimli tahliye gerektiren uzun, sünek talaşlar üretir. Çelik için, çelik talaşları daha kısa olduğundan 4–6 kanal daha iyi çalışır. Daha yüksek kanal sayıları ayrıca sert malzemelerde takım rijitliğini ve yüzey kalitesini artırır.
Karbür kesiciler her zaman HSS'den daha mı iyidir?
Her zaman değil. Karbür, sertliği ve ısı direnci sayesinde yüksek hızlarda, sert malzemelerde ve hassas işlerde üstündür. Ancak, HSS kesiciler düşük hızda işlemede, daha az rijit kurulumlarda veya kesintili kesimlerde daha dayanıklı ve daha toleranslıdır. Deneyimlerimize göre, “daha iyi” seçim yalnızca takım malzemesine değil — makine kapasitesine, malzemeye ve üretim hacmine bağlıdır.
Freze kesici takım ömrünü nasıl uzatırım?
Takım ömrü, geometri, malzeme ve parametreler uyumlu olduğunda iyileşir. Talaş tahliyesi için uygun kanal sayısı ve helis açısı kullanın. Mümkün olduğunda çıkıntıyı 4:1 L/D oranının altında tutun. Önerilen talaş yükleri içinde kalın ve minimum salgı ile kararlı takım tutuşu sağlayın. Ayrıca, kaba işleme ve finiş takımlarını ayırmak aşınma yoğunluğunu azaltır ve tutarlılığı artırır.
Ne zaman katlanabilir freze kesicileri solid yerine kullanmalıyım?
Choose indexable cutters for high material removal rates, flat surface machining, and medium-to-high volume production. They’re especially effective in face milling and heavy roughing, where insert rotation reduces downtime and cost per part. Solid cutters remain the better choice for small features, tight access, and finishing operations where precision and surface quality are the priority.


