
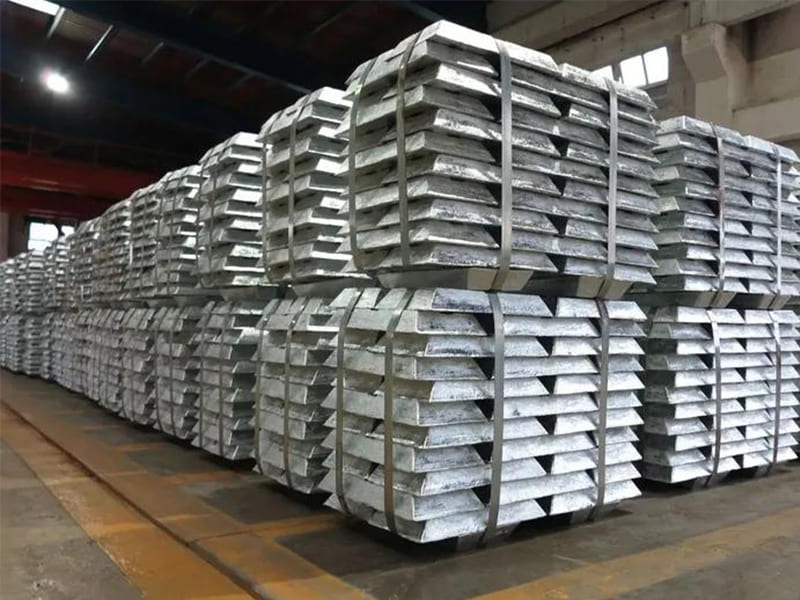
Çinko kalıp döküm fırınınızı bir el kitabında bulduğunuz “419,5°C erime noktasına” göre ayarlarsanız, ilk denemenizde büyük olasılıkla soğuk birleşme (cold shut) hataları üretirsiniz. Bu değer saf çinko için geçerlidir — potanızda bulunan Zamak alaşımı için değil. Alaşım tek bir sıcaklıkta değil, bir aralıkta erir ve bu aralığı doğru veya yanlış belirleme arasındaki fark doğrudan parça kalitesine, hurda oranına ve kalıp ömrüne yansır.
Çinkonun erime noktasını anlamak, ders kitabı değerinin ötesine bakmayı gerektirir. Bu makale saf çinkonun standart erime noktasını ele almakta, çinko alaşımlarının neden sabit bir sıcaklıkta değil de bir aralıkta eridiğini açıklamakta, yaygın Zamak alaşımları için tipik erime aralıklarını listelemekte, erime davranışının döküm ve üretim süreçlerini nasıl etkilediğini göstermekte, çinkoyu alüminyum, bakır ve çelik ile karşılaştırmakta ve saflık ile ölçüm hususlarını ele almaktadır. İster proses parametrelerini belirleyen bir kalıp döküm mühendisi, ister alaşım seçen bir tasarımcı, ister çinkoyu alternatif metallerle karşılaştıran bir satın almacı olun, amaç erime noktası verilerini gerçek üretim kararlarına bağlamaktır.
Saf Çinkonun Standart Erime Noktası
Standart atmosfer basıncı altında, yüksek saflıkta çinko (≥,99%) iyi tanımlanmış bir sıcaklıkta erir:
| Birim | Erime Noktası |
|---|---|
| °C | 419.5 |
| °F | 787.1 |
| K | 692.7 |
Bu değer denge koşullarını temsil eder — saf bileşim, homojen ısıtma ve atmosfer basıncı. Endüstriyel fırınlarda operatörler genellikle çinkoyu tam erime ve yeterli akışkanlık sağlamak için bu noktanın üzerine ısıtır.
Çinko Neden Bu Sıcaklıkta Erir
Çinko oda sıcaklığında hegzagonal sıkı paket (HCP) yapıda kristalleşir. Metalik bağ gücü orta düzeydedir — kalay veya kurşun gibi düşük erimeli metallerden daha güçlü, ancak demir veya nikel gibi geçiş metallerinden daha zayıftır. Sıcaklık yükseldikçe, atomik titreşim bu bağ kuvvetlerini ~419,5°C'de yener.
Bu denge, çinkonun neden verimli döküm ve galvanizleme için yeterince düşük, ancak çoğu servis ortamında stabilite için yeterince yüksek bir sıcaklıkta eridiğini açıklar.
| Metal | Kristal Yapı | Erime Noktası (°C) |
|---|---|---|
| Çinko (Zn) | HCP | 419.5 |
| Alüminyum (Al) | FCC | ~660 |
| Bakır (Cu) | FCC | ~1,085 |
| Demir (Fe) | BCC/FCC | ~1,538 |
Çinko Alaşımlarının Neden Tek Bir Erime Noktası Yoktur
Solidus ve Liquidus
Alaşım elementleri devreye girdiğinde, çinko artık tek bir sabit sıcaklıkta erimez. Bunun yerine, iki sınırla tanımlanan bir aralıkta geçiş yapar:
Solidus sıcaklığı: Erimenin başladığı yer. Bu noktanın altında alaşım tamamen katıdır. Liquidus sıcaklığı: Alaşımın tamamen sıvı hale geldiği yer. Bu ikisi arasında, malzeme katı ve sıvının bir arada bulunduğu yarı katı bir “bulamaç” durumunda bulunur.
Bu davranış çok elementli sistemlerin temel özelliğidir — bir kusur veya anormallik değildir. Mühendislik açısından “erime” anlık değildir. Malzeme akışı, büzülme ve segregasyon bu aralık boyunca değişir.
Aralığın Üretim İçin Önemi
Mühendisler çinko alaşımı proseslerini tek bir sıcaklık etrafında tasarlamazlar. Bir sıcaklık bandı etrafında tasarlarlar.
Proses penceresi kontrolü: Tam akışkanlık sağlamak için liquidus üzerine ısıtın, ancak aşırı ısıtmayın — bu oksidasyonu, cürufu ve kalıp aşınmasını artırır. Hata önleme: Solidus'a çok yakın çalışmak eksik dolum, soğuk birleşme ve tamamlanmamış kalıp dolumu gibi hatalara neden olur. Termal yönetim: Daha geniş bir erime aralığı, kısmen katı bölgelerden kaçınmak için daha sıkı fırın kontrolü gerektirir.
Kalıp döküm operasyonlarımızda, Zamak alaşımları için enjeksiyon sıcaklığını liquidus'un 20–40°C üzerinde ayarlıyoruz. Bu, liquidus'un 60–80°C üzerinde çalışmanın getirdiği oksidasyon ve kalıp aşınması sorunları olmadan stabil akış için yeterli aşırı ısı sağlar.
Yaygın Çinko Alaşımlarının Tipik Erime Aralıkları
Çoğu yapısal çinko parçası, az miktarda magnezyum ve bakır ilaveli Zn-Al sistemleri olan Zamak alaşımlarını kullanır.
| Alaşım | Tipik Bileşim | Yaklaşık Erime Aralığı (°C) |
|---|---|---|
| Saf Çinko | Zn ≥ ,99% | 419,5 (tek nokta) |
| Zamak 3 | Zn–%4%Al | ~381–387 |
| Zamak 5 | Zn–%4%Al–%1%Cu | ~380–390 |
| Zn–Al–Mg | Zn–Al + eser Mg | ~380–395 |
Değerler tam bileşime, safsızlık seviyesine ve ölçüm yöntemine göre değişir.
Alüminyum ilavesi, saf çinkoya kıyasla likidüs sıcaklığını düşürerek enerji tüketimini azaltır ve kalıp dolum kabiliyetini iyileştirir. Bakır, mukavemeti ve sertliği artırır ancak erime aralığını hafifçe genişletir. Magnezyum ilaveleri az miktardadır — tane yapısını iyileştirir ve erime sıcaklığını anlamlı ölçüde değiştirmeden oksidasyonu azaltır.
Erime Davranışı Döküm ve Üretimi Nasıl Etkiler
Basınçlı Döküm Sıcaklığı Seçimi
Çinko basınçlı dökümde, enjeksiyon sıcaklığı her zaman likidüsün üzerinde ayarlanır — asla “erime noktasında” değil.”
Çok düşük: Dolum sırasında kısmi katılaşma, soğuk birleşme, eksik dolum ve kötü yüzey kalitesi üretir. Çok yüksek: Artan oksidasyon ve cüruf, poroziteye yol açan daha yüksek gaz çözünürlüğü ve hızlanmış kalıp aşınması.
Üretim verilerimize göre, Zamak 3 için ideal aralık 400–420°C enjeksiyon sıcaklığı arasındadır. Bu aralıkta kalmak akışkanlık, yüzey kalitesi ve kalıp ömrü arasında denge sağlar.
Akışkanlık ve Hata Kontrolü
Zamak alaşımları dar erime aralıkları sayesinde katıdan sıvıya hızlı geçiş yapar. Bu, 0,5 mm'ye kadar ince cidarlı parçalar dahil olmak üzere mükemmel kalıp dolumu ve nispeten düşük katılaşma çekmesi sağlar. Her iki faktör de boyutsal doğruluğu artırır ve karmaşık besleme sistemlerine olan ihtiyacı azaltır.
Solidusa çok yakın çalışmak hata riskini artırır: eksik dolum, soğuk birleşme ve hapsolmuş gazlardan kaynaklanan iç porozite. Erime aralığını anlamak, mühendislerin akışkanlık ve katılaşma kontrolünü dengelemesini sağlayarak hurda oranlarını düşürür.
Çinko Düşük Sıcaklıklı Dökümde Neden Üstündür
Alüminyum ve çeliğe kıyasla çinko, erime davranışından kaynaklanan net üretim avantajları sunar:
| Faktör | Çinko Alaşımları | Alüminyum | Çelik |
|---|---|---|---|
| Döküm sıcaklığı | Düşük (~380–430°C) | Orta (~660–720°C) | Çok yüksek (>1.400°C) |
| Enerji talebi | Düşük | Orta | Yüksek |
| Kalıp ömrü | Uzun | Orta | Kısa |
| İnce cidar kabiliyeti | Mükemmel | İyi | Sınırlı |
Kalıplar üzerindeki daha düşük termal stres, daha uzun takım ömrü ve daha öngörülebilir bakım döngüleri anlamına gelir. Daha hızlı ısınma ve soğuma, yüksek hacimli ve yüksek tekrarlanabilirlikli üretimi destekler. Teslim ettiğimiz projelerde, çinko basınçlı döküm bileşenleri 10.000 adetin üzerindeki hacimlerde eşdeğer alüminyum basınçlı dökümlere kıyasla parça başına tipik olarak –30 daha az maliyetlidir — bunun başlıca nedeni enerji tasarrufu ve uzatılmış kalıp ömrüdür.
Saflık, Basınç veya Atmosfer Erime Noktasını Değiştirir mi?
Saflık ve Safsızlıklar
419,5°C değeri yüksek saflıktaki çinko için geçerlidir. Saflık azaldıkça, eser safsızlıklar (kurşun, kadmiyum, demir, alüminyum) kristal kafesi bozarak erimenin biraz daha düşük sıcaklıklarda başlamasına neden olur ve küçük bir solidus-likidüs aralığı oluşturur. Ticari sınıf çinko, laboratuvar sınıfı malzemeye kıyasla daha az öngörülebilir erime davranışı gösterebilir — bu, döküm tutarlılığı ve fırın kalibrasyonu için önemlidir.
Basınç ve Atmosfer
Normal endüstriyel koşullar altında basıncın çinkonun erime noktası üzerinde ihmal edilebilir etkisi vardır. Atmosfer de erime sıcaklığını değiştirmez, ancak eriyik kalitesini etkiler. Havada oksidasyon ve cüruf oluşumu artar. Kontrollü veya inert atmosferler daha temiz bir eriyik ve daha kararlı işleme sağlar.
Erime Noktası Nasıl Ölçülür?
DSC (Diferansiyel Taramalı Kalorimetri) standart yöntemdir. Küçük bir çinko numunesi ve referans kontrollü bir hızda ısıtılır. Cihaz ısı akışı farklarını ölçerek erime geçişini belirgin bir endotermik pik olarak ortaya koyar. Saf çinko için bu pik 419,5°C ile yakından örtüşür.
Alaşımlar için DSC hem solidus başlangıcını hem de likidüs tamamlanmasını tanımlayarak tam erime aralığını belirler. Yayınlanan değerler arasındaki küçük farklılıklar tipik olarak ısıtma hızı, numune saflığı veya “erime noktasının” başlangıç sıcaklığına mı yoksa pik sıcaklığına mı atıfta bulunduğu farklılıklarını yansıtır.
Çinko ile Alüminyum, Bakır ve Çelik Karşılaştırması
Erime noktası farklılıkları doğrudan üretim ekonomisine yansır.
Çinko ile Alüminyum: Çinko alaşımları çok daha düşük sıcaklıklarda dökülerek fırın enerjisini azaltır, çevrimleri kısaltır ve kalıp ömrünü uzatır. Alüminyum, daha yüksek işleme maliyetinde daha yüksek servis sıcaklığı kabiliyeti sunar.
Çinko ile Bakır: Bakırın yüksek erime noktası (~1.085°C) onu enerji yoğun ve karmaşık basınçlı döküm için daha az uygun hale getirir. Çinko, termal yükün çok altında mükemmel akışkanlık ve detay sağlar.
Çinko ile Çelik: Çeliğin erime noktası çinkonun neredeyse dört katıdır ve üretimi dövme ve işlemeye yönlendirir. Çinko, ikincil işlemleri en aza indiren net şekle yakın döküme olanak tanır.
Sonuç
Saf çinkonun 419,5°C erime noktası güvenilir bir referanstır, ancak mühendislik kararları için yalnızca başlangıç noktasıdır. Üretimde çinko neredeyse her zaman alaşımlı formda kullanılır; burada tek bir sıcaklık değil, bir solidus-likidüs aralığı gerçek proses penceresini tanımlar. Bu aralığa göre tasarım yapan mühendisler, basınçlı dökümde daha kararlı akış, daha iyi yüzey kalitesi ve daha yüksek tekrarlanabilirlik elde eder.
Çinkonun erime davranışını anlamak, proses kararlılığını, hata azaltmayı, kalıp ömrü iyileştirmesini ve maliyet optimizasyonunu doğrudan destekler. Ders kitabı değeri yerine sistem düzeyinde bir parametre olarak ele alındığında, çinkonun erime noktası daha iyi üretim kararları için pratik bir araç haline gelir. Doğru çinko alaşımını seçme veya basınçlı döküm prosesinizi optimize etme konusunda yardıma mı ihtiyacınız var? Malzeme rehberliği ve hassas üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Çinkonun erime noktası alüminyumdan düşük müdür?
Evet. Saf çinko ~419,5°C'de erirken alüminyum ~660°C'dedir. Bu fark, çinko alaşımlarının düşük sıcaklıklı basınçlı dökümde neden baskın olduğunu açıklar — daha az enerji gerektirir, daha hızlı çevrimlere olanak tanır ve kalıplar üzerinde çok daha az termal stres oluşturur. Alüminyum, daha yüksek servis sıcaklığı veya mukavemet-ağırlık oranı gerektiğinde tercih edilir.
Çinko alaşımları neden tek bir sıcaklık yerine bir aralıkta erir?
Çünkü alaşımlar çok elementli sistemlerdir. Alaşım elementleri (Al, Cu, Mg) farklı sıcaklıklarda erimeye başlayan bölgeler oluşturur. Sonuç olarak, çinko alaşımları bir solidus (erimenin başlangıcı) ve liquidus (tamamen sıvı) değerine sahiptir ve aralarında yarı katı bir aralık bulunur. Tek bir nokta değil, bu aralık gerçek döküm proses penceresini tanımlar.
What temperature is zinc typically cast at?
Zinc alloys are usually cast 20–40°C above their liquidus temperature. In practice, ~380–430°C is common depending on alloy grade and part geometry. Too low risks misruns and cold shuts. Too high increases oxidation, gas pickup, and die wear. Precise control within the window matters more than the exact number.
Does higher purity zinc always have a higher melting point?
Generally, yes — higher purity yields a sharper, more defined melting point near 419.5°C. Trace impurities slightly depress the temperature and introduce a small melting range. The effect is modest for most industrial grades but matters in precision metallurgy and calibration applications.
Is zinc suitable for high-temperature applications?
No. Zinc’s low melting point limits its use at elevated service temperatures. Zinc alloys perform best at room temperature to moderately warm environments, where their castability, dimensional accuracy, and cost efficiency are strongest. For sustained high-temperature service, aluminum, copper alloys, or steels are more appropriate choices.


