
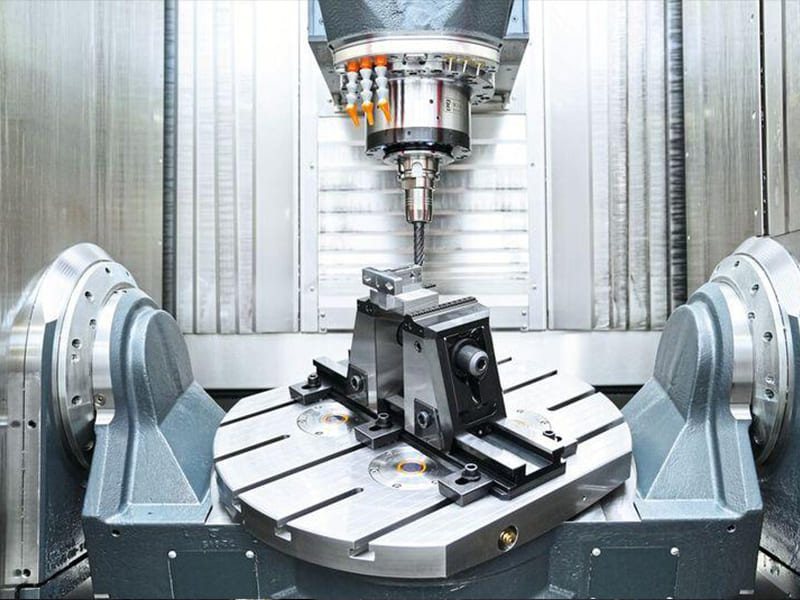
CNC işleme, CAD verilerini doğrudan tekrarlanabilir, yüksek hassasiyetli parçalara dönüştüren hassas malzeme kaldırma işlemine yönelik dijital olarak kontrol edilen bir yaklaşımdır. Tasarım ve otomatik uygulama arasındaki bu sıkı bağlantı, CNC işlemeyi manuel süreçlerden ayıran ve modern üretimin merkezi haline getiren şeydir.
CNC işleme, hassas geometri üretmenin ötesinde, malzeme seçimini, toleransları, teslim süresini ve maliyeti etkileyerek mühendislik ve tedarik kararlarını şekillendirir. CNC işlemenin üretilebilirliği ve üretim riskini nasıl etkilediğini anlamak, ekiplerin ne zaman doğru süreç olduğuna ve özel ve ölçeklenebilir üretim için nasıl etkili bir şekilde kullanılacağına karar vermelerine yardımcı olur.
CNC İşleme Nedir? Tanım ve Temel Prensipler
CNC işleme, aşağıdakilerin gerçekleştirildiği bir üretim sürecini ifade eder takım tezgahları bilgisayar tabanlı modellerden üretilen dijital talimatlarla kontrol edilir. Mühendislik açısından bakıldığında CNC (Bilgisayarlı Sayısal Kontrol) basit bir otomasyon değil, tasarım verilerini hassas, tekrarlanabilir fiziksel harekete dönüştüren kapalı döngü bir sistemdir. Takım konumu, ilerleme hızı, iş mili hızı ve kesme yollarının tümü sayısal olarak tanımlanır ve manuel işlemden kaynaklanan değişkenlik en aza indirilir.
Özünde, CNC işleme aşağıdakilere aittir eksiltici üretim, Yani malzeme, istenen geometriyi elde etmek için katı bir iş parçasından seçici olarak çıkarılır. Biçimlendirici veya eklemeli süreçlerin aksine, CNC işleme çubuk, plaka veya kütük gibi stok malzemeyle başlar ve kontrollü kesme yoluyla fazla malzemeyi çıkarır. Bu yaklaşım CNC işlemeyi özellikle sıkı toleranslar, iyi tanımlanmış veriler ve boyutsal doğruluğun montaj ve performansı doğrudan etkilediği işlevsel arayüzler için çok uygun hale getirir.
Üretim açısından bakıldığında, CNC işlemenin belirleyici avantajı insan yargısının yürütmeden ayrılması. Mühendisler CAD ve CAM yazılımında amacı tanımlar; makineler bu amacı tutarlı bir hassasiyetle gerçekleştirir. Bu ayrımın aşağı yönde önemli etkileri vardır: proses tekrarlanabilirliği artar, kalite daha ölçülebilir hale gelir ve üretim riski operatör becerisinden takım seçimi, fikstürleme ve programlama stratejisi gibi mühendislik kararlarına kayar.
Aşağıdaki bölümler, bilgisayarlı sayısal kontrolün pratikte nasıl çalıştığından başlayarak CNC işlemenin arkasındaki temel ilkeleri ve alternatif üretim teknolojilerinin yükselişine rağmen eksiltici üretimin neden kritik önemini koruduğunu açıklamaktadır.
Bilgisayarlı Nümerik Kontrol Açıklaması
Bilgisayarlı sayısal kontrol, birden fazla eksen boyunca makine hareketlerine komut vermek için kodlanmış talimatlar (genellikle G kodu) kullanır. Her hareket sayısal olarak tanımlanır ve yalnızca manuel kontrolle elde edilemeyen hassas enterpolasyon, senkronizasyon ve otomasyona olanak sağlar.
Eksiltici Üretim ve Diğer Süreçler
Eksiltici bir süreç olarak CNC işleme, boyutsal kontrol ve yüzey bütünlüğüne öncelik verir. Eklemeli veya şekillendirme yöntemleriyle karşılaştırıldığında, üstün tolerans tutarlılığı, öngörülebilir malzeme özellikleri ve karmaşık işlevsel gereksinimleri olan özel parçalar için daha fazla esneklik sunar.
CNC İşleme Nasıl Çalışır? CAD'den Bitmiş Parçalara
CNC işleme genellikle doğrusal bir iş akışı olarak tanımlanır - CAD'den CAM'e ve makineye - ancak pratikte bir kapalı mühendislik sistemi Tasarım amacı, süreç planlaması ve makine davranışının sürekli etkileşim halinde olduğu bir zincir. Bu zinciri anlamak mühendisler ve alıcılar için kritik önem taşıyor çünkü maliyet, teslim süresi ve kalite risklerinin çoğu makineden değil, dijital kararlardan kaynaklanıyor.
İş akışı bir dijital model, Ancak bitmiş parça, bu modelin kontrollü kesme hareketine ne kadar etkili bir şekilde dönüştürüldüğünün sonucudur. Her tolerans, yüzey gereksinimi ve geometrik özellik birden fazla yorumlama katmanından geçmelidir: yazılım, işlem sonrası, makine dinamikleri, takım ve fikstür. CNC işleme, bu katmanlar hizalandığında başarılı olur.
CAD Modelleme ve Tasarım Niyeti
CNC işlemede CAD sadece geometri değildir - kodlar tasarım amacı. Duvar kalınlığı, iç köşe yarıçapları, delik derinlikleri, referans noktası seçimi ve tolerans şemaları takım erişilebilirliğini ve işleme stabilitesini doğrudan etkiler. Örneğin, keskin bir iç köşenin çizilmesi kolay ancak ikincil işlemler olmadan işlenmesi imkansız olabilir. İyi hazırlanmış CAD modelleri, eksiltici kısıtlamaları öngörerek sonraki yeniden işleme ve programlama karmaşıklığını azaltır.
CAM Programlama ve Takım Yolu Oluşturma
CAM yazılımı geometriyi araç yolları, malzemenin adım adım nasıl kaldırılacağını tanımlar. Burada mühendislik muhakemesi baskındır: takım seçimi, kesme stratejisi, adım atma, kesme derinliği ve sıralama yüzey kalitesini, döngü süresini ve takım aşınmasını etkiler. İki CAM programı, aynı CAD modelini aynı makinede bile doğruluk ve maliyet açısından çok farklı sonuçlarla işleyebilir.
G-Kodu Yürütme ve Makine Kontrolü
CAM çıktısı aşağıdakilere çevrilir G-kodu, CNC makinesinin koordineli eksen hareketi yoluyla gerçekleştirdiği. Bu aşamada, makine sertliği, eksen enterpolasyon doğruluğu, iş mili performansı ve kontrol algoritmaları, gerçek kesimin dijital planla ne kadar yakından eşleştiğini belirler. Takımlama, fikstürleme ve makine kalibrasyonu sistemi tamamlayarak sayısal komutları fiziksel parçalara dönüştürür.
Bu CAD-CAM-G-kod zinciri, CNC işlemenin neden sadece otomatik kesim değil, aynı zamanda bir mühendislik odaklı üretim süreci Dijital kararların gerçek dünya sonuçlarını doğrudan şekillendirdiği yerlerde.
CNC Makine Türleri ve Tipik İşleme Operasyonları
CNC işleme tek bir yetenek değil, her biri aşağıdaki özelliklere sahip bir makine konfigürasyonu ailesidir farklı geometrik güçler ve sınırlamalar. Uygun makine tipinin seçilmesi parça fizibilitesini, doğruluğunu, döngü süresini ve toplam maliyeti doğrudan etkiler. Mühendisler ve satın alma ekipleri için, üretilebilirlik ve tedarikçi kapasitesini değerlendirirken bu farklılıkları anlamak çok önemlidir.
CNC Freze Tezgahları
CNC freze makineleri malzemeyi aşağıdaki yöntemlerle çıkarır dönen kesici takımlar, tipik olarak sabit iş parçaları üzerinde hareket eder. Standart 3 eksenli frezeleme, X, Y ve Z eksenleri boyunca harekete izin vererek düzlemsel özelliklere, ceplere, yuvalara ve karmaşık yüzey profillerine sahip prizmatik parçalar için uygun hale getirir. Frezeleme, düz yüzeyler ve karmaşık konturlar üretmede mükemmeldir, ancak iç özellikler takım çapı ve erişim yönü ile kısıtlanır. Geometrik karmaşıklık arttıkça, hizalama riski ve ek maliyet getiren çoklu kurulumlar gerekebilir.
CNC Torna ve Torna Tezgahları
CNC tornalama temelde farklı bir prensiple çalışır: kesici takımlar sabit kalırken iş parçası döner. Bu konfigürasyon miller, burçlar ve dişli bileşenler gibi eksenel simetrik parçalar için idealdir. Tornalama, silindirik özelliklerde yüksek verimlilikle mükemmel eşmerkezlilik ve yüzey kalitesi sağlar. Bununla birlikte, geometrisi doğası gereği rotasyoneldir ve eksenel simetrik olmayan özellikler genellikle ikincil frezeleme işlemleri veya canlı takım gerektirir.
Çok Eksenli İşleme Merkezleri
Çok eksenli işleme merkezleri - 4 eksenli ve 5 eksenli sistemler - kesme sırasında takımın veya iş parçasının dönmesine izin vererek kapasiteyi genişletir. Bu sayede eşzamanlı çok yönlü erişim, Karmaşık geometriler için kurulumları azaltır ve konumsal doğruluğu artırır. Beş eksenli işleme özellikle bileşik açılara, derin boşluklara veya birden fazla yüzeyde sıkı tolerans ilişkilerine sahip parçalar için değerlidir. Bunun karşılığında, parça geometrisi ve hacmi ile gerekçelendirilmesi gereken daha yüksek programlama karmaşıklığı ve makine maliyeti söz konusudur.
Pratikte, makine seçimi aşağıdakileri tanımlar ulaşılabilir geometrinin üst sınırı, Bu da onu salt bir ekipman seçiminden ziyade kritik bir mühendislik kararı haline getirmektedir.
CNC İşleme İş Akışı: Atölyede Neler Oluyor?
CNC işleme dijital olarak yönlendirilirken, gerçek parça kalitesi atölyede belirlenir. Programlama kararlarının makine sertliği, takım davranışı ve iş parçası bağlama stabilitesi gibi fiziksel gerçeklerle buluştuğu yer burasıdır. “İşleme hatalarına” atfedilen birçok üretim sorunu, koddan ziyade kurulum ve süreç kontrolünden kaynaklanmaktadır.
Makine Kurulumu ve Fikstürleme
Fikstürleme, bir parçanın işleme sırasında nasıl kısıtlandığını tanımlar ve boyutsal doğruluğu doğrudan etkiler. Rijit, tekrarlanabilir bir kurulum, kesme kuvvetlerinin parçanın kendisi yerine fikstür tarafından emilmesini sağlar. Her ek kurulum, kümülatif tolerans yığılmasını ve hizalama riskini artırırken işçilik süresini de uzatır. Mühendislik açısından bakıldığında, kurulum sayısının azaltılması konumsal doğruluğu artırır; tedarik açısından bakıldığında ise teslim süresini kısaltır ve maliyeti düşürür. Karmaşık parçalar genellikle yeniden bağlamayı en aza indirmek için gelişmiş fikstürleme veya çok eksenli işlemeyi haklı çıkarır.
Kesme Parametreleri: İlerlemeler, Hızlar ve Kesme Derinliği
İlerlemeler, hızlar ve kesme derinliği, malzemenin nasıl kaldırılacağını ve ısı ile kesme kuvvetlerinin nasıl yönetileceğini belirler. Muhafazakar parametreler yüzey finişini ve takım ömrünü iyileştirir ancak döngü süresini uzatır; agresif parametreler işleme süresini azaltır ancak titreşimi, takım aşınmasını ve boyutsal sapmayı artırır. Optimum ayarlar malzemeye özgüdür ve takım geometrisine, kaplamaya ve makine sertliğine bağlıdır. Kötü parametre seçimi, programlama doğru olsa bile toleransı tehlikeye atabilir.
Tekrarlanabilirlik ve Süreç Kontrolü
Üretimden önce, bir ilk madde denetimi (FAI) kurulum ve programın spesifikasyonlar dahilinde parça ürettiğini doğrular. İstikrarlı prosesler daha sonra tutarlılığı korumak için takım aşınmasının izlenmesine, ofset ayarlamalarına ve proses içi kontrollere dayanır. Seri üretim için, mutlak hassasiyet değil tekrarlanabilirlik genellikle belirleyici başarı faktörüdür. Kontrollü iş akışları, bugün üretilen parçaların haftalar sonra üretilenlerle aynı olmasını sağlar.
Bu atölye iş akışı, CNC işleme kalitesinin neden sonuçta bir süreç disiplini, sadece dijital bir yetenek değil.
CNC İşlemede Malzeme Hususları
CNC işlemede malzeme seçimi tamamen mekanik bir seçim değildir - doğrudan etkiler kesme davranışı, proses kararlılığı, takım ömrü ve nihai parça kalitesi. Aynı geometriye sahip iki parça, malzemeye bağlı olarak tamamen farklı işleme stratejileri gerektirebilir, bu nedenle erken tasarım ve tedarik kararlarında malzeme ile ilgili riskler genellikle hafife alınır.
Metaller vs Plastikler: İşlenebilirlik Farklılıkları
Metaller ve plastikler kesme kuvvetlerine temelde farklı şekillerde tepki verir. Metaller plastik olarak deforme olur ve önemli kesme kuvvetleri ve ısı üretir, bu da sert sabitleme ve kontrollü talaş tahliyesi gerektirir. Buna karşın plastikler daha elastiktir ve ısıya karşı hassastır; aşırı kesme sıcaklığı erimeye, çapak oluşumuna veya gerilme gevşemesi nedeniyle boyutsal dengesizliğe neden olabilir. Mühendislik açısından bakıldığında, metaller kuvvet ve ısı yönetimine öncelik verirken, plastikler keskin takımlar, daha düşük kesme sıcaklıkları ve deformasyonu önlemek için dikkatli destek gerektirir.
Yaygın CNC Malzemeleri ve Zorlukları
-
Alüminyum alaşımlar mükemmel işlenebilirlik, yüksek kesme hızları ve düşük takım aşınması sunarak karmaşık özel parçalar için idealdir. Bununla birlikte, yumuşak alaşımlar talaş tahliyesi zayıfsa bulaşabilir veya safra oluşturabilir.
-
Karbon ve alaşımlı çelikler mukavemet ve boyutsal stabilite sağlar, ancak daha yüksek kesme kuvvetleri oluşturur ve özellikle daha dar toleranslarda takım aşınmasını hızlandırır.
-
Paslanmaz çelikler Yüzey hasarını ve takım arızasını önlemek için hassas ilerlemeler ve hızlar gerektiren iş sertleşmesi nedeniyle ek zorluklar ortaya çıkarır.
-
Titanyum alaşımları yüksek mukavemeti düşük termal iletkenlikle birleştirir, ısıyı kesme kenarında yoğunlaştırır ve muhafazakar parametreler ve birinci sınıf takımlar gerektirir.
-
Mühendislik plastikleri POM, Naylon veya PEEK gibi malzemeler doğru şekilde desteklendiğinde temiz bir şekilde işlenir ancak ısı birikimine ve sıkıştırma bozulmasına karşı hassastırlar.
Isı, Takım Aşınması ve Yüzey Bütünlüğü
Kesme ısısı takım aşınma oranlarını, yüzey kalitesini ve artık gerilimi etkiler. Kötü ısı yönetimi, işleme sonrasında mikro çatlamalara, yüzey yırtılmalarına veya boyutsal kaymalara yol açabilir. Kaplama, soğutma sıvısı ve kesme stratejilerinin seçimi gibi mühendislik kararları genellikle malzeme odaklıdır. Satın alma ekipleri için bu faktörleri anlamak, benzer hammadde fiyatlarına rağmen belirli malzemelerin neden daha yüksek işleme maliyetleri taşıdığını açıklar.
CNC işlemede, malzeme özellikleri süreç penceresini tanımlar, Bu da öngörülebilir kalite ve maliyet kontrolü için erken malzeme-süreç uyumunu gerekli kılmaktadır.
CNC İşleme için Tasarım (DFM): Mühendisler için Temel Kılavuzlar
CNC işleme için tasarım, parçaları basitleştirmekle ilgili olmaktan çok geometriyi gerçek işleme kısıtlamaları ile hizalama. “Tedarikçi sınırlamalarına” atfedilen birçok maliyet ve teslim süresi sorunu aslında takımların, makinelerin ve fikstürlerin nasıl etkileşime girdiğini göz ardı eden erken tasarım kararlarından kaynaklanmaktadır. Etkili DFM, bir parça atölyeye ulaşmadan önce üretim riskini azaltır.
Geometri Sınırları ve Araç Erişilebilirliği
Her CNC kesim özelliğine bir kesici takımla ulaşılabilmelidir. Derin boşluklar, dar yuvalar ve keskin iç köşeler genellikle sapma ve titreşime eğilimli uzun, küçük çaplı takımların kullanılmasını zorunlu kılar. Bu durum tolerans kontrolünü, yüzey kalitesini ve döngü süresini doğrudan etkiler. Mühendislik perspektifinden bakıldığında, iç köşe yarıçaplarını artırmak veya boşluk derinliği/genişliği oranlarını azaltmak, stabiliteyi önemli ölçüde artırabilir ve işlevi etkilemeden işleme süresini kısaltabilir.
Duvar Kalınlığı, Delikler ve İç Özellikler
İnce duvarlar tasarım gereksinimlerini karşılayabilir ancak kesme kuvvetleri altında kötü davranarak gevşemeye veya boyutsal bozulmaya yol açabilir. Genel bir kılavuz olarak, daha ince duvarlar daha hafif kesimler ve ek son işlem pasoları gerektirir, bu da maliyeti artırır. Delik tasarımı da önemlidir: standart matkap boyutları özel çaplara göre daha verimli işlenir ve düz tabanlı kör delikler genellikle ikincil işlemler gerektirir. Delik derinliklerinin ve çaplarının standart takımlarla hizalanması tutarlılığı artırır ve kurulum karmaşıklığını azaltır.
Maliyet ve Riski Azaltan Tasarım Seçenekleri
Küçük tasarım ayarlamaları büyük üretim avantajları sağlayabilir. Gereksiz sıkı toleranslardan kaçınmak, özellikleri ortak düzlemlerde gruplandırmak ve amaçlanan geometriyle uyumlu malzemeler seçmek, verimi artırır. Satın alma ekipleri için DFM odaklı tasarımlar daha öngörülebilir fiyatlandırma, daha kısa teslim süreleri ve daha yüksek tedarikçi kabul oranları anlamına gelir.
CNC işlemede, tasarım amacı üretilebilirliği tanımlar. CAD aşamasında verilen mühendislik kararları, sonuçta bir parçanın üretiminin verimli olup olmadığını veya işlenmesinin doğal olarak maliyetli olup olmadığını belirler.
Toleranslar, Yüzey İşlemleri ve Kalite Kontrol
CNC işlemede, tolerans ve yüzey kalitesi izole özellikler değildir - bunlar doğrudan mali̇yet ve ri̇sk faktörleri̇. Aşırı spesifikasyon gereksiz işleme masraflarının en yaygın nedenlerinden biri iken, yetersiz spesifikasyon işlevsel arızalara veya montaj sorunlarına yol açabilir. Bu dengeyi anlamak hem mühendisler hem de alıcılar için çok önemlidir.
CNC İşlemede Boyutsal Toleranslar
Boyutsal toleranslar, parça geometrisinde izin verilen varyasyonu tanımlar. Standart CNC işleme genellikle özel önlemler olmadan ±0,05 mm'ye ulaşır; daha dar toleranslar daha düşük kesme hızları, ek son işlem geçişleri, termal kontrol ve bazen özel ekipman gerektirir. Toleransın her kademeli olarak daraltılması döngü süresini, denetim çabasını ve hurda riskini artırır. Mühendislik açısından bakıldığında, toleranslar teorik hassasiyetten ziyade işlevsel gerekliliği yansıtmalıdır. Tedarik açısından, gerçekçi toleranslar tedarikçi verimini ve fiyat istikrarını artırır.
Yüzey İşlemi ve İşlevsel Gereksinimler
Yüzey kalitesi görünümden daha fazlasını etkiler; sürtünmeyi, sızdırmazlık performansını, yorulma ömrünü ve korozyon davranışını etkiler. Tipik CNC ile işlenmiş yüzeyler Ra 1,6-3,2 µm aralığındadır ve çoğu mekanik arayüz için uygundur. Daha ince yüzeyler için parlatma veya taşlama gibi ikincil işlemler gerekir, bu da maliyeti artırır ve teslim süresini uzatır. Yüzey pürüzlülüğünün yalnızca işlevin gerektirdiği yerlerde belirtilmesi gereksiz işlemleri önler.
Denetim ve Kalite Güvencesi
Kalite kontrol, tasarım amacı ile üretim gerçekliği arasındaki döngüyü kapatır. Koordinat ölçüm makineleri (CMM'ler), optik sistemler ve proses içi ölçme, parçaların spesifikasyonları tutarlı bir şekilde karşıladığını doğrular. İlk ürün denetimi proses kapasitesini belirlerken, devam eden kontroller partiden partiye tekrarlanabilirliği sağlar. Düzenlemelere tabi endüstriler için belgelendirilmiş denetim, işlemenin kendisi kadar kritiktir.
CNC işlemede, tolerans, son işlem ve denetim birlikte düşünülmelidir. Dikkatli spesifikasyon, işlevsel performansı korurken üretim riskini azaltır.
Sektörler Arasında CNC İşleme Uygulamaları
CNC işleme aşağıdaki sektörlerde yaygın olarak kullanılmaktadır boyutsal doğruluk, tekrarlanabilirlik ve malzeme bütünlüğü pazarlık konusu değildir. Dijital tasarım amacını tutarlı fiziksel parçalara dönüştürme yeteneği, onu özellikle katı performans ve düzenleme gereklilikleri olan sektörlerde değerli kılmaktadır.
İçinde havacılık ve uzay, CNC işleme, sıkı toleransların ve izlenebilirliğin zorunlu olduğu yapısal bileşenler, muhafazalar, braketler ve hassas arayüzler için kullanılır. Parçalar genellikle karmaşık geometrilere, yüksek mukavemetli-ağırlıklı malzemelere ve düşük izin verilebilir varyasyona sahiptir. CNC işleme, istikrarlı süreçler, çok eksenli kapasite ve öngörülebilir kalite kontrolü ile bu talepleri destekler.
İçinde tibbi̇ ci̇haz üreti̇mi̇, CNC işleme, biyouyumlu malzemeler, ince yüzey kaplamaları ve belgelenmiş denetim gerektiren implantların, cerrahi aletlerin ve ekipman bileşenlerinin üretilmesini sağlar. Küçük parti boyutları ve sık tasarım yinelemeleri, CNC işlemeyi hem prototipleme hem de düzenlenmiş üretim ortamları için çok uygun hale getirir.
Bu otomoti̇v endüstri̇si̇ güç aktarım bileşenleri, fikstürler, takımlar ve düşük ila orta hacimli hassas parçalar için CNC işlemeye güvenmektedir. Yüksek hacimli bileşenler döküm veya şekillendirme kullanabilirken, CNC işleme sıkı toleranslar, hızlı tasarım değişiklikleri veya doğrulama yapıları gerektiren parçalar için kritik olmaya devam etmektedir.
İçinde endüstri̇yel eki̇pman ve otomasyon, CNC işleme, güvenilirlik ve değiştirilebilirliğin gerekli olduğu özel parçaları, yedek bileşenleri ve hassas montajları destekler. Burada CNC işleme, doğruluktan ödün vermeden esneklik sunar.
Bu endüstrilerde, CNC işleme sadece hız için değil, aynı zamanda aşağıdakileri sağlama yeteneği için de değerlidir kontrollü, tekrarlanabilir üretim sonuçları zorlu mühendislik kısıtlamaları altında.
CNC İşleme ve Diğer Üretim Süreçleri
CNC işleme genellikle alternatif üretim süreçleriyle birlikte değerlendirilir, özellikle eklemeli üretim ve form temelli yöntemler döküm veya enjeksiyon kalıplama gibi. En uygun seçim hacme, toleransa, malzeme gereksinimlerine ve parçanın yaşam döngüsü aşamasına bağlıdır.
ile karşılaştırıldığında 3D baskı, CNC işleme, üstün boyutsal doğruluk, yüzey bütünlüğü ve malzeme özellikleri sunar. Katmanlı imalat hızlı yineleme ve karmaşık iç geometrilerde üstünlük sağlarken, tipik olarak daha gevşek toleranslar ve anizotropik malzeme davranışı sunar. İşlevsel yüzeyler, sıkı geçmeler veya yük taşıma performansı kritik olduğunda CNC işleme tercih edilen seçenek olmaya devam etmektedir.
ile karşılaştırıldığında döküm veya enjeksiyon kalıplama, CNC işleme farklı bir üretim penceresine hizmet eder. Şekillendirme süreçleri yüksek hacimlerde düşük parça başı maliyet sağlar ancak önemli miktarda ön takım yatırımı ve uzun teslim süreleri gerektirir. Düşük ila orta hacimler, tasarım doğrulama veya sık revizyonlar için CNC işleme, takım kısıtlamaları olmaksızın daha hızlı geri dönüş ve daha fazla esneklik sağlar.
| Süreç | Hassasiyet | Peşin Maliyet | En İyi Kullanım Örneği |
| CNC İşleme | Yüksek | Düşük | Özel parçalar, düşük-orta hacim |
| 3D Baskı | Orta | Çok Düşük | Prototipleme, karmaşık iç özellikler |
| Döküm / Kalıplama | Orta | Yüksek | Yüksek hacimli üretim |
Mühendislik ve tedarik perspektifinden bakıldığında, CNC işleme kritik orta yol-Özel takım taahhüdü olmadan doğruluk ve esnekliği birleştirir.
CNC İşleme ve Akıllı Üretimde Gelişen Trendler
CNC işleme, izole edilmiş makine otomasyonundan veri̇ye dayali, bi̇rbi̇ri̇ne bağli üreti̇m si̇stemleri̇. Bu trendler, özellikle yüksek karışımlı, düşük ila orta hacimli üretim gerektiren ortamlarda hassas parçaların üretilme şeklini yeniden şekillendiriyor.
Önemli bir gelişme şudur otomati̇k malzeme taşima, robotik yükleme ve boşaltma sistemleri de dahil olmak üzere. Otomasyon manuel müdahaleyi azaltır, döngü sürelerini dengeler ve makinelerin sürekli çalışmasını sağlar. Üreticiler için bu, kullanımı iyileştirir; alıcılar için ise daha öngörülebilir teslim süreleri ve daha az işçilik kaynaklı değişkenlik anlamına gelir.
Bir diğer büyük değişim ise gerçek zamanlı süreç izleme. Modern CNC makineleri, iş mili yükünü, titreşimi, sıcaklığı ve takım aşınmasını takip eden sensörleri giderek daha fazla entegre etmektedir. Bu veriler, kusurlar oluşmadan önce anormalliklerin erken tespit edilmesini sağlayarak verimi artırır ve hurdayı azaltır. Düzenlemelere tabi sektörlerde dijital izlenebilirlik, kalite dokümantasyonunu ve uyumluluğu da güçlendirir.
Gelişmeler akıllı programlama ve dijital üretim tasarım ve üretim arasındaki boşluğu daha da daraltıyor. Yapay zeka destekli CAM yazılımı takım yollarını optimize edebilir, kesme parametrelerini seçebilir ve kesme başlamadan önce işleme sonuçlarını simüle edebilir. Dijital ikizler ve atölye bağlantısı ile birleştirildiğinde CNC işleme, bağımsız bir süreçten ziyade Endüstri 4.0 ekosisteminin bir parçası haline geliyor.
Bu trendler temel işleme prensiplerinin yerini almaz - bunlar süreç istikrarını, şeffaflığını ve ölçeklenebilirliğini artırın, CNC işlemenin modern akıllı üretim stratejilerindeki rolünü güçlendiriyor.
Özet
CNC işleme sadece bir üretim yöntemi değil, aynı zamanda tasarım amacını tekrarlanabilir üretim sonuçlarına bağlayan bir karar verme aracıdır. Geometri, toleranslar, malzemeler ve süreç seçimleri birbirine sıkı sıkıya bağlıdır ve birçok maliyet veya kalite sorunu atölye yerine tasarım aşamasının başlarında ortaya çıkar.
Üretilebilirlik düşüncesini ve süreç kontrolünü başlangıçtan itibaren uygulamak riski azaltır ve tutarlılığı artırır. Mühendisler ve alıcılar CNC işleme mantığını erkenden anladıklarında, özel parça üretiminde daha öngörülebilir kalite, maliyet ve teslimat elde ederler.
Sıkça Sorulan Sorular
CNC işleme hangi toleranslara ulaşabilir?
Standart CNC işleme tipik olarak aşağıdakilere ulaşır ±0,05 mm Özel kontroller olmadan, çoğu mekanik parça için yeterlidir. Daha sıkı toleranslar - örneğin ±0,01 mm veya altı-ancak kontrollü işleme parametreleri, sabit fikstürleme, sıcaklık yönetimi ve daha kapsamlı denetim dahil olmak üzere ek hususlar gerektirir. Maliyet açısından bakıldığında, daha sıkı toleranslar döngü süresini, takım aşınmasını ve hurda riskini artırır, bu nedenle yalnızca işlevsel olarak gerekli olduğu durumlarda belirtilmelidir.
CNC işleme düşük hacimli üretim için uygun mudur?
Evet. CNC işleme özellikle aşağıdakiler için çok uygundur düşük ila orta hacimli üretim, prototipler, pilot çalışmalar ve köprü üretimi de dahil olmak üzere. Kalıplar veya kalıplar gibi özel takımlar gerektirmediğinden, kurulum maliyetleri nispeten düşük kalır. Bu da CNC işlemeyi, tasarımların hala gelişmekte olduğu veya esneklik ve kısa teslim sürelerinin minimum birim maliyetten daha önemli olduğu durumlarda ideal hale getirir.
Malzemeler işleme maliyetini nasıl etkiler?
Malzeme seçimi, hammadde fiyatının ötesinde işleme maliyetini önemli ölçüde etkiler. Aşağıdaki gibi faktörler kesme kuvvetleri, ısı üretimi, takım aşınması ve döngü süresi malzemeler arasında büyük farklılıklar gösterir. Örneğin, alüminyum düşük takım aşınmasıyla hızlı bir şekilde işlenirken, paslanmaz çelik ve titanyum daha yavaş kesme hızları ve daha sık takım değişimi gerektirir. Mühendislik plastikleri deformasyonu önlemek için özel fikstürlemeye ihtiyaç duyabilir. Bu farklılıklar, benzer boyut ve geometriye sahip parçaların neden çok farklı işleme maliyetlerine sahip olabileceğini açıklar.
CNC ne zaman 3D baskıya tercih edilmelidir?
CNC işleme, parçalar aşağıdakileri gerektirdiğinde tercih edilmelidir sıkı toleranslar, iyi yüzey bütünlüğü, izotropik malzeme özellikleri veya işlevsel eşleşme yüzeyleri. 3D baskı, hızlı prototipleme ve karmaşık iç geometrilerde mükemmel olsa da, boyutsal doğruluk ve mekanik tutarlılık konusunda genellikle yetersiz kalır. CNC işleme, işlevsel bileşenler, yük taşıyan parçalar ve üretim amaçlı tasarımlar için tipik olarak daha iyi bir seçimdir.
5 eksenli işleme kurulumları nasıl azaltır?
Beş eksenli işleme, kesme takımının veya iş parçasının işleme sırasında dönmesini sağlayarak birden fazla yüze eşzamanlı erişim. Bu genellikle bir parçayı tamamlamak için gereken kurulum sayısını azaltır. Daha az kurulum, daha az kümülatif hizalama hatası, özellikler arasında daha iyi konumsal doğruluk ve daha kısa genel teslim süreleri anlamına gelir. Programlama ve makine maliyetleri daha yüksek olsa da, 5 eksenli işleme karmaşık geometriler için toplam üretim riskini azaltabilir.


