
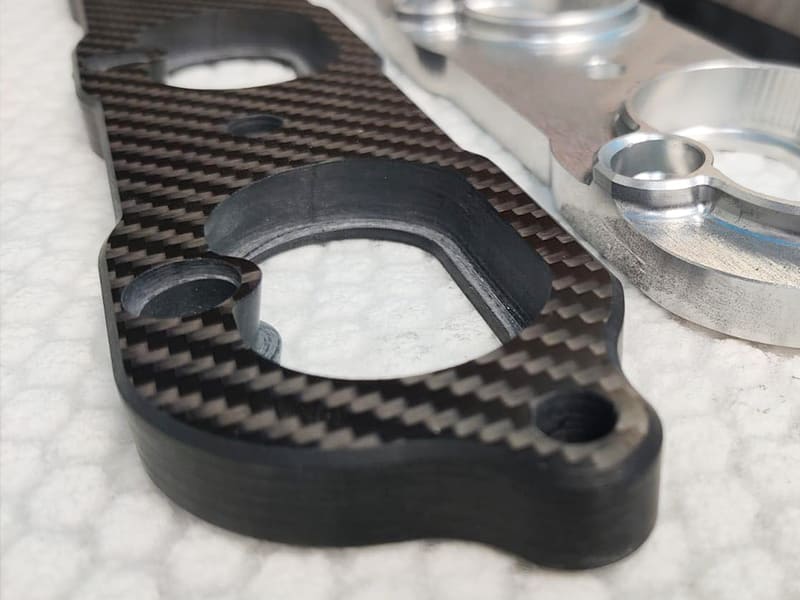
Karbon fiber kompozitler çok sağlam, sert ve hafiftir; ancak lifleri pürüzlü olduğu ve katmanlardan oluştuğu için işlenmesi zordur. Düzgün kenarlar, sıkı toleranslar ve tutarlı bir yüzey kalitesi elde etmek için doğru aletlere, kesme parametrelerine ve tozu kontrol etmenin yollarına ihtiyacınız vardır.
Bu kılavuz, doğru takımların seçimi, işleme işlemlerinin planlanması ve yüzey kalitesinin iyileştirilmesi gibi CNC karbon fiber işleme için en önemli mühendislik uygulamalarını ele almaktadır. Bu kılavuz, hassas ve güvenilir kompozit parçalar üretmenize yardımcı olacaktır.
Karbon Fiber Parçalar İçin CNC İşleme Neden Önemlidir?
Karbon fiber takviyeli polimerler (CFRP), olağanüstü mukavemet-ağırlık oranı, yüksek sertlik ve mükemmel yorulma direnciyle tanınan, modern mühendislikte en gelişmiş yapısal malzemelerden biri haline gelmiştir. Bu özellikler, CFRP'yi performans, hassasiyet ve hafif tasarımın kritik öneme sahip olduğu havacılık, otomotiv, robotik, insansız hava araçları, tıbbi cihazlar ve yüksek performanslı spor ekipmanları gibi sektörlerde vazgeçilmez kılmaktadır.
Bununla birlikte, karbon fiber kompozitler eşsiz mekanik avantajlar sunsa da, anizotropik ve aşındırıcı yapıları üretim sürecinde kendine özgü zorluklar ortaya çıkarmaktadır. Metallerden farklı olarak, CFRP, lif delaminasyonu, reçine yontulması veya termal bozulma riski olmadan geleneksel yöntemlerle şekillendirilemez veya işlenemez. İşte bu noktada CNC işleme teknolojisi, karbon fiber laminatları veya blokları karmaşık, boyutsal olarak kararlı bileşenlere dönüştürmek için gerekli olan hassasiyeti, tekrarlanabilirliği ve proses kontrolünü sağlayarak hayati bir rol oynar.
Karbon Fiber Üretiminde CNC İşlemenin Rolü
CNC işleme, mühendislerin karbon fiber parçaların konturlandırılması, delme, frezeleme ve kesme işlemlerinde mikron düzeyinde hassasiyet elde etmelerini sağlar; bu işlemler, havacılık ve uzay braketleri, İHA çerçeveleri, optik montaj parçaları ve robotik eklemler gibi sıkı toleranslı montajlar için hayati önem taşır. Yüksek hızlı iş mili, elmas kaplamalı takımlar ve uyarlanabilir kontrol sistemleri kullanan CNC makineleri, takım aşınmasının yüksek olduğu koşullarda bile kenar kalitesini ve yüzey pürüzsüzlüğünü koruyabilir.
CFRP için CNC işleme yönteminin başlıca avantajları şunlardır:
-
Karmaşık geometri gerçekleştirme: Yalnızca kalıplama yoluyla elde edilemeyen karmaşık konturların, deliklerin ve kesiklerin oluşturulmasını sağlar.
-
Boyutsal tutarlılık: Üretim partileri arasında tekrarlanabilir doğruluğu garanti eder; bu, havacılık ve otomotiv sertifikasyonları için hayati önem taşır.
-
Hibrit entegrasyon: Titanyum ek parçalar veya alüminyum sabitleme elemanları gibi karbon fiber-metal hibrit parçalar üzerinde ikincil işlemeyi kolaylaştırır.
-
Yüzey kalite kontrolü: Kontrollü kesme parametreleri sayesinde sıkı toleransları korur ve lif kopmasını veya matris çatlamasını en aza indirir.
Karbon Fiber Kompozitlerin ve İşleme Davranışlarının Anlaşılması
Yapı ve Malzeme Özellikleri
Karbon fiber takviyeli polimerler (CFRP), genellikle epoksi, PEEK veya BMI reçineleri gibi bir polimer matrisine gömülmüş yüksek mukavemetli karbon fiberlerden üretilen gelişmiş kompozit malzemelerdir. Karbon lifleri yapısal sertlik ve mukavemet sağlarken, reçine lifleri birbirine bağlar ve yükü lifler arasında dağıtır. Bu katmanlı yapı, alüminyum veya çelik gibi metallerin çok ötesinde, olağanüstü bir mukavemet-ağırlık oranı sunar.
Tek yönlü (UD), dokunmuş veya yarı izotropik gibi elyaf katmanlama yapıları, işlenebilirliği önemli ölçüde etkiler:
-
Tek yönlü laminatlar: Elyaf yönü boyunca maksimum mukavemet sağlarlar, ancak elyaflara dik yönde kesildiklerinde parçalanmaya ve tabakaların ayrılmasına meyillidirler.
-
Dokuma kumaşlar: Daha iyi boyutsal kararlılık sağlar, ancak lif yönelimlerinin değişkenliği nedeniyle düzensiz kalıp yüklemelerine neden olur.
-
Yarı izotropik laminatlar: Birden fazla yönde dengeli mukavemet sağlar, ancak katmanlar arasında değişken talaş oluşumu sergiler.
Kırılgan reçine ile yüksek sertlikli liflerin birleşimi nedeniyle, CFRP’nin işlenmesi metallerin işlenmesinden temel olarak farklılık gösterir. Kesme kuvvetleri yerel ve kesintili bir nitelik taşır; bu da uygun şekilde kontrol edilmediği takdirde liflerin kopması, matrisin çatlaması ve tabakaların ayrılması riskini artırır.
Mekanik ve Termal Özellikler
| Mülkiyet | Tipik Aralık | İşleme Etkisi |
| Çekme Dayanımı | 500–1500 MPa | Yüksek sertlik → Kesilmesi veya biçilmesi zordur |
| Eğilme Modülü | 60–200 GPa | Düşük tabakalar arası dayanıklılık → Ayrılma riski |
| Isıl İletkenlik | 5–20 W/m·K | Yetersiz ısı dağılımı → Yerel termal hasar |
| Yoğunluk | ~1,6 g/cm³ | Hafif → Daha yüksek titreşim hassasiyeti |
-
Yüksek mukavemet ve sertlik, CFRP’yi deformasyona karşı dirençli kılar; ancak süneklik eksikliği, kesme işlemi sırasında plastik deformasyon yerine kırılgan kırılmaya yol açar.
-
Düşük ısı iletkenliği, kesme ısısının takım-iş parçası arayüzü yakınında yoğunlaşmaya devam ettiği anlamına gelir; bu da reçine matrisinin yumuşamasına veya kömürleşmesine yol açabilir.
-
Düşük yoğunluk, parçanın titreşimine neden olur; bu da ince cidarlı geometrilerdeki yüzey kalitesini ve boyutsal doğruluğu olumsuz etkileyebilir.
Mühendislik notu: Bu zorlukların üstesinden gelmek için, titreşim sönümleme ve soğutma stratejilerinin yanı sıra iş mili hızı, ilerleme hızı ve takım geometrisinin hassas bir şekilde kontrol edilmesi hayati önem taşır.
CFRP’ye Özgü İşleme Zorlukları
CFRP işleme, metallerde veya plastiklerde karşılaşılmayan kendine özgü bir dizi zorluk ortaya koymaktadır:
-
Yüksek aşındırıcılık: Karbon lifleri mikroskobik taşlama elemanları gibi davranarak, özellikle karbür veya HSS takımlarda takım aşınmasını hızlandırır. Takım ömrünü uzatmak için elmas kaplamalı veya PCD takımlar tercih edilir.
-
Katman ayrılması ve elyaf kopması: Yeterince optimize edilmemiş kesme parametreleri veya körelmiş aletler, katmanların birbirinden ayrılmasına neden olarak yapısal bütünlüğü bozabilir.
-
İnce toz oluşumu: Mikron boyutundaki karbon tozu, sağlık ve ekipman kirliliği riskleri oluşturur; vakumla emme ve sızdırmaz işleme ortamları zorunludur.
-
Termal bozulma: Aşırı ısı, özellikle epoksi bazlı CFRP’lerde matrisin yumuşamasına, reçinede mikro çatlakların oluşmasına veya renk değişikliğine neden olabilir.
Özetle: Karbon fiber kompozitler, olağanüstü mekanik performansı benzersiz işleme zorluklarıyla bir araya getirir. Anizotropik yapıları ve termal davranışları hakkında derinlemesine bir anlayış, hassasiyet, takım ömrü ve yüzey bütünlüğü arasında denge kuran doğru CNC işleme stratejisinin seçilmesi açısından hayati önem taşır.
CNC Karbon Fiber İşleme için Takım Seçimi ve Kesme Parametreleri
Önerilen Alet Türleri
| Alet Türü | Uygulama Senaryosu | Avantajlar | Sınırlamalar |
| PCD (Polikristal Elmas) | Yüksek hacimli / son işlem | Olağanüstü aşınma direnci, son derece pürüzsüz kesim | Çok yüksek maliyet |
| CVD Elmas Kaplamalı Karbür | Genel hassas işleme | Mükemmel fiyat-performans dengesi | Kaplama, darbe veya yüksek sıcaklık altında tabakalar halinde ayrılabilir |
| Kaplamasız Karbür | Prototip üretimi / az sayıda üretim | Uygun fiyatlı, kolayca temin edilebilir | Liflerin aşındırıcı özelliği nedeniyle hızlı aşınma |
Mühendislik bilgisi: Uzun üretim serileri veya havacılık sınıfı CFRP için, onlarca metrelik kesme uzunluğu boyunca keskinliğini koruyabilen PCD takımlar endüstri standardıdır. Genel amaçlı veya düşük hacimli işlemelerde ise, CVD elmas kaplamalı karbür takımlar, dayanıklılık ve uygun fiyat arasında en iyi dengeyi sunar. Kaplamasız karbür takımlar, maliyet kontrolünün takım ömründen daha önemli olduğu kısa üretim serileri, prototip üretimi veya kurulum denemeleri için önerilir.
Takım geometrisi de belirleyici bir rol oynar:
-
Pozitif eğim açıları (10–15°), kesme kuvvetlerini azaltarak tabakaların ayrılmasını en aza indirir.
-
Yüksek sarmal açıları, frezeleme ve kanal açma işlemlerinde talaş tahliyesini iyileştirir.
-
“Brad uçlu” veya kademeli matkap uçları, delme işlemleri sırasında liflerin kopmasını önlemeye yardımcı olur.
Kesim Parametreleri Kılavuzu
| Süreç | İş mili hızı (RPM) | Besleme Hızı (mm/dk) | Kesme Derinliği (mm) |
| Frezeleme | 15,000–30,000 | 800–1500 | 0.1–0.5 |
| Sondaj | 5,000–10,000 | 100–300 | 0.05–0.3 |
| Yiv Açma / Kontur Oluşturma | 10,000–20,000 | 500–1000 | 0,2–0,8 |
-
CFRP için tırmanma frezeleme (aşağı kesimli frezeleme) şiddetle tavsiye edilir; zira bu yöntem, laminat yüzeyine sıkıştırıcı kesme kuvvetleri uygulayarak liflerin kalkmasını, delaminasyonu ve kenarların yıpranmasını azaltır.
-
Geleneksel sel tipi soğutma sıvısı yerine minimum miktarda yağlama (MQL) veya soğuk hava soğutması kullanın; zira aşırı nem veya sıcaklık değişimleri reçine matrisine zarar verebilir.
-
Takımların durumunun sık sık izlenmesi hayati önem taşır; ani tabakalanma arızalarını önlemek için PCD kenarları, kesme işleminin her birkaç saatinde bir mikroskop altında incelenmelidir.
Tipik yüzey kalitesi sonuçları: Optimize edilmiş koşullar ve PCD takımlar kullanıldığında, frezelenmiş yüzeylerde Ra ≤ 1,6 µm ve delinen elemanlarda delik yuvarlaklığı ≤ 0,05 mm değerlerine ulaşılabilir.
Sabitleme ve Titreşim Kontrolü
-
Vakumlu masalar, mekanik gerilim olmaksızın homojen bir sıkıştırma sağlar ve böylece CFRP levhalarının veya laminatların yüksek hızlı işleme sırasında düz ve sabit kalmasını garanti eder.
-
Titreşimi emmek ve çıkış tarafında lif kopmasını önlemek için iş parçasının altına sönümleyici tabanlar veya destek plakaları (örneğin, fenolik reçine veya alüminyum) kullanın.
-
Kalın veya çok katmanlı bileşenlerde, katmanlar arası gerilimi en aza indirmek için alt yüzeyi yumuşak sabitleme elemanları veya elastomer katmanlarla destekleyin.
-
Sabitleme parçalarının temas alanları, kesme ısısı bölgelerine doğrudan maruz kalmamalıdır; zira bu bölgelerde meydana gelen yerel sıcaklık artışı, matrisin yumuşamasına veya deformasyonuna yol açabilir.
Mühendislik açısından çıkarılacak ders: Başarılı bir CNC karbon fiber işleme, bütüncül bir yaklaşıma bağlıdır: doğru elmas takımların seçilmesi, optimize edilmiş iş mili hızı ve ilerleme hızlarının korunması ve titreşim sönümlemeli hassas sabitleme sistemlerinin uygulanması. Bu bütüncül yaklaşım, havacılık ve yüksek performanslı kompozit imalatı için hayati önem taşıyan boyutsal doğruluğu, minimum fiber hasarını ve daha uzun takım ömrünü garanti eder.
Toz Kontrolü, Güvenlik ve Makine Gereklilikleri
Toz Emme ve Filtreleme
Karbon fiberin CNC ile işlenmesi sırasında, elektronik bileşenlere zarar verebilecek ve sağlık riskleri oluşturabilecek ince, iletken ve aşındırıcı toz parçacıkları ortaya çıkar. Bu nedenle, hem operatör güvenliğini hem de işleme hassasiyetini korumak için gelişmiş bir toz kontrol sistemi şarttır.
-
HEPA filtreleme sistemleri (Yüksek Verimli Partikül Hava Filtresi): 0,3 μm'ye kadar olan partiküllerin ≥99,97%'sini yakalayabilen HEPA filtreleri (H13 veya üzeri) ile donatılmış vakum üniteleri kullanın.
-
Negatif basınçlı emme: Tozun atölye ortamına sızmasını önlemek için işleme kabini içinde sürekli negatif hava basıncı sağlanmalıdır.
-
Ayırma bölgeleri: Kısa devre veya yalıtım arızalarına yol açabilecek iletken toz bulaşmasını önlemek için işleme haznesini CNC’nin elektronik dolabından ve servo sürücülerinden fiziksel olarak ayırın.
-
Yüksek hacimli çalışmalarda filtre ömrünü uzatmak amacıyla, HEPA aşamalarının öncesinde sıralı siklonik ön filtreler de kullanılabilir.
⚙️ En iyi uygulama: Toz emme sistemini iş mili kafasına veya takım yolu alanına entegre ederek partikülleri kaynağında yakalayın; böylece havada yayılmayı azaltın ve makinenin güvenilirliğini artırın.
Operatör ve Çevre Güvenliği
Karbon fiberin işlenmesi, malzemenin lif bileşimi ve havada bulunan partikül tehlikeleri nedeniyle iş sağlığı ve çevre güvenliği standartlarına sıkı sıkıya uyulmasını gerektirir.
-
Kişisel koruyucu donanım (KKD): Operatörler, soluma yoluyla maruz kalmayı ve cilt tahrişini önlemek için P3 sınıfı solunum maskeleri, koruyucu gözlükler ve antistatik giysiler giymelidir.
-
Kapalı işleme odaları: Karbon kompozit işleme için tamamen kapalı CNC makineleri veya sızdırmaz robotik hücrelerin kullanılması şiddetle tavsiye edilir.
-
Hava kalitesi izleme: İşyerinde maruz kalma sınır değerlerine (örneğin, OSHA veya AB REACH standartları) uyulduğundan emin olmak için havadaki karbon tozu konsantrasyonunu düzenli olarak ölçün.
-
Makinenin rutin bakımı: Toz emme kanallarını haftada bir temizleyin ve filtreleri üreticinin belirlediği aralıklarla değiştirin.
-
Mil contasının değiştirilmesi: Yatak aşınmasına veya motor arızasına neden olabilecek toz girişini önlemek için mil contalarını düzenli olarak kontrol edin ve değiştirin.
Makine Kurulumu ve Bakımı
CFRP işleme, aşındırıcı koşullara rağmen tutarlı kesme kalitesini koruyabilen, yüksek hızlı ve yüksek rijitliğe sahip CNC sistemleri gerektirir.
-
Yüksek hızlı iş mili: Makineler, hassas kesim ve frezeleme ile delme işlemleri sırasında tabakaların ayrılmasını en aza indirmek için gerekli olan >20.000 RPM'lik iş mili hızlarını desteklemelidir.
-
Sert yapı ve titreşim sönümleme: Karbon fiberin düşük yoğunluğu titreşimi artırır; bu nedenle CNC makineleri, güçlendirilmiş tabanlara, sönümlemeli eksenlere ve hassas lineer kılavuzlara sahip olmalıdır.
-
Kuru veya hava soğutmalı kesim: Sıvı soğutma sıvısı kullanmaktan kaçının; sıvıyla karışan karbon fiber tozu, elektronik parçalara zarar verebilecek ve reçine bağlarını zayıflatabilecek iletken bir çamur oluşturur.
-
Düzenli takım denetimi: Performans sapmalarını erken tespit etmek için birkaç saatte bir takım aşınmasını ve yüzey pürüzlülüğünü ölçün. Keskinliğini yitirmiş takımlar, elyaf kopmasını ve tabaka ayrılmasını önemli ölçüde artırır.
-
Temiz hava akışı yönetimi: Kirlenmeyi ve statik elektrik birikimini önlemek amacıyla soğutma ve talaş tahliyesi için filtrelenmiş, kuru havayı sağlayın.
Mühendislik açısından çıkarılacak ders: CNC karbon fiber işleme, hassasiyet, temizlik ve güvenliği dengeleyen kontrollü bir ortam gerektirir. Etkili toz emme sistemleri, sızdırmaz muhafazalar ve düzenli bakım, sadece operatörleri ve ekipmanı korumakla kalmaz, aynı zamanda gelişmiş kompozit üretiminde tutarlı yüzey kalitesi ve boyutsal doğruluğu da sağlar.
Yüzey Kalitesi, Boyutsal Doğruluk ve Kalite Kontrolü
Kenar ve Yüzey Bütünlüğü
CNC ile işlenmiş karbon fiber parçalarda yüksek kaliteli bir yüzey elde etmek, takım yolu stratejisi, fiber yönelimi ve kesme parametrelerinin hassas bir şekilde kontrol edilmesini gerektirir. CFRP anizotropik bir malzeme olduğu için, fiber hizalamasına göre kesme yönü, delaminasyon ve kenar çentiklenmesi üzerinde doğrudan bir etkiye sahiptir.
-
Optimum kesme açısı: Elyaf yönüne göre 45°–90°'lik bir yaklaşma açısının korunması, elyaf-matris arayüzündeki çekme gerilimini en aza indirir ve tabakaların ayrılması ile kopma riskini azaltır.
-
Çok aşamalı son işlem: Yüzey pürüzsüzlüğünü artırmak ve bölgesel lif hasarını azaltmak için hafif, çok sayıda son işlem geçişi (her geçişte 0,05–0,1 mm) uygulayın.
-
Yüzey pürüzlülüğü referans değerleri: Hassas karbon fiber bileşenlerde, takım keskinliği, ilerleme hızı ve fiber türüne bağlı olarak genellikle Ra = 0,8–1,6 µm değerine ulaşılır.
Mühendislik notu: Aşırı takım aşınması veya düşük açılarda kesim yapılması, liflerin açığa çıkmasına neden olarak estetiği ve performansı bozan “tüylü kenarlar” oluşmasına yol açabilir. Kontrollü bir son işlem stratejisi, yapıştırılmış veya monte edilmiş parçalar için temiz kenarlar ve tutarlı sızdırmazlık yüzeyleri sağlar.
Denetim ve Hata Tespiti
İşlenmiş CFRP bileşenlerindeki kusurlar genellikle mikroskobik veya yüzey altındadır; bu nedenle özel tahribatsız ve mikroskobik inceleme teknikleri gerektirir.
| Hata Türü | Tespit Yöntemi | Notlar |
| Katman Ayrılması | Ultrasonik muayene / Akustik emisyon | Katmanlar arasındaki ayrışmayı veya boşlukları tespit eder |
| Lif Çekilmesi | Optik mikroskopi / SEM | Yüzey bütünlüğünü ve elyaf-matris yapışmasını değerlendirir |
| Yanık İzleri / Isı Hasarı | Gözle inceleme / Kızılötesi termografi | Yerel termal bozulmayı ve reçinenin renk değişimini tespit eder |
Gelişmiş havacılık ve uzay parçalarında boşlukları, reçine ceplerini ve yapısal homojenlik bozukluklarını tespit etmek için X-ışını bilgisayarlı tomografi (BT taraması) gibi ek yöntemler kullanılabilir.
Üretim mühendisleri için ipucu: Son montajdan önce süreç kaynaklı kusurları tespit etmek amacıyla kaba işleme ve ince işleme aşamalarının ardından denetim kontrol noktaları oluşturun.
Boyutsal ve Yapısal Doğrulama
Yüksek hassasiyetli CFRP bileşenleri, geometrik ve yapısal doğruluğun teyit edilmesi için çok boyutlu bir doğrulama sürecini gerektirir:
-
Koordinat Ölçüm Makinesi (CMM): Karmaşık parçaların delik konumları, konturları ve düzlüğü için ±0,005 mm hassasiyet sağlar.
-
Lazer Tarama / Optik Profilleme: Mekanik ölçüm gerektirmeden, büyük veya kavisli CFRP yüzeylerinin hızlı ve temassız bir şekilde doğrulanmasını sağlar.
-
Malzeme bileşimi doğrulaması: ASTM D3171 veya EN 2563 standartlarına uygun olarak lif hacim oranı (Vf) ölçülmeli ve üretim partileri arasında tutarlı mekanik performans sağlanmalıdır.
Mühendislik bilgisi: CFRP, termal genleşme anizotropisi sergilediğinden, metrolojik doğruluğu korumak için tüm boyutsal denetimler kontrollü sıcaklık ve nem koşullarında (genellikle 20 °C ±1 °C, bağıl nem <50%) gerçekleştirilmelidir.
Karbon Fiber CNC Parçaları için Tasarım ve Üretime Uygunluk (DFM) Hususları
Üretilebilirlik Odaklı Tasarım Kılavuzları
CNC ile işlenmiş karbon fiber bileşenlerin tasarımı, malzemenin anizotropik yapısının ve kırılgan kırılma davranışının anlaşılmasını gerektirir. Karbon fiberler yükü esas olarak uzunlamasına yönünde taşıdığından, tasarım geometrisi ve fiber yönelimi, üretilebilirliği ve yapısal bütünlüğü doğrudan etkiler.
-
Delik tasarımı: Delme işlemi sırasında delaminasyon ve lif kopmasını önlemek için delik çapını laminat kalınlığının en az 2 katı kadar tutun. Daha büyük çaplarda destek tabakası ve pilot delikler kullanın.
-
Kenar işleme: Gerilim yoğunlaşmasını en aza indirmek ve yüksek yük altındaki bölgelerde çatlak oluşumunu önlemek için kenarlara pah veya yuvarlaklık (genellikle R0,5–R1,0 mm) uygulanmalıdır.
-
Lif yönelimi: Maksimum sertlik-ağırlık oranı ve yorulma direnci elde etmek için birincil lif yönünü ana yük yolu ile aynı hizaya getirin.
-
Zayıf geometrilardan kaçının: Keskin iç köşeler, üst üste binen delikler ve ince cidarlı bölümler (<1,0 mm), tabakalar arası çatlamaya yatkındır ve kademeli geçişler içerecek şekilde yeniden tasarlanmalıdır.
-
Minimum duvar kalınlığı: Yapısal sürekliliği ve işleme istikrarını sağlamak için kenarlardan delik çapının ≥ 1,5 katı kadar boşluk bırakılmalıdır.
Mühendislik açısından çıkarılacak ders: İyi tasarlanmış bir CFRP parçası, yapısal performans, işlenebilirlik ve maliyet verimliliği arasında denge sağlar. Tasarımcılar ile üretim mühendisleri arasında DFM (Üretime Uygun Tasarım) aşamasında erken aşamada yapılan işbirliği, delaminasyon veya yetersiz boyutsal tolerans nedeniyle ortaya çıkan maliyetli yeniden işleme veya reddedilme durumlarını önler.
Hibrit ve Montajla İlgili Hususlar
Karbon fiber bileşenleri metal veya plastik parçalardan oluşan montajlara entegre ederken, termal genleşme uyumsuzluğuna ve birleşme yüzeyindeki mukavemete özen gösterilmelidir.
-
Malzeme uyumluluğu: Karbon fiber kompozitler çok düşük bir termal genleşme katsayısı (CTE ≈ 0–2×10⁻⁶/K) sergilerken, alüminyum veya çelik 5–10 kat daha hızlı genleşir. Bu durum, sıcaklık dalgalanmaları altında gerilime yol açabilir.
-
Katılım yöntemleri:
-
Yapıştırma: Hafif ve kesintisiz birleşim yerleri için epoksi veya yapısal akrilik yapıştırıcılar kullanın.
-
Mekanik sabitleme: Dişlerin aşınmasını ve bölgesel gerilmeyi önlemek için titanyum veya paslanmaz çelik ek parçalar kullanın.
-
Hibrit birleştirme: Yedeklilik ve yorulma direnci sağlamak için yapıştırma ile mekanik sabitlemeyi birleştirin.
-
-
Yüzey hazırlığı: Yapışma güvenilirliğini artırmak için, ince zımparalama (320–600 kum) işlemi uygulayın ve ardından plazma veya korona temizliği yapın; böylece optimum yapışma için reçine matrisinin aktive edilmesini sağlayın.
🧩 Tasarım notu: CFRP’nin alüminyum veya çelikle temas ettiği durumlarda, her zaman CTE uyumsuzluğunu ve galvanik korozyon riskini göz önünde bulundurun. Elektrokimyasal bozulmayı önlemek için yalıtkan pullar, manşonlar veya kaplamalar kullanın.
Son İşlem ve Kaplamalar
Karbon fiber yüzeyler, yapısal olarak sağlam olsalar da, dayanıklılık, estetik veya işlevsellik açısından genellikle son işlem gerektirir.
-
Kozmetik ve koruyucu kaplamalar:
-
Parlatma / Şeffaf kaplama, yüzeyin parlaklığını artırır ve epoksi matrisini çizilmelere ve neme karşı korur.
-
UV ışınlarına dayanıklı kaplamalar (poliüretan veya nano-seramik), uzun vadede renk solmasını ve reçinenin bozulmasını önler.
-
-
İşlevsel kaplamalar:
-
İletken kaplamalar — elektronik cihaz muhafazalarında EMI ekranlaması veya topraklama amacıyla kullanılır.
-
Antistatik kaplamalar — robotik ve havacılık bileşenlerinde statik elektrik yükünün birikmesini önlemek için kullanılır.
-
Sızdırmazlık maddeleri ve hidrofobik tabakalar — nemli ortamlarda nem emilimini önlemek amacıyla uygulanır.
-
Mühendislik bakış açısı: Son işlem, sadece estetik ve koruyucu performansı iyileştirmekle kalmaz, aynı zamanda uzun vadeli boyutsal kararlılığı ve çevresel direnci de garanti eder. İHA gövdeleri veya tıbbi muhafazalar gibi üst düzey uygulamalar için, kontrollü bir kaplama süreci nihai onay iş akışının kilit bir parçasıdır.
Uygulamalar ve Sektördeki Kullanım Örnekleri
Havacılık ve İHA Bileşenleri
Karbon fiber CNC işleme, olağanüstü sertlik-ağırlık oranı ve termal boyutsal kararlılığı sayesinde havacılık ve uzay sektöründe ve insansız hava aracı (İHA) üretiminde vazgeçilmez hale gelmiştir. Tipik uygulama alanları şunlardır:
-
Yapısal braketler ve muhafazalar: Minimum sapma ve yüksek titreşim direncinin kritik öneme sahip olduğu aviyonik muhafazaları, kontrol yüzeyleri ve hafif montaj çerçeveleri için kullanılır.
-
Pervane kanatları ve gövde bileşenleri: CNC işleme, tutarlı bir aerodinamik geometri sağlayarak çok kanatlı sistemlerde denge ve verimliliği korur.
-
Gösterge panelleri ve uydu muhafazaları: Karbon fiberin düşük ısıl genleşme katsayısı ve yüksek boyutsal doğruluğu, geniş sıcaklık aralıklarına ve mekanik titreşime maruz kalan bileşenler için idealdir.
Havacılık ve uzay yapıları ±0,02 mm kadar sıkı toleranslar gerektirdiğinden, CNC işleme özellikle karmaşık konturlu veya çok eksenli yüzeyler için gerekli tekrarlanabilirliği ve geometri kontrolünü sağlar.
✈️ Mühendislik bilgisi: CNC kesme, delme ve havşa açma işlemlerinin bir araya getirilmesi, kompozit parçaların metal bağlantı elemanları veya sabitleyicilerle doğrudan entegre edilmesini sağlar ve ikincil bir işleme gerek kalmadan uçuşa hazır montajlar elde edilmesini garanti eder.
Otomotiv ve Robotik
Otomotiv mühendisliği ve endüstriyel robotik alanlarında, CNC ile işlenmiş karbon fiber parçalar, hafiflik, sertlik ve dinamik stabilite gerektiren durumlarda alüminyum ve çeliğe yüksek performanslı bir alternatif sunmaktadır.
-
Hafif braketler ve süspansiyon kolları: Ataleti azaltmak ve hızlanma tepkisini iyileştirmek amacıyla performans araçlarında ve otonom robotlarda kullanılır.
-
Robot kolları ve uç efektörler: Karbon fiberin düşük kütlesi ve yüksek sertliği, hareket hassasiyetini artırır ve aktüatör yükünü azaltır.
-
Dış paneller ve özel muhafazalar: CNC işleme, çok malzemeli montajlarda kusursuz bir uyum ve aerodinamik yüzeyler veya koruyucu kapaklar için tasarım esnekliği sağlar.
Tekrarlanabilirlik ve yapısal rezonans kontrolünün hayati önem taşıdığı robotik alanında, CFRP’nin sönümleme özellikleri titreşim aktarımını en aza indirmeye yardımcı olarak, uzun vadeli konum doğruluğunu ve kontrol sisteminin verimliliğini artırır.
⚙️ Uygulama notu: Önceden sertleştirilmiş karbon fiber laminatların hassas CNC işlenmesi, robotik bağlantı hizalaması ve otomotiv şasi entegrasyonu için hayati önem taşıyan kesin delik konumlarını ve pürüzsüz birleşme yüzeylerini garanti eder.
Tıbbi ve Endüstriyel Ekipmanlar
Tıp teknolojisi ve hassas ölçüm cihazları alanında, karbon fiber kompozitler, iletken olmamaları, radyolusent olmaları ve yüksek mukavemet özellikleri nedeniyle tercih edilmektedir.
-
İletken olmayan sabitleme aparatları ve cerrahi şablonlar: Görüntüleme veya elektronik işlemler sırasında elektriksel yalıtım ve boyutsal kararlılık sağlar.
-
X-ışınlarına geçirgen bileşenler: Karbon fiber, görüntü bozulması olmadan radyasyon geçişine olanak tanır; bu özelliği sayesinde görüntüleme masaları, BT tarayıcı çerçeveleri ve radyoloji aletleri için idealdir.
-
Endüstriyel destek yapıları: Düşük partikül emisyonu ve mekanik sertlik özellikleri nedeniyle hassas ölçüm sistemleri, yarı iletken taşıma çerçeveleri ve temiz oda ekipmanlarında kullanılır.
Mühendislik bakış açısı: CNC işleme, tıbbi sınıf CFRP parçalarının sıkı tolerans ve temizlik standartlarını (genellikle ISO 13485 veya 10.000 sınıfı temiz oda uyumu) karşılamasını sağlar; bu sayede, liflerin açığa çıkmasını önlemek için kenarlarda çapak kalmaz ve yüzeyler sızdırmaz hale gelir.
Özet
CNC karbon fiber işleme, takımların, kesme parametrelerinin, sabitleme sistemlerinin ve toz emme sistemlerinin sıkı bir şekilde kontrol edilmesini gerektiren, yüksek hassasiyetli ve yüksek riskli bir işlemdir. Delaminasyon, elyaf kopması, takım aşınması ve güvenlik risklerini önlemek için PCD veya elmas kaplı takımlar kullanmanız, doğru hız ve ilerleme değerlerini ayarlamanız ve HEPA düzeyinde toz giderimi yapmanız gerekir. İşleme sonrası ultrasonik veya optik inceleme gibi kontroller, yüzeyin pürüzsüz olmasını sağlar ve gizli kusurları tespit eder.
Mühendisler, havacılık ve uzay braketleri, tıbbi destekler ve robotik yapılar gibi güvenilir parçaları tasarlarken, erken aşamalarda laminat yönelimini, yük yönünü ve yapıştırma yöntemlerini göz önünde bulundurmalıdır. Boyutların ve yapının doğru olduğundan emin olmak için, çok aşamalı denetimler ve CMM doğrulaması yapmak önemlidir. Sonuç olarak, başarılı bir karbon fiber işleme süreci, her zaman aynı ve kusursuz sonuçlar elde etmek için malzeme bilgisi, hassas mühendislik ve sıkı kalite kontrolün birleşimini gerektirir.
Sıkça Sorulan Sorular
S1: Karbon fiber CNC ile işlenebilir mi?
Evet. Karbon fiber kompozitler, hassasiyet ve güvenliği sağlamak amacıyla yüksek hızlı iş mili, elmas kaplamalı takımlar ve kapalı devre toz emme sistemleri kullanılarak CNC ile etkin bir şekilde işlenebilir.
Soru 2: Karbon fiber CNC işleme için en uygun alet hangisidir?
PCD (Polikristalin Elmas) veya CVD elmas kaplamalı karbür aletler, kaplamasız kesicilere kıyasla mükemmel kesici kenar dayanıklılığı, minimum tabaka ayrılması ve uzun alet ömrü sağladıkları için idealdir.
Soru 3: İşleme sırasında tabakaların ayrılmasını nasıl önleyebiliriz?
Tırmanma frezeleme yöntemini kullanın, daha düşük bir ilerleme hızı koruyun ve çok sayıda sığ kesim geçişi gerçekleştirin. Liflerin kalkmasını ve katmanlar arası ayrılmayı en aza indirmek için daima keskin takımlar seçin ve iş parçasının uygun şekilde desteklendiğinden emin olun.
Soru 4: Karbon fiber işleme sırasında soğutma sıvısı kullanabilir miyiz?
Genel olarak, sıvı soğutucu kullanılmamalıdır; zira reçine sıvıları emebilir ve yüzey bütünlüğünü bozabilir. Sıcaklığı kontrol etmek ve talaşları uzaklaştırmak için hava veya sis soğutmasıyla birleştirilmiş kuru işleme yöntemi tercih edilir.
S5: CNC karbon fiber işlemeyle hangi toleranslar elde edilebilir?
Standart levha veya sac malzemeler için tipik toleranslar ±0,05 mm’dir. Optimize edilmiş takım yolları ve sabitleme sistemlerine sahip rijit CNC kurulumlarında hassasiyet ±0,02 mm’ye ulaşabilir; bu da havacılık ve uzay veya robotik uygulamaları için uygundur.


