
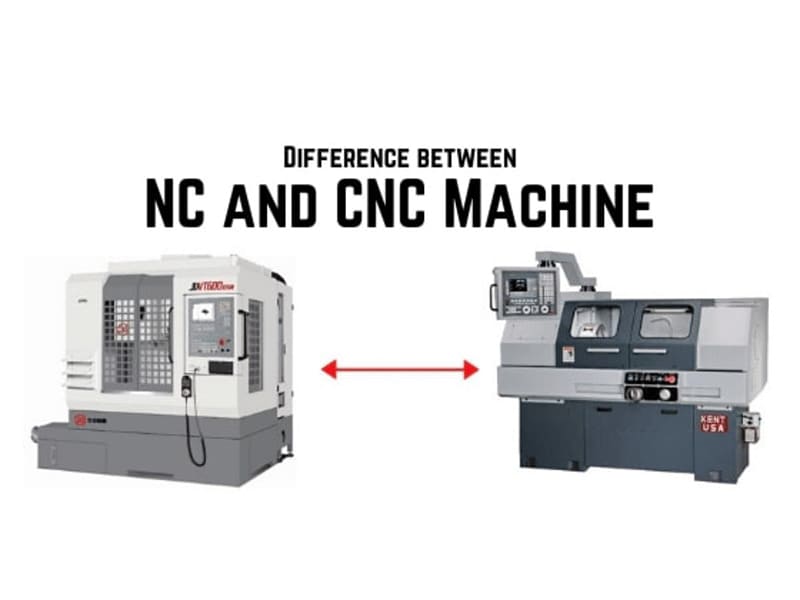
Hızlı Cevap: NC işleme (Sayısal Kontrol), sabit bir takım tezgahı hareket dizisini yürütmek için delikli bant veya kablolu analog kontrol üniteleri kullanır. CNC işleme (Bilgisayarlı Sayısal Kontrol), yerleşik bir bilgisayar denetleyicisi tarafından yürütülen, düzenlenebilir dijital programlar — CAD/CAM yazılımından oluşturulan G-code — kullanır. Pratik fark programlanabilirlik ve hassasiyettir: NC makineleri tipik olarak ±0,10–0,20 mm tolerans üretir ve herhangi bir program değişikliği için fiziksel bant değişimi gerektirir; CNC makineleri gerçek zamanlı takım kompanzasyon ayarlamalarıyla ±0,010–0,050 mm üretir ve herhangi bir program değişikliği dakikalar içinde tamamlanan bir yazılım düzenlemesidir. NC işleme büyük ölçüde belirli sabit, tekrarlayan uygulamalarda (pres işleme, nokta kaynağı, eğitim ortamları) korunan eski bir teknolojidir; CNC işleme neredeyse tüm modern hassas üretim için üretim standardıdır. ±0,050 mm'den daha sıkı tolerans, karmaşık geometri, çok eksenli operasyonlar veya sık tasarım iterasyonları gerektiren herhangi bir parça için CNC tek pratik seçenektir.
Temel Teknik Fark
NC ve CNC işleme aynı temel konsepti paylaşır — takım tezgahı hareketi manuel operatör kontrolü yerine sayısal bir program tarafından tanımlanır — ancak bu programın nasıl saklandığı, değiştirildiği ve yürütüldüğü konusunda temelden farklıdırlar.
NC işleme — donanım kodlu kontrol: NC işlemede, işleme programı fiziksel bir ortam olarak kodlanır, tipik olarak delikli bant (ikili talimatları temsil eden delikleri olan kağıt veya Mylar şerit) veya delikli kartlar. Bant, makinenin kontrol ünitesi (MCU) tarafından sıralı olarak okunur ve bu ünite ikili deseni servo veya step motorları süren elektrik sinyallerine dönüştürür. Program fiziksel ortamda sabittir — tek bir ilerleme hızı veya takım konumu koordinatını değiştirmek bile yeni bir bant üretilmesini gerektirir. NC sistemleri açık çevrim kontrol kullanır (gerçek makine konumundan geri bildirim yoktur), bu da doğruluklarını ve termal kayma, kesme kuvveti sapması veya takım aşınmasını telafi etme yeteneklerini sınırlar.
CNC işleme — yazılım tanımlı kontrol: CNC işlemede, işleme programı G-code'dur — standartlaştırılmış metin tabanlı bir programlama dili — makine denetleyicisinin belleğinde dijital olarak saklanır. CNC denetleyicisi G-code'u gerçek zamanlı olarak yürütür, her kod bloğunu yorumlar ve enkoderlerden kapalı çevrim konum geri bildirimi ile makine eksenlerini sürer. Takım kompanzasyonları, ilerleme hızı geçersiz kılmaları ve koordinat sistemi ayarlamaları program dosyasını değiştirmeden denetleyiciye girilebilir. Program makine denetleyicisinde düzenlenebilir, bir CAM sisteminden ağ veya USB yoluyla aktarılabilir, kesme öncesi simüle edilebilir ve üretim çalışmaları arasında yeniden kullanım için arşivlenebilir.
Pratik sonuç: Birinci ve ikinci sipariş arasında tasarım değişikliği olan (yeri değiştirilmiş bir montaj deliği) 50 alüminyum muhafazadan oluşan bir parti için, NC operatörü yeni bir delikli bant üretmelidir — orijinal programlamanın yeniden yürütülmesini, bandın delinmesini ve bant okuyucunun yeniden yüklenmesini gerektiren bir süreç. CNC operatörü denetleyicideki G-code dosyasını açar, iki koordinat değerini değiştirir ve güncellenmiş programı dakikalar içinde çalıştırır. Değişiklik yükündeki bu fark, NC işlemenin tasarım iterasyonu olan herhangi bir üretim ortamı için ekonomik olarak uygulanamaz hale gelmesinin başlıca nedenidir.
Yan Yana Karşılaştırma
| Faktör | NC İşleme | CNC İşleme |
|---|---|---|
| Kontrol yöntemi | Delikli bant / kablolu analog devreler | Yerleşik bilgisayar tarafından yürütülen dijital G-code |
| Program değişikliği | Fiziksel bant değişimi; zaman alıcı | Yazılım düzenlemesi; dakikalar |
| Boyutsal tolerans | Tipik ±0,10–0,20 mm | Tipik ±0,010–0,050 mm |
| Konum geri bildirimi | Açık çevrim (enkoder geri bildirimi yok) | Kapalı çevrim (denetleyiciye enkoder geri bildirimi) |
| Takım kompanzasyon ayarı | Manuel, sınırlı | Denetleyicide gerçek zamanlı kompanzasyon girişi |
| Eksen kapasitesi | Tipik olarak 2–3 eksen | 3, 4 ve 5-axis konfigürasyonları standart |
| CAD/CAM entegrasyonu | Yok | Tam entegrasyon; takım yolları 3D modelden oluşturulur |
| Yüzey kaplaması | Tipik Ra 3,2–6,3 µm | Operasyona bağlı olarak ulaşılabilir Ra 0,4–3,2 µm |
| Kurulum süresi | Uzun (bant yükleme, manuel hizalama) | Kısa (program yükleme, takım ayarlayıcı ile takım ön ayarı) |
| Hata tespiti | İşlem içinde yok | Gerçek zamanlı izleme; iş mili yükü, konum alarmları |
| Modern yaygınlık | Eski sistemler, niş uygulamalar | Üretim işleme için endüstri standardı |
NC İşleme Nasıl Çalışıyordu ve Neden Devrimciydi
NC işleme 1950'lerin başında MIT'de ortaya çıktı ve ilk sayısal kontrollü freze tezgahı 1952'de matematiksel bir parça tanımından türetilen delikli bant kullanılarak gösterildi. NC'den önce, karmaşık eğriler, konturlar ve çok eksenli özellikler üretmek, her hareketi elle gerçekleştiren yüksek vasıflı manuel tezgah operatörleri gerektiriyordu — yavaş, operatöre bağımlı ve tutarlı bir şekilde tekrarlanması zor bir süreç.
NC makineleri, mühendisin boyutsal spesifikasyonlarını fiziksel bir makine komutu dizisine çevirerek bunu otomatikleştirdi. Daha önce 4 saat vasıflı manuel işleme gerektiren bir parça, bant programlandıktan sonra tutarlı döngülerde yeniden üretilebiliyordu. Özellikle havacılık uygulamaları için — bileşik eğrilere sahip kanat kaplama panelleri, türbin kanadı kök formları, yapısal bölmeler — NC işleme, karmaşık geometriyi kontrollü boyutsal tutarlılıkla üretmeye yönelik ilk pratik yolu sağladı.
Sınırlama, ortamın kendisiydi. Delikli bant tek kullanımlıktı ve kırılgandı; bir yırtık veya yanlış okunan delik, bir işleme hatası üretir. Kontrol sistemleri açık döngülüydü, yani makine, takımın gerçekte nereye hareket ettiğini doğrulamadan komutları yürütüyordu — termal genleşme, vidalı millerdeki boşluk ve kesme kuvvetlerinin tümü, kontrol sisteminin tespit edemeyeceği veya düzeltemeyeceği boyutsal hatalar üretebiliyordu. Tipik olarak elde edilebilir tolerans ±0,10–0,20 mm idi; bu, o dönemin birçok uygulaması için yeterliydi ancak havacılık, otomotiv ve medikal imalattaki hassasiyet gereksinimleri arttıkça yetersiz hale gelecekti.
CNC İşleme: Ne Değişti ve Neden Önemli
NC kontrol ünitesine depolanmış programlı bir bilgisayarın eklenmesi — Bilgisayarlı Sayısal Kontrol'ü (CNC) üretmek — yalnızca programların nasıl depolandığını değil, işleme süreci ile dijital tanımı arasındaki tüm ilişkiyi değiştirdi.
Kapalı çevrim konum kontrolü: CNC makineleri, kızağın veya iş milinin gerçek konumunu ölçmek için her eksende döner enkoderler kullanır ve bunu saniyede yüzlerce kez komut edilen konumla karşılaştırır. Kontrolör, herhangi bir tutarsızlığı sürekli olarak düzeltir; boşluk, termal genleşme ve kesme kuvveti sapmasını gerçek zamanlı olarak telafi eder. Bu kapalı çevrim mimarisi, CNC'nin NC'nin açık çevrim sistemlerine (±0,10–0,20 mm) kıyasla daha sıkı tolerans kabiliyetinin (±0,010–0,050 mm) birincil mekanik temelidir.
Gerçek zamanlı takım ofset yönetimi: CNC kontrolörleri bir takım kütüphanesi tutar — takım magazinindeki her takımın çap, uzunluk ve aşınma ofseti için saklanan değerler. Bir takım aşındığında ve ölçülen bir parçada boyutsal kayma tespit edildiğinde, operatör takım ofsetine küçük bir düzeltme girer (örneğin, çap ofsetine +0,008 mm) ve kontrolör bu düzeltmeyi G-kod programını değiştirmeden o takımı kullanan tüm sonraki kesimlere uygular. Bu kabiliyet, takımlar aşındıkça bir üretim partisi boyunca sıkı toleransların korunması için temeldir.
CAD/CAM entegrasyonu: Modern CNC üretimi bir 3D CAD modeliyle başlar. CAM sistemi model geometrisini okur ve belirtilen operasyon (kaba işleme, yarı finiş, finiş), takım çapı, malzeme ve gerekli tolerans için optimize edilmiş takım yolları oluşturur. Çıktı, kesim başlamadan önce simülasyonda doğrulanan bir G-kod dosyasıdır. Bu iş akışı manuel koordinat hesaplama hatalarını ortadan kaldırır ve manuel olarak programlanması imkansız olacak karmaşık çok eksenli takım yollarını — örneğin 5-axis eşzamanlı işleme — mümkün kılar.
Parti üretimi tekrarlanabilirliği: Bir CNC programı ilk parçada kanıtlandığında (ilk parça muayenesi tüm kritik boyutları doğrular), aynı program partideki tüm sonraki parçalarda aynı şekilde çalışır. Takım aşınma ofsetleri süreç içi ölçüme göre periyodik olarak ayarlanır; program mantığının kendisi değişmez. Bu tekrarlanabilirlik ölçülebilirdir: sıcaklık kontrollü bir ortamda kararlı bir makinede kanıtlanmış bir CNC programı, parçadan parçaya boyutsal varyasyonu yaklaşık ±0,005–0,010 mm olan parçalar üretir; bu, kritik özelliklerdeki tipik ±0,025 mm üretim toleransının oldukça içindedir.
NC İşleme Hâlâ Ne Zaman Kullanılır
NC işleme tamamen ortadan kalkmamıştır, ancak hayatta kalan uygulamaları ortak bir özelliği paylaşır: üretim kararlıdır, tekrarlayıcıdır ve CNC'nin sağladığı esnekliği veya hassasiyeti gerektirmez.
Pres işleme ve sac metal damgalama: Sabit üretim dizilerinde orta düzeyde boyutsal gereksinimlerle (±0,10–0,20 mm) sac metal delme, kesme ve bükme, NC kontrollü pres ekipmanında ekonomik olarak çalıştırılabilir. Parça geometrisi, işleme yolu hassasiyetiyle değil, fiziksel takımlandırma (zımba ve kalıp) ile tanımlanır — NC kontrolü, kapalı çevrim geri bildirimi gerektirmeyen sıralama ve konumlandırma sağlar.
Otomotiv nokta kaynak hatları: Otomotiv gövde montaj hatlarındaki yüksek hacimli nokta kaynak robotları, önceden belirlenmiş kaynak konumlarıyla sabit, tekrarlayıcı dizilerde çalışır. Nokta kaynak için konumsal gereksinimler hassas işlemeden daha az zorlayıcıdır ve otomotiv üretiminin kararlılığı (aynı gövde tasarımı yıllarca üretilir) NC programının esasen hiç değişmediği anlamına gelir.
Küçük atölyelerde eski üretim sistemleri: 1970'lerde ve 1980'lerde NC ekipmanına yatırım yapmış küçük hassas atölyeler, CNC dönüşümündeki takımlandırma yatırımının üretim hacmiyle gerekçelendirilmediği basit, tekrarlayıcı parçalar için çalışır durumdaki makineleri elde tutabilir. Her ay 20'lik partiler halinde aynı basit mili üreten bir atölye, hâlâ güvenilir şekilde ±0,15 mm tutan mevcut NC torna tezgahının uygulama için yeterli olduğunu görebilir.
Eğitim ortamları: NC makineleri, tam CNC programlama ortamlarının karmaşıklığı olmadan sayısal kontrol ve temel otomasyon ilkelerini öğretmek için teknik eğitim programlarında kullanılır. NC'nin basit girdi-çıktı ilişkisi, onu başlangıç seviyesi eğitim için uygun kılar.
Maliyet Karşılaştırması: Toplam Üretim Maliyetini Ne Belirler
NC ve CNC'yi yalnızca satın alma fiyatı üzerinden karşılaştırmak yanıltıcı bir sonuç üretir. NC makineleri daha düşük satın alma maliyetine sahiptir; CNC makineleri çoğu üretim senaryosunda parça başına önemli ölçüde daha düşük işletme maliyetine sahiptir.
Kurulum maliyeti: NC kurulumu, delikli bandın üretilmesini (orijinal programlama dizisinin yeniden yürütülmesini gerektirir), bandın okuyucuya yüklenmesini, takım ofsetlerinin manuel olarak ayarlanmasını ve geometriyi doğrulamak için deneme kesimlerinin yapılmasını gerektirir. CNC kurulumu, G-kod dosyasının bir USB sürücüden veya ağ aktarımından yüklenmesini, takım uzunluklarının takım ayarlayıcıyla kaydedilmesini ve programı doğrulamak için bir kuru çevrim çalıştırılmasını gerektirir. 50 parçalık bir parti için, CNC kurulumu tipik olarak aynı geometri için NC'den 30–50% daha kısa sürede tamamlanır.
Tasarım değişikliği maliyeti: Bir NC makinesindeki her tasarım değişikliği yeni bir delikli bant gerektirir — en azından yeniden programlama ve bandı yeniden delme süresi, artı yeniden delme sürecinde yeni hataların ortaya çıkma riski. Bir CNC makinesinde, tasarım değişikliği G-kod dosyasında bir metin düzenlemesidir, simülasyonda doğrulanır ve dakikalar içinde yüklenir. Geliştirme aşamasındaki ürünler veya tasarımları düzenli olarak güncellenen ürünler için, NC'nin değişiklik maliyeti hızla katlanır ve başlangıçtaki maliyet farkını hızla aşar.
Hurda ve yeniden işleme oranı: NC'nin açık çevrim kontrolü, takım aşınması, termal genleşme veya kesme kuvveti varyasyonundan kaynaklanan boyutsal kaymayı tespit edemez veya düzeltemez. Süreç içi düzeltme olmadan, boyutlar bir parça muayenede başarısız olana kadar kayar — bu noktada birden fazla parça zaten tolerans dışında olabilir. CNC'nin kapalı çevrim kontrolü ve takım ofset kabiliyeti, kayma tespit edildikçe düzeltmelerin uygulanmasına izin vererek parti boyunca boyutsal kontrolü korur. NC ve CNC üretimi arasında hurda oranında 5–10% azalma, doğrudan kabul edilebilir parça başına daha düşük maliyete dönüşür.
Yaşam döngüsü ROI: Makinenin hizmet ömrü boyunca parça başına toplam maliyet; satın alma fiyatı, işçilik (NC, parça başına daha fazla işçilik gerektirir), kurulum süresi, programlama yükü, hurda ve bakımı içerir. ±0,10 mm'den daha sıkı toleranslar, 20–30 parçanın üzerindeki parti boyutları veya herhangi bir tasarım iterasyonu içeren çoğu üretim senaryosunda, CNC'nin daha yüksek satın alma fiyatı, işçilik ve hurda tasarrufları yoluyla üretimin ilk aylarında geri kazanılır.
Yaygın Yanılgılar
“NC ve CNC esasen aynı teknolojidir.” Temel kavram (makine hareketinin sayısal kontrolü) ortaktır, ancak kontrol mimarisi, ulaşılabilir hassasiyet, esneklik ve işletme maliyeti temelden farklıdır. NC analog, açık döngülü ve donanımla kodlanmıştır; CNC dijital, kapalı döngülü ve yazılımla kodlanmıştır. Bu farklar, bu makale boyunca açıklanan tolerans, esneklik ve maliyet farklarını ortaya çıkarır.
“NC işleme tamamen ortadan kalkmıştır.” NC makineleri hâlâ belirli istikrarlı uygulamalarda (pres işleme, nokta kaynağı, eski tip küçük atölye üretimi) çalışmaktadır; bu uygulamalarda üretim özellikleri CNC'nin sağladığı yetenekleri gerektirmez. Bunlar niş bir teknolojidir, ancak tamamen geçersiz değildir.
“NC daha ucuzdur, dolayısıyla daha maliyet etkindir.” Daha düşük satın alma fiyatı, daha düşük parça başına maliyet anlamına gelmez. NC'nin daha yüksek işçilik gereksinimi, daha uzun kurulum süresi, hızlı tasarım değişiklikleri yapamaması ve daha yüksek hurda riski, tasarım iterasyonu veya ±0,10 mm'nin altındaki toleransları içeren herhangi bir üretim senaryosunda, kabul edilebilir parça başına maliyeti genellikle CNC'den daha yüksek hale getirir.
“NC ve CNC benzer hassasiyet elde eder.” NC tipik tolerans: ±0,10–0,20 mm. CNC tipik üretim toleransı: ±0,025–0,050 mm; hassas CNC: ±0,005–0,010 mm. Bu marjinal bir fark değildir — bir yatak geçmesinin, sızdırmazlık yüzeyinin veya hassas milin spesifikasyona uygun üretilip üretilemeyeceği arasındaki farkı temsil eder.
Önemli Noktalar
- NC işleme delikli bant ve açık döngülü analog kontrol kullanır; CNC işleme G-kodu ve kapalı döngülü dijital kontrol kullanır: CNC'deki kapalı döngülü konum geri bildirimi, NC'nin ±0,10–0,20 mm'sine kıyasla ±0,010–0,050 mm'ye ulaşmasının başlıca nedenidir.
- NC'de herhangi bir tasarım değişikliği yeni bir delikli bant gerektirir; CNC'de bu, dakikalar içinde tamamlanan bir yazılım düzenlemesidir: değişiklik maliyetindeki bu fark, NC'nin tasarım iterasyonu içeren herhangi bir üretim için neden geçersiz kılındığının başlıca ekonomik nedenidir.
- NC işleme tamamen geçersiz değildir, ancak yalnızca belirli istikrarlı, tekrarlayan uygulamalarda korunur: pres işleme, nokta kaynağı hatları, eski tip küçük atölye üretimi ve eğitim amaçlı öğretim, varlığını sürdüren bağlamlardır. ±0,10 mm'nin altında tolerans, çok eksenli çalışma veya CAD/CAM entegrasyonu gerektiren herhangi bir uygulama için NC teknik olarak yetersizdir.
- CNC'nin takım ofset yeteneği parti üretimi için gereklidir: bir üretim çalışması sırasında takım aşındığında ve parçalar tolerans sınırına doğru kaymaya başladığında, bir CNC operatörü kontrol ünitesindeki takım ofsetine küçük bir boyutsal düzeltme girer — G-kodunu değiştirmeden veya partiyi durdurmadan. NC'nin eşdeğer bir yeteneği yoktur.
- CNC'de CAD/CAM entegrasyonu manuel koordinat hesaplama hatasını ortadan kaldırır: 3D CAD modelinden oluşturulan ve kesme başlamadan önce simülasyonda doğrulanan takım yolları, NC'nin manuel koordinat çıkarımı ve bant kodlamasına kıyasla temel bir iş akışı iyileştirmesidir.
- NC ve CNC arasındaki yaşam döngüsü maliyet karşılaştırması, neredeyse tüm modern üretim senaryolarında CNC lehinedir: daha yüksek NC işçilik maliyeti, kurulum süresi, hurda oranı ve değişiklik maliyeti, tipik olarak CNC'nin satın alma fiyatı primini üretimin ilk aylarında geri kazandırır.
- İşlenmiş bileşenler tedarik eden OEM satın alma ve tasarım ekipleri için: ±0,050 mm veya daha sıkı toleranslara sahip parçaların belirtilmesi CNC işleme gerektirir. Bir tedarikçi bu aralıktaki toleranslar için NC kontrollü ekipman kullanmayı önerirse, üretim taahhüdünden önce boyutsal ulaşılabilirlik ilk numune muayene verileriyle doğrulanmalıdır; çünkü NC'nin açık döngülü kontrolü ve gerçek zamanlı takım ofset ayarının olmaması, bu seviyede tutarlı tolerans korunmasını güvenilmez kılar.
Sık Sorulan Sorular
NC işleme ile CNC işleme arasındaki fark nedir?
NC işleme (Sayısal Kontrol), sabit bir makine hareketleri dizisini yürütmek için fiziksel delikli bant veya kablolu analog kontroller kullanır; açık çevrim kontrolü vardır ve konum geri bildirimi yoktur. Tipik tolerans ±0,10–0,20 mm'dir. Herhangi bir program değişikliği yeni bir fiziksel bant oluşturulmasını gerektirir. CNC işleme (Bilgisayarlı Sayısal Kontrol), yerleşik bir bilgisayar denetleyicisi tarafından saklanan ve yürütülen dijital G-kodu programlarını kullanır; enkoderlerden kapalı çevrim konum geri bildirimi alır. Tipik tolerans ±0,010–0,050 mm'dir. Program değişiklikleri dakikalar içinde tamamlanan yazılım düzenlemeleridir. Pratik fark, NC'nin sabit, donanım açısından sınırlı ve değiştirilmesi zor olması; CNC'nin ise programlanabilir, hassasiyet yeteneğine sahip ve CAD/CAM tasarım sistemleriyle doğrudan entegre olmasıdır.
NC işleme bugün hâlâ kullanılıyor mu?
Evet, ancak sınırlı ve belirli uygulamalarda. NC işleme; orta düzey tolerans gereksinimleri olan pres işleri ve sac metal damgalama operasyonlarında, sabit ve tekrarlayan kaynak konumu dizilerine sahip otomotiv nokta kaynak hatlarında, CNC yatırımının gerekçelendirilmediği basit tekrarlayan parçalar için eski ekipmanı çalıştıran küçük imalat atölyelerinde ve eğitim ortamlarında korunmaktadır. Tüm bu bağlamlarda parça geometrisi ya basittir, boyutsal tolerans orta düzeydedir (±0,10–0,20 mm) ya da üretim dizisi esasen hiç değişmez — bunlar NC'nin sınırlamalarının onu uygulamadan diskalifiye etmediği koşullardır.
NC makineleri CNC'ye yükseltilebilir mi?
Kısmi güçlendirmeler mümkündür — bant okuyucunun ve MCU'nun modern bir CNC denetleyicisiyle değiştirilmesi ve mevcut eksenlere enkoder geri bildirimi eklenmesi. Ancak güçlendirmenin etkinliği makinenin mekanik durumuna (vidalı mil hassasiyeti, iş mili yatak durumu, eksen kızak aşınması) ve makine yapısının ek hassasiyeti destekleyip destekleyemeyeceğine bağlıdır. Birçok eski NC makinesinde, hassasiyet sınırı kontrol sistemi değil mekanik bileşenlerdir ve kontrolün güçlendirilmesi mütevazı bir iyileşme sağlar. Yüksek hassasiyetli işler için (±0,025 mm veya daha sıkı), amaca yönelik üretilmiş bir CNC makinesi genellikle güçlendirilmiş bir NC'den daha güvenilir sonuçlar sağlar.
CNC neden NC'den daha hassastır?
CNC'nin NC'ye karşı hassasiyet avantajı üç teknik farklılıktan kaynaklanır. Birincisi, kapalı çevrim konum kontrolü: CNC eksenlerinde gerçek konumu saniyede yüzlerce kez ölçen döner enkoderler bulunur ve denetleyicinin komut verilen konum ile gerçek konum arasındaki herhangi bir tutarsızlığı gerçek zamanlı olarak düzeltmesine olanak tanır. NC, konum geri bildirimi olmayan açık çevrim kontrolü kullanır — makine, takımın gerçekte nereye hareket ettiğini doğrulamadan komutları yürütür. İkincisi, gerçek zamanlı takım ofset ayarı: CNC denetleyicileri, programı değiştirmeden güncellenebilen takım aşınma telafi değerlerini koruyarak üretim sırasında takımlar aşındıkça boyutsal doğruluğu sürdürür. Üçüncüsü, termal kompanzasyon: gelişmiş CNC denetleyicileri, makine çalışma sırasında ısındıkça doğruluğu korumak için öğrenilmiş termal genleşme düzeltmeleri uygular.
CNC işlemede G-kodu ne anlama gelir?
G-kodu (RS-274 olarak da adlandırılır), CNC takım tezgahlarını kontrol etmek için kullanılan standartlaştırılmış metin tabanlı programlama dilidir. Her G-kodu satırı, bir makine eylemini belirten bir talimat bloğudur: belirli koordinatlara hareket (G01 X25.000 Y15.000 F200 — 200 mm/dak ilerleme hızında X25, Y15'e doğrusal hareket), iş mili hızı ayarı, takım değişimi veya hazır döngü (G81 — delme döngüsü). G-kodu programları, CAM yazılımı tarafından 3D CAD modelinden üretilir ve parçayı üretmek için gereken takım yolu geometrisini, ilerleme hızlarını, iş mili hızlarını ve takım değişimlerini tanımlar. G-kodu dosyası, görüntülenebilen, düzenlenebilen ve dijital olarak arşivlenebilen bir metin belgesidir; bu, NC'nin fiziksel delikli bandından temel operasyonel farktır.
15+ yıllık CNC işleme deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır; otomotiv, havacılık, tıbbi cihaz ve endüstriyel otomasyon OEM üretim programları için 3 eksen, 4 eksen ve 5-axis CNC platformlarında hassas bileşenler üretmektedir. Teknik referanslar: Kalpakjian S. ve Schmid S.R. — Manufacturing Engineering and Technology (NC/CNC bölümü), MIT NC Research Summary (Sayısal Kontrolün kökenleri), Smid P. — CNC Programming Handbook (G-kodu ve CNC kontrol mimarisi), Machinery's Handbook (Sayısal Kontrol İşleme), EIA RS-274D (G-kodu standardı).
Hassas Tolerans Gereksinimleriyle CNC İşlenmiş Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, standart ±0,050 mm üretim toleranslarından ±0,010 mm hassas işlere kadar tam bir tolerans aralığında hassas CNC frezelenmiş ve tornalanmış bileşenler üretiyoruz — CAD/CAM tarafından oluşturulan takım yolları, gerçek zamanlı takım ofset yönetimi ve CMM ilk numune boyutsal muayenesi ile.
[CNC işleme spesifikasyon incelemesi ve teklifi isteyin →]


