
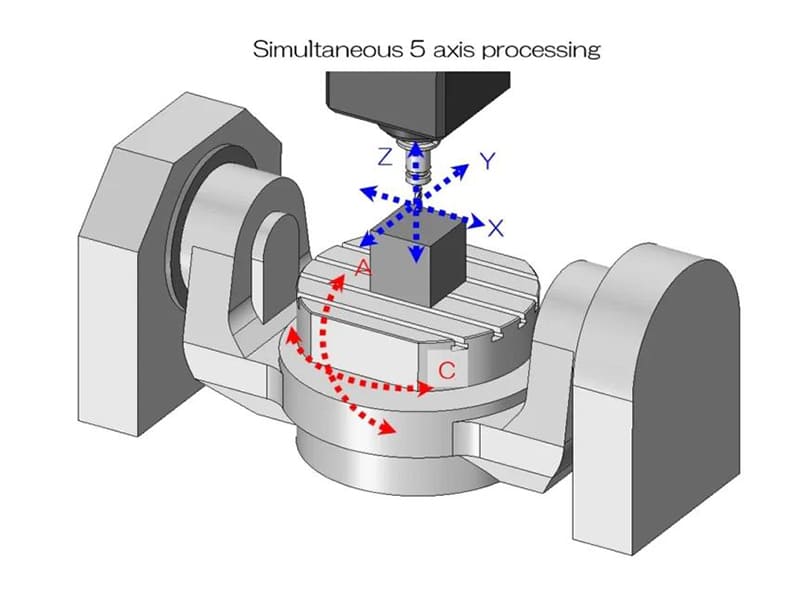
Hızlı Cevap: Çok eksenli işleme, standart üç doğrusal eksene (X, Y, Z) döner eksenler (A, B veya C) ekleyerek kesici takımın tek bir kurulumda iş parçasına birden fazla açıdan yaklaşmasını sağlar. 4 eksenli işleme, silindirik parçalardaki çevresel özellikler için bir döner eksen (tipik olarak A ekseni, X etrafında dönüş) ekler; 5-axis işleme, takımın esasen herhangi bir yönden yaklaşmasını sağlayan iki döner eksen ekler. Çok eksenli işlemenin birincil mühendislik gerekçesi kurulum azaltmadır: 3 eksenli işlemede her yeniden bağlama, her yeniden konumlandırma başına 0,010–0,030 mm datum kayması hatası ortaya çıkarır. Beş kurulum gerektiren bir 3 eksenli proses, bitişik olmayan yüzeylerdeki özellikler arasında 0,050–0,150 mm konumsal hata biriktirebilir. 5-axis işleme aynı özellikleri bir veya iki kurulumda tamamlayarak birikmiş hatayı 0,005–0,015 mm'lik tek kurulum bağlama belirsizliğine indirir. 5-axis makinesinin saatlik ücreti karşılaştırılabilir bir 3 eksenli merkezden 1,5–3 kat daha yüksektir, ancak karmaşık çok yüzeyli parçalarda toplam üretim maliyeti sıklıkla –40% daha düşüktür çünkü kurulum süresi, bağlama maliyeti ve muayene süresi azalır.
3 Eksenli İşlemenin Karmaşık Parçalarda Neden Doğal Sınırlamaları Vardır
3 eksenli işleme, tasarlandığı geometri için son derece yeteneklidir: kritik özellikleri az sayıda sabit yönelimden erişilebilen prizmatik bileşenler. Sınırlama, tek tek özellik hassasiyeti değildir — iyi bakımlı bir 3 eksenli işleme merkezi, özellik başına ±0,010–0,020 mm'yi zorlanmadan tutar. Sınırlama, erişilebilirlik ve çoklu kurulumların birleşik sonuçlarıdır.
Datum kayması sorunu: İş parçası fikstürden her çıkarılıp farklı bir yönelimde yeniden takıldığında, yeni bir datum oluşturulmalıdır. Dikkatli kurulumla bile, tipik bir mengene veya fikstürün tekrarlanabilir konumlandırma doğruluğu ±0,010–0,030 mm'dir. İlk kurulumda işlenen bir hassas özellik, dördüncü kurulumda ±0,020 mm gerçek konumda işlenen bir özellikle ilişkilendirilmek zorundaysa, bu iki kurulum herhangi bir işleme hatası eklenmeden önce tüm tolerans bütçesini tüketir. Sıfırın üzerindeki herhangi bir işleme varyasyonu, uygunsuz bir parça üretir.
Takım erişim sorunu: Makinenin Z eksenine dik olmayan özellikler — açılı delikler, bileşik kavisli yüzeyler, alt kesikler — ya özel açılı fikstürler (kendi konumlandırma belirsizliklerini getiren ve parça başına özel olarak tasarlanması gereken), sınırlı erişime sahip özel formlu takımlar ya da erişilemeyen özelliği ortadan kaldırmak için geometri yeniden tasarımı gerektirir. 5-axis işleme, “dikey takım yönünden erişilemez” durumunu “takım eksenini gerekli yaklaşma açısına yatırarak elde edilebilir” durumuna dönüştürür.”
Çevrim süresi sorunu: Beş kurulum, beş tam üretim döngüsü gerektirir: parçayı yükle, datum probla, hizalamayı doğrula, programı çalıştır, boşalt, muayene et, yeni yönelimde yeniden yükle. Tüm kurulumlar boyunca 15 dakikalık gerçek kesme süresi gerektiren bir parça için, kurulum ve muayene ek yükü dahil edildiğinde toplam üretim süresi 45–70 dakika olabilir — yani gerçek kesme, üretim süresinin yalnızca –35%'ini temsil eder. 5-axis kurulum birleştirmesi bu ek yükün çoğunu ortadan kaldırır.
3 Eksenli, 4 Eksenli ve 5 Eksenli İşleme: Her Biri Gerçekte Ne Yapar
| Faktör | 3 Eksenli | 4 Eksenli | 5 Eksenli |
|---|---|---|---|
| Takım hareketi | Yalnızca X, Y, Z doğrusal | X, Y, Z + bir döner (A) | X, Y, Z + iki döner (A+B veya A+C) |
| Tipik kurulum sayısı | Yüksek (yüz/yönelim başına bir) | Orta | Düşük (tam parça için genellikle 1–2) |
| Çok yüzeyli doğruluk | ±0,020–0,050 mm (kümülatif kurulumlar) | ±0,010–0,025 mm | ±0,005–0,015 mm |
| Geometri yeteneği | Prizmatik, erişilebilir yüzeyler | Silindirik + çevresel özellikler | Karmaşık eğriler, alt kesikler, bileşik açılar |
| Makine ücreti | Referans | ~1,2–1,5× | ~1,5–3× |
| Programlama karmaşıklığı | Düşük | Orta | Yüksek (özellikle eşzamanlı 5-axis) |
3 Eksenli İşleme
3 eksenli işleme, takımı X (sol/sağ), Y (ileri/geri) ve Z (yukarı/aşağı) yönlerinde hareket ettirir. İş parçası her kurulum için sabit bir yönelimde kalır. Her özellik, tek aktif takım yönünden erişilebilir olmalıdır — yüzey frezeleme için düz aşağı, delik işleme için yatay.
En iyi uygulamalar: Düz plakalar, bir veya iki yüzeyde özellikleri olan mahfazalar, standart prizmatik braketler ve kutular ile tüm kritik özelliklerin iki veya daha az kurulumda ±0,025 mm veya daha gevşek özellikler arası konumsal toleransla erişilebildiği herhangi bir parça. 3 eksenli işleme, erişim kısıtlamaları sınırlayıcı faktör olmadığında en ekonomik seçimdir — daha basit programlama, daha düşük makine ücreti ve öngörülebilir kurulum süresi.
4 Eksenli İşleme
4 eksen, bir döner A ekseni (X ekseni etrafında dönüş) ekler. Dördüncü eksen, takım keserken parçanın sürekli dönmesine veya tanımlanmış açısal konumlara indekslenip üç doğrusal eksenle işlemeden önce kilitlenmesine olanak tanır.
Sürekli 4 eksenli çalışma 3 eksende pratik olmayan çoklu kurulumlar gerektirecek helisel özellikler, kam profilleri ve sarılı kanallar üretir. İndeksli 4 eksen iş parçasını çıkarmadan birden fazla açısal konumda sunar — 0°, 90°, 180° ve 270°'de özellikleri olan silindirik bir parça için, 4 eksenli indeksleme dört konumun tamamını tek bağlamada tamamlayarak dört ayrı kurulumun konumsal hatasını ortadan kaldırır.
En iyi uygulamalar: Çevresel özelliklere sahip miller ve yuvarlak bileşenler (tanımlanmış açısal konumlarda düzlükler, delikler, kama yuvaları, kanallar); alt ve yanlardaki özelliklere iş parçasını döndürerek erişilebilen mahfazalar; ve ağırlıklı olarak silindirik olan ve 5-axis'nin tam açısal serbestliğini gerektirmeyen parçalar.
5 Eksenli İşleme
5-axis iki döner eksen ekler — tipik olarak A ve B (yatay bir işleme merkezinde tabla eğmeleri) veya A ve C (dikey bir işleme merkezinde kafa eğmesi). Kombinasyon, takımın makinenin kinematik aralığı içinde (döner eksen başına tipik olarak ±90°–110°) esasen herhangi bir yönden iş parçasına yaklaşmasını sağlar.
3+2 konumlandırma (indeksli 5-axis): İki döner eksen, iş parçasını sabit bir yönelime yatırır, kilitlenir ve parça bu yatırılmış yönelimde 3 eksenli doğrusal hareketle işlenir. Bu, tek bir makine çevrimi içinde etkin bir şekilde çok istasyonlu 3 eksenli işlemedir. 3+2, referans kaymasını azaltır ancak ortadan kaldırmaz, çünkü her kilitli konum yine de kendi döner konumlandırma doğruluğuyla (tipik olarak ±0,005–0,015 mm) yeni bir etkin referans oluşturur.
Eşzamanlı 5-axis (sürekli 5-axis): Beş eksenin tamamı eşzamanlı hareket eder. Takım ucu programlanan yüzey yolunu izlerken takım ekseni yönelimi, iş parçası yüzeyine göre belirtilen açısal ilişkiyi korumak için sürekli ayarlanır. Bu, türbin kanadı profilleme, impeller işleme ve takım yolu boyunca optimal kesme açısının sürekli değiştiği serbest formlu yüzeyler için gereklidir. Eşzamanlı 5-axis, ters kinematik içeren gelişmiş CAM yazılımı gerektirir ve programlanması 3+2'den önemli ölçüde daha karmaşıktır.
En iyi uygulamalar: Bileşik açılı yüzeylere sahip havacılık yapısal bileşenleri; türbin kanatları ve impellerler; organik konturlu geometriye sahip tıbbi implantlar; karmaşık 3D yüzeylere sahip kalıp çekirdekleri ve boşlukları; açılı çapraz delinmiş portlara sahip hidrolik manifoldlar; ve üç veya daha fazla 3 eksenli kurulumun gerekli olacağı ve çapraz özellik toleranslarının ±0,020 mm'den daha sıkı olduğu herhangi bir parça.
Çok Eksenli İşleme Ne Zaman Gereklidir: Mühendislik Kararı
3 eksenli ve çok eksenli işleme arasındaki karar bir ekonomik analizdir. Daha yüksek makine ücreti, kurulum süresi, fikstür maliyeti ve muayene yükündeki azalmalarla dengelenmelidir — ve iyileştirilmiş tolerans hurdayı ve yeniden işlemeyi azaltır.
Kurulum sayısı eşiği: Bir parça analizi dört veya daha fazla gerekli 3 eksenli kurulum gösterdiğinde, 5-axis neredeyse her zaman ekonomik olarak rekabetçidir. Her biri 0,015 mm ortalama datum kaymasına sahip dört kurulumda, yalnızca fikstürlemeden kaynaklanan birikmiş konumsal hata yaklaşık ±0,030–0,060 mm'dir (istatistiksel kombinasyon). Bu birikmiş değerden daha sıkı olan herhangi bir çizim toleransı, olağanüstü fikstür yatırımı olmadan çok kurulumlu 3 eksenli işleme yoluyla güvenilir şekilde elde edilemez.
Çapraz yüzey tolerans eşiği: Farklı 3 eksenli kurulumlar gerektirecek yüzeylerdeki özellikler arasında konum, paralellik veya diklik belirten toleranslar, birikmiş kurulum hatası artı işleme hatasını karşılamalıdır. Elde edilebilir kurulum konumlandırma hatası ve işleme varyasyonunun toplamı çizim toleransını aşarsa, 5-axis gereklidir — veya tolerans mühendislik onayı ile gevşetilmelidir.
| Karar Faktörü | 3 Eksenli Lehine | 5 Eksenli Lehine |
|---|---|---|
| Kurulum sayısı | 1–2 kurulum yeterli | 3+ kurulum gerekli |
| Özellik erişilebilirliği | Üst + 1–2 kenardan erişilebilir | Birden fazla açılı veya kavisli yüzeydeki özellikler |
| Çapraz özellik konumsal toleransı | ±0,025 mm veya daha gevşek | Birden fazla yüzeyde ±0,010–0,015 mm |
| Geometri tipi | Prizmatik, standart cepler | Kavisli yüzeyler, alt kesikler, bileşik açılar |
| Fikstür gereksinimi | Standart mengene veya plaka | Birden fazla özel fikstür gerektirir |
| Üretim hacmi | Yüksek hacimli basit parçalar | Düşük-orta hacimli karmaşık parçalar |
Çok Eksenli İşleme Doğruluğu ve Yüzey Kalitesini Nasıl İyileştirir
5-axis işlemeden kaynaklanan doğruluk iyileştirmesi, makine konumlandırma doğruluğundaki herhangi bir doğal farklılıktan değil, öncelikle kurulum azaltmasından gelir. 3 eksenli bir merkeze kıyasla karşılaştırılabilir yapı kalitesine sahip bir 5-axis işleme merkezi, benzer eksen konumlandırma hassasiyetine sahiptir (hassas makineler için tipik olarak ±0,003–0,008 mm). 5-axis'nin ortadan kaldırdığı şey, birden fazla fikstürleme ile ortaya çıkan ek hatadır.
Kurulum hatası azaltması nicel olarak: Karmaşık bir parçanın 3 eksenli işlenmesi, her biri 0,015 mm ortalama datum kaymasına sahip beş kurulum gerektiriyorsa, yalnızca kurulumlardan kaynaklanan istatistiksel birikmiş konumsal hata bütçesi yaklaşık ±0,033 mm'dir (RMS toplamı). Tek kurulumda 5-axis işleme bunu ±0,005–0,015 mm'lik tek kurulum fikstür belirsizliğine indirir — yalnızca bu kaynaktan konum hatasında yaklaşık 3–7× iyileştirme.
Derin özellikler için takım sertliği iyileştirmesi: Takım sertliği uzunluğun küpüyle azalır. İş mili burnundan 100 mm çıkıntı yapan bir takım, aynı takımın 50 mm'deki haline göre 8× daha az serttir. 5-axis işleme, derin özelliklere daha kısa, daha sert takımlarla yaklaşmak için iş parçasını eğebilir — 3 eksende 100 mm takım gerektiren bir özellik, 5-axis'de 50 mm takımla erişilebilir olabilir. 8× sertlik artışı, takım sapması kaynaklı boyutsal hatayı ve tırlama titreşimini doğrudan azaltır.
Kavisli geometride yüzey kalitesi: 3 eksende kavisli bir yüzey işlenirken, takım sabit dikey yönden yaklaşır. Yüzey normali dikeyden uzaklaştıkça, takım yüzeyle giderek daha optimal olmayan bir açıda temas eder, talaş yükünü ve yüzey kalitesini değiştirir. 5-axis işlemede, takım ekseni yüzey normaliyle tutarlı teması korumak için sürekli ayarlanır ve daha tekdüze bir yüzey kalitesi üretir. Serbest formlu havacılık ve tıbbi yüzeylerde bu, tipik olarak doğrudan işlemeden Ra 0,8–1,6 µm elde eder; 3 eksenli işleme aynı spesifikasyonu karşılamak için işleme sonrası polisaj gerektirir.
Çok Eksenli İşleme Maliyet Analizi
Örnek — beş adet 3 eksenli kurulum gerektiren karmaşık havacılık braketi:
| Maliyet Unsuru | 3 Eksenli (5 kurulum) | 5 Eksenli (1 kurulum) |
|---|---|---|
| Makine ücreti | Referans (1×) | 2× makine ücreti |
| Kesme süresi | 120 dk | 70 dk |
| Kurulum süresi | 5 × 25 dk = 125 dk | 1 × 30 dk = 30 dk |
| Muayene süresi (kurulum başına) | 5 × 15 dk = 75 dk | 1 × 20 dk = 20 dk |
| Toplam süre | ~320 dk | ~120 dk |
| Göreceli toplam maliyet | Referans | 3 eksen toplamının ~65–75%'si |
Bu örnekte, saatlik ücretin 2 katı olan 5-axis makinesi, parçayı toplam 3 eksen üretim süresinin yaklaşık 38%'sinde tamamlar. Daha yüksek makine ücreti, kurulum, fikstür ve muayene ek yüklerindeki azalma ile fazlasıyla dengelenir. Daha yüksek makine ücretine rağmen toplam maliyet tasarrufu yaklaşık –40%'dir.
3 eksenin daha ekonomik kaldığı durumlar: Yalnızca bir veya iki kurulum gerektiren parçalar için 5-axis maliyet azaltma mekanizmaları (daha az kurulum, daha az fikstür, daha az muayene) geçerli değildir. Daha yüksek makine ücreti bu durumda dengeleyici bir fayda olmaksızın daha yüksek parça maliyeti üretir. İki veya daha az kurulumda işlenebilen basit gövdeler, düz braketler ve standart prizmatik bileşenler 3 eksen makinelerde kalmalıdır.
Programlama maliyeti değerlendirmesi: 5-axis CAM programlama — özellikle serbest formlu yüzeylerde eşzamanlı 5-axis sürekli yollar — 3 eksen programlamadan önemli ölçüde daha fazla mühendislik süresi gerektirir. Çok düşük üretim hacimleri için (yaklaşık 3–5 adetin altında), bu programlama yatırımı işleme süresi tasarruflarıyla geri kazanılamayabilir. Tekrarlanan siparişler için programlama maliyeti tüm parçalara dağıtılır ve ihmal edilebilir hale gelir.
Tipik Olarak Çok Eksenli İşleme Gerektiren Parça Özellikleri
Karmaşık eğrisel yüzeyler: Türbin kanatları, havacılık yapısal konturları ve organik geometriye sahip tıbbi implantlar, takımın 3B yolu takip ederken yüzeye tutarlı bir açısal ilişki sürdürmesini gerektirir. 3 eksen işleme takım açısını ayarlayamaz, bu nedenle yüzey dikeyden uzaklaşarak kıvrıldıkça etkin kesme koşulları değişir; tutarsız yüzey kalitesi ve dik yüzeylerde bozulmuş boyutsal doğruluk ortaya çıkar.
Derin boşluklar: Yüksek derinlik-çap oranına sahip kalıp çekirdekleri, tıbbi cihaz gövdeleri ve kalıp boşlukları, 3 eksen işlemede uzun takımlar gerektirir. 5-axis işleme, boşluğa daha sığ bir açıdan yaklaşılmasını sağlamak için iş parçasını eğebilir ve daha kısa takımların kullanılmasına olanak tanır. Derin bir boşlukta takım sapması, uzunluk azalmasının küpü kadar düşer — takımı 80 mm'den 40 mm'ye kısaltmak (parçayı 30° eğerek) takım sertliğini 8× artırır.
Çoklu kesişen açılı özellikler: Çoklu dik olmayan açılarda çapraz delinmiş portlara sahip hidrolik manifold blokları, her standart dışı açı için ayrı bir 3 eksen kurulum gerektirir. Altı açılı porta sahip bir manifold altı kurulum gerektirir ve portlar arasında biriken konumsal hata sızdırmazlık performansını doğrudan etkiler. 5-axis tüm portları tutarlı konumsal doğrulukla bir veya iki kurulumda tamamlar.
Alt kesikler ve erişilemeyen özellikler: İçe dönük geometriye sahip özellikler (iç kanallar, arka kesim profilleri) düz dikey bir takımla erişilemez ve ya özel form takımları ya da çok eksenli erişim gerektirir. 5-axis işleme, takımı gerekli yönden yaklaşacak şekilde yönlendirebilir.
Sıkı çapraz yüzey toleransları: Çizim toleranslarının ayrı 3 eksen kurulumlar gerektirecek yüzeylerdeki özellikleri birbirine bağladığı her parça — konumsal toleranslar, paralellik, diklik — 5-axis tek kurulum işlemeden fayda sağlar. Tek koordinat sistemi, kurulumlar arasındaki datum kaymasını bir hata kaynağı olarak ortadan kaldırır.
Çok Eksenli İşleme için DFM Değerlendirmeleri
Kurulum birleştirme için tasarım: 5-axis işleme için tasarlanan parçalar, tüm kritik boyutların makinenin iş tutma sıfır noktasından erişilebilen ortak bir datuma referans vermesi için en iyi şekilde tasarlanır. Farklı kurulumlarda bağımsız olarak oluşturulan datuma referans veren özellikler, 5-axis'nin kurulum birleştirme faydasını ortadan kaldırır.
Makine aralığı içindeki takım erişim açıları: 5-axis makineleri sınırlı döner eksen aralığına sahiptir (tipik olarak ±90°–110°). Bu aralığın ötesinde takım yaklaşım açıları gerektiren özellikler yine de yeniden fikstürleme gerektirir. Tasarım incelemesi, aşırı erişim gereksinimleri olan özellikleri belirlemeli ve bunların makinenin kinematik zarfı içinde yeniden konumlandırılıp konumlandırılamayacağını veya yeniden tasarlanıp tasarlanamayacağını değerlendirmelidir.
Minimum iç yarıçaplar ve takım uzunluğu sınırları: 5-axis işleme derin özelliklere erişimi iyileştirir, ancak makine zarfındaki fiziksel takım ve tutucu açıklığı hâlâ nelerin başarılabileceğini sınırlar. 5:1'in üzerinde derinlik-genişlik oranına ve küçük giriş açıklıklarına sahip özellikler, 5-axis kabiliyetine rağmen hâlâ özel indirgenmiş boyunlu takımlar gerektirebilir. Bu özellikleri DFM incelemesinde işaretleyin.
Programlama süresi amortismanı: Düşük hacimli parçalar için toplam maliyet karşılaştırmasına 5-axis programlama süresini dahil edin. Karmaşık eşzamanlı 5-axis programlama, tek bir karmaşık bileşen için 4–12 saat CAM mühendisliği gerektirebilir. $80–$120/saat programlama ücretiyle bu, ilk parça maliyetine $320–$1.440 ekler — tekrarlanan siparişlerde hızla geri kazanılan ancak tek seferlik parçalar için dikkate alınması gereken bir yatırım.
Çok Eksenli İşlemeyi En Yoğun Kullanan Endüstriler
Havacılık ve Uzay: Uçak yapısal bileşenleri, karmaşık geometriyi (bileşik eğrisel yüzeyler, ince duvarlı ağırlık azaltma cepleri, açılı bağlantı elemanı desenleri) sıkı çok yüzeyli toleranslarla (±0,005–0,010 mm) birleştirir. Her iki gereksinim de 5-axis benimsemesini yönlendirir. Türbin bileşenleri — kanatlar, impellerler, karmaşık köknar ağacı kök profillerine sahip diskler — standart süreç olarak eşzamanlı 5-axis gerektirir.
Tıbbi cihazlar: Ortopedik implantlar (kalça sapları, diz bileşenleri, spinal kafesler), insan anatomisine uyan organik geometriye ve Ra ≤0,8 µm yüzey kalitesi gereksinimlerine sahiptir. Geometri doğası gereği serbest formludur ve standart 3 eksen operasyonlarla tanımlanamaz. Cerrahi alet tutamaçları, gövdeler ve hassas bağlama aparatları da kompakt çok yüzeyli geometri için benzer şekilde 5-axis kullanır.
Savunma ve hassas optik: Hedefleme sistemi gövdeleri, optik tezgah bileşenleri ve gimbal düzenekleri, birden fazla yüzeyde ±0,003–0,005 mm hizalama toleransları gerektirir — yalnızca tek kurulumlu çok eksenli işleme veya olağanüstü hassas çok kurulumlu fikstürleme ile elde edilebilir.
Robotik ve otomasyon: Kompakt robot eklem muhafazaları, aktüatör gövdeleri ve uç efektörler, küçük bir hacimde tüm yüzeylerdeki özellikleri birleştirir. Çok eksenli işleme, bu tam parçaları bir veya iki kurulumda üreterek montaj hassasiyetini belirleyen sıkı özellikler arası ilişkileri korur.
Kalıp ve kalıp: Kalıp boşlukları, sertleştirmeden önce (malzeme kaldırma oranının en önemli olduğu yerde) 3 eksenli frezeleme ile kaba işlenir, ardından sertleştirmeden sonra 5-axis işleme veya EDM ile bitirilir. Nihai parça geometrisini tanımlayan konturlu boşluk yüzeyleri ve ince kaburga detayları, Ra ≤0,8 µm ve ±0,010–0,020 mm boşluk geometrisi doğruluğu elde etmek için 5-axis yüzey bitirme gerektirir.
Önemli Noktalar
- Çok eksenli işlemenin birincil faydası, doğal makine doğruluğu değil, kurulum azaltmadır: 3 eksenli her yeniden bağlama 0,010–0,030 mm datum kayması getirir; tek kurulumda 5-axis işleme, çoklu yeniden konumlandırmalardan kaynaklanan birikmiş hatayı ortadan kaldırır. Beş 3 eksenli kurulumdaki toplam konumsal hata, yalnızca bağlama nedeniyle yaklaşık ±0,033–0,075 mm'dir; bir 5-axis kurulumu bunu ±0,005–0,015 mm'ye düşürür.
- 4 eksenli işleme, çevresel özelliklere sahip silindirik parçalar için doğru seçimdir: belirli açısal konumlarda düz yüzeyler, kama yuvaları ve deliklere sahip miller, çoklu 3 eksenli kurulumlardan ziyade 4 eksenli indeksleme ile daha verimli ve doğru şekilde tamamlanır.
- 5-axis işleme, parça üç veya daha fazla 3 eksenli kurulum gerektirdiğinde, ±0,020 mm'den daha sıkı çapraz yüzey konumsal toleranslarına sahip olduğunda veya 3 eksenlinin verimli bir şekilde erişemeyeceği geometriye sahip olduğunda haklı çıkar: karmaşık eğrisel yüzeyler, alt kesikler, kısa takımlar gerektiren derin özellikler ve birden fazla yüzeyde açılı özelliklere sahip parçalar, birincil 5-axis adaylarıdır.
- Doğru karşılaştırma temeli, makine saatlik ücreti değil, toplam üretim maliyetidir: 3 eksenli makine ücretinin 2 katında, 5-axis karmaşık beş kurulumlu bir parçayı toplam 3 eksenli üretim süresinin yaklaşık 38%'sinde üretir ve daha yüksek ücrete rağmen toplam maliyet yaklaşık –40% daha düşük olur.
- 3+2 konumlandırma (indekslenmiş 5-axis), eşzamanlı 5-axis'ye eşdeğer değildir: 3+2 kurulum sayısını azaltır ancak yine de her kilitli konumda 3 eksenli kinematik ile işler; optimal takım yöneliminin takım yolu boyunca değiştiği sürekli eğrisel yüzeyler için eşzamanlı 5-axis gereklidir.
- 5-axis işleme, eğrisel ve konturlu yüzeylerde yüzey kalitesini iyileştirir kesim boyunca tutarlı takım-yüzey temasını koruyarak, 3 eksenin işleme sonrası polisaj gerektireceği yerlerde doğrudan işlemeden Ra 0,8–1,6 µm elde edilir.
- OEM tedarik ve tasarım ekipleri için: karmaşık parçalar için teklif isterken, kritik özellikler arası konumsal toleransları ve yüzey kalitesi gereksinimlerini belirtin ve tedarikçinin sürecinin 3 eksenli çoklu bağlama, 3+2 indeksli mi yoksa eşzamanlı 5-axis mi olduğunu doğrulayın. Bunlar karmaşık geometri için farklı ulaşılabilir doğruluklara ve toplam maliyetlere sahip anlamlı ölçüde farklı süreçlerdir. 5-axis programlama teklif eden tedarikçiler, teslim süresi tahminlerine yalnızca makine süresini değil, CAM programlama süresini de dahil etmelidir.
Sık Sorulan Sorular
Çok eksenli işleme nedir ve 3 eksenden nasıl farklıdır?
Çok eksenli işleme, üç standart doğrusal eksene (X, Y, Z) dönme eksenleri ekleyerek kesici takımın parçayı söküp yeniden bağlamadan iş parçasına birden fazla yönden yaklaşmasını sağlar. 3 eksenli işleme, iş parçasını sabit bir yönelimde tutar ve yalnızca mevcut takım yönünden erişilebilen özellikleri işleyebilir — diğer yüzeylerdeki veya açılı özellikler, ilgili datum kayması hatasıyla (her yeniden konumlandırmada 0,010–0,030 mm) ayrı bağlamalar gerektirir. 4 eksenli işleme, silindirik ve çevresel özellikler için bir eksen (tipik olarak A) etrafında dönme ekler; 5-axis, esasen kısıtlanmamış takım yaklaşım yönü için iki dönme ekseni ekler. Pratik sonuç şudur: beş adet 3 eksenli bağlama gerektiren (bağlamadan ±0,033–0,075 mm konumsal hata biriken) karmaşık çok yüzeyli bir parça, ±0,005–0,015 mm'de bir veya iki 5-axis bağlamada tamamlanabilir.
Bir parça ne zaman gerçekten 5-axis işleme gerektirir?
Bir parça, aşağıdaki durumlarda 5-axis işleme gerektirir veya bundan güçlü şekilde fayda görür: üç veya daha fazla 3 eksenli bağlama gerekli olacaksa ve biriken datum kayması hataları baskın doğruluk riski haline geliyorsa; farklı yüzeylerdeki özellikler arası konumsal toleranslar yaklaşık ±0,020 mm'den daha sıkıysa; geometri, 3 eksenli takım yaklaşımının tutarsız yüzey koşulları ürettiği sürekli kavisli yüzeyler içeriyorsa; derin özellikler 3 eksende uzun, esnek takımlar gerektirecekse ancak iş parçası eğilerek kısa, rijit takımlarla yaklaşılabilirse; veya çoklu 3 eksenli bağlamalar için bağlama karmaşıklığı birkaç özel fikstür gerektirecekse. Bir veya iki bağlama gerektiren basit parçalar tipik olarak 5-axis işlemeden fayda görmez — daha yüksek makine ücreti, bunu haklı çıkaran bağlama azaltma tasarrufları olmadan maliyet ekler.
5-axis işleme her zaman 3 eksenden daha mı doğrudur?
Tekil özellikler için değil — ancak çok özellikli, çok yüzeyli parçalar için önemli ölçüde daha doğrudur. Bir 5-axis işleme merkezi, karşılaştırılabilir bir 3 eksenli merkeze benzer tekil eksen konumlandırma doğruluğuna sahiptir (hassas makineler için tipik olarak ±0,003–0,008 mm). 5-axis'nin doğruluk avantajı, yeniden bağlamayı ortadan kaldırmasından gelir. Bir 3 eksenli süreç, her biri ±0,015 mm datum kayması olan beş bağlama gerektirdiğinde, yalnızca bağlamalardan kaynaklanan istatistiksel konumsal hata bütçesi yaklaşık ±0,033 mm'dir. Tek bağlamalı bir 5-axis süreci bunu ±0,005–0,015 mm'ye düşürür. Tüm özelliklerin tek bağlamada üretildiği parçalar için 3 eksen ve 5-axis doğruluğu esasen eşdeğerdir.
5-axis işleme, 3 eksene kıyasla ne kadar maliyetlidir?
Bir 5-axis işleme merkezinin makine saat ücreti, karşılaştırılabilir bir 3 eksenli merkezden tipik olarak 1,5–3× daha yüksektir. Ancak karmaşık çok bağlamalı parçalar için toplam parça maliyeti sıklıkla 5-axis lehinedir: 2× ücretle makine süresi 120 dakikadan 70 dakikaya düşer; bağlama süresi 125 dakikadan (beş bağlama) 30 dakikaya (bir bağlama) düşer; muayene süresi 75 dakikadan 20 dakikaya düşer. Toplam üretim süresi yaklaşık 320 dakikadan yaklaşık 120 dakikaya düşer. Makine ücretinin 2× olmasına rağmen toplam maliyet yaklaşık –40% daha düşüktür. Bir veya iki bağlama gerektiren basit parçalar için 3 eksen daha ekonomiktir çünkü daha yüksek makine ücretini dengeleyecek bağlama azaltma tasarrufu mevcut değildir.
3+2 konumlandırma ile eşzamanlı 5-axis işleme arasındaki fark nedir?
3+2 konumlandırma (konumsal veya indeksli 5-axis olarak da adlandırılır), iş parçasını sabit bir açısal yönelime eğmek için iki dönme eksenini kullanır, ardından bunları kilitler ve üç doğrusal eksenle işler. Bu esasen tek bir makine çevrimi içinde yüksek doğruluklu çok istasyonlu 3 eksenli işlemedir — ayrı 3 eksenli bağlamalara kıyasla bağlama sayısını azaltır ve tutarlılığı artırır, ancak her kilitli konum yine de kendi dönme konumlandırma doğruluğuna sahip yeni bir etkin referans oluşturur. Eşzamanlı 5-axis işleme, beş eksenin tümünü eşzamanlı olarak hareket ettirir — takım ucu yüzey yolunu izlerken takım ekseni yönelimi, iş parçası yüzeyiyle belirtilen ilişkiyi korumak için sürekli ayarlanır. Eşzamanlı 5-axis, optimal kesme açısının yol boyunca sürekli değiştiği türbin kanadı profilleme, impellerler ve serbest formlu yüzeyler için gereklidir. 3+2, çoğu çok yüzeyli prizmatik bileşen için yeterlidir ve programlanması daha basit ve daha az maliyetlidir.
CMS mühendislik ekibi tarafından, alüminyum, titanyum, paslanmaz çelik, Inconel ve mühendislik plastiklerinde havacılık braketleri, tıbbi implantlar, hidrolik manifoldlar, robotik bileşenler, kalıp çekirdekleri ve optik muhafazaların 3 eksenli, 4 eksenli ve 5-axis üretimi dahil 15+ yıllık CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: Sandvik Coromant 5 Eksenli İşleme Uygulama Kılavuzu, Altintas Y. — Üretim Otomasyonu: Metal Kesme Mekaniği (Çok Eksenli İşleme bölümleri), SME Takım ve İmalat Mühendisleri El Kitabı (Çok Eksenli İşleme), Machinery's Handbook (CNC Takım Tezgahları ve Takımlama).
Çok Eksenli Kabiliyet Gerektiren CNC İşlenmiş Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, 3 eksenli, 4 eksenli ve 5-axis CNC işleme sunuyoruz — teklif aşamasında süreç seçimi rehberliği, bağlama optimizasyonu için DFM incelemesi, özellikler arası konumsal toleransların CMM muayenesi ve havacılık ile tıbbi programlar için kalite dokümantasyonu ile.
[Çok eksenli işleme DFM incelemesi ve teklif talep edin →]


