
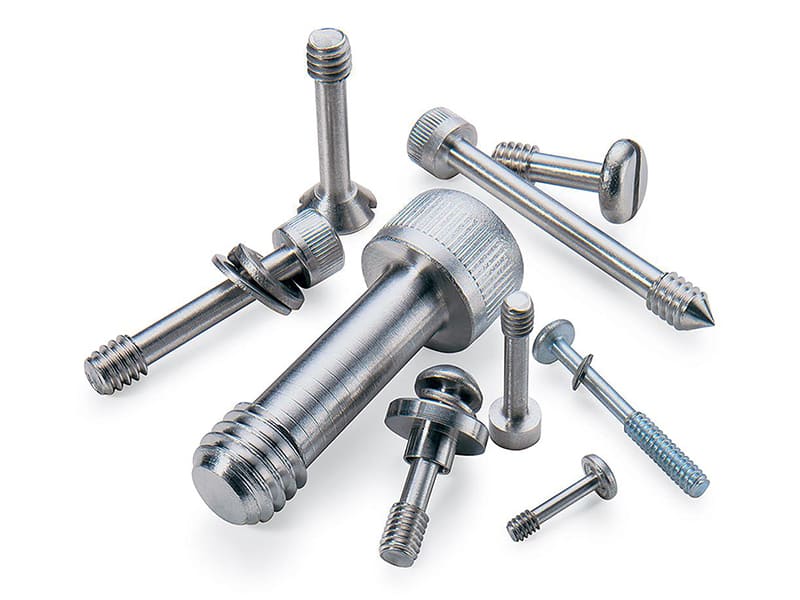
Hızlı Cevap: Özel vidalar, standart katalog vidalarının (ISO, DIN, ANSI) tasarımın boyutsal, malzeme, performans veya çevresel gereksinimlerini güvenilir şekilde karşılayamadığı durumlarda belirli bir uygulama için tasarlanmış mühendislik bağlantı elemanlarıdır. Özel vidaya ihtiyaç duyulduğunun en net yedi göstergesi: (1) sınırlı montaj alanı 1,5 mm'nin altında baş yüksekliği veya standart dışı baş geometrisi gerektirir; (2) gerekli uzunluk standart artışlar arasında kalır ve bu uyumsuzluk sıkma kuvvetini %'den fazla azaltır; (3) titreşim, yalnızca diş kilitleme bileşiklerinin güvenilir şekilde önleyemeyeceği diş gevşemesine neden olur; (4) ortam standart çinko kaplamanın kapasitesini aştığı için aylar içinde korozyon görülür; (5) ağırlık azaltma birincil performans hedefidir; (6) kurcalamaya karşı direnç gereklidir; veya (7) montaj tolerans gereksinimleri ±0,02 mm'den daha sıkıdır. Özel vidalar tipik olarak standart muadillerinin birim fiyatının 5–10 katını taşır, ancak alternatif saha arızası, montaj yeniden işlemesi veya tolerans uygunsuzluğu olduğunda, toplam maliyet hesaplaması tutarlı bir şekilde özel çözümün lehine sonuçlanır.
Standart ve Özel Vidalar: Mühendislik Ayrımı
Standart vidalar önceden tanımlanmış spesifikasyonlara göre üretilir — ISO 4762 (alyan başlı kapak vidaları), DIN 912, ANSI B18.3 ve eşdeğer standartlar baş boyutlarını, diş geometrisini, tolerans sınıflarını ve malzeme kalitelerini tanımlar. Bu standardizasyon anında bulunabilirlik, düşük minimum sipariş miktarları ve düşük birim maliyet sağlar. Çoğu mekanik montaj uygulaması için standart vidalar doğru seçimdir.
Özel vidalar, bir veya daha fazla parametrede standart kataloglardan ayrılan müşteriye özel bir spesifikasyona göre üretilir: baş geometrisi, diş adımı veya profili, tam uzunluk, malzeme kalitesi, yüzey işlemi, tolerans veya eklenen işlevsel özellikler. Standart vidalara göre maliyet farkı takımlandırmadan (özel form takımları, özel kalıplar), daha küçük üretim partilerinden, ek denetimden ve çoğu durumda daha pahalı temel malzemelerden kaynaklanır.
Standart ve özel arasındaki mühendislik kararı tercihle ilgili değildir — standart vidanın tasarımın işlevsel gereksinimlerini güvenilir şekilde karşılayıp karşılamadığıyla ilgilidir.
| Özellik | Standart Vidalar | Özel Vidalar |
|---|---|---|
| Baş tasarımı | Sabit katalog tipleri (altıgen, alyan, yuvarlak, düz) | Herhangi bir geometri: ultra düşük profil, flanşlı, tutucu, tırtıllı |
| Diş geometrisi | ISO/UNC/UNF'ye göre standart adım | Özel adım, asimetrik profil, kendinden kilitlenme modifikasyonları |
| Uzunluk | Önceden tanımlanmış artışlar (örn. 6, 8, 10 mm) | Herhangi bir tam uzunluk (örn. 7,35 mm) |
| Malzeme | Yaygın kaliteler (karbon çeliği, 304 paslanmaz çelik) | Uygulamaya özel (316L, Ti-6Al-4V, Inconel, PEEK, pirinç) |
| Yüzey işlemi | Çinko kaplama, siyah oksit | Dacromet, PTFE, pasivasyon, anodizasyon, özel kaplamalar |
| Hoşgörü | Tipik olarak ±0,05–0,10 mm | CNC işleme ile ±0,010–0,025 mm elde edilebilir |
| Tahrik tipi | Phillips, Torx, alyan | Özel tahrik geometrileri, kurcalamaya karşı korumalı tasarımlar |
| İşlevsel özellikler | Saf bağlama | Hizalama (omuz vidaları), sızdırmazlık (O-ring entegrasyonu), tutucu muhafaza |
Standart Vidaların Yetersiz Olduğunu Gösteren Yedi Gösterge
Sınırlı Montaj Alanı
Özel vida tasarımının en yaygın tetikleyicisi, standart katalog vidalarının karşılayamayacağı baş yüksekliği, baş çapı veya tahrik aleti açıklığı üzerindeki bir kısıtlamadır.
Standart alyan başlı kapak vidaları (ISO 4762), nominal diş çapının yaklaşık 0,6 katı baş yüksekliğine sahiptir — bir M3 vidanın baş yüksekliği yaklaşık 3 mm'dir. Kompakt elektronik, tıbbi cihazlar ve robotikte bu, mevcut açıklık zarfıyla uyumsuz olabilir. Toplam yığın yüksekliği 6–8 mm'den az olacak şekilde kısıtlandığında, 1,5–2,0 mm baş yüksekliğindeki bir M2 veya M3 standart yuvarlak baş, bitişik PCB'ler, muhafazalar veya bileşenlerle çakışabilir.
0,5–1,0 mm baş yüksekliğine sahip özel ultra düşük profil vidalar, buna karşılık gelen dar alet açıklıkları için tasarlanmış mikro Torx veya iç alyan tahrikleriyle mevcuttur. Tahrik aleti erişimi — bir tornavidanın veya alyan anahtarının tahrik özelliğine geçmesi için ihtiyaç duyduğu alan — eşit derecede önemlidir ve sıklıkla gözden kaçar. Bir M3 alyan, sınırlı bir montajda mevcut olmayabilecek minimum erişim açıklığına sahip bir L-anahtar gerektirir.
Gerekli Uzunluk Standart Artışlar Arasında Kalır
Standart vida uzunlukları sabit artışlarla üretilir — tipik olarak küçük boyutlarda 2 mm adımlarla, daha büyük boyutlarda 5–10 mm adımlarla. Bir tasarım, hedef sıkma kuvvetine ulaşmak veya diş hasarını önlemek için belirli bir geçme derinliği gerektirdiğinde, 0,5–1,5 mm çok uzun veya çok kısa bir standart uzunluk işlevsel bir sorun yaratır.
Çok uzun bir vida kör dişli bir delikte dibe oturur — gövde, baş bağlantıyı sıkıştırmadan önce delik tabanına temas eder ve tasarım ön yüklemesinin elde edilmesini engeller. Çok kısa bir vida, gerekli çekme kapasitesini geliştirmek için yetersiz diş geçmesine sahiptir. Alüminyumda 1,5× çap geçme ile, geçmeyi 2 mm azaltmak (bir M6 diş için 9 mm'den 7 mm'ye) diş sıyrılma mukavemetini yaklaşık –30% azaltabilir.
Bir tasarımın tolerans yığılması sıkı olduğunda (monte edilmiş boyutta ±0,020–0,050 mm), nominalden 0,5 mm daha uzun bir vida, montaj boyunca yayılan boyutsal bir sapma ortaya çıkarır.
Titreşim Altında Diş Gevşemesi
Standart metrik diş geometrileri, dinamik yüklenme altında gevşemeye doğal olarak direnç göstermez. Diş kilitleme bileşikleri (Loctite 243, 262 eşdeğeri) birçok titreşim ortamı için yeterlidir ancak sınırlamaları vardır: tamamen geri döndürülemezler, etkinlikleri kirlenme ve sıcaklık döngüleriyle azalır ve tutarlı kaplama sağlamak için dikkatli uygulama gerektirirler.
Titreşim frekansı yaklaşık 10–20 Hz'in üzerinde olduğunda ve montaj tekrar tekrar sökülüp takılacaksa, özel diş özellikleri daha güvenilirdir:
- Önceden uygulanmış naylon yama: 2–3 diş adımı üzerinde bir naylon polimer yaması, gevşemeye direnç gösteren bir önleyici tork oluşturur. Yama, etkinliği azalmadan önce yaklaşık 10–15 montaj döngüsü dayanır.
- Değiştirilmiş diş yan açısı: Helis açısında hafif bir asimetriye sahip bir diş profili, kimyasal bir bileşik olmadan titreşim altında kendinden kilitleme davranışı üretir.
- İnce diş optimizasyonu: Daha ince adımlı bir diş (daha yüksek diş adım açısı), daha küçük helis açısı diş ekseni boyunca daha yüksek bir sürtünme bileşeni ürettiğinden, kaba bir dişten daha iyi titreşim direncine sahiptir.
NAS3350 (Junker) titreşim testi, diş gevşemesine karşı direnci ölçmenin standart yöntemidir — belirtilen enine titreşim genliğinde tanımlanmış sayıda çevrim boyunca çalıştırılır. Diş kilitleme bileşikleri uygulanmış standart vidalar bu testi geçemezse, özel diş tasarımı uygun yanıttır.
Korozyon Standart Kaplamanın Kapasitesini Aşıyor
Standart çinko elektrokaplama bağlantı elemanları (ASTM B633), ASTM B117 tuz püskürtme testinde kırmızı pasa ulaşmak için yaklaşık 72–120 saat dayanır. Ilıman iklimlerdeki dış mekan ekipmanları için bu sınırda bir değerdir. Kıyı/deniz ortamları, sürekli nem veya yol tuz çözücülerine maruz kalma durumlarında, çinko kaplama hizmete girdikten sonraki aylar içinde başarısız olur.
Artan korozyon direnci ve maliyet sırasına göre yükseltme yolu:
- Çinko-nikel alaşım kaplama: 300–500 saat tuz püskürtme. Otomotiv alt gövdesi ve genel dış mekan uygulamaları için uygundur.
- Dacromet / Geomet kaplamalar: 500–1.000+ saat tuz püskürtme. Otomotiv, altyapı ve dış mekan ekipmanlarında kullanılır. Hidrojen gevrekleşmesi riski yoktur (yüksek mukavemetli çelik üzerinde elektrokaplamanın aksine).
- 316L paslanmaz çelik: 304'ün yetersiz kaldığı sürekli deniz daldırma, kimyasal işleme ve gıda hizmeti ortamları için uygundur.
- Pasivasyon uygulanmış 316L: Pasivasyon yüzeydeki serbest demiri uzaklaştırarak tuz püskürtme performansını artırır ve çukurlaşma korozyonunun başlamasını azaltır.
- Titanyum (Ti-6Al-4V): Tuzlu su korozyonuna esasen bağışıktır; hem korozyon direncinin hem de ağırlığın kritik olduğu deniz, havacılık ve tıbbi uygulamalarda kullanılır.
Seçim kriteri açıktır: malzemeyi ve kaplamayı uygulama ortamının ölçülen korozyon talebine uygun hale getirin. Uygulamanın korozyon ortamı 316 paslanmaz gerektirdiğinde, katalog standardı olduğu için çinko kaplı karbon çelik kullanmak bir tasarım spesifikasyonu hatasıdır.
Ağırlık Azaltma Birincil Tasarım Hedefidir
Bileşen ağırlığının sistem performansını doğrudan etkilediği uygulamalarda — İHA uçuş süresi, havacılık yapısal kütle oranı, yüksek hızlı dönen makineler, implante edilebilir tıbbi cihazlar — bağlantı elemanları küçük bir husus değildir. Bağlantı elemanları karmaşık montajlarda yapısal bileşen kütlesinin 8–15%'sini oluşturabilir.
Çelikten titanyuma geçiş, bağlantı elemanı kütlesini yaklaşık 40% azaltır (Ti-6Al-4V için yoğunluk 4,43 g/cm³, çelik için 7,85 g/cm³). Her biri ortalama 2 g ağırlığında 50 yapısal bağlantı elemanına sahip bir İHA için (çelikte toplam 100 g), titanyum ikamesi yaklaşık 40 g tasarruf sağlar — her gramın dayanıklılığı etkilediği bir platform için anlamlıdır.
Titanyum bağlantı elemanı maliyeti tipik olarak eşdeğer çelik bağlantı elemanının 5–8 katıdır. Mühendislik gerekçesi, bağlantı elemanının kendisi değil, performans iyileştirmesidir. Bu meşru bir özel bağlantı elemanı uygulamasıdır: standart titanyum bağlantı elemanları sınırlı boyut ve kalitelerde mevcuttur; tam özel boyut, diş tipi ve baş geometrisi yelpazesi özel üretim gerektirir.
Güvenlik ve Kurcalamaya Direnç
Standart tahrik geometrileri (altıgen soket, Torx, Phillips) herhangi bir hırdavatçıda bulunan aletlerle erişilebilir. Kamu altyapısı, dış mekan ekipmanları, yetkisiz erişime maruz kalan tüketici ürünleri veya yüksek değerli sistemler için bu bir güvenlik açığı oluşturur.
Özel kurcalamaya dayanıklı tahrikler — pimli Torx (içi boş bir sürücü gerektiren merkez pimli Torx), üç kanatlı, tek yönlü (kolayca sıkılır, hasar vermeden çıkarılamaz) veya tamamen tescilli tahrik geometrileri — yetkisiz sökmeyi önler veya önemli ölçüde caydırır. Caydırıcılık etkisi, tescilli bir tasarımın yenilmesinin imkansız olmasını gerektirmez; yenilmesinin yavaş, görünür olmasını veya fırsatçı bir aktörün taşımasının olası olmadığı standart dışı ekipman gerektirmesini gerektirir.
Tescilli tahrik geometrisi — tek bir üreticiye özgü ve perakende aletlerde bulunmayan bir tasarım — yalnızca bağlantı elemanı tasarımıyla elde edilebilecek en yüksek kurcalamaya direnç seviyesidir.
Standart Toleranstan Daha Sıkı Montaj Hassasiyeti
Standart ticari vidalar, kritik boyutlarda ±0,05–0,10 mm boyutsal varyasyon üreten ISO 4759-1 tolerans sınıflarına göre üretilir. Çoğu yapısal montaj için bu tamamen yeterlidir. Hassas hizalama uygulamaları için — optik yuvalar, ölçüm aletleri, yarı iletken ekipmanları, tıbbi görüntüleme cihazları — bu varyasyon işlevsel sorunlara yol açar.
Omuz vidaları hassas bağlantı elemanı tabanlı hizalama için birincil mühendislik aracıdır. Bir omuz vidası, diş ile baş arasında, sıkı toleranslarda işlenmiş (tipik olarak h6 veya h7 mil toleransı, yaklaşık ±0,006–0,013 mm'ye eşdeğer) hassas taşlanmış silindirik bir gövdeye sahiptir. Omuz, diş boşluklarından bağımsız konumlandırma doğruluğu sağlayan hassas raybalanmış bir deliğe oturur.
Standart omuz vidaları ISO/ANSI standart omuz çapları ve uzunluklarında mevcuttur. Gerekli omuz çapı, uzunluğu veya malzemesi bir standartla eşleşmediğinde, özel omuz vidası üretimi gerekir. Özel omuz vidalarının ±0,010 mm toleransa CNC işlenmesi rutindir.
Neler Özelleştirilebilir
Bir vidanın her boyutsal ve malzeme parametresi özelleştirilebilir. İlgili soru, belirli mühendislik problemini çözmek için hangi parametrelerin özelleştirilmesi gerektiğidir — uygulamanın arıza modunu etkilemeyen parametreleri özelleştirmek, fayda sağlamadan maliyet ekler.
Baş geometrisi: Baş yüksekliği, baş çapı, baş şekli (gömme montaj için düz havşalı, yumuşak malzemelerde yük dağılımı için flanşlı, kısıtlı alanlar için ultra düşük profilli) ve tahrik geometrisi. ABS plastik muhafazalarda, standart çaplı bir yarım yuvarlak baş yükü küçük bir temas alanında yoğunlaştırır; flanşlı bir baş yükü alanın 2–3 katına dağıtarak yüzey deformasyonunu azaltır.
Diş geometrisi: Diş adımı (kaba vs ince), diş formu (standart 60° V-diş vs belirli sökülme veya titreşim direnci uygulamaları için modifiye buttress veya asimetrik profiller), termoplastik malzemeler için diş oluşturma tasarımı ve sac metal için kendinden kılavuz açan geometri. Termoplastiklerde (ABS, naylon, polikarbonat), eşleşen dişi kesmek yerine soğuk şekillendiren diş oluşturucu vidalar, kesilmiş dişlere kıyasla daha iyi yorulma direnci ve sökülme mukavemetine sahip bir diş üretir.
Malzeme: Temel malzeme, korozyon ve ağırlık uygulamaları için genellikle ele alınması gereken ilk değişkendir. Malzemeye göre temel mühendislik özellikleri:
| Malzeme | Çekme Dayanımı | Yoğunluk (g/cm³) | Birincil Avantaj | Birincil Sınırlama |
|---|---|---|---|---|
| Karbon çelik Sınıf 10.9 | ~1.040 MPa | 7.85 | En yüksek mukavemet-maliyet oranı | Kaplama olmadan korozyona uğrar |
| 304 paslanmaz | ~515 MPa | 7.93 | Genel korozyon direnci | Deniz/klorür ortamı için yetersiz |
| 316L paslanmaz | ~485 MPa | 7.98 | Deniz korozyon direnci | 304'ten daha düşük mukavemet |
| Ti-6Al-4V | ~896 MPa | 4.43 | Mukavemet + minimum ağırlık | Yüksek maliyet, zor işlenebilirlik |
| Titanyum Sınıf 2 | ~345 MPa | 4.51 | Korozyon direnci + hafiflik | Sınıf 5'ten daha düşük mukavemet |
| Pirinç CW614 | ~370 MPa | 8.50 | Elektrik iletkenliği; manyetik olmayan | Düşük mukavemet; demir içermez |
| PEEK | ~100 MPa | 1.31 | Elektrik yalıtımı; kimyasal direnç; hafiflik | Düşük yapısal mukavemet |
Yüzey işlemi: Kaplama seçimi korozyon ömrünü, montaj sürtünmesini ve elektriksel temas uygulamalarında temas direncini doğrudan belirler. Özel bağlantı elemanları için en yaygın mühendislik kaplamaları ve tuz püskürtme testi performansları: çinko elektrokaplama (~72–120 saat ASTM B117), çinko-nikel alaşımı (~300–500 saat), Dacromet (~500–1.000 saat), paslanmaz çelikte pasivasyon (çukurlaşma direncini artırır, tuz püskürtme saatiyle ölçülmez) ve PTFE bazlı kaplamalar (~500+ saat, tork kontrollü sıkma için faydalı olan azaltılmış sürtünme katsayısı ile).
Fonksiyonel özellikler: Tutmalı vidalar (vida bir panelde tutulur ve montaj veya bakım sırasında serbestçe düşemez, genellikle bir tutma halkası veya baş altı boşluğu kullanılır), sızdırmaz vidalar (baş altındaki bir kanala veya gövdeye yerleştirilmiş bir O-ring, ayrı conta olmadan IP67/IP68 sızdırmazlık sağlar), omuzlu vidalar (hassas hizalama konumlandırıcıları) ve güvenlik tahrikleri.
Maliyet Analizi: Özel Vidalar Toplam Sistem Maliyetini Ne Zaman Düşürür
Özel vidaların birim fiyatı, standart muadillerine göre 3× (standart malzemede basit boyutsal değişiklik) ile 10–20× (egzotik malzeme, sıkı tolerans, tescilli tahrik, düşük hacim) arasında değişen bir katsayıyla daha yüksektir. Bu primi kabul etmenin mühendislik gerekçesi, birim maliyeti değil toplam sistem maliyetini hesaplamayı gerektirir.
Özel vidaların tasarruf sağladığı dört maliyet kategorisi:
Montaj işçiliği: Operatörler, hafifçe yanlış standart vida uzunluğundan kaynaklanan bir uyum sorununu düzeltmek için montaj başına 5 ekstra saniye harcarsa — bir pul eklemek, yanlış konumlanmış bir bileşeni manuel olarak hizalamak veya diş kilitleme bileşiği uygulayıp kürlemek — üretim hacminde işçilik maliyeti, tüm bağlantı elemanı maliyet farkını aşabilir. Yılda 50.000 adet ve birim başına 5 saniye ekstra ile işçilik yılda yaklaşık 70 kişi-saatine ulaşır. Saat başına $25 yüklü işçilik maliyetiyle bu, yılda önlenebilir $1.750 işçilik maliyetidir.
Garanti ve saha servisi: Yetersiz belirtilmiş bir standart bağlantı elemanının korozyonundan kaynaklanan bir saha arızası, arızalı bileşenin garanti değiştirme değeri artı işçilik artı lojistik artı itibar maliyetine mal olur. Arıza oranı 3% ve olay başına servis maliyeti $15 ise, 50.000 adet üzerinde yıllık garanti maliyeti $22.500 olur — ki bu, korozyona dirençli özel bir vidaya birim başına $0,08 malzeme yükseltmesiyle toplam $4.000 prim maliyeti karşılığında ortadan kaldırılabilirdi.
Montaj reddetme oranı: Hassas uygulamalarda, standart vida boyutları ile tasarım gereksinimleri arasındaki tolerans uyumsuzlukları montaj redlerine yol açar. Her reddedilen montajın bir maliyeti vardır (malzemeler + işçilik + yeniden işleme veya hurda). Boyutları tasarım toleransına göre kontrol edilen özel vidalar, bu redlere yol açan tolerans uyumsuzluğunu ortadan kaldırır.
Üretim tutarlılığı: Standart vida ikameleri (bir tedarikçi, belirtilen ürün stokta olmadığında hafifçe farklı bir baş stili veya diş tolerans sınıfı gönderir) varyasyon yaratır. Kilitli spesifikasyonlara sahip özel vidalar her partide aynı geometriye tutarlı şekilde üretilir.
Özel Vida Üreticisiyle Çalışmak
Bir özel vida projesinin kalitesi, öncelikle üreticinin proses kabiliyetiyle değil, üreticiye sağlanan spesifikasyonun eksiksizliğiyle belirlenir.
Eksiksiz bir özel vida spesifikasyonu şunları içerir:
- Nominal çap ve diş spesifikasyonu (örn., M3×0,5, 6g tolerans sınıfı)
- Tam uzunluk (“yaklaşık X mm” değil — toleranslı belirli bir boyut)
- Baş tipi, baş yüksekliği ve toleranslı baş çapı
- Tahrik tipi ve tahrik boyutu
- Malzeme ve malzeme standardı (örn., ASTM A276'ya göre 316L)
- Yüzey işlemi ve performans gereksinimi (örn., ASTM B841'e göre çinko-nikel kaplama, minimum 500 saat tuz püskürtme)
- Kritik boyut toleransları (diş tolerans sınıfının ötesinde)
- Fonksiyonel gereksinimler (örn., kendinden kilitliyse ön tork, çekme kuvveti gereksinimi)
- Miktar (prototip vs üretim)
Üreticiden DFM geri bildirimi: Tam üretime geçmeden önce, yetkin bir özel vida üreticisi spesifikasyonu üretilebilirlik açısından inceler — teorik olarak doğru ancak üretimde tutulması zor boyutları (erişilmesi zor özelliklerde çok sıkı toleranslar), işleme sorunları yaratan malzeme kombinasyonlarını ve olağandışı takım gerektiren diş geometrilerini belirler. Bu DFM incelemesi değerlidir; DFM incelemesinden değişiklik yapılmadan geçen spesifikasyonlar, geçmeyenlere göre üretimde daha az sorun yaşar.
Prototip doğrulama: Tam üretim hacmine geçmeden önce 10–50 prototip vida üretmek, gerçek montaj koşullarında test yapılmasına olanak tanır: tork vs ön yük eğrisi, titreşim testi (NAS3350 veya eşdeğeri), korozyon testi ve montajda boyutsal doğrulama. Prototip testi sırasında bulunan sorunlar, çözülmesi için tasarım mühendisliği zamanına mal olur. Seri üretimden sonra bulunan sorunlar ise hem tasarım mühendisliği zamanına hem de malzeme zarar yazımına mal olur.
Önemli Noktalar
- Özel vidalar genel olarak standart vidalardan “daha iyi” değildir — standart vidaların ölçülebilir sorunlar yarattığı belirli uygulamalar için mühendislik çözümleridir: titreşim altında gevşeme, boyutsal uyumsuzluk, korozyon arızası, aşırı ağırlık veya hassasiyet uygunsuzluğu.
- En net yedi özel vida göstergesi şunlardır: sınırlı baş alanı, standart dışı uzunluk gereksinimi, titreşimle gevşeme, çinko kaplama kabiliyetini aşan çevresel korozyon, ağırlık azaltma hedefleri, kurcalamaya direnç gereksinimleri ve ±0,02 mm'den daha sıkı montaj toleransı gereksinimleri.
- Titreşim altında diş gevşemesi en iyi şekilde önceden uygulanmış naylon yama, modifiye diş yan açısı veya ince diş optimizasyonu ile ele alınır — yüksek çevrimli montajlarda standart vidaları aşırı sıkarak veya yalnızca kimyasal diş kilitleyicilere güvenerek değil.
- Özel vidalar için malzeme seçimi, diğer bileşenlerle aynı korozyon mantığını izler: iç mekan/kontrollü ortamlar için çinko kaplama; 300–1.000+ saat tuz spreyi gerektiren dış mekan uygulamaları için çinko-nikel veya Dacromet; deniz, kimyasal veya implante edilebilir uygulamalar için 316L veya Ti-6Al-4V.
- Özel vidaların maliyet gerekçesi neredeyse hiçbir zaman birim fiyat düşüşü değildir: standart vidaların ölçekli üretimde yarattığı garanti maliyetlerinin, montaj yeniden işlemesinin, üretim redlerinin veya servis işçiliğinin ortadan kaldırılmasıdır.
- Aşırı spesifikasyon gerçek bir maliyettir: arıza moduyla hiçbir ilgisi olmayan bir vida boyutunu veya malzemesini özelleştirmek, ürünü iyileştirmeden takım maliyeti, minimum sipariş miktarı ve teslim süresi ekler. Yalnızca tanımlanan sorunu doğrudan ele alan parametreleri özelleştirin.
- OEM tedarik ve tasarım ekipleri için: özel bir vida gereksinimini değerlendirirken, sonucu belirleyen birincil çıktı spesifikasyon belgesidir. Eksiksiz bir spesifikasyon — kesin boyutlar, toleranslar, malzeme standardı, yüzey işlem performans gereksinimi ve fonksiyonel test gereksinimi ile — doğru teklifler ve tutarlı üretim sağlar. Eksik bir spesifikasyon (“M4 × 10 mm, paslanmaz, düşük profil”) gizli varsayımlar içeren teklifler üretir ve birden fazla revizyon döngüsü gerektiren ilk numuneler oluşturur.
Sık Sorulan Sorular
Standart vidalar yerine ne zaman özel vida kullanmalısınız?
Standart katalog vidaları, farklı bir standart seçenek seçilerek çözülemeyen ölçülebilir bir mühendislik sorunu yarattığında özel vidalar doğru seçimdir. Pratik tetikleyiciler: geometri uymuyor (baş yüksekliği, uzunluk veya tahrik boşluğu tasarım zarfıyla uyumsuz); standart malzeme çalışma ortamında başarısız oluyor (tasarım servis ömrü içinde korozyon); diş titreşim altında gevşiyor ve standart diş kilitleme bileşikleri güvenilir uzun vadeli bir çözüm değil; parça standart toleransı aşan hassas hizalama gerektiriyor; veya standart vidaların ağırlığı sistem performansını önemli ölçüde etkiliyor. Tüm bunlardaki ortak nokta, arıza modunun tanımlanabilir ve belirli bir vida parametresine kadar izlenebilir olmasıdır — ve bu parametre özel bir tasarımda kontrol edilebilir.
Özel vida yaptırmanın maliyeti nedir?
Özel vida maliyeti karmaşıklığa, malzemeye, hacme ve tolerans gereksinimlerine bağlıdır. Prototip ve düşük hacimli üretim (10–500 adet) için CNC işlenmiş özel vidalar, mütevazı toleranslara sahip standart malzemeler için tipik olarak parça başına $0,50–$5,00 aralığındadır. Karmaşık geometriler, egzotik malzemeler (titanyum, Inconel) veya sıkı toleranslar (±0,010 mm) birim maliyeti artırır. 5.000–10.000 adetin üzerindeki üretim hacimlerinde, soğuk dövme ve diş haddeleme üretim yöntemleri ekonomik hale gelir ve çoğu paslanmaz ve karbon çelik uygulaması için birim maliyeti $0,10–$0,50'ye düşürür. Özel soğuk dövme kalıpları için takım maliyetleri tipik olarak kalem başına $500–$5.000 aralığındadır ve üretim serisine yayılır. Çoğu OEM programı için toplam maliyet karşılaştırması, yalnızca birim başına bağlantı elemanı fiyatını değil, standart vidaların yarattığı montaj yeniden işlemesi, garanti talepleri ve saha servisi maliyetini de içermelidir.
Özel vidalarda hangi toleranslar elde edilebilir?
CNC işlenmiş özel vidalar, uygun proses kontrolleriyle kritik boyutlarda (gövde çapı, omuz çapı, uzunluk) ±0,010–0,025 mm toleranslar elde edebilir. ISO 4759'a göre diş tolerans sınıfları ayrıca belirtilir — sınıf 6g (dış) ve 6H (iç) standarttır; sınıf 4g/4H hassas uygulamalar için mevcut daha sıkı bir sınıftır. Hassas hizalama özelliği olarak kullanılan omuz vidaları için, h6 omuz çapı toleransları (6 mm omuz için yaklaşık −0,006 ila 0 mm) rutin olarak CNC taşlama ile elde edilir. Soğuk dövülmüş ve haddelenmiş vidalar, yüksek hacimli üretimde CNC işlenmiş eşdeğerlerinden daha sıkı boyutsal tutarlılık elde eder çünkü şekillendirme prosesi doğası gereği tekrarlanabilirdir, ancak geometride daha az esneklik sunar.
Özel vidalar için minimum sipariş miktarı nedir?
Minimum sipariş miktarı üretim yöntemine bağlıdır. CNC işlemenin esasen minimumu yoktur — 10–50 adetlik prototip miktarları üretilebilir, kurulum amortismanı nedeniyle birim maliyet buna bağlı olarak daha yüksektir. Soğuk başlıklandırma (standart veya hafifçe değiştirilmiş geometrilerde üretim hacimli özel vidalar için) tipik olarak takımı haklı çıkarmak için kalem başına minimum 1.000–5.000 adet gerektirir. Diş haddeleme, döküm ve diğer yüksek hacimli prosesler daha yüksek minimumlara sahiptir. OEM programları için tipik yaklaşım, doğrulama için CNC işlenmiş prototipler üretmek (10–100 adet), ardından spesifikasyon doğrulandıktan sonra hacim için soğuk dövme üretime geçmektir (1.000+ adet).
Üretim sorunlarını önlemek için özel bir vidayı nasıl spesifiye edersiniz?
Eksiksiz bir özel vida spesifikasyonu şunları içermelidir: nominal diş boyutu ve standardı (M3×0,5, ISO 261), tolerans sınıfı (6g), toleranslı kesin uzunluk (örn. 7,35 ± 0,05 mm), toleranslı baş tipi ve boyutları (baş yüksekliği 0,90 ± 0,05 mm), tahrik geometrisi, malzeme ve geçerli malzeme standardı, performans gereksinimli yüzey işlemi (örn. Dacromet kaplama, ASTM B117'ye göre minimum 500 saat tuz spreyi) ve herhangi bir fonksiyonel gereksinim (örn. hakim tork aralığı, minimum çekme kuvveti). Eksik spesifikasyonlar — özellikle toleransları atlayanlar, malzemeleri standart kalite yerine yaygın adla belirtenler veya yüzey işlemini performans spesifikasyonu olmadan tanımlayanlar — tasarım amacıyla eşleşmeyebilecek tedarikçi varsayımlarına dayalı teklifler üretir ve birden fazla revizyon döngüsü gerektiren ilk numuneler oluşturur.
15+ yıllık hassas CNC işleme ve özel bağlantı elemanı üretim deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır; medikal cihaz, havacılık, İHA, endüstriyel otomasyon, tüketici elektroniği ve denizcilik OEM üretim programları için 304, 316L, Ti-6Al-4V, pirinç, alüminyum ve PEEK malzemelerinde özel vidalar üretmektedir. Teknik referanslar: ISO 4762 (Alyan Başlı Kapak Vidaları), ISO 4759-1 (Bağlantı Elemanı Toleransları), ASTM B633 (Çinko Kaplama), ASTM B117 (Tuz Spreyi Testi), NAS3350 (Kendinden Kilitli Bağlantı Elemanı Testi — Junker Titreşimi), Bickford J.H. — An Introduction to the Design and Behavior of Bolted Joints.
OEM Uygulamaları için Özel CNC İşlenmiş Vidalar mı Tedarik Ediyorsunuz?
CMS olarak, standart ve egzotik malzemelerden — 316L, Ti-6Al-4V, pirinç ve PEEK dahil — ±0,010 mm hassasiyetle CNC işleme, yüzey işlem koordinasyonu, ilk numune muayenesi ve teklif aşamasında DFM incelemesi ile özel vidalar üretiyoruz.
[Özel vida spesifikasyon incelemesi ve CNC işleme teklifi isteyin →]


