
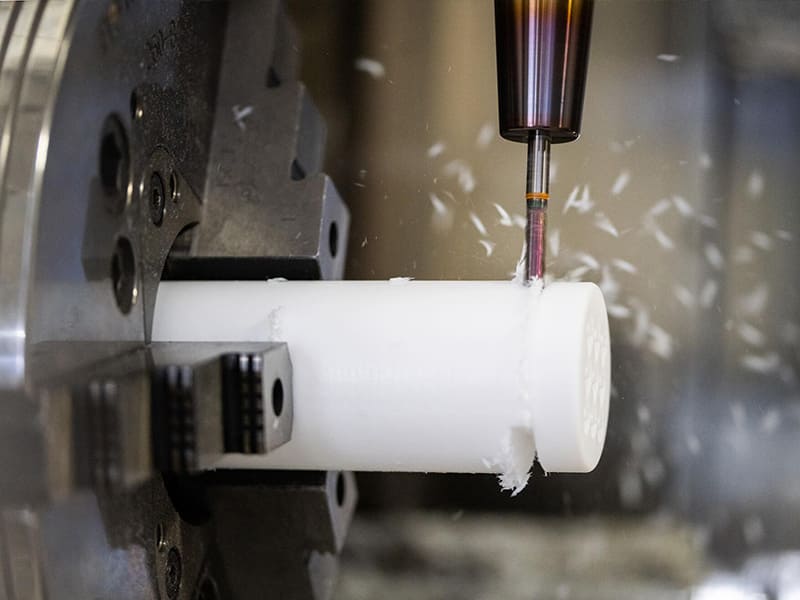
Hızlı Cevap: Plastik işleme, katı mühendislik plastiği stokundan — POM (Delrin), PEEK, Naylon, ABS, Polikarbonat ve diğerleri — malzeme çıkararak kalıp yatırımı olmadan hassas bileşenler üreten bir CNC eksiltmeli imalat sürecidir. Genel parçalar için tipik tolerans ±0,050 mm'dir; ±0,010–0,020 mm, kontrollü koşullar altında boyutsal olarak kararlı malzemelerle (PEEK, POM) elde edilebilir. Plastik işleme, metal işlemeden öncelikle ısı hassasiyeti açısından farklıdır — plastikler düşük ısı iletkenliğine ve düşük erime sıcaklıklarına sahiptir, bu da keskin takımlar, yüksek iş mili hızları ve hava soğutması gerektirir. Prototipler, küçük ila orta üretim partileri (1–1.000 parça) ve düşük hacimlerde ekonomik olarak enjeksiyonla kalıplanamayan mühendislik plastiklerindeki hassas bileşenler için doğru imalat sürecidir.
Plastik İşleme Nedir?
Plastik işleme, CNC kontrollü kesici takımların katı plastik stokundan (çubuk, levha veya blok) malzeme çıkararak tanımlı geometri, boyutsal toleranslar ve yüzey kalitesine sahip bileşenler ürettiği bir eksiltmeli imalat sürecidir. Süreç, metal işleme ile aynı temel operasyonları uygular — frezeleme, tornalama, delme, kılavuz çekme ve raybalama — ancak mühendislik plastikleri kesme koşulları altında metallerden temel olarak farklı davrandığı için farklı kesme parametreleri, takım yaklaşımları ve süreç kontrolleri gerektirir.
Süreç, kalıp, kalıp veya model olmadan doğrudan katı malzemeden bileşenler üretir. Bu, enjeksiyon kalıplamanın kalıp yatırımını ve teslim süresini ortadan kaldırır — düşük hacimli üretim, prototipler ve kalıplanmış çekmenin güvenilir şekilde elde edemeyeceği hassas boyutsal kontrol gerektiren uygulamalar için önemli bir avantajdır.
Mühendisler ve OEM satın alma ekipleri için plastik işleme en çok şu durumlarda değerlidir:
- Üretim hacmi enjeksiyon kalıp takımını haklı çıkarmak için çok düşük olduğunda (tipik olarak 1–1.000 parça, parça boyutuna ve kalıp maliyetine bağlı olarak)
- Boyutsal doğruluk gereksinimleri, kalıplanmış çekme kontrolünün güvenilir şekilde sağlayabileceğini aştığında
- Uygulama, belirli geometri için standart enjeksiyon kalıplanmış formlarda bulunmayan yüksek performanslı bir mühendislik plastiği (PEEK, POM, PTFE, UHMWPE) gerektirdiğinde
- Tasarım hâlâ gelişmekte olduğunda ve takım değişiklik maliyetleri olmadan hızlı iterasyon gerektiğinde
Plastik İşleme vs Metal İşleme
Aynı CNC ekipman kategorilerini kullanmasına rağmen, plastik işleme ve metal işleme, malzeme sertliği, ısı iletkenliği, erime sıcaklığı ve elastik modüldeki farklılıklar nedeniyle temel olarak farklı süreç stratejileri gerektirir.
Isı Sorunu
Plastik işlemedeki baskın zorluk termal yönetimdir. Mühendislik plastikleri şunlara sahiptir:
Düşük ısı iletkenliği: Metallerde 50–200 W/m·K'ye kıyasla tipik olarak 0,1–0,4 W/m·K. Kesme arayüzünde üretilen ısı iş parçası veya talaş yoluyla dağılamaz — takım-iş parçası temas bölgesinde yoğunlaşır.
Düşük erime sıcaklıkları: Çoğu mühendislik plastiği 100–350°C arasında yumuşamaya başlar. Bu sıcaklıklarda malzeme temiz kesmek yerine bulaşır, erimiş kenarlar, pürüzlü yüzeyler ve boyutsal kararsızlık üretir.
Yüksek termal genleşme katsayıları (CTE): Çoğu mühendislik plastiği 50–150 µm/m·°C CTE'ye sahiptir — alüminyumdan 4–10× ve çelikten 8–20× daha yüksek. İşleme sırasındaki sıcaklık değişimleri, elde edilebilir toleransı etkileyen boyutsal değişikliklere neden olur.
Mühendislik sonucu: plastik işleme, yüksek iş mili hızları (temas süresini en aza indirirken kesme hızını korumak için), keskin takım kenarları (kesme kuvvetini ve sürtünmeyle oluşan ısıyı en aza indirmek için) ve hava üfleme soğutması (higroskopik plastiklerde su bazlı sıvıların neden olduğu soğutucu emilim sorunları olmadan talaşları ve ısıyı uzaklaştırmak için) gerektirir.
Plastik vs Metal İşleme Karşılaştırması
| Faktör | Plastik İşleme | Metal İşleme |
|---|---|---|
| Birincil zorluk | Isı yönetimi (erime riski) | Takım aşınması (sertlik) |
| İş mili hızı | Yüksek (tipik olarak 15.000–25.000+ RPM) | Daha düşük (malzemeye göre değişir) |
| Soğutma yöntemi | Hava üfleme; kuru; minimum soğutucu | Sel soğutucu; takım içi |
| Takım kenarı | Keskin cilalı HSS veya karbür | Kaplamalı karbür (TiAlN, AlCrN) |
| Talaş davranışı | Uzun ipliksi (çoğu); kırılgan (PEEK) | Segmentli ila sürekli |
| Yüzey riski | Erimiş kenarlar, bulaşma | Yığılmış kenar, zayıf yüzey |
| Boyutsal kararlılık | CTE kaynaklı varyasyon; nem emilimi | Yüksek (metaller kararlıdır) |
| Bağlama | Dikkatli (plastikler kelepçe yükü altında deforme olur) | Daha az kritik |
CNC İşleme için Mühendislik Plastikleri
Malzeme seçimi plastik işlemede en önemli karardır — ulaşılabilir toleransı, kullanımdaki performansı ve işleme maliyetini belirler.
POM (Polioksimetilen — Delrin, Asetal)
POM, hassas işlenmiş bileşenler için referans mühendislik plastiğidir. Yüksek sertlik, düşük sürtünme, mükemmel boyutsal kararlılık, çok düşük nem emilimi (< %0,21) ve iyi işlenebilirliğinin birleşimi, yüksek sıcaklık direnci gerekmediğinde hassas mekanik parçalar için varsayılan tercih haline getirir.
Temel özellikler:
- Çekme dayanımı: ~65 MPa (homopolimer) / ~62 MPa (kopolimer)
- Eğilme modülü: ~2,8–3,1 GPa
- Maksimum sürekli servis sıcaklığı: ~90–105°C
- CTE: ~100–120 µm/m·°C
- Nem emilimi: < %0,21 — işleme sonrası mükemmel boyutsal kararlılık
İşlenebilirlik: Mükemmel. POM yüksek kesme hızlarında temiz işlenir, kolayca tahliye edilen kısa talaşlar üretir ve sıkı toleransları korur (üretimde ±0,010–0,025 mm ulaşılabilir).
Uygulamalar: Hassas dişliler, burçlar, rulmanlar, valf yuvaları, pompa bileşenleri, gıda işleme bileşenleri.
PEEK (Polieter Eter Keton)
PEEK, yaygın olarak işlenen en yüksek performanslı mühendislik plastiğidir. Aşırı sıcaklık direnci, kimyasal direnci ve mekanik özellikleri, malzeme maliyetini (tipik olarak 150–500/kg ham stok) havacılık, tıbbi ve yüksek performanslı endüstriyel uygulamalarda haklı çıkarır.
Temel özellikler:
- Çekme dayanımı: ~100 MPa (dolgusuz); 200+ MPa'ya kadar (karbon fiber dolgulu)
- Maksimum sürekli servis sıcaklığı: 250°C (kısa süreli 310°C'ye kadar)
- CTE: ~50 µm/m·°C (plastikler için nispeten düşük)
- Kimyasal direnç: neredeyse tüm çözücülere, asitlere ve alkalilere dayanır; buharda mükemmel
- Nem emilimi: ~%0,5
İşlenebilirlik: İyi. PEEK çoğu plastikten daha serttir, kısa kırılgan talaşlar üretir ve daha yumuşak malzemelerden daha sıkı toleransları korur. Keskin karbür takımlar, yüksek hızlar, düşük kesme derinlikleri ve hava üfleme standarttır.
Uygulamalar: Havacılık yapısal braketleri, tıbbi implant bileşenleri (ISO 10993'e uygun biyouyumlu kaliteler), yarı iletken ekipmanları, yüksek sıcaklık valf yuvaları.
Naylon (PA6, PA66, PA12)
Naylon'un aşınma direnci, tokluk ve kendinden yağlama özelliklerinin birleşimi, onu kayma ve dönme temas uygulamaları için standart haline getirir. Hassas işleme için kritik sınırlama nem emilimidir — naylon, kaliteye bağlı olarak ağırlıkça %2–9 nem emer ve boyutsal genişleme ile sertlik azalmasına neden olur.
Temel özellikler:
- Çekme dayanımı: ~70–85 MPa (PA66 kuru kalıplanmış)
- Maksimum sürekli servis sıcaklığı: ~90–120°C
- CTE: ~80–100 µm/m·°C
- Nem emilimi: PA6 ~%3,5; PA66 ~%2,8; PA12 ~%1,4 (50% RH'de) — kuru durumdan doymuşa yaklaşık %0,1–0,3 doğrusal boyutsal değişim
İşlenebilirlik: İyi, ancak keskin takımlar ve hava soğutması gerektirir. Hassas naylon işleme için: son ölçümleri almadan önce stokun servis nemine dengeye gelmesini sağlayın ve işleme sonrası nem dengelemesini hesaba katan toleranslar belirtin.
Uygulamalar: Dişliler, silindirler, rulmanlar, kablo kılavuzları, aşınma şeritleri, gıda işleme bileşenleri.
ABS (Akrilonitril Bütadien Stiren)
ABS, standart düşük maliyetli prototip ve fonksiyonel model malzemesidir. İyi darbe direnci, yeterli sertlik ve mükemmel işlenebilirlik, onu maliyetin birincil kısıtlama olduğu prototipler, muhafazalar ve yapısal olmayan bileşenler için uygun hale getirir.
Temel özellikler:
- Çekme dayanımı: ~40–50 MPa
- Maksimum sürekli servis sıcaklığı: ~80–100°C
- CTE: ~80–100 µm/m·°C
Uygulamalar: Muhafazalar, kasalar, prototip fonksiyonel modeller, bağlama aparatları ve fikstürler.
Polikarbonat (PC)
Polikarbonatın olağanüstü darbe direnci ve optik berraklığı, onu şeffaf koruyucu kapaklar, optik bileşenler ve darbeye dayanıklı muhafazalar için standart haline getirir.
Temel özellikler:
- Çekme dayanımı: ~55–65 MPa
- Darbe direnci: ~850 J/m (çentikli Izod) — olağanüstü
- Maksimum sürekli servis sıcaklığı: ~115–120°C
- Optik berraklık: > ışık geçirgenliği
Uygulamalar: Güvenlik ekranları, makine koruyucuları, optik lensler, seviye göstergeleri, tıbbi cihaz muhafazaları.
Malzeme Seçim Referansı
| Malzeme | Çekme Dayanımı | Maks. Sıcaklık | CTE (µm/m·°C) | Nem Emme | Göreceli Maliyet | En İyi Uygulama |
|---|---|---|---|---|---|---|
| POM (Delrin) | ~65 MPa | ~105°C | 100–120 | < %0,2 | Orta | Hassas dişliler, burçlar, mekanik |
| PEEK | ~100 MPa | 250°C | ~50 | ~0.5% | Çok Yüksek | Havacılık, tıbbi, yüksek sıcaklık |
| Naylon PA66 | ~85 MPa | ~120°C | 80–100 | ~2.8% | Düşük–Orta | Aşınma parçaları, dişliler, silindirler |
| ABS | ~45 MPa | ~90°C | 80–100 | < 0,3% | Düşük | Prototipler, muhafazalar |
| Polikarbonat | ~60 MPa | ~120°C | 65-70 | ~0.3% | Orta | Şeffaf kapaklar, optik |
| PTFE | ~30 MPa | 260°C | ~100 | < 0.01% | Yüksek | Kimyasal direnç, yapışmaz |
| UHMWPE | ~40 MPa | ~80°C | 130–200 | < 0.01% | Orta | Aşırı aşınma, gıda teması |
Plastik İşleme vs Enjeksiyon Kalıplama
Plastik işleme ile enjeksiyon kalıplama arasındaki seçim, öncelikle üretim hacminin ve tasarım kararlılığının bir fonksiyonudur.
Hacme Göre Ekonomi
Enjeksiyon kalıplama maliyet yapısı:
- Kalıp takımı: boyut ve karmaşıklığa bağlı olarak $5.000–$100.000+
- Birim maliyet: yüksek hacimde çok düşük
- İşleme ile başabaş noktası: parça boyutu ve kalıp maliyetine bağlı olarak tipik olarak 100–10.000 adet
Plastik işleme maliyet yapısı:
- Takım yatırımı yok
- Birim maliyet programlama, kurulum, malzeme ve makine süresini içerir
- Yüksek hacimde enjeksiyon kalıplanmış birim maliyetlerine ulaşmaz
Teknik Farklılıklar
Boyutsal doğruluk: Enjeksiyon kalıplanmış parçalar polimer katılaşırken büzülür — tipik büzülme 0,3–2,0%'dir. Parça boyutları, iyi optimize edilmiş kalıplarda bile hedeften ±0,1–0,5 mm sapabilir. CNC ile işlenmiş parçalar büzülmez, standart ±0,050 mm ve proses kontrolü ile ±0,010–0,020 mm elde edilir.
Tasarım esnekliği: İşleme, çekme açısı, kapı konumu veya soğutma sistemi gereksinimleri dayatmaz. Alt kesikler ve karmaşık iç özellikler doğrudan işlenebilir.
| Faktör | Plastik İşleme | Enjeksiyon Kalıplama |
|---|---|---|
| Takım yatırımı | Yok | $5.000–$100.000+ |
| Teslim süresi | Günler | Haftalar (kalıp imalatı) |
| Ekonomik hacim | 1–1.000 parça | > 1.000–10.000 parça |
| Boyutsal doğruluk | ±0,010–0,050 mm | ±0,1–0,5 mm (büzülme) |
| Tasarım esnekliği | Maksimum | Sınırlı (çekme, kapı, soğutma) |
| Tasarım değişikliği maliyeti | Sıfır | Kalıp değişiklik maliyeti |
Temel İşleme Zorlukları
Termal Deformasyon ve Erime
Isı, takım kenarında yoğunlaşır çünkü plastikler çok düşük termal iletkenliğe sahiptir (0,1–0,4 W/m·K). Kesme sıcaklığı malzemenin yumuşama noktasını aşarsa, iş parçası yüzeyi kesilmek yerine bulaşır — pürüzlü, boyutsal olarak yanlış ve kötü görünümlü yüzeyler üretir.
Önleme: keskin kesme kenarları (cilalı karbür veya taze bilenmiş HSS); yüksek kesme hızları; yüksek ilerleme hızıyla birlikte düşük kesme derinliği; kesme bölgesine yönlendirilmiş hava üflemesi. Su bazlı soğutucular higroskopik plastiklerde şişmeye neden olur ve genellikle kaçınılır.
Çarpılma ve Artık Gerilme
Mühendislik plastiği stoku, ekstrüzyon veya preslemeden kaynaklanan artık gerilmeler içerir. Asimetrik malzeme kaldırma bu gerilmeleri serbest bırakır ve çarpılmaya neden olabilir — özellikle ince plakalarda ve yoğun işlenmiş parçalarda.
Önleme stratejileri:
- Mevcut olduğunda gerilme giderilmiş (tavlanmış) stok kullanın
- Dengeli geçişlerde işleyin (her iki taraftan eşit miktarda kaldırın)
- Son boyutları almadan önce kaba işleme ve finiş işlemleri arasında parçaların dinlenmesine izin verin
- Diferansiyel gerilme salınımını en aza indirmek için düzgün et kalınlığı ile tasarlayın
CTE ve Nemden Kaynaklanan Tolerans Kararsızlığı
20°C'de ölçülen bir Nylon PA66 parçası, 30°C'ye kıyasla yaklaşık 80–100 µm/m·°C × 10°C = 0,8–1,0 mm/m farklılık gösterir — 10°C sıcaklık farkı başına metre başına neredeyse 1 mm. Hassas plastik parçalar için ölçüm, kontrollü bir referans sıcaklıkta (ISO 1 / ASME B89.6.2'ye göre 20°C) yapılmalıdır.
Naylonun nem emilimi, işleme sonrası boyutsal değişime neden olur: taze işlenmiş kuru Naylon, nem dengesindeki aynı parçadan daha küçüktür. Servis ortamı nemliyse ve işleme ortamı kuruysa, bu işleme boyutlarına dahil edilmelidir.
Malzemeye Göre Elde Edilebilir Toleranslar
| Malzeme | Standart Tolerans | Hassas Elde Edilebilir | Birincil Sınırlayıcı Faktör |
|---|---|---|---|
| POM (Delrin) | ±0,050 mm | ±0,010–0,020 mm | CTE, fikstürleme |
| PEEK | ±0,050 mm | ±0,010–0,020 mm | CTE (nispeten düşük), maliyet |
| Naylon (PA66) | ±0,100 mm | ±0,025–0,050 mm | Nem emilimi, yüksek CTE |
| ABS | ±0,100 mm | ±0,050 mm | CTE, malzeme uyumu |
| Polikarbonat | ±0,050 mm | ±0,020–0,030 mm | CTE, ısı hassasiyeti |
Hassas plastik işleme için (±0,020 mm veya daha iyi): sıcaklık kontrolü (20±1°C), higroskopik malzemeler için kontrollü nem, gerilim giderilmiş stok ve işleme öncesi ve sonrasında referans sıcaklıkta ölçüm.
Plastik İşleme için DFM Kılavuzları
İç Köşe Yarıçapları
Keskin iç köşeler döner kesici takımlarla geometrik olarak imkansızdır — herhangi bir cep köşesi, takım çapının yarısına eşit minimum yarıçapa sahiptir. Daha pratik olarak, keskin köşeler gerilim konsantrasyonu yaratır. İç köşeleri mümkün olan en büyük yarıçapla tasarlayın: minimum ≥ 0,5–1,0 mm, tercihen 1,5–3,0 mm.
Duvar Kalınlığı
Güvenilir plastik işleme için minimum duvar kalınlığı:
- Sert malzemeler (PEEK, POM): ≥ 1,0–2,0 mm
- Daha yumuşak malzemeler (Naylon, PC, ABS): ≥ 2,0–3,0 mm
- Büyük kalınlık farklılıklarından kaçının — diferansiyel termal genleşme çarpılmaya neden olur
Diş Özellikleri
Plastik dişler kayma açısından metal dişlerden önemli ölçüde daha zayıftır ve tekrarlanan montaj döngülerinde daha hızlı aşınır. Aşağıdaki durumlar için metal diş insertleri (pirinç veya paslanmaz çelik, ısıyla yerleştirilen veya pres geçmeli) kullanın:
- Düzenli sökme işlemine tabi tutulan herhangi bir bağlantı elemanı
- Önemli çekme veya tork yükleri taşıyan bağlantılar
- Diş doğruluğunun birçok döngü boyunca korunması gereken uygulamalar
Plastik İşleme için DFM Kontrol Listesi
| Tasarım Kararı | Öneri |
|---|---|
| İç köşe yarıçapları | ≥ 0,5–1,0 mm minimum; daha büyük tercih edilir |
| Et kalınlığı | ≥ 1,0–2,0 mm (sert); ≥ 2,0–3,0 mm (yumuşak) |
| Derin delikler (kör) | Derinlik > 2× çap için kademeli delme |
| Diş özellikleri | Yük taşıyan/sık monte edilen parçalar için metal insertler |
| Tolerans spesifikasyonu | Malzemeye uygun: ±0,050 mm standart; ±0,020 mm PEEK/POM kontrollü |
| Higroskopik malzemeler | Dengeleme koşullarını belirtin; kuru veya şartlandırılmış boyutların geçerli olup olmadığını belirtin |
| Çarpılma riski | Gerilim giderilmiş stok; dengeli işleme; operasyonlar arasında dinlendirme |
| Bağlama | Nokta yüklemeden kaçının — sıkma kuvvetini daha geniş alanlara dağıtın |
Plastik İşleme Uygulamaları
Havacılık ve Uzay
PEEK işlenmiş braketler, sıvı bağlantı parçaları ve radom bileşenleri ticari ve savunma havacılığında yer alır. PTFE ve Kel-F işlenmiş parçalar, kimyasal uyumluluk gerektiren sıvı sistemi bileşenlerinde kullanılır. PEEK'in yüksek özgül mukavemeti ile 250°C sıcaklık kapasitesinin kombinasyonu, ağırlık açısından kritik uygulamalarda maliyetini haklı çıkarır.
Tıbbi Cihazlar
Biyouyumlu PEEK kaliteleri (ISO 10993, USP Class VI) ortopedik implant bileşenlerine işlenir — spinal kafes gövdeleri, kraniyal plakalar, femoral bileşenler — burada radyolüsensi (PEEK X-ışınlarına karşı şeffaftır) belirli postoperatif görüntüleme gereksinimleri için titanyumdan ayırır. İşlenmiş alet tutamaçları, cihaz muhafazaları ve teşhis ekipmanlarındaki sıvı yolu bileşenleri diğer yaygın uygulamalardır.
Robotik ve Otomasyon
POM dişliler, Naylon burçlar ve PEEK valf gövdeleri endüstriyel robotlarda ve otomasyon sistemlerinde standarttır. İşlenmiş plastik bileşenler, tahrik sistemi ağırlığını azaltır (yüksek ivmeli sistemler için ataleti düşürür), gıda sınıfı ve temiz oda ortamlarında yağlama gereksinimlerini ortadan kaldırır ve metal-metal temaslarına kıyasla gürültüyü azaltır.
Elektronik ve Yarı İletken
PEEK işlenmiş bileşenler, kimyasal direnç, yüksek sıcaklık kapasitesi ve proses koşulları altında boyutsal kararlılığın gerekli olduğu yarı iletken üretim ekipmanlarında (wafer taşıma, dağlama odaları, biriktirme sistemleri) standarttır.
Önemli Noktalar
- Plastik işleme, katı mühendislik plastiği stokundan hassas bileşenler üretir takım yatırımı olmadan — 1–1.000 parça, prototipler ve enjeksiyon kalıplamanın güvenilir şekilde sağlayabileceğinden daha iyi boyutsal doğruluk gerektiren uygulamalar için doğru proses.
- Isı yönetimi birincil teknik zorluktur: plastikler düşük termal iletkenliğe (0,1–0,4 W/m·K) ve düşük erime sıcaklıklarına sahiptir, bu da keskin takımlar, yüksek hızlar, düşük kesme derinlikleri ve hava üflemeli soğutma gerektirir.
- Malzeme seçimi elde edilebilir toleransı belirler: POM ve PEEK en iyi boyutsal kararlılığı sunar (±0,010–0,020 mm elde edilebilir); Naylon'un nem emilimi, çevresel kontrol olmadan toleransı ±0,025–0,050 mm ile sınırlar.
- Mühendislik plastikleri için CTE değerleri (50–150 µm/m·°C) alüminyumdan 4–10× daha yüksektir — ölçüm sıcaklığı kontrol edilmeli ve belirtilmelidir (ISO 1 standart referans sıcaklığına göre 20°C).
- Plastik işleme ile enjeksiyon kalıplama bir hacim kararıdır: işleme < 100–1.000 parça için ekonomik olarak üstündür; kalıplama, kalıp maliyetine bağlı olarak 1.000–10.000 parça üzerinde üstündür.
- Plastik için DFM: minimum iç yarıçap ≥ 0,5–1,0 mm; malzemeye bağlı olarak minimum et kalınlığı 1–3 mm; yüksek yük veya sık montajlı bağlantılar için metal diş insertleri; çapın > 2× olduğu kör delikler için kademeli delme.
- OEM tedarik ekipleri için: malzeme sınıfını (sadece “plastik” veya “Naylon” değil), ölçüm referans sıcaklığını (20°C), higroskopik malzemeler için kuru veya koşullandırılmış ölçülerin geçerli olup olmadığını ve gerilim giderme uygulanmış stok gerekip gerekmediğini belirtin — bunlar plastik işlenmiş parçalarda tolerans uyumunu en çok etkileyen spesifikasyon unsurlarıdır.
Sık Sorulan Sorular
CNC plastik işleme için en iyi malzemeler nelerdir?
En yaygın işlenen mühendislik plastikleri POM (Delrin/asetal — hassas mekanik parçalar için en iyi boyutsal kararlılık ve işlenebilirlik), PEEK (havacılık ve tıbbi uygulamalar için en yüksek sıcaklık ve kimyasal direnç), Naylon PA6/PA66 (kayan ve dönen parçalar için en iyi aşınma direnci, ancak higroskopik), ABS (en düşük maliyet, prototipler ve yapısal olmayan muhafazalar için en iyi) ve Polikarbonat'tır (şeffaf kapaklar için en yüksek darbe direnci ve optik berraklık). Malzeme seçimi, uygulamanın mekanik yükü, sıcaklığı, kimyasal ortamı ve boyutsal doğruluk gereksinimleriyle eşleşmelidir. Yalnızca maliyete göre seçim yapmak rutin olarak işlevsel arızalara yol açar.
Plastik işleme hangi toleransları elde edebilir?
Standart CNC plastik işleme, çoğu mühendislik plastiği için ±0,050 mm genel tolerans elde eder. Boyutsal olarak kararlı malzemelerin (POM, PEEK) hassas işlenmesi, kontrollü sıcaklık ve bağlama koşulları altında ±0,010–0,020 mm elde eder. Naylon'un nem emilimi, tam çevresel kontrol olmadan elde edilebilir toleransı yaklaşık ±0,025–0,050 mm ile sınırlar. Elde edilebilir tolerans, malzeme CTE'sine, nem emilimine, bağlama kalitesine ve işleme ortamı sıcaklık kararlılığına bağlıdır — basitçe makinenin mekanik doğruluğuna değil. Sıkı toleranslı plastik parçalar için, 20°C referans sıcaklığında ölçüm belirtin ve kuru veya koşullandırılmış ölçülerin geçerli olup olmadığını belirtin.
Enjeksiyon kalıplama yerine ne zaman plastik işlemeyi seçmeliyim?
Şu durumlarda plastik işlemeyi seçin: üretim hacmi düşük olduğunda (tipik olarak < 1.000 parça); tasarım gelişmekte olduğunda ve kalıp değişiklik maliyetleri olmadan hızlı iterasyon gerektiğinde; boyutsal doğruluk gereksinimleri kalıplanmış büzülmenin güvenilir şekilde sağladığını aştığında (işleme ±0,010–0,050 mm elde eder, kalıplama ise ±0,1–0,5 mm); uygulama, gerekli kalıplanmış formda mevcut olmayan yüksek performanslı bir mühendislik plastiği (PEEK, PTFE, UHMWPE) gerektirdiğinde; veya parça geometrisi kalıplama ile uyumsuz özellikler içerdiğinde (çekme açısı yok, alt kesikler, karmaşık yan hareketler gerektiren iç özellikler). Enjeksiyon kalıplamayı, hacim başabaş noktasını aştığında ve tasarım takım yatırımını haklı çıkaracak kadar kararlı olduğunda seçin.
Plastik işlemedeki ana zorluklar nelerdir?
Başlıca zorluklar termal yönetim (plastikler nispeten düşük sıcaklıklarda yumuşar, erimiş yüzeyleri önlemek için keskin takımlar ve hava soğutması gerektirir), yüksek CTE'den kaynaklanan boyutsal kararsızlık (mühendislik plastikleri sıcaklık değişiminin her derecesi başına alüminyumdan 4–10× daha fazla genişler), higroskopik malzemelerde nem emilimi (Naylon, işleme sonrası parçaları etkileyen boyutsal genişlemeye neden olan 2–9% nem emer) ve artık gerilim salınımından kaynaklanan çarpılma (asimetrik malzeme kaldırma, stoktaki iç gerilimleri serbest bırakır ve dengeli geçişlerde işlenmezse ince parçaların ve plakaların çarpılmasına neden olur).
Plastik işleme pratikte metal işlemeden nasıl farklıdır?
Plastik işleme daha yüksek iş mili hızları (15.000–25.000+ RPM) kullanır çünkü plastikler iş sertleşmesi yerine yumuşar — daha yüksek kesme hızı temas süresini ve talaş sıcaklığını azaltır. Hava üfleme veya kuru kesme, su bazlı soğutucular higroskopik plastikleri şişirebileceği için sel soğutucusunun yerini alır. Bağlama dikkat gerektirir çünkü plastikler metallerin kolayca dayandığı nokta bağlama yükleri altında deforme olur. Tolerans spesifikasyonu, metal işlemede ihmal edilebilir olan CTE ve nem etkilerini hesaba katmalıdır. Takım geometrisi, sürtünmeyi azaltmak ve plastik yapışmasını önlemek için keskin pozitif talaş açıları ve cilalı kanallar gerektirir — metal için iyi çalışan geometri genellikle plastikte kötü sonuçlar üretir.
Havacılık, tıbbi, yarı iletken, robotik ve endüstriyel OEM üretim uygulamaları için POM, PEEK, Naylon, ABS, Polikarbonat, PTFE ve UHMWPE bileşenlerinde 15+ yıllık hassas CNC işleme deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır. Teknik referanslar: ISO 1043 (Plastikler Tanımlama Sistemi), ASTM D638 (Plastiklerin Çekme Özellikleri), ISO 10993 (Biyolojik Değerlendirme — PEEK Biyouyumluluğu), ISO 1 (Geometrik Ölçüm için Standart Referans Sıcaklığı).
Hassas CNC İşlenmiş Plastik Bileşenler mi Tedarik Ediyorsunuz?
CMS'de POM, PEEK, Naylon, ABS, Polikarbonat, PTFE ve diğer mühendislik plastiklerini sıkı toleranslarla işliyoruz; malzeme seçimi rehberliği, et kalınlığı ve diş insert gereksinimleri için DFM incelemesi ve 20°C referans sıcaklığında ölçüm sertifikasyonu sunuyoruz. Her plastik işleme işi, üretim başlamadan önce malzeme sınıfı, nem dengeleme gereksinimleri ve gerilim giderme ihtiyaçlarının incelenmesini içerir.
[DFM incelemesi ve plastik işleme teklifi isteyin →]


