
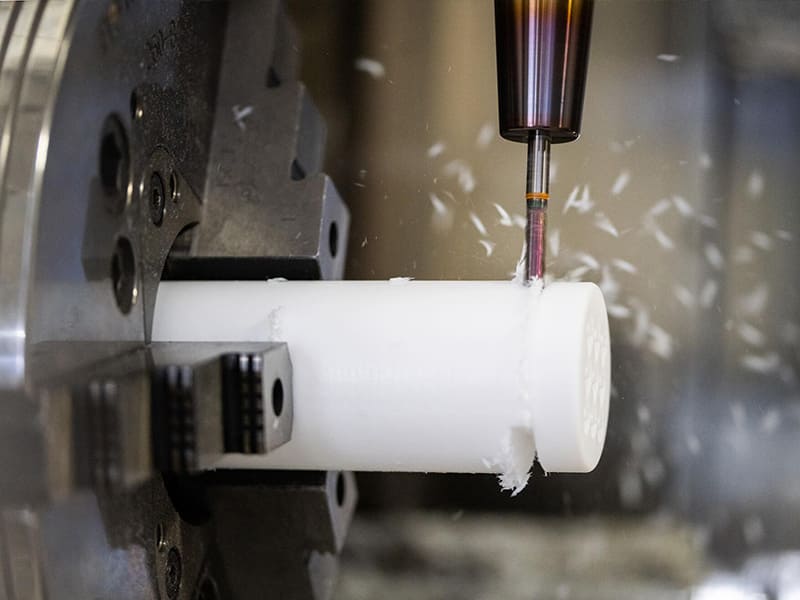
Réponse rapide : L'usinage plastique est un processus de fabrication soustractif CNC qui retire de la matière d'un stock de plastique technique solide — POM (Delrin), PEEK, Nylon, ABS, Polycarbonate, et autres — pour produire des composants précis sans investissement en outillage. La tolérance typique est de ±0,050 mm pour les pièces générales ; ±0,010–0,020 mm est réalisable avec des matériaux dimensionnellement stables (PEEK, POM) dans des conditions contrôlées. L'usinage plastique diffère de l'usinage des métaux principalement par sa sensibilité à la chaleur — les plastiques ont une faible conductivité thermique et de basses températures de fusion, nécessitant des outils tranchants, des vitesses de broche élevées et un refroidissement à air. C'est le processus de fabrication approprié pour les prototypes, les séries de production petites à moyennes (1 à 1 000 pièces), et les composants de précision en plastiques techniques qui ne peuvent pas être économiquement injectés à faible volume.
Qu'est-ce que l'usinage plastique ?
L'usinage plastique est un processus de fabrication soustractif dans lequel des outils de coupe contrôlés par CNC retirent de la matière d'un stock de plastique solide (barre, plaque ou bloc) pour produire des composants avec une géométrie définie, des tolérances dimensionnelles et un état de surface. Le processus applique les mêmes opérations fondamentales que l'usinage des métaux — fraisage, tournage, perçage, taraudage et alésage — mais nécessite des paramètres de coupe, des approches d'outillage et des contrôles de processus différents, car les plastiques techniques se comportent fondamentalement différemment des métaux dans des conditions de coupe.
Le processus produit des composants directement à partir de matière solide sans moules, matrices ou modèles. Cela élimine l'investissement en outillage et le délai de l'injection plastique — un avantage significatif pour la production à faible volume, les prototypes et les applications exigeant un contrôle dimensionnel précis que le retrait au moulage ne peut pas garantir de manière fiable.
Pour les ingénieurs et les équipes d'approvisionnement OEM, l'usinage plastique est le plus précieux lorsque :
- Le volume de production est trop faible pour justifier l'outillage d'injection (généralement 1 à 1 000 pièces, selon la taille de la pièce et le coût du moule)
- Les exigences de précision dimensionnelle dépassent ce que le contrôle du retrait au moulage peut fournir de manière fiable
- L'application nécessite un plastique technique haute performance (PEEK, POM, PTFE, UHMWPE) non disponible sous formes injectées standard pour la géométrie spécifique
- La conception est encore en évolution et une itération rapide sans coûts de modification d'outillage est nécessaire
Usinage plastique vs usinage des métaux
Malgré l'utilisation des mêmes catégories d'équipements CNC, l'usinage plastique et l'usinage des métaux nécessitent des stratégies de processus fondamentalement différentes en raison des différences de dureté du matériau, de conductivité thermique, de température de fusion et de module d'élasticité.
Le problème de la chaleur
Le défi dominant dans l'usinage plastique est la gestion thermique. Les plastiques techniques ont :
Faible conductivité thermique : Typiquement 0,1–0,4 W/m·K, contre 50–200 W/m·K pour les métaux. La chaleur générée à l'interface de coupe ne peut pas se dissiper à travers la pièce ou le copeau — elle se concentre dans la zone de contact outil-pièce.
De basses températures de fusion : La plupart des plastiques techniques commencent à ramollir entre 100 et 350 °C. À ces températures, le matériau s'étale plutôt que de se couper proprement, produisant des bords fondus, des surfaces rugueuses et une instabilité dimensionnelle.
Des coefficients de dilatation thermique (CDT) élevés : La plupart des plastiques techniques ont un CDT de 50–150 µm/m·°C — 4 à 10 fois supérieur à l'aluminium et 8 à 20 fois supérieur à l'acier. Les variations de température pendant l'usinage provoquent des changements dimensionnels qui affectent la tolérance réalisable.
La conséquence technique : l'usinage plastique nécessite des vitesses de broche élevées (pour maintenir la vitesse de coupe tout en minimisant le temps de contact), des arêtes de coupe tranchantes (pour minimiser la force de coupe et la chaleur générée par friction), et un refroidissement par soufflage d'air (pour évacuer les copeaux et la chaleur sans les problèmes d'absorption de liquide de refroidissement que les fluides à base d'eau causent dans les plastiques hygroscopiques).
Comparaison usinage plastique vs usinage des métaux
| Facteur | Usinage plastique | Usinage des métaux |
|---|---|---|
| Défi principal | Gestion de la chaleur (risque de fusion) | Usure de l'outil (dureté) |
| Vitesse de rotation de la broche | Élevée (15 000–25 000+ tr/min typique) | Plus faible (varie selon le matériau) |
| Méthode de refroidissement | Soufflage d'air ; à sec ; liquide de refroidissement minimal | Arrosage abondant ; à travers l'outil |
| Arête de coupe | HSS ou carbure affûté et poli | Carbure revêtu (TiAlN, AlCrN) |
| Comportement des copeaux | Longs et filandreux (la plupart) ; cassants (PEEK) | Segmentés à continus |
| Risque de surface | Bords fondus, étalement | Arête rapportée, finition médiocre |
| Stabilité dimensionnelle | Variation due au CDT ; absorption d'humidité | Élevée (les métaux sont stables) |
| Fixation | Soignée (les plastiques se déforment sous la charge de serrage) | Moins critique |
Plastiques techniques pour l'usinage CNC
La sélection du matériau est la décision la plus déterminante dans l'usinage plastique — elle conditionne la tolérance réalisable, les performances en service et le coût d'usinage.
POM (Polyoxyméthylène — Delrin, Acétal)
Le POM est le plastique technique de référence pour les composants usinés de précision. Sa combinaison de rigidité élevée, de faible friction, d'excellente stabilité dimensionnelle, de très faible absorption d'humidité (< 0,2%) et de bonne usinabilité en fait le choix par défaut pour les pièces mécaniques de précision lorsque la résistance aux hautes températures n'est pas requise.
Propriétés clés :
- Résistance à la traction : ~65 MPa (homopolymère) / ~62 MPa (copolymère)
- Module de flexion : ~2,8–3,1 GPa
- Température de service continu maximale : ~90–105°C
- CTE : ~100–120 µm/m·°C
- Absorption d'humidité : < 0,2% — excellente stabilité dimensionnelle après usinage
Usinabilité : Excellent. Le POM s'usine proprement à des vitesses de coupe élevées, produit des copeaux courts qui s'évacuent facilement et maintient des tolérances serrées (±0,010–0,025 mm réalisables en production).
Applications : Engrenages de précision, bagues, roulements, sièges de soupapes, composants de pompes, composants pour l'industrie alimentaire.
PEEK (Polyétheréthercétone)
Le PEEK est le plastique technique usiné le plus performant couramment utilisé. Sa résistance extrême aux températures, sa résistance chimique et ses propriétés mécaniques justifient son coût matière (généralement $150–$500/kg de matière brute) dans les applications aérospatiales, médicales et industrielles hautes performances.
Propriétés clés :
- Résistance à la traction : ~100 MPa (non chargé) ; jusqu'à 200+ MPa (chargé en fibres de carbone)
- Température de service continu maximale : 250°C (jusqu'à 310°C à court terme)
- CTE : ~50 µm/m·°C (relativement faible pour les plastiques)
- Résistance chimique : résiste à presque tous les solvants, acides et alcalis ; excellent en présence de vapeur
- Absorption d'humidité : ~0,5%
Usinabilité : Bon. Le PEEK est plus rigide que la plupart des plastiques, produit des copeaux courts et cassants et maintient des tolérances plus serrées que les matériaux plus souples. Des outils en carbure tranchants, des vitesses élevées, de faibles profondeurs de coupe et un soufflage d'air sont standard.
Applications : Supports structurels aérospatiaux, composants d'implants médicaux (qualités biocompatibles selon ISO 10993), équipements pour semi-conducteurs, sièges de soupapes haute température.
Nylon (PA6, PA66, PA12)
La combinaison de résistance à l'usure, de ténacité et de propriétés autolubrifiantes du nylon en fait un matériau standard pour les applications de contact en glissement et en rotation. La limitation critique pour l'usinage de précision est l'absorption d'humidité — le nylon absorbe 2–9% d'humidité en poids selon la qualité, provoquant une expansion dimensionnelle et une réduction de la rigidité.
Propriétés clés :
- Résistance à la traction : ~70–85 MPa (PA66 sec tel que moulé)
- Température de service continu maximale : ~90–120°C
- CTE : ~80–100 µm/m·°C
- Absorption d'humidité : PA6 ~3,5% ; PA66 ~2,8% ; PA12 ~1,4% à 50% HR — environ 0,1–0,3% de variation dimensionnelle linéaire de l'état sec à l'état saturé
Usinabilité : Bon, mais nécessite des outils tranchants et un refroidissement à l'air. Pour l'usinage de précision du nylon : laisser la matière s'équilibrer à l'humidité de service avant de prendre les mesures finales, et spécifier des tolérances tenant compte de l'équilibrage d'humidité post-usinage.
Applications : Engrenages, rouleaux, roulements, guides de câbles, bandes d'usure, composants pour la manipulation alimentaire.
ABS (acrylonitrile butadiène styrène)
L'ABS est le matériau standard à faible coût pour les prototypes et les modèles fonctionnels. Une bonne résistance aux chocs, une rigidité adéquate et une excellente usinabilité le rendent approprié pour les prototypes, les boîtiers et les composants non structurels où le coût est la contrainte principale.
Propriétés clés :
- Résistance à la traction : ~40–50 MPa
- Température de service continu maximale : ~80–100°C
- CTE : ~80–100 µm/m·°C
Applications : Boîtiers, enveloppes, modèles fonctionnels de prototypes, gabarits et montages.
Polycarbonate (PC)
La résistance exceptionnelle aux chocs et la clarté optique du polycarbonate en font un matériau standard pour les protections transparentes, les composants optiques et les boîtiers résistants aux chocs.
Propriétés clés :
- Résistance à la traction : ~55–65 MPa
- Résistance aux chocs : ~850 J/m (Izod entaillé) — exceptionnelle
- Température de service continu maximale : ~115–120°C
- Clarté optique : > 89% de transmission lumineuse
Applications : Écrans de sécurité, protecteurs de machines, lentilles optiques, jauges de niveau, boîtiers de dispositifs médicaux.
Référence de sélection des matériaux
| Matériel | Résistance à la traction | Température max | CTE (µm/m·°C) | Absorption de l'humidité | Coût relatif | Meilleure application |
|---|---|---|---|---|---|---|
| POM (Delrin) | ~65 MPa | ~105 °C | 100–120 | < 0,2% | Moyen | Engrenages de précision, bagues, mécaniques |
| COUP D'OEIL | ~100 MPa | 250 °C | ~50 | ~0.5% | Très élevé | Aérospatial, médical, haute température |
| Nylon PA66 | ~85 MPa | ~120 °C | 80–100 | ~2.8% | Faible à moyen | Pièces d'usure, engrenages, rouleaux |
| abdos | ~45 MPa | ~90 °C | 80–100 | < 0,3% | Faible | Prototypes, boîtiers |
| Polycarbonate | ~60 MPa | ~120 °C | 65-70 | ~0.3% | Moyen | Couvercles transparents, optiques |
| PTFE | ~30 MPa | 260°C | ~100 | < 0,01% | Élevé | Résistance chimique, antiadhésif |
| UHMWPE | ~40 MPa | environ 80 °C | 130–200 | < 0,01% | Moyen | Usure extrême, contact alimentaire |
Usinage des plastiques vs moulage par injection
Le choix entre l'usinage des plastiques et le moulage par injection est principalement fonction du volume de production et de la stabilité de la conception.
Économies selon le volume
Structure des coûts du moulage par injection :
- Outillage du moule : $5 000–$100 000+ selon la taille et la complexité
- Coût unitaire : très faible à volume élevé
- Seuil de rentabilité avec l'usinage : généralement 100–10 000 unités selon la taille de la pièce et le coût du moule
Structure des coûts de l'usinage des plastiques :
- Aucun investissement en outillage
- Le coût unitaire comprend la programmation, la configuration, le matériau et le temps machine
- N'atteint pas les coûts unitaires du moulage par injection à volume élevé
Différences techniques
Précision dimensionnelle : Les pièces moulées par injection rétrécissent lorsque le polymère se solidifie — le retrait typique est de 0,3–2,0%. Les dimensions des pièces peuvent varier de ±0,1–0,5 mm par rapport à la cible même dans des moules bien optimisés. Les pièces usinées par CNC ne rétrécissent pas, atteignant ±0,050 mm en standard et ±0,010–0,020 mm avec un contrôle du processus.
Flexibilité de conception : L'usinage n'impose ni angles de dépouille, ni position de point d'injection, ni exigences de refroidissement. Les contre-dépouilles et les caractéristiques internes complexes peuvent être usinées directement.
| Facteur | Usinage plastique | Moulage par injection |
|---|---|---|
| Investissement en outillage | Aucun | $5 000 – $100 000+ |
| Délai de livraison | Jours | Semaines (fabrication du moule) |
| Volume économique | 1–1 000 pièces | > 1 000–10 000 pièces |
| Précision dimensionnelle | ±0,010–0,050 mm | ±0,1–0,5 mm (retrait) |
| Flexibilité de conception | Maximum | Limitée (dépouille, injection, refroidissement) |
| Coût de modification de conception | Zéro | Coût de modification du moule |
Défis clés de l'usinage
Déformation thermique et fusion
La chaleur se concentre au niveau de l'arête de l'outil car les plastiques ont une très faible conductivité thermique (0,1–0,4 W/m·K). Si la température de coupe dépasse le point de ramollissement du matériau, la surface de la pièce se déforme plutôt que de se couper — produisant des surfaces rugueuses, dimensionnellement imprécises et d'aspect médiocre.
Prévention : arêtes de coupe tranchantes (carbure poli ou HSS fraîchement affûté) ; vitesses de coupe élevées ; faible profondeur de passe combinée à une avance élevée ; soufflage d'air dirigé vers la zone de coupe. Les liquides de refroidissement à base d'eau provoquent un gonflement des plastiques hygroscopiques et sont généralement évités.
Gauchissement et contraintes résiduelles
Le stock de plastique technique contient des contraintes résiduelles provenant de l'extrusion ou du pressage. L'enlèvement asymétrique de matière libère ces contraintes et peut provoquer un gauchissement — particulièrement dans les plaques minces et les pièces fortement usinées.
Stratégies de prévention :
- Utiliser un stock détensionné (recuit) lorsque disponible
- Usiner en passes équilibrées (retirer des quantités égales des deux côtés)
- Laisser les pièces se reposer entre les opérations d'ébauche et de finition avant de prendre les dimensions finales
- Concevoir avec une épaisseur de paroi uniforme pour minimiser la libération différentielle des contraintes
Instabilité des tolérances due au CTE et à l'humidité
Une pièce en Nylon PA66 mesurée à 20°C par rapport à 30°C différera d'environ 80–100 µm/m·°C × 10°C = 0,8–1,0 mm/m — près de 1 mm par mètre pour chaque différence de température de 10°C. Pour les pièces en plastique de précision, la mesure doit être effectuée à une température de référence contrôlée (20°C selon ISO 1 / ASME B89.6.2).
L'absorption d'humidité du Nylon provoque un changement dimensionnel après usinage : un Nylon sec fraîchement usiné est plus petit que la même pièce à l'équilibre d'humidité. Si l'environnement de service est humide et l'environnement d'usinage est sec, cela doit être pris en compte dans les dimensions d'usinage.
Tolérances réalisables par matériau
| Matériel | Tolérance standard | Précision réalisable | Facteur limitant principal |
|---|---|---|---|
| POM (Delrin) | ±0,050 mm | ±0,010–0,020 mm | CTE, fixation |
| COUP D'OEIL | ±0,050 mm | ±0,010–0,020 mm | CTE (relativement faible), coût |
| Nylon (PA66) | ±0,100 mm | ±0,025–0,050 mm | Absorption d'humidité, CTE élevé |
| abdos | ±0,100 mm | ±0,050 mm | CTE, conformité des matériaux |
| Polycarbonate | ±0,050 mm | ±0,020–0,030 mm | CTE, sensibilité à la chaleur |
Pour l'usinage de précision des plastiques (±0,020 mm ou mieux) : contrôle de la température (20±1°C), humidité contrôlée pour les matériaux hygroscopiques, matière déstressée, et mesure à la température de référence avant et après l'usinage.
Directives DFM pour l'usinage des plastiques
Rayons de coins internes
Les coins internes nets sont géométriquement impossibles avec des outils de coupe rotatifs — tout coin de poche a un rayon minimal égal à la moitié du diamètre de l'outil. Plus concrètement, les coins nets créent des concentrations de contraintes. Concevez les coins internes avec le plus grand rayon pratique : minimum ≥ 0,5–1,0 mm, de préférence 1,5–3,0 mm.
Épaisseur de paroi
Épaisseur de paroi minimale pour un usinage fiable des plastiques :
- Matériaux rigides (PEEK, POM) : ≥ 1,0–2,0 mm
- Matériaux plus souples (Nylon, PC, ABS) : ≥ 2,0–3,0 mm
- Évitez les grandes variations d'épaisseur — la dilatation thermique différentielle provoque le gauchissement
Spécifications des filetages
Les filetages en plastique sont nettement plus faibles en cisaillement que les filetages métalliques et s'usent plus rapidement lors de cycles d'assemblage répétés. Utilisez des inserts filetés métalliques (laiton ou acier inoxydable, thermosoudés ou emmanchés à force) pour :
- Toute fixation soumise à un démontage régulier
- Les connexions supportant des charges de traction ou de couple importantes
- Les applications où la précision du filetage doit être maintenue sur de nombreux cycles
Liste de contrôle DFM pour l'usinage des plastiques
| Choix de conception | Recommandation |
|---|---|
| Rayons de coins internes | ≥ 0,5–1,0 mm minimum ; plus grand de préférence |
| Épaisseur de paroi | ≥ 1,0–2,0 mm (rigide) ; ≥ 2,0–3,0 mm (souple) |
| Trous profonds (borgnes) | Perçage par à-coups pour profondeur > 2× diamètre |
| Spécifications des filetages | Inserts métalliques pour les connexions portantes/fréquemment assemblées |
| Spécification de tolérance | Adapté au matériau : ±0,050 mm standard ; ±0,020 mm PEEK/POM contrôlé |
| Matériaux hygroscopiques | Spécifiez les conditions d'équilibrage ; indiquez si les dimensions sèches ou conditionnées s'appliquent |
| Risque de gauchissement | Matière déstressée ; usinage équilibré ; repos entre les opérations |
| Fixation | Évitez les charges ponctuelles — répartissez la force de serrage sur de plus grandes surfaces |
Applications de l'usinage des plastiques
Aérospatial
Les supports usinés en PEEK, les raccords de fluides et les composants de radôme apparaissent dans l'aviation commerciale et de défense. Les pièces usinées en PTFE et Kel-F sont utilisées dans les composants de systèmes de fluides nécessitant une compatibilité chimique. La combinaison de la résistance spécifique élevée du PEEK et de sa capacité à 250°C justifie son coût dans les applications critiques en poids.
Dispositifs médicaux
Les qualités de PEEK biocompatibles (ISO 10993, USP Classe VI) sont usinées en composants d'implants orthopédiques — corps de cages spinales, plaques crâniennes, composants fémoraux — où la radiotransparence (le PEEK est transparent aux rayons X) le distingue du titane pour des exigences d'imagerie post-opératoire spécifiques. Les poignées d'instruments usinées, les boîtiers de dispositifs et les composants de chemins de fluides dans les équipements de diagnostic sont d'autres applications courantes.
Robotique et automatisation
Les engrenages en POM, les bagues en Nylon et les corps de vannes en PEEK sont standards dans les robots industriels et les systèmes d'automatisation. Les composants plastiques usinés réduisent le poids des chaînes de transmission (réduisant l'inertie pour les systèmes à haute accélération), éliminent les exigences de lubrification dans les environnements de qualité alimentaire et de salle blanche, et réduisent le bruit par rapport aux contacts métal sur métal.
Électronique et semi-conducteurs
Les composants usinés en PEEK sont standards dans les équipements de fabrication de semi-conducteurs (manipulation de plaquettes, chambres de gravure, systèmes de dépôt) où la résistance chimique, la capacité à haute température et la stabilité dimensionnelle dans les conditions de processus sont requises.
Principaux enseignements
- L'usinage des plastiques produit des composants de précision à partir de matière plastique technique pleine sans investissement en outillage — le processus adapté pour 1 à 1 000 pièces, les prototypes et les applications exigeant une meilleure précision dimensionnelle que ce que le moulage par injection peut fournir de manière fiable.
- La gestion de la chaleur est le principal défi technique: les plastiques ont une faible conductivité thermique (0,1–0,4 W/m·K) et de basses températures de fusion, nécessitant des outils tranchants, des vitesses élevées, de faibles profondeurs de coupe et un refroidissement par soufflage d'air.
- Le choix du matériau détermine la tolérance réalisable: le POM et le PEEK offrent la meilleure stabilité dimensionnelle (±0,010–0,020 mm réalisable) ; l'absorption d'humidité du Nylon limite la tolérance à ±0,025–0,050 mm sans contrôle environnemental.
- Les valeurs de CTE pour les plastiques techniques (50–150 µm/m·°C) sont 4 à 10 fois supérieures à celles de l'aluminium — la température de mesure doit être contrôlée et indiquée (20°C selon la température de référence standard ISO 1).
- L'usinage des plastiques vs le moulage par injection est une décision de volume: l'usinage est économiquement supérieur pour < 100 à 1 000 pièces ; le moulage est supérieur au-delà de 1 000 à 10 000 pièces selon le coût du moule.
- DFM pour les plastiques: rayon interne minimal ≥ 0,5–1,0 mm ; épaisseur de paroi minimale de 1 à 3 mm selon le matériau ; inserts filetés métalliques pour les connexions à forte charge ou fréquemment assemblées ; perçage par à-coups pour les trous borgnes > 2× diamètre.
- À l'attention des équipes d'approvisionnement des équipementiers: préciser le grade du matériau (pas seulement “ plastique ” ou “ Nylon ”), la température de référence de mesure (20°C), si les dimensions sèches ou conditionnées s’appliquent pour les matériaux hygroscopiques, et si un stock détensionné est requis — ce sont les éléments de spécification qui affectent le plus la conformité aux tolérances dans les pièces usinées en plastique.
Questions fréquemment posées
Quels matériaux sont les meilleurs pour l’usinage plastique CNC ?
Les plastiques techniques les plus couramment usinés sont le POM (Delrin/acétal — meilleure stabilité dimensionnelle et usinabilité pour les pièces mécaniques de précision), le PEEK (résistance thermique et chimique la plus élevée pour les applications aérospatiales et médicales), le Nylon PA6/PA66 (meilleure résistance à l’usure pour les pièces coulissantes et rotatives, mais hygroscopique), l’ABS (coût le plus bas, idéal pour les prototypes et les boîtiers non structurels), et le Polycarbonate (résistance aux chocs la plus élevée et clarté optique pour les couvercles transparents). La sélection du matériau doit correspondre à la charge mécanique, à la température, à l’environnement chimique et aux exigences de précision dimensionnelle de l’application. Choisir uniquement sur le coût produit régulièrement des défaillances fonctionnelles.
Quelles tolérances l’usinage plastique peut-il atteindre ?
L’usinage plastique standard CNC atteint une tolérance générale de ±0,050 mm pour la plupart des plastiques techniques. L’usinage de précision des matériaux dimensionnellement stables (POM, PEEK) atteint ±0,010–0,020 mm dans des conditions de température et de bridage contrôlées. L’absorption d’humidité du Nylon limite la tolérance atteignable à environ ±0,025–0,050 mm sans contrôle environnemental complet. La tolérance atteignable dépend du CTE du matériau, de l’absorption d’humidité, de la qualité du bridage et de la stabilité de la température de l’environnement d’usinage — pas simplement de la précision mécanique de la machine. Pour les pièces plastiques à tolérances serrées, spécifiez la mesure à une température de référence de 20°C et indiquez si les dimensions sèches ou conditionnées s’appliquent.
Quand dois-je choisir l’usinage plastique plutôt que le moulage par injection ?
Choisissez l’usinage plastique lorsque : le volume de production est faible (généralement < 1 000 pièces) ; la conception évolue et nécessite une itération rapide sans coûts de modification de moule ; les exigences de précision dimensionnelle dépassent ce que le retrait moulé fournit de manière fiable (l’usinage atteint ±0,010–0,050 mm contre ±0,1–0,5 mm pour le moulage) ; l’application nécessite un plastique technique haute performance (PEEK, PTFE, UHMWPE) non disponible sous la forme moulée requise ; ou la géométrie de la pièce inclut des caractéristiques incompatibles avec le moulage (pas de dépouille, contre-dépouilles, caractéristiques internes nécessitant des actions latérales complexes). Choisissez le moulage par injection lorsque le volume dépasse le point d’équilibre et que la conception est suffisamment stable pour justifier l’investissement dans l’outillage.
Quels sont les principaux défis de l’usinage des plastiques ?
Les principaux défis sont la gestion thermique (les plastiques ramollissent à des températures relativement basses, nécessitant des outils tranchants et un refroidissement à air pour éviter les surfaces fondues), l’instabilité dimensionnelle due au CTE élevé (les plastiques techniques se dilatent 4 à 10 fois plus que l’aluminium par degré de changement de température), l’absorption d’humidité dans les matériaux hygroscopiques (le Nylon absorbe 2 à 9% d’humidité, provoquant une expansion dimensionnelle qui affecte les pièces après usinage), et le gauchissement dû à la libération des contraintes résiduelles (l’enlèvement de matière asymétrique libère les contraintes internes du stock, provoquant le gauchissement des pièces fines et des plaques si elles ne sont pas usinées en passes équilibrées).
En pratique, comment l’usinage plastique diffère-t-il de l’usinage des métaux ?
L’usinage plastique utilise des vitesses de broche plus élevées (15 000–25 000+ tr/min) car les plastiques ramollissent plutôt que de se durcir par écrouissage — une vitesse de coupe plus élevée réduit le temps de contact et la température des copeaux. Le soufflage d’air ou la coupe à sec remplacent le liquide de refroidissement en inondation car les liquides de refroidissement à base d’eau peuvent gonfler les plastiques hygroscopiques. Le bridage nécessite des précautions car les plastiques se déforment sous les charges de serrage ponctuelles que les métaux supportent facilement. La spécification des tolérances doit tenir compte du CTE et des effets de l’humidité, négligeables dans l’usinage des métaux. La géométrie des outils nécessite des angles de coupe positifs et des cannelures polies pour réduire la friction et empêcher l’adhérence du plastique — la géométrie qui fonctionne bien pour le métal produit souvent de mauvais résultats dans le plastique.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en usinage de précision CNC dans les composants en POM, PEEK, Nylon, ABS, Polycarbonate, PTFE et UHMWPE pour les applications aérospatiales, médicales, semi-conducteurs, robotiques et de fabrication industrielle OEM. Références techniques : ISO 1043 (Système de désignation des plastiques), ASTM D638 (Propriétés de traction des plastiques), ISO 10993 (Évaluation biologique — Biocompatibilité du PEEK), ISO 1 (Température de référence standard pour la mesure géométrique).
Vous recherchez des composants en plastique usinés de précision CNC ?
Chez CMS, nous usinons le POM, le PEEK, le Nylon, l’ABS, le Polycarbonate, le PTFE et d’autres plastiques techniques à des tolérances serrées, avec des conseils de sélection des matériaux, une revue DFM pour l’épaisseur de paroi et les exigences d’inserts filetés, et une certification de mesure à une température de référence de 20°C. Chaque travail d’usinage plastique comprend une revue du grade du matériau, des exigences d’équilibrage de l’humidité et des besoins de détensionnement avant le début de la production.
[Demander une revue DFM et un devis d’usinage plastique →]


