
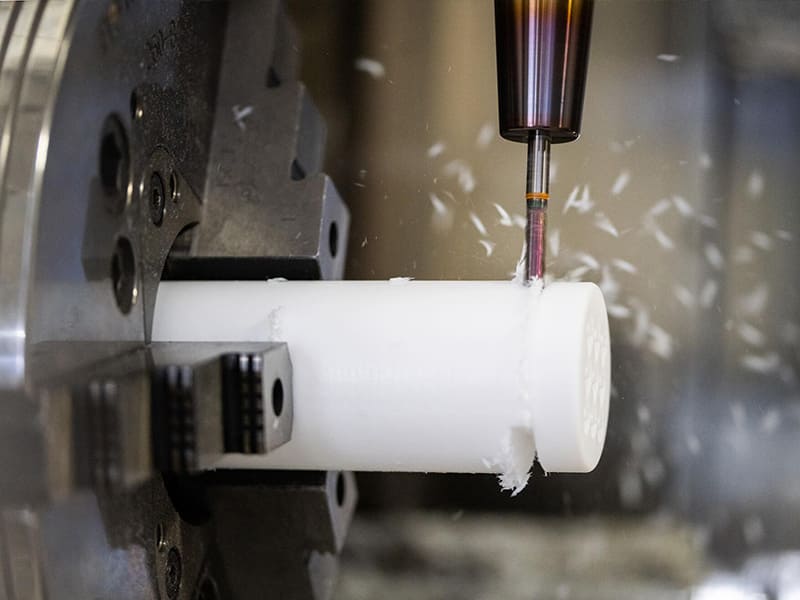
Risposta rapida: La lavorazione della plastica è un processo di produzione sottrattiva CNC che asporta materiale da blocchi solidi di plastica tecnica — POM (Delrin), PEEK, nylon, ABS, policarbonato e altri — per produrre componenti di precisione senza la necessità di investire in utensili. La tolleranza tipica è di ±0,050 mm per i pezzi generici; con materiali dimensionalmente stabili (PEEK, POM) in condizioni controllate è possibile raggiungere tolleranze di ±0,010–0,020 mm. La lavorazione delle materie plastiche si differenzia da quella dei metalli principalmente per la sensibilità al calore: le materie plastiche presentano una bassa conduttività termica e basse temperature di fusione, il che richiede utensili affilati, elevate velocità del mandrino e raffreddamento ad aria. Si tratta del processo di produzione ideale per prototipi, lotti di produzione di piccole e medie dimensioni (da 1 a 1.000 pezzi) e componenti di precisione in tecnopolimeri che non possono essere stampati a iniezione in modo economicamente vantaggioso a bassi volumi.
Che cos’è la lavorazione delle materie plastiche?
La lavorazione della plastica è un processo di produzione sottrattiva in cui utensili da taglio controllati da CNC asportano materiale da un pezzo grezzo di plastica solida (asta, lastra o blocco) per produrre componenti con geometria, tolleranze dimensionali e finitura superficiale definite. Il processo prevede le stesse operazioni fondamentali della lavorazione dei metalli — fresatura, tornitura, foratura, maschiatura e alesatura — ma richiede parametri di taglio, approcci di utensili e controlli di processo diversi, poiché le materie plastiche tecniche si comportano in modo fondamentalmente diverso dai metalli in condizioni di taglio.
Il processo consente di produrre componenti direttamente da materiale solido senza ricorrere a stampi, matrici o modelli. Ciò elimina l’investimento in attrezzature e i tempi di consegna tipici dello stampaggio a iniezione: un vantaggio significativo per la produzione di piccoli volumi, i prototipi e le applicazioni che richiedono un controllo dimensionale preciso, che il ritiro da stampaggio non è in grado di garantire in modo affidabile.
Per gli ingegneri e i team di approvvigionamento OEM, la lavorazione delle materie plastiche offre il massimo valore quando:
- Il volume di produzione è troppo basso per giustificare la realizzazione di stampi a iniezione (in genere da 1 a 1.000 pezzi, a seconda delle dimensioni dei pezzi e del costo dello stampo)
- I requisiti di precisione dimensionale superano i livelli che il controllo del ritiro di stampaggio è in grado di garantire in modo affidabile
- L'applicazione richiede una plastica tecnica ad alte prestazioni (PEEK, POM, PTFE, UHMWPE) non disponibile in forme standard stampate a iniezione per quella specifica geometria
- Il design è ancora in fase di evoluzione ed è necessario procedere con iterazioni rapide senza costi di modifica degli stampi
Lavorazione della plastica vs lavorazione dei metalli
Nonostante si utilizzino le stesse categorie di attrezzature CNC, la lavorazione della plastica e quella dei metalli richiedono strategie di lavorazione fondamentalmente diverse a causa delle differenze in termini di durezza del materiale, conducibilità termica, temperatura di fusione e modulo elastico.
Il problema del calore
La sfida principale nella lavorazione delle materie plastiche è la gestione termica. Le materie plastiche tecniche presentano:
Bassa conducibilità termica: In genere 0,1–0,4 W/m·K, rispetto ai 50–200 W/m·K dei metalli. Il calore generato nell'interfaccia di taglio non può dissiparsi attraverso il pezzo o il truciolo, ma si concentra nella zona di contatto tra l'utensile e il pezzo.
Basse temperature di fusione: La maggior parte delle materie plastiche tecniche inizia ad ammorbidirsi a temperature comprese tra 100 e 350 °C. A tali temperature, il materiale tende a spalmarsi anziché essere tagliato in modo netto, causando bordi fusi, superfici ruvide e instabilità dimensionale.
Elevati coefficienti di dilatazione termica (CTE): La maggior parte delle materie plastiche tecniche presenta un CTE compreso tra 50 e 150 µm/m·°C, ovvero 4–10 volte superiore a quello dell’alluminio e 8–20 volte superiore a quello dell’acciaio. Le variazioni di temperatura durante la lavorazione provocano variazioni dimensionali che incidono sulla tolleranza ottenibile.
Le implicazioni tecniche: la lavorazione della plastica richiede elevate velocità del mandrino (per mantenere la velocità di taglio riducendo al minimo il tempo di contatto), taglienti affilati (per ridurre al minimo la forza di taglio e il calore generato dall’attrito) e il raffreddamento ad aria compressa (per rimuovere trucioli e calore senza i problemi di assorbimento del refrigerante che i fluidi a base acquosa causano nelle plastiche igroscopiche).
Confronto tra la lavorazione della plastica e quella del metallo
| Fattore | Lavorazione delle materie plastiche | Lavorazione dei metalli |
|---|---|---|
| Sfida principale | Gestione del calore (rischio di fusione) | Usura degli utensili (durezza) |
| Velocità del mandrino | Elevato (in genere 15.000–25.000+ giri/min) | Inferiore (varia a seconda del materiale) |
| Metodo di raffreddamento | Getto d'aria; a secco; quantità minima di refrigerante | Refrigerante a flusso continuo; attraverso l'utensile |
| Bordo dell'utensile | HSS o carburo lucidati a specchio | Carburo rivestito (TiAlN, AlCrN) |
| Comportamento del chip | Lunghe e filamentose (la maggior parte); fragili (PEEK) | Da segmentato a continuo |
| Rischio di superficie | Bordi sciolti, sbavature | Bordo rinforzato, finitura scadente |
| Stabilità dimensionale | Variazione determinata dal CTE; assorbimento di umidità | Alto (i metalli sono stabili) |
| Allestimento | Attenzione (la plastica si deforma sotto il carico di serraggio) | Meno critico |
Plastiche tecniche per la lavorazione CNC
La scelta del materiale è la decisione più importante nella lavorazione della plastica: determina la tolleranza raggiungibile, le prestazioni durante l'uso e i costi di lavorazione.
POM (polioximetilene — Delrin, acetale)
Il POM è la plastica tecnica di riferimento per i componenti lavorati con precisione. La combinazione di elevata rigidità, basso attrito, eccellente stabilità dimensionale, assorbimento di umidità molto basso (< 0,2%) e buona lavorabilità lo rende la scelta ideale per i componenti meccanici di precisione quando non è richiesta la resistenza alle alte temperature.
Caratteristiche principali:
- Resistenza alla trazione: ~65 MPa (omopolimero) / ~62 MPa (copolimero)
- Modulo di flessione: ~2,8–3,1 GPa
- Temperatura massima di esercizio in continuo: ~90–105 °C
- CTE: ~100–120 µm/m·°C
- Assorbimento di umidità: < 0,2% — eccellente stabilità dimensionale dopo la lavorazione
Lavorabilità: Ottimo. Il POM si lavora in modo pulito ad alte velocità di taglio, produce trucioli corti che vengono espulsi facilmente e garantisce tolleranze strette (in produzione è possibile raggiungere valori compresi tra ±0,010 e 0,025 mm).
Applicazioni: Ingranaggi di precisione, boccole, cuscinetti, sedi valvole, componenti per pompe, componenti per l'industria alimentare.
PEEK (polietere-etere-chetone)
Il PEEK è la plastica tecnica comunemente lavorata con le prestazioni più elevate. La sua estrema resistenza alle temperature estreme, la resistenza chimica e le proprietà meccaniche ne giustificano il costo del materiale (in genere da $150 a $500/kg di materia prima) in applicazioni aerospaziali, mediche e industriali ad alte prestazioni.
Caratteristiche principali:
- Resistenza alla trazione: ~100 MPa (senza riempitivo); fino a oltre 200 MPa (con riempitivo in fibra di carbonio)
- Temperatura massima di esercizio in regime continuo: 250 °C (fino a 310 °C per brevi periodi)
- CTE: ~50 µm/m·°C (valore relativamente basso per le materie plastiche)
- Resistenza chimica: resiste a quasi tutti i solventi, gli acidi e gli alcali; eccellente in presenza di vapore
- Assorbimento di umidità: ~0,5%
Lavorabilità: Bene. Il PEEK è più rigido della maggior parte delle materie plastiche, produce trucioli corti e fragili e consente tolleranze più strette rispetto ai materiali più morbidi. Utensili affilati in carburo, velocità elevate, profondità di taglio ridotte e getto d’aria sono la norma.
Applicazioni: Staffe strutturali per il settore aerospaziale, componenti per impianti medici (materiali biocompatibili conformi alla norma ISO 10993), apparecchiature per semiconduttori, sedi di valvole per alte temperature.
Nylon (PA6, PA66, PA12)
La combinazione di resistenza all’usura, tenacità e proprietà autolubrificanti del nylon lo rende il materiale di riferimento per le applicazioni che prevedono contatti scorrevoli e rotanti. Il limite critico per la lavorazione di precisione è l’assorbimento di umidità: il nylon assorbe dal 2 al 9% di umidità in peso a seconda del tipo, causando espansione dimensionale e riduzione della rigidità.
Caratteristiche principali:
- Resistenza alla trazione: ~70–85 MPa (PA66 a secco, appena stampato)
- Temperatura massima di funzionamento continuo: ~90–120 °C
- CTE: ~80–100 µm/m·°C
- Assorbimento di umidità: PA6 ~3,5%; PA66 ~2,8%; PA12 ~1,4% a 50% di umidità relativa — variazione dimensionale lineare compresa tra circa 0,1 e 0,3% dal stato secco a quello saturo
Lavorabilità: Buono, ma richiede utensili affilati e raffreddamento ad aria. Per la lavorazione di precisione del nylon: lasciare che il materiale si stabilizzi all’umidità di esercizio prima di effettuare le misurazioni finali e specificare tolleranze che tengano conto dell’equilibrio idrico post-lavorazione.
Applicazioni: Ingranaggi, rulli, cuscinetti, guide per cavi, strisce antiusura, componenti per la movimentazione degli alimenti.
ABS (acrilonitrile-butadiene-stirene)
L'ABS è il materiale standard a basso costo utilizzato per prototipi e modelli funzionali. La buona resistenza agli urti, l'adeguata rigidità e l'eccellente lavorabilità lo rendono adatto alla realizzazione di prototipi, involucri e componenti non strutturali in cui il costo rappresenta il vincolo principale.
Caratteristiche principali:
- Resistenza alla trazione: ~40–50 MPa
- Temperatura massima di esercizio continuo: ~80–100 °C
- CTE: ~80–100 µm/m·°C
Applicazioni: Custodie, alloggiamenti, prototipi funzionali, maschere e attrezzature.
Policarbonato (PC)
L'eccezionale resistenza agli urti e la trasparenza ottica del policarbonato ne fanno il materiale di riferimento per coperture protettive trasparenti, componenti ottici e alloggiamenti resistenti agli urti.
Caratteristiche principali:
- Resistenza alla trazione: ~55–65 MPa
- Resistenza agli urti: ~850 J/m (prova Izod con intaglio) — eccezionale
- Temperatura massima di esercizio continuo: ~115–120 °C
- Trasparenza ottica: trasmissione luminosa > 89%
Applicazioni: Schermi di protezione, protezioni per macchinari, lenti ottiche, indicatori di livello, alloggiamenti per dispositivi medici.
Guida alla scelta dei materiali
| Materiale | Resistenza alla trazione | Temperatura massima | CTE (µm/m·°C) | Assorbimento dell'umidità | Costo relativo | Migliore applicazione |
|---|---|---|---|---|---|---|
| POM (Delrin) | ~65 MPa | ~105 °C | 100–120 | < 0,2% | Medio | Ingranaggi di precisione, boccole, componenti meccanici |
| SBIRCIARE | ~100 MPa | 250 °C | ~50 | ~0.5% | Molto alto | Aerospaziale, medico, alte temperature |
| Nylon PA66 | ~85 MPa | ~120 °C | 80-100 | ~2.8% | Medio-basso | Parti soggette a usura, ingranaggi, rulli |
| addominali | ~45 MPa | circa 90 °C | 80-100 | < 0,3% | Basso | Prototipi, involucri |
| Policarbonato | ~60 MPa | ~120 °C | 65–70 | ~0.3% | Medio | Coperture trasparenti, ottiche |
| PTFE | ~30 MPa | 260 °C | ~100 | < 0,01% | Alto | Resistenza chimica, antiaderente |
| UHMWPE | ~40 MPa | circa 80 °C | 130–200 | < 0,01% | Medio | Usura estrema, contatto con gli alimenti |
Lavorazione delle materie plastiche vs stampaggio a iniezione
La scelta tra la lavorazione della plastica e lo stampaggio a iniezione dipende principalmente dal volume di produzione e dalla stabilità del progetto.
Economia per volume
Struttura dei costi dello stampaggio a iniezione:
- Stampi: da $5.000 a $100.000+, a seconda delle dimensioni e della complessità
- Costo unitario: molto basso in caso di volumi elevati
- Soglia di redditività con la lavorazione meccanica: in genere da 100 a 10.000 unità, a seconda delle dimensioni del pezzo e del costo dello stampo
Struttura dei costi di lavorazione della plastica:
- Nessun investimento in attrezzature
- Il costo unitario comprende la programmazione, l'installazione, il materiale e il tempo macchina
- Non raggiunge i costi unitari della produzione a iniezione in caso di volumi elevati
Differenze tecniche
Precisione dimensionale: I pezzi stampati a iniezione subiscono un ritiro man mano che il polimero si solidifica — il ritiro tipico è compreso tra 0,3 e 2,01 TP17T. Le dimensioni dei componenti possono variare di ±0,1–0,5 mm rispetto al valore target anche in stampi ben ottimizzati. I componenti lavorati con il processo CNC non subiscono restringimento, raggiungendo una tolleranza standard di ±0,050 mm e una tolleranza compresa tra ±0,010 e 0,020 mm grazie al controllo di processo.
Flessibilità progettuale: La lavorazione non impone alcun requisito in termini di angoli di sformo, posizione del punto di iniezione o sistema di raffreddamento. È possibile lavorare direttamente sottosquadri ed elementi interni complessi.
| Fattore | Lavorazione delle materie plastiche | Stampaggio a iniezione |
|---|---|---|
| Investimenti in attrezzature | Nessuno | da $5.000 a $100.000+ |
| Tempi di consegna | Giorni | Settimane (realizzazione degli stampi) |
| Volume economico | da 1 a 1.000 parti | > 1.000–10.000 pezzi |
| Precisione dimensionale | ±0,010–0,050 mm | ±0,1–0,5 mm (ritiro) |
| Flessibilità progettuale | Massimo | Limitata (aspirazione, scarico, raffreddamento) |
| Costo della modifica progettuale | Zero | Costo della modifica dello stampo |
Principali sfide nella lavorazione meccanica
Deformazione termica e fusione
Il calore si concentra sul bordo dell’utensile poiché le materie plastiche presentano una conduttività termica molto bassa (0,1–0,4 W/m·K). Se la temperatura di taglio supera il punto di rammollimento del materiale, la superficie del pezzo viene sfregata anziché tagliata, producendo superfici ruvide, dimensionalmente imprecise e dall’aspetto poco gradevole.
Prevenzione: taglienti affilati (carburo lucidato o HSS appena affilato); elevate velocità di taglio; profondità di taglio ridotta abbinata a un’elevata velocità di avanzamento; getto d’aria diretto verso la zona di taglio. I fluidi di raffreddamento a base acquosa provocano il rigonfiamento delle materie plastiche igroscopiche e vengono generalmente evitati.
Deformazione e tensioni residue
Il materiale plastico tecnico presenta tensioni residue derivanti dall'estrusione o dallo stampaggio. La asportazione asimmetrica di materiale libera tali tensioni e può causare deformazioni, in particolare nelle lastre sottili e nei pezzi sottoposti a lavorazione intensiva.
Strategie di prevenzione:
- Utilizzare materiale sottoposto a distensione (ricotto), se disponibile
- Lavorare con passate bilanciate (asportare quantità uguali da entrambi i lati)
- Lasciare riposare i pezzi tra le operazioni di sgrossatura e finitura prima di eseguire le misurazioni finali
- Progetto con spessore delle pareti uniforme per ridurre al minimo la liberazione di sollecitazioni differenziali
Instabilità dovuta alla dilatazione termica e all'umidità
Un componente in nylon PA66 misurato a 20 °C rispetto a 30 °C presenterà una differenza di circa 80–100 µm/m·°C × 10 °C = 0,8–1,0 mm/m — quasi 1 mm per metro per ogni 10 °C di differenza di temperatura. Per i componenti plastici di precisione, la misurazione deve essere effettuata a una temperatura di riferimento controllata (20 °C secondo ISO 1 / ASME B89.6.2).
L'assorbimento di umidità da parte del nylon provoca variazioni dimensionali successive alla lavorazione: il nylon appena lavorato e asciutto presenta dimensioni inferiori rispetto allo stesso pezzo a regime di equilibrio umido. Se l'ambiente di utilizzo è umido e quello di lavorazione è secco, occorre tenerne conto nelle quote di lavorazione.
Tolleranze raggiungibili in base al materiale
| Materiale | Tolleranza standard | Precisione raggiungibile | Fattore limitante principale |
|---|---|---|---|
| POM (Delrin) | ±0,050 mm | ±0,010–0,020 mm | CTE, sistemi di fissaggio |
| SBIRCIARE | ±0,050 mm | ±0,010–0,020 mm | CTE (relativamente basso), costo |
| Nylon (PA66) | ±0,100 mm | ±0,025–0,050 mm | Assorbimento di umidità, elevato CTE |
| addominali | ±0,100 mm | ±0,050 mm | CTE, conformità dei materiali |
| Policarbonato | ±0,050 mm | ±0,020–0,030 mm | CTE, sensibilità al calore |
Per la lavorazione di precisione della plastica (±0,020 mm o migliore): controllo della temperatura (20±1 °C), umidità controllata per i materiali igroscopici, materiale sottoposto a distensione e misurazione a temperatura di riferimento prima e dopo la lavorazione.
Linee guida DFM per la lavorazione delle materie plastiche
Raggi degli angoli interni
Gli angoli interni acuti sono geometricamente impossibili con utensili da taglio rotanti: qualsiasi angolo di una tasca presenta un raggio minimo pari alla metà del diametro dell’utensile. Dal punto di vista pratico, gli angoli acuti causano concentrazioni di sollecitazioni. Progettare gli angoli interni con il raggio massimo praticabile: minimo ≥ 0,5–1,0 mm, preferibilmente 1,5–3,0 mm.
Spessore della parete
Spessore minimo delle pareti per una lavorazione affidabile della plastica:
- Materiali rigidi (PEEK, POM): ≥ 1,0–2,0 mm
- Materiali più morbidi (nylon, PC, ABS): ≥ 2,0–3,0 mm
- Evitare forti variazioni di spessore: la dilatazione termica differenziale provoca deformazioni
Specifiche del filo
Le filettature in plastica presentano una resistenza al taglio notevolmente inferiore rispetto a quelle in metallo e si usurano più rapidamente in seguito a cicli di montaggio ripetuti. Utilizzare inserti filettati in metallo (ottone o acciaio inossidabile, termofissati o a pressione) per:
- Qualsiasi elemento di fissaggio soggetto a smontaggio periodico
- Collegamenti sottoposti a carichi di trazione o di coppia significativi
- Applicazioni in cui è necessario mantenere la precisione dei filetti per un numero elevato di cicli
Lista di controllo DFM per la lavorazione delle materie plastiche
| Decisione progettuale | Raccomandazione |
|---|---|
| Raggi degli angoli interni | ≥ 0,5–1,0 mm come minimo; sono da preferire quelle più grandi |
| Spessore della parete | ≥ 1,0–2,0 mm (duro); ≥ 2,0–3,0 mm (morbido) |
| Fori profondi (ciecchi) | Punta a becco per profondità > 2× il diametro |
| Specifiche del filo | Inserti metallici per applicazioni portanti/montaggio frequente |
| Specifiche di tolleranza | Tolleranza rispetto al materiale: ±0,050 mm (standard); ±0,020 mm (PEEK/POM - tolleranza controllata) |
| Materiali igroscopici | Specificare le condizioni di equilibratura; indicare se si applicano le dimensioni a secco o quelle condizionate |
| Rischio di deformazione | Materiale sottoposto a distensione; lavorazione bilanciata; riposo tra un'operazione e l'altra |
| Allestimento | Evitare il carico puntuale — distribuire la forza di serraggio su aree più ampie |
Applicazioni della lavorazione delle materie plastiche
Aerospaziale
Le staffe, i raccordi per fluidi e i componenti per radome lavorati in PEEK trovano impiego nell’aviazione commerciale e militare. I componenti lavorati in PTFE e Kel-F vengono utilizzati nei sistemi di fluidi che richiedono compatibilità chimica. La combinazione tra l’elevata resistenza specifica del PEEK e la sua resistenza a temperature fino a 250 °C ne giustifica il costo nelle applicazioni in cui il peso è un fattore critico.
Dispositivi medici
I gradi di PEEK biocompatibili (ISO 10993, USP Classe VI) vengono lavorati per realizzare componenti di impianti ortopedici — corpi di gabbie spinali, placche craniche, componenti femorali — dove la radiotrasparenza (il PEEK è trasparente ai raggi X) lo distingue dal titanio per specifici requisiti di imaging post-operatorio. Altri campi di applicazione comuni sono i manici di strumenti lavorati, gli alloggiamenti dei dispositivi e i componenti dei circuiti di flusso nelle apparecchiature diagnostiche.
Robotica e automazione
Gli ingranaggi in POM, le boccole in nylon e i corpi valvola in PEEK sono componenti standard nei robot industriali e nei sistemi di automazione. I componenti in plastica lavorati riducono il peso della catena cinematica (riducendo l’inerzia nei sistemi ad alta accelerazione), eliminano la necessità di lubrificazione negli ambienti alimentari e nelle camere bianche e riducono il rumore rispetto ai contatti metallo su metallo.
Elettronica e semiconduttori
I componenti lavorati in PEEK sono di uso comune nelle apparecchiature per la produzione di semiconduttori (movimentazione dei wafer, camere di incisione, sistemi di deposizione) dove sono richieste resistenza chimica, resistenza alle alte temperature e stabilità dimensionale nelle condizioni di processo.
Punti di forza
- La lavorazione delle materie plastiche consente di realizzare componenti di precisione a partire da blocchi di plastica tecnica massiccia senza investimenti in attrezzature: il processo ideale per lotti da 1 a 1.000 pezzi, prototipi e applicazioni che richiedono una precisione dimensionale superiore a quella garantita in modo affidabile dallo stampaggio a iniezione.
- La gestione del calore rappresenta la principale sfida tecnica: le materie plastiche presentano una bassa conduttività termica (0,1–0,4 W/m·K) e basse temperature di fusione, il che richiede l’uso di utensili affilati, velocità elevate, basse profondità di taglio e raffreddamento con getto d’aria.
- La scelta del materiale determina la tolleranza ottenibile: Il POM e il PEEK offrono la migliore stabilità dimensionale (è possibile ottenere tolleranze di ±0,010–0,020 mm); l’assorbimento di umidità del nylon limita la tolleranza a ±0,025–0,050 mm in assenza di controllo ambientale.
- I valori di CTE delle materie plastiche tecniche (50–150 µm/m·°C) sono da 4 a 10 volte superiori a quelli dell’alluminio — La temperatura di misurazione deve essere controllata e indicata (20 °C, secondo la temperatura di riferimento standard ISO 1).
- La scelta tra la lavorazione della plastica e lo stampaggio a iniezione dipende dai volumi: la lavorazione meccanica è economicamente più vantaggiosa per quantità comprese tra < 100 e 1.000 pezzi; lo stampaggio è più vantaggioso per quantità comprese tra 1.000 e 10.000 pezzi, a seconda del costo dello stampo.
- DFM per la plastica: raggio interno minimo ≥ 0,5–1,0 mm; spessore minimo della parete 1–3 mm a seconda del materiale; inserti filettati in metallo per collegamenti sottoposti a carichi elevati o soggetti a frequenti montaggi; foratura a picchiettamento per fori ciechi > 2× il diametro.
- Per i team di approvvigionamento degli OEM: specificare il tipo di materiale (non solo “plastica” o “nylon”), la temperatura di riferimento per la misurazione (20 °C), se per i materiali igroscopici si applicano le dimensioni a secco o quelle a condizione, e se è richiesto materiale sottoposto a distensione — questi sono gli elementi delle specifiche che incidono maggiormente sul rispetto delle tolleranze nei pezzi lavorati in plastica.
Domande frequenti
Quali sono i materiali più adatti alla lavorazione della plastica CNC?
Le materie plastiche tecniche più comunemente lavorate sono il POM (Delrin/acetal — la migliore stabilità dimensionale e lavorabilità per componenti meccanici di precisione), il PEEK (la massima resistenza alle temperature e agli agenti chimici per applicazioni aerospaziali e mediche), il nylon PA6/PA66 (la migliore resistenza all’usura per parti scorrevoli e rotanti, ma igroscopico), l’ABS (costo più contenuto, ideale per prototipi e involucri non strutturali) e il policarbonato (la massima resistenza agli urti e trasparenza ottica per coperture trasparenti). La scelta del materiale deve essere adeguata al carico meccanico, alla temperatura, all’ambiente chimico e ai requisiti di precisione dimensionale dell’applicazione. Basare la scelta esclusivamente sul costo comporta spesso malfunzionamenti.
Quali tolleranze è possibile ottenere nella lavorazione della plastica?
La lavorazione standard della plastica CNC raggiunge una tolleranza generale di ±0,050 mm per la maggior parte delle tecnopolimeri. La lavorazione di precisione di materiali dimensionalmente stabili (POM, PEEK) raggiunge una tolleranza di ±0,010–0,020 mm in condizioni controllate di temperatura e fissaggio. L’assorbimento di umidità del nylon limita la tolleranza raggiungibile a circa ±0,025–0,050 mm in assenza di un controllo ambientale completo. La tolleranza raggiungibile dipende dal coefficiente di dilatazione termica (CTE) del materiale, dall’assorbimento di umidità, dalla qualità del sistema di fissaggio e dalla stabilità della temperatura dell’ambiente di lavorazione — non semplicemente dalla precisione meccanica della macchina. Per i componenti in plastica con tolleranze strette, specificare la misurazione a una temperatura di riferimento di 20 °C e indicare se si applicano le dimensioni a secco o condizionate.
Quando è preferibile optare per la lavorazione dei materiali plastici anziché per lo stampaggio a iniezione?
Scegliere la lavorazione della plastica quando: il volume di produzione è basso (in genere < 1.000 pezzi); il progetto è in evoluzione e sono necessarie iterazioni rapide senza costi di modifica dello stampo; i requisiti di precisione dimensionale superano quelli che il ritiro da stampaggio è in grado di garantire in modo affidabile (la lavorazione meccanica raggiunge ±0,010–0,050 mm contro i ±0,1–0,5 mm dello stampaggio); l’applicazione richiede una plastica tecnica ad alte prestazioni (PEEK, PTFE, UHMWPE) non disponibile nella forma stampata richiesta; oppure la geometria del pezzo presenta caratteristiche incompatibili con lo stampaggio (assenza di smussature, sottosquadri, caratteristiche interne che richiedono azioni laterali complesse). Scegliere lo stampaggio a iniezione quando il volume supera il punto di pareggio e il progetto è sufficientemente stabile da giustificare l’investimento negli stampi.
Quali sono le principali sfide nella lavorazione delle materie plastiche?
Le principali sfide riguardano la gestione termica (le materie plastiche si ammorbidiscono a temperature relativamente basse, richiedendo utensili affilati e raffreddamento ad aria per evitare la fusione delle superfici), l’instabilità dimensionale dovuta all’elevato coefficiente di dilatazione termica (CTE) (le materie plastiche tecniche si dilatano da 4 a 10 volte di più rispetto all’alluminio per ogni grado di variazione di temperatura), l’assorbimento di umidità nei materiali igroscopici (il nylon assorbe 2–9% di umidità, causando un’espansione dimensionale che influisce sui pezzi dopo la lavorazione) e la deformazione dovuta al rilascio delle tensioni residue (la rimozione asimmetrica del materiale libera le tensioni interne nel pezzo grezzo, causando la deformazione di parti sottili e lastre se non lavorate con passate bilanciate).
In pratica, in che modo la lavorazione della plastica differisce da quella dei metalli?
La lavorazione della plastica prevede velocità del mandrino più elevate (15.000–25.000+ giri/min) poiché la plastica si ammorbidisce anziché indurirsi per deformazione plastica; una maggiore velocità di taglio riduce il tempo di contatto e la temperatura dei trucioli. Il getto d’aria o il taglio a secco sostituiscono il raffreddamento a flusso continuo, poiché i refrigeranti a base acquosa possono far gonfiare le plastiche igroscopiche. Il fissaggio richiede attenzione poiché le materie plastiche si deformano sotto carichi di serraggio puntuali che i metalli sopportano facilmente. Le specifiche di tolleranza devono tenere conto del coefficiente di dilatazione termica (CTE) e degli effetti dell’umidità, che sono trascurabili nella lavorazione dei metalli. La geometria dell’utensile richiede angoli di spoglia positivi e affilati e scanalature levigate per ridurre l’attrito e impedire l’adesione della plastica: la geometria che funziona bene per il metallo spesso produce risultati insoddisfacenti nella lavorazione della plastica.
Redatto dal team di ingegneri di CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC di componenti in POM, PEEK, nylon, ABS, policarbonato, PTFE e UHMWPE per applicazioni nei settori aerospaziale, medico, dei semiconduttori, della robotica e della produzione industriale OEM. Riferimenti tecnici: ISO 1043 (Sistema di designazione delle materie plastiche), ASTM D638 (Proprietà di trazione delle materie plastiche), ISO 10993 (Valutazione biologica — Biocompatibilità del PEEK), ISO 1 (Temperatura di riferimento standard per le misurazioni geometriche).
Siete alla ricerca di componenti in plastica lavorati con precisione CNC?
Noi di CMS lavoriamo POM, PEEK, nylon, ABS, policarbonato, PTFE e altre materie plastiche tecniche con tolleranze ristrette, fornendo consulenza sulla scelta dei materiali, revisione DFM per lo spessore delle pareti e i requisiti relativi agli inserti filettati, nonché certificazione delle misure a una temperatura di riferimento di 20 °C. Ogni lavoro di lavorazione delle materie plastiche prevede una verifica del tipo di materiale, dei requisiti di equilibratura dell’umidità e delle esigenze di distensione prima dell’inizio della produzione.
[Richiedi una valutazione DFM e un preventivo per la lavorazione della plastica →]


