
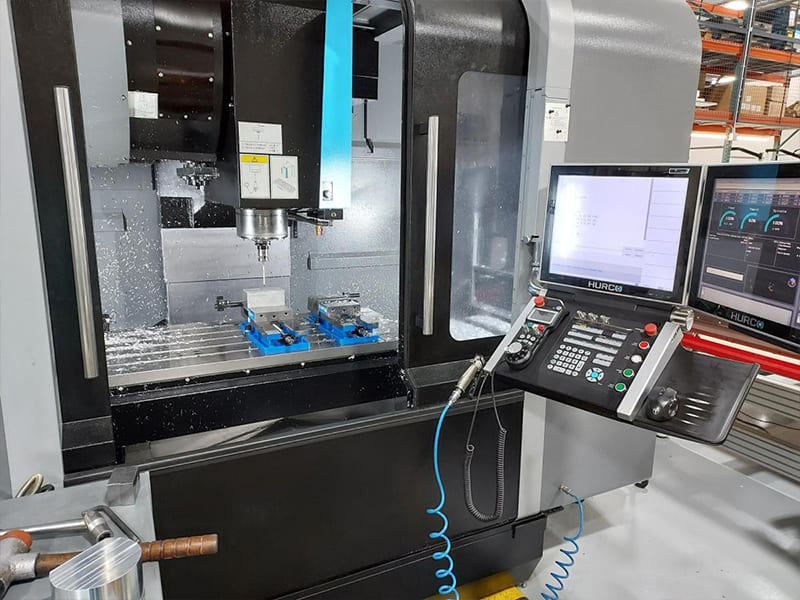
Bir işleme atölyesi, 3 eksenli bir VMC'de 4 ayrı bağlama gerektiren 6 yüzeyli bir alüminyum gövde için fiyat teklifi veriyor — her yüzey için çevir, yeniden bağla, yeniden sıfırla. Toplam bağlama süresi: parça başına 45 dakika. Yeniden konumlandırmadan kaynaklanan tolerans yığılması, karşı yüzeylerdeki özellikler arasında ±0,05 mm sapma oluşturuyor. 5-axis VMC'ye geçildiğinde 6 yüzeyin tamamı tek bağlamada işleniyor — bağlama süresi 8 dakikaya düşüyor, yüzeyler arası tolerans ±0,015 mm'ye sıkılaşıyor ve parça başı maliyet 35% azalıyor. 5-axis makinenin saat ücreti 3 kat daha fazla, ancak 3 bağlamanın ortadan kalkması bu farkı fazlasıyla telafi ediyor. CNC programlarında VMC seçimini ve bağlama stratejisini düzenli olarak optimize ediyoruz. Dikey işleme merkezi (VMC), dikey yönlendirilmiş iş miline sahip bir CNC frezeleme platformudur — takımlar iş parçasına yukarıdan yaklaşır. Frezeleme, delme, kılavuz çekme ve raybalama işlemlerini otomatik takım değiştirme ile tek bir otomatik bağlamada birleştirir ve neredeyse tüm imalat sektörlerinde hassas prizmatik parçalar için en yaygın kullanılan CNC platformu haline getirir.
Bu kılavuz, VMC'lerin nasıl çalıştığını, ana bileşenlerini, türlerini (3 eksenden 5-axis'ye), temel CNC freze makineleri ve yatay işleme merkezleriyle karşılaştırmasını, uygun parçaları ve malzemeleri, seçim için temel özellikleri, takım sistemlerini, maliyet faktörlerini, avantajları ve sınırlamaları ve pratik bir karar çerçevesini kapsar.
VMC Nasıl Çalışır
Bir VMC, CNC kontrolü altında dönen bir iş mili ile üç doğrusal ekseni (X, Y, Z) koordine eder. İş mili, kesici takımları (parmak frezeler, matkaplar, kılavuzlar) kontrollü hızlarda (tipik olarak 3.000–24.000+ RPM) tutar ve döndürür. İş tezgahı X (sol-sağ) ve Y (ön-arka) yönünde hareket ederken, iş mili Z (yukarı-aşağı) yönünde hareket ederek takımı bağlanmış iş parçasına hassas şekilde konumlandırır.
Talaş kaldırma, dönen takımın programlanmış takım yolları (G-kodu) boyunca iş parçasına temas etmesiyle gerçekleşir. Soğutma sıvısı ısıyı azaltır, takım ömrünü uzatır ve yüzey kalitesini iyileştirir. Otomatik takım değiştirici (ATC), takımlar arasında geçiş yapar — magazinde tipik olarak 16–60+ takım bulunur — böylece manuel müdahale olmadan tek bağlamada birden fazla işlemin (yüzey frezeleme, cep açma, delme, kılavuz çekme, raybalama) yapılmasını sağlar.
Hassasiyet kabiliyeti: Modern VMC'lerde ±0,01 mm veya daha iyisi standarttır ve tekrarlanabilirlik üretim partileri boyunca tutarlı ölçüler sağlar. Üretim verilerimize göre, VMC programlarımız alüminyum ve çelikteki hassas özelliklerin yaklaşık 90%'inde ±0,01 mm elde ediyor — daha sıkı tolerans gerektiren kalan 10% ise taşlama veya işlem sonrası bitirme kullanıyor.
Ana Bileşenler
| Bileşen | İşlev | Seçim Etkisi |
|---|---|---|
| Mil | Takımları döndürür (hız + tork) | Malzeme kabiliyetini ve yüzey kalitesini belirler |
| İş tezgahı | İş parçasını/fikstürleri destekler | Maksimum parça boyutunu ve ağırlığını tanımlar |
| ATC | Takımları otomatik olarak değiştirir | Çevrim süresini ve çoklu operasyon kabiliyetini etkiler |
| CNC kontrol | G-kodu programlarını yürütür | Doğruluğu ve programlama verimliliğini kontrol eder |
| Takım tutucu (BT/CAT/HSK) | Takımı iş miline bağlar | Rijitliği ve yüksek hız stabilitesini etkiler |
| Soğutma sistemi | Soğutma sıvısını kesim bölgesine iletir | Takım ömrünü ve talaş tahliyesini iyileştirir |
Mil
Performans çekirdeği. Hız aralığı malzeme uygunluğunu belirler: genel işleme için 8.000–12.000 RPM, yüksek hızlı alüminyum işleri için 15.000–24.000+ RPM. Düşük RPM'de tork, çelik kaba işleme için kritiktir — yeterli torku olmayan yüksek RPM'li bir iş mili ağır kesimlerde zorlanır. Atölye deneyimimize göre, iş mili tork eğrisini gerçek malzeme karışımına uyarlamak, maksimum RPM spesifikasyonundan daha önemlidir — alüminyum için optimize edilmiş 20.000 RPM'lik bir iş mili, 2 kat torkla 8.000 RPM'nin çok daha verimli olacağı paslanmaz çelik programlarında yetersiz kalır.
Takım Tutucular
BT/CAT (genel amaçlı): Sağlam, yaygın olarak bulunabilir, maliyet etkin. Genel frezeleme ve delme için standarttır. HSK (yüksek performans): İçi boş sap ile çift konik + yüzey teması. Yüksek RPM'de üstün rijitlik, daha iyi salgı kontrolü. Yüksek hızlı alüminyum bitirme ve sıkı toleranslı işler için tercih edilir. Takım tutucu rijitliği doğrudan tırlama, takım ömrü ve elde edilebilir yüzey kalitesini etkiler.
ATC Sistemleri
Şemsiye/döner tip: İş mili kafasının yanında basit disk. Daha düşük maliyet, daha yavaş takım değişimi, daha az takım. Basit parçalar için uygundur. Yan montajlı kol tipi: Salınım kollu ayrı magazin. Daha hızlı talaştan talaşa süresi, 24–60+ takım kapasitesi. Karmaşık çoklu operasyonlu parçalar ve üretim ortamları için daha iyidir.
VMC Türleri
| Tip | Konfigürasyon | En Uygun Olan | Ödünleşim |
|---|---|---|---|
| 3 eksen | X, Y, Z | Plakalar, braketler, basit parçalar | Çok yüzeyli işler için birden fazla bağlama |
| 4 eksen | X, Y, Z + döner A | Silindirik parçalar, yan özellikler | Sınırlı karmaşık açılar |
| 3+2 eksen | X, Y, Z + indeksli döndürme | Çok yüzeyli parçalar, açılı özellikler | Eşzamanlı kontur işleme yok |
| Tam 5-axis | Sürekli X, Y, Z + A, B/C | Havacılık, impellerler, serbest form | Daha yüksek maliyet + programlama |
3 eksen temel standarttır — en yaygın kullanılan, en düşük maliyetli, bir veya iki yüzeyden işlenen prizmatik parçalar için idealdir. 4 eksen silindirik parçalar ve yan özellikler için yeniden bağlamadan döner indeksleme ekler. 3+2 (konumsal 5-axis) parçayı bileşik açılarda konumlandırır, ardından 3 eksende işler — çok yüzeyli parçalarda kurulumları önemli ölçüde azaltır. Tam 5-axis tüm eksenlerin eşzamanlı hareketini sağlar — karmaşık serbest form yüzeyler (impellerler, türbin kanatları, aerodinamik bileşenler) için gereklidir.
Seçim mantığı: Basit düz parçalar → 3 eksen. Döndürme gerektiren parçalar → 4 eksen. Çok yüzeyli hassasiyet → 3+2. Karmaşık serbest form yüzeyler → tam 5-axis. Sık karşılaştığımız bir tuzak: yalnızca 3+2 kabiliyeti gerektiren parçalar için 5-axis belirtmek — tam 5-axis, eşzamanlı kontur işleme geometrik olarak gerekli olmadığında fayda sağlamadan programlama karmaşıklığı ve makine maliyeti ekler.
VMC vs Temel CNC Freze
| Aspect | VMC | Temel CNC Freze |
|---|---|---|
| Otomasyon | Yüksek (ATC, program güdümlü) | Daha düşük (genellikle manuel takım değişimi) |
| Takım değişimi | Otomatik (16–60+ takım) | Manuel veya yarı otomatik |
| Çoklu operasyon | Tek kurulumda frezeleme + delme + kılavuz çekme | Genellikle birden fazla kurulum gerektirir |
| İçin en iyisi | Seri üretim, karmaşık parçalar | Basit parçalar, prototipleme |
Tüm VMC'ler CNC freze makineleridir — ancak tüm CNC frezeler işleme merkezi değildir. VMC, üretim düzeyinde verim ve tutarlılık sağlayan otomatik takım değişimi, kapalı işleme alanı ve çoklu operasyon kabiliyeti ekler.
VMC vs Yatay İşleme Merkezi (HMC)
| Faktör | VMC | HMC |
|---|---|---|
| İş mili yönelimi | Dikey (yukarıdan aşağıya) | Yatay (yandan yaklaşım) |
| Kurulum maliyeti | Daha düşük | Daha yüksek |
| Çipin çıkarılması | Orta (talaş birikir) | Daha iyi (yerçekimi destekli) |
| Çok taraflı işleme | Yeniden fikstürleme veya 4/5-axis gerektirir | Güçlü (palet + mezar taşı) |
| Otomasyon | Standart | Genellikle palet değiştiriciler içerir |
| İçin en iyisi | Düşük-orta hacim, esneklik | Yüksek hacim, çok yüzeyli parçalar |
VMC avantajları: Daha düşük ekipman ve kurulum maliyeti. Daha iyi operatör görünürlüğü ve erişimi. Yüksek karışımlı üretim için daha hızlı kurulum değişiklikleri. Daha kompakt ayak izi. HMC avantajları: Üstün talaş tahliyesi (yerçekimi talaşları temizler). Mezar taşı fikstürleriyle daha iyi çok yüzeyli erişim. Palet değiştiriciler neredeyse sürekli üretim sağlar. Hacim üretiminde daha yüksek iş mili kullanımı. Üretim verilerimize göre, VMC'ler CNC frezeleme programlarımızın yaklaşık 80%'sini karşılar — esneklik, daha düşük maliyet ve yeterli hassasiyet kombinasyonu prizmatik parça gereksinimlerinin büyük çoğunluğunu kapsar. HMC'ler öncelikle palet otomasyonu ve talaş yönetiminin ölçülebilir parça başı maliyet avantajı sağladığı yüksek hacimli çok yüzeyli üretim için gerekçelendirilir.
Parçalar ve Malzemeler
Tipik Parçalar
| Endüstri | Parçalar | Neden VMC |
|---|---|---|
| Otomotiv | Braketler, muhafazalar, fikstürler | Hızlı çoklu operasyon işleme |
| Havacılık ve Uzay | Yapısal plakalar, prototipler | Yüksek hassasiyet, alüminyum uzmanlığı |
| Tıbbi | Enstrüman parçaları, muhafazalar | Sıkı toleranslar (±0,01 mm) |
| Elektronik | Isı emiciler, mahfazalar | Yüzey kalitesi + ince cidar kabiliyeti |
| Endüstriyel | Taban plakaları, adaptörler, bloklar | Tek kurulumda esnek operasyonlar |
VMC'ler prizmatik geometride üstündür — düz yüzeyler, cepler, kanallar, delinmiş/kılavuz çekilmiş delik desenleri ve konturlu profiller. Tek kurulumda çoklu operasyon kabiliyeti (frezeleme + delme + kılavuz çekme + raybalama) hizalama hatasını ve teslim süresini azaltır.
Malzemeler
| Malzeme | VMC Uygunluğu | Notlar |
|---|---|---|
| Alüminyum (6061/7075) | Mükemmel | Yüksek hız, mükemmel yüzey, en düşük maliyet |
| Karbon çeliği (1045, 4140) | İyi | Kararlı kesim, kaplamalı karbür takımlar |
| Paslanmaz çelik (304/316) | İyi | Daha düşük hızlar, güçlü soğutma sıvısı gerekli |
| Titanyum | Orta | Düşük hız, yüksek tork, sıkı ısı kontrolü |
| Pirinç / Bakır | İyi | Yumuşak, çapakları yönetin |
| Mühendislik plastikleri | İyi | Isı ve bağlama deformasyonunu yönetin |
Temel Özellikler
| Şartname | Neden Önemli |
|---|---|
| X/Y/Z hareket mesafesi | Maksimum parça zarfı |
| Tezgah boyutu ve yükü | Fikstür kapasitesi ve maksimum ağırlık |
| İş mili hızı (RPM) | Malzeme kabiliyeti (Al vs çelik) |
| İş mili torku (Nm) | Sert malzemelerde kaba işleme kabiliyeti |
| Takım magazini kapasitesi | Çoklu operasyon karmaşıklığı |
| Konik tipi (BT/CAT/HSK) | Rijitlik ve hız kabiliyeti |
| Konumsal doğruluk | Ulaşılabilir toleranslar |
| Soğutma sıvısı (sel vs TSC) | Derin delik ve ısıya hassas operasyonlar |
Spesifikasyon eşleştirme kuralı: İş mili hızını malzeme karışımına uygun seçin (alüminyum → yüksek RPM, çelik → yüksek tork). En büyük parçaların üzerinde 20–30% pay bırakarak hareket mesafesi seçin. Takım magazini boyutunu parça başına operasyon sayısına göre seçin. İş mili içi soğutma (TSC) derin delme ve paslanmaz/titanyum işleri için gereklidir.
Maliyet Faktörleri
| Etken | Etki |
|---|---|
| Malzeme | Daha sert = daha yavaş = daha pahalı |
| İşleme süresi | Birincil maliyet etkeni |
| Kurulum sayısı | Daha fazla kurulum = daha yüksek işçilik + hizalama maliyeti |
| Takımlar | Özel takımlar maliyeti artırır |
| Tolerans / yüzey kalitesi | Daha sıkı = daha yavaş bitirme geçişleri |
| Parti boyutu | Daha yüksek hacim = daha düşük parça başı maliyet |
| Makine tipi | 5-axis saat başına daha pahalıdır ancak toplamı düşürebilir |
Temel maliyet içgörüsü: Makine saatlik ücreti × çevrim süresi + kurulum maliyeti ÷ parti boyutu = parça başı maliyet. Saat başına en ucuz makine her zaman en ucuz parçaları üretmez — saatlik ücretin 2 katıyla 3 kurulumu ortadan kaldıran bir 5-axis VMC, karmaşık çok yüzeyli bileşenlerde genellikle daha düşük parça başı maliyet sunar. Teslim ettiğimiz projelerde, DFM ile optimize edilmiş parçalar (daha az kurulum, standart yarıçaplar, gerçekçi toleranslar) aşırı mühendislik tasarımlara kıyasla VMC işleme maliyetini tutarlı şekilde –35% azaltır.
Avantajlar ve Sınırlamalar
| Avantajlar | Sınırlamalar |
|---|---|
| Prototipler ve partiler için esnek | İş parçası üzerinde talaş birikimi |
| Daha düşük kurulum ve ekipman maliyeti | Çok yönlü parçalar yeniden bağlama gerektirir (3 eksenli) |
| İyi operatör görüşü/erişimi | Derin boşluklar takım erişimine meydan okur |
| Geniş malzeme uyumluluğu | Paletli HMC'ye göre daha düşük otomasyon |
| Hassas frezeleme kabiliyeti | Parça yüksekliği mil boşluğu ile sınırlıdır |
Karar Kılavuzu
| Durum | Öneri |
|---|---|
| Prizmatik parçalar (plakalar, braketler) | VMC (3 eksenli) |
| Prototip / düşük hacim | VMC |
| Çok yüzeyli özellikler | 4 eksenli veya 5-axis VMC |
| Yüksek hacimli çok yüzeyli üretim | HMC ile karşılaştırın |
| Derin boşluk / talaş endişeleri | VMC soğutucuyu optimize edin veya HMC düşünün |
| Karmaşık serbest formlu yüzeyler | Tam 5-axis VMC |
| Maliyet hassasiyetli, standart geometri | DFM optimizasyonlu 3 eksenli VMC |
DFM İpuçları
Cep derinliğini kontrol edin: Derin boşluklar uzun takımlar gerektirir → titreşim, daha yavaş kesim, daha yüksek maliyet. Mümkün olduğunda derinlik-genişlik oranını ≤4:1 tutun. Standart yarıçaplar kullanın: İç köşe yarıçaplarını standart parmak freze boyutlarıyla (R3, R5) eşleştirin. Keskin iç köşeler yavaş işleme veya EDM gerektirir. Kurulumları en aza indirin: Özellikleri bir veya iki yüzeyden işlenecek şekilde hizalayın. Daha az kurulum = daha iyi doğruluk + daha düşük maliyet. İnce duvarları yönetin: Fonksiyon gerektirmedikçe 1,0–1,5 mm altındaki duvarlardan kaçının — ince özellikler kesme kuvvetleri altında deforme olur. Gerçekçi toleranslar belirtin: Genel özellikler için ±0,05 mm, yalnızca geçme veya fonksiyon gerektirdiğinde ±0,01 mm. Aşırı toleranslandırma, fonksiyonel fayda sağlamadan bitirme süresini ve muayene maliyetini artırır.
Sonuç
Dikey işleme merkezi, hassas prizmatik parçalar için en çok yönlü ve en yaygın kullanılan CNC platformudur — frezeleme, delme, kılavuz çekme ve raybalama işlemlerini otomatik tek kurulumlu operasyonda birleştirir. Basit braketler için 3 eksenliden havacılık serbest formlu yüzeyleri için tam 5-axis'ye kadar, VMC konfigürasyonları parça karmaşıklığı ve üretim hacmine uyacak şekilde ölçeklenir.
Maliyet, yalnızca makine tipiyle değil; çevrim süresi, kurulum sayısı, malzeme ve tolerans tarafından belirlenir. DFM optimizasyonu (standart yarıçaplar, kontrollü cep derinliği, gerçekçi toleranslar, en aza indirilmiş kurulumlar) tipik programlarda –35% maliyet düşüşü sağlar. Düşük-orta hacimlerde çoğu hassas CNC parça için, doğru seçilmiş bir VMC, doğruluk, esneklik ve maliyet verimliliğinin optimal dengesini sunar. Doğru VMC konfigürasyonunu seçme veya parçalarınızı VMC işleme için optimize etme konusunda yardıma mı ihtiyacınız var? DFM incelemesi, süreç planlaması ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Dikey işleme merkezi nedir?
Dikey milli bir CNC frezeleme platformu — takımlar iş parçasına yukarıdan yaklaşır. Frezeleme, delme, kılavuz çekme ve raybalamayı otomatik takım değiştirme ile tek otomatik kurulumda birleştirir. Hassas prizmatik parçalar için en yaygın kullanılan CNC platformu.
VMC vs HMC — hangisini seçmeliyim?
Esneklik, daha düşük maliyet ve düşük-orta hacimli üretim için VMC. Palet otomasyonu ve üstün talaş tahliyesi ile yüksek hacimli çok yüzeyli üretim için HMC. VMC'ler tipik CNC frezeleme işlerinin ~%'sini gerçekleştirir.
Bir VMC hangi parçaları yapabilir?
Braketler, mahfazalar, plakalar, fikstürler, kalıplar, soğutucular, tıbbi bileşenler ve cepler, delikler ve düz yüzeyler içeren herhangi bir prizmatik geometri. Alüminyum, çelik, paslanmaz, titanyum ve mühendislik plastiklerinde çalışır.
3 eksenli vs 5-axis — 5-axis ne zaman mantıklıdır?
Parçanın sıkı yüzeyler arası tolerans gerektiren çoklu yüzeylerde özellikleri olduğunda veya karmaşık serbest formlu yüzeyler olduğunda. 5-axis kurulumları ortadan kaldırır ve doğruluğu artırır. Basit düz parçalar için 3 eksenli daha maliyet etkindir. 3+2 konumlandırma aynı sonucu elde ettiğinde 5-axis belirtmeyin.
VMC işleme maliyeti nasıl düşürülür?
Kurulumları en aza indirin (tek yüzey erişimi için tasarlayın). Standart iç yarıçaplar kullanın. Cep derinliğini kontrol edin. Sıkı toleransları yalnızca fonksiyonel özelliklerde belirtin. Uygun malzeme seçin (alüminyum paslanmazdan 2–3× daha hızlı işlenir). Üretim öncesi DFM incelemesi tipik olarak –35% tasarruf sağlar.


