
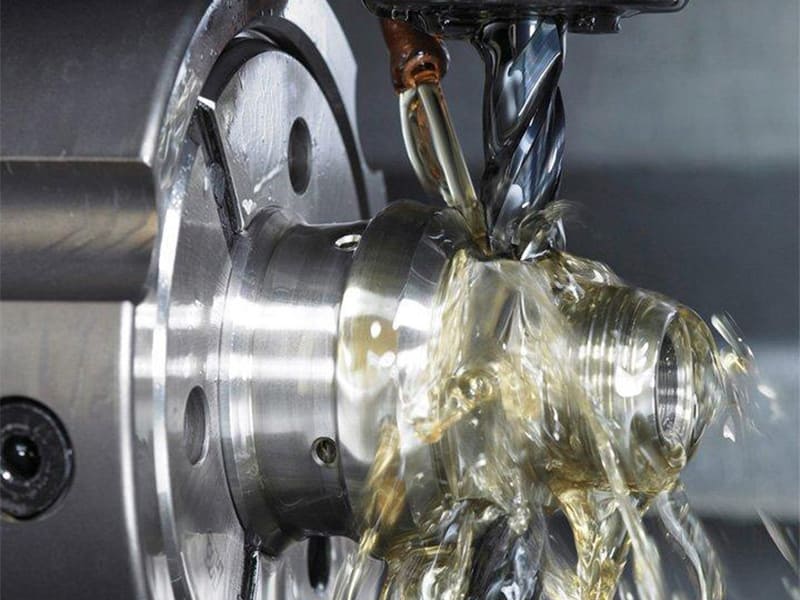
Aynı CNC işinde bir kesme sıvısını başka biriyle değiştirirseniz, takım ömründe 30–40%’lik bir fark, yüzey kalitesinde ölçülebilir değişiklikler ve parçaları tolerans sınırlarının dışına iten boyutsal sapmalar görebilirsiniz. Atölyelerin haftalarca takım aşınması sorunlarının peşinden koştuğunu gördük; ancak asıl sorunun, kesici uç kalitesi ya da ilerleme hızı ve devri değil, bozulmuş kesme sıvısı konsantrasyonu olduğunu fark ettik. Peki kesme sıvısı gerçekte nedir? Sadece soğutma suyu değildir. Takım davranışını, yüzey bütünlüğünü ve üretim ekonomisini doğrudan etkileyen işlevsel bir proses değişkenidir.
Bu makale, kesme sıvısını mühendislik ve üretim perspektifinden ele almaktadır: kesme sıvısının işlevi, takım-talaş arayüzünde nasıl çalıştığı, başlıca sıvı türleri ve bunların avantaj-dezavantajları, sıvıların malzemelere ve işlemlere nasıl uyarlanacağı, CNC sistemlerindeki dağıtım yöntemleri, sağlık ve çevreyle ilgili hususlar ile gelişmiş optimizasyon stratejileri. İster takım ömrü sorunlarını gideren bir üretim mühendisi, ister yüzey kalitesi beklentilerini belirleyen bir tasarımcı, ister üretim maliyetini etkileyen faktörleri değerlendiren bir satın alma sorumlusu olun, istikrarlı ve öngörülebilir bir CNC işleme için kesme sıvısını sistem düzeyinde anlamak hayati önem taşır.
Kesme Sıvısı Nedir ve Ne İşe Yarar?
Tanım
Kesme sıvısı (işleme soğutma sıvısı olarak da bilinir), metal kesme işlemi sırasında takım-talaş-iş parçası arayüzüne verilen sıvı veya yarı sıvı bir ortamdır. Amacı, sıcaklığı düşürmenin çok ötesine uzanır. Etkili bir kesme sıvısı, işlemin en yüksek enerjili bölgesi olan kesme bölgesinde ısı oluşumunu, sürtünmeyi, talaş akışını ve yüzey kimyasını kontrol eder.
En önemli fark şudur: Kesme sıvısı, sadece genel çalışma alanını kaplamakla kalmamalı, tam olarak kesme işleminin gerçekleştiği noktaya ulaşmalıdır. Performans, dağıtım yöntemine, basınca, kimyasal bileşime ve hem takım malzemesi hem de iş parçası alaşımıyla uyumluluğa bağlıdır.
Temel İşlevler
| İşlev | Mühendislik Rolü | Ele Alınan Sorunlar |
|---|---|---|
| Soğutma | Takımdan ve iş parçasından ısıyı uzaklaştırır | Aletin yumuşaması, ısıl bozulma |
| Yağlama | Takım-talaş arayüzündeki sürtünmeyi azaltır | Yükseltilmiş kenar, hızlı yan yüzey aşınması |
| Çipin çıkarılması | Kesme bölgesinden talaşları temizler | Yeniden kesim, yüzey hasarı |
| Korozyon koruması | Parçaların ve makinelerin oksitlenmesini önler | Pas, yüzey kirliliği |
Bu işlevler birbiriyle yakından ilişkilidir. Soğutma yeterli görünse bile yetersiz yağlama kesme kuvvetlerini artırır. Yetersiz talaş tahliyesi ise her ikisinin de sağladığı faydaları ortadan kaldırır. Bu nedenle kesme sıvısı seçimi, ikincil bir aksesuar seçimi değil, proses düzeyinde alınması gereken bir karardır.
Kesme Sıvıları Nasıl Çalışır? Soğutma, Yağlama ve Triboloji
İşlemede Isı Oluşumu
Kesme işlemi sırasında ısı, iki ana kaynaktan kaynaklanır. Kesme enerjisi, talaş oluşum bölgesi içinde kesme deformasyonu yoluyla ısıya dönüşür. Takım-talaş ve takım-iş parçası arayüzlerindeki sürtünme, özellikle alüminyum veya östenitik paslanmaz çelikler gibi yapışkan malzemelerde ek termal yük oluşturur.
Yüksek hızlı CNC işleme sırasında, iş parçasının genel kısmı çok daha düşük sıcaklıkta kalsa da, belirli bölgelerde arayüz sıcaklıkları 700–900 °C’yi aşabilir. Kesme sıvısı, ısıyı kesme kenarından uzaklaştırarak termal yumuşamayı azaltır ve boyutsal sapmayı sınırlar.
Takım-Talaş Arayüzünde Yağlama
İşlemede yağlama, basit akışkan akışı değil, tribolojik rejimlere göre gerçekleşir. Sınır yağlaması baskındır — takım yüzeyinde doğrudan ince bir kimyasal film oluşur ve bu da aşırı basınç altında metal-metal teması azaltır. Hidrodinamik yağlama, yüksek temas basıncı nedeniyle sınırlı bir rol oynar, ancak daha düşük yük bölgelerinde talaş akışına katkıda bulunur.
Yüzey aktif katkı maddeleri, iş parçası malzemesinin yüzey enerjisini de azaltabilir (Rehbinder etkisi); bu da talaş oluşumunu kolaylaştırır ve arayüzdeki kesme kuvvetlerini düşürür.
EP ve Aşınma Önleyici Katkı Maddeleri
Aşırı yükler altında, kesme sıvıları EP (Aşırı Basınç) katkı maddelerine — genellikle kükürt, fosfor veya klor bileşiklerine — dayanır. Bu maddeler, sıcak metal yüzeylerle kimyasal olarak reaksiyona girerek koruyucu sınır filmleri oluşturur. Sonuç olarak, yan yüzey ve krater aşınması azalır, kenar birikintisi önlenir ve zorlu koşullarda takım ömrü uzar.
Bununla birlikte, katkı maddesi kimyası uygulamanın özelliklerine uygun olmalıdır. Aşırı reaktivite, takım kaplamalarına zarar verebilir veya iş parçası yüzeylerinde lekelere neden olabilir — bu, sadece tedarikçinin önerileriyle değil, mühendisliksel bir değerlendirme gerektiren bir dengeleme meselesidir.
Kesme Sıvılarının Başlıca Türleri
Her bir tip, yağlama, soğutma, temizlik ve proses kontrolü arasında farklı bir dengeyi temsil eder.
Saf Yağlar (Konsantre Yağlar)
Mineral yağ bazlı ve EP katkı maddeleri içeren, su bazlı olmayan sıvılar. Bu sıvılar, diş açma, broşlama ve dişli kesme gibi düşük hızda ve yüksek yük altında gerçekleştirilen işlemlerde mükemmel yağlama sağlar. Bununla birlikte, ısı dağılımı zayıftır ve duman/sis riski daha yüksektir. Soğutmadan çok yağlamanın daha önemli olduğu durumlarda, saf yağları tercih edin.
Çözünür Yağlar ve Emülsiyonlar
Yağ-su emülsiyonları, yağlama ve soğutma arasında denge sağlar. Genel CNC frezeleme ve tornalama işlemleri için en çok yönlü seçenektir. Önemli bir faktör: konsantrasyon kontrolü. Çok düşük konsantrasyon korozyona ve yetersiz yağlamaya neden olur. Çok yüksek konsantrasyon ise kalıntı bırakır ve soğutmayı azaltır. Atölye deneyimlerimize göre, konsantrasyon sapması, emülsiyonla ilgili işleme sorunlarının en yaygın tek nedenidir.
Sentetik ve Yarı Sentetik Sıvılar
Sentetik sıvılar mineral yağ içermez. Yarı sentetikler ise az miktarda yağ içeriğini sentetik kimyasal bileşenlerle harmanlar. Her ikisi de mükemmel termal kararlılık, temizlik ve tutarlılık sunar; bu özellikleri, yüksek hızlı CNC ve otomatik üretim için idealdir. Bunun karşılığında, doğal yağlama özelliği daha düşüktür ve bu nedenle ağır kesme işlemleri için genellikle EP katkı maddeleri gerekir.
MQL (Asgari Miktarda Yağlama)
MQL, mikro dozlarda yağlayıcıyı doğrudan kesme bölgesine ulaştırır. Sıvı tüketimini ve temizlik ihtiyacını en aza indirir; alüminyum işleme ve son işlem operasyonlarında iyi sonuç verir. Bununla birlikte, MQL çok sınırlı bir soğutma sağlar ve ısı yükü yüksek malzemeler veya ağır kesimler için uygun değildir.
| Sıvı Türü | Soğutma | Yağlama | Temizlik | En Uygun Olan |
|---|---|---|---|---|
| Tek bileşenli yağlar | Düşük | Çok yüksek | Düşük | Delik açma, broşlama |
| Çözünür yağlar | Yüksek | Orta | Orta | Genel CNC işleme |
| Yarı sentetik | Yüksek | Orta | Yüksek | Yüksek hızlı CNC |
| Sentetik | Çok yüksek | Daha düşük | Çok yüksek | Otomatik üretim |
| MQL | Çok düşük | Hedefli | Çok yüksek | Hafif kesim, alüminyum |
Kesme Sıvısı Seçiminin CNC Performansını Nasıl Etkilediği
Takım Ömrü ve Aşınma
Kesme sıvısı sürtünmeyi ve yerel ısı oluşumunu kontrol edemediğinde takım aşınması hızlanır. Yetersiz yağlama durumunda aşındırıcı aşınma ve yan yüzey aşınması artar. Kenar çatlaması, düzensiz soğutmanın yol açtığı termal şoktan kaynaklanır. Yağlama bileşimi, alüminyum veya paslanmaz çelik gibi sünek malzemelerle uyumlu olmadığında kenar birikintisi (BUE) oluşur.
Üretim verilerimize göre, 316L paslanmaz çelik işlerinde genel amaçlı bir emülsiyondan uygun şekilde eşleştirilmiş yarı sentetik bir sıvıya geçilmesi, kesme parametrelerinde herhangi bir değişiklik yapılmaksızın kesici uç ömrünü yaklaşık 35% uzattı.
Yüzey Kalitesi ve Bütünlüğü
Kesme sıvısı, yüzey kalitesini doğrudan etkiler. Daha iyi yağlama, yırtılma ve bulaşmayı azaltarak Ra değerlerini düşürür. Etkili soğutma, sertliği değiştirebilen veya kalıntı gerilime yol açabilen ısıdan etkilenen yüzey katmanlarını sınırlar. Sıvının performansının yetersiz olması, aynı parametreler kullanıldığında bile genellikle aynı parti içinde tutarsız yüzey kalitesi ortaya çıkarır.
Boyutsal Doğruluk
Aşırı ısı, takımın uzamasına, iş parçasının genleşmesine ve sabitleme tertibatının deforme olmasına neden olur. Uygun soğutma sıvısı seçimi, kesme sıcaklığını sabit tutar ve uzun iş döngüleri sırasında termal sapmayı en aza indirir. Yüksek hassasiyetli işlemede, sıvının performansı zamanla düşerse, küçük sıcaklık dalgalanmaları bile tolerans sınırlarını aşabilir.
Farklı Malzemeler İçin Hangi Kesme Sıvıları En Etkili Sonuç Verir?
Çelik ve Alaşımlı Çelik
Genel tornalama ve frezeleme işlemleri için çözünür yağlar. Daha yüksek hızlar için yarı sentetik yağlar. Daha sert alaşımlı çeliklerde, EP katkı maddeleri içeren sıvılar, takım aşınmasını ve kesici kenar kırılmasını azaltmaya yardımcı olur. Korozyon koruması da hem parçalar hem de makineler için önemlidir.
Alüminyum ve Alüminyum Alaşımları
Alüminyum, aşırı ısıdan ziyade talaş birikimine yatkındır. Yüksek yağlama özelliğine sahip sentetik veya yarı sentetik soğutma sıvıları kullanın. MQL, son işlem ve yüksek hızlı frezeleme için uygun bir seçenektir. Aşırı EP katkı maddelerinden kaçının; bunlar gereksizdir ve yüzeylerde leke bırakabilir.
Paslanmaz Çelik
Paslanmaz çelikler, yüksek mukavemet, düşük ısı iletkenliği ve güçlü iş sertleşmesi özelliklerini bir arada barındırır. Güçlü EP katkı maddeleri içeren çözünür yağlar veya yüksek performanslı yarı sentetik yağlar kullanın. Yağın kıvamı çok önemlidir — paslanmaz çeliklerin işlenmesinde yağlamanın bozulmasına karşı son derece hassastır.
Titanyum ve Isıya Dayanıklı Alaşımlar
Titanyum, ısıyı kesici kenarda yoğunlaştırır ve takım malzemeleriyle kimyasal reaksiyona girer. Yüksek kayganlık özelliğine sahip emülsiyonlar veya özenle seçilmiş EP katkı maddeleri içeren saf yağlar kullanın. Deneyimlerimize göre, titanyum işleme uygulamalarında soğutma sıvısı besleme basıncı ve hedefleme, sıvının türünden daha fazla önem taşır.
| Malzeme | Tipik İşlemler | Önerilen Sıvı |
|---|---|---|
| Karbon / alaşımlı çelik | Tornalama, frezeleme | Çözünür yağ, yarı sentetik |
| Alüminyum alaşımlar | Frezeleme, delme | Sentetik, MQL |
| Paslanmaz çelik | Tornalama, delme | EP ile güçlendirilmiş emülsiyon |
| Titanyum alaşımları | Frezeleme, tornalama | Yüksek kayganlık özelliğine sahip emülsiyon / yağ |
CNC Sistemlerinde Kesme Sıvıları Nasıl Dağıtılır?
Sel Soğutma
Kesme alanını kaplayan sürekli yüksek hacimli akış. Açık işlemler için güvenilir toplu ısı dağılımı ve etkili talaş yıkama. Basit ve uygun maliyetli. Bununla birlikte, sel soğutma yöntemi derin kesme bölgelerine nüfuz etmekte zorlanır ve çok yüksek iş mili hızlarında etkinliğini yitirir.
Yüksek Basınçlı Jet Soğutma (HPC)
Soğutma sıvısını 30–70+ bar basınçta doğrudan takım-talaş arayüzüne iletir. Derin delme ve tornalama işlemlerinde üstün talaş kırma, daha iyi kenar soğutma ve daha tutarlı takım ömrü sağlar. Bunun karşılığında: daha yüksek sistem maliyeti, özel takımlar ve bakım gereksinimleri söz konusudur. HPC, paslanmaz çelik, alaşımlı çelik ve derin delme işlemlerinde standart olarak kullanılır.
Sis Soğutma ve MQL
Çok düşük sıvı tüketimi, daha temiz makineler ve parçalar, daha düşük atık bertaraf maliyetleri. Sınırlı soğutma kapasitesi nedeniyle kullanım, alüminyum işleme ve hafif son işlemlerle sınırlıdır. Isı yoğun malzemeler veya ağır hizmet uygulamaları için uygun değildir.
Kuru İşleme
Kesme sıvısını tamamen ortadan kaldırır. Isı oluşumu düşük olduğunda, takım kaplamaları yüksek sıcaklıklara dayanabildiğinde ve toleranslar ısıya duyarlı olmadığında uygulanabilir. Uygulamada, kuru işleme dökme demir ve belirli alüminyum işlemleriyle sınırlıdır.
Sağlık, Güvenlik ve Çevreyle İlgili Hususlar
Operatör Sağlığı
Kesme sıvıları, yüksek iş mili hızlarında veya yüksek basınçlı besleme koşullarında aerosol haline gelebilir. Sis partiküllerinin solunması, zamanla solunum sisteminde tahrişe neden olur. Bozulmuş soğutma sıvılarının ciltle teması ise dermatite yol açar. Mühendislik önlemleri — muhafazalar, sis emme sistemleri, uygun KKD — herhangi bir soğutma sıvısı stratejisinin ayrılmaz bir parçasıdır; isteğe bağlı eklemeler değildir.
Soğutma Sıvısı Bakımı
Durgun su bazlı soğutma sıvılarında bakteri üremesi hızlanır; bu da koku ve cilt tahrişine neden olur. pH değerindeki sapmalar, yağlama ve korozyon korumasını bozar. Yabancı yağlar ve ince talaşlar, kimyasal dengenin bozulmasına yol açar. Konsantrasyon, pH ve mikrobiyal yükün düzenli olarak izlenmesi, hem işleme tutarlılığını hem de operatör güvenliğini sağlar.
Sürdürülebilir Alternatifler
Birçok üretici, bor ve formaldehit içermeyen formülasyonları, biyolojik olarak daha kolay parçalanabilen sıvıları ve katkı maddesi içeriği azaltılmış sentetik soğutma sıvılarını kullanmaya başlamıştır. Bu yaklaşımlar, MQL (Minimum Yağlama Miktarı) uygulaması, mümkün olduğunda kuru işleme ve optimize edilmiş takım kaplamalarıyla birleştirildiğinde, performanstan ödün vermeden sıvı tüketimini en aza indirir.
Gelişmiş Optimizasyon Stratejileri
İşlenmesi Zor Malzemeler İçin Soğutmanın Yoğunlaştırılması
Paslanmaz çelik, titanyum, Inconel ve sertleştirilmiş çelikler için optimizasyon, hacimden ziyade soğutma sıvısının etkinliğine odaklanır. Hedefe yönelik takım içi soğutma akışı, gerçek kesme arayüzüne ulaşır. Daha yüksek akışlı, daha düşük viskoziteli sıvılar ısı transferini iyileştirir. Malzeme davranışına uyarlanmış kimyasal bileşim — titanyum için güçlü EP, paslanmaz çelik için kontrollü yağlama özelliği — kesme sıcaklığını sadece düşürmekle kalmaz, aynı zamanda stabilize eder.
CNC Sistemlerinde Parametre Ayarlaması
Modern CNC makineleri, soğutma sıvısı basıncı, akış hızı ve nozul yönü üzerinde hassas bir kontrol sağlar — oysa çoğu atölye bu ayarları varsayılan değerlerde bırakır. İşlem türüne göre (kaba işleme ve ince işleme) basıncı ayarlamak, yüksek devirde sapmayı önlemek için nozul açısını optimize etmek ve soğutma sıvısını takımın işleme girişiyle senkronize etmek, tekrarlanabilirliği artırır.
Küçük Seri ve Özel Üretim
Düşük hacimli üretimde, kesme sıvısının optimizasyonu, yeniden işleme riskini orantısız bir şekilde azaltır. Kararlı, temiz ve öngörülebilir sıvı davranışı, ilk parça üretimlerinde deneme-yanılma sürecini azaltır, farklı geometriler arasında tutarlılığı artırır ve parametrelerin sık sık değiştiği durumlarda takım ömrünü uzatır. Deneyimlerimize göre, deneyimli atölyeler maksimum kesme agresifliğinden ziyade sıvının kararlılığına ve temizliğine öncelik verir — çünkü küçük partilerde hurda maliyeti daha yüksektir.
Sonuç
Kesme sıvısı ikincil bir sarf malzemesi değildir — bu, takım davranışını, termal kararlılığı, yüzey bütünlüğünü ve işlem güvenilirliğini doğrudan etkileyen CNC işleme sisteminin ayrılmaz bir parçasıdır. Etkili bir seçim yapabilmek için malzeme özellikleri, işlem türü, kesme zorluğu ve sistem kısıtlamalarının bir arada değerlendirilmesi gerekir. Alüminyum frezelemede işe yarayan bir sıvı, paslanmaz çelik delme veya titanyum tornalamada tamamen yetersiz kalabilir.
Doğru şekilde seçildiğinde, uygulandığında ve bakımı yapıldığında, kesme sıvıları üretim riskini önemli ölçüde azaltır — özellikle yüksek hassasiyetli, işlenmesi zor veya küçük seri üretimlerde. Mühendisler ve tedarik ekipleri için, kesme sıvısını sistem düzeyinde anlamak, istikrarlı, öngörülebilir ve maliyet etkin CNC sonuçları elde etmek açısından hayati önem taşır. CNC projeniz için kesme sıvısı stratejisini optimize etmek konusunda yardıma mı ihtiyacınız var? [Mühendislik ekibimizle iletişime geçin] ve proses desteği ile hassas işleme hizmetlerinden faydalanın.
Sıkça Sorulan Sorular
CNC işleme sırasında kesme sıvısı her zaman gerekli midir?
Her zaman değil — ancak çoğu üretim senaryosunda evet. Seçili dökme demir işleme, hafif alüminyum frezeleme veya gelişmiş kaplamalarla kuru kesim için özel olarak tasarlanmış işlemlerde kesme sıvısını kullanmayabilirsiniz. Bununla birlikte, yüksek hızlar, sıkı toleranslar, zorlu malzemeler veya uzun döngüler söz konusu olduğunda, ısıyı, sürtünmeyi ve işlem değişkenliğini kontrol etmek için kesme sıvısı vazgeçilmezdir.
Soğutma sıvısı ile kesme sıvısı arasındaki fark nedir?
“Soğutma sıvısı” terimi, ısı tahliyesine vurgu yapar. “Kesme sıvısı” ise daha doğru bir mühendislik terimidir; bu terim, soğutma, yağlama, talaş tahliyesi ve korozyon korumasını kapsar. Yalnızca soğutmaya odaklanmak, takım aşınmasını ve yüzey bütünlüğünü büyük ölçüde etkileyen tribolojik ve kimyasal işlevleri göz ardı etmek anlamına gelir.
MQL, geleneksel kesme sıvılarının yerini alabilir mi?
Belirli uygulamalarda evet — özellikle soğutmadan çok yağlamanın daha önemli olduğu yüksek hızlı alüminyum işleme veya son işlemlerde. MQL, ısı yoğunlaşması ve talaş tahliyesi gereksinimlerinin kapasitesini aştığı ağır kesme, derin delme, paslanmaz çelik veya titanyum işleme uygulamalarında kullanılamaz.
Kesme sıvısı, takım ömrünü nasıl etkiler?
Doğrudan ve ölçülebilir bir şekilde. Kesme sıvısı sürtünmeyi azaltır, kenar sıcaklığının en yüksek değerini düşürür ve kenar birikimini ve yapışkan aşınmayı önler. Yanlış sıvı seçimi veya bozulmuş soğutma sıvısı koşulları, kesme parametreleri değişmemiş olsa bile yan yüzey aşınmasını ve kenar çentiklenmesini hızlandırır. Üretim verilerimize göre, uygun sıvı seçimi zor malzemelerde takım ömrünü 25–40% oranında uzatabilir.
Alüminyum ve titanyum için hangi kesme sıvısı en uygunudur?
Alüminyum için: Yüksek yağlama özelliğine sahip ve leke bırakma riski düşük olan sentetik veya yarı sentetik sıvılar. MQL genellikle etkilidir. Titanyum için: Yüksek yağlama özelliğine sahip emülsiyonlar veya özenle uyumlu hale getirilmiş EP katkı maddeleri içeren saf yağlar ve hedefe yönelik yüksek basınçlı besleme. En uygun seçim, sadece malzemeye değil, çalışma türüne ve besleme yöntemine de bağlıdır.


