
Быстрый ответ: Угловое фрезерование и концевое фрезерование различаются ориентацией резания и геометрией элементов, которые каждое из них может надёжно воспроизводить. При угловом фрезеровании используется фреза с предварительно заданным угловым профилем резания — угол при вершине 30°, 45°, 60° или 90°, — заложенным в геометрию инструмента, что позволяет выполнять V-образные канавки, пазы типа «ласточкин хвост» и функциональные фаски за один проход с допуском на угол ±0,05° и размерным допуском ±0,05 мм при Ra 1,6 мкм. При концевом фрезеровании используется фреза, ось которой перпендикулярна обрабатываемой поверхности, что является правильным процессом для плоских поверхностей, карманов, пазов, уступов и контуров с допусками ±0,05–0,10 мм и Ra 1,6–3,2 мкм. Критерий выбора — геометрия элемента: наклонные поверхности, где угол определяет функцию (герметизация, посадка скольжения, распределение нагрузки), требуют углового фрезерования; плоские и призматические поверхности требуют концевого фрезерования. Использование концевых фрез для приближённого получения точных наклонных элементов на 3-осевом станке требует нескольких установок, которые вносят накопленную погрешность позиционирования и увеличивают время цикла на 20–40%.
Принципиальное геометрическое различие
Различие между угловым фрезерованием и концевым фрезерованием не в том, что один процесс более совершенен, — а в том, как инструмент взаимодействует с заготовкой и какую геометрию каждое взаимодействие может точно воспроизвести.
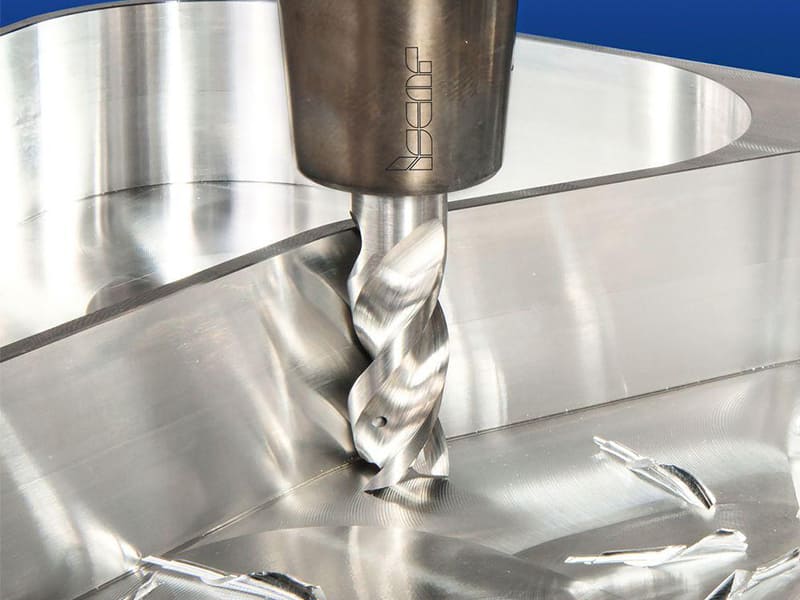
Геометрия концевого фрезерования: Концевая фреза вращается вокруг оси, перпендикулярной основной обрабатываемой поверхности. Её периферийные винтовые канавки режут боковую стенку элемента; её торцевые канавки режут дно. Получаемая геометрия определяется в плоскости X-Y — плоские поверхности, вертикальные стенки, карманы, уступы и контурные профили. Концевое фрезерование не может напрямую получить точную наклонную поверхность на 3-осевом станке: для получения поверхности 45° требуется либо наклон заготовки (дополнительная установка), либо использование станка 5-axis для наклона шпинделя (дополнительная сложность программирования и накопленная угловая погрешность), либо выполнение нескольких приближающих проходов (что даёт огранённую поверхность, а не истинно плоскую грань).
Геометрия углового фрезерования: Угловая фреза имеет конический или угловой профиль резания, выполненный непосредственно в корпусе инструмента. Режущие кромки наклонены под заданным углом, так что при подаче инструмента в заготовку при стандартной ориентации его оси получается наклонная поверхность, точно соответствующая геометрии инструмента. Точность угла обеспечивается шлифованной геометрией инструмента — обычно выдерживаемой производителем фрезы на уровне ±0,05° или лучше, — а не позиционированием осей станка. Дополнительная установка или поворот оси не требуются.
Практическое следствие: Гидравлический клапанный блок с 45° уплотнительным седлом, обработанный стандартной концевой фрезой, потребовал двух установок и всё равно давал периодическую утечку, поскольку программно аппроксимированный угол выходил за пределы функционального требования ±0,1°. Переход на 45° угловую фрезу обеспечил геометрию уплотнительной поверхности за один проход с допуском на угол ±0,05°, устранив утечку. Угол был механическим, а не программным.
Почему это важно для 3-осевого производства CNC: На 3-осевом станке — который представляет большинство производственных обрабатывающих центров CNC — угловые фрезы обеспечивают доступ к геометрии наклонных элементов, которая иначе потребовала бы 4- или 5-axis-осевого станка либо нескольких установок. Для серийного производства, где один и тот же наклонный элемент должен воспроизводиться стабильно на множестве деталей, угол, определяемый геометрией инструмента при угловом фрезеровании, обеспечивает лучшую междетальную стабильность, чем любой подход, зависящий от установки.
Сравнение технологических возможностей
| Параметр | Угловое фрезерование | Концевое фрезерование |
|---|---|---|
| Тип элемента | V-образные канавки, «ласточкины хвосты», функциональные фаски, наклонные уплотнительные поверхности | Плоские поверхности, карманы, пазы, уступы, наружные контуры |
| Получение угла | За один проход; угол определяется геометрией инструмента | Требуется многоосевая обработка или несколько установок для наклонных поверхностей |
| Допуск на угол | ±0,05° (от геометрии инструмента) | Зависит от установки; типичная накопленная погрешность 0,1–0,5° |
| Допуски на размеры | ±0,05 мм на наклонных элементах | ±0,05–0,10 мм на плоских/контурных элементах |
| Качество поверхности | Ra 1,6 мкм достижимо на наклонных поверхностях | Ra 1,6–3,2 мкм на плоских/контурных элементах |
| Поднутрение «ласточкина хвоста» | Да (предварительно наклонённый инструмент обеспечивает доступ к геометрии поднутрения) | Нет (хвостовик инструмента мешает до достижения поднутрения) |
| Стоимость инструмента | Выше (специализированная геометрия) | Ниже (стандартные инструменты, широко доступны) |
| Время цикла (плоские элементы) | Дольше; инструмент не оптимизирован для плоских поверхностей | Короче; стандартный процесс |
| Время цикла (наклонные элементы) | Короче; за один проход | Дольше; несколько установок или смена осей |
| Совместимость с материалами | Алюминий, углеродистая сталь, легированная сталь, латунь | Большинство металлов и конструкционных пластмасс |
Когда требуется угловое фрезерование
Угловое фрезерование требуется — а не просто предпочтительно — когда геометрия элемента не может быть получена концевым фрезерованием с приемлемой точностью или когда её получение концевым фрезерованием потребовало бы нескольких установок, вносящих неприемлемую накопленную погрешность.
Пазы типа «ласточкин хвост» и геометрия поднутрения: Направляющие скольжения типа «ласточкин хвост», интерфейсы смены инструмента и линейные направляющие требуют геометрии поднутрения — профиля, который расширяется ниже поверхности, создавая механическое удержание. Стандартная концевая фреза физически не может получить эту геометрию на 3-осевом станке, поскольку хвостовик инструмента контактирует с заготовкой прежде, чем режущая кромка достигнет зоны поднутрения. Угловая фреза с правильным углом при вершине (обычно 55°–60° для направляющих типа «ласточкин хвост») входит сверху и прорезает полный профиль «ласточкина хвоста» за один проход. Никакой многоступенчатой аппроксимации — геометрия поднутрения доступна только угловой фрезе.
Функциональные уплотнительные и контактные поверхности под заданными углами: В гидравлических коллекторах, седлах клапанов и компонентах для работы с жидкостями угловые уплотнительные поверхности под углом 30°, 45° или 60° должны выдерживаться с точностью ±0,05° для равномерного распределения уплотнительной нагрузки и предотвращения путей утечки при циклическом изменении давления. Многоустановочное концевое фрезерование вносит погрешности позиционирования при каждой переустановке (обычно 0,05–0,10 мм и 0,1–0,3° накопленной погрешности), что может превысить функциональный допуск уплотнительной поверхности. Угловое фрезерование, формирующее угол за счёт геометрии инструмента за одну операцию, позволяет избежать этой накопленной погрешности.
Серийная воспроизводимость: Когда угловой элемент должен быть изготовлен идентично для всей партии деталей, угловое фрезерование обеспечивает лучшую междетальную воспроизводимость, поскольку угол каждой детали определяется одной и той же геометрией инструмента, а не точностью установки каждой отдельной детали. Разброс углов в партии при угловом фрезеровании ограничивается главным образом скоростью износа инструмента; при многоустановочном концевом фрезеровании он также включает вариацию позиционирования от установки к установке.
V-образные канавки и прецизионные фаски: V-образные канавки для центрирования, световодов и прецизионных механизмов требуют стабильной геометрии канавки по всей длине элемента. Угловые фрезеры формируют полный V-профиль за один проход с постоянным углом при вершине. Функциональные фаски — заходные фаски резьбы, направляющие элементы для сборки и несущие скосы — глубиной более примерно 3–5 мм, угол которых напрямую влияет на сборку или распределение нагрузки, должны выполняться угловым фрезерованием, а не приближённо проходами фасковой фрезы.
3-осевой CNC без возможности 5-axis: Когда обрабатывающий центр является 3-осевым и деталь требует угловых элементов, угловые фрезеры позволяют точно изготовить эти элементы без инвестиций в модернизацию станка. Предварительно заточенный под углом инструмент выполняет на 3-осевом станке то, что иначе потребовало бы возможностей 4 или 5-axis осей.
Когда концевое фрезерование является правильным выбором
Концевое фрезерование — это стандартный и правильный процесс для большинства работ по CNC обработке. Оно должно быть процессом по умолчанию для любого элемента, который специально не требует углового взаимодействия инструмента и заготовки.
Плоские поверхности и торцевое фрезерование: Любой элемент, определяемый плоской горизонтальной или вертикальной плоскостью — установочные поверхности, базовые поверхности, днища карманов, поверхности уступов — наиболее эффективно изготавливается концевым фрезерованием. Торцевые фрезы большого диаметра или корпусные фрезы обеспечивают плоскостность в пределах ±0,010–0,025 мм при высокой скорости съёма материала. Использование углового фрезера на плоских поверхностях геометрически нерационально: наклонная режущая кромка создаёт непостоянную площадь контакта на плоской поверхности, вызывает повышенный износ инструмента и не улучшает качество поверхности.
Карманы, закрытые элементы и внутренняя геометрия: Карманы, T-образные пазы (до прохода подрезания), шпоночные канавки и замкнутые контуры требуют осевого врезания и подачи по оси Z — операции, для которых концевые фрезы специально предназначены. Угловые фрезеры не предназначены для осевого врезания и не могут достичь закрытой внутренней геометрии карманов.
Высокопроизводительный съём материала: Концевое фрезерование на оптимизированных режимах (высокая частота вращения шпинделя, высокая подача, полная глубина резания с трохоидальной или адаптивной траекторией) удаляет материал существенно быстрее, чем угловое фрезерование, которое требует меньших нагрузок на режущую кромку из-за наклонной геометрии взаимодействия. Для черновых операций — снятия припуска до формы, близкой к конечной, перед чистовой обработкой — концевое фрезерование всегда является эффективным первым выбором.
Детали без функциональных угловых поверхностей: Корпуса, кронштейны, конструкционные пластины и кожухи, у которых все элементы плоские или следуют контурам в плоскости X-Y, не требуют углового фрезерования. Назначение угловых фрезеров для таких деталей увеличивает затраты на инструмент и сложность наладки без улучшения качества детали.
Комбинированная стратегия обработки для деталей со смешанной геометрией
Для прецизионных компонентов, включающих как призматические элементы, так и функциональные угловые поверхности, стандартный производственный подход сочетает концевое фрезерование для основного объёма работ и угловое фрезерование для критических чистовых проходов.
Рабочий процесс:
- Концевое фрезерование удаляет основную часть материала и выполняет все плоские поверхности, карманы, сквозные отверстия и призматические элементы — обычно 80–90% общего времени обработки.
- Угловые фрезеры выполняют V-образные канавки, пазы типа «ласточкин хвост» или уплотнительные поверхности на выделенных чистовых проходах, используя поверхности, обработанные концевым фрезерованием, в качестве базовых — обычно 10–20% общего времени обработки.
Такое сочетание обеспечивает наименьшую общую стоимость инструмента (стандартные концевые фрезы для большинства операций), кратчайшее время цикла для основного объёма работ и требуемую точность углов на функциональных поверхностях.
Производственные примеры, демонстрирующие комбинированный подход:
| Компонент | Операции концевого фрезерования | Операции углового фрезерования | Результат |
|---|---|---|---|
| Гидравлический клапанный блок (легированная сталь) | Черновой карман, все плоские поверхности, болтовые отверстия | Уплотнительное седло 45° — один чистовой проход | Герметичность без утечек, допуск угла ±0,05°, Ra 1,6 мкм |
| Направляющая типа «ласточкин хвост» (легированная сталь) | Черновой профиль направляющей, установочные поверхности | Паз «ласточкин хвост» — один угловой проход с углом при вершине 60° | Точная посадка скольжения; без вторичной чистовой обработки |
| Основание приспособления (алюминий 6061) | Глубокий карман, элементы уступов, контуры | Не требуется | Допуск ±0,08 мм, время цикла оптимизировано |
| Корпус электроники (алюминий) | Все элементы (уступы, карманы, профили) | Не требуется | Ra 3,2 мкм, низкая стоимость инструмента |
Конструктивные соображения для углового фрезерования (DFM)
Стандартные значения углов: Угловые фрезеры коммерчески доступны с углами при вершине 30°, 45°, 60° и 90°. Эти стандартные углы имеют наибольшую доступность инструмента и наименьшую стоимость. Нестандартные углы (35°, 52° и т.д.) требуют специально заточенного инструмента, что увеличивает срок поставки и стоимость в 3–5 раз. Проектирование угловых элементов под стандартные углы там, где это допускают функциональные требования, снижает затраты на инструмент и время поставки.
Глубина элемента и жёсткость инструмента: Угловые фрезерные cutter'ы доступны в диаметрах от примерно 3 мм (для тонких dovetail-пазов) до 100+ мм. При глубинах более примерно 3–4× диаметра фрезы вибрация и отклонение увеличиваются. Для глубоких dovetail-элементов диаметр фрезы следует выбирать так, чтобы соотношение глубины к диаметру оставалось ниже этого предела.
Зазор для подхода инструмента: Угловые фрезерные cutter'ы требуют осевого зазора для подхода сверху от элемента, равного радиусу инструмента плюс предполагаемая глубина резания. Элементы в конце глухого паза или ограниченные стенками, которые ограничивают осевой подход, могут потребовать изменения конструкции или выбора альтернативного процесса.
Указание угла на чертежах: В чертежах, задающих угловые фрезерные элементы, должны быть явно указаны включённый угол, глубина и размерный допуск на угловой геометрии. Чертеж, в котором указана только “фаска 45°” без глубины и допуска, не различает декоративное снятие кромки (допустимое при ±2°) и гидравлическую уплотнительную поверхность (требующую ±0,05°), и поставщик не может оценить стоимость или спланировать правильный процесс без этой информации.
Типичные ошибки при выборе процесса фрезерования
| Ошибка | Последствие | Правильный подход |
|---|---|---|
| Использование стандартных концевых фрез для приближённого получения точных угловых элементов на 3-осевом станке | Отклонение угла 0,1–0,5°; плохое уплотнение, несоосность при сборке или отбраковка детали | Используйте угловую фрезу для любого элемента, где требуется допуск угла < ±0,1° |
| Использование угловых фрез для плоских поверхностей и карманов | Контакт специализированного инструмента с плоской поверхностью увеличивает износ инструмента; время цикла больше, чем при концевом фрезеровании | Резервируйте угловое фрезерование для элементов, которые геометрически в нём нуждаются; используйте концевые фрезы для плоских/призматических элементов |
| Игнорирование совместимости инструмента и материала | Твёрдая сталь с геометрией фрезы для алюминия вызывает быстрый износ кромки | Подбирайте марку и покрытие фрезы под материал заготовки (покрытие TiAlN для стали, без покрытия с острой геометрией для алюминия) |
| Избыточное усложнение с интерполяцией 4/5-axis для элементов, которые угловая фреза может произвести просто | Более высокая сложность программирования, большее время цикла, риск накопления угловой погрешности по осям | Используйте угловую фрезу на 3-осевом станке для стандартных угловых элементов; резервируйте 5-axis для сложных составных углов |
| Задание нестандартных углов без проверки наличия инструмента | Срок изготовления специального инструмента 3–6 недель; более высокая стоимость | Проектируйте под стандартные углы (30°, 45°, 60°, 90°), где это допускают функциональные требования |
Основные выводы
- Угловое фрезерование обеспечивает точность угла за счёт геометрии инструмента, а не позиционирования станка: включённый угол шлифуется в фрезе до ±0,05° или лучше, что делает её более надёжной для серийного производства угловых элементов, чем любой метод, зависящий от наладки.
- Концевое фрезерование не может выполнить поднутрения типа «ласточкин хвост» на 3-осевом станке: хвостовик инструмента физически контактирует с заготовкой прежде, чем режущая кромка достигнет зоны поднутрения. Угловая фреза с правильным включённым углом — единственный практичный процесс для пазов типа «ласточкин хвост» на 3-осевом оборудовании.
- Для угловых уплотнительных и функциональных контактных поверхностей допуск угла напрямую определяет функцию: гидравлическое седло при 45° ± 0,5° может давать непостоянную уплотняющую нагрузку; при 45° ± 0,05°, полученных угловой фрезой, геометрия посадочной поверхности стабильна, и функция надёжна.
- Стандартная производственная стратегия для деталей со смешанной геометрией — концевое фрезерование для призматических элементов и угловое фрезерование для угловых финишных проходов: это минимизирует стоимость инструмента и время цикла, обеспечивая требуемую точность на функциональных поверхностях. Угловые фрезерные проходы составляют малую долю общего времени цикла.
- Стандартные значения углов (30°, 45°, 60°, 90°) обеспечивают наилучшую доступность инструмента и стоимость: нестандартные углы требуют специального инструмента, что добавляет 3–5-кратную стоимость и значительное время изготовления. Проектирование под стандартные углы, где это допускают функциональные требования, снижает как стоимость, так и риск.
- Концевое фрезерование — правильный процесс по умолчанию для большинства работ по CNC-обработке: плоские поверхности, карманы, пазы, уступы и контурные профили производятся более эффективно и с меньшей стоимостью инструмента концевыми фрезами, чем угловыми.
- Для OEM отделов закупок и проектирования: угловые фрезерные элементы на инженерных чертежах должны содержать явное указание значения угла, глубины и допуска — включая то, является ли допуск угла ±0,05° (функциональное уплотнение/скользящая посадка) или ±1–2° (декоративная фаска или снятие кромки). Без этой спецификации поставщик обработки не может определить, требуется ли угловое фрезерование или допустимо приближение концевым фрезерованием, что ведёт либо к избыточному усложнению процесса (высокая стоимость), либо к недостаточной проработке (функциональное несоответствие).
Часто задаваемые вопросы
В чём разница между угловым и концевым фрезерованием?
Угловое фрезерование использует фрезу с предварительно заданным угловым режущим профилем, встроенным в геометрию инструмента, что позволяет выполнять V-образные канавки, пазы типа «ласточкин хвост» и функциональные фаски за один проход с допуском угла ±0,05°. Точность угла обеспечивается шлифованной геометрией инструмента, а не позиционированием осей станка. Концевое фрезерование использует фрезу, ось которой перпендикулярна обрабатываемой поверхности, что является эффективным процессом для плоских поверхностей, карманов, пазов и контуров. Концевое фрезерование не может напрямую создавать точные угловые поверхности на 3-осевом станке без многоосевого перепозиционирования, что вносит накопление угловой погрешности и увеличивает время цикла на 20–40% для угловых элементов.
Когда требуется угловое фрезерование вместо концевого?
Угловое фрезерование требуется, когда: элемент включает поднутрение (паз типа «ласточкин хвост»), физически недоступное для стандартной концевой фрезы из-за интерференции хвостовика; элемент является функциональной угловой поверхностью (гидравлическое седло, уплотнительный конус, V-образная направляющая), где угол должен выдерживаться в пределах ±0,05–0,10° для выполнения функции; или когда изготовление углового элемента концевым фрезерованием на 3-осевом станке потребовало бы нескольких наладок, вносящих недопустимую накопленную погрешность позиционирования. Для неглубоких нефункциональных фасок и снятия кромок, где допустим допуск угла ±1–2°, достаточно фасковых фрез или концевого фрезерования с наклоном оси.
Может ли концевое фрезерование заменить угловое на станке 5-axis?
На станке 5-axis шпиндель наклоняется для создания угловых поверхностей стандартными концевыми фрезами. Для прототипов и мелкосерийных работ это практично. Для серийного производства, требующего стабильной точности угла, угловое фрезерование специальной фрезой обычно надёжнее: угол от детали к детали зависит от геометрии инструмента, а не от повторяемости углового позиционирования станка и точности наладки. Предварительно заточенная под углом фреза на 3-осевом станке часто обеспечивает лучшую стабильность угла по партии, чем интерполяция 5-axis, особенно для крупносерийного производства.
Каких допусков угла можно достичь при угловом фрезеровании?
Угловые фрезы с точно шлифованными углами в плане обеспечивают угловые допуски примерно ±0,05° на геометрии угловой поверхности, с размерным допуском ±0,05 мм и шероховатостью поверхности Ra 1,6 мкм в алюминии и мягкой стали. Эти допуски достаточны для гидравлических уплотнительных поверхностей, скользящих посадок типа «ласточкин хвост» и прецизионных V-образных направляющих. Для требований к углу менее 0,05° в оптических или метрологических применениях требуются прецизионно шлифованные фрезы с термостатированной настройкой и измерением.
Как следует обрабатывать детали со смешанной геометрией, имеющие как плоские, так и угловые элементы?
Стандартный подход заключается в сочетании концевого фрезерования для призматических элементов с чистовыми проходами углового фрезерования для угловых поверхностей. Концевое фрезерование эффективно выполняет плоские поверхности, карманы и контуры — примерно 80–90% общего времени обработки. Затем угловые фрезы выполняют V-образные канавки, пазы типа «ласточкин хвост» и уплотнительные поверхности за один чистовой проход, используя поверхности, обработанные концевым фрезерованием, в качестве базовых — примерно 10–20% общего времени цикла. Такое сочетание обеспечивает требуемую угловую точность на функциональных элементах при сохранении эффективности времени цикла и стандартной экономики инструмента для большинства операций.
Написано инженерной командой CMS с более чем 15-летним опытом фрезерования CNC, производящей прецизионные направляющие типа «ласточкин хвост», гидравлические коллекторы, корпуса клапанов, технологическую оснастку и компоненты смешанной геометрии из алюминиевых сплавов, углеродистой стали, легированной стали, нержавеющей стали и инженерных пластмасс. Технические источники: Sandvik Coromant Milling Application Guide (Angular and Form Milling), Kennametal Special Form Milling Reference, Machinery’s Handbook (Milling Cutter Geometry and Application), Kalpakjian S. and Schmid S.R. — Manufacturing Engineering and Technology (глава Milling Operations).
Закупка фрезерованных компонентов CNC с угловыми элементами или элементами типа «ласточкин хвост»?
В CMS мы производим прецизионные фрезерованные компоненты CNC, включая направляющие типа «ласточкин хвост», рельсы с V-образными канавками, угловые уплотнительные поверхности и корпуса смешанной геометрии — с возможностью углового фрезерования с угловым допуском ±0,05° и размерным контролем первой детали CMM.
[Запросить анализ технологической спецификации фрезерования и расчёт стоимости обработки CNC →]


