
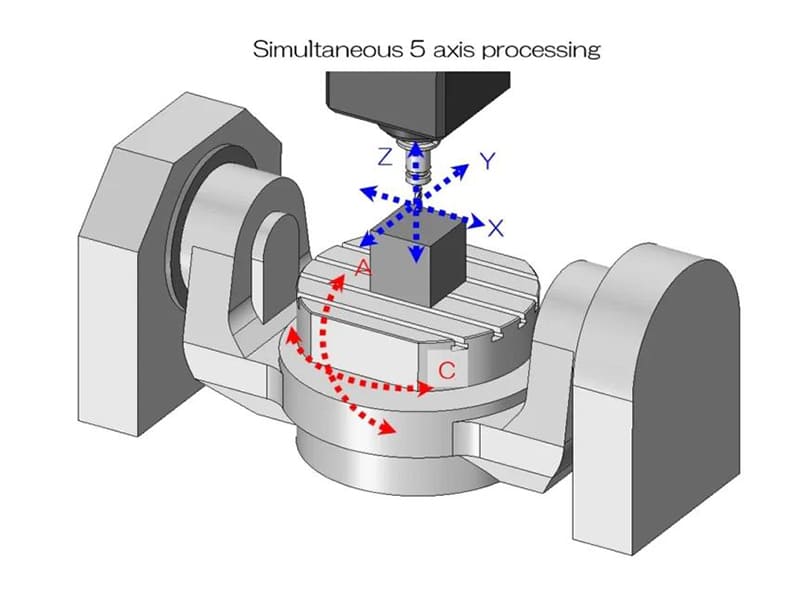
Быстрый ответ: Многоосевая обработка добавляет оси вращения (A, B или C) к стандартным трём линейным осям (X, Y, Z), позволяя режущему инструменту подходить к заготовке под несколькими углами за одну установку. 4-осевая обработка добавляет одну ось вращения (обычно ось A — вращение вокруг X) для circumferential features на цилиндрических деталях; 5-осевая обработка добавляет две оси вращения, позволяя инструменту подходить практически с любого направления. Основное инженерное обоснование многоосевой обработки — сокращение установок: каждая переустановка при 3-осевой обработке вносит погрешность смещения баз от 0,010–0,030 мм за каждое позиционирование. 3-осевой процесс, требующий пяти установок, может накопить 0,050–0,150 мм позиционной погрешности между элементами на несмежных поверхностях. 5-осевая обработка выполняет те же элементы за одну или две установки, снижая накопленную погрешность до неопределённости закрепления при одной установке 0,005–0,015 мм. Часовая ставка 5-осевого станка в 1,5–3 раза выше, чем у сопоставимого 3-осевого обрабатывающего центра, но общая стоимость изготовления сложных многосторонних деталей часто на 25–40% ниже, поскольку время установки, стоимость закрепления и время контроля сокращаются.
Почему 3-осевая обработка имеет inherent limitations на сложных деталях
3-осевая обработка весьма эффективна для геометрии, под которую она предназначена: призматических компонентов, критичные элементы которых доступны с небольшого числа фиксированных ориентаций. Ограничение не в точности отдельных элементов — хорошо обслуживаемый 3-осевой обрабатывающий центр без труда выдерживает ±0,010–0,020 мм на элемент. Ограничение — в доступности и накапливающихся последствиях множественных установок.
Проблема смещения баз: Каждый раз, когда заготовка снимается с приспособления и устанавливается в другой ориентации, необходимо установить новую базу. Даже при тщательной настройке повторяемая точность позиционирования типичных тисков или приспособления составляет ±0,010–0,030 мм. Если точный элемент, обработанный при первой установке, должен быть связан с элементом, обработанным при четвёртой установке, с истинным положением ±0,020 мм, эти две установки вместе исчерпывают весь допуск ещё до добавления любой погрешности обработки. Любое отклонение обработки выше нуля даёт несоответствующую деталь.
Проблема доступа инструмента: Элементы, не перпендикулярные оси Z станка — наклонные отверстия, сложные криволинейные поверхности, поднутрения — требуют либо специальных угловых приспособлений (которые вносят собственные неопределённости позиционирования и должны проектироваться индивидуально для каждой детали), либо специального фасонного инструмента с ограниченным вылетом, либо перепроектирования геометрии для устранения недоступного элемента. 5-осевая обработка превращает “недоступно с вертикального направления инструмента” в “достижимо путём наклона оси инструмента до требуемого угла подхода”.”
Проблема времени цикла: Пять установок требуют пяти полных производственных циклов: загрузка детали, измерение базы, подтверждение выравнивания, запуск программы, выгрузка, контроль, переустановка в новой ориентации. Для детали, требующей 15 минут фактического резания по всем установкам, общее производственное время может составить 45–70 минут с учётом накладных расходов на установку и контроль — то есть фактическое резание составляет лишь 25–35% производственного времени. Консолидация установок при 5-осевой обработке устраняет большую часть этих накладных расходов.
3-осевая, 4-осевая и 5-осевая обработка: что каждая из них действительно делает
| Фактор | 3-осевая | 4-осевая | 5-осевая |
|---|---|---|---|
| Движение инструмента | Только линейные X, Y, Z | X, Y, Z + одна вращательная (A) | X, Y, Z + две вращательные (A+B или A+C) |
| Типичное число установок | Высокое (одна на грань/ориентацию) | Средний | Низкое (часто 1–2 для готовой детали) |
| Точность многосторонней обработки | ±0,020–0,050 мм (накопленные установки) | ±0,010–0,025 мм | ±0,005–0,015 мм |
| Геометрические возможности | Призматические, доступные грани | Цилиндрические + circumferential features | Сложные кривые, поднутрения, составные углы |
| Ставка станка | Справочно | ~1,2–1,5× | ~1,5–3× |
| Сложность программирования | Низкий | Средний | Высокая (особенно одновременная 5-осевая) |
3-осевая обработка
3-осевая обработка перемещает инструмент по X (влево/вправо), Y (вперёд/назад) и Z (вверх/вниз). Заготовка остаётся в фиксированной ориентации для каждой установки. Каждый элемент должен быть доступен с единственного активного направления инструмента — строго вниз для торцевого фрезерования, горизонтально для растачивания.
Лучшие применения: Плоские плиты, корпуса с элементами на одной или двух гранях, стандартные призматические кронштейны и кожухи, а также любые детали, где все критичные элементы доступны за две или менее установок с позиционным допуском между элементами ±0,025 мм или свободнее. 3-осевая обработка — наиболее экономичный выбор, когда её ограничения по доступу не являются лимитирующими факторами: более простое программирование, более низкая ставка станка и предсказуемое время установки.
4-осевая обработка
4-осевая добавляет вращательную ось A (вращение вокруг оси X). Четвёртая ось позволяет детали вращаться непрерывно во время резания инструментом или индексироваться в заданные угловые положения и фиксироваться перед обработкой тремя линейными осями.
Непрерывная 4-осевая работа создаёт винтовые элементы, профили кулачков и обёрнутые канавки, которые потребовали бы непрактичных множественных установок при 3-осевой обработке. Индексированная 4-осевая подаёт заготовку в нескольких угловых положениях без снятия — для цилиндрической детали с элементами под 0°, 90°, 180° и 270° индексация 4-осевой обработки выполняет все четыре положения за одно закрепление, устраняя позиционную погрешность четырёх отдельных установок.
Лучшие применения: Валы и круглые компоненты с circumferential features (лыски, отверстия, шпоночные пазы, канавки в заданных угловых положениях); корпуса, где элементы на дне и боковых сторонах доступны путём вращения заготовки; и детали, которые преимущественно цилиндрические и не требуют полной угловой свободы 5-осевой обработки.
5-осевая обработка
5-осевая обработка добавляет две оси вращения — обычно A и B (наклон стола на горизонтальном обрабатывающем центре) или A и C (наклон головы на вертикальном обрабатывающем центре). Комбинация позволяет инструменту подходить к заготовке практически с любого направления в пределах кинематического диапазона станка (обычно ±90°–110° на каждую поворотную ось).
3+2 позиционирование (индексированная 5-осевая): Две поворотные оси наклоняют заготовку в фиксированное положение, фиксируются, и деталь обрабатывается с помощью 3-осевого линейного перемещения в этом наклонном положении. Это фактически многостанционная 3-осевая обработка в рамках одного машинного цикла. 3+2 уменьшает, но не устраняет смещение баз, поскольку каждое зафиксированное положение всё ещё устанавливает новую эффективную базу с собственной точностью поворотного позиционирования (обычно ±0,005–0,015 мм).
Одновременная 5-axis (непрерывная 5-axis): Все пять осей движутся одновременно. Вершина инструмента следует по запрограммированной траектории поверхности, в то время как ориентация оси инструмента непрерывно корректируется для поддержания заданного углового соотношения с поверхностью заготовки. Это необходимо для профилирования лопаток турбин, обработки рабочих колёс и свободных поверхностей, где оптимальный угол резания непрерывно меняется вдоль траектории инструмента. Одновременная 5-axis требует продвинутого CAM-программного обеспечения с обратной кинематикой и значительно сложнее в программировании, чем 3+2.
Лучшие применения: Аэрокосмические структурные компоненты с поверхностями под составными углами; турбинные лопатки и рабочие колёса; медицинские имплантаты с органической контурной геометрией; формообразующие вставки и полости пресс-форм со сложными 3D-поверхностями; гидравлические коллекторы с наклонными перекрёстными отверстиями; и любые детали, где потребовалось бы три или более 3-осевых установок с допусками на взаимное расположение элементов жёстче ±0,020 мм.
Когда многоосевая обработка оправдана: инженерное решение
Выбор между 3-осевой и многоосевой обработкой — это экономический анализ. Более высокая стоимость станко-часа должна компенсироваться сокращением времени на установку, затрат на оснастку и на контроль — а улучшенный допуск снижает брак и объём доработок.
Порог по количеству установок: Когда анализ детали показывает четыре или более требуемых 3-осевых установок, 5-axis почти всегда экономически конкурентоспособна. При четырёх установках со средним смещением базовой поверхности 0,015 мм каждая накопленная позиционная погрешность только от базирования составляет приблизительно ±0,030–0,060 мм (статистическое суммирование). Любой чертёжный допуск жёстче этой накопленной величины не может быть надёжно достигнут при многоустановочной 3-осевой обработке без исключительных вложений в оснастку.
Порог по допуску между поверхностями: Допуски, задающие положение, параллельность или перпендикулярность между элементами на поверхностях, которые потребовали бы разных 3-осевых установок, должны учитывать накопленную погрешность установки плюс погрешность обработки. Если сумма достижимой погрешности позиционирования при установке и вариации обработки превышает чертёжный допуск, требуется 5-axis — или допуск должен быть ослаблен с одобрения инженерного отдела.
| Фактор решения | В пользу 3-осевой | В пользу 5-осевой |
|---|---|---|
| Количество установок | Достаточно 1–2 установок | Требуется 3+ установки |
| Доступность элементов | Доступны сверху + с 1–2 сторон | Элементы на нескольких наклонных или криволинейных поверхностях |
| Позиционный допуск между элементами | ±0,025 мм или свободнее | ±0,010–0,015 мм по нескольким поверхностям |
| Тип геометрии | Призматические, стандартные карманы | Криволинейные поверхности, поднутрения, составные углы |
| Требования к оснастке | Стандартные тиски или плита | Потребовалось бы несколько специальных приспособлений |
| Объём производства | Крупносерийные простые детали | Мелко- и среднесерийные сложные детали |
Как многоосевая обработка повышает точность и качество поверхности
Улучшение точности от обработки 5-axis происходит в первую очередь за счёт сокращения числа установок, а не из-за какого-либо inherent различия в точности позиционирования станка. Обрабатывающий центр 5-axis сопоставимого качества сборки с 3-осевым центром имеет схожую точность позиционирования осей (обычно ±0,003–0,008 мм для прецизионных станков). Что устраняет 5-axis — это дополнительную погрешность, вносимую многократным базированием.
Сокращение погрешности установки в количественном выражении: Если 3-осевая обработка сложной детали требует пяти установок со средним смещением базовой поверхности 0,015 мм каждая, статистический накопленный бюджет позиционной погрешности только от установок составляет приблизительно ±0,033 мм (сумма СКЗ). Обработка 5-axis за одну установку снижает это до погрешности базирования при одной установке ±0,005–0,015 мм — улучшение примерно в 3–7 раз по позиционной погрешности только из этого источника.
Повышение жёсткости инструмента для глубоких элементов: Жёсткость инструмента уменьшается пропорционально кубу длины. Инструмент, выступающий на 100 мм из шпинделя, в 8 раз менее жёсток, чем тот же инструмент при вылете 50 мм. Обработка 5-axis позволяет наклонять заготовку для подхода к глубоким элементам более короткими, более жёсткими инструментами — элемент, требующий инструмента вылетом 100 мм при 3-осевой обработке, может быть достижим инструментом 50 мм при 5-axis. Увеличение жёсткости в 8 раз напрямую снижает размерную погрешность от отжатия инструмента и вибрации.
Качество поверхности на криволинейной геометрии: При обработке криволинейной поверхности в 3-осевом режиме инструмент подходит с фиксированного вертикального направления. По мере отклонения нормали поверхности от вертикали инструмент контактирует с поверхностью под всё более неоптимальным углом, изменяя нагрузку на режущую кромку и качество поверхности. При обработке 5-axis ось инструмента непрерывно корректируется для поддержания согласованного контакта с нормалью поверхности, обеспечивая более равномерную чистоту обработки. На свободных аэрокосмических и медицинских поверхностях это обычно позволяет достичь Ra 0,8–1,6 мкм непосредственно после обработки там, где 3-осевая потребовала бы полировки после обработки для соответствия той же спецификации.
Анализ затрат на многоосевую обработку
Пример — сложный аэрокосмический кронштейн, требующий пяти 3-осевых установок:
| Элемент затрат | 3-осевая (5 установок) | 5-осевая (1 установка) |
|---|---|---|
| Ставка станка | Справочно (1×) | 2× ставка за станко-час |
| Время резания | 120 мин | 70 мин |
| Время установки | 5 × 25 мин = 125 мин | 1 × 30 мин = 30 мин |
| Время контроля (на установку) | 5 × 15 мин = 75 мин | 1 × 20 мин = 20 мин |
| Общее время | ~320 мин | ~120 мин |
| Относительная общая стоимость | Справочно | ~65–75% от общего времени 3-осевой обработки |
В этом примере станок 5-axis при двойной часовой ставке выполняет деталь примерно за 38% от общего времени 3-осевого производства. Более высокая ставка станка с лихвой компенсируется сокращением наладки, оснастки и контроля. Общая экономия затрат составляет примерно 25–40%, несмотря на более высокую ставку станка.
Когда 3-осевая обработка остаётся более экономичной: Для деталей, требующих только одной или двух наладок, механизмы снижения затрат 5-axis (меньше наладок, меньше оснастки, меньше контроля) не применяются. Более высокая ставка станка тогда приводит к более высокой стоимости детали без компенсирующей выгоды. Простые корпуса, плоские кронштейны и стандартные призматические компоненты, которые можно обработать за две наладки или меньше, следует оставлять на 3-осевых станках.
Учёт стоимости программирования: Программирование CAM для 5-axis — особенно одновременные непрерывные траектории 5-axis по свободным поверхностям — требует значительно больше инженерного времени, чем 3-осевое программирование. При очень малых объёмах производства (ниже примерно 3–5 штук) эти инвестиции в программирование могут не окупиться за счёт экономии времени обработки. При повторных заказах стоимость программирования амортизируется по всем деталям и становится незначительной.
Элементы деталей, которые обычно требуют многоосевой обработки
Сложные криволинейные поверхности: Лопатки турбин, аэрокосмические конструкционные контуры и медицинские имплантаты с органической геометрией требуют, чтобы инструмент сохранял постоянное угловое соотношение с поверхностью при движении по 3D-траектории. 3-осевая обработка не может регулировать угол инструмента, поэтому эффективные условия резания меняются по мере отклонения поверхности от вертикали, что приводит к неоднородной чистоте поверхности и, на крутых поверхностях, к ухудшению точности размеров.
Глубокие полости: Формообразующие стержни, корпуса медицинских изделий и полости пресс-форм с высоким соотношением глубины к диаметру требуют длинных инструментов при 3-осевой обработке. Обработка 5-axis может наклонять заготовку, позволяя подходить к полости под более пологим углом, что даёт возможность использовать более короткие инструменты. Отклонение инструмента в глубокой полости снижается пропорционально кубу уменьшения длины — сокращение инструмента с 80 мм до 40 мм (путём наклона детали на 30°) увеличивает жёсткость инструмента в 8 раз.
Множественные пересекающиеся угловые элементы: Блоки гидравлических коллекторов с перекрёстными отверстиями под несколькими неортогональными углами требуют отдельной 3-осевой наладки для каждого нестандартного угла. Коллектор с шестью угловыми отверстиями требует шести наладок, накапливая позиционную погрешность между отверстиями, что напрямую влияет на герметичность. 5-axis выполняет все отверстия за одну или две наладки с согласованной позиционной точностью.
Поднутрения и недоступные элементы: Элементы с обратной геометрией (внутренние канавки, обратные профили) невозможно достичь прямым вертикальным инструментом, и они требуют либо специального фасонного инструмента, либо многоосевого доступа. Обработка 5-axis может ориентировать инструмент для подхода с требуемого направления.
Жёсткие допуски между гранями: Любая деталь, где допуски на чертеже связывают элементы на гранях, которые потребовали бы отдельных 3-осевых наладок — позиционные допуски, параллельность, перпендикулярность — выигрывает от одноналадочной обработки 5-axis. Единая система координат устраняет смещение баз между наладками как источник погрешности.
Соображения DFM для многоосевой обработки
Проектирование для консолидации наладок: Детали, предназначенные для обработки 5-axis, лучше всего проектировать так, чтобы все критические размеры ссылались на общую базу, доступную от нулевой точки закрепления станка. Элементы, ссылающиеся на базы, установленные независимо в разных наладках, сводят на нет преимущество консолидации наладок 5-axis.
Углы доступа инструмента в пределах диапазона станка: Станки 5-axis имеют конечный диапазон поворотных осей (обычно ±90°–110°). Элементы, требующие углов подхода инструмента за пределами этого диапазона, всё ещё требуют переустановки. При проектировании следует выявлять элементы с экстремальными требованиями доступа и оценивать, можно ли их перепозиционировать или перепроектировать в пределах кинематической огибающей станка.
Минимальные внутренние радиусы и ограничения длины инструмента: Обработка 5-axis улучшает доступ к глубоким элементам, но физический зазор инструмента и держателя в огибающей станка всё ещё ограничивает достижимое. Элементы с соотношением глубины к ширине выше 5:1 и малыми входными отверстиями могут всё ещё требовать специального инструмента с уменьшенной шейкой даже при возможности 5-axis. Отмечайте эти элементы при DFM-анализе.
Амортизация времени программирования: Для мелкосерийных деталей включайте время программирования 5-axis в общее сравнение затрат. Сложное одновременное программирование 5-axis может потребовать 4–12 часов CAM-инжиниринга для одного сложного компонента. При ставке программирования $80–$120/час это добавляет $320–$1,440 к стоимости первой детали — инвестиция, которая быстро окупается при повторных заказах, но должна учитываться для единичных деталей.
Отрасли, наиболее широко использующие многоосевую обработку
Аэрокосмическая промышленность: Авиационные конструкционные компоненты сочетают сложную геометрию (составные криволинейные поверхности, облегчающие карманы с тонкими стенками, угловые схемы крепежа) с жёсткими многогранными допусками (±0,005–0,010 мм). Оба требования стимулируют внедрение 5-axis. Компоненты турбин — лопатки, рабочие колёса, диски со сложными профилями ёлочного замка — требуют одновременной 5-axis как стандартного процесса.
Медицинские изделия: Ортопедические имплантаты (ножки бедренных компонентов, компоненты коленного сустава, спинальные кейджи) имеют органическую геометрию, соответствующую анатомии человека, и требования к чистоте поверхности Ra ≤0,8 мкм. Геометрия по своей природе свободная и не может быть описана стандартными 3-осевыми операциями. Ручки хирургических инструментов, корпуса и прецизионные приспособления аналогично используют 5-axis для компактной многогранной геометрии.
Оборона и прецизионная оптика: Корпуса прицельных систем, компоненты оптических скамей и карданные узлы требуют допусков совмещения ±0,003–0,005 мм по нескольким граням — достижимых только через одноналадочную многоосевую обработку или исключительно точную многоналадочную оснастку.
Робототехника и автоматизация: Компактные корпуса роботизированных шарниров, корпуса приводов и концевые эффекторы объединяют элементы на всех поверхностях в небольшом габарите. Многоосевая обработка позволяет изготовить эти детали целиком за одну или две установки, сохраняя жёсткие взаимосвязи между элементами, определяющие точность сборки.
Пресс-формы и штампы: Формообразующие полости пресс-форм предварительно обрабатываются 3-осевым фрезерованием до закалки (где скорость съёма материала наиболее важна), затем чистовой обработкой 5-axis или EDM после закалки. Контурные поверхности полостей и мелкие рёберные элементы, определяющие окончательную геометрию детали, требуют чистовой обработки поверхностей 5-axis для достижения Ra ≤0,8 мкм и точности геометрии полости ±0,010–0,020 мм.
Основные выводы
- Основное преимущество многоосевой обработки — сокращение числа установок, а не собственная точность станка: каждая переустановка при 3-осевой обработке вносит смещение баз 0,010–0,030 мм; обработка 5-axis за одну установку устраняет накопленную погрешность от многократного позиционирования. Суммарная позиционная погрешность при пяти 3-осевых установках составляет приблизительно ±0,033–0,075 мм только от базирования; одна установка 5-axis снижает её до ±0,005–0,015 мм.
- 4-осевая обработка — правильный выбор для цилиндрических деталей с элементами по окружности: валы с лысками, шпоночными пазами и отверстиями под заданными угловыми положениями обрабатываются эффективнее и точнее с 4-осевой индексацией, чем при нескольких 3-осевых установках.
- Обработка 5-axis оправдана, когда деталь требует трёх или более 3-осевых установок, имеет межповерхностные позиционные допуски жёстче ±0,020 мм или имеет геометрию, к которой 3-осевая обработка не может эффективно подойти: сложные криволинейные поверхности, поднутрения, глубокие элементы, требующие короткого инструмента, и детали с наклонными элементами на нескольких поверхностях — всё это основные кандидаты для 5-axis.
- Общая стоимость производства — а не часовая ставка станка — является правильной основой для сравнения: при 2× ставке 3-осевого станка 5-axis изготавливает сложную деталь с пятью установками примерно за 38% общего времени 3-осевого производства, что даёт общую стоимость примерно на 25–40% ниже, несмотря на более высокую ставку.
- Позиционирование 3+2 (индексированная 5-axis) не эквивалентно одновременной 5-axis: 3+2 сокращает число установок, но по-прежнему обрабатывает с 3-осевой кинематикой в каждом зафиксированном положении; одновременная 5-axis требуется для непрерывно криволинейных поверхностей, где оптимальная ориентация инструмента меняется вдоль траектории.
- Обработка 5-axis улучшает чистоту поверхности на криволинейных и контурных поверхностях за счет поддержания постоянного контакта инструмента с поверхностью на протяжении всего резания, достигая Ra 0,8–1,6 мкм непосредственно после обработки там, где 3-осевая обработка потребовала бы полировки после механической обработки.
- Для OEM отделов закупок и проектирования: при запросе расценок на сложные детали указывайте критические позиционные допуски между сопряженными элементами и требования к чистоте поверхности, а также уточняйте, использует ли поставщик 3-осевую обработку с несколькими установками, 3+2 позиционирование или одновременную 5-axis. Это существенно разные процессы для сложной геометрии с разной достижимой точностью и общей стоимостью. Поставщики, предлагающие 5-axis программирование, должны включать время на CAM-программирование в оценку сроков выполнения, а не только машинное время.
Часто задаваемые вопросы
Что такое многоосевая обработка и чем она отличается от 3-осевой?
Многоосевая обработка добавляет оси вращения к трем стандартным линейным осям (X, Y, Z), позволяя режущему инструменту подходить к заготовке с нескольких направлений без снятия и повторного закрепления детали. 3-осевая обработка удерживает заготовку в фиксированной ориентации и может обрабатывать только элементы, доступные с текущего направления инструмента — элементы на других гранях или под углами требуют отдельных установок с сопутствующей погрешностью смещения баз (0,010–0,030 мм за каждое перепозиционирование). 4-осевая обработка добавляет вращение вокруг одной оси (обычно A) для цилиндрических и окружных элементов; 5-axis добавляет две оси вращения для практически неограниченного направления подхода инструмента. Практическое следствие: сложная многофасонная деталь, требующая пяти 3-осевых установок (с накоплением позиционной погрешности ±0,033–0,075 мм от закрепления), может быть выполнена за одну или две 5-axis установки с точностью ±0,005–0,015 мм.
Когда деталь действительно требует 5-axis обработки?
Деталь требует или значительно выигрывает от 5-axis обработки, когда: потребовалось бы три или более 3-осевых установок, что делает накопленные погрешности смещения баз доминирующим риском точности; позиционные допуски между сопряженными элементами на разных гранях жестче примерно ±0,020 мм; геометрия включает непрерывно криволинейные поверхности, где 3-осевой подход инструмента создает неоднородные условия поверхности; глубокие элементы потребовали бы длинных, гибких инструментов при 3-осевой обработке, но могут быть обработаны короткими, жесткими инструментами путем наклона заготовки; или сложность закрепления для нескольких 3-осевых установок потребовала бы нескольких специальных приспособлений. Простые детали, требующие одной или двух установок, обычно не выигрывают от 5-axis обработки — более высокая стоимость станко-часа добавляет затраты без экономии на сокращении установок, которая бы это оправдала.
Всегда ли 5-axis обработка точнее 3-осевой?
Не для отдельных элементов — но существенно точнее для многоэлементных, многофасонных деталей. Обрабатывающий центр с 5-axis имеет схожую точность позиционирования по отдельным осям с сопоставимым 3-осевым центром (обычно ±0,003–0,008 мм для прецизионных станков). Преимущество 5-axis в точности достигается за счет исключения повторного закрепления. Когда 3-осевой процесс требует пяти установок с погрешностью смещения баз ±0,015 мм каждая, статистический бюджет позиционной погрешности только от установок составляет приблизительно ±0,033 мм. Одноустановочный процесс 5-axis снижает это до ±0,005–0,015 мм. Для деталей, где все элементы обрабатываются за одну установку, точность 3-осевой и 5-axis обработки по существу эквивалентна.
Сколько стоит 5-axis обработка по сравнению с 3-осевой?
Стоимость станко-часа для обрабатывающего центра с 5-axis обычно в 1,5–3 раза выше, чем у сопоставимого 3-осевого центра. Однако общая стоимость детали для сложных многоустановочных деталей часто благоприятствует 5-axis: машинное время при 2-кратной ставке сокращается со 120 до 70 минут; время наладки снижается со 125 минут (пять установок) до 30 минут (одна установка); время контроля снижается с 75 минут до 20 минут. Общее время производства падает с приблизительно 320 минут до приблизительно 120 минут. Даже при 2-кратной стоимости станко-часа общая стоимость приблизительно на 25–40% ниже. Для простых деталей, требующих одной или двух установок, 3-осевая обработка экономичнее, поскольку нет экономии на сокращении установок для компенсации более высокой стоимости станко-часа.
В чем разница между 3+2 позиционированием и одновременной 5-axis обработкой?
3+2 позиционирование (также называемое позиционной или индексированной 5-axis) использует две поворотные оси для наклона заготовки в фиксированную угловую ориентацию, затем блокирует их и обрабатывает тремя линейными осями. Это по сути высокоточная многостанционная 3-осевая обработка в рамках одного машинного цикла — она сокращает количество установок и повышает согласованность по сравнению с отдельными 3-осевыми установками, но каждое заблокированное положение все равно устанавливает новую эффективную базу с собственной точностью поворотного позиционирования. Одновременная 5-axis обработка перемещает все пять осей одновременно — вершина инструмента следует по траектории поверхности, а ориентация оси инструмента непрерывно корректируется для поддержания заданного соотношения с поверхностью заготовки. Одновременная 5-axis необходима для профилирования турбинных лопаток, рабочих колес и свободных поверхностей, где оптимальный угол резания непрерывно меняется вдоль траектории. 3+2 достаточно для большинства многофасонных призматических компонентов и проще и дешевле в программировании.
Написано инженерной командой CMS с более чем 15-летним опытом CNC обработки, включая 3-осевое, 4-осевое и 5-axis производство аэрокосмических кронштейнов, медицинских имплантатов, гидравлических коллекторов, компонентов робототехники, ядер пресс-форм и оптических корпусов из алюминия, титана, нержавеющей стали, Inconel и инженерных пластиков. Технические источники: Sandvik Coromant 5-Axis Machining Application Guide, Altintas Y. — Manufacturing Automation: Metal Cutting Mechanics (главы по многоосевой обработке), SME Tool and Manufacturing Engineers Handbook (Multi-Axis Machining), Machinery’s Handbook (CNC Machine Tools and Tooling).
Ищете поставщика CNC обработанных компонентов, требующих многоосевых возможностей?
В CMS мы предоставляем 3-осевую, 4-осевую и 5-axis CNC обработку — с рекомендациями по выбору процесса на этапе расценки, DFM-анализом для оптимизации установок, CMM контролем позиционных допусков между сопряженными элементами и документацией по качеству для аэрокосмических и медицинских программ.
[Запросить DFM-анализ и расценку на многоосевую обработку →]


