
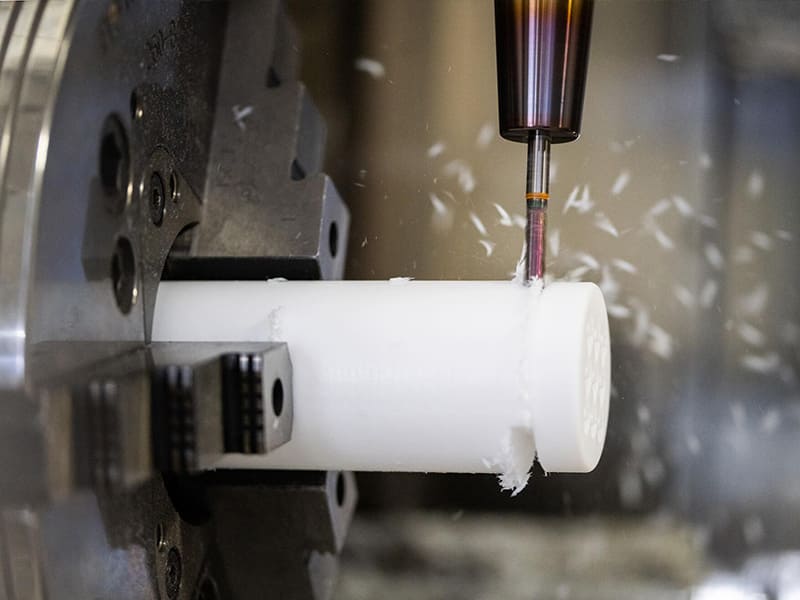
Быстрый ответ: Обработка пластиков — это субтрактивный производственный процесс с ЧПУ, при котором материал удаляется из цельной заготовки инженерного пластика — POM (Delrin), PEEK, нейлона, ABS, поликарбоната и других — для производства точных деталей без затрат на оснастку. Типичный допуск составляет ±0,050 мм для обычных деталей; ±0,010–0,020 мм достижимо при использовании размерно-стабильных материалов (PEEK, POM) в контролируемых условиях. Обработка пластиков отличается от обработки металлов прежде всего чувствительностью к нагреву — пластики обладают низкой теплопроводностью и низкой температурой плавления, что требует острого инструмента, высоких скоростей шпинделя и воздушного охлаждения. Это правильный производственный процесс для прототипов, мелкосерийного и среднесерийного производства (от 1 до 1 000 деталей) и точных компонентов из инженерных пластиков, которые экономически нецелесообразно лить под давлением при малых объёмах.
Что такое обработка пластиков?
Обработка пластиков — это субтрактивный производственный процесс, при котором режущие инструменты с ЧПУ удаляют материал из цельной пластиковой заготовки (пруток, лист или блок) для получения компонентов с заданной геометрией, размерными допусками и качеством поверхности. Процесс использует те же основные операции, что и обработка металлов — фрезерование, точение, сверление, нарезание резьбы и растачивание — но требует других режимов резания, подходов к инструменту и технологического контроля, поскольку инженерные пластики ведут себя принципиально иначе, чем металлы, в условиях резания.
Процесс производит компоненты непосредственно из цельного материала без форм, штампов или шаблонов. Это исключает затраты на оснастку и время подготовки производства, характерные для литья под давлением — значительное преимущество для мелкосерийного производства, прототипов и применений, требующих точного размерного контроля, который усадка при литье не может надёжно обеспечить.
Для инженеров и отделов закупок обработка пластиков наиболее ценна, когда:
- Объём производства слишком мал для обоснования затрат на оснастку для литья под давлением (обычно от 1 до 1 000 деталей, в зависимости от размера детали и стоимости пресс-формы)
- Требования к размерной точности превышают то, что контроль усадки при литье может надёжно обеспечить
- Применение требует высокоэффективного инженерного пластика (PEEK, POM, PTFE, UHMWPE), недоступного в стандартных литьевых формах для конкретной геометрии
- Конструкция всё ещё развивается и требуется быстрая итерация без затрат на модификацию оснастки
Обработка пластиков против обработки металлов
Несмотря на использование одних и тех же категорий оборудования с ЧПУ, обработка пластиков и обработка металлов требуют принципиально разных технологических стратегий из-за различий в твёрдости материала, теплопроводности, температуре плавления и модуле упругости.
Проблема тепла
Доминирующая проблема в обработке пластиков — управление теплом. Инженерные пластики имеют:
Низкая теплопроводность: Обычно 0,1–0,4 Вт/м·К по сравнению с 50–200 Вт/м·К для металлов. Тепло, генерируемое в зоне резания, не может рассеиваться через заготовку или стружку — оно концентрируется в зоне контакта инструмента и заготовки.
Низкие температуры плавления: Большинство инженерных пластиков начинают размягчаться при температуре 100–350°C. При этих температурах материал размазывается, а не режется чисто, что приводит к оплавленным кромкам, шероховатым поверхностям и размерной нестабильности.
Высокие коэффициенты теплового расширения (КТР): Большинство инженерных пластиков имеют КТР 50–150 мкм/м·°C — в 4–10 раз выше, чем у алюминия, и в 8–20 раз выше, чем у стали. Изменения температуры во время обработки вызывают размерные изменения, влияющие на достижимый допуск.
Инженерное следствие: обработка пластиков требует высоких скоростей шпинделя (для поддержания скорости резания при минимизации времени контакта), острых режущих кромок (для минимизации силы резания и тепла, генерируемого трением), и воздушного охлаждения (для удаления стружки и тепла без проблем поглощения СОЖ, которые вызывают водные жидкости в гигроскопичных пластиках).
Сравнение обработки пластиков и металлов
| Фактор | Обработка пластиков | Обработка металлов |
|---|---|---|
| Основная проблема | Управление теплом (риск плавления) | Износ инструмента (твёрдость) |
| Скорость вращения шпинделя | Высокая (обычно 15 000–25 000+ об/мин) | Ниже (зависит от материала) |
| Метод охлаждения | Воздушный обдув; сухая; минимальное количество СОЖ | Подача СОЖ; через инструмент |
| Режущая кромка | Острая полированная HSS или твердосплавная | Твердосплавная с покрытием (TiAlN, AlCrN) |
| Поведение стружки | Длинная сливная (большинство); хрупкая (PEEK) | От сегментной до непрерывной |
| Риск для поверхности | Оплавленные кромки, размазывание | Наросты, плохое качество поверхности |
| Размерная стабильность | Вариация из-за КТР; поглощение влаги | Высокая (металлы стабильны) |
| Закрепление | Осторожное (пластики деформируются под нагрузкой зажима) | Менее критично |
Инженерные пластики для обработки на станках с ЧПУ
Выбор материала — самое важное решение в обработке пластиков — он определяет достижимый допуск, эксплуатационные характеристики и стоимость обработки.
POM (Полиоксиметилен — Делрин, Ацеталь)
POM — это эталонный конструкционный пластик для прецизионных обработанных деталей. Сочетание высокой жёсткости, низкого трения, превосходной размерной стабильности, очень низкого влагопоглощения (< 0,2%) и хорошей обрабатываемости делает его выбором по умолчанию для прецизионных механических деталей, когда не требуется высокая термостойкость.
Ключевые свойства:
- Предел прочности при растяжении: ~65 МПа (гомополимер) / ~62 МПа (сополимер)
- Модуль упругости при изгибе: ~2,8–3,1 ГПа
- Максимальная длительная рабочая температура: ~90–105°C
- КТР: ~100–120 мкм/м·°C
- Влагопоглощение: < 0,2% — превосходная размерная стабильность после обработки
Обрабатываемость: Отлично. POM чисто обрабатывается на высоких скоростях резания, образует короткую стружку, которая легко удаляется, и выдерживает жёсткие допуски (±0,010–0,025 мм достижимы в производстве).
Применение: Прецизионные шестерни, втулки, подшипники, седла клапанов, компоненты насосов, компоненты для пищевой промышленности.
PEEK (полиэфирэфиркетон)
PEEK — это самый высокоэффективный из обычно обрабатываемых конструкционных пластиков. Его экстремальная термостойкость, химическая стойкость и механические свойства оправдывают стоимость материала (обычно $150–$500/кг исходного сырья) в аэрокосмической, медицинской и высокопроизводительной промышленной областях.
Ключевые свойства:
- Предел прочности при растяжении: ~100 МПа (ненаполненный); до 200+ МПа (наполненный углеродным волокном)
- Максимальная длительная рабочая температура: 250°C (кратковременно до 310°C)
- КТР: ~50 мкм/м·°C (относительно низкий для пластиков)
- Химическая стойкость: устойчив почти ко всем растворителям, кислотам и щелочам; отличен в паре
- Влагопоглощение: ~0,5%
Обрабатываемость: Хорошо. PEEK жёстче большинства пластиков, образует короткую хрупкую стружку и выдерживает более жёсткие допуски, чем более мягкие материалы. Острые твердосплавные инструменты, высокие скорости, малые глубины резания и обдув воздухом являются стандартом.
Применение: Аэрокосмические конструкционные кронштейны, компоненты медицинских имплантатов (биосовместимые марки по ISO 10993), оборудование для полупроводников, высокотемпературные седла клапанов.
Нейлон (PA6, PA66, PA12)
Сочетание износостойкости, ударной вязкости и самосмазывающихся свойств нейлона делает его стандартом для применений скользящего и вращательного контакта. Критическим ограничением для прецизионной обработки является влагопоглощение — нейлон поглощает 2–9% влаги по весу в зависимости от марки, что вызывает размерное расширение и снижение жёсткости.
Ключевые свойства:
- Предел прочности при растяжении: ~70–85 МПа (PA66 сухой, как отформован)
- Максимальная длительная рабочая температура: ~90–120°C
- КТР: ~80–100 мкм/м·°C
- Влагопоглощение: PA6 ~3,5%; PA66 ~2,8%; PA12 ~1,4% при 50% RH — приблизительно 0,1–0,3% линейного размерного изменения от сухого до насыщенного
Обрабатываемость: Хорошо, но требует острых инструментов и воздушного охлаждения. Для прецизионной обработки нейлона: дайте заготовке уравновеситься до рабочей влажности перед снятием окончательных измерений и указывайте допуски с учётом влажностного уравновешивания после обработки.
Применение: Шестерни, ролики, подшипники, кабельные направляющие, износостойкие планки, компоненты для обработки пищевых продуктов.
АБС (акрилонитрилбутадиенстирол)
ABS — это стандартный недорогой материал для прототипов и функциональных моделей. Хорошая ударопрочность, достаточная жёсткость и превосходная обрабатываемость делают его подходящим для прототипов, корпусов и неконструкционных компонентов, где стоимость является основным ограничением.
Ключевые свойства:
- Предел прочности при растяжении: ~40–50 МПа
- Максимальная длительная рабочая температура: ~80–100°C
- КТР: ~80–100 мкм/м·°C
Применение: Корпуса, кожухи, функциональные модели прототипов, приспособления и оснастка.
Поликарбонат (PC)
Выдающаяся ударопрочность и оптическая прозрачность поликарбоната делают его стандартом для прозрачных защитных покрытий, оптических компонентов и ударостойких корпусов.
Ключевые свойства:
- Предел прочности при растяжении: ~55–65 МПа
- Ударопрочность: ~850 Дж/м (надрез по Изоду) — исключительная
- Максимальная длительная рабочая температура: ~115–120°C
- Оптическая прозрачность: > 89% светопропускания
Применение: Защитные экраны, ограждения станков, оптические линзы, смотровые стёкла, корпуса медицинских устройств.
Справочник по выбору материала
| Материал | Прочность на разрыв | Макс. температура | КТР (мкм/м·°C) | Влагопоглощение | Относительная стоимость | Лучшее приложение |
|---|---|---|---|---|---|---|
| POM (Делрин) | ~65 МПа | ~105°C | 100–120 | < 0,2% | Средний | Прецизионные шестерни, втулки, механические |
| PEEK | ~100 МПа | 250°C | ~50 | ~0.5% | Очень высокий | Аэрокосмическая, медицинская, высокотемпературная |
| Нейлон PA66 | ~85 МПа | ~120°C | 80–100 | ~2.8% | Низкий–средний | Износостойкие детали, шестерни, ролики |
| АБС | ~45 МПа | ~90°C | 80–100 | < 0,3% | Низкий | Прототипы, корпуса |
| Поликарбонат | ~60 МПа | ~120°C | 65-70 | ~0.3% | Средний | Прозрачные покрытия, оптические |
| PTFE | ~30 МПа | 260°C | ~100 | < 0.01% | Высокий | Химическая стойкость, антиприлипание |
| СВМПЭ | ~40 МПа | ~80°C | 130-200 | < 0.01% | Средний | Экстремальный износ, контакт с пищевыми продуктами |
Механическая обработка пластмасс против литья под давлением
Выбор между механической обработкой пластмасс и литьём под давлением в первую очередь определяется объёмом производства и стабильностью конструкции.
Экономика в зависимости от объёма
Структура затрат при литье под давлением:
- Оснастка: $5 000–$100 000+ в зависимости от размера и сложности
- Стоимость за единицу: очень низкая при большом объёме
- Точка безубыточности по сравнению с механообработкой: обычно 100–10 000 единиц в зависимости от размера детали и стоимости пресс-формы
Структура затрат при механической обработке пластмасс:
- Отсутствие инвестиций в оснастку
- Стоимость за единицу включает программирование, наладку, материал и машинное время
- Не достигает стоимости единицы при литье под давлением при больших объёмах
Технические различия
Точность размеров: Детали, отлитые под давлением, дают усадку при затвердевании полимера — типичная усадка составляет 0,3–2,0%. Размеры деталей могут отклоняться на ±0,1–0,5 мм от целевых даже в хорошо оптимизированных пресс-формах. Детали, обработанные на станках с ЧПУ CNC, не дают усадки, достигая стандарта ±0,050 мм и ±0,010–0,020 мм при контроле процесса.
Гибкость конструкции: Механическая обработка не требует углов уклона, расположения впускных литников или требований к системе охлаждения. Поднутрения и сложные внутренние элементы могут быть обработаны напрямую.
| Фактор | Обработка пластиков | Литье под давлением |
|---|---|---|
| Инвестиции в оснастку | Нет | $5 000–$100 000+ |
| Срок изготовления | Дни | Недели (изготовление пресс-формы) |
| Объем экономической деятельности | 1–1 000 деталей | > 1 000–10 000 деталей |
| Точность размеров | ±0,010–0,050 мм | ±0,1–0,5 мм (усадка) |
| Гибкость конструкции | Максимальная | Ограниченная (уклон, литник, охлаждение) |
| Стоимость изменения конструкции | Нулевая | Стоимость модификации пресс-формы |
Ключевые проблемы механической обработки
Тепловая деформация и плавление
Тепло концентрируется на кромке инструмента, поскольку пластмассы обладают очень низкой теплопроводностью (0,1–0,4 Вт/м·К). Если температура резания превышает точку размягчения материала, поверхность заготовки размазывается, а не режется — образуя шероховатые, размерно неточные поверхности с плохим внешним видом.
Предотвращение: острая режущая кромка (полированный твердый сплав или свежезаточенная быстрорежущая сталь); высокие скорости резания; малая глубина резания в сочетании с высокой подачей; обдув воздухом, направленный в зону резания. Водные охлаждающие жидкости вызывают набухание гигроскопичных пластмасс и обычно не применяются.
Коробление и остаточные напряжения
Заготовки из конструкционных пластмасс содержат остаточные напряжения от экструзии или прессования. Асимметричное удаление материала высвобождает эти напряжения и может вызвать коробление — особенно в тонких плитах и деталях с большой степенью механической обработки.
Стратегии предотвращения:
- Использовать заготовки со снятыми напряжениями (отожжённые), где это возможно
- Обрабатывать сбалансированными проходами (удалять равные объёмы с обеих сторон)
- Дать деталям отлежаться между черновыми и чистовыми операциями перед снятием окончательных размеров
- Проектировать с равномерной толщиной стенок для минимизации дифференциального высвобождения напряжений
Нестабильность допусков из-за КТР и влажности
Деталь из Nylon PA66, измеренная при 20°C по сравнению с 30°C, будет отличаться примерно на 80–100 мкм/м·°C × 10°C = 0,8–1,0 мм/м — почти 1 мм на метр на каждые 10°C разницы температур. Для точных пластиковых деталей измерение должно выполняться при контролируемой эталонной температуре (20°C согласно ISO 1 / ASME B89.6.2).
Влагопоглощение нейлона вызывает изменение размеров после механической обработки: свежеобработанный сухой нейлон меньше той же детали при равновесной влажности. Если рабочая среда влажная, а среда механической обработки сухая, это необходимо учитывать в размерах при обработке.
Достижимые допуски по материалам
| Материал | Стандартный допуск | Достижимая точность | Основной ограничивающий фактор |
|---|---|---|---|
| POM (Делрин) | ±0,050 мм | ±0,010–0,020 мм | КТР, закрепление |
| PEEK | ±0,050 мм | ±0,010–0,020 мм | КТР (относительно низкий), стоимость |
| Нейлон (PA66) | ±0,100 мм | ±0,025–0,050 мм | Влагопоглощение, высокий КТР |
| АБС | ±0,100 мм | ±0,050 мм | КТР, соответствие материала |
| Поликарбонат | ±0,050 мм | ±0,020–0,030 мм | КТР, температурная чувствительность |
Для прецизионной обработки пластмасс (±0,020 мм или точнее): контроль температуры (20±1°C), контролируемая влажность для гигроскопичных материалов, заготовки с снятыми напряжениями и измерение при эталонной температуре до и после обработки.
Рекомендации DFM для обработки пластмасс
Радиусы внутренних углов
Острые внутренние углы геометрически невозможны при использовании вращающихся режущих инструментов — любой угол кармана имеет минимальный радиус, равный половине диаметра инструмента. На практике острые углы создают концентрацию напряжений. Проектируйте внутренние углы с максимально возможным радиусом: минимум ≥ 0,5–1,0 мм, предпочтительно 1,5–3,0 мм.
Толщина стенки
Минимальная толщина стенки для надёжной обработки пластмасс:
- Жёсткие материалы (PEEK, POM): ≥ 1,0–2,0 мм
- Более мягкие материалы (нейлон, PC, ABS): ≥ 2,0–3,0 мм
- Избегайте больших перепадов толщины — дифференциальное тепловое расширение вызывает коробление
Спецификации резьбы
Пластиковые резьбы значительно слабее металлических на срез и быстрее изнашиваются при повторных циклах сборки. Используйте металлические резьбовые вставки (латунные или из нержавеющей стали, термоусаживаемые или запрессовываемые) для:
- Любого крепежа, подвергаемого регулярной разборке
- Соединений, несущих значительные растягивающие нагрузки или крутящий момент
- Применений, где точность резьбы должна сохраняться на протяжении многих циклов
Контрольный список DFM для обработки пластмасс
| Проектное решение | Рекомендация |
|---|---|
| Радиусы внутренних углов | ≥ 0,5–1,0 мм минимум; больше — предпочтительно |
| Толщина стенки | ≥ 1,0–2,0 мм (жёсткие); ≥ 2,0–3,0 мм (мягкие) |
| Глубокие отверстия (глухие) | Прерывистое сверление при глубине > 2× диаметра |
| Спецификации резьбы | Металлические вставки для несущих/часто собираемых соединений |
| Спецификация допусков | Соответствие материалу: ±0,050 мм стандарт; ±0,020 мм PEEK/POM с контролем |
| Гигроскопичные материалы | Укажите условия равновесия; укажите, применяются ли сухие или кондиционированные размеры |
| Риск коробления | Заготовки с снятыми напряжениями; сбалансированная обработка; отдых между операциями |
| Закрепление | Избегайте точечной нагрузки — распределяйте усилие зажима по большим площадям |
Применения обработки пластмасс
Аэрокосмическая промышленность
Обработанные на станке кронштейны из PEEK, гидравлические фитинги и компоненты обтекателей антенн применяются в коммерческой и оборонной авиации. Обработанные детали из PTFE и Kel-F используются в компонентах гидравлических систем, требующих химической совместимости. Сочетание высокой удельной прочности PEEK и температурной стойкости до 250°C оправдывает его стоимость в применениях, критичных по массе.
Медицинские устройства
Биосовместимые марки PEEK (ISO 10993, USP Class VI) обрабатываются в компоненты ортопедических имплантатов — тела спинальных кейджей, черепные пластины, бедренные компоненты — где рентгенопрозрачность (PEEK прозрачен для рентгеновских лучей) отличает его от титана для конкретных послеоперационных требований визуализации. Обработанные рукоятки инструментов, корпуса устройств и компоненты жидкостных трактов в диагностическом оборудовании — другие распространённые применения.
Робототехника и автоматизация
Шестерни из POM, втулки из нейлона и корпуса клапанов из PEEK являются стандартными в промышленных роботах и системах автоматизации. Обработанные пластиковые компоненты снижают массу приводного тракта (уменьшая инерцию для систем с высоким ускорением), устраняют потребность в смазке в пищевых и чистых помещениях и снижают шум по сравнению с контактами металл-по-металлу.
Электроника и полупроводники
Обработанные компоненты из PEEK являются стандартными в оборудовании для производства полупроводников (обработка пластин, травильные камеры, системы осаждения), где требуются химическая стойкость, высокая температурная стойкость и размерная стабильность в условиях процесса.
Основные выводы
- Обработка пластмасс производит прецизионные компоненты из цельных заготовок инженерных пластмасс без инвестиций в оснастку — правильный процесс для 1–1 000 деталей, прототипов и применений, требующих лучшей размерной точности, чем надёжно обеспечивает литьё под давлением.
- Управление теплом — основная техническая задача: пластмассы имеют низкую теплопроводность (0,1–0,4 Вт/м·К) и низкие температуры плавления, что требует острых инструментов, высоких скоростей, малых глубин резания и воздушного охлаждения.
- Выбор материала определяет достижимый допуск: POM и PEEK обеспечивают лучшую размерную стабильность (достижимо ±0,010–0,020 мм); влагопоглощение нейлона ограничивает допуск до ±0,025–0,050 мм без контроля окружающей среды.
- Значения КТР для инженерных пластмасс (50–150 мкм/м·°C) в 4–10 раз выше, чем у алюминия — температура измерения должна контролироваться и указываться (20°C согласно стандартной эталонной температуре ISO 1).
- Обработка пластмасс против литья под давлением — решение по объёму: обработка экономически превосходит для < 100–1 000 деталей; литьё превосходит выше 1 000–10 000 деталей в зависимости от стоимости пресс-формы.
- DFM для пластмасс: минимальный внутренний радиус ≥ 0,5–1,0 мм; минимальная толщина стенки 1–3 мм в зависимости от материала; металлические резьбовые вставки для высоконагруженных или часто собираемых соединений; прерывистое сверление для глухих отверстий > 2× диаметра.
- Для отделов закупок OEM-производителей: укажите марку материала (не просто “пластик” или “нейлон”), эталонную температуру измерения (20°C), применяются ли сухие или кондиционированные размеры для гигроскопичных материалов и требуются ли заготовки с снятыми напряжениями — это элементы спецификации, которые наиболее влияют на соблюдение допусков в обработанных пластиковых деталях.
Часто задаваемые вопросы
Какие материалы лучше всего подходят для обработки пластика CNC?
Наиболее широко обрабатываемыми конструкционными пластиками являются POM (Delrin/ацеталь — лучшая размерная стабильность и обрабатываемость для прецизионных механических деталей), PEEK (наивысшая термо- и химическая стойкость для аэрокосмических и медицинских применений), нейлон PA6/PA66 (лучшая износостойкость для скользящих и вращающихся деталей, но гигроскопичен), ABS (наименьшая стоимость, лучше всего для прототипов и неконструкционных корпусов) и поликарбонат (наивысшая ударопрочность и оптическая прозрачность для прозрачных крышек). Выбор материала должен соответствовать механической нагрузке, температуре, химической среде и требованиям к размерной точности применения. Выбор только по стоимости, как правило, приводит к функциональным отказам.
Каких допусков можно достичь при обработке пластика?
Стандартная обработка пластика CNC обеспечивает общий допуск ±0,050 мм для большинства конструкционных пластиков. Прецизионная обработка размерно-стабильных материалов (POM, PEEK) обеспечивает ±0,010–0,020 мм в условиях контролируемой температуры и закрепления. Влагопоглощение нейлона ограничивает достижимый допуск примерно до ±0,025–0,050 мм без полного контроля окружающей среды. Достижимый допуск зависит от КТР материала, влагопоглощения, качества закрепления и стабильности температуры среды обработки — а не просто от механической точности станка. Для пластиковых деталей с жёсткими допусками указывайте измерение при эталонной температуре 20°C и уточняйте, применяются ли размеры в сухом или кондиционированном состоянии.
Когда следует выбирать обработку пластика вместо литья под давлением?
Выбирайте обработку пластика, когда: объём производства низкий (обычно < 1 000 деталей); конструкция развивается и требуется быстрая итерация без затрат на модификацию пресс-формы; требования к размерной точности превышают то, что надёжно обеспечивает усадка при литье (обработка достигает ±0,010–0,050 мм против литых ±0,1–0,5 мм); применение требует высокоэффективного конструкционного пластика (PEEK, PTFE, UHMWPE), недоступного в требуемой литой форме; или геометрия детали включает элементы, несовместимые с литьём (без уклона, поднутрения, внутренние элементы, требующие сложных боковых действий). Выбирайте литьё под давлением, когда объём превышает точку безубыточности и конструкция достаточно стабильна, чтобы оправдать инвестиции в оснастку.
Каковы основные проблемы при обработке пластиков?
Основные проблемы — это управление теплом (пластики размягчаются при относительно низких температурах, что требует острого инструмента и воздушного охлаждения для предотвращения оплавления поверхности), размерная нестабильность из-за высокого КТР (конструкционные пластики расширяются в 4–10 раз больше алюминия на градус изменения температуры), влагопоглощение в гигроскопичных материалах (нейлон поглощает 2–9% влаги, вызывая размерное расширение, которое влияет на детали после обработки), и коробление из-за снятия остаточных напряжений (асимметричное удаление материала высвобождает внутренние напряжения в заготовке, вызывая коробление тонких деталей и пластин, если обработка не выполняется сбалансированными проходами).
Чем обработка пластика отличается от обработки металла на практике?
Обработка пластика использует более высокие скорости шпинделя (15 000–25 000+ об/мин), потому что пластики размягчаются, а не наклёпываются — более высокая скорость резания сокращает время контакта и температуру стружки. Воздушный обдув или сухое резание заменяют подачу СОЖ, потому что водосодержащие охлаждающие жидкости могут набухать гигроскопичные пластики. Закрепление требует осторожности, потому что пластики деформируются под точечными зажимными нагрузками, которые металлы легко выдерживают. Спецификация допусков должна учитывать эффекты КТР и влажности, которые пренебрежимо малы при обработке металла. Геометрия инструмента требует острых положительных передних углов и полированных канавок для снижения трения и предотвращения адгезии пластика — геометрия, которая хорошо работает для металла, часто даёт плохие результаты на пластике.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC деталей из POM, PEEK, нейлона, ABS, поликарбоната, PTFE и UHMWPE для аэрокосмических, медицинских, полупроводниковых, робототехнических и промышленных производственных применений OEM. Технические ссылки: ISO 1043 (Система обозначения пластмасс), ASTM D638 (Прочностные свойства пластмасс), ISO 10993 (Биологическая оценка — биосовместимость PEEK), ISO 1 (Стандартная эталонная температура для геометрических измерений).
Ищете прецизионные обработанные пластиковые компоненты CNC?
В CMS мы обрабатываем POM, PEEK, нейлон, ABS, поликарбонат, PTFE и другие конструкционные пластики с жёсткими допусками, с рекомендациями по выбору материала, анализом DFM на требования к толщине стенок и резьбовым вставкам, и сертификацией измерений при эталонной температуре 20°C. Каждый заказ на обработку пластика включает проверку марки материала, требований к влагоравновесию и потребностей в снятии напряжений перед началом производства.
[Запросить анализ DFM и расчёт стоимости обработки пластика →]


