
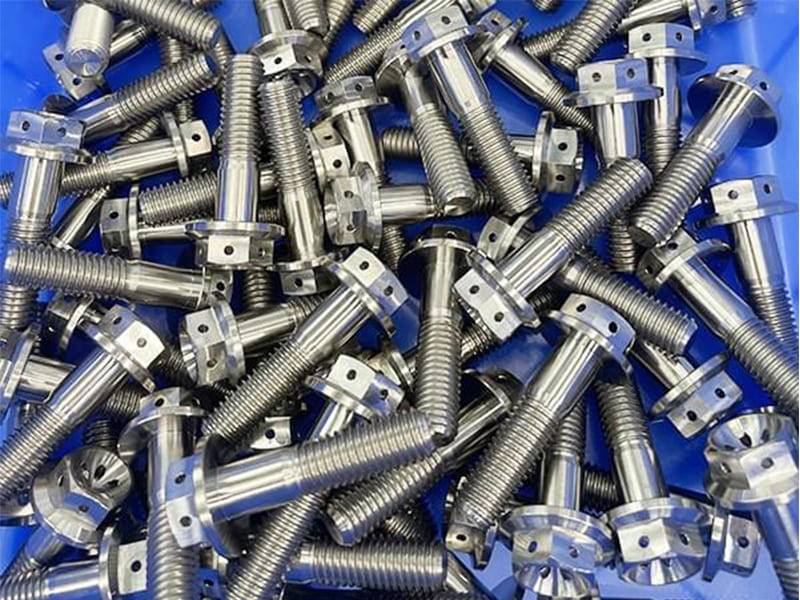
Быстрый ответ: Аэрокосмические крепежные изделия — болты, заклепки, штифты Hi-Lok, локболты и невидимые крепежные изделия — являются критически важными для безопасности компонентами, разработанными для высокого соотношения прочности к весу, усталостной стойкости, устойчивости к вибрации и коррозионной стойкости в конструкциях самолетов и космических аппаратов. В отличие от промышленных крепежных изделий, они регулируются строгими стандартами (спецификации AN, MS, NAS, AS) и требуют полной прослеживаемости партии, сертификации материалов и соответствия AS9100. Выбор материала между титаном, высокопрочной сталью и суперсплавами зависит от пути нагрузки, температурной среды и весового бюджета. Неправильные решения в этих вопросах — это не риск качества, это риск летной годности.
Что такое аэрокосмические крепежные изделия?
Аэрокосмические крепежные изделия — это инженерные крепежные компоненты — болты, заклепки, винты, гайки, штифты и специализированные системы фиксации — используемые для сборки конструкций самолетов, космических аппаратов и двигательных систем. Это не улучшенные версии стандартных промышленных крепежных изделий. Это специально разработанные компоненты, где каждая спецификация материала, размерный допуск, обработка поверхности и параметр установки регулируются инженерным анализом и нормативными требованиями.
Коммерческий самолет содержит от 500 000 до нескольких миллионов крепежных изделий в зависимости от размера и конструкции. Широкофюзеляжный авиалайнер может иметь более 3 миллионов крепежных изделий по всему планеру. В таком масштабе выбор крепежных изделий влияет на общий вес самолета на тысячи килограммов, интервалы технического обслуживания на годы и — когда происходят отказы — на структурную целостность таким образом, что это приводило к смертельным авариям. Аэрокосмические крепежные изделия — это не решения о закупке товаров массового спроса. Это решения структурной инженерии с нормативными последствиями.
Для производителей, закупочных команд и инженеров OEM, закупающих аэрокосмические крепежные изделия или компоненты, собранные с их использованием, понимание типа, материала, стандарта и требований к установке для каждого применения является основой ответственной практики аэрокосмической цепочки поставок.
Почему самолетам нужны специализированные крепежные изделия
Стандартные промышленные крепежные изделия отказывают в аэрокосмических условиях — не драматично, но прогрессивно и предсказуемо. Рабочие условия, которые должны одновременно выдерживать крепежные изделия самолетов, выходят за пределы проектного диапазона крепежных изделий из хозяйственного магазина или общего промышленного назначения.
Циклическая усталостная нагрузка
Конструкции самолетов испытывают циклическое нагружение в течение всего срока эксплуатации. Каждый взлет и посадка подвергают планер циклу наддува, который нагружает каждое крепежное изделие фюзеляжа. Каждый полет подвергает соединения крыла изгибу, кручению и динамическим изменениям нагрузки от турбулентности, порывов и маневров. Узкофюзеляжный коммерческий самолет может совершить 50 000–75 000 летных циклов за срок службы. Каждый цикл — это усталостное событие. Крепежные изделия должны выдержать эту историю нагружения без зарождения или распространения трещин.
Усталость является основной причиной структурной деградации в самолетах. Разрушение фюзеляжа рейса 243 Aloha Airlines в 1988 году — известный пример в инженерии технического обслуживания самолетов — включало усталостное растрескивание в отверстиях крепежных изделий в обшивке фюзеляжа, ускоренное коррозией. Спецификации аэрокосмических крепежных изделий существуют частично благодаря урокам, извлеченным из этого класса отказов.
Вибрация и самоотвинчивание
Авиационные двигатели производят широкополосную вибрацию, которая передается через весь планер. Аэродинамические силы вызывают бафтинг на поверхностях управления и высокоскоростных структурных элементах. Без инженерных систем против отвинчивания вибрация постепенно снижает предварительную нагрузку крепежного изделия — уменьшая усилие зажима до тех пор, пока целостность соединения не будет нарушена. Стандартные крепежные изделия без стопорного элемента просто не подходят для аэрокосмических зон с высокой вибрацией.
Экстремальные температуры
Коммерческие самолеты крейсируют на высотах, где температура окружающей среды приближается к -55°C. Конструкции, прилегающие к двигателю, испытывают температуры выше 300°C. Многие аэрокосмические конструкции циклически переходят между этими крайностями несколько раз за полет. Материалы крепежных изделий должны сохранять механические свойства — прочность, пластичность, усталостную стойкость — во всем этом температурном диапазоне без значительной деградации или проблем дифференциального теплового расширения.
Классификация: структурные и неструктурные
Аэрокосмические крепежные изделия делятся на две функциональные категории с принципиально различными требованиями к спецификациям:
| Категория | Функция | Последствие отказа | Примеры |
|---|---|---|---|
| Структурные крепежные изделия | Несут основные нагрузки (крыло, фюзеляж, шасси) | Могут нарушить целостность самолета | Штифты Hi-Lok, болты Taper-Lok, сплошные заклепки |
| Неструктурные крепежные изделия | Крепят вторичные компоненты (панели, крышки, интерьер) | Отделение компонента, но не структурный отказ | Винты, поворотные крепежные изделия, заклепки панелей |
Структурные крепежные изделия в первичных путях нагрузки требуют наиболее строгой квалификации материалов, контроля производства и документации по установке. Неструктурные крепежные изделия по-прежнему требуют аэрокосмического качества и прослеживаемости — они все еще могут вызвать инциденты, если отделятся от самолета — но их структурный отказ менее непосредственно катастрофичен.
Типы аэрокосмических крепежных изделий
Аэрокосмические заклепки
Заклёпки — это неразъёмные крепёжные элементы, устанавливаемые путём деформации одного конца для стягивания соединяемых материалов. Стержневые заклёпки — устанавливаемые с помощью поддержки или обжимного инструмента — были основой сборки фюзеляжа самолётов с момента появления первых металлических летательных аппаратов и остаются доминирующим крепежом в конструкциях из алюминиевой обшивки.
Почему применяются заклёпки: Малый вес на единицу передаваемой нагрузки, превосходная усталостная прочность при распределённых сдвиговых нагрузках и простота, воспроизводимость установки в тонколистовых конструкциях. Процесс деформации создаёт благоприятные остаточные сжимающие напряжения вокруг отверстия под крепёж, улучшая усталостную долговечность по сравнению с болтами с зазором.
Ограничения: Неразъёмное соединение (для удаления требуется высверливание заклёпки с риском увеличения отверстия), а установка стержневых заклёпок требует доступа с обеих сторон соединения. Слепые заклёпки решают проблему одностороннего доступа, но с пониженной несущей способностью.
Лучшие применения: Обшивка фюзеляжа, обшивка панелей крыла, лёгкие структурные сборки с распределённой сдвиговой нагрузкой.
Конструкционные болты
Авиационные конструкционные болты — это резьбовые крепёжные элементы, предназначенные для наиболее нагруженных применений — соединений, несущих основные конструкционные нагрузки и требующих контролируемого предварительного натяжения для правильного функционирования. Они являются разъёмными, что критически важно в местах, требующих периодического обслуживания или inspection.
Почему применяются болты: Очень высокая прочность на растяжение и сдвиг, разъёмность и заменяемость, пригодность для толстосечных конструкционных соединений, где установка заклёпок нецелесообразна.
Ограничения: Тяжелее эквивалентных по прочности заклёпочных конфигураций; требуют точного контроля момента затяжки для достижения правильного предварительного натяжения; нуждаются в совместимых стопорных элементах в местах, подверженных вибрации.
Лучшие применения: Соединения крыла с фюзеляжем, крепления двигателей, крепления шасси, конструкционные фитинги, несущие полётные нагрузки.
Крепёж Hi-Lok
Крепёж Hi-Lok состоит из резьбового стержня и отдельной втулки. Втулка имеет контролируемую функцию отрыва: шестигранный элемент для завинчивания отделяется от втулки при точном значении крутящего момента, что устраняет изменчивость установки и обеспечивает постоянное предварительное натяжение при каждой установке.
Почему применяются Hi-Lok: Функция контролируемого отрыва по крутящему моменту устраняет человеческий фактор из процесса установки — крепёж правильно натянут независимо от техники оператора. Это делает Hi-Lok особенно ценными в крупносерийной сборке планера, где постоянство установки тысяч соединений критически важно для усталостной долговечности.
Лучшие применения: Первичные и вторичные конструкции летательных аппаратов, требующие постоянного предварительного натяжения, соединения шпангоутов фюзеляжа с обшивкой, крепления нервюр крыла.
Ограничения: Высокая стоимость по сравнению с обычными крепежными элементами; требуются специальные инструменты для установки обжимной втулки.
Локболты
Локболты используют обжимную втулку вместо резьбовой гайки для создания постоянного, неослабляемого соединения. Монтажный инструмент натягивает стержень, одновременно обжимая втулку в канавки стержня, создавая холодноформованное замковое соединение, которое сохраняет предварительную нагрузку при вибрации без какого-либо отдельного противослабляющего крепежа.
Почему используются локболты: Превосходная вибростойкость — обжимная втулка не может ослабнуть при любом практическом уровне вибрации. Отличная усталостная долговечность благодаря контролируемому процессу установки. Применяются в высоковибрационных зонах конструкции, где резьбовые крепежные элементы с стопорной арматурой всё ещё несут остаточный риск ослабления.
Ограничения: Постоянная установка (для снятия требуется высверливание втулки); требуется специальное оборудование для обжимной установки.
Лучшие применения: Высоконагруженные конструкционные соединения в гондолах двигателей, конструкциях шасси, высоковибрационных зонах конструкции.
Слепые крепежные элементы
Слепые крепежные элементы устанавливаются только с одной стороны соединения — монтажный инструмент устанавливает крепеж, в то время как противоположная сторона (недоступная для монтажника) образует опорную поверхность через механизм расширения крепежа.
Почему используются слепые крепежные элементы: Многие зоны конструкции воздушного судна недоступны с обеих сторон после сборки — сложные секции фюзеляжа, внутренние полости кессона крыла, закрытые трубчатые конструкции. Слепые крепежные элементы позволяют выполнить эти соединения без необходимости доступа с обеих сторон.
Ограничения: Более низкая несущая способность по сравнению с цельнотянутыми заклепками или болтами эквивалентного размера; обычно не используются в первичных силовых путях конструкции, требующих максимальной эффективности соединения.
Лучшие применения: Закрытые конструкции, зоны с односторонним доступом, вторичные конструкционные сборки.
Крепежные элементы Taper-Lok
Крепежные элементы Taper-Lok имеют конический стержень, который создает посадку с натягом в точно развернутом коническом отверстии. Натяг устраняет зазор между крепежом и отверстием, предотвращая микроперемещения (фреттинг), которые инициируют усталостные трещины в отверстиях под крепеж с зазором.
Почему используются Taper-Lok: Отверстия под крепеж с зазором в усталостно-критичных конструкциях подвержены фреттингу — микроскопическое относительное движение между крепежом и отверстием при циклическом нагружении, которое повреждает поверхность отверстия и создает очаги зарождения усталостных трещин. Посадка с натягом Taper-Lok устраняет этот механизм, значительно повышая усталостную долговечность в высоконапряженных соединениях.
Лучшие применения: Первичные конструкционные соединения крыла с фюзеляжем, усталостно-чувствительные соединения планера, любые места, где усталость при посадке с зазором является проектной проблемой.
Ограничения: Требуются точно обработанные конические отверстия с жесткими размерными допусками; более сложная процедура установки, чем у стандартных крепежных элементов с посадкой с зазором.
Крепежные элементы Turnlock
Крепежные элементы Turnlock (Dzus, Camloc и аналогичные проприетарные системы) — это быстросъемные панельные крепежные элементы, позволяющие быстро открывать и закрывать панели доступа, эксплуатационные люки и внутренние компоненты с минимальным использованием инструмента или без него.
Почему используются крепежные элементы Turnlock: Панели доступа на воздушном судне требуют частого открывания и закрывания техническими специалистами. Стандартные болты требуют динамометрических инструментов и создают вторичный риск потери крепежа при обслуживании. Крепежные элементы Turnlock удерживают фиксирующую арматуру, обеспечивают надежную фиксацию поворотом на четверть оборота и позволяют быстро получить доступ в критичных по времени ситуациях обслуживания.
Ограничения: Не подходят для несущих конструкционных применений; несущая способность низкая относительно конструкционных типов крепежа.
Лучшие применения: Панели доступа, крышки отсеков авионики, инспекционные люки, внутренние компоненты.
Руководство по выбору аэрокосмического крепежа
| Применение | Уровень нагрузки | Ключевое требование | Рекомендуемый тип |
|---|---|---|---|
| Панели обшивки фюзеляжа | Распределенный сдвиг | Усталостная долговечность, вес | Цельнотянутые заклепки, Hi-Lok |
| Первичная конструкция крыла | Высокая конструкционная | Усталость, контроль предварительной нагрузки | Taper-Lok, конструкционные болты |
| Крепления двигателя | Очень высокий | Вибростойкость, прочность | Локболты, высокопрочные болты |
| Шасси | Экстремальная | Удар, усталость, прочность | Высокопрочные стальные болты |
| Закрытые конструкции | Умеренный | Односторонний доступ | Слепые крепежные элементы |
| Панели доступа | Низкий | Быстросъемность | Крепежные элементы Turnlock |
| Высокоусталостно-чувствительные соединения | Высокий | Устранение фреттинга | Taper-Lok, посадка с натягом |
Стандарты аэрокосмических крепежных изделий: AN, MS, NAS и AS
Стандарты аэрокосмических крепежных изделий определяют конструкцию, состав материала, механические свойства, размерные допуски, требования к контролю и документацию, необходимые для применения крепежных изделий в сертифицированных авиационных и аэрокосмических системах. Для закупок OEM указание правильного стандарта не является опциональным — оно определяет, является ли крепежное изделие летной годным.
Крепежные изделия AN (стандарт Air Force–Navy)
Крепежные изделия AN были одними из первых официально стандартизированных аэрокосмических крепежных изделий, разработанных для авиации Вооруженных сил США в середине XX века. Они определяют базовые конфигурации болтов, винтов, гаек и заклепок со стандартизированными размерами и требованиями к материалам.
Контекст применения: Крепежные изделия AN по-прежнему широко используются в авиации общего назначения (легкие самолеты, самодельные воздушные суда), на устаревших военных платформах и в приложениях по замене при техническом обслуживании, где первоначальная конструкция предусматривала крепеж AN. Однако для новых разработок в коммерческой и передовой военной аэрокосмической отрасли они в значительной степени вытеснены более высокопроизводительными стандартами NAS и AS.
Крепежные изделия MS (военный стандарт)
Крепежные изделия MS заменили многие спецификации AN, обеспечив улучшенные требования к материалам, более жесткие размерные допуски и повышенные характеристики усталостной прочности и коррозионной стойкости. Они являются доминирующим стандартом для аэрокосмических применений Вооруженных сил США.
Контекст применения: Военные самолеты, оборонные системы и несущие конструкции, требующие более высоких характеристик, чем AN, при сохранении военной квалификации.
Крепежные изделия NAS (Национальный аэрокосмический стандарт)
Крепежные изделия NAS разрабатываются Ассоциацией аэрокосмической промышленности (AIA) и представляют собой основной стандарт высокопроизводительных крепежных изделий для коммерческих и передовых военных аэрокосмических применений. Спецификации NAS, как правило, требуют более высоких классов прочности, более жестких размерных допусков, лучшей чистоты поверхности и более строгих испытаний по сравнению с эквивалентными спецификациями MS или AN.
Контекст применения: Основные несущие соединения в коммерческих самолетах, высоконагруженные усталостно-чувствительные сборки, применения, где более жесткие эксплуатационные запасы NAS требуются по результатам структурного анализа.
Стандарты AS (аэрокосмические стандарты — SAE International)
Стандарты AS разрабатываются в рамках процесса аэрокосмической стандартизации SAE International и представляют собой текущий передовой уровень в аэрокосмической стандартизации. Они учитывают современные технологии материалов, передовые требования к качеству и соответствуют требованиям системы менеджмента качества AS9100.
Контекст применения: Современная коммерческая аэрокосмическая отрасль, оборонные программы с требованиями сертификации текущего поколения, цепочки поставок OEM, требующие глобально гармонизированных стандартов.
Сравнение стандартов
| Стандарт | Страна происхождения | Уровень производительности | Основное применение |
|---|---|---|---|
| AN | Вооруженные силы США (исторический) | Базовый уровень | Авиация общего назначения, устаревшие воздушные суда, техническое обслуживание |
| MS | Вооруженные силы США | Улучшенный | Военные самолеты и оборонные системы |
| NAS | Ассоциация аэрокосмической промышленности | Высокая производительность | Коммерческие и военные основные конструкции |
| AS | SAE International | Текущий передовой уровень | Современные коммерческие, оборонные и космические программы |
Для покупателей OEM, оценивающих поставщиков крепежных изделий, актуальны следующие вопросы: какой стандарт требуется для данного применения, имеет ли поставщик документально подтвержденное соответствие и данные испытаний для этого стандарта, и может ли он предоставить документацию о прослеживаемости партий, необходимую для записей о летной годности?
Материалы аэрокосмических крепежных изделий: выбор и компромиссы
Выбор материала для аэрокосмических крепежных изделий — это системное инженерное решение, которое балансирует прочность, вес, усталостные характеристики, коррозионную стойкость, температурные возможности и гальваническую совместимость с прилегающими конструкционными материалами.
Титановые крепежные изделия (Ti-6Al-4V и марки CP)
Титан — прежде всего сплав Ti-6Al-4V (Grade 5) — является доминирующим материалом для весокритичных аэрокосмических несущих крепежных изделий. Его плотность примерно 4,43 г/см³ на 43% ниже, чем у стали при сопоставимых уровнях прочности, что делает его материалом выбора, когда вес является основным конструктивным фактором.
Эксплуатационные характеристики:
- Предел прочности при растяжении: 895–1170 МПа в зависимости от состояния термообработки
- Плотность: 4,43 г/см³ (против 7,85 г/см³ для стали)
- Коррозионная стойкость: отличная — титан образует стабильный пассивный слой TiO₂
- Усталостные характеристики: хорошие, особенно в условиях соляного тумана, где сталь корродировала бы в местах концентрации напряжений
Экономия веса в масштабе: Если воздушное судно использует 300 000 конструкционных крепежных изделий и переход со стали на титан снижает средний вес крепежного изделия на 3 грамма, общее снижение веса составляет 900 кг — примерно эквивалентно 9 дополнительным пассажирам. При $0,10–$0,15 на пассажиро-милю в стоимости топлива это дает измеримую операционную экономию за 20-летний срок службы воздушного судна.
Ключевая проблема — схватывание резьбы: Титановый контакт по резьбе с титаном (болт в титановой гайке или вставке) весьма подвержен схватыванию — форме адгезивного износа, при которой сопрягаемые поверхности заедают и переносят материал при затяжке. Предотвращение требует тщательной процедуры затяжки, смазки (сухая пленка или противозадирная паста) и тщательного указания формы резьбы. В нашем производственном опыте обработки титановых крепежных изделий Ti-6Al-4V для аэрокосмических заказчиков риск схватывания при установке является одним из наиболее распространенных видов отказов, которые мы наблюдаем при испытаниях первых образцов — и это почти всегда устранимо путем указания поверхностной обработки и анализа процедуры установки.
Гальваническая совместимость: Титан относительно благороден в гальваническом ряду. При прямом контакте с алюминиевой конструкцией в присутствии влаги алюминий является анодом и корродирует. Изолирующие втулки, герметики стыковых поверхностей и анодирование алюминия являются стандартной практикой в соединениях титановых крепежных изделий с алюминием.
Высокопрочные легированные стальные крепежные изделия
Крепежные изделия из легированной стали (300M, H-11, 4340, 8740) обеспечивают наивысшую абсолютную прочность при растяжении среди всех распространенных материалов аэрокосмических крепежных изделий — до 1930 МПа (280 ksi) для 300M — что делает их материалом выбора в применениях, требующих максимальной прочности в фиксированном габарите, где вес менее критичен, чем несущая способность.
Контекст применения: Сборки шасси, где экстремальные ударные и динамические нагрузки требуют максимальной прочности в компактной геометрии; конструкции крепления двигателя, где сосредоточены высокие нагрузки; любое применение, где структурный анализ определяет чрезвычайно высокую нагрузку при минимальном диаметре крепежа.
Ключевая проблема — коррозия: Высокопрочные стали подвержены коррозии, особенно коррозионному растрескиванию под напряжением (КРН) в высокопрочных марках выше примерно 1380 МПа (200 ksi). Кадмирование было традиционной системой защиты, хотя экологические нормы стимулируют переход к бескадмиевым альтернативам (химическое никелирование, цинк-никель) в новых программах. Все стальные крепёжные изделия в аэрокосмических сборках требуют поверхностной защиты.
Водородное охрупчивание: Высокопрочные стали подвержены водородному охрупчиванию в процессе гальванического покрытия. Аэрокосмические спецификации (AMS 2759/9 и аналогичные) требуют контролируемых процессов нанесения покрытий и процедур прокалки после покрытия для предотвращения разрушений из-за охрупчивания.
Крепёжные изделия из суперсплавов (Inconel, A-286)
Никелевые суперсплавы — прежде всего Inconel 718 и A-286 (железо-никелевый суперсплав) — применяются в высокотемпературных узлах вблизи реактивных двигателей, в выхлопных системах и в любых конструктивных зонах, где рабочие температуры превышают возможности титана или стали.
Эксплуатационные характеристики:
- Inconel 718 сохраняет полезную прочность при температурах до примерно 650°C
- Превосходная стойкость к окислению предотвращает деградацию поверхности в высокотемпературных окислительных средах
- Высокая усталостная прочность в условиях термического циклирования, характерных для конструкций двигателей
Ограничения: Высокая стоимость материала и сложность механической обработки — как Inconel 718, так и A-286 печально известны сложностью обработки, требующей низких скоростей резания, интенсивного охлаждения и специализированного инструмента для достижения размерной точности и чистоты поверхности, необходимых для аэрокосмических крепёжных изделий.
Алюминиевые заклёпки (серии 2117, 2024, 7075)
Алюминиевые заклёпки широко применяются в сборках фюзеляжа и обшивки крыла, где их низкая плотность (2,7 г/см³), превосходная коррозионная стойкость в соответствующих комбинациях сплав/термообработка и простота установки делают их экономически эффективными в крупносерийных тонколистовых применениях.
Контекст применения: Панели обшивки фюзеляжа, лёгкие конструктивные обшивки, вторичные конструктивные сборки. Не подходят для высоконагруженных конструктивных соединений, где требуются титановые или стальные крепёжные изделия.
Сводное сравнение материалов
| Материал | Прочность на разрыв | Плотность (г/см³) | Температурный предел | Коррозионная стойкость | Основное применение |
|---|---|---|---|---|---|
| Ti-6Al-4V | 895–1170 МПа | 4.43 | ~315°C длительно | Отлично | Конструктивный планер |
| Сталь 300M | До 1930 МПа | 7.85 | Умеренный | Требуется покрытие | Шасси, высоконагруженные соединения |
| Суперсплав A-286 | ~1000 МПа | 7.92 | ~700°C | Хорошо | Высокотемпературные конструкции |
| Инконель 718 | ~1380 МПа | 8.19 | ~650°C | Отлично | Двигатель, зоны выхлопа |
| Алюминий 2117 | ~295 МПа | 2.71 | Низкий | Хорошая (анодированный) | Заклёпки обшивки фюзеляжа/крыла |
Как аэрокосмические крепёжные изделия предотвращают разрушение конструкций
Аэрокосмическая инженерия крепёжных изделий по своей сути направлена на предотвращение отказов — проектирование и установку систем крепления, обеспечивающих целостность конструкции на протяжении всего срока эксплуатации воздушного судна.
Предварительная затяжка: основа целостности соединения
Предварительная затяжка — усилие зажима, создаваемое при затягивании крепёжного изделия — является важнейшим параметром в работе аэрокосмических крепёжных изделий. Правильно предварительно натянутый болт удерживает поверхности соединения в сжатом состоянии. Внешние нагрузки, действующие на соединение, должны сначала преодолеть это усилие зажима, прежде чем крепёжное изделие испытает растяжение. Это означает, что колебания напряжений в крепёжном изделии при циклическом нагружении значительно ниже, чем в соединении без предварительного натяжения — что напрямую улучшает усталостную долговечность.
Согласно стандартам ASME по проектированию болтовых соединений, правильно предварительно натянутый болт испытывает лишь малую долю внешней нагрузки в виде колебаний напряжений — обычно 10–20% для хорошо спроектированного соединения с соответствующим коэффициентом предварительной затяжки. Недостаточно предварительно натянутый болт испытывает полную внешнюю нагрузку как колебание напряжений, что может снизить усталостную долговечность на порядок.
Практическое следствие для сборки: моменты затяжки аэрокосмических крепёжных изделий — это не рекомендации. Они являются результатом усталостного анализа, требующего определённой предварительной затяжки для достижения проектной усталостной долговечности. Недостаточная затяжка снижает предварительную затяжку и усталостную долговечность; чрезмерная затяжка может привести к текучести болта или повреждению резьбы, что также снижает усталостную долговечность и надёжность соединения.
Самоконтрящиеся механизмы
Самоконтрящиеся элементы предотвращают потерю предварительной затяжки из-за вибрации. Распространённые аэрокосмические системы стопорения включают:
Цельнометаллические самоконтрящиеся гайки — деформированная резьба или вставка с натягом, создающая момент сопротивления, требующий усилия для поворота, что поддерживает зацепление при вибрации.
Стопорение с помощью кольца (Hi-Lok, локболты) — инструмент для установки контролирует стопорное зацепление; после установки кольцо обеспечивает надёжное удержание, которое вибрация не может преодолеть путём постепенного вращения.
Контровочная проволока — традиционно используется на критических крепёжных изделиях двигателей и систем управления полётом; проволока, продетая через просверленные головки болтов, предотвращает вращение в направлении ослабления. Трудоёмко, но высоконадёжно.
Жидкие резьбовые фиксаторы — используются в специфических применениях, где металлическая стопорная арматура добавила бы неприемлемый вес или сложность; не подходят для высокотемпературных применений.
Предотвращение усталостных трещин посредством проектирования
Места, где усталостные трещины наиболее часто зарождаются в болтовых соединениях: кромки отверстий под крепёж (коэффициент концентрации напряжений 2–3× для круглого отверстия в растягиваемой пластине), впадины резьбы (концентрация напряжений из-за геометрии резьбы) и зоны фреттинг-повреждений, где возникает микродвижение между крепёжным изделием и отверстием.
Проектирование аэрокосмических крепёжных изделий учитывает каждую из этих проблем:
- Холодное расширение отверстий под крепёж — перед установкой крепежа через отверстие протягивается оправка, создающая вокруг отверстия поле сжимающих остаточных напряжений, которое противодействует раскрытию усталостной трещины. Холоднорасширенные отверстия в первичной конструкции воздушного судна могут повысить усталостную долговечность в 3–5 раз по сравнению со стандартными просверленными отверстиями.
- Крепёж с натягом (Taper-Lok) — устраняет фреттинг-износ за счёт устранения зазора, допускающего микроперемещения.
- Спецификации гладкости поверхности — поверхности стержня крепежа и отверстия задаются контролируемыми значениями Ra; шероховатость поверхности создаёт участки зарождения трещин, снижающие усталостную долговечность.
- Накатка резьбы вместо нарезания резьбы — накатанная резьба имеет сжимающие остаточные напряжения у основания витка резьбы благодаря процессу холодного формообразования, что повышает усталостную долговечность по сравнению с нарезанной резьбой.
Типовые виды отказов аэрокосмического крепежа
Понимание видов отказов позволяет инженерам выбирать подходящие типы крепежа и процедуры установки, а инженерам по техническому обслуживанию — правильно интерпретировать результаты обследования в процессе эксплуатации.
Усталостное разрушение
Усталостное разрушение аэрокосмического крепежа обычно начинается у первого витка резьбы ниже торца гайки — в месте наибольшей концентрации напряжений — или у кромки отверстия под крепёж в нагруженной пластине. Оно развивается постепенно: микротрещины образуются при циклическом нагружении и распространяются цикл за циклом, пока оставшееся поперечное сечение не станет недостаточным для восприятия статической нагрузки. Внезапное разрушение происходит без видимых предупреждающих признаков при плановом осмотре.
Предотвращение: Правильный предварительный натяг (снижает колебания напряжений), установка с натягом там, где существует риск фреттинг-износа, поверхностные обработки (холодное расширение, дробеструйное упрочнение), создающие благоприятные сжимающие остаточные напряжения, и спецификации крепежа с оценкой усталостной прочности, подтверждающие минимальное число циклов до разрушения при стандартизированных испытаниях.
Гальваническая коррозия
Гальваническая коррозия возникает, когда два металла с различным электрохимическим потенциалом контактируют друг с другом в присутствии ионного проводника (обычно влаги с растворёнными солями). Более анодный металл корродирует преимущественно. В аэрокосмической отрасли наиболее распространённая проблема гальванической пары — титановый крепёж в алюминиевой конструкции: алюминий значительно более аноден, чем титан, и корродирует на контактной поверхности.
Предотвращение: Нанесение герметика на поверхности сопряжения перед установкой крепежа (герметик создаёт ионный барьер), изолирующие втулки на титановом крепеже в алюминиевых отверстиях, анодирование алюминиевой конструкции в зоне крепежа.
Схватывание резьбы
Схватывание — это адгезивный износ между резьбовыми поверхностями, особенно проблематичный для титана (титан по титану или титановый болт в титановой конструкции), поскольку пассивный оксидный слой, обеспечивающий титану коррозионную стойкость, разрушается под действием высоких контактных напряжений при зацеплении резьбы, обнажая чистый реакционноспособный металл, который схватывается с сопрягаемой поверхностью.
Предотвращение: Твёрдая плёночная смазка (MoS₂ или аналогичная) на резьбе крепежа перед установкой; контролируемый момент затяжки с использованием калиброванных инструментов; применение стальных или покрытых вставок в титановых резьбовых отверстиях там, где требуется многократное снятие крепежа.
Коррозионное растрескивание под напряжением (SCC)
Высокопрочный стальной крепёж с прочностью выше примерно 1380 МПа (200 ksi) подвержен коррозионному растрескиванию под напряжением в присутствии влаги и коррозионно-активных веществ. КРПН сочетает растягивающее напряжение (от предварительного натяга или внешней нагрузки) с коррозионным воздействием, вызывая рост трещин при уровнях напряжений значительно ниже предела текучести материала.
Предотвращение: Кадмиевое или цинк-никелевое покрытие для предотвращения коррозионного воздействия; тщательный выбор материала (избегание восприимчивых состояний термообработки); проектирование с ограничением длительного растягивающего напряжения в условиях высокой влажности.
Повреждение от перетяжки
Чрезмерный момент затяжки при установке может вызвать текучесть стержня крепежа, срыв резьбы или — в высокопрочных материалах — водородное охрупчивание, если напряжение превышает порог материала. Перетянутый крепёж обычно не разрушается немедленно, но демонстрирует сниженную усталостную долговечность и может преждевременно разрушиться в эксплуатации.
Предотвращение: Калиброванные динамометрические инструменты; значения момента затяжки, учитывающие коэффициент трения (условия смазки и покрытия значительно влияют на соотношение момента и предварительного натяга); обучение установщиков и верификация качества.
Аэрокосмический крепёж и вес воздушного судна
Воздушное судно может содержать от 500 000 до более 3 миллионов единиц крепежа. В таком масштабе индивидуальные различия в весе крепежа, кажущиеся незначительными, становятся существенными решениями по весу конструкции.
Замена стального крепежа на титановые аналоги в первичной конструкции планера экономит приблизительно 40% в весе крепежа на единицу — примерно 2–5 граммов на крепёж в зависимости от размера. На 300 000 единиц конструкционного крепежа это даёт экономию веса 600–1 500 кг. Производители воздушных судов quantifying экономию топлива в терминах килограммов конструкционного веса: при $1–$3 экономии топлива на килограмм в год при текущих ценах на топливо и типичных коэффициентах использования снижение веса на 1 000 кг генерирует $1 000–$3 000 годовой экономии топлива на воздушное судно — умноженное на парк из сотен воздушных судов и 25-летний срок службы, общая ценность существенна.
Экономика жизненного цикла неизменно оправдывает премию к начальной стоимости титана для первичной конструкции. Инженерный расчёт — не “дороже ли титан?”, а “какова 25-летняя стоимость топлива для перевозки разницы в весе?”
Помимо выбора материала, оптимизация количества крепежа — сокращение числа крепежных элементов за счёт перепроектирования соединений и использования структурного склеивания в композитных сборках — обеспечивает дополнительную экономию веса без ущерба для структурной целостности. Современные композитные конструкции воздушных судов (Boeing 787, Airbus A350) используют значительно меньше крепежа на единицу площади, чем эквивалентные алюминиевые конструкции, поскольку композитные панели могут изготавливаться в виде более крупных секций, а клеевое соединение воспринимает нагрузку без крепежа.
Процесс производства аэрокосмического крепежа
Аэрокосмический крепёж производится в рамках строго контролируемых производственных последовательностей, которые принципиально отличаются от стандартного промышленного производства крепежа.
Накатка резьбы против нарезания резьбы
Накатка резьбы — получение резьбы пластической деформацией, а не удалением материала — является обязательной для усталостно-критичных аэрокосмических крепежных изделий в большинстве спецификаций. Накатанные резьбы имеют остаточные сжимающие напряжения у основания резьбы благодаря процессу холодного формообразования, в отличие от остаточных растягивающих напряжений, возникающих при нарезании резьбы. В стандартизированных испытаниях на усталость аэрокосмических крепежных изделий образцы с накатанной резьбой стабильно превосходят образцы с нарезанной резьбой со значительным отрывом (как правило, улучшение усталостной долговечности в 2–4 раза).
AMS 2432 и связанные стандарты предписывают накатку резьбы для производства аэрокосмических крепежных изделий. Поставщиков, предлагающих аэрокосмические крепежные изделия с нарезанной резьбой, следует подвергать сомнению — нарезанная резьба является дисквалифицирующим отклонением для большинства усталостно-критичных применений.
CNC Обработка сложной геометрии
Холодная высадка экономически эффективна для крупносерийного производства простых форм крепежных изделий, но многие типы аэрокосмических крепежных изделий — штифты Hi-Lok, корпуса Taper-Lok, custom structural bolts — требуют обработки CNC для достижения сложной геометрии и жестких размерных допусков (диаметр стержня ±0,005 мм или точнее, соосность в пределах 0,003 мм), которые требуются их структурной функцией.
Обработка титана CNC для аэрокосмических крепежных изделий требует особой тщательности: низкие скорости резания, подача охлаждающей жидкости под высоким давлением, острая оснастка с малым временем контакта инструмента для ограничения тепловыделения и внимательное отношение к целостности поверхности. Термическая чувствительность титана означает, что остаточные напряжения и микроструктурные повреждения, вызванные обработкой, могут снизить усталостную долговечность — что делает контроль процесса вопросом качества, а не только размеров.
Термообработка и верификация
Термообработка для достижения заданного класса прочности должна проводиться в документированных контролируемых условиях с проверочными испытаниями (испытание на растяжение, испытание на твердость) для каждой партии. Спецификации серии AMS 2759 регулируют термообработку аэрокосмических стальных крепежных изделий; AMS 2801 регулирует термообработку титана. Послеоперационный контроль после термообработки выявляет аномалии термообработки до того, как крепежные изделия установлены в самолет, где обнаружение гораздо сложнее.
Требования к системе качества
Каждая партия аэрокосмических крепежных изделий должна быть произведена в рамках документированной системы менеджмента качества (AS9100 Rev D для аэрокосмической отрасли) и сопровождаться:
- Сертификаты на материалы — подтверждающие, что химический состав, состояние термообработки и свойства материала соответствуют применимой спецификации AMS или ASTM
- Записи размерного контроля — показывающие, что отобранные из партии крепежные изделия соответствуют всем требованиям чертежа
- Результаты механических испытаний — испытание на растяжение, срез или пробную нагрузку в соответствии с требованиями применимого стандарта
- Прослеживаемость партии — идентификатор партии, прослеживаемый через все этапы производства до номера плавки сырья
Для закупочных команд OEM эти документы не являются необязательной бумажной работой — они представляют собой доказательную базу летной годности установленных крепежных изделий. Крепежное изделие без полной документации о прослеживаемости не может быть использовано в самолете с сертификатом типа, независимо от его физического состояния.
Руководство по DFM для применения аэрокосмических крепежных изделий
Оптимизация количества крепежных изделий посредством анализа соединений
Каждый крепёж, добавленный в сборку воздушного судна, увеличивает вес, время установки, требования к инспекции и потенциальные режимы отказа. Современный анализ соединений на основе МКЭ позволяет точно определить минимальное количество крепежа и шаг, обеспечивающие требуемую передачу нагрузки с соответствующими запасами по усталости. Во многих устаревших конструкциях количество крепежа задавалось консервативно с использованием ручных методов расчёта, которые завышали требуемую плотность.
Сокращение количества крепежа на основе проверенного анализа — а не интуиции — снижает вес и стоимость сборки без ущерба для целостности конструкции.
Контроль допуска и подготовки отверстий
Качество отверстий под крепёж напрямую определяет усталостную долговечность соединения. Требования различаются в зависимости от типа крепежа:
- Отверстия с зазором: Допуск по диаметру обычно +0,000/+0,010″ (класс NASM 33588); шероховатость поверхности Ra ≤ 1,6 мкм; отсутствие заусенцев, повреждений от выхода сверла и следов инструмента на кромке отверстия.
- Отверстия с натягом (Taper-Lok): Допуск по углу конусности и диаметру ±0,0005″ или точнее; требуется прецизионное развёртывание после сверления.
- Холоднорасширенные отверстия: Превышение размера оправки относительно отверстия создаёт натяг 0,4–4%; контролируемый процесс по NASM 1312-8.
Плохая подготовка отверстий — увеличенные отверстия, грубая шероховатость поверхности, заусенцы, раструбообразный вход — создаёт концентрацию напряжений и фреттинг-повреждения, которые сводят на нет усталостные преимущества высококачественного крепежа.
Предотвращение гальванической коррозии на этапе проектирования
Этап проектирования — правильное время для задания совместимости материалов и коррозионной изоляции; дооснащение коррозионной защитой после выпуска проекта обходится дорого и часто бывает неполным.
Правила проектирования для гальванической совместимости:
- Избегать прямого контакта титанового крепежа с алюминиевой конструкцией без герметика на поверхности контакта
- Задавать герметик для поверхности контакта (MIL-PRF-81733 или эквивалент) во всех соединениях титанового крепежа с алюминием
- Избегать прямого контакта углеродного волокна с алюминием в гибридных композитно-металлических конструкциях (углеродное волокно является катодом по отношению к алюминию)
- Выбирать материалы крепежа, близкие по гальваническому потенциалу к прилегающей конструкции, где это возможно
Проектирование с учётом доступа для установки и инспекции
Крепёж, который невозможно правильно затянуть, — это крепёж, который будет неправильно предварительно нагружен. Зазор для головки динамометрического ключа должен быть заложен в конструкцию — минимальные зазоры различаются в зависимости от типа инструмента (торцевой ключ, динамометрический ключ, пневматический гайковёрт), но должны быть явно проверены в проектной модели.
Аналогично, крепёж в местах, где невозможно визуально проверить состояние установки, коррозию или зарождение трещин, должен либо быть исключён путём перепроектирования, либо обеспечен доступом для бороскопа, либо включён в график разборной инспекции через определённые интервалы технического обслуживания.
Чек-лист DFM для аэрокосмических систем крепежа
| Вопрос проектирования | Действие DFM |
|---|---|
| Минимизировано ли количество крепежа с помощью анализа соединений методом МКЭ? | Документировать анализ путей нагрузки, обосновывающий схему расположения крепежа |
| Заданы ли комбинации материалов с учётом гальванической совместимости? | Указать герметик для поверхности контакта, изоляцию или совместимую пару |
| Указаны ли в отверстиях шероховатость поверхности, допуск и холодное расширение (при наличии)? | Включить требования к подготовке отверстий в чертёж |
| Проверен ли зазор для инструмента затяжки в сборочной модели? | Проверить зазор для требуемого инструмента установки в каждом месте |
| Задан ли конструкционный крепёж по правильному стандарту (AN/MS/NAS/AS)? | Подтвердить соответствие стандарту с помощью структурного анализа |
| Требуется ли прослеживаемость партий и сертификация материалов в спецификации закупки? | Включить требования к документации в заказ на закупку |
Применение по конструкции воздушного судна
Фюзеляж
Крепёж фюзеляжа должен выдерживать циклы наддува — обычно 75 000+ циклов за срок службы узкофюзеляжного коммерческого воздушного судна. Сочетание окружного напряжения от наддува и изгибного напряжения от полётных нагрузок создаёт двухосную усталость в каждом отверстии под крепёж в обшивке фюзеляжа. Заклёпки сплошные и крепёж Hi-Lok в предварительно обработанных или холоднорасширенных отверстиях являются доминирующим подходом. Герметик для поверхности контакта во всех соединениях обшивки с шпангоутом — стандартная практика для предотвращения проникновения коррозионной влаги в отверстия под крепёж.
Первичная конструкция крыла
Крепёж кессона крыла несёт наибольшие конструкционные нагрузки на воздушном судне — до нескольких сотен килоньютонов в статических условиях, со значительным усталостным циклированием от порывов и манёвренных нагрузок. Крепёж с натягом Taper-Lok в критических соединениях панелей кессона крыла устраняет фреттинг и обеспечивает усталостные характеристики, которых не могут достичь альтернативы с зазором. Материал обычно титан для весокритичной первичной конструкции, с высокопрочной сталью в локальных высоконагруженных фитингах.
Шасси
Крепёж шасси испытывает ударные нагрузки при касании, которые создают мгновенные нагрузки, значительно превышающие установившиеся полётные нагрузки. Сверхвысокопрочная сталь (300M, H-11 при 1724–1930 МПа) используется для восприятия этих нагрузок в компактных поперечных сечениях. Защита от коррозионного растрескивания под напряжением посредством гальванического покрытия, тщательного нанесения герметика и контролируемой процедуры установки критична — шасси работает в мокрых, грязных и коррозионных средах, создающих высокий риск SCC в незащищённой высокопрочной стали.
Реактивные двигатели
Требования к крепежу двигателей принципиально отличаются от требований к крепежу планера. Температура является доминирующим ограничением: Inconel 718 и A-286 — стандартные материалы для крепежа, работающего в горячей секции турбовентиляторных двигателей, где рабочая температура превышает возможности титана и высокопрочных сталей. Сопротивление ползучести — способность поддерживать предварительную нагрузку при повышенной температуре в течение длительного времени — так же важно, как прочность при комнатной температуре. Применяются стандартные аэрокосмические сертификаты качества, но также обычно требуется квалификация, специфичная для двигателя (одобрение FAA PMA или OEM).
Космические аппараты
Крепёжные изделия для космических аппаратов работают в условиях вакуума при экстремальных температурных циклах (±150°C и более для спутников на низкой околоземной орбите между освещённой и теневой сторонами) и должны выдерживать механические нагрузки при запуске, не допуская превращения какого-либо крепёжного изделия в опасный посторонний предмет. Титан широко используется для конструкционных крепёжных изделий. Требования к газовыделению (контроль загрязнений для оптических и электронных систем) определяют выбор смазок и покрытий. Стопорные механизмы должны надёжно функционировать после термоциклирования и не ослабевать при широкополосной вибрации во время запуска.
Основные выводы
- Аэрокосмические крепёжные изделия — это критически важные для безопасности конструкционные компоненты, а не серийная продукция — материал, стандарт, процедура установки и документация по прослеживаемости напрямую влияют на лётную годность.
- Семь основных типов крепёжных изделий (заклёпки, болты, Hi-Lok, локболты, невидимые крепёжные изделия, Taper-Lok, поворотные замки) — каждый решает определённую комбинацию требований по нагрузке, доступу, обслуживанию и усталостной прочности. Выбор является решением в области конструкционной инженерии.
- Четыре основных стандарта (AN, MS, NAS, AS) отражают возрастающие требования к характеристикам; NAS и AS являются текущими стандартами для основных коммерческих и передовых военных аэрокосмических конструкций.
- Выбор материала является решением системного уровня: титан для критичных по массе конструкционных крепежных элементов, высокопрочная сталь для максимальной нагрузки в компактной геометрии, суперсплавы для высокотемпературных зон, алюминий для тонколистовых клепаных конструкций.
- Предварительная затяжка — основа усталостной долговечности — правильно предварительно затянутые крепежные элементы испытывают лишь часть циклического напряжения незатянутых соединений, что увеличивает усталостную долговечность на порядок.
- Накатанные резьбы обязательны для критичных по усталости аэрокосмических крепежных элементов — нарезанные резьбы создают неблагоприятные остаточные напряжения, которые значительно снижают усталостную долговечность.
- Для отделов закупок OEM-производителей: полная прослеживаемость партий, сертификация материалов по спецификациям AMS/ASTM и производство с сертификацией AS9100 являются обязательными требованиями для закупки аэрокосмических крепежных элементов. Крепежные элементы без полной документации не могут использоваться в воздушных судах с сертификатом типа.
Часто задаваемые вопросы
Что такое аэрокосмические крепежные элементы и почему они отличаются от стандартных крепежных элементов?
Аэрокосмические крепежные элементы — это болты, заклепки, винты, гайки и специализированные системы крепления, разработанные специально для сборки воздушных и космических аппаратов. В отличие от стандартных промышленных крепежных элементов, они рассчитаны на одновременное обеспечение высокого соотношения прочности к массе, усталостной стойкости на протяжении миллионов циклов нагрузки, вибростойкости, коррозионной стойкости в агрессивных средах и точного контроля размеров. Они производятся в рамках сертифицированных систем менеджмента качества (AS9100), сопровождаются сертификатами на материалы и документацией о прослеживаемости партий и должны соответствовать конкретным аэрокосмическим стандартам (AN, MS, NAS или AS). Это различие не является постепенным — аэрокосмические крепежные элементы существуют потому, что виды отказов и их последствия в авиационных конструкциях принципиально отличаются от типичных механических применений.
В чем разница между стандартами аэрокосмических крепежных элементов AN, MS, NAS и AS?
AN (Air Force–Navy) — старейший американский стандарт аэрокосмических крепежных элементов, обычно используемый в авиации общего назначения и при обслуживании устаревших воздушных судов. MS (Military Standard) заменил многие спецификации AN с улучшенными требованиями к материалам и испытаниям для военных аэрокосмических применений. NAS (National Aerospace Standard) представляет собой спецификации крепежных элементов более высокого класса для коммерческих и военных применений с более жесткими допусками и лучшими усталостными характеристиками, используемые в первичных конструкционных соединениях. AS (SAE Aerospace Standard) — текущий стандарт, соответствующий современным технологиям материалов и требованиям системы качества AS9100. Для новых коммерческих аэрокосмических программ применимыми спецификациями являются стандарты NAS и AS; крепеж AN подходит только там, где исходная сертификация конструкции была основана на требованиях AN.
Почему титановые крепежные элементы предпочтительны в первичных аэрокосмических конструкциях?
Титановые сплавные крепежные элементы (преимущественно Ti-6Al-4V) предпочтительны для первичных аэрокосмических конструкций, поскольку их плотность 4,43 г/см³ на 43% ниже, чем у стали при сопоставимых уровнях прочности, что обеспечивает прямую экономию массы на тысячах крепежных элементов в планере. Титан также обладает превосходной коррозионной стойкостью без поверхностных покрытий, хорошими усталостными характеристиками и сохраняет механические свойства в диапазоне температур большинства применений планера. В масштабе воздушного судна — где замена 300 000 конструкционных крепежных элементов со стали на титан экономит 600–1 500 кг — экономия массы дает измеримое улучшение топливной эффективности за 20–25-летний срок службы воздушного судна, обеспечивая экономику жизненного цикла, которая оправдывает более высокую первоначальную стоимость титана как материала и его обработки.
Что вызывает усталостное разрушение аэрокосмических крепежных элементов и как его предотвращают?
Усталостное разрушение начинается в местах концентрации напряжений — обычно на первом витке резьбы ниже торца гайки или на кромке отверстия под крепежный элемент в нагруженной пластине — под совокупным воздействием циклического нагружения от циклов наддува при взлете/посадке, полетных маневров и турбулентности. Стратегии предотвращения включают: надлежащую предварительную затяжку для снижения амплитуды циклического напряжения (правильно предварительно затянутый крепежный элемент испытывает лишь 10–20% внешней нагрузки как вариацию напряжения); холодное развальцовывание отверстий под крепежные элементы для создания благоприятных сжимающих остаточных напряжений; крепежные элементы с натягом (Taper-Lok) для устранения фреттинга в отверстиях с зазором; накатывание резьбы вместо нарезания для создания благоприятных остаточных напряжений во впадине резьбы; и строгая спецификация чистоты поверхности для устранения мест зарождения трещин.
Чем крепежные элементы Hi-Lok и lockbolt отличаются от стандартных болтов?
Крепежные элементы Hi-Lok состоят из резьбового стержня и отдельной обоймы с контролируемым шестигранным отрывным элементом. При установке обойма затягивается на стержне до тех пор, пока шестигранный элемент не срежется при точном значении крутящего момента — что устраняет вариабельность установки и обеспечивает постоянную предварительную затяжку каждого крепежного элемента независимо от квалификации оператора. Lockbolt использует обжатую обойму вместо резьбовой гайки: установочный инструмент натягивает стержень, одновременно гидравлически обжимая обойму в канавки стержня, создавая постоянное холодноформованное соединение, которое сохраняет предварительную затяжку при вибрации без какого-либо дополнительного стопорного крепежа. Стандартные болты требуют отдельных стопорных элементов (контргаек, контровочной проволоки) для предотвращения ослабления под воздействием вибрации. И Hi-Lok, и lockbolt используются там, где постоянство и неразъемность предварительной затяжки соединения критичны для усталостной долговечности.
Что такое схватывание резьбы и почему это проблема для титановых аэрокосмических крепежных элементов?
Схватывание — это адгезионный износ между сопрягаемыми резьбовыми поверхностями, особенно проблематичный для титана, поскольку пассивный оксидный слой TiO₂, обеспечивающий титану коррозионную стойкость, разрушается под воздействием высоких контактных напряжений при зацеплении резьбы. Обнажённый реакционноспособный титан связывается с сопрягаемой поверхностью, вызывая заедание, разрыв поверхности и, возможно, делая крепёж невозможным для извлечения. Риск схватывания наиболее высок при резьбовом соединении титан-по-титану (титановый болт в титановое резьбовое отверстие или титановую вставку). Для предотвращения требуется сухая плёночная смазка (дисульфид молибдена или аналогичная) на резьбе крепежа перед установкой, калиброванный момент сборки, контролируемая процедура затяжки и — в случаях, требующих многократного демонтажа — стальные вставки в титановых резьбовых отверстиях вместо прямой титановой резьбы.
Какая документация требуется для закупки аэрокосмического крепежа?
Полная документация на аэрокосмический крепёж включает: сертификат на материал, подтверждающий соответствие химического состава и механических свойств применимой спецификации AMS или ASTM; сертификат термообработки (для стальных и титановых крепежей, требующих определённых условий отпуска); отчёт о размерном контроле, подтверждающий соответствие измерений выборочной партии требованиям чертежа; результаты механических испытаний (на растяжение, срез или пробную нагрузку в соответствии с применимым стандартом); сертификат на чистовую обработку поверхности и покрытие; и документация прослеживаемости партии, связывающая идентификатор партии через все этапы производства с исходным номером плавки материала. Для поставщиков, сертифицированных по AS9100, эти документы формируются в рамках стандартной системы менеджмента качества. Крепёж без полной документации не может быть установлен на воздушное судно с сертификатом типа — он должен быть помещён на карантин и возвращён или утилизирован.
Как аэрокосмический крепёж влияет на вес воздушного судна в масштабе парка?
Коммерческий узкофюзеляжный самолёт может содержать от 500 000 до 2 миллионов крепежей в зависимости от размера и метода конструкции. Замена стальных крепежей на титановые аналоги в первичной конструкции планера экономит приблизительно 40% веса крепежа — примерно 2–5 граммов на крепёж для типичных конструкционных размеров. На 300 000 конструкционных крепежей это даёт снижение веса на 600–1 500 кг. При текущих ценах на реактивное топливо и типичной загрузке узкофюзеляжного самолёта (3 000+ лётных часов в год) снижение конструкционного веса на 1 000 кг экономит $1 000–$3 000 годовых затрат на топливо на одно воздушное судно. Для оператора парка из 200 воздушных судов это составляет $200 000–$600 000 в год экономии топлива — отдача, которая оправдывает более высокую первоначальную стоимость закупки титана в течение нескольких лет эксплуатации.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC в производстве аэрокосмического крепежа, титановых сплавов и сертифицированном по AS9100 производстве для программ коммерческой авиации и обороны OEM. Технические источники: AS9100 Rev D (Системы менеджмента качества аэрокосмической отрасли), AMS 4928 (Пруток и заготовка Ti-6Al-4V), NASM 33588 (Качество отверстий под аэрокосмический крепёж), SAE ARP1312 (Прослеживаемость аэрокосмического крепежа), FAA Advisory Circular AC 43.13-1B (Приемлемые методы технического обслуживания воздушных судов).
Закупка аэрокосмических обработанных на станках CNC крепежей и конструкционных компонентов?
В CMS мы производим штифты Hi-Lok, конструкционные болты, корпуса Taper-Lok и индивидуальный аэрокосмический крепёж из Ti-6Al-4V, Inconel 718, стали 300M и A-286 с полной сертификацией материала, спецификациями накатанной резьбы и документированной по AS9100 прослеживаемостью партий. Каждый заказ на аэрокосмический крепёж включает записи размерного контроля, сертификаты на материал и инженерную проверку формы резьбы, чистовой обработки поверхности и гальванической совместимости — а не просто обработанные детали с приложенным сертификатом.
[Запросить техническую экспертизу и расчёт стоимости аэрокосмического крепежа →]


