
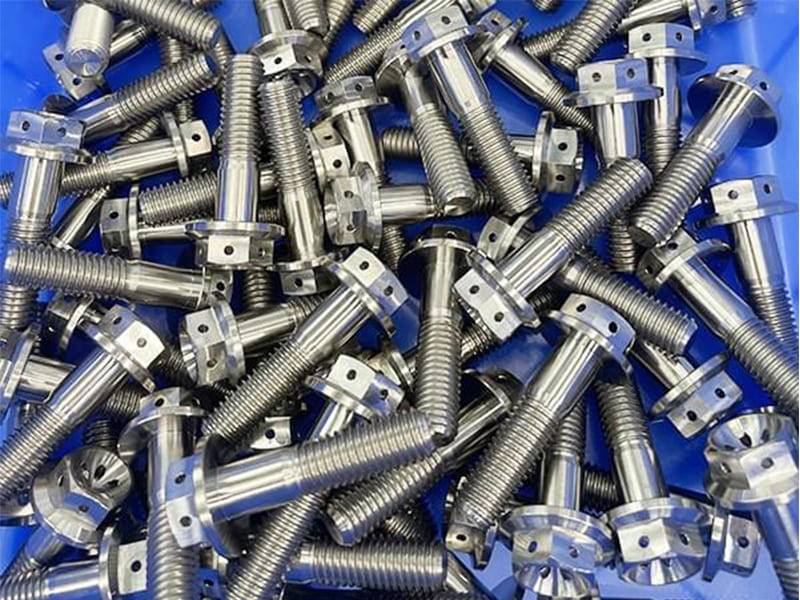
Respuesta rápida: Los elementos de fijación aeroespaciales — pernos, remaches, pasadores Hi-Lok, lockbolts y elementos de fijación ciegos — son componentes de seguridad crítica diseñados para una alta relación resistencia-peso, resistencia a la fatiga, estabilidad ante vibraciones y resistencia a la corrosión en estructuras de aeronaves y naves espaciales. A diferencia de los elementos de fijación industriales, se rigen por normas estrictas (especificaciones AN, MS, NAS, AS) y requieren trazabilidad completa de lote, certificación de materiales y cumplimiento AS9100. La selección de materiales entre titanio, acero de alta resistencia y superaleaciones depende de la ruta de carga, el entorno de temperatura y el presupuesto de peso. Equivocarse en estas decisiones no es un riesgo de calidad — es un riesgo de aeronavegabilidad.
¿Qué son los elementos de fijación aeroespaciales?
Los elementos de fijación aeroespaciales son componentes de fijación diseñados — pernos, remaches, tornillos, tuercas, pasadores y sistemas de bloqueo especializados — utilizados para ensamblar estructuras de aeronaves, naves espaciales y sistemas de propulsión. No son versiones mejoradas de los elementos de fijación industriales estándar. Son componentes diseñados específicamente donde cada especificación de material, tolerancia dimensional, tratamiento de superficie y parámetro de instalación se rige por análisis de ingeniería y requisitos regulatorios.
Una aeronave comercial contiene entre 500,000 y varios millones de elementos de fijación según su tamaño y construcción. Un avión de fuselaje ancho puede tener más de 3 millones de elementos de fijación en su estructura. A esa escala, las elecciones de elementos de fijación afectan el peso total de la aeronave en miles de kilogramos, los intervalos de mantenimiento en años y — cuando ocurren fallas — la integridad estructural de maneras que han causado accidentes fatales. Los elementos de fijación aeroespaciales no son decisiones de adquisición de productos básicos. Son decisiones de ingeniería estructural con consecuencias regulatorias.
Para fabricantes OEM, equipos de adquisición e ingenieros que obtienen elementos de fijación aeroespaciales o componentes ensamblados con ellos, comprender el tipo, material, norma y requisito de instalación para cada aplicación es la base de una práctica responsable en la cadena de suministro aeroespacial.
Por qué las aeronaves necesitan elementos de fijación especializados
Los elementos de fijación industriales estándar fallan en entornos aeroespaciales — no dramáticamente, sino de forma progresiva y predecible. Las condiciones operativas que los elementos de fijación de aeronaves deben manejar simultáneamente están más allá del envelope de diseño de los elementos de fijación de ferretería o industriales generales.
Carga de fatiga cíclica
Las estructuras de aeronaves experimentan carga cíclica durante toda su vida operativa. Cada despegue y aterrizaje somete la estructura a un ciclo de presurización que tensa cada elemento de fijación del fuselaje. Cada vuelo somete las uniones de las alas a flexión, torsión y variaciones de carga dinámica por turbulencia, ráfagas y maniobras. Una aeronave comercial de fuselaje estrecho puede completar 50,000–75,000 ciclos de vuelo durante su vida útil. Cada ciclo es un evento de fatiga. Los elementos de fijación deben sobrevivir este historial de carga sin iniciación o propagación de grietas.
La fatiga es la causa principal de degradación estructural en aeronaves. La falla del fuselaje del Vuelo 243 de Aloha Airlines en 1988 — un caso de estudio prominente en ingeniería de mantenimiento de aeronaves — involucró agrietamiento por fatiga en los orificios de los elementos de fijación del revestimiento del fuselaje, acelerado por corrosión. Las especificaciones de elementos de fijación aeroespaciales existen en parte por las lecciones aprendidas de esta clase de fallas.
Vibración y autoaflojamiento
Los motores de aeronaves producen vibración de banda ancha que se transmite a través de toda la estructura. Las fuerzas aerodinámicas producen sacudidas en las superficies de control y elementos estructurales de alta velocidad. Sin sistemas de bloqueo diseñados, la vibración reduce progresivamente la precarga del elemento de fijación — reduciendo la fuerza de sujeción hasta que la integridad de la unión se ve comprometida. Los elementos de fijación estándar sin característica de bloqueo simplemente no son apropiados en zonas aeroespaciales de alta vibración.
Extremos de temperatura
Las aeronaves comerciales crucero a altitudes donde la temperatura ambiente se aproxima a -55°C. Las estructuras adyacentes al motor experimentan temperaturas superiores a 300°C. Muchas estructuras aeroespaciales ciclan entre estos extremos múltiples veces por vuelo. Los materiales de los elementos de fijación deben mantener propiedades mecánicas — resistencia, ductilidad, resistencia a la fatiga — en todo este rango de temperatura sin degradación significativa ni problemas de expansión térmica diferencial.
Clasificación estructural vs. no estructural
Los elementos de fijación aeroespaciales se dividen en dos categorías funcionales con requisitos de especificación fundamentalmente diferentes:
| Categoría | Función | Consecuencia de falla | Ejemplos |
|---|---|---|---|
| Elementos de fijación estructurales | Soportan cargas primarias (ala, fuselaje, tren de aterrizaje) | Pueden comprometer la integridad de la aeronave | Pasadores Hi-Lok, pernos Taper-Lok, remaches sólidos |
| Elementos de fijación no estructurales | Aseguran componentes secundarios (paneles, cubiertas, interiores) | Separación de componentes, pero no falla estructural | Tornillos, elementos de fijación de giro, remaches de panel |
Los elementos de fijación estructurales en rutas de carga primarias requieren la calificación de material más rigurosa, control de fabricación y documentación de instalación. Los elementos de fijación no estructurales aún requieren calidad y trazabilidad de grado aeroespacial — pueden causar incidentes si se desprenden de la aeronave — pero su modo de falla estructural es menos inmediatamente catastrófico.
Tipos de elementos de fijación aeroespaciales
Remaches aeroespaciales
Los remaches son sujetadores permanentes instalados deformando un extremo para sujetar los materiales unidos. Los remaches sólidos, colocados con barra de apoyo o herramienta de presión, han sido la columna vertebral del ensamblaje del fuselaje de aeronaves desde las primeras aeronaves metálicas y siguen siendo el sujetador dominante en estructuras de piel de aluminio.
Por qué se utilizan remaches: Bajo peso por unidad de carga transferida, excelente rendimiento a la fatiga bajo cargas de corte distribuidas e instalación simple y repetible en estructuras de chapa delgada. El proceso de deformación crea tensiones residuales de compresión favorables alrededor del orificio del sujetador, mejorando la vida a la fatiga en comparación con pernos de ajuste con holgura.
Limitaciones: Permanentes (la extracción requiere taladrar el remache, con riesgo de agrandar el orificio), y la instalación de remaches sólidos requiere acceso a ambos lados de la unión. Los remaches ciegos abordan el requisito de acceso unilateral, pero con una capacidad de carga reducida.
Mejores aplicaciones: Pieles de fuselaje, pieles de paneles de ala y ensamblajes estructurales ligeros con carga de corte distribuida.
Pernos estructurales
Los pernos estructurales aeroespaciales son sujetadores roscados diseñados para aplicaciones de carga más alta: uniones que soportan cargas estructurales primarias y requieren precarga controlada para un funcionamiento adecuado. Son extraíbles, lo cual es crítico en ubicaciones que requieren mantenimiento o inspección periódica.
Por qué se utilizan pernos: Muy alta resistencia a la tracción y al corte, extraíbles y reemplazables, adecuados para uniones estructurales de sección gruesa donde la instalación de remaches es poco práctica.
Limitaciones: Más pesados que las configuraciones de remaches de resistencia equivalente; requieren control de par de apriete preciso para lograr la precarga correcta; necesitan hardware de bloqueo compatible en ubicaciones propensas a vibraciones.
Mejores aplicaciones: Uniones ala-fuselaje, soportes de motor, fijaciones de tren de aterrizaje y herrajes estructurales que soportan cargas de vuelo.
Sujetadores Hi-Lok
Los sujetadores Hi-Lok consisten en un pasador roscado y una collera separada. La collera tiene una función de ruptura controlada: el elemento de llave hexagonal se separa de la collera a un valor de par preciso, eliminando la variabilidad de instalación y asegurando una precarga consistente en cada instalación.
Por qué se utilizan Hi-Loks: La función de par controlado elimina la variabilidad humana del proceso de instalación: el sujetador queda correctamente precargado independientemente de la técnica del operador. Esto hace que los Hi-Loks sean especialmente valiosos en el ensamblaje de fuselajes de alto volumen, donde la consistencia de instalación en miles de uniones es crítica para el rendimiento a la fatiga.
Mejores aplicaciones: Estructuras primarias y secundarias de aeronaves que requieren precarga consistente, uniones de marco a piel de fuselaje y fijaciones de costillas de ala.
Limitaciones: Mayor costo que los sujetadores convencionales; requiere herramientas especializadas para la instalación de colleras.
Pernos de bloqueo
Los pernos de bloqueo utilizan un collar engastado en lugar de una tuerca roscada para crear una unión permanente y a prueba de aflojamiento. La herramienta de instalación tira del pasador mientras engasta el collar en las ranuras del pasador, creando un bloqueo conformado en frío que mantiene la precarga bajo vibración sin necesidad de hardware adicional antiaflojamiento.
Por qué se utilizan pernos de bloqueo: Resistencia superior a la vibración: el collar engastado no puede aflojarse bajo ningún nivel práctico de vibración. Excelente rendimiento a la fatiga gracias al proceso de instalación controlado. Se utilizan en zonas estructurales de alta vibración donde los sujetadores roscados con hardware de bloqueo aún presentarían riesgo residual de aflojamiento.
Limitaciones: Instalación permanente (la extracción requiere taladrar el collar); requiere equipo de instalación de engaste dedicado.
Mejores aplicaciones: Conexiones estructurales de alta carga en góndolas de motor, estructuras de tren de aterrizaje y zonas estructurales de alta vibración.
Sujetadores ciegos
Los sujetadores ciegos se instalan desde un solo lado de la unión: la herramienta de instalación asienta el sujetador mientras el lado opuesto (inaccesible para el instalador) forma la superficie de apoyo mediante el mecanismo de expansión del sujetador.
Por qué se utilizan sujetadores ciegos: Muchas áreas estructurales de aeronaves son inaccesibles desde ambos lados después del ensamblaje: secciones complejas del fuselaje, interiores de cajones de ala y estructuras tubulares cerradas. Los sujetadores ciegos permiten completar estas uniones sin requerir acceso a ambos lados.
Limitaciones: Menor capacidad de carga que remaches sólidos o pernos de tamaño equivalente; no se utilizan típicamente en rutas de carga estructural primaria que requieran máxima eficiencia de unión.
Mejores aplicaciones: Estructuras cerradas, áreas con acceso de un solo lado y ensamblajes estructurales secundarios.
Sujetadores Taper-Lok
Los sujetadores Taper-Lok tienen un vástago cónico que crea un ajuste por interferencia en un orificio cónico escariado con precisión. La interferencia elimina la holgura entre el sujetador y el orificio, evitando el micromovimiento (fretting) que inicia grietas por fatiga en orificios con ajuste por holgura.
Por qué se utilizan los Taper-Lok: Los orificios con ajuste por holgura en estructuras críticas a la fatiga son propensos al fretting: movimiento relativo microscópico entre el sujetador y el orificio bajo carga cíclica que daña la superficie del orificio y crea sitios de iniciación de grietas por fatiga. El ajuste por interferencia de Taper-Lok elimina este mecanismo, mejorando significativamente la vida a fatiga en uniones de alta tensión.
Mejores aplicaciones: Conexiones estructurales primarias ala-fuselaje, uniones de fuselaje sensibles a la fatiga y cualquier ubicación donde la fatiga por ajuste por holgura sea una preocupación de diseño.
Limitaciones: Requiere orificios cónicos mecanizados con precisión y tolerancias dimensionales ajustadas; procedimiento de instalación más complejo que los sujetadores estándar con ajuste por holgura.
Sujetadores de giro rápido
Los sujetadores de giro rápido (Dzus, Camloc y sistemas propietarios similares) son sujetadores de panel de liberación rápida que permiten abrir y cerrar paneles de acceso, cubiertas de mantenimiento y componentes interiores rápidamente con mínima o ninguna herramienta.
Por qué se utilizan sujetadores de giro rápido: Los paneles de acceso en aeronaves requieren apertura y cierre frecuentes por parte de los técnicos de mantenimiento. Los pernos estándar requieren herramientas de torque y crean riesgo secundario de hardware suelto durante el mantenimiento. Los sujetadores de giro rápido capturan el hardware de retención, proporcionan bloqueo positivo mediante el acoplamiento de cuarto de vuelta y permiten acceso rápido en situaciones de mantenimiento críticas en tiempo.
Limitaciones: No son adecuados para aplicaciones estructurales de carga; la capacidad de carga es baja en relación con los tipos de sujetadores estructurales.
Mejores aplicaciones: Paneles de acceso, cubiertas de compartimientos de aviónica, puertas de inspección y componentes interiores.
Guía de selección de sujetadores aeroespaciales
| Solicitud | Nivel de carga | Requisito clave | Tipo recomendado |
|---|---|---|---|
| Paneles de piel del fuselaje | Corte distribuido | Vida a fatiga, peso | Remaches sólidos, Hi-Lok |
| Estructura primaria del ala | Alta carga estructural | Fatiga, control de precarga | Taper-Lok, pernos estructurales |
| Soportes de motor | Muy alta | Resistencia a la vibración, resistencia mecánica | Pernos de bloqueo, pernos de alta resistencia |
| Tren de aterrizaje | Extremo | Impacto, fatiga, resistencia | Pernos de acero de alta resistencia |
| Estructuras cerradas | Moderado | Acceso de un solo lado | Sujetadores ciegos |
| Paneles de acceso | Bajo | Liberación rápida | Sujetadores de giro rápido |
| Uniones altamente sensibles a la fatiga | Alta | Eliminar el fretting | Taper-Lok, ajuste por interferencia |
Normas de fijadores aeroespaciales: AN, MS, NAS y AS
Las normas de fijadores aeroespaciales definen el diseño, la composición del material, las propiedades mecánicas, las tolerancias dimensionales, los requisitos de inspección y la documentación necesaria para que los fijadores se utilicen en aeronaves certificadas y sistemas aeroespaciales. Para la compra OEM, especificar la norma correcta no es opcional: determina si un fijador es apto para volar.
Fijadores AN (norma Fuerza Aérea–Marina)
Los fijadores AN estuvieron entre los primeros fijadores aeroespaciales formalmente estandarizados, desarrollados para la aviación militar estadounidense a mediados del siglo XX. Definen configuraciones básicas de pernos, tornillos, tuercas y remaches con dimensiones estandarizadas y requisitos de material.
Contexto de la aplicación: Los fijadores AN siguen siendo ampliamente utilizados en aviación general (aeronaves ligeras, de construcción casera), plataformas militares heredadas y aplicaciones de reemplazo en mantenimiento donde el diseño original especificaba hardware AN. Sin embargo, para nuevos diseños en el ámbito aeroespacial comercial y militar avanzado, han sido en gran medida superados por las normas NAS y AS de mayor rendimiento.
Fijadores MS (norma militar)
Los fijadores MS sucedieron a muchas especificaciones AN con requisitos de material mejorados, tolerancias dimensionales más estrictas y especificaciones mejoradas de resistencia a la fatiga y a la corrosión. Son la norma dominante para aplicaciones aeroespaciales militares estadounidenses.
Contexto de la aplicación: Aeronaves militares, sistemas de defensa y aplicaciones estructurales que requieren mejor rendimiento que AN mientras mantienen la calificación militar.
Fijadores NAS (norma aeroespacial nacional)
Los fijadores NAS son desarrollados por la Asociación de Industrias Aeroespaciales (AIA) y representan la norma principal de fijadores de alto rendimiento para aplicaciones aeroespaciales comerciales y militares avanzadas. Las especificaciones NAS generalmente requieren grados de resistencia más altos, tolerancias dimensionales más estrictas, mejor acabado superficial y pruebas más rigurosas que las especificaciones MS o AN equivalentes.
Contexto de la aplicación: Uniones estructurales primarias en aeronaves comerciales, conjuntos de alta carga sensibles a la fatiga, aplicaciones donde los márgenes de rendimiento más estrictos de NAS son requeridos por el análisis estructural.
Normas AS (normas aeroespaciales — SAE International)
Las normas AS se desarrollan a través del proceso de Normas Aeroespaciales de SAE International y representan el estado del arte actual en la estandarización aeroespacial. Incorporan tecnología moderna de materiales, requisitos de calidad avanzados y se alinean con los requisitos del sistema de gestión de calidad AS9100.
Contexto de la aplicación: Aeroespacial comercial moderno, programas de defensa con requisitos de certificación de generación actual, cadenas de suministro OEM que requieren normas armonizadas globalmente.
Comparación de normas
| Estándar | Origen | Nivel de rendimiento | Aplicación principal |
|---|---|---|---|
| AN | Militar estadounidense (histórico) | Valor de referencia | Aviación general, aeronaves heredadas, mantenimiento |
| MS | Militar estadounidense | Mejorado | Aeronaves militares y sistemas de defensa |
| NAS | Asociación de Industrias Aeroespaciales | Alto rendimiento | Estructuras primarias comerciales y militares |
| AS | SAE International | Estado del arte actual | Programas comerciales, de defensa y espaciales modernos |
Para los compradores OEM que evalúan proveedores de fijadores, las preguntas relevantes son: ¿qué norma requiere la aplicación, el proveedor tiene cumplimiento documentado y datos de prueba para esa norma, y pueden proporcionar la documentación de trazabilidad de lote requerida para los registros de aeronavegabilidad?
Materiales para fijadores aeroespaciales: selección y compensaciones
La selección de materiales en fijadores aeroespaciales es una decisión de ingeniería a nivel de sistema que equilibra resistencia, peso, rendimiento de fatiga, resistencia a la corrosión, capacidad de temperatura y compatibilidad galvánica con los materiales estructurales adyacentes.
Fijadores de titanio (Ti-6Al-4V y grados CP)
El titanio — principalmente la aleación Ti-6Al-4V (grado 5) — es el material dominante para fijadores estructurales aeroespaciales críticos en peso. Su densidad de aproximadamente 4.43 g/cm³ es 43% menor que la del acero en niveles de resistencia comparables, lo que lo convierte en el material de elección cuando el peso es un factor de diseño principal.
Características de rendimiento:
- Resistencia a la tracción: 895–1170 MPa según la condición de temple
- Densidad: 4.43 g/cm³ (frente a 7.85 g/cm³ del acero)
- Resistencia a la corrosión: excelente — el titanio forma una capa pasiva estable de TiO₂
- Rendimiento de fatiga: bueno, particularmente en entornos de niebla salina donde el acero se corroería en sitios de concentración de tensiones
Ahorro de peso a escala: Si una aeronave utiliza 300,000 fijadores estructurales y cambiar de acero a titanio reduce el peso promedio del fijador en 3 gramos, la reducción total de peso es de 900 kg — aproximadamente equivalente a 9 pasajeros adicionales. A $0.10–$0.15 por asiento-milla en costo de combustible, esto genera ahorros operativos medibles durante una vida útil de 20 años de la aeronave.
Preocupación clave — agarrotamiento de rosca: El contacto roscado titanio-con-titanio (perno en tuerca o inserto de titanio) es altamente propenso al agarrotamiento — una forma de desgaste adhesivo donde las superficies de acoplamiento se traban y transfieren material durante el apriete. La prevención requiere un procedimiento de torque cuidadoso, lubricación (película seca o antisizante) y una especificación cuidadosa de la forma de la rosca. En nuestra experiencia de producción mecanizando fijadores de Ti-6Al-4V para clientes aeroespaciales, el riesgo de agarrotamiento durante la instalación es uno de los modos de falla más comunes que vemos en las pruebas de primer artículo — y casi siempre se puede abordar mediante la especificación del tratamiento superficial y la revisión del procedimiento de instalación.
Compatibilidad galvánica: El titanio es relativamente noble en la serie galvánica. En contacto directo con estructura de aluminio en presencia de humedad, el aluminio es el ánodo y se corroe. Los manguitos de aislamiento, los selladores de superficie de unión y el anodizado del aluminio son prácticas estándar en uniones de fijadores de titanio sobre aluminio.
Fijadores de acero aleado de alta resistencia
Los fijadores de acero aleado (300M, H-11, 4340, 8740) proporcionan la resistencia a la tracción absoluta más alta de cualquier material común de fijadores aeroespaciales — hasta 1930 MPa (280 ksi) para 300M — lo que los convierte en el material de elección en aplicaciones que requieren máxima resistencia en un espacio fijo, donde el peso es menos crítico que la capacidad de carga.
Contexto de la aplicación: Conjuntos de tren de aterrizaje, donde las cargas extremas de impacto y dinámicas requieren máxima resistencia en geometría compacta; estructuras de fijación de motor donde se concentran cargas elevadas; cualquier aplicación donde el análisis estructural impulse una carga extremadamente alta en un diámetro mínimo de sujetador.
Preocupación clave — corrosión: Los aceros de alta resistencia son susceptibles a la corrosión, particularmente al agrietamiento por corrosión bajo tensión (SCC) en grados de alta resistencia por encima de aproximadamente 1380 MPa (200 ksi). El recubrimiento de cadmio ha sido el sistema de protección tradicional, aunque las regulaciones ambientales están impulsando la transición a alternativas libres de cadmio (níquel químico, zinc-níquel) en nuevos programas. Todos los sujetadores de acero en ensamblajes aeroespaciales requieren protección superficial.
Fragilización por hidrógeno: Los aceros de alta resistencia son susceptibles a la fragilización por hidrógeno durante los procesos de recubrimiento. Las especificaciones aeroespaciales (AMS 2759/9 y similares) requieren procesos de recubrimiento controlados y procedimientos de horneado posterior al recubrimiento para prevenir fallas por fragilización.
Sujetadores de Superaleaciones (Inconel, A-286)
Las superaleaciones a base de níquel — principalmente Inconel 718 y A-286 (superaleación de hierro-níquel) — se utilizan en aplicaciones de alta temperatura cerca de motores a reacción, en sistemas de escape, y en cualquier zona estructural donde las temperaturas de operación excedan la capacidad del titanio o del acero.
Características de rendimiento:
- Inconel 718 mantiene resistencia útil a temperaturas de hasta aproximadamente 650°C
- La excelente resistencia a la oxidación previene la degradación superficial en ambientes oxidantes de alta temperatura
- Alta resistencia a la fatiga bajo condiciones de ciclos térmicos típicas de estructuras de motores
Limitaciones: Alto costo de material y difícil maquinabilidad — tanto Inconel 718 como A-286 son notoriamente difíciles de mecanizar, requiriendo velocidades de corte lentas, refrigerante agresivo y herramientas especializadas para lograr la precisión dimensional y el acabado superficial requeridos para sujetadores aeroespaciales.
Remaches de Aluminio (Series 2117, 2024, 7075)
Los remaches de aluminio se utilizan extensamente en ensamblajes de fuselaje y revestimiento de alas donde su baja densidad (2.7 g/cm³), excelente resistencia a la corrosión en combinaciones apropiadas de aleación/temple, y fácil instalación los hacen rentables en aplicaciones de lámina delgada de alto volumen.
Contexto de la aplicación: Paneles de revestimiento de fuselaje, revestimientos estructurales ligeros, ensamblajes estructurales secundarios. No son adecuados para uniones estructurales de alta carga donde se requieren sujetadores de titanio o acero.
Resumen de Comparación de Materiales
| Material | Resistencia a la tracción | Densidad (g/cm³) | Límite de Temperatura | Resistencia a la corrosión | Aplicación principal |
|---|---|---|---|---|---|
| Ti-6Al-4V | 895–1170 MPa | 4.43 | ~315°C sostenido | Excelente | Estructura de fuselaje |
| Acero 300M | Hasta 1930 MPa | 7.85 | Moderado | Requiere recubrimiento | Tren de aterrizaje, uniones de alta carga |
| Superaleación A-286 | ~1000 MPa | 7.92 | ~700°C | Bien | Estructural de alta temperatura |
| Inconel 718 | ~1380 MPa | 8.19 | ~650°C | Excelente | Zonas de motor y escape |
| Aluminio 2117 | ~295 MPa | 2.71 | Bajo | Buena (anodizado) | Remaches de fuselaje/revestimiento de alas |
Cómo los Sujetadores Aeroespaciales Previenen Fallas Estructurales
La ingeniería de sujetadores aeroespaciales se basa fundamentalmente en la prevención de fallas — diseñando e instalando sistemas de fijación que mantengan la integridad estructural durante toda la vida operativa de la aeronave.
Precarga: La Base de la Integridad de la Unión
La precarga — la fuerza de sujeción creada cuando se aprieta un sujetador — es el parámetro más importante en el rendimiento de los sujetadores aeroespaciales. Un perno correctamente precargado mantiene las interfaces de la unión en compresión. Las cargas externas que actúan sobre la unión deben primero superar esta fuerza de sujeción antes de que el sujetador experimente tensión. Esto significa que la fluctuación de tensión del sujetador bajo carga cíclica es dramáticamente menor que en una unión sin pretensado — lo que mejora directamente la vida a fatiga.
Según las normas ASME para el diseño de uniones atornilladas, un perno correctamente precargado experimenta solo una pequeña fracción de la carga externa como variación de tensión — típicamente 10–20% para una unión bien diseñada con una relación de precarga apropiada. Un perno con precarga insuficiente experimenta la carga externa completa como variación de tensión, lo que puede reducir la vida a fatiga en un orden de magnitud.
La implicación práctica para el ensamblaje: las especificaciones de par de apriete de los sujetadores aeroespaciales no son sugerencias. Son el resultado de un análisis de fatiga que requiere una precarga específica para lograr el rendimiento de fatiga de vida de diseño. Un par insuficiente reduce la precarga y la vida a fatiga; un par excesivo puede fluir el perno o dañar las roscas, reduciendo también la vida a fatiga y la fiabilidad de la unión.
Mecanismos de Autobloqueo
Las características de autobloqueo previenen la pérdida de precarga inducida por vibración. Los sistemas de bloqueo aeroespaciales comunes incluyen:
Tuercas autoblocantes totalmente metálicas — roscas distorsionadas o inserto de interferencia que crea un par predominante que requiere fuerza para girar, manteniendo el acoplamiento bajo vibración.
Bloqueo basado en collar (Hi-Lok, lockbolts) — la herramienta de instalación controla el acoplamiento de bloqueo; una vez fijado, el collar proporciona retención positiva que la vibración no puede superar mediante rotación gradual.
Alambre de seguridad — tradicionalmente utilizado en sujetadores críticos de motores y controles de vuelo; el alambre enhebrado a través de cabezas de pernos perforadas previene la rotación en la dirección de aflojamiento. Requiere mucha mano de obra pero es altamente fiable.
Compuestos líquidos fijadores de roscas — utilizados en aplicaciones específicas donde el hardware de bloqueo metálico añadiría peso o complejidad inaceptables; no son apropiados para aplicaciones de alta temperatura.
Prevención de Grietas por Fatiga Mediante el Diseño
Las ubicaciones donde las grietas por fatiga se inician más comúnmente en uniones atornilladas son: bordes de orificios de sujetadores (factor de concentración de tensión de 2–3× para un orificio circular en una placa bajo tensión), raíces de rosca (concentración de tensión por la geometría de la rosca), y zonas de daño por fretting donde ocurre micromovimiento entre el sujetador y el orificio.
El diseño de sujetadores aeroespaciales aborda cada uno de estos:
- Expansión en frío de agujeros para sujetadores — un mandril se pasa a través del agujero antes de la instalación del sujetador, creando un campo de tensión residual compresiva alrededor del agujero que se opone a la apertura de grietas por fatiga. Los agujeros expandidos en frío en la estructura primaria de aeronaves pueden mejorar la vida a fatiga en un factor de 3–5× en comparación con los agujeros perforados estándar.
- Sujetadores de ajuste por interferencia (Taper-Lok) — eliminan el desgaste por fricción al remover la holgura que permite el micromovimiento.
- Especificaciones de acabado superficial liso — el vástago del sujetador y las superficies del agujero se especifican con valores Ra controlados; la rugosidad superficial proporciona sitios de iniciación de grietas que reducen la vida a fatiga.
- Laminado de rosca en lugar de corte de rosca — las roscas laminadas tienen tensión residual compresiva en la raíz de la rosca debido al proceso de conformado en frío, mejorando la vida a fatiga en comparación con las roscas cortadas.
Modos comunes de falla de sujetadores aeroespaciales
Comprender los modos de falla permite a los ingenieros especificar tipos de sujetadores y procedimientos de instalación apropiados, y permite a los ingenieros de mantenimiento interpretar correctamente los hallazgos en servicio.
Rotura por fatiga
La falla por fatiga en sujetadores aeroespaciales típicamente se inicia en el primer compromiso de rosca debajo de la cara de la tuerca — la ubicación de mayor concentración de tensión — o en el borde del agujero del sujetador en la placa cargada. Es progresiva: las microgrietas se forman bajo carga cíclica y se propagan ciclo a ciclo hasta que la sección transversal restante es insuficiente para soportar la carga estática. La fractura súbita ocurre sin advertencia visible en la inspección rutinaria.
Prevención: Precarga correcta (reduce la fluctuación de tensión), instalación de ajuste por interferencia donde hay riesgo de desgaste por fricción, tratamientos superficiales (expansión en frío, granallado) que introducen tensión residual compresiva beneficiosa, y especificaciones de sujetadores clasificados por fatiga que verifican ciclos mínimos hasta la falla en pruebas estandarizadas.
Corrosión Galvánica
La corrosión galvánica ocurre cuando dos metales de diferente potencial electroquímico entran en contacto entre sí en presencia de un conductor iónico (típicamente humedad con sales disueltas). El metal más anódico se corroe preferentemente. En el sector aeroespacial, la preocupación galvánica más común es los sujetadores de titanio en estructura de aluminio — el aluminio es significativamente más anódico que el titanio y se corroe en la interfaz de contacto.
Prevención: Aplicación de sellador en las superficies de unión antes de la instalación del sujetador (el sellador crea una barrera iónica), manguitos de aislamiento en sujetadores de titanio en agujeros de aluminio, anodizado de la estructura de aluminio en la zona del sujetador.
Agalladura de rosca
La agalladura es desgaste adhesivo entre superficies roscadas — particularmente problemática con titanio (titanio sobre titanio, o perno de titanio en estructura de titanio) porque la capa de óxido pasivo que le da al titanio su resistencia a la corrosión se descompone bajo la alta tensión de contacto del compromiso de rosca, exponiendo metal reactivo desnudo que se une a la superficie de acoplamiento.
Prevención: Lubricante de película seca (MoS₂ o similar) en las roscas del sujetador antes de la instalación; par de apriete controlado con herramientas calibradas; uso de insertos de acero o recubiertos en agujeros roscados de titanio donde se requiere extracción repetida del sujetador.
Agrietamiento por Corrosión Bajo Tensión (SCC)
Los sujetadores de acero de alta resistencia por encima de aproximadamente 1380 MPa (200 ksi) son susceptibles al agrietamiento por corrosión bajo tensión en presencia de humedad y especies corrosivas. El SCC combina tensión de tracción (de precarga o carga externa) con ataque corrosivo para producir crecimiento de grietas a niveles de tensión muy por debajo del límite elástico del material.
Prevención: Recubrimiento de cadmio o zinc-níquel para prevenir la exposición corrosiva; especificación cuidadosa del material (evitando condiciones de tratamiento térmico susceptibles); diseño para limitar la tensión de tracción sostenida en ambientes de alta humedad.
Daño por sobre-apriete
El par de apriete excesivo puede ceder el vástago del sujetador, causar desprendimiento de rosca, o — en materiales de alta resistencia — causar fragilización por hidrógeno si la tensión excede el umbral del material. Los sujetadores sobre-apretados típicamente no fallan inmediatamente pero muestran vida a fatiga reducida y pueden fracturarse prematuramente en servicio.
Prevención: Herramientas de par calibradas; valores de par que consideran el coeficiente de fricción (la lubricación y la condición del recubrimiento afectan significativamente la relación par-precarga); capacitación del instalador y verificación de calidad.
Sujetadores aeroespaciales y peso de la aeronave
Una aeronave puede contener de 500,000 a más de 3 millones de sujetadores. A esta escala, las diferencias de peso individuales de los sujetadores que parecen triviales se convierten en decisiones estructurales de peso significativas.
Reemplazar sujetadores de acero con equivalentes de titanio en la estructura primaria del fuselaje ahorra aproximadamente 40% en peso de sujetador por unidad — aproximadamente 2–5 gramos por sujetador dependiendo del tamaño. En 300,000 sujetadores estructurales, esto produce 600–1,500 kg de ahorro de peso. Los fabricantes de aeronaves cuantifican el ahorro de combustible en términos de kilogramos de peso estructural: a $1–$3 en ahorro de combustible por kilogramo por año a los precios actuales de combustible y tasas de utilización típicas, una reducción de 1,000 kg genera $1,000–$3,000 en ahorro anual de combustible por aeronave — multiplicado por una flota de cientos de aeronaves y una vida útil de 25 años, el valor total es sustancial.
La economía del ciclo de vida justifica consistentemente la prima de costo inicial del titanio para estructura primaria. El cálculo de ingeniería no es “¿es el titanio más caro?” — es “¿cuál es el costo de combustible a 25 años de llevar la diferencia de peso?”
Más allá de la selección de material, la optimización del conteo de sujetadores — reduciendo el número de sujetadores mediante el rediseño de uniones y el uso de unión adhesiva estructural en ensamblajes compuestos — proporciona ahorros de peso adicionales sin comprometer la integridad estructural. Las estructuras modernas de aeronaves compuestas (Boeing 787, Airbus A350) usan significativamente menos sujetadores por unidad de área que las estructuras equivalentes de aluminio, porque los paneles compuestos pueden fabricarse en secciones más grandes, y la unión adhesiva soporta carga sin sujetadores.
Proceso de fabricación de sujetadores aeroespaciales
Los sujetadores aeroespaciales se producen a través de secuencias de fabricación estrictamente controladas que difieren fundamentalmente de la producción estándar de sujetadores industriales.
Laminado de rosca vs. corte de rosca
Roscado — producir roscas mediante deformación plástica en lugar de arranque de material — es obligatorio para sujetadores aeroespaciales críticos a fatiga en la mayoría de las especificaciones. Las roscas laminadas presentan tensión residual compresiva en la raíz de la rosca debido al proceso de conformado en frío, en comparación con la tensión residual de tracción producida por el roscado por arranque de viruta. En las pruebas de fatiga estandarizadas para sujetadores aeroespaciales, las probetas con rosca laminada superan consistentemente a las probetas con rosca cortada por márgenes significativos (típicamente una mejora de 2–4× en la vida a fatiga).
AMS 2432 y normas relacionadas especifican el roscado por laminación para la producción de sujetadores aeroespaciales. Se debe cuestionar a los proveedores que ofrecen sujetadores aeroespaciales con rosca cortada — las roscas cortadas son una desviación descalificante para la mayoría de las aplicaciones críticas a fatiga.
CNC Mecanizado de Geometría Compleja
El encabezado en frío es rentable para formas simples de sujetadores de alto volumen, pero muchos tipos de sujetadores aeroespaciales — pasadores Hi-Lok, cuerpos Taper-Lok, pernos estructurales personalizados — requieren mecanizado CNC para lograr la geometría compleja y las tolerancias dimensionales ajustadas (diámetro del vástago ±0.005 mm o mejor, concentricidad dentro de 0.003 mm) que su función estructural exige.
El mecanizado CNC de titanio para sujetadores aeroespaciales requiere especial cuidado: velocidades de corte lentas, suministro de refrigerante a alta presión, herramientas afiladas con bajo tiempo de contacto para limitar la acumulación de calor, y atención cuidadosa a la integridad superficial. La sensibilidad térmica del titanio significa que la tensión residual inducida por el mecanizado y el daño microestructural pueden reducir la vida a fatiga — lo que convierte el control del proceso en un problema de calidad, no solo dimensional.
Tratamiento Térmico y Verificación
El tratamiento térmico para lograr el grado de resistencia especificado debe realizarse bajo condiciones documentadas y controladas con pruebas de verificación (ensayos de tracción, pruebas de dureza) en cada lote. La serie de especificaciones AMS 2759 rige el tratamiento térmico de sujetadores aeroespaciales de acero; AMS 2801 rige el tratamiento térmico de titanio. La inspección posterior al tratamiento térmico detecta anomalías antes de que los sujetadores se instalen en aeronaves, donde la detección es mucho más difícil.
Requisitos del Sistema de Calidad
Cada lote de sujetadores aeroespaciales debe producirse bajo un sistema de gestión de calidad documentado (AS9100 Rev D para aeroespacial) y acompañarse de:
- Certificaciones de materiales — que confirmen que la composición química, la condición del tratamiento térmico y las propiedades del material cumplen con la especificación AMS o ASTM aplicable
- Registros de inspección dimensional — que demuestren que los sujetadores muestreados del lote cumplen con todos los requisitos del plano
- Resultados de pruebas mecánicas — ensayos de tracción, corte o prueba de carga de prueba según lo requerido por la norma aplicable
- Trazabilidad del lote — identificador de lote trazable a través de todos los pasos de producción hasta el número de colada del material crudo
Para los equipos de adquisición OEM, estos documentos no son papeleo opcional — son la base de evidencia para la aeronavegabilidad de los sujetadores instalados. Un sujetador sin documentación de trazabilidad completa no puede utilizarse en aeronaves con certificado de tipo, independientemente de su condición física.
Directrices DFM para Aplicaciones de Sujetadores Aeroespaciales
Optimizar el Número de Sujetadores Mediante Análisis de Juntas
Cada sujetador añadido a un ensamblaje de aeronave añade peso, tiempo de instalación, requisitos de inspección y un posible modo de fallo. El análisis de juntas moderno basado en FEA puede determinar con precisión el número mínimo de sujetadores y el espaciado que proporciona la transferencia de carga requerida con márgenes de fatiga adecuados. En muchos diseños heredados, el número de sujetadores se especificaba de forma conservadora utilizando métodos de análisis manual que sobreestimaban la densidad requerida.
Reducir el número de sujetadores mediante análisis validado — no por intuición — reduce el peso y el coste de ensamblaje sin comprometer la integridad estructural.
Control de Tolerancia y Preparación de Agujeros
La calidad del agujero del sujetador determina directamente la vida a fatiga de la junta. Los requisitos varían según el tipo de sujetador:
- Agujeros de ajuste con holgura: Tolerancia de diámetro típicamente +0,000/+0,010″ (clase NASM 33588); acabado superficial Ra ≤ 1,6 µm; sin rebabas, daños por salida de broca ni marcas de herramienta en el borde del agujero.
- Agujeros de ajuste por interferencia (Taper-Lok): Ángulo de conicidad y tolerancia de diámetro ±0,0005″ o mejor; requiere escariado de precisión después del taladrado.
- Agujeros expandidos en frío: El sobredimensionamiento del mandril respecto al agujero produce una interferencia de 0,4–4%; proceso controlado según NASM 1312-8.
Una mala preparación del agujero — agujeros sobredimensionados, acabado superficial rugoso, rebabas, entrada acampanada — crea concentración de tensiones y daño por fretting que anula las ventajas de fatiga de los sujetadores de alta calidad.
Prevenir la Corrosión Galvánica en el Diseño
La etapa de diseño es el momento correcto para especificar la compatibilidad de materiales y el aislamiento contra la corrosión — adaptar la protección contra la corrosión después de que el diseño esté liberado es costoso y a menudo incompleto.
Reglas de diseño para compatibilidad galvánica:
- Evitar que los sujetadores de titanio contacten directamente con la estructura de aluminio sin sellador en la superficie de unión
- Especificar sellador de superficie de unión (MIL-PRF-81733 o equivalente) en todas las juntas de sujetadores titanio-sobre-aluminio
- Evitar el contacto directo fibra de carbono-aluminio en estructuras híbridas de composite-metal (la fibra de carbono es catódica respecto al aluminio)
- Seleccionar materiales de sujetadores cercanos en potencial galvánico a la estructura adyacente cuando sea posible
Diseñar para Acceso de Instalación e Inspección
Los sujetadores que no pueden ser apretados correctamente son sujetadores que tendrán una precarga incorrecta. La holgura de la herramienta para la cabeza de la llave dinamométrica debe estar incorporada en el diseño — las holguras mínimas varían según el tipo de herramienta (llave fija, llave dinamométrica, atornillador neumático) pero deben verificarse explícitamente en el modelo de diseño.
De manera similar, los sujetadores en ubicaciones que no pueden ser inspeccionados visualmente por condición de instalación, corrosión o iniciación de grietas deben eliminarse mediante rediseño, proporcionarse acceso con boroscopio, o programarse para inspección por desmontaje en intervalos de mantenimiento definidos.
Lista de Verificación DFM para Sistemas de Sujetadores Aeroespaciales
| Pregunta sobre diseño | Acción DFM |
|---|---|
| ¿Se minimiza el número de sujetadores mediante análisis de juntas FEA? | Documentar el análisis de la ruta de carga que respalda la disposición de sujetadores |
| ¿Se especifican las combinaciones de materiales con compatibilidad galvánica? | Especificar sellador de unión, aislamiento o emparejamiento compatible |
| ¿Especifican los agujeros acabado superficial, tolerancia y cualquier expansión en frío? | Incluir requisitos de preparación de agujeros en el plano |
| ¿Se verifica la holgura de la herramienta de torque en el modelo de ensamblaje? | Verificar la holgura para la herramienta de instalación requerida en cada ubicación |
| ¿Se especifican los sujetadores estructurales según el estándar correcto (AN/MS/NAS/AS)? | Confirmar el cumplimiento del estándar con el análisis estructural |
| ¿Se requiere trazabilidad de lote y certificación de material en la especificación de compra? | Incluir requisitos de documentación en la orden de compra |
Aplicaciones por Estructura de Aeronave
Fuselaje
Los sujetadores del fuselaje deben soportar ciclos de presurización — típicamente más de 75.000 ciclos durante la vida útil de la aeronave para aviones comerciales de fuselaje estrecho. La combinación de tensión circunferencial por presurización y tensión de flexión por cargas de vuelo crea fatiga biaxial en cada agujero de sujetador del revestimiento del fuselaje. Los remaches sólidos y sujetadores Hi-Lok en agujeros pretratados o expandidos en frío son el enfoque dominante. El sellador de superficie de unión en todas las juntas revestimiento-bastidor es práctica estándar para prevenir la intrusión de humedad corrosiva en los agujeros de los sujetadores.
Estructura Principal del Ala
Los sujetadores de la caja del ala soportan las cargas estructurales más altas de la aeronave — hasta varios cientos de kilonewtons en condiciones estáticas, con ciclos de fatiga significativos por carga de ráfaga y maniobra. Los sujetadores de ajuste por interferencia Taper-Lok en juntas críticas de paneles de la caja del ala eliminan el fretting y proporcionan un rendimiento a fatiga que las alternativas de ajuste con holgura no pueden lograr. El material es típicamente titanio para estructura primaria crítica en peso, con acero de alta resistencia en herrajes localizados de alta carga.
Tren de Aterrizaje
Los sujetadores del tren de aterrizaje experimentan cargas de impacto en el aterrizaje que imponen cargas instantáneas que superan con creces las cargas de vuelo en régimen estable. Se utiliza acero de ultra alta resistencia (300M, H-11 a 1724–1930 MPa) para soportar estas cargas en secciones transversales compactas. La protección contra la corrosión bajo tensión (SCC) mediante recubrimiento, aplicación cuidadosa de sellador y procedimiento de instalación controlado es crítica — el tren de aterrizaje opera en entornos húmedos, sucios y corrosivos que crean alto riesgo de SCC en acero de alta resistencia sin protección.
Motores a Reacción
Los requisitos de sujetadores de motor difieren fundamentalmente de los requisitos de la estructura de la aeronave. La temperatura es la restricción dominante: Inconel 718 y A-286 son materiales estándar para sujetadores que operan en la sección caliente de motores turbofán, donde la temperatura ambiente supera la capacidad del titanio y los aceros de alta resistencia. La resistencia a la fluencia — la capacidad de mantener la precarga a temperatura elevada durante tiempo prolongado — es tan importante como la resistencia a temperatura ambiente. Se aplican las certificaciones estándar de calidad aeroespacial, pero también se requiere típicamente la calificación específica del motor (aprobación FAA PMA o OEM).
Naves Espaciales
Los sujetadores para naves espaciales operan en entornos de vacío con ciclos extremos de temperatura (±150 °C o más para satélites LEO entre el sol y la sombra) y deben soportar las cargas mecánicas del lanzamiento sin que ningún sujetador se convierta en un peligro de objeto extraño. El titanio se utiliza ampliamente para sujetadores estructurales. Los requisitos de desgasificación (control de contaminación para sistemas ópticos y electrónicos) rigen la selección de lubricantes y recubrimientos. Los mecanismos de bloqueo deben funcionar de manera confiable después del ciclo térmico y no deben aflojarse bajo la vibración de banda ancha del lanzamiento.
Principales conclusiones
- Los sujetadores aeroespaciales son componentes estructurales críticos para la seguridad, no hardware de uso general: el material, la norma, el procedimiento de instalación y la documentación de trazabilidad afectan directamente la aeronavegabilidad.
- Siete tipos principales de sujetadores (remaches, pernos, Hi-Lok, lockbolts, ciegos, Taper-Lok, turnlock) cada uno aborda una combinación específica de carga, acceso, mantenimiento y requisitos de fatiga. La selección es una decisión de ingeniería estructural.
- Cuatro normas principales (AN, MS, NAS, AS) reflejan requisitos de rendimiento crecientes; NAS y AS son los estándares actuales para estructuras aeroespaciales comerciales primarias y militares avanzadas.
- La selección de materiales es una decisión a nivel de sistema: titanio para sujetadores estructurales críticos en peso, acero de alta resistencia para carga máxima en geometría compacta, superaleaciones para zonas de alta temperatura, aluminio para estructuras remachadas de chapa delgada.
- La precarga es la base del rendimiento a fatiga — los sujetadores correctamente precargados experimentan una fracción de la tensión cíclica de las uniones sin pretensado, extendiendo la vida a fatiga en un orden de magnitud.
- Las roscas laminadas son obligatorias para sujetadores aeroespaciales críticos a fatiga — las roscas mecanizadas producen tensiones residuales adversas que reducen significativamente la vida a fatiga.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): trazabilidad completa de lotes, certificación de materiales según especificaciones AMS/ASTM, y fabricación certificada AS9100 son requisitos innegociables para la adquisición de sujetadores aeroespaciales. Los sujetadores sin documentación completa no pueden utilizarse en aeronaves con certificado de tipo.
Preguntas frecuentes
¿Qué son los sujetadores aeroespaciales y por qué son diferentes de los sujetadores estándar?
Los sujetadores aeroespaciales son pernos, remaches, tornillos, tuercas y sistemas de fijación especializados diseñados específicamente para el ensamblaje de aeronaves y naves espaciales. A diferencia de los sujetadores industriales estándar, están diseñados para una relación resistencia-peso simultáneamente alta, resistencia a la fatiga a través de millones de ciclos de carga, resistencia a la vibración, resistencia a la corrosión en entornos hostiles y control dimensional de precisión. Se producen bajo sistemas de gestión de calidad certificados (AS9100), acompañados de certificaciones de materiales y documentación de trazabilidad de lotes, y deben cumplir con estándares aeroespaciales específicos (AN, MS, NAS o AS). La distinción no es incremental — los sujetadores aeroespaciales existen porque los modos de fallo y las consecuencias en estructuras de aeronaves son categóricamente diferentes de las aplicaciones mecánicas típicas.
¿Cuál es la diferencia entre los estándares de sujetadores aeroespaciales AN, MS, NAS y AS?
AN (Air Force–Navy) es el estándar de sujetadores aeroespaciales más antiguo de EE. UU., comúnmente utilizado en aviación general y mantenimiento de aeronaves legacy. MS (Military Standard) reemplazó muchas especificaciones AN con requisitos mejorados de materiales y pruebas para aplicaciones aeroespaciales militares. NAS (National Aerospace Standard) representa especificaciones de sujetadores comerciales y militares de mayor rendimiento con tolerancias más estrictas y mejores características de fatiga, utilizados en uniones estructurales primarias. AS (SAE Aerospace Standard) es el estándar actual alineado con la tecnología moderna de materiales y los requisitos del sistema de calidad AS9100. Para nuevos programas aeroespaciales comerciales, los estándares NAS y AS son las especificaciones aplicables; el hardware AN es apropiado solo donde la certificación de diseño original se basó en requisitos AN.
¿Por qué se prefieren los sujetadores de titanio en estructuras primarias aeroespaciales?
Los sujetadores de aleación de titanio (principalmente Ti-6Al-4V) se prefieren para estructuras primarias aeroespaciales porque su densidad de 4,43 g/cm³ es 43% menor que la del acero a niveles de resistencia comparables, proporcionando ahorros directos de peso en los miles de sujetadores de una estructura de aeronave. El titanio también tiene excelente resistencia a la corrosión sin recubrimientos superficiales, buen rendimiento a fatiga y mantiene las propiedades mecánicas en el rango de temperatura de la mayoría de las aplicaciones de estructura de aeronave. A escala de aeronave — donde 300.000 sujetadores estructurales que cambian de acero a titanio ahorran 600–1.500 kg — los ahorros de peso generan mejoras medibles de eficiencia de combustible durante la vida útil de 20–25 años de la aeronave, proporcionando una economía de ciclo de vida que justifica el mayor costo inicial de material y mecanizado del titanio.
¿Qué causa la falla por fatiga en sujetadores aeroespaciales y cómo se previene?
La falla por fatiga se inicia en ubicaciones de concentración de tensión — típicamente el primer acoplamiento de rosca debajo de la cara de la tuerca o el borde del agujero del sujetador en la placa cargada — bajo el efecto acumulativo de la carga cíclica de los ciclos de presurización de despegue/aterrizaje, maniobras de vuelo y turbulencia. Las estrategias de prevención incluyen: precarga adecuada para reducir la amplitud de tensión cíclica (un sujetador correctamente precargado experimenta solo 10–20% de la carga externa como variación de tensión); expansión en frío de los agujeros de los sujetadores para introducir tensión residual compresiva beneficiosa; sujetadores de ajuste por interferencia (Taper-Lok) para eliminar el desgaste por fricción en agujeros de ajuste holgado; laminado de roscas en lugar de mecanizado para producir tensión residual favorable en la raíz de la rosca; y especificación rigurosa del acabado superficial para eliminar sitios de iniciación de grietas.
¿En qué se diferencian los sujetadores Hi-Lok y lockbolt de los pernos estándar?
Los sujetadores Hi-Lok consisten en un pasador roscado y una collera separada con una característica hexagonal de ruptura controlada. Durante la instalación, la collera se aprieta contra el pasador hasta que el elemento hexagonal de apriete se corta a un valor de torque preciso — eliminando la variabilidad de instalación y asegurando una precarga consistente en cada sujetador independientemente de la técnica del operador. Los lockbolts utilizan una collera engastada en lugar de una tuerca roscada: la herramienta de instalación tira del pasador mientras engasta hidráulicamente la collera en las ranuras del pasador, creando un bloqueo conformado en frío permanente que mantiene la precarga bajo vibración sin ningún hardware de bloqueo adicional. Los pernos estándar requieren características de bloqueo separadas (tuercas autoblocantes, alambre de seguridad) para prevenir el aflojamiento inducido por vibración. Tanto Hi-Lok como lockbolts se utilizan donde la consistencia y permanencia de la precarga de la unión es crítica para el rendimiento a fatiga.
¿Qué es el agarrotamiento de roscas y por qué es una preocupación para los sujetadores aeroespaciales de titanio?
El galling es un desgaste adhesivo entre superficies roscadas en contacto, particularmente problemático con el titanio porque la capa pasiva de óxido de TiO₂ que le confiere resistencia a la corrosión se rompe bajo la alta tensión de contacto del acoplamiento de roscas. El titanio reactivo expuesto se une a la superficie de acoplamiento, causando agarrotamiento, desgarro superficial y potencialmente haciendo imposible la extracción del sujetador. El riesgo de galling es mayor con roscado de titanio sobre titanio (perno de titanio en agujero roscado o inserto de titanio). La prevención requiere lubricante de película seca (disulfuro de molibdeno o similar) en las roscas del sujetador antes de la instalación, par de apriete calibrado, procedimiento de apriete controlado y, en aplicaciones que requieren desmontaje repetido, insertos de acero en agujeros roscados de titanio en lugar de roscado directo de titanio.
¿Qué documentación se requiere para la adquisición de sujetadores aeroespaciales?
La documentación completa de sujetadores aeroespaciales incluye: certificación de material que confirme que la composición química y las propiedades mecánicas cumplen con la especificación AMS o ASTM aplicable; certificación de tratamiento térmico (para sujetadores de acero y titanio que requieren condiciones de temple específicas); informe de inspección dimensional que confirme que las mediciones del lote muestreado cumplen con los requisitos del plano; resultados de pruebas mecánicas (tracción, corte o carga de prueba según lo requerido por la norma aplicable); certificación de acabado superficial y recubrimiento; y documentación de trazabilidad del lote que vincule el identificador del lote a través de todos los pasos de producción hasta el número de colada del material original. Para proveedores certificados AS9100, estos documentos se generan como parte del sistema de gestión de calidad estándar. Los sujetadores sin documentación completa no pueden instalarse en aeronaves con certificado de tipo; deben ser puestos en cuarentena y devueltos o desechados.
¿Cómo afectan los sujetadores aeroespaciales al peso de la aeronave a escala de flota?
Una aeronave comercial de fuselaje estrecho puede contener de 500,000 a 2 millones de sujetadores dependiendo del tamaño y método de construcción. Reemplazar sujetadores de acero con equivalentes de titanio en la estructura primaria del fuselaje ahorra aproximadamente 40% del peso del sujetador — aproximadamente 2–5 gramos por sujetador para tamaños estructurales típicos. En 300,000 sujetadores estructurales, esto produce una reducción de peso de 600–1,500 kg. A los precios actuales de combustible para aviones y la utilización típica de fuselaje estrecho (más de 3,000 horas de vuelo por año), una reducción de peso estructural de 1,000 kg ahorra $1,000–$3,000 en costo anual de combustible por aeronave. Para un operador de flota con 200 aeronaves, esto representa $200,000–$600,000 por año en ahorro de combustible — un retorno que justifica el mayor costo inicial de adquisición del titanio en pocos años de operación.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC en fabricación de sujetadores aeroespaciales, componentes de aleaciones de titanio y producción certificada AS9100 para programas de aviación comercial y defensa OEM. Referencias técnicas: AS9100 Rev D (Sistemas de Gestión de Calidad Aeroespacial), AMS 4928 (Barra y Palanquilla de Ti-6Al-4V), NASM 33588 (Calidad de Agujeros para Sujetadores de Aeronaves), SAE ARP1312 (Trazabilidad de Sujetadores Aeroespaciales), Circular de Asesoramiento FAA AC 43.13-1B (Métodos Aceptables para Mantenimiento de Aeronaves).
¿Buscando Sujetadores Mecanizados CNC y Componentes Estructurales de Grado Aeroespacial?
En CMS, producimos pasadores Hi-Lok, pernos estructurales, cuerpos Taper-Lok y sujetadores aeroespaciales personalizados en Ti-6Al-4V, Inconel 718, acero 300M y A-286 con certificación completa de material, especificaciones de rosca laminada y trazabilidad de lote documentada AS9100. Cada pedido de sujetadores aeroespaciales incluye registros de inspección dimensional, certificados de material y revisión de ingeniería para forma de rosca, acabado superficial y compatibilidad galvánica — no solo piezas mecanizadas con un certificado adjunto.
[Solicitar una revisión de viabilidad y cotización de sujetadores aeroespaciales →]


