
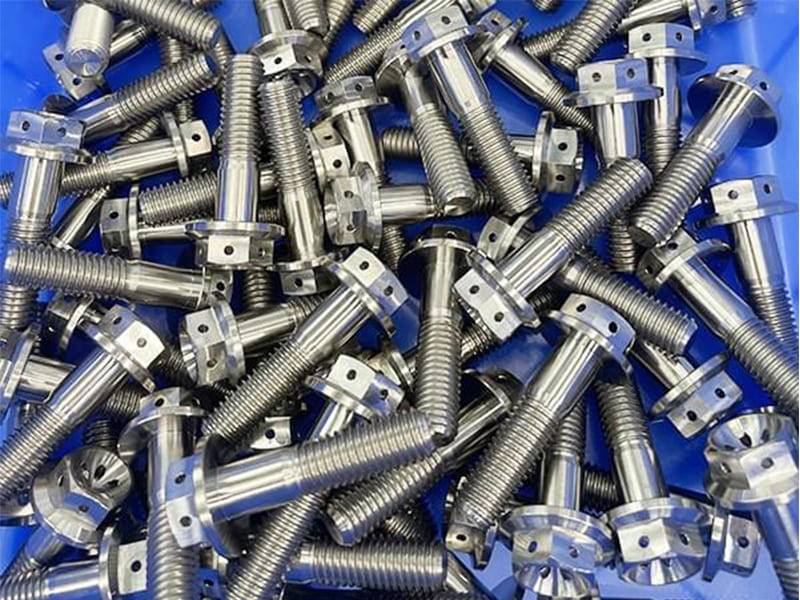
Réponse rapide : Les fixations aérospatiales — boulons, rivets, goupilles Hi-Lok, boulons de verrouillage et fixations aveugles — sont des composants essentiels à la sécurité, conçus pour offrir un rapport résistance/poids élevé, une résistance à la fatigue, une stabilité face aux vibrations et une résistance à la corrosion dans les structures des aéronefs et des engins spatiaux. Contrairement aux fixations industrielles, elles sont régies par des normes strictes (spécifications AN, MS, NAS, AS) et exigent une traçabilité complète des lots, une certification des matériaux et la conformité à la norme AS9100. Le choix du matériau — titane, acier à haute résistance ou superalliages — dépend de la transmission des charges, de l’environnement thermique et des contraintes de poids. Se tromper dans ces choix ne constitue pas un risque pour la qualité, mais bien un risque pour la navigabilité.
Que sont les fixations aérospatiales ?
Les fixations aérospatiales sont des composants de fixation techniques — boulons, rivets, vis, écrous, goupilles et systèmes de verrouillage spécialisés — utilisés pour assembler les structures des aéronefs, les engins spatiaux et les systèmes de propulsion. Il ne s'agit pas de versions améliorées des fixations industrielles standard. Il s'agit de composants spécialement conçus, pour lesquels chaque spécification de matériau, tolérance dimensionnelle, traitement de surface et paramètre d'installation est régi par des analyses techniques et des exigences réglementaires.
Un avion commercial contient entre 500 000 et plusieurs millions de fixations, selon sa taille et sa conception. Un gros-porteur peut compter plus de 3 millions de fixations sur l’ensemble de sa cellule. À cette échelle, le choix des fixations influe sur la masse totale de l'avion à hauteur de plusieurs milliers de kilogrammes, sur les intervalles de maintenance à l'échelle des années et, en cas de défaillance, sur l'intégrité structurelle, ce qui a déjà entraîné des accidents mortels. Les fixations aérospatiales ne relèvent pas de simples décisions d'achat de produits de base. Il s'agit de choix d'ingénierie structurelle ayant des implications réglementaires.
Pour les fabricants de pièces OEM, les équipes d'approvisionnement et les ingénieurs chargés de l'achat de fixations aérospatiales ou de composants assemblés à partir de celles-ci, la compréhension du type, du matériau, de la norme et des exigences d'installation pour chaque application constitue le fondement d'une gestion responsable de la chaîne d'approvisionnement aérospatiale.
Pourquoi les avions ont-ils besoin de fixations spécialisées ?
Les fixations industrielles standard ne résistent pas aux environnements aérospatiaux — pas de manière spectaculaire, mais de façon progressive et prévisible. Les conditions d'exploitation auxquelles les fixations aéronautiques doivent résister simultanément dépassent les limites de conception des fixations vendues en quincaillerie ou destinées à l'industrie générale.
Chargement en fatigue cyclique
Les structures des aéronefs sont soumises à des charges cycliques tout au long de leur durée de vie opérationnelle. Chaque décollage et chaque atterrissage soumet la cellule à un cycle de pressurisation qui met à l’épreuve chaque fixation du fuselage. Chaque vol soumet les joints des ailes à des contraintes de flexion, de torsion et à des variations de charge dynamiques dues à la turbulence, aux rafales et aux manœuvres. Un avion commercial à fuselage étroit peut effectuer entre 50 000 et 75 000 cycles de vol au cours de sa durée de vie. Chaque cycle constitue un événement de fatigue. Les fixations doivent résister à cet historique de charges sans qu'aucune fissure ne se forme ni ne se propage.
La fatigue est la principale cause de dégradation structurelle des aéronefs. La défaillance du fuselage du vol 243 d’Aloha Airlines en 1988 — une étude de cas emblématique dans le domaine de l’ingénierie de maintenance aéronautique — était due à des fissures de fatigue au niveau des trous de fixation du revêtement du fuselage, accélérées par la corrosion. Les spécifications relatives aux fixations aérospatiales existent en partie grâce aux enseignements tirés de ce type de défaillance.
Vibrations et desserrage spontané
Les moteurs d’avion génèrent des vibrations à large bande qui se propagent dans l’ensemble de la cellule. Les forces aérodynamiques provoquent des secousses au niveau des surfaces de contrôle et des éléments structurels soumis à des vitesses élevées. En l’absence de systèmes anti-desserrage spécialement conçus, les vibrations réduisent progressivement la précontrainte des fixations, ce qui diminue la force de serrage jusqu’à compromettre l’intégrité de l’assemblage. Les fixations standard dépourvues de dispositif de blocage ne sont tout simplement pas adaptées aux zones aérospatiales soumises à de fortes vibrations.
Températures extrêmes
Les avions commerciaux volent à des altitudes où la température ambiante avoisine les -55 °C. Les structures situées à proximité des moteurs sont soumises à des températures supérieures à 300 °C. De nombreuses structures aérospatiales subissent des cycles alternant ces deux extrêmes plusieurs fois par vol. Les matériaux des fixations doivent conserver leurs propriétés mécaniques — résistance, ductilité, résistance à la fatigue — sur toute cette plage de températures, sans dégradation significative ni problèmes de dilatation thermique différentielle.
Classification structurelle et non structurelle
Les fixations aérospatiales se répartissent en deux catégories fonctionnelles dont les exigences techniques sont fondamentalement différentes :
| Catégorie | Fonction | Conséquences d'un échec | Exemples |
|---|---|---|---|
| Fixations structurelles | Supporter les charges principales (aile, fuselage, train d'atterrissage) | Peut compromettre l'intégrité de l'aéronef | Goupilles Hi-Lok, boulons Taper-Lok, rivets pleins |
| Fixations non structurelles | Fixer les éléments secondaires (panneaux, couvercles, éléments intérieurs) | Séparation des composants, mais pas de défaillance structurelle | Vis, fixations à verrouillage rotatif, rivets pour panneaux |
Les fixations structurelles situées sur les voies de charge principales nécessitent les critères les plus rigoureux en matière de qualification des matériaux, de contrôle de la fabrication et de documentation relative à l’installation. Les fixations non structurelles doivent néanmoins répondre aux exigences de qualité et de traçabilité propres au secteur aérospatial — elles peuvent en effet provoquer des incidents si elles se détachent de l’aéronef — mais leur mode de défaillance structurelle n’a pas de conséquences immédiatement catastrophiques.
Types de fixations aérospatiales
Rivets aérospatiaux
Les rivets sont des éléments de fixation permanents mis en place en déformant l'une de leurs extrémités afin de serrer les matériaux assemblés. Les rivets pleins — posés à l'aide d'une barre de frappe ou d'un outil de compression — constituent la base de l'assemblage des fuselages d'avions depuis les tout premiers appareils métalliques, et restent le système de fixation dominant dans les structures à revêtement en aluminium.
Pourquoi utilise-t-on des rivets ? : Faible poids par unité de charge transmise, excellentes performances en fatigue sous des charges de cisaillement réparties, et mise en œuvre simple et reproductible dans les structures à tôles minces. Le processus de déformation génère des contraintes résiduelles de compression favorables autour du trou de fixation, ce qui améliore la résistance à la fatigue par rapport aux boulons à ajustement serré.
Limites : L'installation d'un rivet permanent (dont le démontage nécessite de percer le rivet, ce qui risque d'agrandir le trou) et d'un rivet plein nécessite un accès des deux côtés de l'assemblage. Les rivets aveugles permettent de répondre à l'exigence d'un accès d'un seul côté, mais leur capacité de charge est réduite.
Meilleures applications : Revêtements de fuselage, revêtements de panneaux d'aile, ensembles structurels légers soumis à des efforts de cisaillement répartis.
Boulons de construction
Les boulons structurels aérospatiaux sont des éléments de fixation filetés conçus pour les applications soumises aux charges les plus élevées : il s'agit d'assemblages qui supportent les charges structurelles principales et qui nécessitent une précontrainte contrôlée pour fonctionner correctement. Ils sont amovibles, ce qui est essentiel dans les endroits nécessitant un entretien ou une inspection périodique.
Pourquoi utilise-t-on des boulons ? : Très haute résistance à la traction et au cisaillement, amovibles et remplaçables, adaptés aux assemblages structurels à sections épaisses où la pose de rivets n'est pas envisageable.
Limites : Plus lourdes que les configurations de rivets de résistance équivalente ; nécessitent un contrôle précis du couple pour obtenir une précontrainte correcte ; requièrent des éléments de blocage compatibles dans les zones sujettes aux vibrations.
Meilleures applications : Joints entre les ailes et le fuselage, supports de moteurs, fixations du train d'atterrissage, éléments structurels soumis aux charges de vol.
Fixations Hi-Lok
Les fixations Hi-Lok se composent d'une tige filetée et d'une bague séparée. La bague est dotée d'un dispositif de rupture contrôlée : l'élément hexagonal se détache de la bague lorsqu'un couple précis est atteint, ce qui élimine toute variation lors de la pose et garantit une précharge constante à chaque installation.
Pourquoi utilise-t-on les Hi-Loks ? : La fonction de coupure de couple contrôlée élimine les variations humaines du processus d'installation : la fixation est correctement précontrainte, quelle que soit la technique utilisée par l'opérateur. Cela rend les Hi-Loks particulièrement utiles dans l'assemblage de cellules d'aéronefs à grand volume, où la cohérence de l'installation sur des milliers d'assemblages est essentielle pour garantir la résistance à la fatigue.
Meilleures applications : Structures primaires et secondaires des aéronefs nécessitant une précontrainte uniforme, assemblages entre l'ossature et le revêtement du fuselage, fixations des nervures d'aile.
Limites : Coût plus élevé que celui des fixations classiques ; nécessite des outils spécialisés pour la pose des colliers.
Boulons de verrouillage
Les boulons de verrouillage utilisent un collier serti plutôt qu'un écrou fileté pour créer un assemblage permanent qui ne se desserre pas. L'outil de montage tire sur la goupille tout en sertissant le collier dans les rainures de celle-ci, créant ainsi un verrou formé à froid qui maintient la précontrainte en cas de vibrations, sans nécessiter de dispositif anti-desserrage supplémentaire.
Pourquoi utilise-t-on des boulons de verrouillage ? : Résistance supérieure aux vibrations : le collier serti ne peut pas se desserrer, quel que soit le niveau de vibration rencontré en conditions réelles. Excellentes performances en matière de résistance à la fatigue grâce à un processus de pose contrôlé. Utilisé dans les zones structurelles soumises à de fortes vibrations où les fixations filetées équipées de dispositifs de blocage présenteraient tout de même un risque de desserrage résiduel.
Limites : Installation définitive (le démontage nécessite de percer le collier) ; nécessite un équipement de sertissage spécifique.
Meilleures applications : Assemblages structurels soumis à des charges élevées dans les nacelles de moteur, les structures de train d'atterrissage et les zones structurelles soumises à de fortes vibrations.
Fixations invisibles
Les fixations aveugles se posent d'un seul côté du joint : l'outil de pose met la fixation en place tandis que le côté opposé (inaccessible à l'installateur) forme la surface d'appui grâce au mécanisme d'expansion de la fixation.
Pourquoi utilise-t-on des fixations aveugles ? : De nombreuses zones structurelles des aéronefs sont inaccessibles des deux côtés une fois l'assemblage terminé : sections complexes du fuselage, intérieur des caissons d'aile, structures tubulaires fermées. Les fixations aveugles permettent de réaliser ces assemblages sans avoir besoin d'accéder aux deux côtés.
Limites : Capacité de charge inférieure à celle des rivets pleins ou des boulons de taille équivalente ; n'est généralement pas utilisé dans les voies de charge structurelles principales nécessitant une efficacité maximale des assemblages.
Meilleures applications : Structures fermées, zones accessibles d'un seul côté, ensembles structurels secondaires.
Fixations Taper-Lok
Les fixations Taper-Lok sont dotées d’une tige conique qui assure un ajustement serré dans un alésage conique alésé avec précision. Cet ajustement serré élimine tout jeu entre la fixation et l’alésage, empêchant ainsi les micro-mouvements (usure par frottement) qui sont à l’origine des fissures de fatigue dans les alésages à ajustement lâche.
Pourquoi utilise-t-on les Taper-Loks ? : Les trous de fixation à ajustement libre dans les structures soumises à des contraintes de fatigue importantes sont sujets au frottement : il s'agit d'un mouvement relatif microscopique entre la fixation et le trou sous l'effet de charges cycliques, qui endommage la surface du trou et crée des points d'amorçage de fissures de fatigue. L'ajustement serré Taper-Lok élimine ce mécanisme, améliorant ainsi considérablement la résistance à la fatigue des assemblages soumis à des contraintes élevées.
Meilleures applications : Raccords structurels primaires entre les ailes et le fuselage, joints de la cellule sensibles à la fatigue, tout emplacement où la fatigue due à un ajustement avec jeu constitue un problème de conception.
Limites : Nécessite des alésages coniques usinés avec précision et soumis à des tolérances dimensionnelles strictes ; procédure de montage plus complexe que celle des fixations à ajustement libre standard.
Fermetures à loquet
Les fixations à verrouillage rapide (Dzus, Camloc et autres systèmes propriétaires similaires) sont des fixations permettant une ouverture et une fermeture rapides des panneaux d'accès, des capots de maintenance et des composants internes, avec un minimum d'outillage, voire sans aucun outil.
Pourquoi utilise-t-on des fixations à verrouillage rotatif ? : Les trappes d'accès des aéronefs doivent être ouvertes et fermées fréquemment par les techniciens de maintenance. Les boulons standard nécessitent l'utilisation d'outils de serrage et présentent un risque supplémentaire de desserrage des fixations lors des interventions de maintenance. Les fixations Turnlock maintiennent les éléments de fixation en place, assurent un verrouillage sûr grâce à un engagement par quart de tour et permettent un accès rapide dans les situations de maintenance où le temps est compté.
Limites : Ne convient pas aux applications structurelles soumises à des charges ; sa capacité de charge est faible par rapport à celle des fixations structurelles.
Meilleures applications : Trappes d'accès, couvercles de compartiment avionique, trappes d'inspection, composants intérieurs.
Guide de sélection des fixations pour l'aérospatiale
| Application | Niveau de charge | Exigence clé | Type recommandé |
|---|---|---|---|
| Panneaux de revêtement du fuselage | Cisaillement réparti | Durée de vie en fatigue, poids | Rivets pleins, Hi-Lok |
| Structure primaire de l'aile | Haute résistance structurelle | Fatigue, contrôle de la précharge | Taper-Lok, boulons de structure |
| Supports de moteur | Très élevé | Résistance aux vibrations, solidité | Boulons de verrouillage, boulons à haute résistance |
| Train d'atterrissage | Extrême | Choc, fatigue, résistance | Boulons en acier à haute résistance |
| Structures fermées | Modéré | Accès d'un seul côté | Fixations invisibles |
| Trappes d'accès | Faible | Déverrouillage rapide | Fermetures à loquet |
| Articulations très sensibles à la fatigue | Élevé | Éliminer le frottement | Taper-Lok, ajustement serré |
Normes relatives aux fixations aérospatiales : AN, MS, NAS et AS
Les normes relatives aux éléments de fixation aérospatiaux définissent la conception, la composition des matériaux, les propriétés mécaniques, les tolérances dimensionnelles, les exigences d’inspection et la documentation nécessaire pour que ces éléments puissent être utilisés dans des aéronefs et des systèmes aérospatiaux certifiés. Dans le cadre d’un approvisionnement OEM, le respect de la norme appropriée n’est pas facultatif : il détermine si un élément de fixation est apte au vol.
AN Fasteners (Norme de l'Armée de l'air et de la Marine)
Les fixations AN ont été parmi les premières fixations aérospatiales officiellement normalisées ; elles ont été mises au point pour l'aviation militaire américaine au milieu du XXe siècle. Elles définissent les configurations de base des boulons, vis, écrous et rivets, avec des dimensions et des exigences en matière de matériaux normalisées.
Contexte de l'application : Les fixations AN restent largement utilisées dans l'aviation générale (avions légers, avions de construction amateur), sur les plates-formes militaires anciennes, ainsi que dans les applications de remplacement lors de la maintenance, lorsque la conception d'origine prévoyait l'utilisation de fixations AN. Cependant, pour les nouvelles conceptions dans les secteurs aérospatial commercial et militaire de pointe, elles ont été largement remplacées par les normes NAS et AS, qui offrent de meilleures performances.
Fixations MS (norme militaire)
Les fixations MS ont remplacé de nombreuses spécifications AN grâce à des exigences matérielles améliorées, des tolérances dimensionnelles plus strictes et des spécifications renforcées en matière de résistance à la fatigue et à la corrosion. Elles constituent la norme dominante pour les applications aérospatiales militaires américaines.
Contexte de l'application : Aéronefs militaires, systèmes de défense et applications structurelles nécessitant des performances supérieures à celles de l'AN tout en conservant la certification militaire.
Fixations NAS (norme aérospatiale nationale)
Les fixations NAS sont mises au point par l'Association des industries aérospatiales (AIA) et constituent la principale norme relative aux fixations haute performance destinées aux applications aérospatiales commerciales et militaires de pointe. Les spécifications NAS exigent généralement des niveaux de résistance plus élevés, des tolérances dimensionnelles plus strictes, un meilleur état de surface et des essais plus rigoureux que les spécifications MS ou AN équivalentes.
Contexte de l'application : Joints structurels primaires dans les avions commerciaux, ensembles soumis à des charges élevées et sensibles à la fatigue, applications pour lesquelles l’analyse structurelle impose les marges de performance plus strictes de la norme NAS.
Normes AS (Normes aérospatiales — SAE International)
Les normes AS sont élaborées dans le cadre du processus de normalisation aérospatiale de SAE International et reflètent l'état actuel de la technique en matière de normalisation aérospatiale. Elles intègrent les dernières avancées en matière de technologie des matériaux et d'exigences de qualité, et sont conformes aux exigences du système de gestion de la qualité AS9100.
Contexte de l'application : L'aérospatiale commerciale moderne, les programmes de défense soumis aux exigences de certification de la génération actuelle, ainsi que les chaînes d'approvisionnement OEM nécessitant des normes harmonisées à l'échelle mondiale.
Comparaison standard
| Standard | Origine | Niveau de performance | Demande principale |
|---|---|---|---|
| AN | Armée américaine (historique) | Base de référence | Aviation générale, aéronefs anciens, maintenance |
| MS | Armée américaine | Amélioré | Aéronefs militaires et systèmes de défense |
| NAS | Association des industries aérospatiales | Haute performance | Structures principales à usage commercial et militaire |
| AS | SAE International | État actuel de la technique | Programmes modernes dans les domaines du commerce, de la défense et de l'espace |
Pour les acheteurs OEM qui évaluent des fournisseurs de pièces de fixation, les questions pertinentes sont les suivantes : quelle norme l'application exige-t-elle ? Le fournisseur dispose-t-il de données documentées de conformité et d'essais pour cette norme ? Et peut-il fournir la documentation relative à la traçabilité des lots requise pour les dossiers de navigabilité ?
Matériaux des fixations aérospatiales : sélection et compromis
Le choix des matériaux pour les éléments de fixation utilisés dans l'aérospatiale relève d'une décision d'ingénierie à l'échelle du système qui consiste à trouver un équilibre entre la résistance mécanique, le poids, la résistance à la fatigue, la résistance à la corrosion, la résistance thermique et la compatibilité galvanique avec les matériaux structurels adjacents.
Fixations en titane (nuances Ti-6Al-4V et CP)
Le titane — principalement l'alliage Ti-6Al-4V (classe 5) — est le matériau de prédilection pour les fixations structurelles utilisées dans l'aérospatiale, où le poids est un critère essentiel. Sa densité, d’environ 4,43 g/cm³, est inférieure à celle de l’acier à des niveaux de résistance comparables, ce qui en fait le matériau de choix lorsque le poids est un critère de conception primordial.
Caractéristiques techniques :
- Résistance à la traction : 895 à 1 170 MPa selon l'état de trempe
- Densité : 4,43 g/cm³ (contre 7,85 g/cm³ pour l'acier)
- Résistance à la corrosion : excellente — le titane forme une couche passive stable de TiO₂
- Comportement à la fatigue : bon, en particulier dans les environnements exposés au brouillard salin où l'acier se corroderait au niveau des points de concentration des contraintes
Réduction du poids à grande échelle : Si un avion comporte 300 000 fixations structurelles et que le passage de l’acier au titane permet de réduire le poids moyen de chaque fixation de 3 grammes, la réduction de poids totale s’élève à 900 kg, ce qui équivaut approximativement à 9 passagers supplémentaires. Avec un coût de carburant compris entre $0,10 et $0,15 par siège-mile, cela génère des économies d'exploitation mesurables sur les 20 ans de durée de vie de l'avion.
Problème majeur — grippage des filets : Les assemblages filetés titane-titane (vis dans un écrou ou un insert en titane) sont très sujets au grippage — une forme d’usure adhésive où les surfaces en contact se bloquent et transfèrent de la matière lors du serrage. Pour prévenir ce phénomène, il est nécessaire de respecter scrupuleusement la procédure de serrage, d’appliquer une lubrification (film sec ou produit anti-grippage) et de définir avec précision la forme du filetage. D'après notre expérience de production dans l'usinage de fixations en Ti-6Al-4V pour des clients du secteur aérospatial, le risque de grippage lors de l'installation est l'un des modes de défaillance les plus courants que nous observons lors des essais de premier article — et il est presque toujours possible d'y remédier en définissant des spécifications de traitement de surface et en révisant les procédures d'installation.
Compatibilité galvanique : Le titane occupe une position relativement noble dans la série galvanique. En contact direct avec une structure en aluminium en présence d'humidité, l'aluminium fait office d'anode et se corrode. L'utilisation de manchons d'isolation, de produits d'étanchéité au niveau des surfaces de contact et l'anodisation de l'aluminium constituent des pratiques courantes dans les assemblages de fixations en titane sur aluminium.
Visserie en acier allié à haute résistance
Les éléments de fixation en acier allié (300M, H-11, 4340, 8740) offrent la résistance à la traction absolue la plus élevée parmi tous les matériaux couramment utilisés pour les fixations aérospatiales — jusqu’à 1 930 MPa (280 ksi) pour le 300M —, ce qui en fait le matériau de choix dans les applications exigeant une résistance maximale dans un encombrement donné, où le poids est moins déterminant que la capacité de charge.
Contexte de l'application : Les ensembles de train d'atterrissage, où les chocs extrêmes et les charges dynamiques exigent une résistance maximale dans une géométrie compacte ; les structures de fixation des moteurs, où se concentrent des charges élevées ; toute application où l'analyse structurelle impose une charge extrêmement élevée pour un diamètre minimal de fixation.
Principal sujet de préoccupation — la corrosion : Les aciers à haute résistance sont sensibles à la corrosion, en particulier à la fissuration par corrosion sous contrainte (SCC) dans les nuances à haute résistance supérieures à environ 1 380 MPa (200 ksi). Le cadmiage a longtemps constitué le système de protection traditionnel, mais les réglementations environnementales poussent désormais à adopter des alternatives sans cadmium (nickel chimique, zinc-nickel) dans les nouveaux programmes. Toutes les fixations en acier utilisées dans les assemblages aérospatiaux nécessitent une protection de surface.
Fragilisation par l'hydrogène : Les aciers à haute résistance sont sensibles à la fragilisation par l'hydrogène lors des processus de placage. Les spécifications du secteur aérospatial (AMS 2759/9 et autres normes similaires) exigent des processus de placage contrôlés et des procédures de recuit post-placage afin de prévenir les ruptures dues à la fragilisation.
Visserie en superalliage (Inconel, A-286)
Les superalliages à base de nickel — principalement l’Inconel 718 et l’A-286 (superalliage fer-nickel) — sont utilisés dans des applications à haute température à proximité des moteurs à réaction, dans les systèmes d’échappement et dans toute zone structurelle où les températures de fonctionnement dépassent les limites du titane ou de l’acier.
Caractéristiques techniques :
- L'Inconel 718 conserve une résistance mécanique utile à des températures pouvant atteindre environ 650 °C
- Son excellente résistance à l'oxydation empêche la dégradation de la surface dans des environnements oxydants à haute température
- Résistance élevée à la fatigue dans des conditions de cycles thermiques typiques des structures de moteurs
Limites : Coût élevé des matériaux et usinabilité difficile : l’Inconel 718 et l’A-286 sont tous deux réputés pour être particulièrement difficiles à usiner ; ils nécessitent des vitesses de coupe faibles, un liquide de refroidissement puissant et un outillage spécialisé pour obtenir la précision dimensionnelle et l’état de surface requis pour les fixations aérospatiales.
Rivets en aluminium (séries 2117, 2024, 7075)
Les rivets en aluminium sont largement utilisés dans les assemblages du revêtement du fuselage et des ailes, où leur faible densité (2,7 g/cm³), leur excellente résistance à la corrosion (lorsqu'ils sont fabriqués dans des combinaisons appropriées d'alliages et de états de trempe) et leur facilité de pose en font une solution économique pour les applications à grand volume utilisant des tôles minces.
Contexte de l'application : Panneaux de revêtement du fuselage, revêtements structurels légers, assemblages structurels secondaires. Ne convient pas aux assemblages structurels soumis à des charges élevées nécessitant l'utilisation de fixations en titane ou en acier.
Résumé comparatif des matériaux
| Matériel | Résistance à la traction | Densité (g/cm³) | Limite de température | Résistance à la corrosion | Demande principale |
|---|---|---|---|---|---|
| Ti-6Al-4V | 895–1 170 MPa | 4.43 | ~315 °C en continu | Excellent | Cellule structurelle |
| 300 millions d'acier | Jusqu'à 1 930 MPa | 7.85 | Modéré | Doit être recouvert d'un revêtement | Train d'atterrissage, articulations à forte charge |
| Superalliage A-286 | ~1 000 MPa | 7.92 | environ 700 °C | Bon | Structure résistante aux hautes températures |
| Inconel 718 | ~1 380 MPa | 8.19 | environ 650 °C | Excellent | Moteur, zones d'échappement |
| Aluminium 2117 | ~295 MPa | 2.71 | Faible | Bon (anodisé) | Rivets du revêtement du fuselage et des ailes |
Comment les fixations aérospatiales préviennent les défaillances structurelles
L'ingénierie des fixations aérospatiales vise avant tout à prévenir les défaillances : il s'agit de concevoir et d'installer des systèmes de fixation qui garantissent l'intégrité structurelle tout au long de la durée de vie opérationnelle de l'aéronef.
La précharge : la clé de l'intégrité articulaire
La précontrainte — c'est-à-dire la force de serrage générée lors du serrage d'une fixation — est le paramètre le plus important pour les performances des fixations aérospatiales. Un boulon correctement précontraint maintient les interfaces de l'assemblage en compression. Les charges externes agissant sur l'assemblage doivent d'abord vaincre cette force de serrage avant que l'élément de fixation ne subisse une traction. Cela signifie que les fluctuations de contrainte subies par l'élément de fixation sous des charges cycliques sont nettement inférieures à ce qu'elles seraient dans un assemblage non précontraint, ce qui améliore directement la résistance à la fatigue.
Selon les normes ASME relatives à la conception des assemblages boulonnés, un boulon correctement précontraint ne subit qu’une faible fraction de la charge externe sous forme de variation de contrainte — généralement de l’ordre de 10 à 20% pour un assemblage bien conçu présentant un rapport de précontrainte approprié. Un boulon insuffisamment précontraint subit la totalité de la charge externe sous forme de variation de contrainte, ce qui peut réduire la durée de vie en fatigue d'un ordre de grandeur.
Conséquence pratique pour le montage : les spécifications de couple des fixations aérospatiales ne sont pas de simples recommandations. Elles résultent d'une analyse de fatigue qui exige une précharge spécifique pour garantir la durée de vie en fatigue prévue lors de la conception. Un couple insuffisant réduit la précharge et la durée de vie en fatigue ; un couple excessif peut déformer le boulon ou endommager le filetage, ce qui réduit également la durée de vie en fatigue et la fiabilité de l'assemblage.
Mécanismes autobloquants
Les dispositifs d'autoblocage empêchent la perte de précharge due aux vibrations. Parmi les systèmes de blocage couramment utilisés dans le secteur aérospatial, on peut citer :
Écrous autobloquants entièrement métalliques — des filets déformés ou un insert anti-interférence qui génère un couple dominant nécessitant un effort pour tourner, tout en maintenant l'engagement en cas de vibrations.
Verrouillage par collier (Hi-Lok, boulons de verrouillage) — l'outil de montage permet de contrôler le serrage ; une fois mis en place, le collier assure un maintien solide que les vibrations ne peuvent pas déstabiliser par une rotation progressive.
Câble de sécurité — Utilisé traditionnellement sur les fixations critiques des moteurs et des systèmes de commande de vol ; un fil métallique enfilé à travers les têtes de boulons percées empêche la rotation dans le sens du desserrage. Méthode exigeante en main-d’œuvre mais très fiable.
Produits liquides de freinage de filetage — utilisé dans des applications spécifiques où l'utilisation de pièces de verrouillage métalliques entraînerait un surcroît de poids ou une complexité inacceptables ; ne convient pas aux applications à haute température.
Prévention des fissures de fatigue grâce à la conception
Les endroits où les fissures de fatigue apparaissent le plus souvent dans les assemblages boulonnés sont les suivants : les bords des trous de fixation (facteur de concentration des contraintes de 2 à 3 fois supérieur pour un trou circulaire dans une tôle soumise à une traction), les racines des filets (concentration des contraintes due à la géométrie du filetage) et les zones d'usure par frottement où se produisent des micro-mouvements entre la fixation et le trou.
La conception des fixations aérospatiales tient compte de chacun de ces aspects :
- Élargissement à froid des trous de fixation — un mandrin est introduit dans le trou avant la mise en place de la fixation, ce qui crée un champ de contraintes résiduelles de compression autour du trou qui s'oppose à l'ouverture d'une fissure de fatigue. Les trous expansés à froid dans la structure primaire d'un avion peuvent multiplier la durée de vie en fatigue par 3 à 5 par rapport aux trous percés de manière standard.
- Éléments de fixation à ajustement serré (Taper-Lok) — Éliminer le frottement en supprimant le jeu qui permet ces micro-mouvements.
- Spécifications relatives à la finition lisse des surfaces — les surfaces de la tige et du trou de la fixation sont définies selon des valeurs Ra contrôlées ; la rugosité de surface crée des points d'amorçage de fissures qui réduisent la durée de vie en fatigue.
- Le roulage de filets plutôt que le filetage — Les filets roulés présentent une contrainte résiduelle de compression à la base du filetage, due au processus de formage à froid, ce qui améliore leur résistance à la fatigue par rapport aux filets taillés.
Modes de défaillance courants des fixations aérospatiales
La compréhension des modes de défaillance permet aux ingénieurs de choisir les types de fixations et les procédures de montage adaptés, et aux ingénieurs de maintenance d'interpréter correctement les constatations effectuées en service.
Rupture par fatigue
La rupture par fatigue des fixations aérospatiales commence généralement au niveau du premier engagement du filetage sous la face de l'écrou — là où la concentration de contraintes est la plus élevée — ou au niveau du bord du trou de fixation dans la plaque soumise à la charge. Ce phénomène est progressif : des microfissures se forment sous l’effet d’une sollicitation cyclique et se propagent cycle après cycle jusqu’à ce que la section transversale restante soit insuffisante pour supporter la charge statique. La rupture soudaine survient sans signe avant-coureur visible lors des inspections de routine.
Prévention : Une précontrainte adéquate (qui réduit les fluctuations de contrainte), un montage par ajustement serré lorsque le risque de frottement est présent, des traitements de surface (expansion à froid, grenaillage) qui induisent une contrainte résiduelle de compression bénéfique, ainsi que des spécifications de fixations évaluées en fatigue qui garantissent un nombre minimal de cycles jusqu'à la rupture lors d'essais normalisés.
Corrosion galvanique
La corrosion galvanique se produit lorsque deux métaux présentant des potentiels électrochimiques différents entrent en contact en présence d'un conducteur ionique (généralement de l'humidité contenant des sels dissous). C’est le métal le plus anodique qui se corrode en priorité. Dans le secteur aérospatial, le problème le plus courant lié aux couples galvaniques concerne les fixations en titane dans les structures en aluminium : l’aluminium est nettement plus anodique que le titane et se corrode au niveau de l’interface de contact.
Prévention : Application d'un mastic sur les surfaces de contact avant la mise en place des fixations (le mastic crée une barrière ionique), manchons d'isolation sur les fixations en titane dans les trous en aluminium, anodisation de la structure en aluminium au niveau de la zone de fixation.
Grippage du filetage
Le grippage est une usure par adhérence entre des surfaces filetées — particulièrement problématique avec le titane (titane contre titane, ou boulon en titane dans une structure en titane) car la couche d'oxyde passive qui confère au titane sa résistance à la corrosion se dégrade sous l'effet des contraintes de contact élevées générées par l'engagement des filets, exposant ainsi le métal réactif à nu qui se lie à la surface d'appui.
Prévention : Application d'un lubrifiant à film sec (MoS₂ ou équivalent) sur les filets des vis avant le montage ; contrôle du couple de serrage à l'aide d'outils étalonnés ; utilisation d'inserts en acier ou revêtus dans les trous taraudés en titane lorsque le démontage répété des vis est nécessaire.
Fissuration par corrosion sous contrainte (SCC)
Les éléments de fixation en acier à haute résistance dont la résistance est supérieure à environ 1 380 MPa (200 ksi) sont sensibles à la fissuration par corrosion sous contrainte en présence d'humidité et d'agents corrosifs. La fissuration par corrosion sous contrainte (SCC) combine une contrainte de traction (due à une précontrainte ou à une charge externe) et une attaque corrosive, ce qui entraîne la progression de fissures à des niveaux de contrainte bien inférieurs à la limite d'élasticité du matériau.
Prévention : Revêtement au cadmium ou au zinc-nickel pour prévenir l'exposition à la corrosion ; choix rigoureux des matériaux (en évitant les conditions de traitement thermique susceptibles de favoriser la corrosion) ; conception visant à limiter les contraintes de traction prolongées dans les environnements à forte humidité.
Dommages dus à un couple excessif
Un couple de serrage excessif peut déformer la tige de la fixation, endommager le filetage ou, dans le cas de matériaux à haute résistance, provoquer une fragilisation par l'hydrogène si la contrainte dépasse le seuil de résistance du matériau. Les fixations soumises à un couple de serrage excessif ne cèdent généralement pas immédiatement, mais leur durée de vie en fatigue est réduite et elles peuvent se rompre prématurément en service.
Prévention : Outils de serrage étalonnés ; valeurs de couple tenant compte du coefficient de frottement (les conditions de lubrification et de revêtement ont une incidence significative sur la relation entre le couple et la précharge) ; formation des installateurs et contrôle qualité.
Fixations aérospatiales et poids des aéronefs
Un avion peut comporter entre 500 000 et plus de 3 millions d'éléments de fixation. À cette échelle, les différences de poids entre les différents éléments de fixation, qui peuvent paraître insignifiantes, deviennent des facteurs déterminants pour la conception structurelle.
Le remplacement des fixations en acier par des équivalents en titane dans la structure principale de la cellule permet de réduire le poids des fixations d'environ 40% par unité, soit environ 2 à 5 grammes par fixation selon leur taille. Sur un total de 300 000 fixations structurelles, cela représente un gain de poids de 600 à 1 500 kg. Les constructeurs aéronautiques quantifient les économies de carburant en termes de kilogrammes de poids structurel : avec des économies de carburant comprises entre $1 et $3 par kilogramme et par an, aux prix actuels du carburant et avec des taux d’utilisation types, une réduction de poids de 1 000 kg génère entre $1,000 à $3 000 d’économies annuelles de carburant par avion — multipliée par une flotte de plusieurs centaines d’avions et une durée de vie de 25 ans, la valeur totale est considérable.
L'analyse économique du cycle de vie justifie systématiquement le surcoût initial du titane pour les structures primaires. La question technique ne consiste pas à se demander “ le titane est-il plus cher ? ”, mais bien “ à combien s'élèvent les coûts de carburant sur 25 ans liés à la différence de poids ? ”
Au-delà du choix des matériaux, l’optimisation du nombre de fixations — qui consiste à réduire ce nombre grâce à une refonte des assemblages et au recours au collage structurel dans les assemblages en matériaux composites — permet de réaliser des économies de poids supplémentaires sans compromettre l’intégrité structurelle. Les structures aéronautiques modernes en matériaux composites (Boeing 787, Airbus A350) utilisent nettement moins de fixations par unité de surface que les structures équivalentes en aluminium, car les panneaux composites peuvent être fabriqués en sections plus grandes et le collage adhésif assure la transmission des charges sans avoir recours à des fixations.
Processus de fabrication de fixations pour l'aérospatiale
Les fixations aérospatiales sont fabriquées selon des processus de fabrication rigoureusement contrôlés qui diffèrent fondamentalement de ceux utilisés pour la production de fixations industrielles standard.
Roulage de filets vs. taraudage
Le roulage de filets — qui consiste à former des filets par déformation plastique plutôt que par enlèvement de matière — est obligatoire pour les fixations aérospatiales soumises à des contraintes de fatigue critiques dans la plupart des spécifications. Les filets roulés présentent une contrainte résiduelle de compression à la racine du filet due au processus de formage à froid, contrairement à la contrainte résiduelle de traction générée par le filetage par découpe. Lors des essais de fatigue normalisés sur les fixations aérospatiales, les échantillons à filetage roulé obtiennent systématiquement de bien meilleurs résultats que ceux à filetage taillé, avec des écarts significatifs (généralement une durée de vie en fatigue 2 à 4 fois supérieure).
La norme AMS 2432 et les normes connexes définissent les spécifications relatives au roulage de filets pour la fabrication de fixations aérospatiales. Il convient de demander des précisions aux fournisseurs proposant des fixations aérospatiales à filetage taillé : en effet, le filetage taillé constitue un écart rédhibitoire pour la plupart des applications où la résistance à la fatigue est un critère essentiel.
CNC Usinage de géométries complexes
Le frappe à froid est une solution rentable pour les fixations de forme simple produites en grande série, mais de nombreux types de fixations aérospatiales — goupilles Hi-Lok, les corps Taper-Lok, les boulons structurels sur mesure — nécessitent un usinage CNC pour obtenir la géométrie complexe et les tolérances dimensionnelles strictes (diamètre de tige de ± 0,005 mm ou mieux, concentricité inférieure à 0,003 mm) qu'exige leur fonction structurelle.
L'usinage du titane CNC destiné aux fixations aérospatiales nécessite un soin particulier : vitesses de coupe faibles, alimentation en liquide de refroidissement à haute pression, outillage tranchant avec un temps de contact réduit afin de limiter l'accumulation de chaleur, et une attention particulière portée à l'intégrité de la surface. La sensibilité thermique du titane implique que les contraintes résiduelles et les dommages microstructuraux induits par l'usinage peuvent réduire la durée de vie en fatigue — ce qui fait du contrôle du processus un enjeu de qualité, et pas seulement une question de dimensions.
Traitement thermique et vérification
Le traitement thermique visant à obtenir la classe de résistance spécifiée doit être réalisé dans des conditions documentées et contrôlées, et faire l'objet d'essais de vérification (essais de traction, essais de dureté) sur chaque lot. Les spécifications de la série AMS 2759 régissent le traitement thermique des fixations en acier destinées à l’aérospatiale ; la norme AMS 2801 régit le traitement thermique du titane. L’inspection post-traitement thermique permet de détecter les anomalies de traitement thermique avant que les fixations ne soient installées dans les aéronefs, où leur détection est bien plus difficile.
Exigences relatives au système qualité
Chaque lot de fixations aérospatiales doit être fabriqué dans le cadre d'un système de gestion de la qualité documenté (AS9100 Rév. D pour l'aérospatiale) et être accompagné des éléments suivants :
- Certifications des matériaux — vérifier que la composition chimique, les conditions de traitement thermique et les propriétés du matériau sont conformes aux spécifications AMS ou ASTM applicables
- Rapports de contrôle dimensionnel — démontrant que les éléments de fixation prélevés sur le lot répondent à toutes les exigences du plan
- Résultats des essais mécaniques — essais de traction, de cisaillement ou de charge limite, conformément à la norme applicable
- Traçabilité des lots — identifiant de lot traçable à toutes les étapes de la production, jusqu’au numéro de cuvée de la matière première
Pour les équipes d'approvisionnement OEM, ces documents ne constituent pas de simples formalités administratives : ils constituent la base probatoire attestant de la navigabilité des éléments de fixation installés. Un élément de fixation ne disposant pas d'une documentation complète de traçabilité ne peut pas être utilisé dans un aéronef certifié de type, quel que soit son état physique.
Recommandations DFM pour les applications de fixations dans le secteur aérospatial
Optimiser le nombre de fixations grâce à l'analyse des assemblages
Chaque élément de fixation ajouté à un ensemble aéronautique entraîne une augmentation du poids, du temps d’installation, des exigences d’inspection et des risques de défaillance potentiels. L’analyse moderne des assemblages par méthode des éléments finis (FEA) permet de déterminer avec précision le nombre minimal d’éléments de fixation et leur espacement, afin d’assurer le transfert de charge requis avec des marges de fatigue adéquates. Dans de nombreuses conceptions anciennes, le nombre d’éléments de fixation était défini de manière prudente à l’aide de méthodes d’analyse manuelles qui surestimaient la densité requise.
La réduction du nombre de fixations grâce à une analyse validée — et non à l'intuition — permet de réduire le poids et les coûts d'assemblage sans compromettre l'intégrité structurelle.
Tolérance et préparation des trous de contrôle
La qualité des trous de fixation détermine directement la durée de vie en fatigue de l'assemblage. Les exigences varient selon le type de fixation :
- Trous à ajustement serré : Tolérance de diamètre généralement de +0,000/+0,010″ (classe NASM 33588) ; état de surface Ra ≤ 1,6 µm ; absence de bavures, de dommages dus à la rupture du foret ou de marques d'outils sur le bord du trou.
- Trous à ajustement serré (Taper-Lok) : Angle de conicité et tolérance de diamètre : ±0,0005 pouce ou mieux ; nécessite un alésage de précision après le perçage.
- Trous expansés à froid : Un mandrin surdimensionné par rapport au trou entraîne un ajustement serré de 0,4 à 4% ; processus contrôlé conformément à la norme NASM 1312-8.
Une mauvaise préparation des alésages — alésages trop grands, finition rugueuse, bavures, entrée évasée — entraîne une concentration des contraintes et des dommages par frottement qui annulent les avantages en termes de résistance à la fatigue offerts par les fixations de haute qualité.
Prévenir la corrosion galvanique dès la conception
La phase de conception est le moment idéal pour définir la compatibilité des matériaux et les mesures de prévention de la corrosion : la mise en place a posteriori d'une protection anticorrosion, une fois la conception validée, s'avère coûteuse et souvent incomplète.
Règles de conception pour la compatibilité galvanique :
- Évitez que les fixations en titane n'entrent en contact direct avec la structure en aluminium sans produit d'étanchéité au niveau de la surface de joint.
- Prévoir l'utilisation d'un mastic d'étanchéité pour surfaces de contact (MIL-PRF-81733 ou équivalent) sur tous les assemblages de fixation titane-aluminium.
- Éviter tout contact direct entre la fibre de carbone et l'aluminium dans les structures hybrides composite-métal (la fibre de carbone est cathodique par rapport à l'aluminium)
- Dans la mesure du possible, choisissez des matériaux de fixation dont le potentiel galvanique est proche de celui de la structure adjacente.
Conception permettant l'accès pour l'installation et l'inspection
Les éléments de fixation qui ne peuvent pas être serrés au couple requis présenteront une précontrainte inadéquate. Le jeu nécessaire à la tête de la clé dynamométrique doit être pris en compte dès la conception — les jeux minimaux varient selon le type d'outil (clé à douille, clé dynamométrique, visseuse pneumatique), mais doivent être vérifiés de manière explicite dans le modèle de conception.
De même, les éléments de fixation situés à des endroits où il est impossible de vérifier visuellement leur état de montage, leur niveau de corrosion ou l'apparition éventuelle de fissures doivent soit être supprimés dans le cadre d'une refonte de la conception, soit être équipés d'un accès pour endoscope, soit faire l'objet d'une inspection par démontage à des intervalles de maintenance définis.
Liste de contrôle DFM pour les systèmes de fixation destinés à l'aérospatiale
| Question relative à la conception | Action DFM |
|---|---|
| L'analyse des assemblages par ANF permet-elle de réduire au minimum le nombre de fixations ? | Analyse des contraintes de charge des documents pour l'agencement des fixations |
| Les combinaisons de matériaux sont-elles spécifiées en fonction de leur compatibilité galvanique ? | Préciser le mastic d'étanchéité, l'isolation ou l'association compatible |
| Les alésages précisent-ils l'état de surface, la tolérance et l'éventuel gonflement à froid ? | Indiquer les exigences relatives à la préparation des trous sur le dessin |
| Le dégagement de l'outil dynamométrique a-t-il été vérifié dans le modèle d'assemblage ? | Vérifier l'espace disponible pour l'outil d'installation requis à chaque emplacement |
| Les éléments de fixation structurels sont-ils conformes à la norme applicable (AN/MS/NAS/AS) ? | Vérifier la conformité aux normes en matière d'analyse structurelle |
| La traçabilité des lots et la certification des matériaux sont-elles exigées dans le cahier des charges d'approvisionnement ? | Prévoir les exigences en matière de documentation dans le bon de commande |
Applications dans le domaine de la construction aéronautique
Fuselage
Les fixations du fuselage doivent résister à des cycles de pressurisation — généralement plus de 75 000 cycles sur la durée de vie d’un avion commercial à fuselage étroit. La combinaison des contraintes circonférentielles dues à la pressurisation et des contraintes de flexion dues aux charges de vol génère une fatigue biaxiale au niveau de chaque trou de fixation du revêtement du fuselage. Les rivets pleins et les fixations Hi-Lok, placés dans des trous pré-traités ou expansés à froid, constituent la solution la plus couramment utilisée. L’application d’un mastic d’étanchéité sur toutes les surfaces de contact entre le revêtement et la structure est une pratique courante visant à empêcher l’intrusion d’humidité corrosive dans les trous de fixation.
Structure primaire de l'aile
Les fixations des caissons d'aile supportent les charges structurelles les plus élevées de l'avion — pouvant atteindre plusieurs centaines de kilonewtons en conditions statiques, avec des cycles de fatigue importants dus aux rafales et aux charges de manœuvre. Les fixations à ajustement serré Taper-Lok, utilisées au niveau des joints critiques des panneaux des caissons d'aile, éliminent l'usure par frottement et offrent une résistance à la fatigue que les alternatives à ajustement libre ne peuvent égaler. Le titane est généralement utilisé pour la structure primaire, où le poids est un facteur critique, tandis que l’acier à haute résistance est employé pour les fixations localisées soumises à des charges élevées.
Train d'atterrissage
Les éléments de fixation du train d’atterrissage subissent, lors du toucher des roues, des charges d’impact qui imposent des contraintes instantanées dépassant de loin les charges en vol en régime permanent. On utilise de l’acier à très haute résistance (300M, H-11, de 1 724 à 1 930 MPa) pour supporter ces charges dans des sections transversales compactes. La protection contre la fissuration par corrosion sous contrainte (SCC) grâce à un revêtement, à une application minutieuse de mastic d'étanchéité et à une procédure d'installation contrôlée est essentielle : le train d'atterrissage fonctionne dans des environnements humides, sales et corrosifs qui présentent un risque élevé de SCC pour l'acier à haute résistance non protégé.
Moteurs à réaction
Les exigences relatives aux éléments de fixation des moteurs diffèrent fondamentalement de celles applicables à la cellule. La température constitue la contrainte principale : l’Inconel 718 et l’A-286 sont les matériaux standard utilisés pour les éléments de fixation fonctionnant dans la section chaude des turboréacteurs à double flux, où la température ambiante dépasse les limites de résistance du titane et des aciers à haute résistance. La résistance au fluage — c'est-à-dire la capacité à maintenir une précontrainte à température élevée pendant une durée prolongée — est tout aussi importante que la résistance à température ambiante. Les certifications de qualité aérospatiales standard s'appliquent, mais une qualification spécifique aux moteurs (homologation FAA PMA ou OEM) est généralement également requise.
Vaisseau spatial
Les fixations des engins spatiaux fonctionnent dans des environnements sous vide soumis à des cycles thermiques extrêmes (±150 °C ou plus pour les satellites en orbite terrestre basse, entre l'exposition au soleil et l'ombre) et doivent résister aux contraintes mécaniques du lancement sans qu'aucune fixation ne devienne un corps étranger dangereux. Le titane est largement utilisé pour les fixations structurelles. Les exigences en matière de dégazage (contrôle de la contamination pour les systèmes optiques et électroniques) déterminent le choix des lubrifiants et des revêtements. Les mécanismes de verrouillage doivent fonctionner de manière fiable après des cycles thermiques et ne doivent pas se desserrer sous l’effet des vibrations à large bande générées lors du lancement.
Principaux enseignements
- Les fixations aérospatiales sont des composants structurels essentiels à la sécurité, et non du matériel standard : les composants, les normes, les procédures d'installation et la documentation relative à la traçabilité ont tous une incidence directe sur la navigabilité.
- Les sept principaux types de fixations (rivets, boulons, Hi-Lok, boulons de verrouillage, boulons aveugles, Taper-Lok, Turnlock) répondent chacun à une combinaison spécifique d'exigences en matière de charge, d'accès, d'entretien et de résistance à la fatigue. Le choix de ces éléments relève de l'ingénierie structurelle.
- Quatre normes principales (AN, MS, NAS, AS) reflètent des exigences de performance de plus en plus élevées ; les normes NAS et AS constituent les normes actuellement en vigueur pour les structures aérospatiales commerciales de base et militaires de pointe.
- Choix des matériaux Il s'agit d'un choix au niveau du système : le titane pour les fixations structurelles où le poids est un critère essentiel, l'acier à haute résistance pour supporter une charge maximale dans une géométrie compacte, les superalliages pour les zones à haute température, et l'aluminium pour les structures rivetées en tôle fine.
- La précharge est le fondement de la résistance à la fatigue — Les fixations correctement précontraintes subissent une fraction des contraintes cycliques des assemblages non précontraints, ce qui prolonge leur durée de vie en fatigue d'un ordre de grandeur.
- Les filetages roulés sont obligatoires pour les fixations aérospatiales soumises à des contraintes de fatigue importantes — les filetages usinés génèrent des contraintes résiduelles néfastes qui réduisent considérablement la durée de vie en fatigue.
- À l'attention des équipes d'approvisionnement des équipementiers: la traçabilité complète des lots, la certification des matériaux conformément aux spécifications AMS/ASTM et une fabrication certifiée AS9100 constituent des exigences incontournables pour l'approvisionnement en fixations destinées à l'aéronautique. Les fixations ne disposant pas d'une documentation complète ne peuvent pas être utilisées dans des aéronefs certifiés de type.
Questions fréquemment posées
Qu'est-ce qu'une fixation aérospatiale et en quoi diffère-t-elle d'une fixation standard ?
Les fixations aérospatiales désignent les boulons, rivets, vis, écrous et systèmes de fixation spécialisés conçus spécifiquement pour l’assemblage d’aéronefs et d’engins spatiaux. Contrairement aux fixations industrielles standard, elles sont conçues pour offrir à la fois un rapport résistance/poids élevé, une résistance à la fatigue sur des millions de cycles de charge, une résistance aux vibrations, une résistance à la corrosion dans des environnements hostiles et un contrôle dimensionnel de précision. Ils sont fabriqués dans le cadre de systèmes de gestion de la qualité certifiés (AS9100), accompagnés de certificats de matériaux et de documents de traçabilité des lots, et doivent être conformes à des normes aérospatiales spécifiques (AN, MS, NAS ou AS). La différence n’est pas minime : les fixations aérospatiales existent parce que les modes de défaillance et leurs conséquences dans les structures aéronautiques sont radicalement différents de ceux des applications mécaniques classiques.
Quelle est la différence entre les normes AN, MS, NAS et AS relatives aux fixations aérospatiales ?
La norme AN (Air Force–Navy) est la plus ancienne norme américaine relative aux fixations aérospatiales ; elle est couramment utilisée dans l'aviation générale et la maintenance des aéronefs de génération précédente. La norme MS (Military Standard) a remplacé de nombreuses spécifications AN en imposant des exigences plus strictes en matière de matériaux et d’essais pour les applications aérospatiales militaires. La norme NAS (National Aerospace Standard) définit des spécifications de fixations commerciales et militaires à hautes performances, avec des tolérances plus serrées et de meilleures caractéristiques de résistance à la fatigue, utilisées dans les assemblages structurels primaires. La norme AS (SAE Aerospace Standard) est la norme actuelle, alignée sur les technologies modernes des matériaux et les exigences du système qualité AS9100. Pour les nouveaux programmes aérospatiaux commerciaux, les normes NAS et AS constituent les spécifications applicables ; les fixations AN ne sont appropriées que lorsque la certification de conception d’origine reposait sur les exigences AN.
Pourquoi privilégie-t-on les fixations en titane dans les structures primaires du secteur aérospatial ?
Les fixations en alliage de titane (principalement du Ti-6Al-4V) sont privilégiées pour les structures primaires aérospatiales, car leur densité de 4,43 g/cm³ est inférieure à celle de l’acier à des niveaux de résistance comparables, ce qui permet un allègement direct grâce aux milliers de fixations présentes dans une cellule d’avion. Le titane présente également une excellente résistance à la corrosion sans revêtement de surface, de bonnes performances en fatigue et conserve ses propriétés mécaniques sur toute la plage de températures des applications courantes en structure d’aéronef. À l’échelle d’un avion — où le remplacement de 300 000 fixations structurelles en acier par des fixations en titane permet d’économiser entre 600 et 1 500 kg —, ces économies de poids se traduisent par des gains mesurables en termes d’efficacité énergétique sur les 20 à 25 ans de durée de vie de l’appareil, offrant ainsi une rentabilité sur l’ensemble du cycle de vie qui justifie le coût initial plus élevé du titane, tant au niveau du matériau que de l’usinage.
Quelles sont les causes de la rupture par fatigue des éléments de fixation utilisés dans l'aérospatiale et comment peut-on la prévenir ?
La rupture par fatigue se produit au niveau des points de concentration des contraintes — généralement au niveau du premier engagement du filetage sous la face de l'écrou ou au bord du trou de fixation dans la plaque soumise à la charge — sous l'effet cumulatif des charges cycliques dues aux cycles de pressurisation au décollage et à l'atterrissage, aux manœuvres de vol et à la turbulence. Les stratégies de prévention comprennent : une précontrainte adéquate pour réduire l'amplitude des contraintes cycliques (une fixation correctement précontrainte ne subit que 10 à 20% de la charge externe sous forme de variation de contrainte) ; l’élargissement à froid des trous de fixation pour introduire une contrainte résiduelle de compression bénéfique ; l’utilisation de fixations à ajustement serré (Taper-Lok) pour éliminer le frottement dans les trous à ajustement libre ; le roulage des filets plutôt que leur filetage pour produire une contrainte résiduelle favorable à la base du filet ; et des spécifications rigoureuses en matière de finition de surface pour éliminer les sites d’amorçage de fissures.
En quoi les fixations Hi-Lok et Lockbolt diffèrent-elles des boulons standard ?
Les fixations Hi-Lok se composent d’une tige filetée et d’une bague séparée dotée d’un élément hexagonal à rupture contrôlée. Lors de l’installation, la bague se serre contre la tige jusqu’à ce que l’élément hexagonal se casse à un couple précis, ce qui élimine les variations d’installation et garantit une précontrainte constante sur chaque fixation, quelle que soit la technique utilisée par l’opérateur. Les boulons de verrouillage utilisent une collerette sertie plutôt qu’un écrou fileté : l’outil de montage tire sur la tige tout en serrant hydrauliquement la collerette dans les rainures de la tige, créant ainsi un verrouillage permanent formé à froid qui maintient la précharge en cas de vibrations sans nécessiter de dispositif de verrouillage supplémentaire. Les boulons standard nécessitent des dispositifs de blocage distincts (contre-écrous, fil de sécurité) pour empêcher tout desserrage induit par les vibrations. Les boulons Hi-Lok et les boulons de verrouillage sont tous deux utilisés lorsque la constance et la permanence de la précharge de l’assemblage sont essentielles pour la résistance à la fatigue.
Qu'est-ce que le grippage des filets et pourquoi constitue-t-il un problème pour les fixations aérospatiales en titane ?
Le grippage est une usure adhésive entre des surfaces filetées en contact ; ce phénomène est particulièrement problématique avec le titane, car la couche d’oxyde de titane (TiO₂) passive qui confère au titane sa résistance à la corrosion se dégrade sous l’effet des contraintes de contact élevées générées par l’engagement des filets. Le titane métallique réactif exposé se lie à la surface d'appui, provoquant un grippage, une déchirure de la surface et rendant potentiellement la fixation impossible à retirer. Le risque de grippage est maximal dans le cas d'un assemblage fileté titane sur titane (boulon en titane dans un trou taraudé en titane ou un insert en titane). Pour prévenir ce phénomène, il est nécessaire d’appliquer un lubrifiant à film sec (bisulfure de molybdène ou équivalent) sur les filets de la fixation avant le montage, d’utiliser un couple de serrage calibré, de suivre une procédure de serrage contrôlée et, dans les applications nécessitant des démontages répétés, d’utiliser des inserts en acier dans les trous taraudés en titane plutôt que de recourir à un filetage direct en titane.
Quels sont les documents requis pour l'achat de fixations destinées au secteur aérospatial ?
La documentation complète relative aux fixations aérospatiales comprend : une certification des matériaux confirmant que la composition chimique et les propriétés mécaniques sont conformes aux spécifications AMS ou ASTM applicables ; une certification de traitement thermique (pour les fixations en acier et en titane nécessitant des conditions de recuit spécifiques) ; un rapport d’inspection dimensionnelle confirmant que les mesures effectuées sur un échantillon du lot sont conformes aux exigences du plan ; les résultats des essais mécaniques (résistance à la traction, au cisaillement ou à la charge d’épreuve, selon les exigences de la norme applicable) ; une certification relative à l’état de surface et au revêtement ; ainsi que la documentation de traçabilité du lot reliant l’identifiant du lot, à travers toutes les étapes de production, au numéro de coulée d’origine du matériau. Pour les fournisseurs certifiés AS9100, ces documents sont générés dans le cadre du système de gestion de la qualité standard. Les fixations dépourvues d’une documentation complète ne peuvent pas être installées sur des aéronefs certifiés de type — elles doivent être mises en quarantaine, puis renvoyées ou mises au rebut.
Dans quelle mesure les fixations aérospatiales influent-elles sur le poids des avions à l'échelle de la flotte ?
Un avion commercial à fuselage étroit peut comporter entre 500 000 et 2 millions de fixations, selon sa taille et son mode de construction. Le remplacement des fixations en acier par des équivalents en titane dans la structure principale de la cellule permet de réduire le poids des fixations d'environ 40%, soit environ 2 à 5 grammes par fixation pour des dimensions structurelles typiques. Sur un total de 300 000 fixations structurelles, cela se traduit par une réduction de poids de 600 à 1 500 kg. Aux prix actuels du kérosène et compte tenu d’une utilisation typique des avions à fuselage étroit (plus de 3 000 heures de vol par an), une réduction de 1 000 kg du poids structurel permet d’économiser entre $1 000 et $3 000 en coûts annuels de carburant par avion. Pour un exploitant de flotte disposant de 200 appareils, cela représente une économie de carburant comprise entre $200 000 et $600 000 par an — un retour sur investissement qui justifie le coût d’acquisition initial plus élevé du titane en l’espace de quelques années d’exploitation.
Rédigé par l'équipe d'ingénieurs de CMS, forte de plus de 15 ans d'expérience dans l'usinage de précision CNC pour la fabrication de fixations aérospatiales, de composants en alliage de titane et la production certifiée AS9100 destinée à l'aviation commerciale et aux programmes de défense OEM. Références techniques : AS9100 Rév. D (Systèmes de gestion de la qualité dans le secteur aérospatial), AMS 4928 (Barres et billettes de Ti-6Al-4V), NASM 33588 (qualité des trous de fixation des aéronefs), SAE ARP1312 (traçabilité des fixations aérospatiales), circulaire consultative de la FAA AC 43.13-1B (méthodes acceptables pour la maintenance des aéronefs).
Vous recherchez des fixations usinées et des composants structurels en acier CNC de qualité aérospatiale ?
Chez CMS, nous fabriquons des goupilles Hi-Lok, des boulons structurels, des corps Taper-Lok et des fixations aérospatiales sur mesure en Ti-6Al-4V, Inconel 718, acier 300M et A-286, avec certification complète des matériaux, spécifications de filetage roulé et traçabilité des lots documentée selon la norme AS9100. Chaque commande de fixations aérospatiales comprend des rapports d’inspection dimensionnelle, des certificats de matériaux et une vérification technique portant sur la forme du filetage, l’état de surface et la compatibilité galvanique — et ne se limite pas à la simple fourniture de pièces usinées accompagnées d’un certificat.
[Demander une étude de faisabilité et un devis pour des fixations aérospatiales →]


