
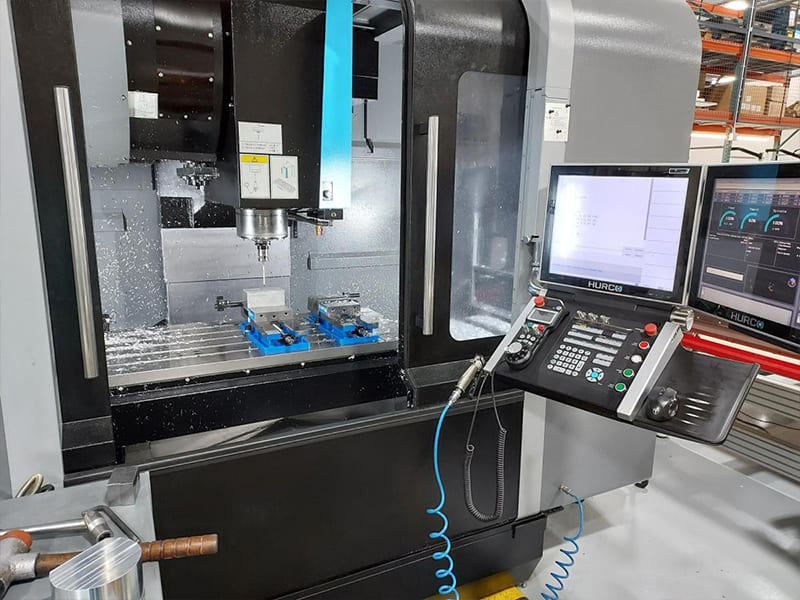
Механический цех оценивает 6-гранный алюминиевый корпус, требующий 4 отдельных установок на 3-осевом VMC — переворот, повторное закрепление, повторное выставление для каждой грани. Общее время настройки: 45 минут на деталь. Накопление допусков от переустановки даёт ±0,05 мм между элементами на противоположных гранях. Переход на 5-axis VMC обрабатывает все 6 граней за одну установку — время настройки сокращается до 8 минут, допуск между гранями ужесточается до ±0,015 мм, а стоимость на деталь снижается на 35%. Станок 5-axis стоит в 3 раза дороже в час, но устранение 3 установок более чем компенсирует это. Мы регулярно оптимизируем выбор VMC и стратегию настройки по программам CNC. Вертикальный обрабатывающий центр (VMC) — это CNC фрезерная платформа с вертикально ориентированным шпинделем — инструменты подходят к заготовке сверху. Он объединяет фрезерование, сверление, нарезание резьбы и растачивание в одной автоматизированной установке с автоматической сменой инструмента, что делает его наиболее широко используемой CNC платформой для точных корпусных деталей практически во всех отраслях производства.
Это руководство охватывает принцип работы VMC, основные компоненты, типы (от 3-осевых до 5-axis), сравнение с базовыми CNC фрезерными станками и горизонтальными обрабатывающими центрами, подходящие детали и материалы, ключевые характеристики для выбора, системы оснастки, факторы стоимости, преимущества и ограничения, а также практическую схему принятия решений.
Как работает VMC
VMC координирует три линейные оси (X, Y, Z) с вращающимся шпинделем под управлением CNC. Шпиндель удерживает и вращает режущие инструменты (концевые фрезы, свёрла, метчики) с контролируемой скоростью (обычно 3 000–24 000+ об/мин). Рабочий стол перемещается по X (влево-вправо) и Y (вперёд-назад), а шпиндель перемещается по Z (вверх-вниз), точно позиционируя инструмент относительно закреплённой заготовки.
Съём материала происходит, когда вращающийся инструмент взаимодействует с заготовкой по запрограммированным траекториям (G-код). СОЖ снижает нагрев, продлевает срок службы инструмента и улучшает качество поверхности. Автоматическая смена инструмента (ATC) переключает инструменты — обычно 16–60+ в магазине — обеспечивая выполнение нескольких операций (торцевое фрезерование, обработка карманов, сверление, нарезание резьбы, растачивание) за одну установку без ручного вмешательства.
Точность обработки: ±0,01 мм или лучше — стандарт для современных VMC, при этом повторяемость обеспечивает стабильные размеры по производственным партиям. По нашим производственным данным, наши программы на VMC достигают ±0,01 мм примерно на 90% точных элементов в алюминии и стали — оставшиеся 10%, требующие более жёсткого допуска, используют шлифование или постобработку.
Основные компоненты
| Компонент | Функция | Влияние на выбор |
|---|---|---|
| Шпиндель | Вращает инструменты (скорость + крутящий момент) | Определяет возможности по материалам и качество обработки |
| Рабочий стол | Поддерживает заготовку/приспособления | Определяет максимальный размер и вес детали |
| УВД | Автоматически переключает инструменты | Влияет на время цикла и возможность многооперационной обработки |
| Управление CNC | Выполняет программы G-кода | Управляет точностью и эффективностью программирования |
| Держатель инструмента (BT/CAT/HSK) | Соединяет инструмент со шпинделем | Влияет на жёсткость и стабильность на высоких скоростях |
| Система СОЖ | Подаёт СОЖ в зону резания | Улучшает срок службы инструмента и отвод стружки |
Шпиндель
Ядро производительности. Диапазон скоростей определяет пригодность для материалов: 8 000–12 000 об/мин для общего фрезерования, 15 000–24 000+ об/мин для высокоскоростной обработки алюминия. Крутящий момент на низких оборотах критичен для черновой обработки стали — высокооборотный шпиндель без достаточного крутящего момента испытывает трудности при тяжёлых резах. По нашему опыту на производстве, соответствие кривой крутящего момента шпинделя фактическому составу материалов важнее, чем максимальная спецификация об/мин — шпиндель на 20 000 об/мин, оптимизированный для алюминия, показывает худшие результаты на программах по нержавеющей стали, где 8 000 об/мин с 2× крутящим моментом были бы гораздо производительнее.
Держатели инструмента
BT/CAT (общего назначения): Надёжные, широко доступные, экономичные. Стандарт для общего фрезерования и сверления. HSK (высокопроизводительные): Полый хвостовик с двойным конусом + контакт по торцу. Превосходная жёсткость на высоких оборотах, лучший контроль биения. Предпочтительны для высокоскоростной чистовой обработки алюминия и работ с жёсткими допусками. Жёсткость держателя инструмента напрямую влияет на вибрацию, срок службы инструмента и достижимое качество поверхности.
Системы ATC
Зонтичного/карусельного типа: Простой диск рядом со шпиндельной головкой. Ниже стоимость, медленнее смена инструмента, меньше инструментов. Подходит для простых деталей. Бокового рычажного типа: Отдельный магазин с поворотным рычагом. Быстрее время смены от стружки до стружки, вместимость 24–60+ инструментов. Лучше для сложных многооперационных деталей и производственных условий.
Типы VMC
| Тип | Конфигурация | Лучшее для | Компромисс |
|---|---|---|---|
| 3-осевой | X, Y, Z | Плиты, кронштейны, простые детали | Множественные установки для многосторонней обработки |
| 4-осевой | X, Y, Z + поворотная ось A | Цилиндрические детали, боковые элементы | Ограниченные сложные углы |
| 3+2 оси | X, Y, Z + индексированное вращение | Многосторонние детали, угловые элементы | Без одновременного контурного фрезерования |
| Полные 5-axis | Непрерывные X, Y, Z + A, B/C | Аэрокосмическая отрасль, рабочие колёса, свободные формы | Более высокая стоимость + программирование |
3-осевой является базовым стандартом — наиболее широко используется, самая низкая стоимость, идеально подходит для призматических деталей, обрабатываемых с одной или двух сторон. 4-осевой добавляет поворотное индексирование для цилиндрических деталей и боковых элементов без переустановки. 3+2 (позиционные 5-axis) позиционирует деталь под составными углами, затем обрабатывает по 3 осям — значительно сокращает количество установок для многосторонних деталей. Полные 5-axis обеспечивает одновременное движение всех осей — необходимо для сложных поверхностей свободной формы (рабочие колёса, лопатки турбин, аэродинамические компоненты).
Логика выбора: Простые плоские детали → 3 оси. Детали, требующие вращения → 4 оси. Многосторонняя точность → 3+2. Сложные поверхности свободной формы → полные 5-axis. Одна распространённая ошибка, которую мы наблюдаем: указание 5-axis для деталей, которым достаточно возможностей 3+2 — полные 5-axis добавляют сложность программирования и стоимость станка без выгоды, когда одновременное контурное фрезерование геометрически не требуется.
VMC против базового фрезерного станка CNC
| Аспект | VMC | Базовый фрезерный станок CNC |
|---|---|---|
| Автоматизация | Высокая (ATC, управление программой) | Ниже (часто ручная смена инструмента) |
| Смена инструмента | Автоматическая (16–60+ инструментов) | Ручная или полуавтоматическая |
| Многооперационность | Фрезерование + сверление + нарезание резьбы за одну установку | Часто требует нескольких установок |
| Идеально подходит для | Серийное производство, сложные детали | Простые детали, прототипирование |
Все VMC являются фрезерными станками CNC — но не все фрезерные станки CNC являются обрабатывающими центрами. VMC добавляет автоматическую смену инструмента, закрытую зону обработки и многооперационные возможности, обеспечивающие производительность и стабильность производственного уровня.
VMC против горизонтального обрабатывающего центра (HMC)
| Фактор | VMC | HMC |
|---|---|---|
| Ориентация шпинделя | Вертикальная (сверху вниз) | Горизонтальная (боковой подход) |
| Стоимость наладки | Нижний | Выше |
| Эвакуация стружки | Умеренное (накопление стружки) | Лучшее (под действием гравитации) |
| Многосторонняя обработка | Требует переустановки или 4/5-axis | Сильное (паллета + тумба) |
| Автоматизация | Стандарт | Часто включает сменные паллеты |
| Идеально подходит для | Малый-средний объём, гибкость | Большой объём, многосторонние детали |
Преимущества VMC: Ниже стоимость оборудования и наладки. Лучшая видимость и доступ для оператора. Быстрая смена наладки для производства с высокой номенклатурой. Более компактная занимаемая площадь. Преимущества HMC: Превосходное удаление стружки (гравитация очищает стружку). Лучший доступ к многосторонним деталям с тумбовыми приспособлениями. Сменные паллеты обеспечивают почти непрерывное производство. Более высокое использование шпинделя в серийном производстве. По нашим производственным данным, VMC обрабатывают примерно 80% наших программ фрезерования CNC — сочетание гибкости, низкой стоимости и достаточной точности покрывает подавляющее большинство требований к призматическим деталям. HMC оправданы главным образом для крупносерийного многостороннего производства, где паллетная автоматизация и управление стружкой обеспечивают измеримое снижение стоимости на деталь.
Детали и материалы
Типичные детали
| Промышленность | Детали | Почему VMC |
|---|---|---|
| Автомобильная промышленность | Кронштейны, корпуса, приспособления | Быстрая многооперационная обработка |
| Аэрокосмическая промышленность | Структурные плиты, прототипы | Высокая точность, экспертиза в алюминии |
| Медицинский | Детали приборов, корпуса | Жёсткие допуски (±0,01 мм) |
| Электроника | Радиаторы, корпуса | Чистота поверхности + возможность тонкостенной обработки |
| Промышленный | Базовые плиты, переходники, бруски | Гибкие операции за одну установку |
Вертикальные обрабатывающие центры (VMC) отлично справляются с призматической геометрией — плоские поверхности, карманы, пазы, patterns отверстий под сверление/нарезание резьбы и контурные профили. Многооперационные возможности (фрезерование + сверление + нарезание резьбы + растачивание) за одну установку снижают погрешность выравнивания и время выполнения заказа.
Материалы
| Материал | Применимость VMC | Примечания |
|---|---|---|
| Алюминий (6061/7075) | Отлично | Высокая скорость, отличная чистота, наименьшая стоимость |
| Углеродистая сталь (1045, 4140) | Хорошо | Стабильное резание, инструменты с покрытием из твёрдого сплава |
| Нержавеющая сталь (304/316) | Хорошо | Пониженные скорости, требуется интенсивное охлаждение |
| Титан | Умеренный | Низкая скорость, высокий крутящий момент, строгий контроль нагрева |
| Латунь / Медь | Хорошо | Мягкий материал, контроль заусенцев |
| Инженерные пластмассы | Хорошо | Контроль нагрева и деформации при закреплении |
Ключевые характеристики
| Спецификация | Почему это важно |
|---|---|
| Перемещение по осям X/Y/Z | Максимальный габарит детали |
| Размер стола и нагрузка | Ёмкость приспособления и максимальный вес |
| Скорость шпинделя (об/мин) | Возможности по материалам (алюминий vs сталь) |
| Крутящий момент шпинделя (Нм) | Возможности черновой обработки твёрдых материалов |
| Ёмкость инструментального магазина | Сложность многооперационной обработки |
| Тип конуса (BT/CAT/HSK) | Жёсткость и скоростные возможности |
| Точность позиционирования | Достижимые допуски |
| Охлаждение (полив vs TSC) | Глубокое сверление и термочувствительные операции |
Правило подбора характеристик: Сопоставляйте скорость шпинделя с составом материалов (алюминий → высокие об/мин, сталь → высокий крутящий момент). Выбирайте перемещение с запасом 20–30% относительно самых крупных деталей. Подбирайте размер инструментального магазина исходя из количества операций на деталь. Охлаждение через шпиндель (TSC) необходимо для глубокого сверления и обработки нержавеющей стали/титана.
Факторы стоимости
| Драйвер | Воздействие |
|---|---|
| Материал | Твёрже = медленнее = дороже |
| Время обработки | Основной фактор стоимости |
| Количество установок | Больше установок = выше затраты на труд + выравнивание |
| Инструментальная оснастка | Специализированный инструмент увеличивает стоимость |
| Допуск / чистота поверхности | Жёстче = медленнее чистовые проходы |
| Размер партии | Больший объём = ниже стоимость за деталь |
| Тип машины | 5-axis стоит дороже в час, но может снизить общую стоимость |
Ключевой вывод по стоимости: Почасовая ставка станка × время цикла + стоимость наладки ÷ размер партии = стоимость за деталь. Самый дешёвый станок в час не всегда производит самые дешёвые детали — 5-axis VMC при вдвое большей почасовой ставке, устраняющий 3 установки, часто обеспечивает более низкую стоимость за деталь на сложных многосторонних компонентах. В реализованных нами проектах детали, оптимизированные по DFM (меньше установок, стандартные радиусы, реалистичные допуски), стабильно снижают стоимость обработки на VMC на 20–35% по сравнению с избыточно спроектированными решениями.
Преимущества и ограничения
| Преимущества | Ограничения |
|---|---|
| Гибкость для прототипов и партий | Накопление стружки на заготовке |
| Снижение затрат на наладку и оборудование | Детали с обработкой с нескольких сторон требуют переустановки (3-осевые) |
| Хороший обзор и доступ для оператора | Глубокие полости ограничивают доступ инструмента |
| Широкая совместимость с материалами | Ниже уровень автоматизации, чем у паллетированного ГМЦ |
| Возможность прецизионного фрезерования | Высота детали ограничена просветом шпинделя |
Руководство по принятию решений
| Состояние | Рекомендация |
|---|---|
| Призматические детали (плиты, кронштейны) | ВМЦ (3-осевой) |
| Прототип / малая серия | VMC |
| Многоликие черты | 4-осевой или 5-axis ВМЦ |
| Крупносерийное производство с обработкой нескольких граней | Сравнить с ГМЦ |
| Глубокие полости / проблемы со стружкой | Оптимизировать СОЖ на ВМЦ или рассмотреть ГМЦ |
| Сложные свободные поверхности | Полный 5-axis ВМЦ |
| Чувствительность к стоимости, стандартная геометрия | 3-осевой ВМЦ с оптимизацией DFM |
Советы по DFM
Контролируйте глубину кармана: Глубокие полости требуют длинных инструментов → вибрация, снижение скорости резания, рост стоимости. По возможности поддерживайте соотношение глубины к ширине ≤4:1. Используйте стандартные радиусы: Согласуйте радиусы внутренних углов со стандартными размерами концевых фрез (R3, R5). Острые внутренние углы требуют медленной обработки или EDM. Минимизируйте количество установок: Выравнивайте элементы для обработки с одной или двух сторон. Меньше установок = выше точность + ниже стоимость. Контролируйте тонкие стенки: Избегайте стенок тоньше 1,0–1,5 мм, если этого не требует функциональность — тонкие элементы деформируются под действием сил резания. Задавайте реалистичные допуски: ±0,05 мм для общих элементов, ±0,01 мм только там, где этого требует посадка или функциональность. Завышенные допуски увеличивают время финишной обработки и стоимость контроля без функциональной выгоды.
Заключение
Вертикальный обрабатывающий центр — наиболее универсальная и широко используемая платформа CNC для прецизионных призматических деталей — объединяет фрезерование, сверление, нарезание резьбы и растачивание в автоматизированной операции с одной установки. От 3-осевых для простых кронштейнов до полных 5-axis для аэрокосмических свободных поверхностей — конфигурации ВМЦ масштабируются под сложность детали и объём производства.
Стоимость определяется временем цикла, количеством установок, материалом и допусками — а не только типом станка. Оптимизация DFM (стандартные радиусы, контролируемая глубина кармана, реалистичные допуски, минимизация установок) обеспечивает снижение затрат на 20–35% в типовых программах. Для большинства прецизионных деталей CNC при малых и средних объёмах правильно подобранный ВМЦ обеспечивает оптимальный баланс точности, гибкости и экономической эффективности. Нужна помощь в выборе правильной конфигурации ВМЦ или оптимизации ваших деталей для обработки на ВМЦ? [Свяжитесь с нашей инженерной командой] для DFM-анализа, планирования процессов и производственной поддержки.
Часто задаваемые вопросы
Что такое вертикальный обрабатывающий центр?
Платформа фрезерования CNC с вертикальным шпинделем — инструменты подходят к заготовке сверху. Объединяет фрезерование, сверление, нарезание резьбы и растачивание с автоматической сменой инструмента в одной автоматизированной установке. Наиболее широко используемая платформа CNC для прецизионных призматических деталей.
ВМЦ или ГМЦ — что выбрать?
ВМЦ для гибкости, низкой стоимости и мелкосерийного и среднесерийного производства. ГМЦ для крупносерийного производства с обработкой нескольких граней с паллетной автоматизацией и превосходным удалением стружки. ВМЦ выполняют ~80% типовых фрезерных работ CNC.
Какие детали может изготовить ВМЦ?
Кронштейны, корпуса, плиты, приспособления, пресс-формы, радиаторы, медицинские компоненты и любая призматическая геометрия с карманами, отверстиями и плоскими поверхностями. Работает с алюминием, сталью, нержавеющей сталью, титаном и инженерными пластиками.
3-осевой или 5-axis — когда 5-axis имеет смысл?
Когда деталь имеет элементы на нескольких гранях, требующие жёсткого допуска между гранями, или сложные свободные поверхности. 5-axis устраняет установки и повышает точность. Для простых плоских деталей 3-осевая обработка более экономична. Не указывайте 5-axis, когда позиционирование 3+2 даёт тот же результат.
Как снизить стоимость обработки на ВМЦ?
Минимизируйте установки (проектируйте для доступа с одной стороны). Используйте стандартные внутренние радиусы. Контролируйте глубину кармана. Задавайте жёсткие допуски только на функциональных элементах. Выбирайте подходящий материал (алюминий обрабатывается в 2–3 раза быстрее нержавеющей стали). DFM-анализ перед производством обычно экономит 20–35%.


