
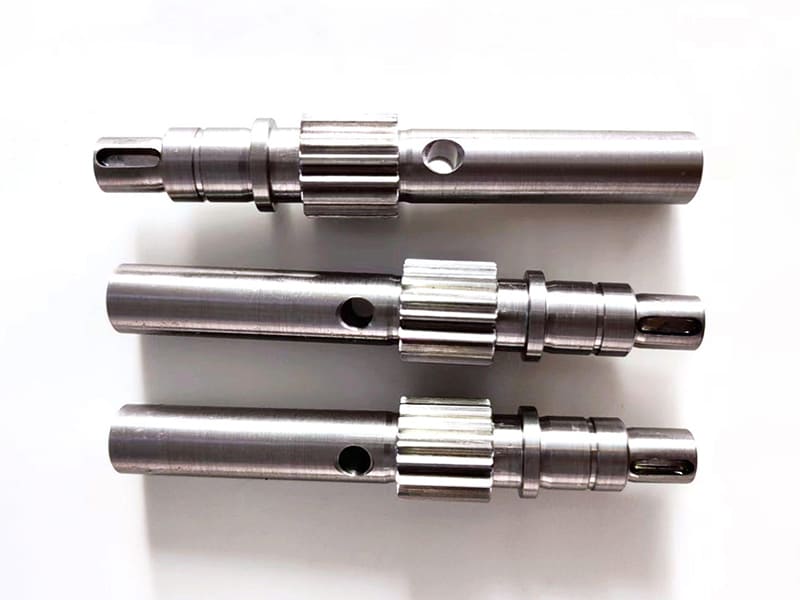
Выходной вал редуктора трескается у основания шпоночного паза после 18 месяцев эксплуатации — не от перегрузки, а от концентрации напряжений, которую конструктор не учёл в расчёте на усталость. Заказной трансмиссионный вал идеально измеряется на CMM, но создаёт чрезмерную вибрацию при сборке, потому что соосность между подшипниковыми шейками отклонялась на 0,015 мм. Мы постоянно изготавливаем и диагностируем такие валы. Трансмиссионный вал, пожалуй, наиболее критичный вращающийся компонент в любой системе передачи мощности, однако при проектировании и закупке к нему часто относятся как к “просто круглому прутку”.
Эта статья рассматривает трансмиссионные валы с инженерной точки зрения и с позиции производства CNC: как они передают мощность, основные типы, проектные расчёты диаметра и напряжений, выбор материала, производственные процессы от ковки до финишной обработки CNC, термическую обработку, распространённые виды отказов и отраслевое применение. Будь вы конструктором, рассчитывающим вал, инженером, планирующим производство, или закупщиком, подбирающим заказные вальные компоненты, цель — связать конструкцию вала с реальными производственными возможностями.
Как работает трансмиссионный вал?
Передача крутящего момента
Трансмиссионный вал передаёт крутящий момент через вращательное движение. Когда двигатель или мотор прикладывает крутящий момент, в поперечном сечении вала возникают касательные напряжения, вызывая упругий крутильный сдвиг при вращении. Величина закрутки зависит от длины вала, полярного момента инерции и модуля сдвига материала. На практике валы редко испытывают чистое кручение — изгибающие нагрузки от зубчатых колёс, ремней или шкивов всегда сопутствуют, требуя оценки комбинированных напряжений.
Поток мощности: от входа к выходу
Энергия поступает через входной вал (обычно более высокая скорость, меньший крутящий момент), проходит через зубчатые передачи, изменяющие соотношения скорости и крутящего момента, и выходит через выходной вал, передавая полезную мощность на приводимую нагрузку. Геометрия вала, переходы диаметров и соединительные элементы должны быть согласованы для обеспечения плавной передачи крутящего момента без чрезмерных потерь или концентраций напряжений вдоль силового пути.
Взаимодействие с подшипниками, зубчатыми колёсами и муфтами
Работоспособность вала зависит от его взаимодействия с окружающими компонентами. Подшипники воспринимают радиальные и осевые нагрузки, поддерживая соосность — их расположение напрямую влияет на прогиб и критическую скорость. Зубчатые колёса создают локальные усилия, генерирующие изгибающие моменты. Муфты компенсируют несоосность и тепловое расширение. С точки зрения обработки, точность CNC подшипниковых шеек, посадочных мест зубчатых колёс и посадок муфт определяет, работают ли эти взаимодействия как задумано — или создают проблемы вибрации и износа, которые мы диагностируем чаще всего.
Основные типы трансмиссионных валов
Сплошные и полые
Сплошные валы проще в обработке и имеют предсказуемое распределение напряжений. Они подходят для умеренного крутящего момента, коротких пролётов и экономически чувствительных применений. Полые валы удаляют материал из нейтрального ядра, где вклад касательных напряжений минимален, обеспечивая более высокое соотношение прочности к весу. При одинаковом наружном диаметре полый вал передаёт почти такой же крутящий момент при весе на 30–40% меньше. Это делает полые конструкции привлекательными для высокоскоростных систем, автомобильных трансмиссий и применений, где важна инерция вращения. Компромисс: более жёсткий контроль допусков и более сложная обработка.
Главный вал, промежуточный вал и паразитный вал
Главные валы служат основными носителями крутящего момента с наивысшими требованиями к прочности. Промежуточные валы работают параллельно в редукторах, изменяя скорость и крутящий момент через промежуточное зацепление зубчатых колёс — они испытывают комбинированные крутильные и изгибающие нагрузки. Паразитные валы изменяют направление вращения или расстояние между зубчатыми колёсами без передачи мощности на выход, но точность соосности всё равно важна для предотвращения неравномерного износа зубчатых колёс.
Шпоночные, шлицевые и гибкие валы
Шпоночные валы обеспечивают простую, экономичную передачу крутящего момента, но создают концентрацию напряжений у основания шпоночного паза, ограничивая усталостную долговечность. Шлицевые валы распределяют крутящий момент по нескольким зубьям, обеспечивая более высокую нагрузочную способность, лучшую соосность и повышенную долговечность — предпочтительны в автомобильных и промышленных трансмиссиях. Гибкие валы жертвуют крутильной жёсткостью ради угловой адаптивности в применениях с низким и умеренным крутящим моментом.
Проектные расчёты
Крутящий момент, мощность и скорость
Передаваемая мощность пропорциональна крутящему моменту и скорости вращения. Вал, передающий одинаковую мощность, испытывает очень разные уровни крутящего момента в зависимости от оборотов. Низкоскоростные применения (конвейеры, смесители) предъявляют высокие требования к крутящему моменту. Высокоскоростные шпиндели передают меньший крутящий момент, но более чувствительны к жёсткости и вибрации. Реальные рабочие циклы — пуск-остановка, ударные нагрузки, колебания крутящего момента — часто определяют конструкцию больше, чем номинальные мощностные характеристики.
Выбор диаметра
Выбор диаметра вала балансирует допустимое напряжение и жёсткость против веса, стоимости материала и времени обработки. Проектные стандарты применяют коэффициенты запаса для учёта изменчивости материала и усталости при циклическом нагружении. По нашему опыту на производстве, инженеры, рассчитывающие строго по теоретическим минимумам, часто обнаруживают, что доступность подшипников, стандартный инструмент и посадочные интерфейсы всё равно вынуждают увеличить диаметр. Начало с практических ограничений экономит циклы перепроектирования.
Комбинированное нагружение и концентрация напряжений
Зубчатые колёса и шкивы создают радиальные усилия, которые сочетают напряжение изгиба с напряжением кручения. Пиковое напряжение возникает на наружной поверхности. Концентраторы напряжений — уступы, шпоночные пазы, основания шлицев — усиливают локальные напряжения и становятся местами зарождения усталостных трещин. Понимание того, где пиковые комбинированные напряжения достигают максимума, определяет геометрические переходы, радиусы галтелей и требования к чистоте поверхности при обработке CNC. По нашим производственным данным, увеличение радиуса галтели шпоночного паза с 0,3 мм до 1,0 мм на валах из стали 4140 повысило усталостную долговечность примерно на 40% при циклических испытаниях.
Материалы
Углеродистая сталь против легированной стали
Среднеуглеродистые стали (C45/1045) доминируют в применениях с умеренным крутящим моментом — хорошая прочность, широкая доступность, экономичность и лёгкость обработки. Легированные стали (4140/42CrMo) добавляют хром, молибден или никель для повышения прокаливаемости и усталостных характеристик. Они подходят для валов с высоким крутящим моментом, высокой цикличностью или ударными нагрузками в редукторах и трансмиссиях. Компромисс: более высокая стоимость материала и более строгий контроль термообработки и механической обработки.
Усталостная прочность против обрабатываемости
Для вращающихся валов усталостная прочность важнее статической прочности на растяжение. Легированные стали, как правило, обеспечивают превосходные усталостные характеристики, особенно при надлежащей чистоте поверхности. Однако они увеличивают износ инструмента и время обработки — особенно после термообработки. Конструкторы и закупщики должны сопоставить требования к усталостной долговечности с эффективностью производства и общей стоимостью.
Термическая обработка
Закалка и отпуск повышает предел текучести и усталостную прочность, позволяя уменьшить диаметры или увеличить передаваемый крутящий момент. Индукционная закалка локально повышает износостойкость в местах посадки подшипников или шлицев без ущерба для вязкости сердцевины. Однако термообработка вносит размерные изменения, требующие финишной механической обработки после обработки. Эффективное проектирование вала правильно выстраивает последовательность операций — черновая обработка до термообработки, чистовая обработка после — для контроля деформации в соответствии с классами допусков ISO 2768.
Производство CNC
Выбор процесса
Ковка создаёт заготовки с улучшенным направлением волокон, ориентированных вдоль оси вала, что повышает усталостную прочность для высокомоментных, критичных по безопасности применений. Однако кованые заготовки требуют инвестиций в оснастку и последующей механической обработки. Механическая обработка из катаного или термообработанного пруткового проката обеспечивает большую гибкость, более низкие первоначальные затраты и более быструю итерацию для прототипов и мало- и среднесрийного производства. В реализованных нами проектах современные легированные стали с надлежащей термообработкой достигают достаточной усталостной характеристики без ковки — при условии, что переходы геометрии и чистота поверхности хорошо контролируются.
Точение, фрезерование и швейцарская обработка CNC
Токарная обработка с ЧПУ обеспечивает точные диаметры, буртики, посадочные шейки под подшипники и базовые поверхности с контролируемой соосностью. Фрезерование с ЧПУ добавляет шпоночные пазы, лыски, поперечные отверстия и элементы синхронизации — желательно на токарно-фрезерных центрах для снижения погрешности от переустановки. Швейцарская обработка превосходно подходит для длинных, тонких валов, поддерживая заготовку вблизи зоны резания, минимизируя прогиб и обеспечивая более жёсткие допуски на критичных элементах.
Критические параметры качества
Посадочные места под подшипники требуют жёстких допусков на диаметр и контролируемой шероховатости поверхности для правильного распределения нагрузки. Сопряжения с зубчатыми колёсами требуют точного осевого позиционирования и минимального биения. Соосность между шейками, шлицами и буртиками особенно критична — несоосность напрямую увеличивает напряжение изгиба и ускоряет усталостное разрушение. Чистота поверхности значительно влияет на усталостную долговечность: более гладкие поверхности уменьшают микроконцентраторы, инициирующие трещины при циклическом нагружении. В нашей производственной среде выдерживание соосности в пределах 0,005 мм и Ra ≤ 0,8 мкм на посадочных шейках под подшипники является стандартом для работ по валам трансмиссии.
Распространенные виды отказов
Усталостное разрушение
Наиболее распространённый вид отказа вала. Трещины зарождаются в концентраторах напряжений — острых буртиках, основаниях шпоночных пазов, галтелях шлицев — и распространяются при повторяющихся циклах кручения и изгиба до внезапного разрушения. Усталостные отказы редко возникают только из-за недостаточной прочности материала. Они чаще связаны с плохими переходами геометрии, грубой чистотой поверхности или недооценёнными колебаниями нагрузки.
Износ, несоосность и вибрация
Плохая соосность между посадочными шейками под подшипники и функциональными элементами создаёт эксцентричное вращение, увеличивая напряжение изгиба и нагрузку на подшипники. Со временем: ускоренный износ, повышенная вибрация и сокращённая усталостная долговечность. Часто первопричина не в самом вале, а в накопленных допусках подшипников, корпусов и муфт, которые не оценивались как система.
Профилактика
Щедрые радиусы галтелей и оптимизированные профили шпоночных пазов снижают концентрацию напряжений. Точная оценка нагрузки (включая удар и несоосность) улучшает запасы по усталости. Точность обработки CNC по соосности, чистоте поверхности и размерному контролю напрямую снижает как риск усталости, так и риск износа.
Отраслевые применения
Автомобилестроение и трансмиссии: Многоцикловая усталость, реверсирование крутящего момента, широкие диапазоны скоростей. Снижение веса стимулирует применение полых валов, легированных сталей и локальной термообработки. Точность геометрии шлицев и чистоты поверхности критична для характеристик NVH.
Промышленное оборудование: Непрерывная работа, длительные межсервисные интервалы. Конвейеры, насосы, компрессоры отдают приоритет долговечности и простоте обслуживания, а не оптимизации веса. Повторяемость CNC обеспечивает взаимозаменяемость при обслуживании.
Робототехника и прецизионное оборудование: Низкая инерция, высокая точность позиционирования, минимальный люфт. Крутильная жёсткость напрямую влияет на точность управления. Жёсткие допуски, превосходная соосность и тонкая чистота поверхности обязательны.
Заключение
Вал трансмиссии — это критичный несущий компонент, в котором проектные расчёты, выбор материала и точность изготовления CNC должны работать совместно. Несущая способность по крутящему моменту, усталостная долговечность и вибрационное поведение зависят от правильного подбора этих элементов — не по отдельности, а как согласованной системы. Ошибка в оценке любого одного фактора обычно приводит к усталостному растрескиванию, преждевременному износу или нестабильной динамике со временем.
Когда проектный замысел и производственные возможности согласованы, валы трансмиссии обеспечивают предсказуемые характеристики, более длительный срок службы и более низкую общую стоимость жизненного цикла. Нужна помощь в проектировании или изготовлении валов трансмиссии на заказ? [Свяжитесь с нашей инженерной командой] для анализа конструкции вала, выбора материала и поддержки прецизионной обработки CNC.
Часто задаваемые вопросы
В чём разница между валом трансмиссии и карданным валом?
Вал трансмиссии — это общий термин для любого вращающегося вала, передающего мощность в механической системе — входные валы, выходные валы, промежуточные валы. Карданный вал специально передаёт мощность от трансмиссии или дифференциала к колёсам или конечному ведомому компоненту. Все карданные валы являются валами трансмиссии, но не все валы трансмиссии являются карданными валами.
Как рассчитать требуемый диаметр?
Начните с крутящего момента (полученного из мощности и оборотов), затем проверьте напряжение кручения при сдвиге и напряжение изгиба от нагрузок зубчатых колёс или шкивов. Примените коэффициенты запаса по усталости и ограничения по жёсткости. В реальных конструкциях выбор диаметра также учитывает размеры подшипников, стандартный инструмент и технологичность — теоретические минимумы редко выдерживают практические ограничения.
Полый вал прочнее сплошного?
Не прочнее по своей природе, но эффективнее. При одинаковом наружном диаметре полый вал передаёт почти такой же крутящий момент при значительно меньшем весе и инерции. Сплошные валы проще в изготовлении и могут работать лучше при сильных ударных нагрузках. Выбирайте исходя из условий нагружения, скорости и производственных ограничений.
Какие допуски наиболее важны для валов, обработанных на CNC?
Диаметры посадочных шеек под подшипники, соосность между функциональными элементами, осевое позиционирование буртиков и чистота поверхности в зонах контакта. Плохая соосность увеличивает напряжение изгиба и ускоряет износ подшипников. Недостаточная чистота поверхности снижает усталостную долговечность. Обработка CNC обеспечивает жёсткий, повторяемый контроль, требуемый этими элементами.
Как термообработка влияет на усталостную долговечность?
Закалка и отпуск повышают предел текучести и сопротивление зарождению трещин. Локальное поверхностное упрочнение улучшает износостойкость на критических поверхностях раздела. Однако чрезмерная твёрдость или плохо контролируемая обработка могут повысить чувствительность к концентраторам напряжений. Эффективная усталостная долговечность достигается за счёт соответствия термической обработки геометрии вала, спектру нагрузок и точности финишной механической обработки.


