
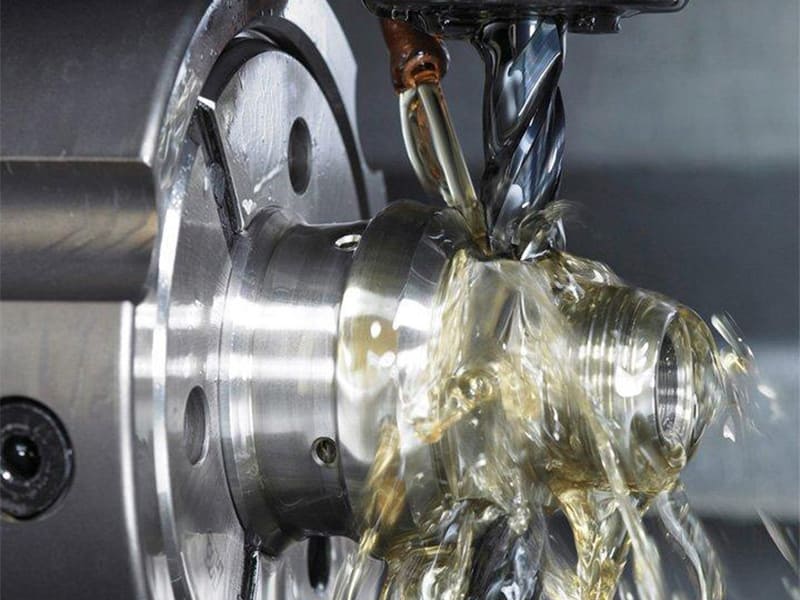
Замените одну смазочно-охлаждающую жидкость на другую при той же операции CNC, и вы увидите разницу в 30–40% в стойкости инструмента, измеримые изменения в чистоте поверхности и размерный дрейф, который выводит детали за пределы допуска. Мы наблюдали, как цеха неделями боролись с проблемами износа инструмента, прежде чем понимали, что первопричиной была деградировавшая концентрация охлаждающей жидкости — а не марка пластины, не подачи и скорости. Что такое смазочно-охлаждающая жидкость на самом деле? Это не просто охлаждающая вода. Это функциональная переменная процесса, которая напрямую влияет на поведение инструмента, целостность поверхности и экономику производства.
В этой статье рассматривается смазочно-охлаждающая жидкость с инженерной и производственной точки зрения: что она делает, как работает на границе раздела инструмент–стружка, основные типы жидкостей и их компромиссы, как подбирать жидкости к материалам и операциям, способы подачи в системах CNC, вопросы здоровья и окружающей среды, а также передовые стратегии оптимизации. Будь вы производственный инженер, устраняющий проблемы со стойкостью инструмента, конструктор, устанавливающий требования к чистоте поверхности, или закупщик, оценивающий факторы производственных затрат, понимание смазочно-охлаждающей жидкости на системном уровне необходимо для стабильной, предсказуемой обработки CNC.
Что такое смазочно-охлаждающая жидкость и что она делает?
Определение
Смазочно-охлаждающая жидкость (также называемая охлаждающей жидкостью для обработки) — это жидкая или полужидкая среда, подаваемая к границе раздела инструмент–стружка–заготовка во время резки металла. Её назначение выходит далеко за пределы снижения температуры. Эффективная смазочно-охлаждающая жидкость контролирует тепловыделение, трение, отвод стружки и поверхностную химию в зоне резания — области с наибольшей энергией процесса.
Ключевое различие: смазочно-охлаждающая жидкость должна достигать именно места резания, а не просто заливать рабочую зону. Производительность зависит от способа подачи, давления, химического состава и совместимости как с материалом инструмента, так и с сплавом заготовки.
Основные функции
| Функция | Роль инженера | Решаемые проблемы |
|---|---|---|
| Охлаждение | Отводит тепло от инструмента и заготовки | Размягчение инструмента, термическая деформация |
| Смазка | Снижает трение на границе раздела инструмент–стружка | Наросты, быстрый износ по задней поверхности |
| Эвакуация стружки | Удаляет стружку из зоны резания | Повторное резание, повреждение поверхности |
| Защита от коррозии | Предотвращает окисление деталей и станков | Ржавчина, загрязнение поверхности |
Эти функции взаимосвязаны. Недостаточная смазка увеличивает силы резания, даже когда охлаждение кажется достаточным. Плохой отвод стружки сводит на нет преимущества обоих. Вот почему выбор смазочно-охлаждающей жидкости — это решение на уровне процесса, а не второстепенный выбор аксессуара.
Как работают смазочно-охлаждающие жидкости? Охлаждение, смазка и трибология
Тепловыделение при обработке
Во время резания тепло исходит из двух основных источников. Сдвиговая деформация преобразует энергию резания в тепло в зоне образования стружки. Трение на границах раздела инструмент–стружка и инструмент–заготовка создаёт дополнительную тепловую нагрузку — особенно при обработке липких материалов, таких как алюминий или аустенитные нержавеющие стали.
При высокоскоростной обработке CNC локальные температуры на границе раздела могут превышать 700–900°C, даже если основная масса заготовки остаётся значительно холоднее. Смазочно-охлаждающая жидкость отводит тепло от режущей кромки, снижая термическое размягчение и ограничивая размерный дрейф.
Смазка на границе раздела инструмент–стружка
Смазка при обработке следует трибологическим режимам, а не простому потоку жидкости. Преобладает граничная смазка — тонкая химическая плёнка образуется непосредственно на поверхности инструмента, снижая контакт металла с металлом при экстремальном давлении. Гидродинамическая смазка играет ограниченную роль из-за высокого контактного давления, но способствует отводу стружки в зонах с меньшей нагрузкой.
Поверхностно-активные добавки также могут снижать поверхностную энергию материала заготовки (эффект Ребиндера), облегчая образование стружки и снижая силы резания на границе раздела.
Противозадирные и противоизносные добавки
При экстремальных нагрузках смазочно-охлаждающие жидкости полагаются на противозадирные (EP) добавки — обычно соединения серы, фосфора или хлора. Они химически реагируют с горячими металлическими поверхностями, образуя защитные граничные плёнки. Результат: снижение износа по задней поверхности и лункообразования, подавление наростов и продление срока службы инструмента в агрессивных условиях.
Однако химия добавок должна соответствовать применению. Чрезмерная реакционная способность может повредить покрытия инструмента или оставить пятна на поверхностях заготовки — компромисс, требующий инженерного суждения, а не просто рекомендаций поставщика.
Основные типы смазочно-охлаждающих жидкостей
Каждый тип представляет собой различный компромисс между смазкой, охлаждением, чистотой и контролем процесса.
Масла без воды (чистые масла)
Жидкости на неводной основе с минеральным маслом в качестве базы и противозадирными добавками. Они обеспечивают превосходную смазку для низкоскоростных, высоконагруженных операций, таких как нарезание резьбы метчиком, протягивание и зубофрезерование. Однако теплоотвод плохой, а риск дыма/тумана выше. Выбирайте чистые масла, когда смазка важнее охлаждения.
Эмульгируемые масла и эмульсии
Эмульсии масло-в-воде, балансирующие смазку и охлаждение. Это наиболее универсальный вариант для общего фрезерования и точения CNC. Один критический фактор: контроль концентрации. Слишком низкая вызывает коррозию и плохую смазку. Слишком высокая оставляет остатки и снижает охлаждение. По нашему опыту на производстве, дрейф концентрации — единственная наиболее распространённая причина проблем обработки, связанных с эмульсией.
Синтетические и полусинтетические жидкости
Синтетические жидкости не содержат минерального масла. Полусинтетические смешивают небольшое содержание масла с синтетической химией. Оба варианта обеспечивают превосходную термическую стабильность, чистоту и постоянство — идеальны для высокоскоростной обработки CNC и автоматизированного производства. Компромисс — более низкая собственная смазывающая способность, часто требующая противозадирных добавок для тяжёлого резания.
MQL (минимальное количество смазки)
MQL подает микродозы смазки непосредственно в зону резания. Это минимизирует расход жидкости и очистку, хорошо работает для обработки алюминия и финишных операций. Однако MQL обеспечивает очень ограниченное охлаждение и не подходит для материалов с интенсивным тепловыделением или тяжелых резов.
| Тип жидкости | Охлаждение | Смазка | Чистота | Лучшее для |
|---|---|---|---|---|
| Прямые масла | Низкий | Очень высокий | Низкий | Нарезание резьбы, протягивание |
| Растворимые масла | Высокий | Умеренный | Умеренный | Общая обработка с ЧПУ |
| Полусинтетические | Высокий | Умеренный | Высокий | Высокоскоростная CNC |
| Синтетические | Очень высокий | Нижний | Очень высокий | Автоматизированное производство |
| MQL | Очень низкий | Целевое | Очень высокий | Легкое резание, алюминий |
Как выбор СОЖ влияет на производительность CNC
Стойкость инструмента и износ
Износ инструмента ускоряется, когда СОЖ не справляется с трением и локальным нагревом. Абразивный и фасковый износ возрастает при недостаточной смазке. Сколы кромки возникают из-за термического удара, вызванного неравномерным охлаждением. Нарост (BUE) образуется, когда химия смазки не соответствует пластичным материалам, таким как алюминий или нержавеющая сталь.
По нашим производственным данным, переход с универсальной эмульсии на правильно подобранную полусинтетическую СОЖ при обработке нержавеющей стали 316L продлил срок службы пластин примерно на 35% — без изменения каких-либо параметров резания.
Качество и целостность поверхности
СОЖ напрямую влияет на качество поверхности. Лучшая смазка снижает разрывы и намазывание, уменьшая значения Ra. Эффективное охлаждение ограничивает термически изменённые поверхностные слои, которые могут изменить твёрдость или создать остаточные напряжения. Плохая работа СОЖ часто приводит к неоднородной чистоте обработки в одной партии — даже при идентичных параметрах.
Точность размеров
Избыточное тепло вызывает рост инструмента, расширение заготовки и деформацию оснастки. Правильный выбор СОЖ стабилизирует температуру резания и минимизирует тепловой дрейф при длительных циклах. В высокоточной обработке даже небольшие колебания температуры могут превысить пределы допуска, если характеристики СОЖ со временем ухудшаются.
Какие СОЖ лучше всего подходят для разных материалов?
Сталь и легированная сталь
Эмульсионные масла для общего точения и фрезерования. Полусинтетические для более высоких скоростей. Для более твёрдых легированных сталей СОЖ с противозадирными (EP) присадками помогают снизить износ инструмента и сколы кромки. Защита от коррозии также важна как для деталей, так и для станков.
Алюминий и алюминиевые сплавы
Алюминий склонен к наростообразованию, а не к экстремальному нагреву. Используйте синтетические или полусинтетические СОЖ с высокой смазывающей способностью. MQL хорошо работает для чистовой обработки и высокоскоростного фрезерования. Избегайте избыточных EP-присадок — они не нужны и могут оставить пятна на поверхностях.
Нержавеющая сталь
Нержавеющие стали сочетают высокую прочность, низкую теплопроводность и сильное наклёпывание. Используйте эмульсионные масла с мощным EP-пакетом или высокоэффективные полусинтетические СОЖ. Стабильность СОЖ критична — обработка нержавеющей стали очень чувствительна к разрушению смазочной плёнки.
Титан и жаропрочные сплавы
Титан концентрирует тепло на режущей кромке и химически реагирует с инструментальными материалами. Используйте эмульсии с высокой смазывающей способностью или чистые масла с тщательно подобранными EP-присадками. По нашему опыту, давление подачи СОЖ и точность наведения часто важнее типа самой СОЖ при обработке титана.
| Материал | Типичные операции | Рекомендуемая СОЖ |
|---|---|---|
| Углеродистая / легированная сталь | Точение, фрезерование | Эмульсионное масло, полусинтетическая |
| Алюминиевые сплавы | Фрезерование, сверление | Синтетическая, MQL |
| Нержавеющая сталь | Точение, сверление | Эмульсия с EP-присадками |
| Титановые сплавы | Фрезерование, точение | Эмульсия / масло с высокой смазывающей способностью |
Как подаётся СОЖ в системах CNC?
Обильное охлаждение
Непрерывный поток большого объёма, покрывающий зону резания. Надёжный отвод основного тепла и эффективная эвакуация стружки для открытых операций. Просто и экономично. Однако обильное охлаждение с трудом проникает в глубокие зоны резания и теряет эффективность при очень высоких скоростях шпинделя.
Высоконапорное струйное охлаждение (HPC)
Подаёт СОЖ под давлением 30–70+ бар непосредственно в зону контакта инструмента и стружки. Превосходное дробление стружки, лучшее охлаждение кромки и более стабильная стойкость инструмента при глубоком сверлении и точении. Компромисс: более высокая стоимость системы, специализированная оснастка и требования к обслуживанию. HPC является стандартом для нержавеющей стали, легированной стали и глубокого сверления.
Туманное охлаждение и MQL
Очень низкий расход СОЖ, более чистые станки и детали, снижение затрат на утилизацию. Ограниченная охлаждающая способность ограничивает применение обработкой алюминия и лёгкой чистовой обработкой. Не подходит для теплопагруженных материалов или тяжёлых операций.
Сухая обработка
Полностью исключает СОЖ. Осуществима, когда тепловыделение низкое, покрытия инструмента выдерживают повышенные температуры, а допуски не чувствительны к теплу. На практике сухая обработка ограничена чугуном и отдельными операциями с алюминием.
Вопросы здоровья, безопасности и экологии
Здоровье оператора
СОЖ может образовывать аэрозоль при высоких скоростях шпинделя или подаче под высоким давлением. Вдыхание тумана со временем раздражает дыхательную систему. Контакт кожи с деградировавшей СОЖ вызывает дерматит. Инженерные средства защиты — ограждения, отсос тумана, соответствующие СИЗ — являются неотъемлемой частью любой стратегии охлаждения, а не опциональным дополнением.
Обслуживание СОЖ
Бактериальный рост процветает в застойных водосмешиваемых СОЖ, вызывая запахи и раздражение кожи. Дрейф pH ухудшает смазку и защиту от коррозии. Посторонние масла и мелкая стружка дестабилизируют химию. Регулярный контроль концентрации, pH и микробной нагрузки поддерживает как стабильность обработки, так и безопасность оператора.
Устойчивые альтернативы
Многие производители переходят на составы без бора и формальдегида, СОЖ с улучшенной биоразлагаемостью и синтетические СОЖ с уменьшенным содержанием присадок. В сочетании с MQL, сухой обработкой там, где это возможно, и оптимизированными покрытиями инструмента эти подходы минимизируют расход СОЖ без ущерба для производительности.
Продвинутые стратегии оптимизации
Интенсификация охлаждения для сложных материалов
Для нержавеющей стали, титана, инконеля и закалённых сталей оптимизация сосредоточена на эффективности СОЖ, а не на объёме. Целевая подача через инструмент достигает фактической зоны резания. СОЖ с более высоким расходом и низкой вязкостью улучшает теплоперенос. Химия, подобранная под поведение материала — мощные EP для титана, контролируемая смазывающая способность для нержавеющей стали — стабилизирует температуру резания, а не просто снижает её.
Настройка параметров в системах CNC
Современные станки CNC позволяют точно управлять давлением СОЖ, расходом и ориентацией сопел — настройками, которые большинство цехов оставляют по умолчанию. Настройка давления по операции (черновая vs. чистовая), оптимизация угла сопла для предотвращения отклонения при высоких оборотах и синхронизация подачи СОЖ с врезанием инструмента — всё это улучшает повторяемость.
Мелкосерийное и индивидуальное производство
В мелкосерийном производстве оптимизация СОЖ непропорционально снижает риск переделок. Стабильное, чистое и предсказуемое поведение жидкости уменьшает метод проб и ошибок при обработке первых деталей, повышает стабильность при изменяющейся геометрии и продлевает срок службы инструмента при частой смене параметров. По нашему опыту, опытные цеха отдают приоритет стабильности и чистоте СОЖ, а не максимальной агрессивности резания — потому что в мелких партиях стоимость брака выше.
Заключение
СОЖ — это не второстепенный расходный материал, а неотъемлемая часть системы обработки CNC, которая напрямую влияет на поведение инструмента, термическую стабильность, целостность поверхности и надёжность процесса. Эффективный выбор требует совместной оценки свойств материала, типа операции, интенсивности резания и ограничений системы. Жидкость, которая подходит для фрезерования алюминия, может полностью не справиться со сверлением нержавеющей стали или точением титана.
При правильном выборе, применении и обслуживании СОЖ значительно снижают производственные риски — особенно в высокоточном, труднообрабатываемом или мелкосерийном производстве. Для инженеров и закупочных команд понимание СОЖ на системном уровне необходимо для стабильных, предсказуемых и экономически эффективных результатов CNC. Нужна помощь в оптимизации стратегии применения СОЖ для вашего проекта CNC? [Свяжитесь с нашей инженерной командой] для технологической поддержки и услуг прецизионной обработки.
Часто задаваемые вопросы
Всегда ли необходима СОЖ при обработке CNC?
Не всегда — но в большинстве производственных сценариев да. Вы можете отказаться от СОЖ при обработке отдельных видов чугуна, лёгком фрезеровании алюминия или операциях, специально разработанных для сухого резания с применением современных покрытий. Однако для высоких скоростей, жёстких допусков, труднообрабатываемых материалов или длительных циклов СОЖ необходима для контроля тепла, трения и технологической вариабельности.
В чём разница между охлаждающей жидкостью и СОЖ?
“Охлаждающая жидкость” подчёркивает отвод тепла. “СОЖ” — более точный инженерный термин: он охватывает охлаждение, смазку, удаление стружки и защиту от коррозии. Сосредоточение только на охлаждении игнорирует трибологические и химические функции, которые сильно влияют на износ инструмента и качество поверхности.
Может ли MQL заменить традиционные СОЖ?
В конкретных применениях — да, особенно при высокоскоростной обработке алюминия или финишных операциях, где смазка важнее охлаждения. MQL не справляется с тяжёлым резанием, глубоким сверлением, обработкой нержавеющей стали или титана, где концентрация тепла и требования к удалению стружки превышают его возможности.
Как СОЖ влияет на стойкость инструмента?
Напрямую и измеримо. СОЖ снижает трение, понижает пиковую температуру режущей кромки и предотвращает наростообразование и адгезионный износ. Неправильный выбор СОЖ или ухудшение состояния охлаждающей жидкости ускоряют износ по задней поверхности и выкрашивание кромки — даже при неизменных параметрах резания. По нашим производственным данным, правильный подбор СОЖ может продлить стойкость инструмента на 25–40% при обработке труднообрабатываемых материалов.
Какая СОЖ лучше всего подходит для алюминия и титана?
Для алюминия: синтетические или полусинтетические СОЖ с высокой смазывающей способностью и низким риском пятнообразования. MQL часто эффективен. Для титана: высокосмазывающие эмульсии или чистые масла с тщательно подобранными противозадирными присадками и целенаправленной подачей под высоким давлением. Оптимальный выбор зависит от типа операции и метода подачи, а не только от материала.


