
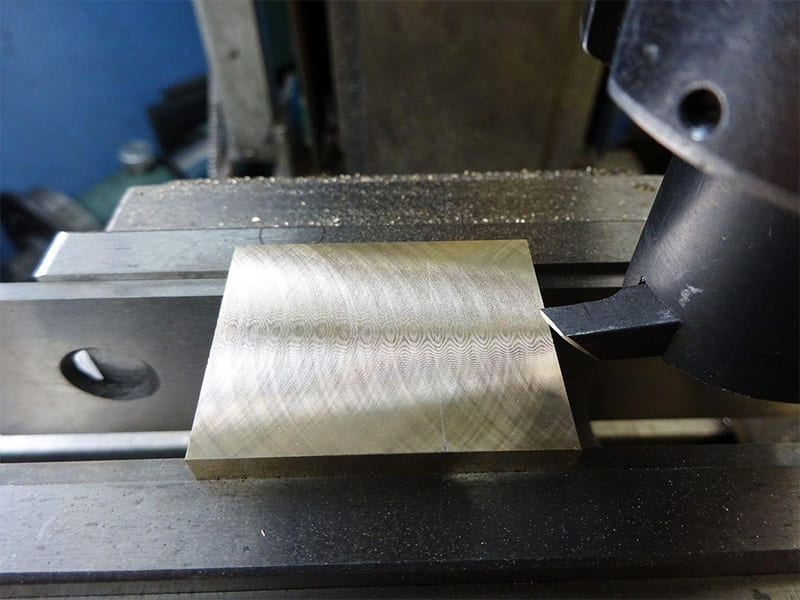
Прототипному цеху требуется Ra 0,6 мкм на установочной плите из алюминия 6061-T6 размером 200 × 150 мм. Торцевая фреза диаметром 50 мм с 5 сменными пластинами обеспечивает Ra 1,4 мкм — две пластины, установленные на 0,015 мм выше остальных, создают видимый повторяющийся рисунок по всей поверхности. Переход на однозубый летучий резец при той же подаче снижает Ra до 0,5 мкм за один проход. Никакого разброса высоты пластин, никакого многолезвийного patterning — только одна режущая кромка, создающая одну постоянную канавку за оборот. Мы регулярно проводим это сравнение на прототипных работах и обработке установочных плит. Однозубая геометрия летучего резца устраняет разброс между пластинами, которого многозубые торцевые фрезы не могут полностью избежать — обеспечивая более гладкие и равномерные плоские поверхности на алюминии при меньших затратах на инструмент, чем любая альтернатива со сменными пластинами.
Летучий резец — это однозубый или двухзубый вращающийся фрезерный инструмент, предназначенный для чистовой обработки плоских поверхностей. В этом руководстве рассматривается, как работают летучие резцы, какие типы подходят для каких применений, настройка режимов резания, совместимость с материалами, геометрия инструмента, предотвращение вибрации, программирование CAM и когда выбирать летучий резец вместо торцевой фрезы.
Как работает летучий резец
Одна или две режущие кромки крепятся на регулируемом рычаге, совершая размах по заготовке по широкой круговой дуге. Каждый оборот создаёт одну канавку от одной кромки с одной постоянной геометрией.
| Особенность | Летучий резец | Концевая фреза | Торцевая фреза |
|---|---|---|---|
| Кромки | Одна или две | Несколько зубьев | Несколько пластин |
| Характер резания | Периодический однозубый | Непрерывный многозубый | Непрерывный многозубый |
| Формирование поверхности | Одна постоянная канавка/об | Следы инструмента вдоль траектории | Возможен рисунок от пластин |
| Регулируемость | Положение рычага регулируется | Фиксированная геометрия | Фиксированная геометрия пластин |
| Основное применение | Чистовая обработка больших плоскостей | Контуры, карманы | Торцевое фрезерование больших объёмов |
Рисунок канавок
Каждый оборот оставляет неглубокий гребешок. У торцевой фрезы несколько пластин на слегка разной высоте создают неоднородные перекрывающиеся канавки. У летучего резца одна кромка создаёт одну канавку за оборот на постоянной глубине. Подача и радиус фрезы вместе определяют высоту гребешка:
Высота гребешка ≈ f² / (8 × r) (f = подача/об, r = радиус вершины)
Поддерживайте низкую подачу и большой радиус → высота гребешка снижается до уровня, когда шероховатость поверхности становится функцией геометрии кромки, а не кинематики. По нашим производственным данным, хорошо настроенный летучий резец на 6061-T6 обеспечивает Ra 0,4–0,8 мкм за один чистовой проход.
Типы летучих резцов
| Тип | Особенности | Лучшее приложение |
|---|---|---|
| Однозубый | Простой, предсказуемый | Алюминиевые приспособления, прототипы |
| Двухпластинчатый | Лучшая балансировка, выше MRR | Большие поверхности, средние сплавы |
| Регулируемый рычаг | Гибкий радиус | Разработка, нестандартная чистота поверхности |
| Со сменными пластинами | Повторяемая геометрия пластин | Серийное производство, быстрая переналадка |
| Винтовые / специальные | Снижение вибрации, более плавное врезание | Тонкие пластины, высокоскоростная чистовая обработка |
Однозубые: Одна режущая кромка. Простейшая настройка, наиболее предсказуемое поведение гребешков. Подходит для чистовой обработки алюминия и лёгких станков, где жёсткость шпинделя ограничивает конструкции с двумя пластинами.
Двухпластинные: Лучший баланс и MRR — но только когда обе пластины совпадают по высоте в пределах 0,01 мм. Даже несовпадение в 0,02 мм возвращает ту вариацию, которая сводит на нет смысл торцевого фрезерования маховичной фрезой. По нашему опыту, двухпластинные конструкции вознаграждают тщательную настройку и наказывают за упрощения.
Регулируемый рычаг: Переставляемая режущая пластина для определённой высоты гребешков и ширины детали. Полезна для разработки. Компромисс: требует проверки высоты перед каждым запуском.
Сменные: Замена пластины восстанавливает геометрию без регулировки. Для производственных условий с повторяющейся одной и той же операцией — снижает вариацию от цикла к циклу.
Винтовые: Наклонная режущая кромка распределяет удар при врезании на более длинную дугу контакта. Снижает вибрацию на тонкостенных деталях и при высокоскоростной чистовой обработке алюминия.
Маховичная фреза против торцевой фрезы
| Фактор | Летучий резец | Торцевая фреза |
|---|---|---|
| Качество поверхности | Отлично — нет вариации пластин | Хорошо — зависит от постоянства пластин |
| MRR | Низкий–умеренный | Высокий |
| Затраты на инструментарий | Низкий | Выше |
| Мощность станка | Низкая — подходит для лёгких фрезерных станков | Выше — требуются жёсткие шпиндели |
| Гибкость процесса | Высокий | Нижний |
Когда выигрывает маховичная фреза
Качество поверхности на алюминии. На плитах-приспособлениях из 6061-T6, прототипах деталей и плоских поверхностях с критичной чистовой обработкой однозубая геометрия стабильно превосходит многопластинный инструмент. Также хорошо работает на станках с ограниченной мощностью шпинделя, где крупные торцевые фрезы будут вибрировать.
Для мелкосерийной работы стоимость подкрепляет технические аргументы — корпус маховичной фрезы с пластинами из HSS или твёрдого сплава стоит лишь часть от сопоставимой сменной торцевой фрезы.
Когда торцевая фреза лучше
Крупносерийное производство, твёрдые материалы и черновая обработка. Прерывистый однозубый удар, который даёт гладкую поверхность на алюминии, становится недостатком на стали при агрессивных режимах — концентрирует усилия, ускоряет износ и вызывает вибрацию. Когда важна производительность и целевые показатели чистоты достижимы торцевой фрезой, используйте торцевую фрезу.
Параметры резания
С одной кромкой каждый параметр напрямую отображается на поверхность — без усреднения по нескольким кромкам. Правильный подбор параметров критичен.
Скорость шпинделя
RPM = (SFM × 12) / (π × Эффективный диаметр)
Рассчитывайте по полному диаметру разворота, а не по хвостовику. Разворот 100 мм на 6061-T6 при 800 SFM ≈ 764 RPM — консервативнее, чем ожидалось. Превышение скорости усиливает эффекты дисбаланса и износ кромки без улучшения чистоты.
Скорость подачи
Подача на оборот — основной рычаг качества поверхности. Меньше подача = мельче гребешки = глаже поверхность. Зависимость прямая и предсказуемая при одной кромке. Начинайте с очень низкой и увеличивайте, контролируя текстуру.
Глубина реза
Маховичные фрезы — чистовой инструмент. Глубокие резы увеличивают ударную нагрузку, нагружают подшипники и ухудшают чистоту. Почти всегда корректируются в сторону меньшей глубины.
| Материал | SFM | Подача/об | DOC |
|---|---|---|---|
| Алюминий 6061 | 600–1,000 | 0,02–0,05 мм/об | 0,05–0,25 мм |
| Углеродистая сталь | 200–350 | 0,01–0,03 мм/об | 0,05–0,15 мм |
| Нержавеющая сталь 316L | 150–250 | 0,01–0,02 мм/об | 0,03–0,10 мм |
Сначала регулируйте подачу если чистота неудовлетворительна — прежде чем менять RPM или DOC. Проверяйте баланс перед каждым запуском. Сделайте пробный проход, прежде чем обрабатывать всю поверхность.
Совместимость с материалами
| Материал | Пригодность | Обоснование |
|---|---|---|
| Алюминий 6061/7075 | ★★★★★ Отлично | Низкое сопротивление, стабильная стружка, высокая проводимость |
| Углеродистая / низколегированная сталь | ★★★☆☆ Условно | Возможно для лёгкой чистовой обработки с жёсткой настройкой |
| Нержавеющая сталь 316L | ★★☆☆☆ Ограниченно | Нагартовка добавляет вариативность усилия |
| Чугун / твёрдые сплавы | ★☆☆☆☆ Не рекомендуется | Абразивный, ударные пики |
Алюминий — естественный выбор. Низкая прочность на сдвиг позволяет контролировать усилия даже на шпинделях средней мощности. Стружка образуется чисто. Геометрия режущей кромки остаётся стабильной от прохода к проходу — обеспечивая воспроизводимые значения Ra. На 7075-T6 (более высокая твёрдость) снизьте подачу на 15–20% по сравнению с 6061 для эквивалентной чистоты обработки.
Нержавеющая сталь 316L: Возможно, но не предпочтительно. Наклёп возникает, если кромка трётся, а не режет. При необходимости: острая твердосплавная пластина, положительный передний угол, без выдержки, глубина резания ≤ 0,08 мм. Одна распространённая ошибка, которую мы наблюдаем: попытка торцевого фрезерования нержавеющей стали с теми же параметрами, что и для алюминия — мгновенный наклёп и ухудшение чистоты обработки.
Геометрия инструмента
Передний угол
Положительный передний угол (+5° до +15°) для алюминия — снижает усилие, улучшает отвод стружки, обеспечивает чистую обработку. Нейтральный до слегка отрицательного (0° до −5°) для стали — повышает прочность кромки, но увеличивает риск вибрации. Больший передний угол = лучшая чистота, но меньший срок службы кромки.
Задний угол
Предотвращает трение задней поверхности по свежеобработанной поверхности. Слишком малый → нагрев, размазывание поверхности. Слишком большой → хрупкая кромка, скалывание при ударе. Стандарт: 6°–10° (меньше для стали, больше для алюминия).
Радиус при вершине
Напрямую определяет высоту гребешков: Гребешок ≈ f² / (8r). Больший радиус → меньшая высота гребешков при той же подаче. 0,4–1,0 мм для зеркальной чистоты. Компромисс: больший радиус увеличивает радиальную силу → повышаются требования к жёсткости станка.
HSS против твердого сплава
HSS: Более острые кромки, больший положительный передний угол, лучшая ударная стойкость. Преимущество на лёгких станках и при финишной обработке алюминия. Ограниченная износостойкость. Твердый сплав: Лучшая износостойкость, но более тупая геометрия увеличивает усилия. На лёгких фрезерах CNC твердосплавные торцевые фрезы могут вызвать вибрацию, которой HSS с теми же параметрами избежал бы.
Предотвращение вибрации
Вибрация — наиболее распространённая причина отказа торцевых фрез — и причина, по которой цеха отказываются от этого инструмента. Прерывистое однозубое зацепление усиливает любую податливость оснастки, дисбаланс или резонанс.
Системный подход (по порядку):
- Минимизируйте вылет инструмента — каждый мм вылета умножает отклонение
- Максимизируйте контакт заготовки с оснасткой — полная поверхность на плоском приспособлении; избегайте консолей. Для тонких алюминиевых пластин двусторонний скотч на прецизионном граните — стандартная практика прототипирования
- Проверьте балансировку инструмента после каждой смены пластины или регулировки державки
- Сначала уменьшите подачу на оборот — снижает ударную нагрузку
- Затем уменьшите глубину резания — снижает усилие на зацепление
- В третью очередь скорректируйте обороты — сместите на ±10%, чтобы уйти от резонанса
- Используйте попутное фрезерование — более плавный вход снижает удар по сравнению со встречным
Для зеркальной чистоты: Отдавайте приоритет низкой подаче, а не высоким оборотам. Два лёгких прохода лучше одного тяжёлого. Протестируйте на 50 мм перед обработкой всей поверхности.
Программирование в CAM
Определите эффективный диаметр
Введите полный диаметр качания в библиотеку инструментов, а не диаметр хвостовика. Неверный диаметр → неверный расчёт скорости резания → бессмысленные обороты и симуляция чистоты. Также явно задайте радиус при вершине для расчёта высоты гребешков.
Стратегия траектории инструмента
Шаг между проходами: Большой относительно эффективного диаметра — торцевые фрезы эффективно обрабатывают широкие области. Направление: Попутное фрезерование для более плавного входа. Вход: Плавные врезания, а не прямые погружения — единственная кромка принимает весь удар в одиночку. Глубина по Z: Постоянная на протяжении всего прохода — переменная глубина вызывает переменное усилие и нестабильную чистоту обработки.
Чек-лист CAM: Подтвердите обороты по эффективному диаметру. Задайте шаг между проходами в соответствии с целевой чистотой. Запрограммируйте последовательные параллельные проходы. Смоделируйте высоту гребешков перед запуском.
Безопасность
Торцевые фрезы заслуживают большего внимания, чем предполагает их простая конструкция. Большой диаметр качания на скорости создаёт значительную центробежную силу на изначально асимметричном инструменте.
Ключевые риски: Высокая скорость на вершине даже при умеренных оборотах. Асимметричная масса создаёт вращающую силу, возрастающую с RPM². Риск выброса пластины при недостаточном моменте затяжки крепежа.
Протокол: Verify insert seating and fastener torque before every run. Confirm RPM within manufacturer’s rated speed for the swing diameter. Stand to the side during test passes. Stop immediately if unusual vibration develops.
Don’t use fly cutters for: Heavy roughing, interrupted cuts (pockets with steps), hard/abrasive materials, or unattended machining.
Заключение
Fly cutters occupy a specific CNC role: precision flat-surface finishing on aluminum and non-ferrous alloys where surface quality matters more than throughput. Their single-point mechanism — sensitive to setup quality but capable of finishes that face mills struggle to match — produces Ra 0.4–0.8 µm on 6061-T6 when properly applied.
The practical takeaway: fly cutters reward engineering judgment and penalize shortcuts. Rigid setup, correct effective-diameter RPM, low feed per revolution, verified balance, and methodical tuning separate a mirror finish from a vibration-damaged surface. Need help selecting fly cutters or optimizing CNC surface finishing for your components? [Contact our engineering team] for tooling guidance and manufacturing support.
Часто задаваемые вопросы
Is a fly cutter better than a face mill for finish?
For aluminum finishing — often yes. Single-point eliminates insert height variation, achieving Ra 0.4–0.8 µm on 6061-T6. Trade-off: lower MRR and higher setup sensitivity. Face mills win on throughput and hard materials.
Can fly cutters be used on CNC?
Yes — most effective on CNC where feed and RPM are held precisely. Enter effective swing diameter (not shank) in CAM for correct speed calculation. Program consistent parallel passes with climb milling.
What RPM for a fly cutter?
Calculate from effective diameter: RPM = (SFM × 12) / (π × Diameter). For 6061-T6 at 800 SFM with 100 mm swing ≈ 764 RPM. Start conservative, verify finish on a test pass, adjust feed before RPM.
Why do fly cutters produce mirror finish?
One edge, one consistent geometry, one scallop per revolution. No insert height mismatch. Scallop height directly controlled by feed per revolution and nose radius. On 6061-T6 with positive rake, 0.4–0.8 mm nose radius, and feed below 0.03 mm/rev → uniform reflective surface.
Are fly cutters safe at high speed?
Within rated limits, yes. Large diameter + speed = high centrifugal force. Verify insert torque, confirm RPM within rated speed for swing radius, and stand clear during first passes. If imbalance vibration appears, stop immediately.


