
Duas máquinas CNC com especificações idênticas podem produzir resultados vastamente diferentes — e nove em cada dez vezes, a diferença se resume à fresa. Ferramentas de corte para fresamento não são consumíveis que você pega da prateleira. São decisões de engenharia que determinam diretamente o tempo de ciclo, a qualidade superficial, a vida útil da ferramenta e o custo por peça.
Este artigo fornece um guia estruturado sobre ferramentas de corte para fresamento sob uma perspectiva de engenharia e manufatura. Abordamos tipos de fresas, materiais e revestimentos de ferramentas, geometria de corte, estratégia de seleção por material e operação, problemas comuns e soluções, e a questão de custo entre fresas inteiriças vs. intercambiáveis. Seja você um programador CNC otimizando trajetórias de ferramenta, um engenheiro de projeto alinhando tolerâncias com a capacidade de usinagem, ou um comprador avaliando custo de ferramental vs. produtividade, o objetivo é ajudá-lo a escolher a fresa certa — não apenas qualquer fresa.
O Que São Ferramentas de Corte para Fresamento e Como Funcionam?
Definição
Uma fresa é uma ferramenta de corte rotativa multiaresta que remove material da peça por deformação cisalhante. Diferentemente de ferramentas de torneamento de ponta única, as fresas possuem múltiplas arestas de corte (dentes) distribuídas ao redor do corpo da ferramenta. À medida que a fresa gira e avança sobre a peça, cada dente engata intermitentemente o material e remove um pequeno cavaco.
Essa ação de corte intermitente é central no fresamento. Ela possibilita taxas de remoção de material mais altas e flexibilidade em operações como ranhuramento, perfilamento, cavidades e fresamento de topo. O desempenho de uma fresa depende da correspondência entre sua geometria e material com a peça e a operação pretendida.
Componentes Principais de uma Fresa
Compreender as partes principais esclarece por que os projetos variam e como as fresas se comportam:
Haste: A porção fixada pelo porta-ferramenta ou pinça. O diâmetro e o comprimento da haste influenciam a rigidez e a excentricidade — ambos afetam diretamente o chatter e a precisão.
Arestas de corte / dentes: As arestas afiadas que cisalham o material. A contagem de dentes e a preparação da aresta governam a carga por dente, as forças de corte e o acabamento superficial.
Canais: Ranhuras helicoidais que formam as arestas de corte e fornecem caminhos para evacuação de cavacos. A contagem de canais e o ângulo de hélice equilibram o espaço para cavacos com a resistência da ferramenta.
Diâmetro e comprimento da ferramenta: O diâmetro afeta a largura de engajamento e a MRR alcançável. O comprimento (especialmente o balanço) impacta a rigidez e a sensibilidade à vibração.
Juntos, esses elementos controlam a formação de cavacos, a dissipação de calor, a estabilidade e a qualidade do acabamento. Selecionar a combinação correta é essencial para um desempenho previsível de usinagem CNC.
Quais São os Principais Tipos de Ferramentas de Corte para Fresamento?
As ferramentas de corte para fresamento se dividem por geometria, ação de corte e intenção de aplicação. Corresponder o tipo de fresa às características da peça, requisitos de superfície e metas de produtividade é o primeiro passo em qualquer decisão de ferramental.
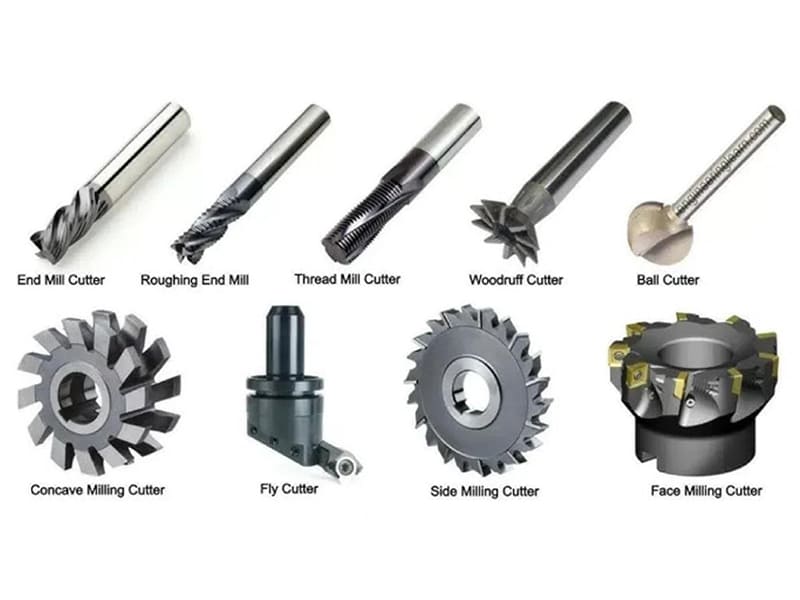
Fresas de Topo (Plana, Esférica, Raio de Canto)
As fresas de topo são as fresas mais versáteis no trabalho com CNC.
Fresas de topo reto possuem extremidade quadrada para criar cavidades de fundo plano, ranhuras e cantos internos vivos. Elas proporcionam bom controle dimensional e lidam com a maioria das usinagens de uso geral.
Fresas de topo esféricas apresentam ponta hemisférica ideal para contornamento 3D, moldes e superfícies de forma livre. No entanto, a velocidade de corte efetiva cai próximo ao centro da ferramenta, exigindo seleção cuidadosa de parâmetros para qualidade de acabamento.
Fresas de topo com raio de canto combinam um pequeno raio na transição entre a ponta e o corpo. Isso melhora a resistência da aresta e estende a vida útil da ferramenta em comparação com cantos vivos. São preferidas para transições de desbaste para acabamento e peças que exigem concentração de tensão reduzida nas características.
Fresas de Topo para Faceamento e Fresas Cilíndricas
Fresas de faceamento usinam grandes superfícies planas eficientemente usando insertos intercambiáveis. Elas entregam altas taxas de remoção de material, qualidade de aresta consistente através da indexação de insertos, e flexibilidade entre materiais pela troca de classes de insertos.
Fresas cilíndricas (fresas planas) são ferramentas de maior diâmetro para remoção pesada de material em configurações horizontais. Elas se destacam em cortes retos e largos onde rigidez e produtividade superam requisitos de acabamento fino.
Fresas para Propósitos Especiais
Fresas especializadas abordam características que fresas de topo padrão não conseguem usinar eficientemente:
- Fresas para roscas criam roscas internas ou externas via interpolação helicoidal — oferecendo controle superior sobre o rosqueamento, especialmente em materiais duros ou frágeis
- Fresas Woodruff cortam chavetas e rasgos de chaveta em eixos
- Fresas para engrenagens geram perfis de dentes com controle de forma preciso
- Fresas para chanfro e rabo de andorinha produzem chanfros, escareados e características de rebaixo
| Tipo de Fresa | Geometria Principal | Aplicações típicas |
|---|---|---|
| Fresa de topo plana | Extremidade quadrada | Ranhuras, cavidades, perfis |
| Fresa de topo esférica | Ponta arredondada | Superfícies 3D, moldes |
| Fresa de topo com raio de canto | Canto arredondado | Acabamento durável, redução de tensões |
| Fresa de facear | Pastilhas intercambiáveis | Superfícies planas, alta taxa de remoção de material |
| Fresa de desbaste | Aresta de corte larga | Cortes retos pesados |
| Fresa de rosca | Corte helicoidal | Roscas internas/externas |
| Chanfro / cauda de andorinha | Perfil angular | Chanfros, rebaixos |
Como a Geometria da Fresa Afeta o Desempenho de Corte?
O desempenho da fresa depende tanto da geometria quanto do material da ferramenta ou da capacidade da máquina. Diferenças sutis no número de canais, ângulos e proporções afetam diretamente as forças de corte, o fluxo de cavacos, a vibração e o acabamento superficial.
Número de Canais e Ângulo de Hélice
O número de canais determina quantas arestas engajam por revolução. Menos canais (2–3) proporcionam maior espaço para cavacos — crítico para alumínio e outros materiais dúcteis que produzem cavacos longos e contínuos. Números maiores de canais (4–6+) aumentam a rigidez da ferramenta e permitem corte mais suave em aços, onde os cavacos são mais curtos e as forças são maiores.
O ângulo de hélice controla quão gradualmente cada dente entra no corte. Um ângulo de hélice maior produz engajamento mais suave e reduz a vibração, mas diminui a resistência do núcleo. Ângulos de hélice menores aumentam a rigidez, mas podem elevar as forças de corte. Na prática, fresas de hélice alta (40–45°) são preferidas para alumínio, enquanto projetos de hélice moderada (30–35°) são padrão para aço.
Ângulo de Ataque e Ângulo de Folga
O ângulo de ataque influencia a facilidade com que o material se cisalha. Ataque positivo reduz as forças de corte e a geração de calor, melhorando o acabamento superficial — especialmente em materiais mais macios ou pegajosos. Ataque negativo ou neutro aumenta a resistência da aresta para aços mais duros, onde a tenacidade importa mais que a nitidez.
O ângulo de folga impede que o flanco da ferramenta atrite contra a superfície usinada. Folga insuficiente causa atrito e acúmulo de calor. Folga excessiva enfraquece a aresta de corte. Equilibrar ataque e folga define a nitidez versus durabilidade da aresta — uma troca central em todo projeto de fresa.
Diâmetro da Ferramenta e Relação Comprimento-Diâmetro
Diâmetros maiores aumentam a rigidez e a capacidade de MRR, mas podem limitar o acesso a detalhes estreitos. A relação comprimento-diâmetro (L/D) é o principal indicador de vibração. Balanços longos aumentam drasticamente o risco de chatter.
Com base na nossa experiência de chão de fábrica, manter a relação L/D abaixo de 4:1 previne a maioria dos problemas de vibração. Quando um alcance maior é inevitável, compense com menos canais, núcleos reforçados ou engajamento radial reduzido.
| Parâmetro | Efeito Principal | Compromisso de Engenharia |
|---|---|---|
| Número de canais | Carga de cavaco, rigidez | Evacuação vs. rigidez |
| Ângulo de hélice | Suavidade de entrada | Vibração vs. resistência |
| Ângulo de ataque | Força de corte | Nitidez vs. durabilidade |
| Ângulo de folga | Controle de atrito | Vida da aresta vs. calor |
| Relação L/D | Estabilidade | Alcance vs. risco de chatter |
De Que Materiais São Feitas as Fresas?
O material da ferramenta e o revestimento definem os limites de velocidade, a resistência ao calor, a estabilidade da aresta e o custo-benefício de uma fresa.
Metal duro vs. HSS vs. Cobalto
Fresas de metal duro (inteiriças ou intercambiáveis) oferecem dureza muito alta e dureza a quente. Permitem velocidades de corte mais altas e maior vida útil da ferramenta em aços, aços inoxidáveis e ligas duras. Sua rigidez melhora a precisão e o acabamento. A desvantagem: o metal duro é frágil — a rigidez da montagem e a prevenção de colisões são essenciais.
Fresas de HSS (Aço Rápido) são mais tenazes e mais tolerantes. Lidam melhor com vibração e cortes interrompidos, tornando-as adequadas para fresadoras manuais, trabalho em baixa velocidade e materiais mais macios. No entanto, a menor resistência ao calor limita a velocidade de corte e a produtividade.
Fresas de HSS com Cobalto preenchem a lacuna. O cobalto adicionado aumenta a dureza a quente e a resistência ao desgaste em relação ao HSS padrão, mantendo melhor tenacidade que o metal duro. São frequentemente escolhidas para ferramentas de pequeno diâmetro ou montagens de máquina menos rígidas.
Revestimentos e Suas Funções
Os revestimentos reduzem o atrito, resistem ao desgaste e gerenciam o calor na aresta de corte:
- TiN: Revestimento de uso geral; melhora a resistência ao desgaste e a lubrificação
- TiCN: Maior dureza que o TiN; melhor desempenho em materiais abrasivos
- AlTiN (TiAlN): Excelente estabilidade térmica; ideal para corte a seco em alta velocidade em aços
Uma armadilha comum que observamos: aplicar ferramentas com revestimento AlTiN em alumínio. Certos revestimentos promovem a formação de aresta postiça em metais macios. Para alumínio 6061 e 7075, ferramentas de metal duro polido sem revestimento ou com revestimento de ZrN geralmente proporcionam melhores resultados.
| Material da ferramenta | Melhor para | Compromisso |
|---|---|---|
| Metal duro maciço | Aço, inoxidável, ligas duras | Frágil, custo mais elevado |
| HSS | Metais macios, trabalho em baixa velocidade | Baixa resistência ao calor |
| HSS com cobalto | Cortes difíceis, ferramentas pequenas | Mais lento que o metal duro |
| Metal duro com revestimento | Alta velocidade, corte a seco | Seleção de revestimento é crítica |
Como Escolher a Ferramenta de Fresamento Correta
Escolher a ferramenta de fresamento correta é um problema de otimização que equilibra o comportamento do material, a geometria, a produtividade e o custo. Uma abordagem estruturada supera a tentativa e erro todas as vezes.
Combine a Fresa com o Material da Peça
Alumínio (6061/7075): Priorize a evacuação de cavacos e arestas afiadas. Use fresas de metal duro polido com 2–3 canais e hélice alta (40–45°). Evite revestimentos que promovem a formação de aresta postiça. Com base nos nossos dados de produção, a mudança de 4 canais para 2 canais no fresamento de cavidades em alumínio reduziu o tempo de ciclo em 15% e eliminou problemas de empacotamento de cavacos.
Aço carbono/liga: Prefira metal duro com 4–6 canais e hélice moderada (30–35°) para rigidez. Revestimentos de TiCN ou AlTiN melhoram a resistência ao desgaste em velocidades mais altas.
Aço inoxidável (304/316L): Escolha geometrias afiadas com ângulo de saída positivo para reduzir o encruamento. Hélice mais baixa e carga de cavaco controlada ajudam a gerenciar o calor. Revestimentos de AlTiN são padrão.
Ligas de titânio (Ti-6Al-4V): Exigem baixas velocidades de corte, alta resistência da aresta e estabilidade térmica. Use metal duro robusto com revestimentos especializados de AlTiN. Minimize a profundidade de engajamento e priorize configurações rígidas.
Estratégia de Desbaste vs. Acabamento
Defina o objetivo da operação antes de selecionar a fresa:
Desbaste visa a máxima taxa de remoção de material. Use fresas de desbaste com hélice variável, menos canais e núcleos mais robustos para suportar maiores cargas de cavaco e cortes interrompidos.
Acabamento prioriza a qualidade superficial e a precisão dimensional. Selecione ferramentas com maior número de canais, ferramentas com raio de canto e geometrias estáveis para reduzir a vibração.
Na nossa experiência, separar ferramentas de desbaste e acabamento reduz consistentemente o tempo total de ciclo e prolonga a vida útil da ferramenta em comparação com uma abordagem de ferramenta única — mesmo que isso signifique mais trocas de ferramenta.
Fluxo Prático de Seleção
| Etapa de Decisão | Pergunta-Chave |
|---|---|
| Material | Qual comportamento de cavaco e calor deve ser gerenciado? |
| Operação | Eficiência de desbaste ou qualidade de acabamento? |
| Geometria | Número de canais, hélice, resistência de canto necessários? |
| Parâmetros | Os avanços/velocidades podem permanecer dentro da janela da ferramenta? |
| Economia | O que proporciona o menor custo por peça acabada? |
Como as Ferramentas de Fresamento São Aplicadas em Operações CNC
A usinagem eficaz em CNC depende não apenas da fresa em si, mas de como as ferramentas de fresamento se integram em operações específicas e configurações de máquina.
Operações Comuns
Fresamento de Rasgo requer engajamento de largura total e forte evacuação de cavacos. Menores números de canais e fresas rígidas gerenciam as forças de corte e previnem o empacotamento de cavacos.
Contorno usa fresas de ponta esférica ou de raio de canto para perfis e superfícies 3D. Trajetórias de ferramenta suaves e engajamento consistente são críticos para a qualidade do acabamento.
Fresamento de Cavidades combina corte axial e radial. A geometria da fresa deve equilibrar espaço para cavacos e resistência para evitar acúmulo de calor durante cavidades profundas.
Fresamento frontal utiliza fresas frontais para alcançar planicidade e alto MRR. A geometria do inserto e o diâmetro da fresa influenciam fortemente o acabamento e a eficiência.
Cada operação impõe diferentes direções de força e condições de engajamento. É por isso que uma única fresa raramente apresenta desempenho ideal em todas as tarefas.
Fixação da Ferramenta e Estabilidade
Mesmo a melhor fresa tem desempenho inferior sem uma fixação adequada. A precisão e rigidez do suporte afetam diretamente o runout, a vibração e o desgaste. Pinças de precisão, suportes shrink-fit ou suportes hidráulicos minimizam o runout para operações de acabamento.
Mantenha a saliência o mais curta possível. Saliência excessiva aumenta a deflexão e o risco de chatter — especialmente com ferramentas de pequeno diâmetro ou materiais duros. Na usinagem de alta velocidade, o balanceamento dinâmico do conjunto ferramenta-suporte também é importante. O desbalanceamento degrada o acabamento superficial e encurta tanto a vida útil do spindle quanto da ferramenta.
Problemas Comuns de Fresas e Como Resolvê-los
Mesmo em máquinas CNC modernas, problemas com fresas surgem quando a seleção da ferramenta, a geometria ou os parâmetros estão incompatíveis. Reconhecer as causas raiz resolve os problemas na origem, e não a jusante.
Lascamento ou desgaste prematuro da ferramenta. Geralmente causado por forças de corte excessivas, cortes interrompidos ou material de ferramenta frágil. Mude para geometrias de aresta mais robustas (raio de canto vs. cantos vivos), reduza o engajamento radial ou selecione uma classe mais resistente.
Evacuação deficiente de cavacos. Leva ao recorte, acúmulo de calor e falha da aresta — especialmente em alumínio e cavidades profundas. Use menor número de canais, ângulos de hélice maiores e garanta que o refrigerante ou jato de ar remova os cavacos efetivamente. Aumentar ligeiramente o avanço também ajuda os cavacos a quebrar e ejetar.
Chatter e vibração. Manifesta-se como ruído, marcas visíveis da ferramenta e corte instável. As causas raiz incluem saliência da ferramenta, rigidez insuficiente e engajamento desfavorável. Encurte o comprimento da ferramenta, aumente o diâmetro, escolha fresas de hélice variável ou ajuste a rotação do spindle para sair das zonas de ressonância.
Acabamento superficial inconsistente. Frequentemente ligado a runout, desgaste da ferramenta ou geometria errada para acabamento. Alto número de canais, arestas afiadas e suportes de precisão melhoram a consistência. Separar ferramentas de desbaste das de acabamento também estabiliza os resultados.
| Problema | Correção Primária |
|---|---|
| Lascamento da aresta | Geometria mais robusta, material mais resistente |
| Empacotamento de cavacos | Menos canais, melhor evacuação |
| Tagarelice | Saliência mais curta, mudança de geometria |
| Acabamento rugoso | Fresa e suporte específicos para acabamento |
Fresas Maciças vs. Intercambiáveis: Custo e Produtividade
Escolher entre fresas maciças e intercambiáveis impacta diretamente o custo de usinagem, a produtividade e a manutenção. A escolha certa depende de como a ferramenta se encaixa na sua produção — não apenas do seu preço.
Quando Fresas Maciças Fazem Sentido
Fresas maciças (tipicamente fresas de topo de metal duro maciço) se destacam em pequenos diâmetros, geometrias complexas e trabalhos de precisão. Oferecem controle superior de runout e acesso a detalhes apertados — canais estreitos, cavidades profundas e contornos 3D. Para operações de acabamento, fresas maciças frequentemente proporcionam melhor qualidade superficial e precisão dimensional.
Do ponto de vista de custo, fresas maciças são econômicas para volumes baixos a médios e prototipagem. Embora a ferramenta inteira precise ser substituída quando desgastada, o menor custo inicial e a simplicidade as tornam práticas para ambientes CNC flexíveis.
Quando Fresas Intercambiáveis Vencem
Fresas intercambiáveis usam insertos substituíveis otimizados para alto MRR e produção repetível. Elas dominam o fresamento frontal e o desbaste pesado, onde as arestas de corte se desgastam rapidamente. Em vez de substituir todo o corpo da ferramenta, os operadores giram ou trocam os insertos — minimizando o tempo de parada e o desperdício de ferramental.
Em produção de alto volume, sistemas intercambiáveis reduzem o custo por peça, melhoram a consistência e permitem trocas rápidas de classe para diferentes materiais. O investimento inicial mais alto se paga através de menor custo de usinagem a longo prazo e melhor escalabilidade.
| Aspeto | Fresas Maciças | Fresas Intercambiáveis |
|---|---|---|
| Precisão | Muito elevado | Alto |
| Capacidade de MRR | Moderado | Alto |
| Substituição da ferramenta | Ferramenta completa | Apenas o inserto |
| Custo inicial | Mais baixo | Mais alto |
| Melhor uso | Acabamento, detalhes pequenos | Desbaste, superfícies planas |
Conclusão
Selecionar ferramentas de fresamento é uma decisão de engenharia em nível de sistema. O tipo de fresa sozinho não determina o desempenho — os resultados reais vêm de como geometria, material da ferramenta, revestimento e parâmetros de corte trabalham juntos dentro das restrições da máquina e da peça. Número de canais, ângulo de hélice, geometria de ângulo de saída e rigidez influenciam diretamente a evacuação de cavacos, as forças de corte, a vibração e o acabamento superficial. O material da ferramenta e os revestimentos definem a faixa de velocidade segura, enquanto avanços e velocidades determinam se esse potencial é realizado ou desperdiçado.
Quando esses fatores são considerados em conjunto, o retorno é mensurável: menor desgaste da ferramenta, tempos de ciclo mais curtos, qualidade mais estável e custo reduzido por peça. A fresa certa não é apenas uma ferramenta — é um multiplicador de produtividade e um fator-chave para a consistência da fabricação. Precisa de ajuda para selecionar as ferramentas de fresamento certas para o seu projeto CNC? [Entre em contato com nossa equipe de engenharia] para recomendações de ferramental e suporte de usinagem de precisão.
Perguntas frequentes
Qual é o tipo mais comum de fresa?
A fresa de topo é a fresa mais amplamente utilizada na usinagem CNC. Fresas de topo planas lidam com canais gerais, cavidades e perfilamento. Fresas de topo esféricas são padrão para superfícies 3D e trabalho com moldes. Fresas de topo com raio de canto são preferidas onde a durabilidade da aresta e transições mais suaves importam. Sua versatilidade torna as fresas de topo a escolha padrão na maioria das oficinas CNC.
Quantos canais devo usar para alumínio vs. aço?
Para alumínio, use 2–3 canais para maximizar o espaço para cavacos e evitar empacotamento. O alumínio produz cavacos longos e dúcteis que exigem evacuação eficiente. Para aço, 4–6 canais funcionam melhor porque os cavacos de aço são mais curtos. Maior número de canais também melhora a rigidez da ferramenta e o acabamento superficial em materiais mais duros.
Fresas de metal duro são sempre melhores que HSS?
Nem sempre. O metal duro destaca-se em altas velocidades, materiais duros e trabalhos de precisão devido à sua dureza e resistência ao calor. No entanto, as fresas de HSS são mais tenazes e mais tolerantes em maquinagem a baixa velocidade, montagens menos rígidas ou cortes interrompidos. Na nossa experiência, a escolha “melhor” depende da capacidade da máquina, do material e do volume de produção — e não apenas do material da ferramenta.
Como posso prolongar a vida útil da fresa?
A vida útil da ferramenta melhora quando a geometria, o material e os parâmetros estão alinhados. Use o número apropriado de canais e ângulo de hélice para evacuação de cavacos. Mantenha a saliência abaixo da relação L/D de 4:1 quando possível. Fique dentro das cargas de cavaco recomendadas e garanta uma fixação estável da ferramenta com runout mínimo. Além disso, separar ferramentas de desbaste e acabamento reduz a concentração de desgaste e melhora a consistência.
Quando devo usar fresas intercambiáveis em vez de fresas inteiriças?
Escolha fresas intercambiáveis para altas taxas de remoção de material, usinagem de superfícies planas e produção de médio a alto volume. Elas são especialmente eficazes no fresamento de topo e desbaste pesado, onde a rotação dos insertos reduz o tempo de parada e o custo por peça. As fresas inteiriças continuam sendo a melhor escolha para recursos pequenos, acesso restrito e operações de acabamento, onde a precisão e a qualidade superficial são prioridade.


