
Resposta rápida: A usinagem CNC de peças aeroespaciais difere da usinagem industrial padrão de três maneiras cumulativas: os requisitos de tolerância são uma ordem de magnitude mais apertados (±0,002–0,010 mm em interfaces críticas, comparados a ±0,020–0,050 mm para peças industriais gerais), os materiais principais — titânio Ti-6Al-4V, Inconel 718 e ligas de alumínio de alta resistência 7075 e 2024 — são substancialmente mais difíceis de usinar do que metais de engenharia padrão, e cada dimensão, certificado de material, parâmetro de usinagem e resultado de inspeção deve ser documentado e rastreável para certificação. Uma peça usinada de precisão que carece de documentação de rastreabilidade é rejeitada nas cadeias de suprimentos aeroespaciais, independentemente de sua precisão dimensional. A combinação desses requisitos torna a usinagem aeroespacial CNC aproximadamente 3–10× mais cara por peça do que a usinagem industrial equivalente, justificada pelo ambiente crítico de segurança, onde falha dimensional, defeito de material ou não conformidade de processo pode produzir resultados catastróficos.
Por Que a Usinagem Aeroespacial CNC É Fundamentalmente Diferente
A distinção entre usinagem aeroespacial e industrial CNC não é uma questão de grau — é uma diferença no sistema de fabricação necessário para produzir peças que sejam aceitáveis para uso.
A diferença de tolerância tem consequências físicas: Um furo de rolamento em uma bomba industrial especificado em ±0,025 mm permite que a pista externa do rolamento se assente dentro dessa faixa de tolerância. O rolamento tem desempenho aceitável em todo o envelope de tolerância. O mesmo furo em um trem de pouso principal de aeronave especificado em ±0,005 mm deve ser controlado nesse nível porque a pré-carga do rolamento e a distribuição de tensões na junta crítica são calculadas com base nessa dimensão. Produzir o furo em ±0,018 mm — o que passaria na usinagem industrial — produz um estado de tensão diferente do que o projetista calculou, potencialmente reduzindo a vida em fadiga abaixo do intervalo de serviço projetado da aeronave.
O requisito de desempenho do material se estende por todo o processo de usinagem: Titânio e Inconel são especificados na aeroespacial não pela usinabilidade, mas por suas propriedades mecânicas sob as condições de operação (titânio para resistência-peso e resistência à fadiga; Inconel para retenção de resistência em temperaturas acima de 600°C). O processo de usinagem deve preservar essas propriedades do material — evitando entrada excessiva de calor que causa dano microestrutural, evitando tensão residual induzida pela ferramenta que reduz a vida em fadiga, e mantendo a integridade superficial nas operações de acabamento. A prática de usinagem industrial padrão otimiza para tempo de ciclo; a prática de usinagem aeroespacial otimiza para integridade superficial e preservação das propriedades do material.
O requisito de rastreabilidade não tem equivalente industrial: Cada peça aeroespacial deve ser rastreável desde o tarugo de matéria-prima (com relatório de teste de usina confirmando composição química e propriedades mecânicas) através de cada operação de fabricação até o registro de inspeção final. Isso não é burocracia desnecessária — é o meio pelo qual a cadeia de suprimentos aeroespacial pode identificar se qualquer peça em serviço é afetada por um defeito específico de material, um problema específico de ferramentaria ou um desvio específico de processo que seja descoberto posteriormente. Uma peça de aeronave sem essa rastreabilidade não é legalmente utilizável, independentemente de suas dimensões medidas.
Usinagem CNC Padrão vs Aeroespacial: Principais Diferenças
| Fator | CNC Industrial Padrão | CNC Aeroespacial |
|---|---|---|
| Tolerância dimensional | ±0,020–0,050 mm típico | ±0,002–0,010 mm em características críticas |
| Requisito de acabamento superficial | Ra 1,6–3,2 µm geral | Ra 0,4–1,6 µm; integridade superficial conforme especificação |
| Materiais principais | Alumínio, aço doce, inoxidável | Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3 |
| Inspeção | Verificação dimensional baseada em amostragem | Inspeção 100% em características críticas; CMM |
| Inspeção de Primeiro Artigo | Frequentemente omitida | Obrigatória (AS9100 / específica do cliente) |
| Rastreabilidade de material | Não exigida | Relatório de teste de usina exigido; rastreável por lote |
| Registros de parâmetros de usinagem | Não retidos | Retidos conforme plano de qualidade |
| Sistema de qualidade | ISO 9001 ou nenhum | AS9100 no mínimo; adições específicas do cliente |
| Consequências da falha | Custo de produção | Segurança de voo; litígio; ação regulatória |
Materiais Usados na Usinagem Aeroespacial CNC
Os materiais usados na aeroespacial são selecionados pelo desempenho sob o ambiente de operação — alta temperatura, alta tensão cíclica, exposição à corrosão, radiação — sem consideração pela usinabilidade. Isso cria o desafio central de usinagem: quanto melhor o material se comporta em serviço, mais difícil é de usinar.
Titânio Ti-6Al-4V
Ti-6Al-4V é a liga de titânio padrão para componentes estruturais e de motor aeroespaciais: resistência à tração de aproximadamente 1.000 MPa, densidade 4,43 g/cm³ (aproximadamente 57% do aço), excelente resistência à fadiga e resistência à corrosão que não requer tratamento superficial.
O problema de usinagem: A condutividade térmica do titânio é de aproximadamente 7 W/m·K — aproximadamente 4% da condutividade do alumínio de 170 W/m·K. O calor gerado na aresta de corte não pode se dissipar na peça ou no cavaco. Ele se concentra na interface ferramenta-peça, elevando rapidamente a temperatura da ferramenta e causando falha da aresta de corte. As velocidades de corte para titânio são tipicamente 30–80 m/min, comparadas a 300–600 m/min para alumínio — uma penalidade de tempo de ciclo de 5–10× por unidade de remoção de material.
Além disso, a forte reatividade do titânio com os materiais das ferramentas de corte (especialmente aglutinantes de carboneto a temperaturas elevadas) causa adesão e desgaste por difusão. Ferramentas com revestimento de diamante e CBN — eficazes para outros materiais duros — não são apropriadas para o titânio devido à reatividade química nas temperaturas de corte. Ferramentas de carboneto com revestimento de TiAlN com refrigerante de alta pressão (70+ bar na zona de corte) são a abordagem padrão.
Implicações para paredes finas: Componentes de titânio de secção fina (paredes abaixo de 2,0 mm) estão em risco de distorção térmica durante a maquinagem e deflexão elástica sob forças de corte. A baixa relação módulo-resistência do titânio (relativa à sua resistência) significa que paredes finas deflectem mais sob forças de corte do que paredes equivalentes de aço, exigindo redução do engajamento de corte e múltiplas passagens de acabamento ligeiras.
Inconel 718 e Superligas de Níquel
O Inconel 718 é utilizado em componentes de motores aeronáuticos expostos a temperaturas acima de 600°C — discos de turbina, carcaças de câmara de combustão e fixadores em zonas de alta temperatura — porque a sua composição de níquel-crómio-molibdénio mantém a tensão de cedência acima de 1.000 MPa a temperaturas onde o titânio e o alumínio já perderam a maior parte da sua capacidade estrutural.
O problema de usinagem: O Inconel sofre endurecimento por deformação severo durante o corte — cada passe de corte deixa uma superfície mais dura do que o material base, exigindo que o passe seguinte corte através dessa zona mais dura. A combinação de endurecimento por deformação, elevada resistência do material e baixa condutividade térmica (13 W/m·K) produz as forças específicas de corte mais elevadas e o desgaste de ferramenta mais rápido de qualquer liga de engenharia comum. A vida útil de ferramentas de metal duro no torneamento de desbaste de Inconel 718 é tipicamente de 5–15 minutos antes que o gume se degrade além do controlo dimensional aceitável. Ferramentas cerâmicas e de CBN permitem velocidades de corte mais elevadas, mas são sensíveis a cargas de choque.
Implicações no processo: A maquinagem de Inconel requer montagens rígidas para minimizar a vibração (que acelera o desgaste da ferramenta e pode causar fratura da ferramenta), controlo cuidadoso da velocidade de avanço para manter a carga de apara acima do mínimo que previne o atrito e o endurecimento por deformação, e refrigerante de alta pressão para prevenir danos térmicos.
Ligas de Alumínio Aeroespaciais: 7075-T6 e 2024-T3
As ligas de alumínio aeroespaciais maquinam aproximadamente 5–10× mais rápido do que o titânio, mas são especificadas para aplicações estruturais onde o peso é o principal fator de projeto (densidade de 2,77 g/cm³ para o 7075 vs 4,43 g/cm³ para o Ti-6Al-4V). O 7075-T6 atinge resistência à tração de 500–570 MPa com boa resistência à fadiga. O 2024-T3 atinge 440–470 MPa com melhor resistência à propagação de fendas por fadiga, tornando-o o padrão para revestimento de fuselagem, estrutura de asa e painéis críticos de fadiga.
A vantagem na maquinagem: Velocidades de corte elevadas (300–600 m/min), forças de corte baixas e boa formação de apara tornam a maquinagem de alumínio aeroespacial eficiente. O principal desafio de precisão é a distorção de paredes finas em estruturas otimizadas para peso com espessura de parede inferior a 2,0 mm e as implicações de estabilidade dimensional das tensões residuais do revenido T6/T3 quando o material é removido assimetricamente.
A vulnerabilidade à corrosão: Ao contrário do titânio, o 7075 e o 2024 são suscetíveis à corrosão — o elevado teor de zinco do 7075 torna-o propenso a fendilhação por corrosão sob tensão; o teor de cobre do 2024 torna-o suscetível a corrosão galvânica em contacto com metais dissimilares. O tratamento superficial (anodização, revestimento químico, primário) é especificado em praticamente todas as superfícies de alumínio aeroespacial expostas, e o processo de maquinagem deve deixar um estado superficial compatível com o processo de tratamento subsequente.
Maquinagem de 5 Eixos na Produção Aeroespacial
A maquinagem 5-axis CNC (controlo simultâneo de X, Y, Z e dois eixos rotativos) é desproporcionadamente importante na aeroespacial por três razões:
A consolidação de montagens reduz a acumulação de tolerâncias: Na maquinagem de 3 eixos, características em faces diferentes de um componente complexo requerem montagens separadas. Cada refixação introduz erro posicional — tipicamente 0,010–0,030 mm por eixo, dependendo da qualidade da fixação. Para um suporte aeroespacial com características em cinco faces, uma sequência de maquinagem de 3 eixos com cinco montagens pode acumular 0,050–0,150 mm de erro posicional entre características em faces não adjacentes. A maquinagem 5-axis consolida todas as faces em uma ou duas montagens, reduzindo este erro acumulado ao erro de fixação de montagem única (tipicamente 0,005–0,015 mm).
Ferramentas curtas e rígidas para características profundas e angulares: Na maquinagem de 3 eixos, características em ângulo com a vertical requerem ferramentas de longo alcance (com rigidez reduzida) ou múltiplas montagens. A maquinagem 5-axis inclina o fuso para abordar características angulares com ferramentas curtas e rígidas, mantendo a relação comprimento-diâmetro da ferramenta abaixo de aproximadamente 4:1 mesmo para características que exigiriam uma ferramenta com relação 10:1 em 3 eixos. Menor balanço da ferramenta significa menos deflexão, menos vibração e melhor precisão dimensional.
Qualidade de superfície funcional em geometria contornada: Para superfícies aeroespaciais com requisitos aerodinâmicos ou estruturais (perfis de pás de turbina, contornos de fuselagem, suportes de curvatura composta), a maquinagem 5-axis mantém uma condição de engajamento da ferramenta consistente em relação à normal da superfície, produzindo um acabamento superficial mais uniforme e reduzindo a variação de altura de cristas que o acabamento de barril de 3 eixos produz em superfícies curvas.
A distinção entre 3+2 e 5-axis simultâneo: “A ”capacidade 5-axis" numa máquina pode significar 3+2 (dois eixos rotativos que posicionam a peça estaticamente, depois maquinam com três eixos lineares — essencialmente uma operação de 3 eixos multi-estação) ou 5-axis simultâneo (todos os cinco eixos se movem simultaneamente). Para geometria aeroespacial complexa, o 5-axis simultâneo proporciona melhor qualidade superficial e menos trocas de ferramenta; para componentes prismáticos multi-face, o 3+2 pode ser adequado e mais económico.
Precisão e Rastreabilidade: Os Dois Requisitos Não Negociáveis
Verificação de Precisão
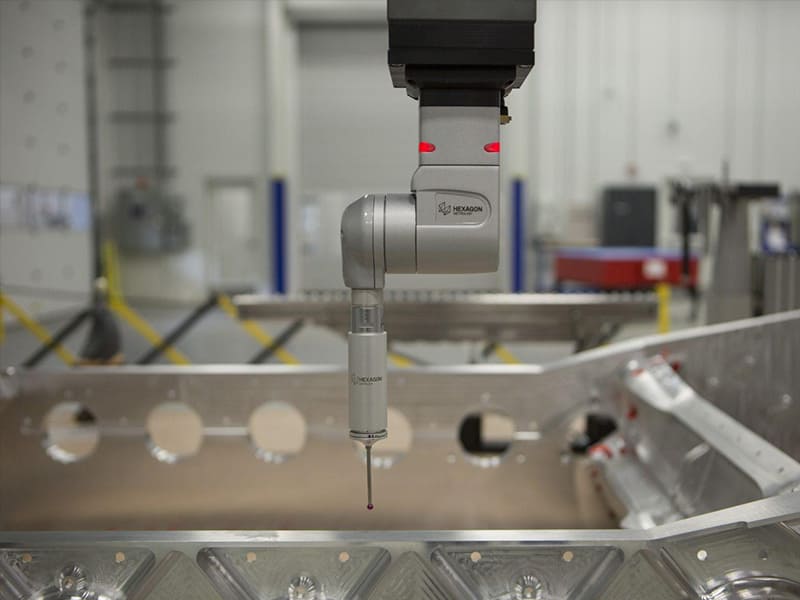
A inspeção aeroespacial utiliza a CMM (máquina de medição por coordenadas) como padrão para verificar a precisão dimensional em características críticas. Uma CMM apalpa a superfície da peça em localizações definidas e calcula as dimensões reais, erros de forma (planicidade, circularidade, cilindricidade) e erros de posição (posição verdadeira de furos, paralelismo, perpendicularidade) em relação à especificação GD&T do desenho.
Para peças aeroespaciais CNC, a inspeção por CMM é tipicamente:
- Inspeção de Primeiro Artigo (FAI): 100% de todas as características do desenho verificadas na primeira unidade de produção. O relatório FAI documenta o valor medido de cada dimensão, confirmando que o processo de fabrico é capaz de produzir peças dentro de todas as especificações de tolerância.
- Medição em processo: Dimensões críticas verificadas durante a maquinagem em fases-chave, antes de operações que as tornariam inacessíveis para re-medição.
- Amostragem estatística na produção: Após a conclusão do FAI, os lotes de produção são inspecionados com base em um plano de amostragem definido, com estudos de capacidade (Cp/Cpk) confirmando que o processo permanece sob controle estatístico.
Uma dimensão que está 0,003 mm fora de sua tolerância de ±0,005 mm em um desenho aeroespacial é uma não conformidade que exige disposição documentada — seja revisão de engenharia e aceitação formal (com justificativa documentada), retrabalho se possível, ou descarte. A aceitação informal de “está próximo o suficiente”, comum na manufatura industrial, não faz parte do processo aeroespacial.
Rastreabilidade de Material e Processo
Cada peça aeroespacial deve ser rastreável desde a origem da matéria-prima até a entrega final. A cadeia de rastreabilidade inclui:
Certificação de material: Relatório de ensaio de usina (MTR) do fornecedor de matéria-prima confirmando a composição química e as propriedades mecânicas para cada corrida (lote de produção) do material. O MTR deve cobrir todas as propriedades especificadas para a norma de material aplicável (AMS 4928 para Ti-6Al-4V, AMS 5662 para Inconel 718, AMS 2770 para tratamento térmico de alumínio).
Controle de lote: As peças devem ser segregadas por corrida de material e lote de produção, de modo que, se um defeito de material for identificado, todas as peças potencialmente afetadas possam ser identificadas e recolhidas, independentemente de já terem sido enviadas ao cliente.
Registros de processo: A documentação dos parâmetros de usinagem (operador, máquina, trocas de ferramenta, resultados de inspeção em cada etapa) é retida e vinculada a cada número de peça e número de série. Isso possibilita a análise de causa raiz quando uma peça falha em serviço — identificando se a falha está relacionada a um lote específico de material, a uma operação de usinagem específica ou a uma combinação específica de operador/máquina.
Comparação de Processos de Fabricação para Componentes Aeroespaciais
| Processo | Melhor Aplicação | Limitação para Aeroespacial |
|---|---|---|
| usinagem CNC | Peças de precisão com tolerâncias apertadas; protótipos; volume baixo a médio | Custo por peça mais alto em alto volume |
| Fundição por investimento | Geometria interna complexa; alto volume; forma próxima do final | Tolerância dimensional tipicamente ±0,1–0,3 mm; risco de porosidade exigindo NDT |
| Manufatura aditiva (DMLS, EBM) | Formas otimizadas topologicamente; canais internos complexos | Acabamento superficial; variabilidade das propriedades do material; custo de qualificação |
| Fabricação de chapa metálica | Painéis finos, suportes, invólucros | Limitado a geometria formada de espessura constante |
| Forjamento + acabamento CNC | Peças estruturais de alta resistência; volumes de produção | Custo de ferramental; prazo de entrega para matrizes de forjamento |
A sequência padrão de produção aeroespacial para componentes estruturais: Material forjado ou bloco → usinagem CNC de desbaste → tratamento térmico → usinagem CNC de semiacabamento → tratamento superficial → usinagem CNC final de interfaces de precisão → inspeção CMM → tratamento superficial de interfaces usinadas (se necessário). Esta sequência utiliza usinagem CNC para as características de precisão onde o controle dimensional é importante, enquanto o forjamento fornece a microestrutura base e as propriedades do material que determinam a vida em fadiga.
Selecionando um Fornecedor de Usinagem CNC para Peças Aeroespaciais
| Critério de Avaliação | O que Verificar | Por que é Importante |
|---|---|---|
| Certificação do sistema de qualidade | AS9100 Rev D no mínimo; requisitos adicionais específicos do cliente | Garante um sistema de fabricação controlado, não apenas capacidade de usinagem |
| Experiência em manuseio de materiais | Titânio, Inconel, alumínio aeroespacial (7075, 2024) — registros de processo comprovados | Esses materiais exigem parâmetros específicos; lacuna de experiência causa refugo |
| Capacidade de usinagem 5-axis | Máquinas 5-axis verdadeiramente simultâneas, não apenas posicionamento 3+2 | Geometria aeroespacial complexa requer controle simultâneo multi-eixo |
| Capacidade de inspeção CMM | CMM com faixa de medição apropriada, sistema de apalpamento e relatórios GD&T | Não é possível verificar tolerâncias aeroespaciais sem medição de grau metrológico |
| Processo de Inspeção de Primeiro Artigo | Procedimento FAI documentado alinhado com AS9100 / AS9102 | FAI é obrigatório antes da aprovação de produção em cadeias de suprimentos aeroespaciais |
| Sistema de rastreabilidade | Controle de lote de material, registros de processo, rastreabilidade por número de série | Peças aeroespaciais não podem ser usadas sem rastreabilidade comprovada |
| Capacidade de engenharia/DFM | Capacidade comprovada de revisar desenhos para manufaturabilidade e viabilidade de tolerâncias | Evita descobrir impossibilidades de tolerância após o comprometimento do ferramental |
A questão da certificação AS9100: AS9100 não é uma garantia de qualidade de usinagem, mas é um sistema documentado que define como a qualidade é controlada. Uma oficina sem AS9100 pode ser capaz de produzir peças aceitáveis, mas carece do sistema que garante repetibilidade consistente, rastreabilidade documentada e conformidade auditável. Para contratantes principais aeroespaciais e fornecedores Tier 1, a certificação AS9100 ou evidência equivalente de conformidade do sistema é um requisito mínimo de qualificação.
Pontos-chave
- A usinagem aeroespacial CNC exige simultaneamente tolerâncias mais apertadas, materiais mais duros e rastreabilidade obrigatória — a combinação desses três requisitos é o que define a fabricação aeroespacial, não qualquer fator isolado.
- Titânio Ti-6Al-4V e Inconel 718 exigem tempos de ciclo de usinagem 5–10× mais longos que o alumínio devido à baixa condutividade térmica, endurecimento por trabalho e desgaste rápido da ferramenta — esta é a principal razão pela qual a usinagem aeroespacial é mais cara por peça do que a usinagem industrial.
- A usinagem 5-axis é essencial para geometria aeroespacial complexa: a consolidação de setup reduz o erro posicional acumulado de 0,050–0,150 mm (múltiplos setups de 3 eixos) para 0,005–0,015 mm (setup único 5-axis), e a menor projeção da ferramenta melhora a precisão dimensional.
- Uma peça corretamente dimensionada sem documentação de rastreabilidade não é aceitável em cadeias de suprimentos aeroespaciais: o requisito de rastreabilidade não é burocrático — é o mecanismo para gerenciar riscos ao longo da vida útil da aeronave.
- A certificação AS9100 é a evidência mínima de sistema de qualidade para fornecedores aeroespaciais: não garante qualidade de usinagem por si só, mas fornece o sistema documentado para controle de processo, inspeção e rastreabilidade que os programas aeroespaciais exigem.
- A falha mais comum no fornecimento aeroespacial é selecionar fornecedores com base no preço sem verificar sistema de qualidade, capacidade de rastreabilidade e experiência com materiais: um fornecedor que não consegue produzir documentação compatível com AS9100 não pode entregar peças aceitáveis para aeroespacial, independentemente da precisão de usinagem.
- Para as equipas de aquisição e de conceção dos fabricantes de equipamento original (OEM): ao emitir RFQs para peças aeroespaciais CNC, inclua a especificação do material (designação completa AMS ou ASTM, não apenas o nome da liga), documentação de qualidade exigida (FAI conforme AS9102, certificados de material, relatórios de inspeção) e normas aplicáveis. Fornecedores que cotam sem acesso a essas informações não podem avaliar o escopo completo de suas obrigações, e cotações iniciais sem esse contexto não são significativas para programas aeroespaciais.
perguntas frequentes
O que torna a usinagem aeroespacial CNC diferente da usinagem padrão?
A usinagem aeroespacial CNC difere de três maneiras cumulativas. Os requisitos de tolerância são substancialmente mais apertados — interfaces críticas são especificadas em ±0,002–0,010 mm, em comparação com ±0,020–0,050 mm para peças industriais típicas — e essas tolerâncias têm consequências físicas diretas para conjuntos críticos de segurança. Os materiais (titânio, Inconel, alumínio de alta resistência) são especificados para desempenho em ambientes extremos, não para usinabilidade, produzindo tempos de ciclo 5–10× mais longos e desgaste rápido da ferramenta. Finalmente, cada peça deve ser documentada com certificação de material, registros de processo e inspeção dimensional completa em um formato que permita rastreabilidade ao longo da vida útil da aeronave. Qualquer um desses requisitos distinguiria aeroespacial da usinagem industrial; todos os três juntos fazem dela uma disciplina de fabricação diferente.
What materials are most commonly CNC machined for aerospace applications?
The four primary aerospace CNC machining materials are: titanium Ti-6Al-4V (approximately 1,000 MPa tensile strength, density 4.43 g/cm³, dominant in structural and engine components requiring high strength-to-weight with fatigue resistance); Inconel 718 (nickel superalloy retaining >1,000 MPa yield strength at 600°C+ for high-temperature engine components); aluminum 7075-T6 (500–570 MPa tensile, 2.77 g/cm³, for airframe structure and housings where maximum weight reduction drives design); and aluminum 2024-T3 (440–470 MPa with superior fatigue crack resistance for fuselage panels and wing structure). Each material presents specific machining challenges: titanium’s low thermal conductivity concentrates heat at the tool tip; Inconel’s work-hardening causes rapid tool wear; aluminum’s thin-wall designs create residual stress and distortion challenges.
Why is 5-axis machining important for aerospace parts?
5-axis machining is important in aerospace for three reasons. First, it consolidates multiple faces of a complex component into one or two setups, eliminating the positional error (0.010–0.030 mm per repositioning) that accumulates in multi-setup 3-axis machining. For a part requiring five setups in 3-axis machining, this can reduce positional error from 0.050–0.150 mm between non-adjacent features to 0.005–0.015 mm in a single 5-axis setup. Second, simultaneous 5-axis machining allows the spindle to approach angled and deep features with short, rigid tools rather than the long-reach tools required in 3-axis, improving dimensional accuracy and reducing vibration. Third, for aerodynamic and structural contoured surfaces, 5-axis maintains consistent tool-surface engagement, producing more uniform surface finish than 3-axis barrel milling.
What quality certifications should an aerospace CNC machining supplier have?
The minimum quality system certification for aerospace CNC machining is AS9100 Rev D — the aerospace-specific extension of ISO 9001 that adds requirements for risk management, configuration management, first article inspection, and counterfeit material prevention. Many aerospace primes and Tier 1 suppliers have additional customer-specific requirements (NADCAP accreditation for special processes like heat treatment and non-destructive testing; specific AS9102 First Article Inspection procedures; ITAR registration for export-controlled content). A supplier with only ISO 9001 has a quality system, but lacks the aerospace-specific controls required by most programs. A supplier with neither has no documented quality system and should not be used for aerospace parts.
What documentation is required for aerospace CNC machined parts?
The standard documentation package for aerospace CNC machined parts includes: raw material certification (mill test report per applicable AMS or ASTM material specification, confirming chemical composition and mechanical properties for the specific material heat used); First Article Inspection report (100% dimensional verification per AS9102, confirming every drawing dimension was measured and is within tolerance on the first production unit); production inspection records (dimensional reports for each subsequent batch, on a sampling plan with demonstrated Cp/Cpk ≥ 1.33 for critical dimensions); process records (machining operation records with machine, operator, date, and tool records as defined by the quality plan); and certificate of conformance (signed declaration that the parts were produced in conformance with the specified drawing, material, and process requirements). Missing any of these documents prevents the parts from being used in an aerospace assembly, regardless of dimensional accuracy.
Written by the CMS engineering team with 15+ years of precision CNC machining experience producing aerospace components in titanium Ti-6Al-4V, Inconel 718, 7075-T6, 2024-T3, and PEEK for aircraft structural applications, UAV programs, avionics housings, hydraulic systems, and satellite components. Technical references: AMS 4928 (Titanium Ti-6Al-4V Bar and Billet), AMS 5662 (Inconel 718 Bar), AS9100 Rev D (Quality Management Systems — Aerospace), AS9102 (First Article Inspection), ASM Handbook Vol. 16 (Machining of Titanium and Superalloys).
Sourcing Precision CNC Machined Aerospace Components?
At CMS, we produce CNC machined aerospace parts in titanium, Inconel, and aerospace aluminum — with 5-axis machining capability, AS9100-aligned quality systems, CMM first article inspection, full material traceability, and documentation packages including mill certs and dimensional reports.
[Request an aerospace CNC machining specification review and quote →]


